Содержание
- Введение: когда стандартные методы бессильны
- 1. Что представляет собой данная технология?
- Как происходит процесс
- 2. Разновидности технологии
- 2.1. Штамповая (плунжерная, полостная) обработка
- 2.2. Проволочная электроэрозионная резка (ПЭР)
- 3. Преимущества электроэрозионной обработки
- 4. Ключевые ограничения метода (важно знать)
- 5. Таблица режимов для конкретных материалов (штамповая обработка)
- 6. Рекомендации по проектированию электродов-штампов
- 6.1. Выбор материала электрода
- 6.2. Геометрические правила
- 6.3. Типичные ошибки
- 7. Схема многопроходной обработки для минимизации износа
- 7.1. Общая стратегия (штамповая обработка)
- 7.2. Пример для полости глубиной 10 мм (сталь 40Х)
- 7.3. Практические советы
- 8. Экономика и производительность (ориентировочные цифры)
- 9. Резюме (для технолога и руководителя)
Введение: когда стандартные методы бессильны
Обработка по методу электрической эрозии (чаще всего под этим понимают электроискровую обработку, ЭИО) представляет собой бесконтактную манипуляцию, в ходе которой заготовка принимает нужную форму под воздействием импульсных электрических разрядов. Специалисты используют этот метод, когда стандартные технологии (фрезерование, сверление) применить невозможно из-за высокой твердости материала или сложности формы.
С начала промышленной революции создание изделий всегда ограничивалось имеющимися производственными возможностями. Уже на этапах проектирования инженеры вынуждены учитывать, сможет ли технологический процесс обеспечить нужные параметры. Электроэрозионная технология позволяет во многом снять эти ограничения. В отличие от стандартных методов (литье, штамповка, механическая обработка резанием), ЭЭО дает возможность получать не только высокое качество, но и конфигурации, которые раньше считались недостижимыми — например, острые внутренние углы или глубокие полости в сверхтвердых сплавах.
Рассмотрим подробнее процесс, его разновидности, преимущества и — для специалистов — практические режимы работы.
1. Что представляет собой данная технология?
По своей сути это субтрактивный метод производства (удаление материала), основанный на преобразовании электрической энергии в тепловую. Импульсный разряд тока нагревает поверхность заготовки до температур 10 000–20 000 °C, вызывая локальное расплавление и испарение материала. Так возникает эрозия — удаление микрочастиц.
Поскольку в процессе участвует электрический ток, метод применим только к токопроводящим материалам (металлы, графит, проводящая керамика). Обычная керамика или пластики обработке не поддаются.
Технология позволяет:
- обрабатывать сверхтвердые сплавы (например, карбид вольфрама);
- создавать детали с глубокими полостями и острыми внутренними углами;
- получать точность порядка нескольких микрон.
Как происходит процесс
Необходимы два электрода: инструмент (электрод-штамп или проволока) и заготовка. Оба подключаются к импульсному генератору. Между ними выдерживается малый зазор (0,01–0,5 мм). При подаче напряжения возникает ионизированный канал — кратковременная искра. Материал в зоне разряда плавится и частично испаряется.
Оба объекта погружены в диэлектрическую жидкость (например, деминерализованную воду или специальное масло/керосин). Жидкость:
- изолирует электроды до пробоя;
- охлаждает зону обработки;
- вымывает продукты эрозии (частицы размером 1–2 микрона — невидимые глазу).
Процесс полностью автоматизирован и управляется с ЧПУ. Специализированное программное обеспечение рассчитывает оптимальную траекторию движения электрода.
2. Разновидности технологии
Выделяют два основных типа электроэрозионной обработки.
2.1. Штамповая (плунжерная, полостная) обработка
Электрод-штамп изготавливается из графита, меди или медно-вольфрамового сплава. Он имеет форму, обратную будущей полости. Штамп подводится к заготовке с заданным зазором (без физического контакта). При подаче импульсов искра «выедает» материал точно по форме штампа. Процесс напоминает формовку, но бесконтактно.
Применение: пресс-формы, литейные формы, матрицы, полости сложной конфигурации в твердых сталях.
Важно: обычная керамика (не проводящая ток) этим методом не обрабатывается.
Режимы штамповой обработки:
- Черновой: I = 10–50 А, t_и = 100–500 мкс, зазор = 0,1–0,5 мм.
- Чистовой: I = 0,5–5 А, t_и = 1–50 мкс, зазор = 0,01–0,05 мм.
2.2. Проволочная электроэрозионная резка (ПЭР)
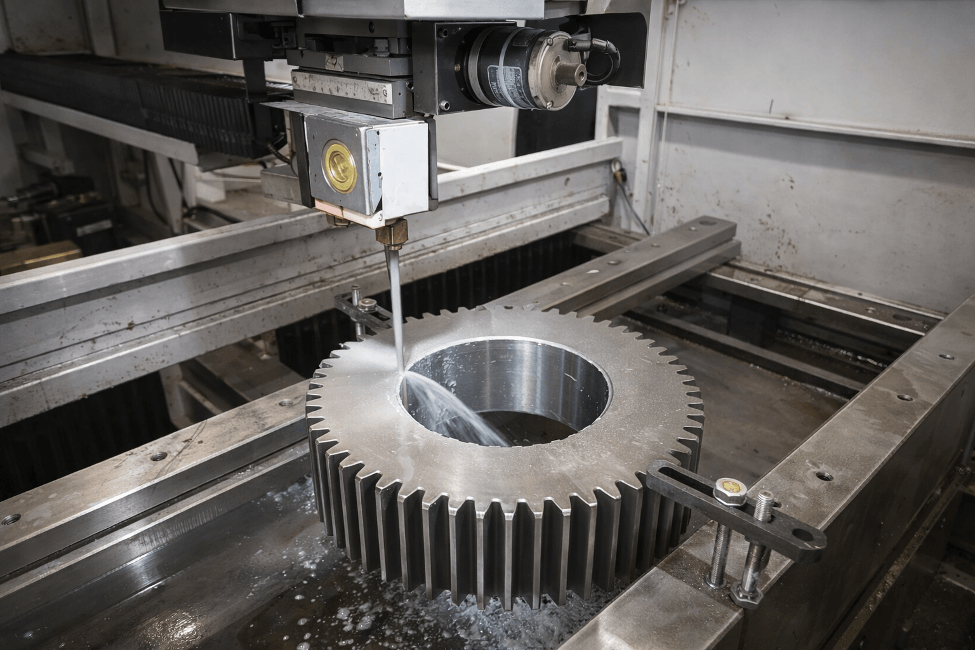
Вместо штампа используется тонкая проволока (диаметром 0,05–0,35 мм) из латуни, меди или молибдена. Проволока непрерывно подается с катушки (так как сама эродирует) и движется по заданной траектории, подобно ленточной пиле. Она фиксируется в алмазных или карбид-вольфрамовых направляющих.
Обработка обычно начинается с края заготовки. Возможно также старт из центра — для этого предварительно прошивается отверстие, через которое продевается проволока.
Особенность: внутренние углы получаются не острыми, а с радиусом скругления, примерно равным диаметру проволоки плюс искровой зазор (≈0,15 мм).
Применение: миниатюрные детали (часовые механизмы, микроинжекторы, компоненты для научного оборудования), пуансоны, сложные контуры в твердых сплавах.
Параметры ПЭР:
- Скорость резки: 50–400 мм²/мин (для стали толщиной 50 мм).
- Шероховатость: Ra 0,2–3,2 мкм.
- Точность позиционирования: ±0,002–0,005 мм.
3. Преимущества электроэрозионной обработки
- Высокая точность — до ±0,005 мм и более.
- Возможность обработки твердых и сверхтвердых проводящих материалов (твердые сплавы, титан, жаропрочные стали), где обычный режущий инструмент бесполезен.
- Сложные формы — глубокие полости, острые углы (в штамповом методе), тонкие перегородки.
- Отсутствие механического контакта — нет вибраций, усилий резания, остаточных напряжений.
- Высокий уровень автоматизации (ЧПУ, CAM-системы).
- Локальное воздействие на среду — при правильной утилизации диэлектрической жидкости воздействие на экологию минимально (однако сама жидкость, особенно на масляной основе, требует утилизации, а при обработке некоторых материалов могут выделяться токсичные продукты).
4. Ключевые ограничения метода (важно знать)
| Ограничение | Пояснение |
|---|---|
| Низкая скорость | Съём 0,1–0,5 мм³/мин (чистовая) против 1000+ мм³/мин фрезой. |
| Белый слой | Переплавленный слой 5–50 мкм с трещинами и растягивающими напряжениями. Для ответственных деталей удалять (химически или шлифовкой). |
| Износ электрода | Относительный износ 10–50% (черновые режимы). Требует нескольких электродов (черновой, получистовой, чистовой). |
| Глубокие отверстия | При L/D >10 ухудшается вымыв шлама, риск коротких замыканий. Требуется промывка через электрод. |
| Диэлектрик | Масла/керосин пожароопасны, выделяют аэрозоль. Водные диэлектрики вызывают коррозию. |
5. Таблица режимов для конкретных материалов (штамповая обработка)
Условия: медный или графитовый электрод, масляный или водный диэлектрик.
Важно: значения износа электрода в таблице являются типичными ориентировочными для указанных материалов и режимов. Фактический износ зависит от конкретной модели станка, качества диэлектрика, системы промывки и оснастки. При наладке процесса рекомендуется выполнять тестовый образец для уточнения износа.
| Материал | Режим | I, А | t_и, мкс | t_п, мкс | U, В | Съём, мм³/мин | Rz, мкм | Износ эл., % (типичные значения) | Примечание |
|---|---|---|---|---|---|---|---|---|---|
| Сталь Р6М5 (64 HRC) | Черновой | 15–25 | 200–400 | 100–200 | 80–100 | 8–15 | 12–20 | 15–25 | Графитовый электрод |
| Получистовой | 5–10 | 50–100 | 50–100 | 60–80 | 2–4 | 5–8 | 10–15 | Медь или графит | |
| Чистовой | 1–3 | 5–20 | 20–50 | 40–60 | 0,3–0,8 | 1–3 | 5–10 | Медный электрод | |
| ВК8 (твердый сплав) | Черновой | 10–20 | 100–200 | 100–150 | 80–100 | 3–6 | 10–15 | 30–50 | Электрод CuW85 |
| Получистовой | 3–8 | 30–80 | 50–100 | 60–80 | 1–2 | 4–8 | 20–30 | CuW85 | |
| Чистовой | 0,5–2 | 3–15 | 20–50 | 40–60 | 0,1–0,4 | 0,8–2 | 10–20 | 2–3 чистовых прохода | |
| Титан ВТ22 | Черновой | 20–30 | 300–600 | 150–250 | 80–100 | 12–20 | 15–25 | 10–15 | Рекомендуется водный диэлектрик (на масляных системах возможна, но требует контроля режимов) |
| Получистовой | 8–15 | 80–150 | 80–120 | 60–80 | 3–6 | 6–10 | 8–12 | Медный электрод | |
| Чистовой | 2–5 | 10–40 | 30–60 | 40–60 | 0,5–1,5 | 2–4 | 5–8 | Избегать длинных импульсов |
Дополнительно:
- Р6М5: контроль микротрещин после чистовой.
- ВК8: минимальная Rz ≈ 1,5–2,5 мкм.
- ВТ22: склонен к наводороживанию в масле — предпочтительна вода.
6. Рекомендации по проектированию электродов-штампов
6.1. Выбор материала электрода
| Материал | Износ | Скорость | Точность | Применение |
|---|---|---|---|---|
| Медь (M1, M2) | Средний | Высокая | Средняя | Черновые работы |
| Медно-вольфрам (CuW75,85) | Низкий | Средняя | Высокая | Прецизионная, чистовая |
| Графит (мелкозернистый, <5 мкм) | Низкий | Очень высокая | Высокая | Крупные формы, массовое производство |
6.2. Геометрические правила
-
Компенсация зазора:
Размер электрода = Размер полости − 2 × S_бок.
S_бок = 0,1–0,4 мм (черновой), 0,01–0,05 мм (чистовой).
-
Радиусы углов:
R на электроде = желаемый R в детали − S_бок.
При остром угле (R < 0,05 мм) в детали получится R ≈ S_бок.
- Уклоны для глубоких полостей (>10 мм): 0,5–2°.
- Каналы промывки:
- Диаметр 0,3–1,5 мм.
- Обязательны при глубине >5 мм.
- Располагать в углах и на дне.
- Сегментация больших электродов (площадь >100 см²): зазор 0,5–1 мм между сегментами.
6.3. Типичные ошибки
- Игнорирование износа → предусматривать 2–3 одинаковых чистовых электрода.
- Острые кромки на электроде → делать фаску 0,1–0,3 мм.
- Слишком малые каналы промывки (<0,3 мм) → быстро забиваются.
7. Схема многопроходной обработки для минимизации износа
7.1. Общая стратегия (штамповая обработка)
| Проход | Назначение | I, А | Зазор, мм | Износ эл., % | Кол-во электродов |
|---|---|---|---|---|---|
| Черновой | Быстрый съём | 15–40 | 0,2–0,5 | 20–50 | 1 (дешёвый) |
| Получистовой | Удаление дефектного слоя | 5–15 | 0,05–0,15 | 10–20 | 1–2 |
| Чистовой 1 | Окончательная геометрия | 1–5 | 0,01–0,05 | 5–10 | 1–2 |
| Чистовой 2 (финиш) | Улучшение шероховатости | 0,2–1 | 0,005–0,02 | <5 | 1 (CuW) |
7.2. Пример для полости глубиной 10 мм (сталь 40Х)
| Проход | Электрод | I, А | Зазор, мм | Время, мин | Съём, мм³ | Износ, % |
|---|---|---|---|---|---|---|
| Черновой | Графит | 30 | 0,35 | 12 | 1800 | 25 |
| Получистовой | Медь | 10 | 0,12 | 6 | 300 | 12 |
| Чистовой | Медь (2 шт.) | 3 | 0,03 | 8 | 60 | 6 (на каждый) |
| Итого | 4 электрода | — | — | 26 мин | 2160 | — |
7.3. Практические советы
- Орбитальная обработка: спиральное движение электрода снижает износ в 2–3 раза.
- Запасные чистовые электроды: менять при износе >10–15%.
- Адаптивная пауза: увеличивать t_п на 20–50% при росте глубины.
- Контроль промывки: давление диэлектрика, фильтры, концентрация шлама ≤3–5 г/л.
8. Экономика и производительность (ориентировочные цифры)
- Станки ЧПУ (б/у): проволочный от $10 тыс., штамповый от $15 тыс.
- Расход проволоки: 0,1–0,3 кг/ч ($2–10/ч).
- Смена диэлектрика: вода — раз в 500–1000 ч, масло — раз в 200–300 ч.
- Себестоимость часа работы (ориентировочно): $15–40 в зависимости от региона, стоимости электроэнергии, диэлектрика и уровня оплаты труда. Указанные значения включают амортизацию оборудования, оснастку и расходные материалы. Для точного расчёта рекомендуется выполнить калькуляцию под конкретные условия.
Когда ЭЭО выгоднее фрезерования:
- Твёрдость >45 HRC.
- Острые внутренние углы (R <0,2 мм).
- Малая серия сложных контуров (1–100 шт).
- Материал — карбид вольфрама, титан, жаропрочные сплавы.
9. Резюме (для технолога и руководителя)
Электроэрозионная обработка — незаменимый метод для сложных форм, твёрдых материалов и прецизионных контуров, но она медленная, оставляет изменённый поверхностный слой и требует отдельной проработки режимов, электродов и системы промывки.
Три вопроса перед запуском:
- Можно ли сделать деталь фрезерованием/шлифованием? → Если да, не используйте ЭЭО.
- Есть требования к усталостной прочности или чистоте без прижога? → Планируйте удаление белого слоя.
- Каков бюджет на время и расходники? → На мелких деталях ЭЭО часто дороже, но технически единственна.
|
Спросить или записаться на курсы
|
Заказать услугу
|