Содержание
- Что такое 4-осевая обработка
- Применение 4-осевой обработки в промышленности
- Преимущества 4-осевой обработки
- Недостатки 4-осевой обработки
- Кинематические схемы 4-осевой обработки
- Индексированная обработка (3+1)
- Синхронная 4-осевая обработка (True 4-axis)
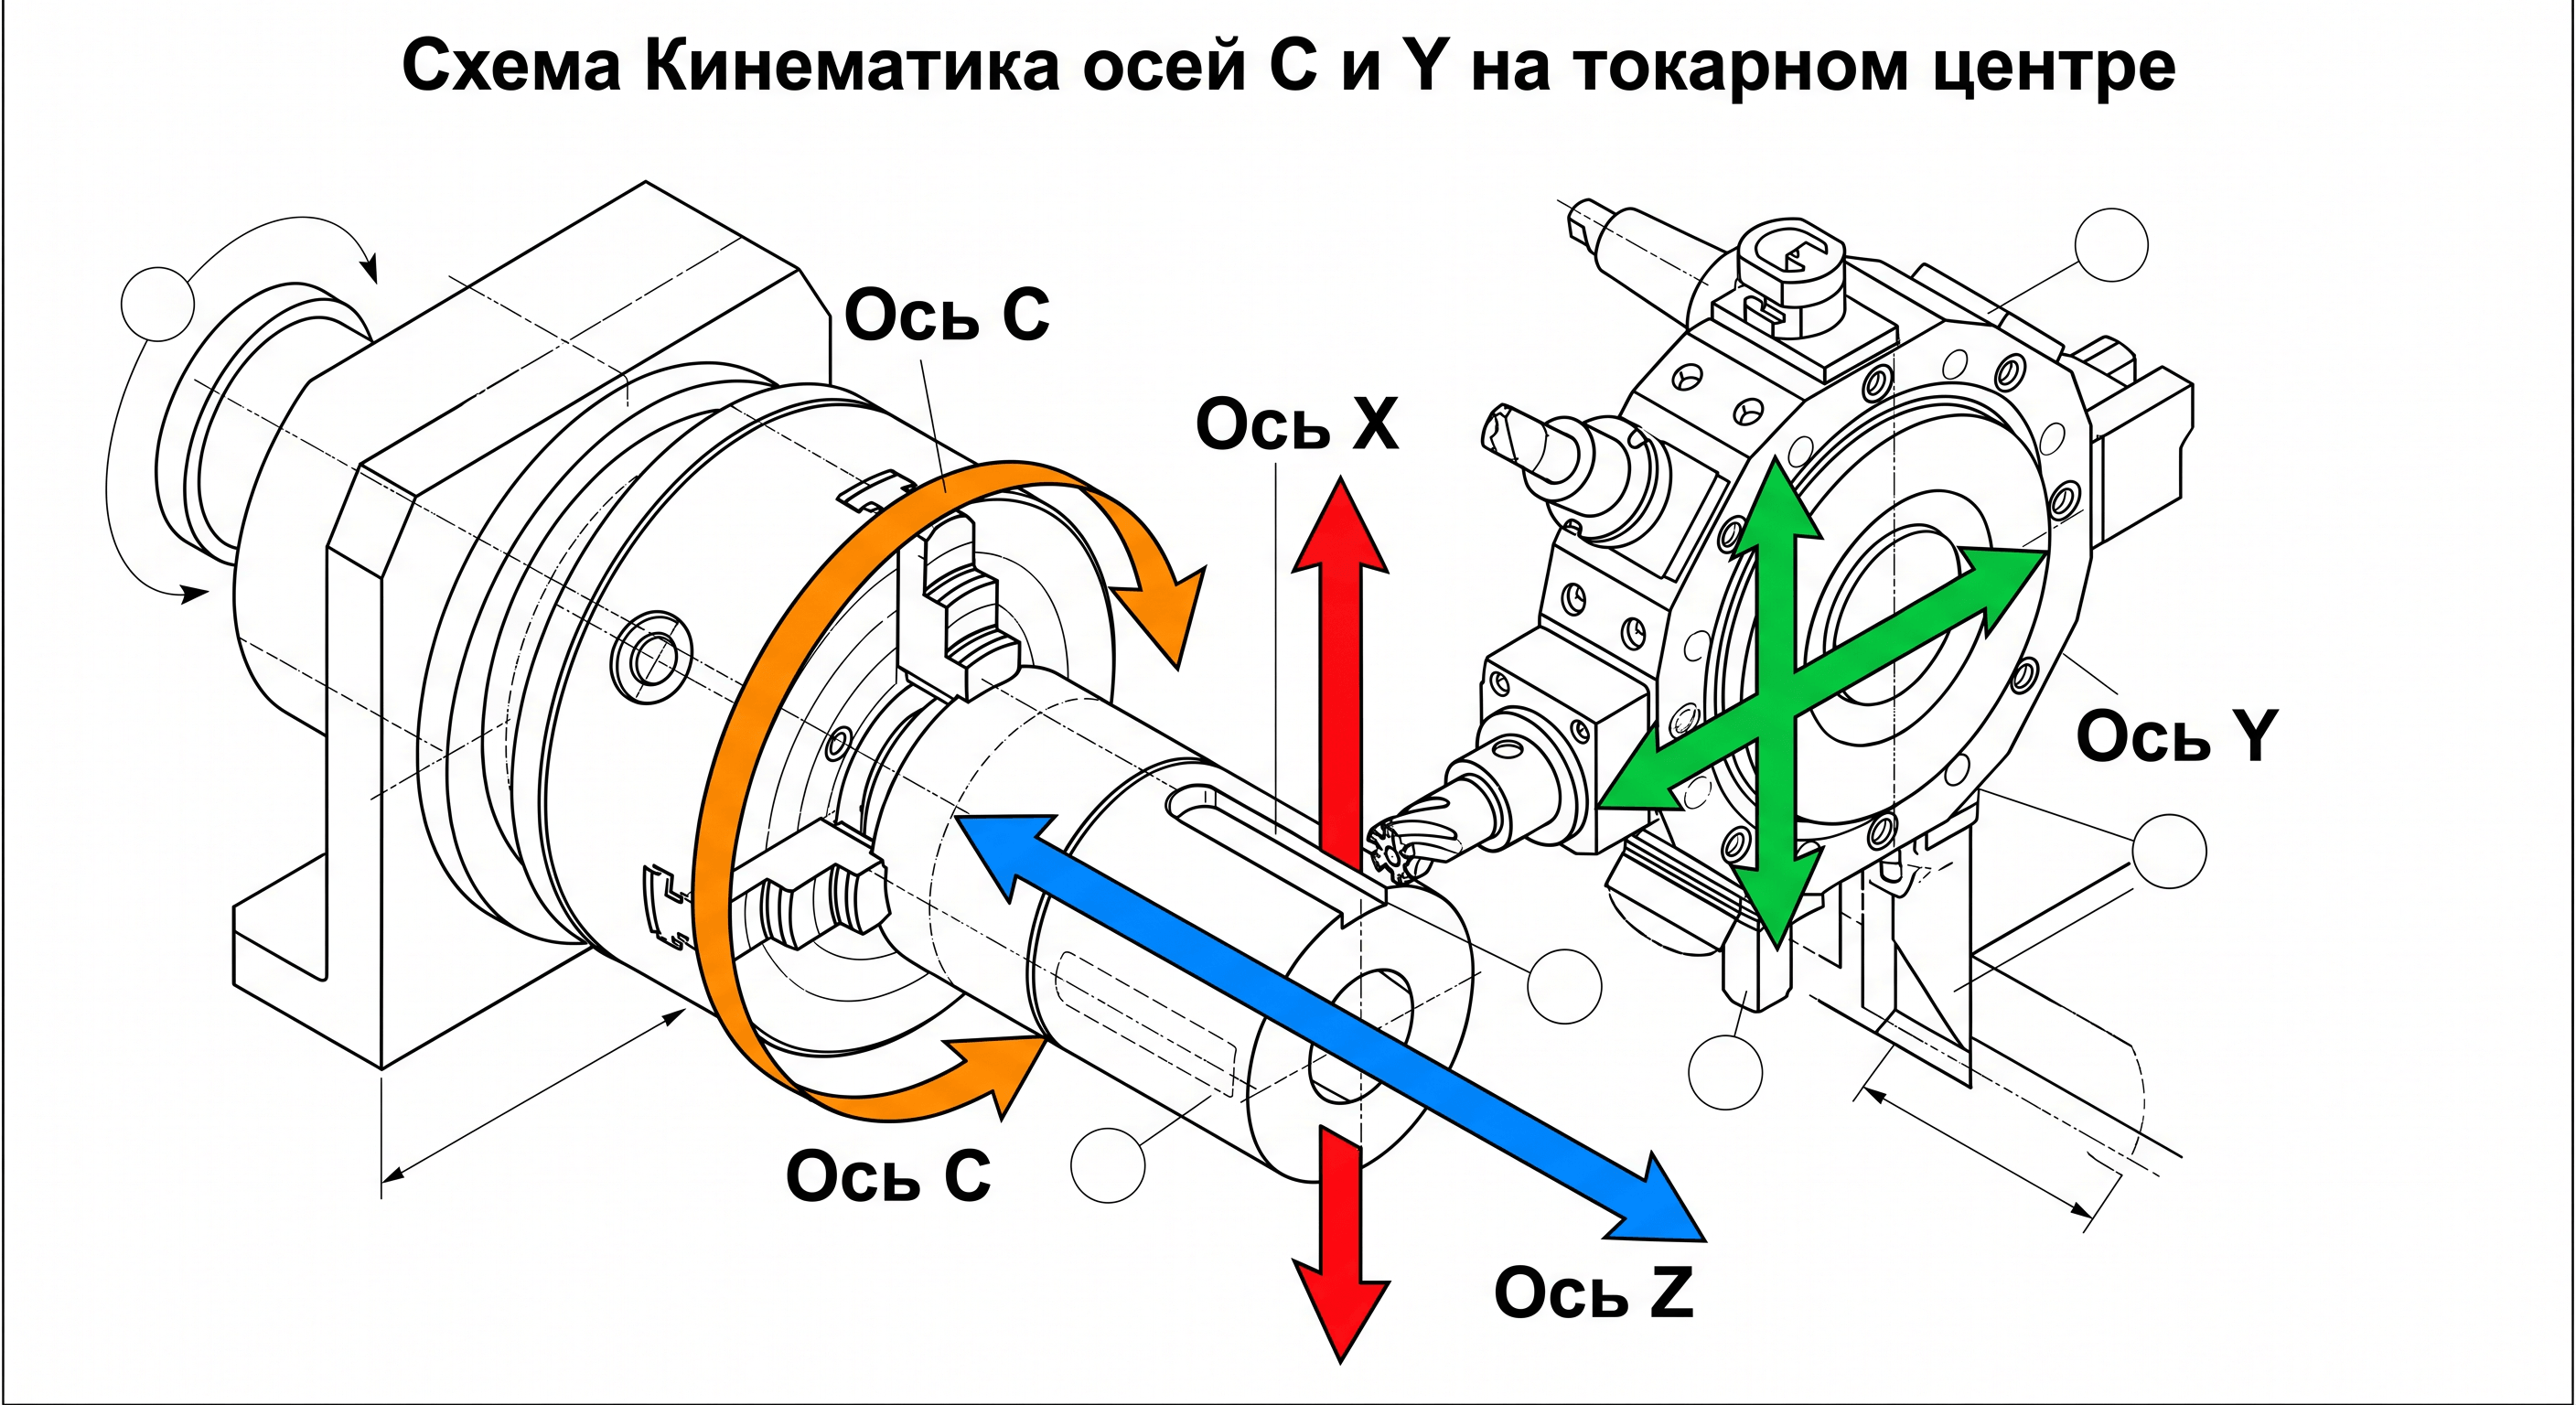
- Токарная обработка с осями C и Y
- Технические критерии: что реально даёт точность
- Тип направляющих
- Система измерения обратной связи
- Практический пример: от CAD до детали
- Типы 4-осевых станков: как выбрать под свою задачу
- Токарные центры с осями C и Y
- Вертикально-фрезерные центры с поворотным столом (ось C)
- Горизонтальные фрезерно-расточные станки (тяжёлая серия)
- Сводная таблица: какой тип станка выбрать под задачу
- Что учесть при выборе линейки
- Системы крепления инструмента: SK, BT, HSK, CAPTO
- SK (DIN 69871) — немецкий стандарт
- BT (JIS B 6339) — японский стандарт
- HSK (DIN 69893) — двойной контакт
- CAPTO (ISO 26623) — трёхгранный профиль
- Сравнительная таблица
- Переход к 5-осевой обработке: расширение возможностей
- Чек-лист для технолога
Многие производства сталкиваются с задачей: деталь требует обработки под разными углами, а классического трёхосевого станка уже недостаточно. 4-осевая обработка — это логичный шаг в расширении технологических возможностей. Разберём, что это такое, где применяется, каковы её преимущества и недостатки.
Что такое 4-осевая обработка
4-осевая обработка с ЧПУ — это процесс механической обработки, при котором режущий инструмент или заготовка перемещаются одновременно по четырём управляемым осям. В дополнение к трём линейным осям (X, Y, Z) добавляется вращательная ось — чаще всего ось A (вращение вокруг оси X) или ось C (вращение вокруг оси Z). В зависимости от компоновки станка четвёртой осью может также выступать ось B (вращение вокруг оси Y) — например, на горизонтально-фрезерных станках с поворотной шпиндельной бабкой.
Обозначение осей
| Обозначение | Тип оси | Направление движения |
|---|---|---|
| X | Линейная | Горизонтальное (обычно — длинная сторона стола) |
| Y | Линейная | Горизонтальное (поперечное) |
| Z | Линейная | Вертикальное (шпиндель) |
| A | Вращательная | Поворот вокруг оси X |
| B | Вращательная | Поворот вокруг оси Y |
| C | Вращательная | Поворот вокруг оси Z |
Ключевое отличие от 3-осевой обработки: при трёхосевой обработке заготовка остаётся неподвижной на столе, а инструмент перемещается только по трём линейным координатам. При 4-осевой обработке заготовка может поворачиваться, что позволяет обрабатывать деталь с разных сторон без переустановки. Это не только экономит время, но и снижает погрешности, возникающие при каждом новом зажиме детали — так называемые ошибки «базирования», которые могут достигать 0,05–0,1 мм на типовых приспособлениях (при использовании прецизионных систем, таких как Erowa или 3R, погрешность переустановки снижается до 2–5 мкм).
Применение 4-осевой обработки в промышленности
4-осевые станки с ЧПУ широко применяются в отраслях, где требуется обработка сложных форм и высокие требования к точности.
| Отрасль | Типовые детали |
|---|---|
| Аэрокосмическая | Турбинные лопатки, каркасы фюзеляжа |
| Автомобильная | Компоненты двигателей, корпуса клапанов |
| Медицинская | Имплантаты, хирургические инструменты |
| Пресс-формы | Формы для литья пластмасс |
| Нефтегазовая | Корпуса арматуры, детали бурового оборудования |
| Деревообработка | Оконные рамы, резьба по дереву |
Типовые детали на 4-осевых станках: корпуса, валы, шестерни, штуцеры, клапаны, медицинские импланты, пресс-формы.
Преимущества 4-осевой обработки
Снижение трудоёмкости. Обработка нескольких граней за одну установку существенно сокращает время наладки по сравнению с многостаночными 3-осевыми процессами.
Повышение точности. Каждая переустановка детали вносит дополнительную погрешность. Переход с 3 осей на 4 оси улучшает согласованность между обработанными поверхностями.
Обработка криволинейных поверхностей. Вращательная ось позволяет получать плавные изгибы и цилиндрические элементы без остановок.
Увеличение стойкости инструмента. Инструмент подходит к заготовке под оптимальными углами, снижая износ.
Универсальность. Возможность обработки различных материалов и размеров деталей — от мелких электронных компонентов до крупных корпусов.
Недостатки 4-осевой обработки
Более сложная настройка. Время наладки 4-осевого станка может быть больше, чем у 3-осевого. Разница особенно заметна при использовании накладного поворотного стола, когда требуется его установка и калибровка оси вращения. Если поворотный стол встроен в станину, время наладки может быть сопоставимо с 3-осевым станком.
Требования к квалификации. Операторы требуют дополнительного обучения работе с поворотными осями. Программисты должны понимать кинематику станка и специфику индексированной и синхронной обработки.
Ограничения по геометрии. Некоторые сложные формы (глубокие поднутрения) остаются недоступны — в этих случаях требуется 5-осевая обработка.
Кинематические схемы 4-осевой обработки
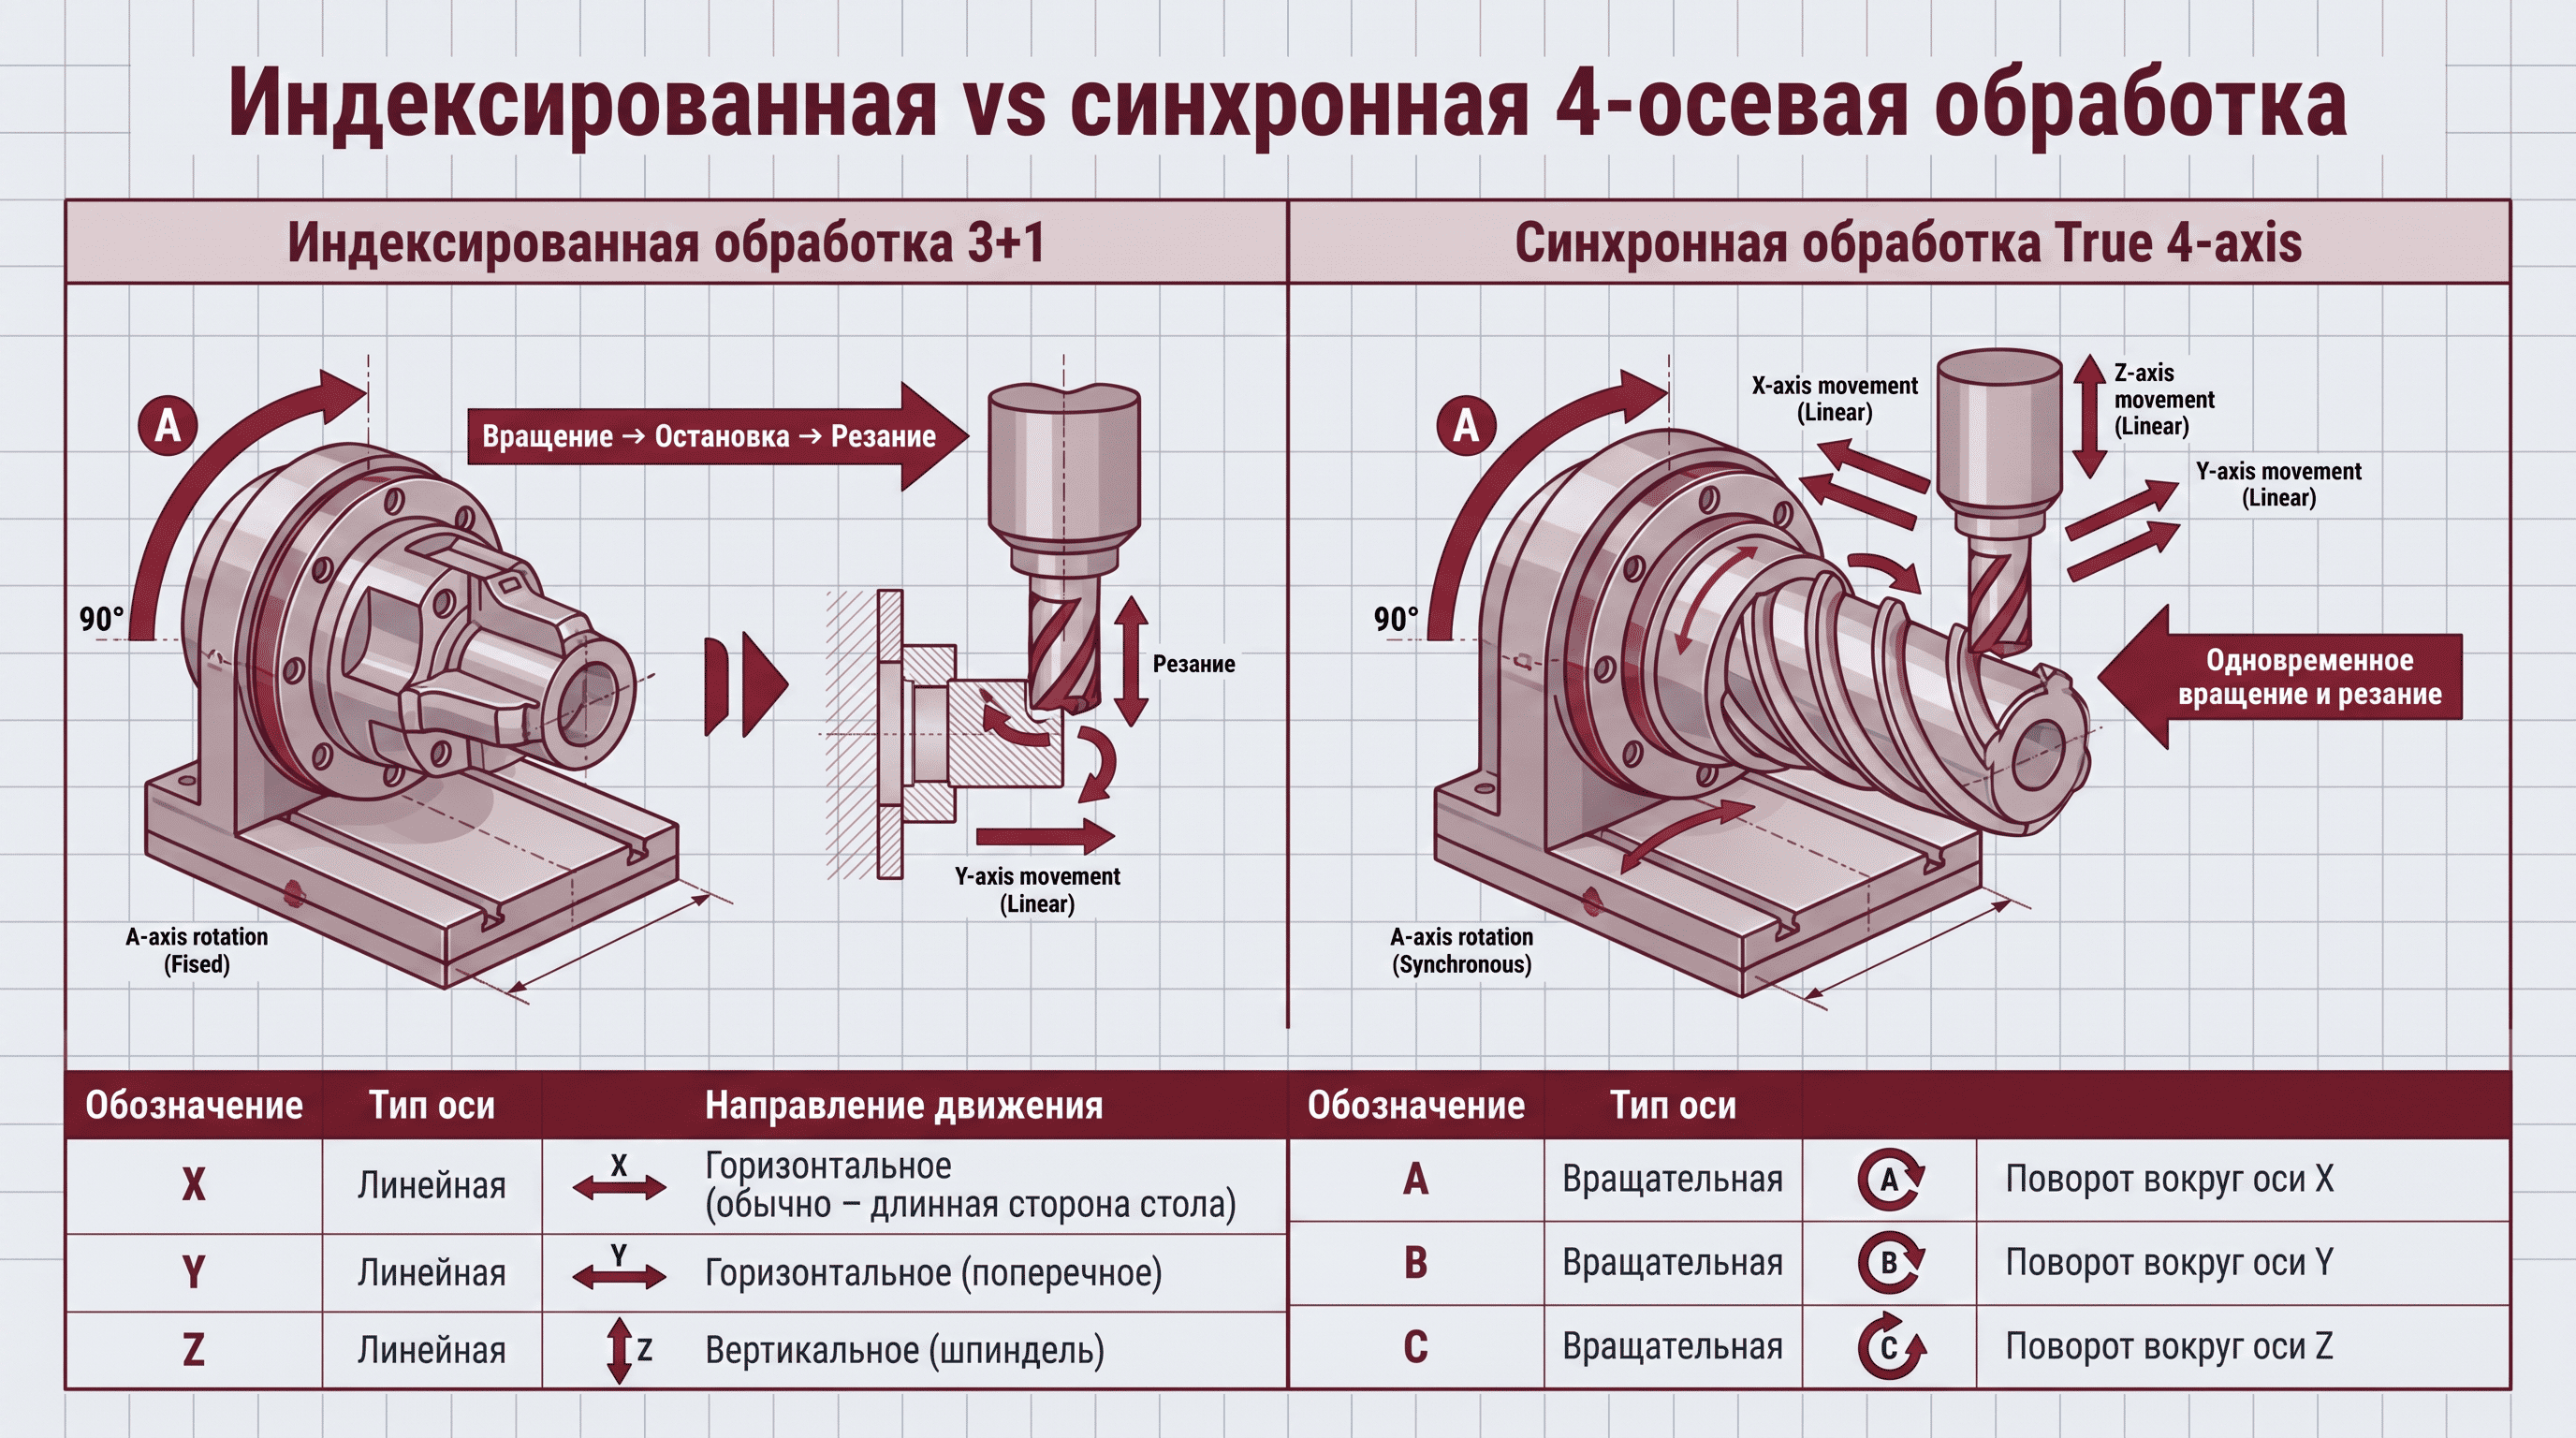
Существует два принципиально разных режима работы.
Индексированная обработка (3+1)
Самый распространённый режим. Заготовка поворачивается на фиксированный угол (0°, 90°, 180°, 270°), после чего происходит обычная 3-осевая обработка. Вращение происходит между операциями, а не во время резания.
Когда применять:
- Сверление и фрезерование на разных гранях детали
- Обработка корпусных деталей с нескольких сторон
- Детали с плоскими гранями и отверстиями под прямым углом
Преимущества: простота программирования, стандартный инструмент, высокая жёсткость.
Синхронная 4-осевая обработка (True 4-axis)
Вращение заготовки происходит одновременно с перемещением инструмента по трём линейным осям. Это наиболее сложный в программировании, но и самый мощный режим.
Когда применять:
- Обработка кулачковых валов и червяков
- Фрезерование винтовых канавок (шнеки, свёрла)
- Гравировка по цилиндрической поверхности
Требования: более сложная CAM-программа, повышенная жёсткость зажима.
Токарная обработка с осями C и Y
Это альтернативная реализация четвёртой оси в токарной компоновке. Шпиндель с заготовкой точно позиционируется (ось C), а инструмент перемещается перпендикулярно оси шпинделя (ось Y). Позволяет фрезеровать лыски, сверлить смещённые отверстия без снятия детали.
| Режим | Вращение при резании | Сложность CAM | Типовые детали |
|---|---|---|---|
| Индексированный (3+1) | Нет | Низкая | Корпуса, детали с плоскими гранями |
| Синхронный (True 4) | Да | Высокая | Червяки, шнеки, кулачки |
| Токарный с C+Y | Да | Средняя | Штуцеры, клапаны, импланты |
Технические критерии: что реально даёт точность
Тип направляющих
| Тип | Преимущества | Применение |
|---|---|---|
| Роликовые | Высокая скорость (быстрые ходы 48–60 м/мин на средних станках), низкое трение, хорошая динамика | Высокоскоростная обработка алюминия, пластиков |
| Гидростатические | Высокая жёсткость, отличное гашение вибраций | Тяжёлое резание стали, чугуна, титана |
Современные гидростатические системы достигают скоростей до 40 м/мин (например, Waldrich Coburg, Shibaura). В классе тяжёлых станков разница в динамике с роликовыми направляющими постепенно нивелируется, однако на среднеразмерных станках роликовые направляющие по-прежнему значительно быстрее. Для чистовой обработки пресс-форм гидростатика остаётся предпочтительнее из-за лучшего демпфирования.
Система измерения обратной связи
Точность позиционирования вращательной оси напрямую зависит от типа энкодера.
- Резольверы: точность ±1–2 угловых минуты (многополюсные, стандартные для станкостроения). Бюджетный вариант, но недостаточный для прецизионных работ.
- Инкрементальные энкодеры: точность ±20–30 угловых секунд. Стандарт для среднего класса.
- Абсолютные оптические энкодеры (Heidenhain, Renishaw): точность ±2–5 угловых секунд. Максимальная точность, не требуют обнуления при каждом включении станка.
Вывод: для прецизионных работ абсолютный энкодер на оси вращения обязателен. Без него высокое разрешение (0,001°) на бумаге не реализуется в реальной точности.
Практический пример: от CAD до детали
Рассмотрим изготовление червяка для насоса — детали с винтовой канавкой, требующей синхронной 4-осевой обработки.
Шаг 1. Выбор оси вращения
Для червяка ось вращения — ось заготовки. Горизонтальный станок с поворотным столом или токарный центр с осью A — оптимальный выбор, так как ось заготовки расположена горизонтально, что обеспечивает удобство закрепления при значительной длине детали.
Шаг 2. CAD-моделирование
Модель создаётся с учётом шага витка и глубины канавки.
Шаг 3. CAM-программирование
В CAM-системе выбирается стратегия «4-осевое фрезерование с развёрткой». Указывается соответствие между перемещением по Z и поворотом по A.
Типичная ошибка: не настроена высота безопасности. Она должна превышать радиус самой удалённой от оси вращения точки заготовки. Иначе при повороте деталь ударится об инструмент.
Шаг 4. Постпроцессор
Необходим постпроцессор с поддержкой функции «A-ось» (или «C-ось» — в зависимости от компоновки). Стандартный 3-осевой постпроцессор не сгенерирует команды синхронного вращения.
Шаг 5. Оснастка
Двухцентровый зажим или зажим в поворотном патроне. Совпадение осей вращения детали и стола — не хуже 0,01 мм.
Типы 4-осевых станков: как выбрать под свою задачу
4-осевые станки выпускаются в разных конструктивных исполнениях — под конкретные типы деталей, материалы и серийность. Ниже — классификация по основным производственным задачам.
Токарные центры с осями C и Y
Для каких задач: комплексная обработка деталей из прутка или штучных заготовок типа «тел вращения» со сложными элементами (лыски, пазы, смещённые отверстия, резьба на торце).
Типовые детали: штуцеры, клапаны, ниппели, медицинские импланты, втулки с боковыми отверстиями, детали гидравлики.
Конструктивные особенности:
- Главный шпиндель с функцией точного позиционирования (ось C, разрешение от 0,001°)
- Поперечное перемещение инструмента (ось Y, обычно ±20–40 мм)
- Приводной инструмент (фрезы, свёрла) в револьверной головке
Линейки оборудования (представлены на unimatic.ru):
- Униматик МТ серии (МТ25MY, МТ32MY) — российская сборка, ЧПУ ИНЭЛСИ
- Mufeng L-серия с осью Y — китайские токарные центры
Главный критерий выбора: диаметр обрабатываемого прутка (обычно 25–65 мм) и наличие оси Y для внецентренной обработки.
Вертикально-фрезерные центры с поворотным столом (ось C)
Для каких задач: обработка корпусных деталей, пресс-форм, штампов, кронштейнов, требующих сверления и фрезерования на нескольких гранях.
Типовые детали: корпуса насосов, крышки, пресс-формы средней сложности, литейные формы, детали с 3–5 сторонами обработки.
Конструктивные особенности:
- Неподвижный или подвижный портал (в зависимости от габаритов)
- Поворотный стол, встроенный в станину или накладной
- Возможность индексированной (3+1) и синхронной (True 4) обработки
Линейки оборудования (представлены на unimatic.ru):
- Mufeng T-V серии — вертикальные центры с рабочей зоной до 2000×800×800 мм
Главный критерий выбора: размер рабочей зоны (X×Y×Z) и максимальный вес заготовки на поворотном столе.
Горизонтальные фрезерно-расточные станки (тяжёлая серия)
Для каких задач: черновая, получистовая и чистовая обработка крупногабаритных и сверхкрупногабаритных корпусов, оболочек, сварных деталей.
Типовые детали: станины прессов, корпуса турбин, элементы гидроэлектростанций, крупные корпусные детали для судостроения.
Конструктивные особенности:
- Горизонтальная компоновка
- Выдвижной расточной шпиндель (ось W, до 1200 мм и более)
- Перемещения по X до 15 000 мм и более
- Гидростатические или роликовые направляющие
Линейки оборудования (представлены на unimatic.ru):
- Wuhan Heavy Duty TK серии (TK6913C, TK6916C, TK6920C) — фрезерно-расточные станки с ЧПУ
- HUADU HH серии — пятиосевые горизонтальные фрезерно-расточные центры
Главный критерий выбора: ход по оси X (длина обработки) и диаметр расточного шпинделя (110–160 мм для среднего класса, более 200 мм — для тяжёлого).
Сводная таблица: какой тип станка выбрать под задачу
| Если ваша задача... | Рекомендуемый тип станка | Примеры линеек (unimatic.ru) |
|---|---|---|
| Точить и фрезеровать мелкие детали из прутка | Токарный центр с осями C и Y | Униматик МТ серии, Mufeng L-серия |
| Обрабатывать корпуса и пресс-формы среднего размера | Вертикальный центр с поворотным столом | Mufeng T-V серии |
| Обрабатывать сверхкрупные детали (длиной от 5 м) | Горизонтальный фрезерно-расточной станок | Wuhan Heavy Duty TK серии, HUADU HH серии |
Что учесть при выборе линейки
Диапазон размеров. Выбирайте станок с запасом по рабочей зоне +20% к максимальной детали.
Наличие опций. У большинства производителей базовая комплектация не включает ось вращения — её часто добавляют как опцию. Уточняйте: «поворотный стол в стандарте или за доплату?».
Совместимость оснастки. Если у вас уже есть партия трёхкулачковых патронов или цанговых зажимов — проверьте, подходят ли они к шпинделю выбранного станка.
Тип обработки. Для индексированной обработки достаточно поворотного стола без сервопривода непрерывного вращения. Для синхронной (True 4) необходим полноценный 4-й привод с высокой точностью позиционирования.
Системы крепления инструмента: SK, BT, HSK, CAPTO
Выбор системы крепления инструмента — один из ключевых факторов, влияющих на точность и производительность 4-осевой обработки.
SK (DIN 69871) — немецкий стандарт
Конус 7:24. Базовая система для многих станков. Типичные рабочие обороты — до 12 000–15 000 об/мин (SK40, форма AD/B), для SK30 — выше. Конкретный предел зависит от типоразмера, балансировки и механизма зажима. Применение: универсальная и тяжёлая черновая обработка.
BT (JIS B 6339) — японский стандарт
Аналог SK, но с другой геометрией фланца. Рабочие обороты зависят от типоразмера: BT40 — до 15 000 об/мин, BT30 — до 20 000 об/мин и выше. Универсальный стандарт.
HSK (DIN 69893) — двойной контакт
HSK имеет принципиально другую конструкцию: конус 1:10 и двойной контакт (одновременный контакт по конусу и торцу). Двойной контакт обеспечивает стабильность и жёсткость на высоких оборотах — до 40 000 об/мин и выше в зависимости от типоразмера (HSK-E25, HSK-A63 и др.). При этом HSK широко применяется и на умеренных оборотах (8 000–12 000 об/мин) благодаря высокой повторяемости установки.
CAPTO (ISO 26623) — трёхгранный профиль
CAPTO разработан компанией Sandvik Coromant. Трёхгранный профиль обеспечивает передачу крутящего момента без шпонок. Статическая изгибная жёсткость CAPTO C6 примерно в 1,65 раза выше, чем у HSK-A63 (по данным Sandvik, для сравнения конкретных типоразмеров; результат не переносится автоматически на другие размеры). Применение: токарные центры с осью Y, станки с B-осью. Для станков Униматик МТ серии CAPTO является оптимальным выбором.
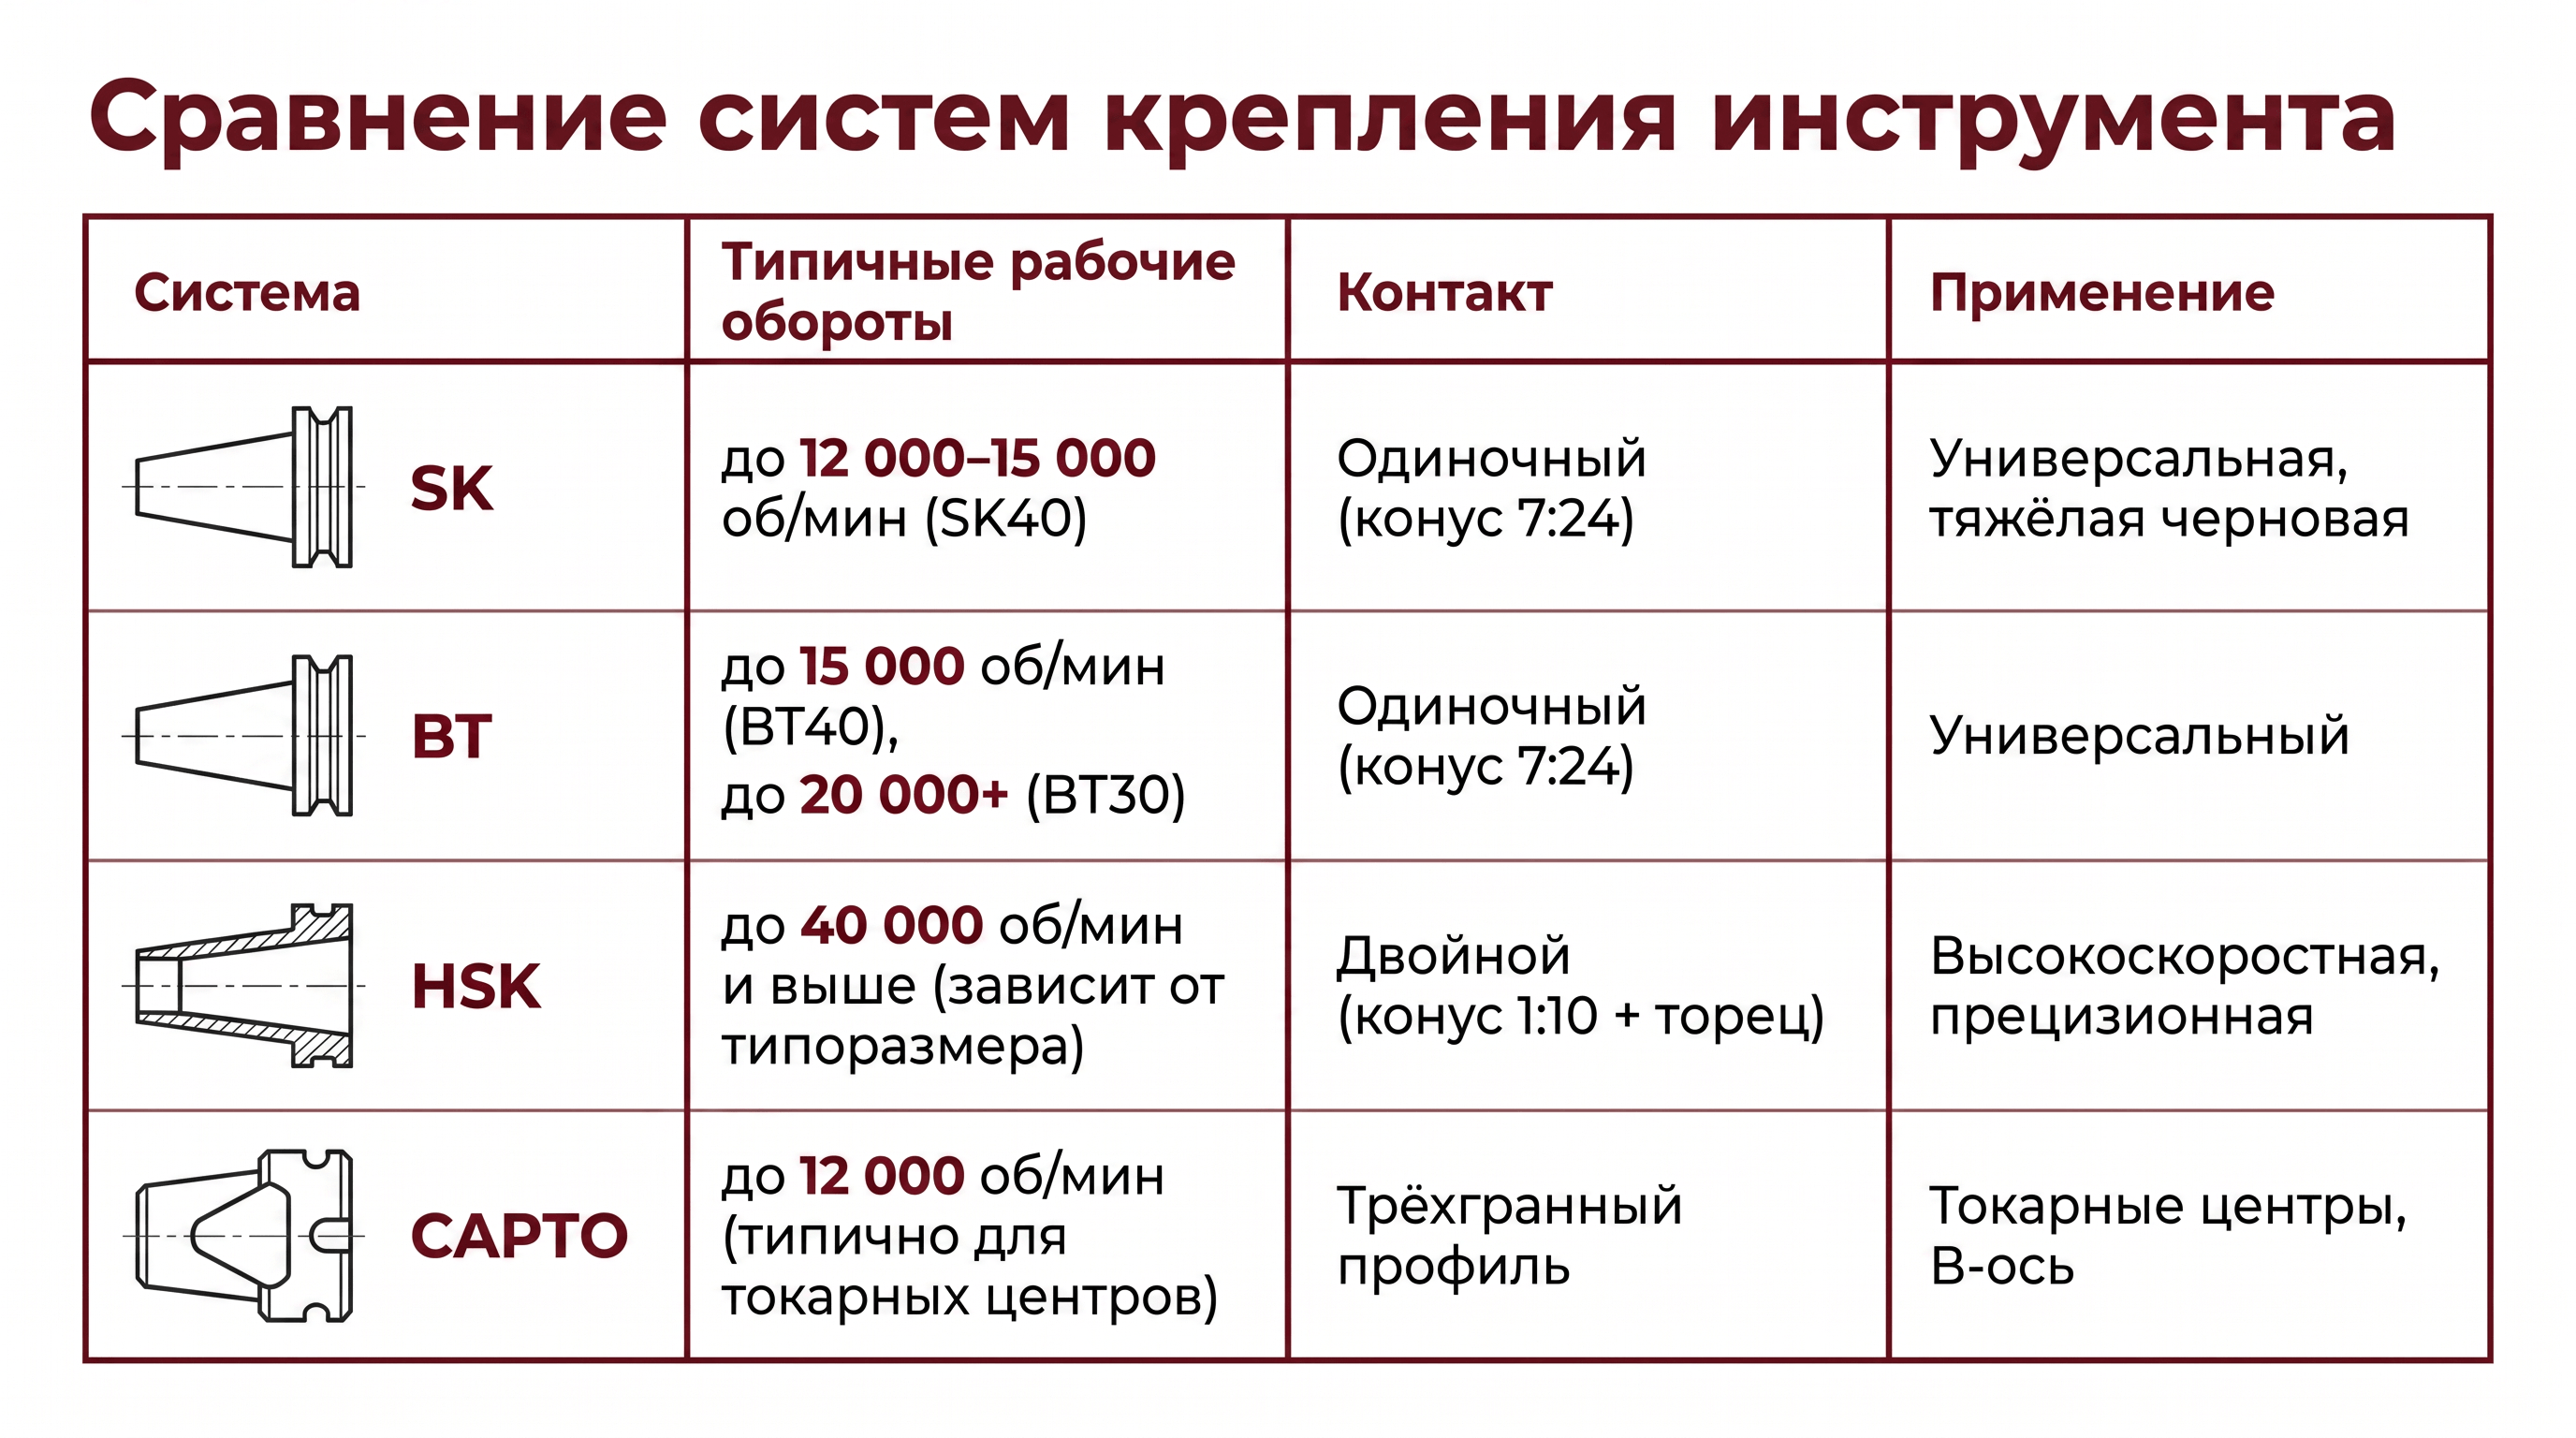
Сравнительная таблица
| Система | Типичные рабочие обороты | Контакт | Применение |
|---|---|---|---|
| SK | до 12 000–15 000 об/мин (SK40) | Одиночный (конус 7:24) | Универсальная, тяжёлая черновая |
| BT | до 15 000 об/мин (BT40), до 20 000+ (BT30) | Одиночный (конус 7:24) | Универсальный |
| HSK | до 40 000 об/мин и выше (зависит от типоразмера) | Двойной (конус 1:10 + торец) | Высокоскоростная, прецизионная |
| CAPTO | до 12 000 об/мин (типично для токарных центров) | Трёхгранный профиль | Токарные центры, B-ось |
Переход к 5-осевой обработке: расширение возможностей
4-осевые станки — мощный и востребованный класс оборудования. Однако существует класс задач, где требуется ещё большая гибкость.
Когда технологический процесс требует перехода на 5 осей:
- Деталь содержит поднутрения, требующие наклона инструмента
- Имеются сложные органические поверхности (турбинные лопатки, рабочие колёса)
- Элементы расположены под углом к основной оси вращения
Пример: деталь имеет отверстия на наклонной плоскости (30° к оси вращения). На 4-осевом станке инструмент не может наклониться. 5-осевой станок решает эту задачу за счёт дополнительной вращательной оси.
Сравнение возможностей
| Если на детали... | 4-осевой станок | 5-осевой станок |
|---|---|---|
| Плоские грани под 0°, 90°, 180° | Да | Да |
| Плоские грани под произвольными углами | Требуется спецоснастка | Да |
| Цилиндрические поверхности | Да | Да |
| Сложные органические поверхности | Ограниченно | Да |
| Отверстия под углом к оси | Ограниченно | Да |
Технологическая лестница: 3-осевая → 4-осевая → 5-осевая — это последовательное расширение возможностей. Многие предприятия начинают с 4-осевого оборудования, а по мере роста сложности номенклатуры переходят к 5-осевой обработке.
Чек-лист для технолога
По деталям:
- Какова максимальная длина детали вдоль оси вращения?
- Какой максимальный диаметр/ширина детали?
- Из какого материала деталь?
- Требуется синхронная обработка или индексированная?
- Есть ли элементы под углом к основной оси?
По станку:
- Вертикальный или горизонтальный шпиндель?
- Какой тип направляющих нужен?
- Какое разрешение оси вращения требуется?
- Какая система крепления инструмента оптимальна?
- Потребуется ли в перспективе 5-осевая обработка?
По компетенциям:
- Есть ли программист, понимающий многоосевую кинематику?
- Готовы ли инвестировать в обучение?
- Есть ли постпроцессоры для вашей CAM-системы?
Нужна помощь в подборе оборудования?
Наши специалисты:
- Проведут анализ ваших чертежей
- Помогут выбрать между 4-осевой и 5-осевой конфигурацией
- Подберут модели станков
- Организуют тестовую обработку
|
Спросить или записаться на курсы
|
Заказать услугу
|