Содержание
В процессе изготовления детали проходят разные стадии обработки. На начальных — после отливки, резки, вырубки, — их форма еще далека от заданных параметров, объем больше нужного, края неровные, имеются выступы, окалина и прочие дефекты.
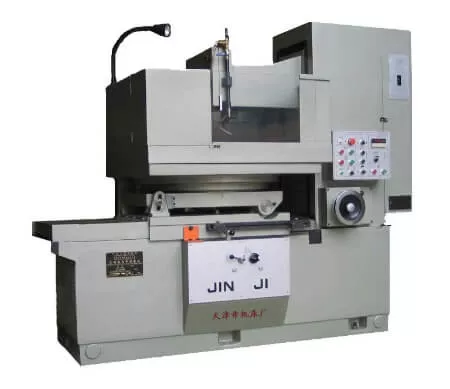
Доводка изделий с ровными поверхностями проводится на плоскошлифовальных станках. На оборудовании осуществляется поэтапная грубая и тонкая подгонка по размерам, снятие лишнего материала, придание заготовкам гладкости. Станки используются в сфере промышленного производства, коммерческих мастерских и ремонтных сервисах. Станки отличаются определенными техническими характеристиками, особенностями, имеют свои сильные и слабые стороны.
Принцип действия оборудования
Основой работы плоскошлифовальных станков является сила трения, а именно — воздействие на заготовки абразивными материалами различной жесткости и зернистости. Детали закрепляются в статичном положении в зажимном устройстве, а рабочий орган придает им нужную конфигурацию путем нажима вращающимся абразивным кругом.
Такая обработка позволяет достигать точного выполнения таких задач, как удаления выступов от последствий отливки, окалины, капель от сварки, заусенец после пиления. Также на оборудовании выполняется шлифовка и полировка ровных поверхностей. Набор настроек дает возможность регулировать скорость обработки, уровень прижима рабочего органа к заготовке.
Виды обработки
Опции плоскошлифовальных станков дают возможность применения дифференцированного воздействия на детали для получения заданного результата с минимальными затратами времени и сил, но с максимальным качеством конечного результата. В зависимости от особенностей каждой задачи может использоваться торцевая или периферийная часть абразивного круга.
Шлифовка торцевой поверхностью
Такой подход выбирается в тех случаях, когда целью выполнения задачи является обработка большого количества деталей, где не требуется высокая точность. Для таких целей используется оборудование со шпинделем вертикальной ориентации. Оборудование оснащено круглым столом, который в процессе перемещения оказывает абразивное воздействие на заготовки.
В зависимости от условий технического задания шлифовка и полировка изделий может осуществляться такими способами:
- Обработка в один проход. Применяется при выполнении заказов, связанных со шлифовкой большого количества одинаковых по форме и размеру объектов с простой конфигурацией. Абразивный круг сразу опускается на заданную высоту и за один проход снимает весь лишний материал. В таких случаях припуск имеет определенные границы без особых требований к точности. Когда отклонения должны быть минимальны, используется оборудование с тремя кругами.
- Обработка в несколько проходов. Технология рассчитана на доводку объектов со сложной формой и с требованием высокой точности параметров поверхности. Заготовка перемещается медленно, слои снимаются поэтапно и с небольшим забором материала. Процедура прохода выполняется до тех пор, пока не будет снят весь припуск. Заключительные циклы выполняются с незначительным опусканием головки, чтобы полировка была без малейших дефектов.
При достаточном уровне производительности такой метод имеет и характерный недостаток. Заключается он в нагреве материала от трения, что приводит к увеличению его в объеме и недостаточной точности конечного результата.
Шлифовка периферийной частью
Способ имеет определенные положительные стороны. А именно — скорость вращения ниже, трение меньше, искажения от температуры практически отсутствуют. Воздействие круга на деталь осуществляется мягко, со слабым давлением. Ресурс оборудования почти не сокращается, а качество обработки выше. Вместе с тем, при шлифовке твердых поверхностей все эти достоинства практически нивелируются. Для воплощения такой технологии применяются станки со столами прямоугольной формы, а шлифование проводится возвратно-поступательными перемещениями рабочего органа.
Существуют такие способы шлифовки:
- Глубинный. Воздействие на деталь проводится с большим давлением и на малой скорости, за один проход удаляется большой объем материала. Побочный эффект заключается в быстром истирании абразивного круга и необходимостью его частой замены.
- С врезной непрерывной подачей. Применяется для доводки изделий с буртами. Проход круга осуществляется только в продольном направлении. Из-за разности в приложении давления абразив стачивается неравномерно, требует постоянной правки.
- С поперечной прерывистой подачей. Отличается высокой точностью и длительностью обработки. Технология применяется на оборудовании с горизонтально расположенным шпинделем на столе круглой формы. Врезка и вращение выполняется одновременно и осуществляется в несколько приемов.
Устройство плоскошлифовальных станков
Плоскошлифовальные станки, независимо от их типа и конфигурации стола имеют одинаковое принципиальное устройство. Разница состоит в технологии воздействия на заготовки и расположении рабочих органов.
Оборудование состоит из таких узлов и механизмов:
- Несущие конструкции. К станине и раме крепятся все узлы и агрегаты устройства. Изделия жесткие и массивные, отливаются из чугуна или изготавливаются из стального профиля с толстыми стенками.
- Рабочий стол. Передвижной механизм, перемещающийся по закрепленным на станине направляющим. Узел оснащен шлифовальным кругом на валу и кинематической системой, обеспечивающей точность движения абразивного круга.
- Механизмы обеспечения. К ним относятся двигатель, гидравлика, кожухи системы управления, электрическая разводка, подсветка.
Производители выпускают плоскошлифовальные станки, управляемые вручную, контроллером и с компьютерным программированием (ЧПУ).
Параметры выбора плоскошлифовального станка
Подбор оборудования осуществляется на основе анализа специфики производства, а также возможных перспектив его развития и расширения. Следует учитывать, что неправильно выбранный станок не обеспечит необходимой производительности, но потребует много средств на содержание и обслуживание.
Следует ориентироваться на такие критерии:
- Мощность. Прямая зависимость на глубину прохода, возможность работы с твердыми материалами и конечную продуктивность.
- Размер рабочего стола. Влияет на величину хода и максимальные габариты обрабатываемых деталей.
- Длина оси шпинделя. Влияет на высоту подлежащей доводке заготовки.
- Масса. Под крупные и тяжелые станки требуется усиление действующего или строительство собственного фундамента.
- Способ управления. Зависит от объема производства. Для небольших объемов подойдет ручной тип, для среднего — с контроллером, для массового и производства сложных деталей — с ЧПУ.
Стоимость также имеет значение, ее следует сопоставлять со сроками окупаемости вложений.
Купить плоскошлифовальный станок
В каталоге компании представлен ассортимент оборудования от проверенных производителей. К каждому товару прилагается описание технических характеристик, которые помогут определиться с выбором.
В случае возникновения сомнений можно получить бесплатную консультацию специалистов. Опытные менеджеры помогут подобрать станки, которые наилучшим образом позволят успешно решать те или иные производственные задачи.
|
Спросить или записаться на курсы
|
Заказать услугу
|