Содержание
- Зачем нужна автоматизация производства в Минске
- Какие производственные процессы можно автоматизировать
- Виды автоматизации производства
- Уровни автоматизации производства
- Системы автоматизации производства: архитектура и уровни
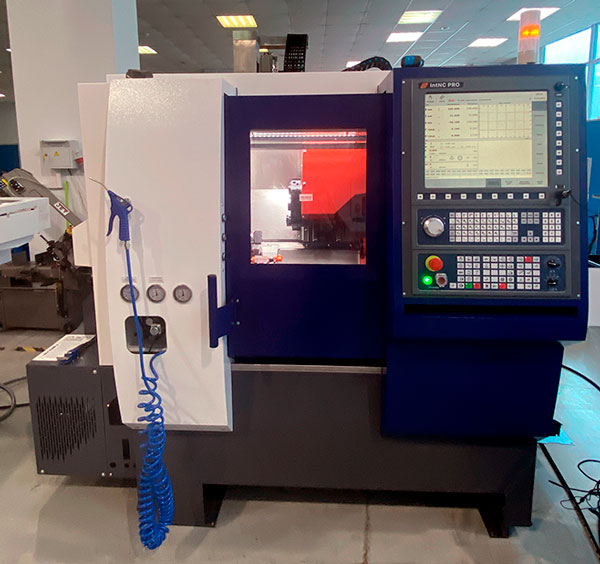
- Станки с ЧПУ как основа автоматизации металлообработки
- Роботизация в металлообработке
- CAD/CAM-интеграция и подготовка производства
- Системы контроля качества в автоматизированном производстве
- Мониторинг оборудования и диспетчеризация
- Комплексная автоматизация: от отдельных станков к единой производственной системе
- Этапы внедрения автоматизации на предприятии
- Экономическая эффективность автоматизации
- Ошибки и риски при внедрении автоматизации
- Мифы об автоматизации
- Современные тренды и перспективы
- Чек-лист: с чего начать автоматизацию
- FAQ — частые вопросы
Автоматизация производства — это замена ручных операций — как физических, так и информационных — техническими средствами и программным обеспечением. При этом человек не исчезает из процесса: он задаёт алгоритмы, контролирует ход работы и вмешивается при внештатных ситуациях.
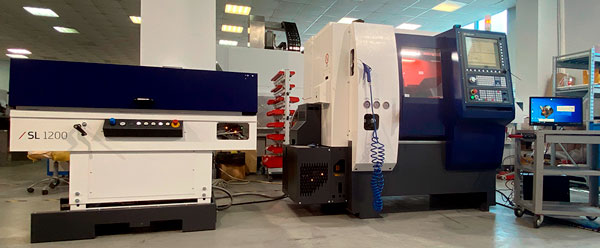
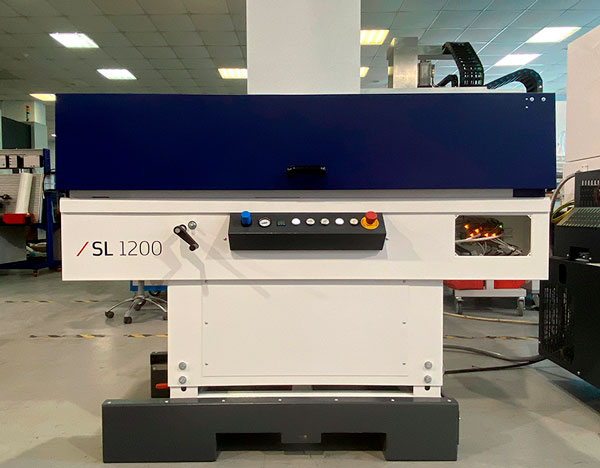
На серийном производстве это стандартная практика. Когда мы запускали участок токарной обработки с барфидерами, оператор перестал вручную подавать пруток — станок сам затягивает заготовку, обрабатывает, отрезает деталь и подаёт следующую. Оператор только следит за остатком материала, меняет инструмент по износу и проверяет первую деталь после переналадки. Роль человека сузилась до настройки и контроля, но не исчезла.
Ключевое отличие автоматизации от механизации — в степени передачи функций. Механизация заменяет физический труд: гидравлическая тележка вместо ручной переноски, пневматический зажим вместо ручного винтового. Управление остаётся за человеком. Автоматизация идёт дальше — она передаёт машине и функции оперативного управления. Оборудование работает по заданному алгоритму, а человек настраивает, контролирует и решает нестандартные задачи.
Термин «автоматизация технологических процессов и производств» (АТПП) — более конкретная формулировка. Это комплексный подход: не один автоматический станок, а система решений — оборудование, датчики, контроллеры, программное обеспечение — которые работают слаженно и охватывают весь цикл: от проектирования до контроля качества. Задача АТПП — минимизировать участие человека в технологическом процессе, сделать его повторяемым, контролируемым и предсказуемым. Кстати, это ещё и название инженерной специальности (код 15.03.04).
Два уровня автоматизации часто рассматривают отдельно, хотя на практике они работают в связке.
- Первый — физические операции. Здесь автоматизируется сама «работа руками»: станки с ЧПУ, промышленные роботы, конвейерные линии, системы транспортировки, датчики контроля параметров (температура, давление, положение детали).
- Второй — работа с данными. Программные системы собирают данные с оборудования, анализируют их, связывают с производственными заданиями, заказами, запасами материалов, отслеживают качество, формируют отчёты, помогают планировать и оптимизировать процессы. Сюда относятся MES-системы (управление производством на уровне цеха), ERP-системы (интеграция с ресурсами предприятия), SCADA-системы (диспетчерское управление и сбор данных).
На нашем участке эти уровни связаны: токарный станок с ЧПУ передаёт в MES данные о количестве деталей, времени цикла и кодах ошибок. MES формирует сменные задания и отправляет управляющие программы на стойку ЧПУ. Без этой связки автоматизация остаётся фрагментарной: станок работает быстро, но данные о его работе собираются вручную, а простои фиксируются «на глаз».
Зачем нужна автоматизация производства в Минске
Разберем на конкретных эффектах, с которыми сталкиваются на серийном производстве.
1. Рост производительности
Станки с ЧПУ могут работать круглосуточно: цикл обработки не зависит от усталости оператора. Особенно заметно на операциях, где важна непрерывность — точение длинных валов, фрезерование корпусных деталей.
Эффект усиливается, когда станок работает в связке:
- Автоматические сменщики инструмента — сокращают простои на смену резца или фрезы.
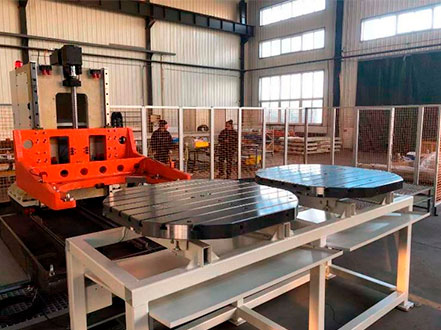
- Паллетирование и автоматические столы — пока станок обрабатывает одну деталь, оператор загружает следующую заготовку.
- Роботизированная загрузка и выгрузка — промышленный робот ставит заготовку и снимает готовую деталь, позволяя станку работать в цехе без постоянного присутствия человека.
На типовых операциях (точение, фрезерование) коэффициент загрузки оборудования вырастает с 40–50% до 70–85% за счёт сокращения простоев и работы в несколько смен.
2. Снижение себестоимости
ЧПУ-обработка даёт высокую повторяемость траектории инструмента. Когда материал дорогой (титан, инструментальные стали) или заготовки дефицитные, это критично. CAM-системы позволяют плотнее размещать детали на листе или прутке, уменьшать припуски и количество проходов, снижать объём черновой обработки за счёт более точного расчёта.
Современные ЧПУ-системы управляют режимами резания так, чтобы не перегружать шпиндель и не тратить лишнюю мощность. Адаптивное управление подачей снижает пики нагрузки и выравнивает потребление электроэнергии.
При обработке партии из 500 деталей экономия на материале и электроэнергии составляет 12–18% по сравнению с ручной настройкой и менее оптимизированными траекториями.
3. Качество и повторяемость
Каждая деталь обрабатывается по одной и той же управляющей программе. Если программа корректна, отклонения минимальны. Брак снижается с 5–10% до менее 1%.
Чтобы закрепить эффект, используют:
- Датчики и щупы на станке — замеряют заготовку перед обработкой и корректируют нулевую точку.
- Системы мониторинга инструмента — отслеживают износ фрезы или резца и предупреждают о необходимости замены.
- Измерительные циклы — автоматическая проверка размеров прямо на станке, без переноса детали на КИМ.
Качество сильно зависит от надёжного крепления инструмента: термозажимные патроны, патроны с полигональным хвостовиком PSC, адаптеры и переходники должны обеспечивать минимальное биение и высокую жёсткость. Именно это даёт предсказуемую точность.
4. Безопасность труда
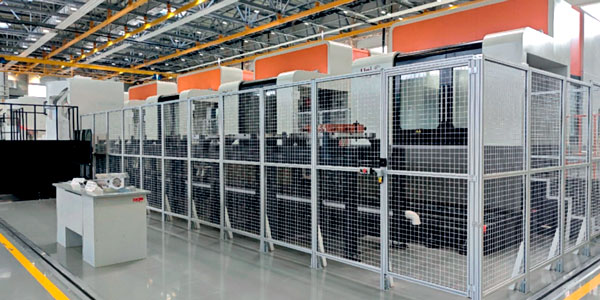
Автоматизация убирает или сокращает ручную установку тяжёлых заготовок, доступ в зону резания при работе шпинделя, операции с острыми кромками и стружкой. Ограждения рабочей зоны, световые барьеры, блокировки дверей, контроль наличия оператора — стандарт для современных ЧПУ-станков. При интеграции с роботами добавляют зоны безопасности, аварийные кнопки и протоколы совместной работы.
5. Снижение зависимости от человеческого фактора
Даже если нет опытного наладчика, можно использовать типовые программы и библиотеки операций, применять «умные» циклы (автоматическое определение длины инструмента, компенсация износа), стандартизировать процессы так, что оператор выполняет простые действия по чек-листу. Стандартизированные системы крепления (HSK, PSC) и переходники позволяют быстрее перенастраивать станок и снижают риск ошибок при установке инструмента.
6. Прозрачность производства
Данные со станков (время цикла, количество деталей, коды ошибок, состояние шпинделя) собираются в MES/SCADA-системах. Это даёт контроль выполнения плана по каждой операции, быстрый поиск узких мест (частые простои из-за смены инструмента), объективную статистику для планирования. Диспетчер видит, какие станки заняты, какие простаивают, где отклонения от плана.
7. Гибкость
Гибкие производственные ячейки — это не только станки, но и инфраструктура: быстрая смена оснастки по типоразмеру и конусу шпинделя, библиотеки программ и шаблонов под типовые детали, возможность запуска мелкосерийных заказов без долгой переналадки. Если предприятие выпускает детали партиями по 20–50 штук, гибкая автоматизация позволяет менять номенклатуру ежедневно, сохраняя высокую загрузку оборудования.
Какие производственные процессы можно автоматизировать
1. Технологические операции и оборудование
Это ядро автоматизации — то, что физически меняет деталь.
- Токарная обработка и фрезеровка на ЧПУ. Управляющая программа (G-код) гарантирует, что каждая деталь будет идентична. На участке токарной обработки автоматизируют смену инструмента (ATC), подачу прутка (барфидеры), установку заготовки и выгрузку готовой детали (роботы или ловители).
- Резка. Автоматизированные ленточнопильные станки, гидроабразивная и лазерная резка работают по CAD-данным: раскрой оптимизируется в CAM, минимизируя отходы.
- Сборка. В металлообработке это часто роботизированная сборка узлов, прихватка и сварка, установка крепежа. Промышленные роботы работают по траектории, синхронизированной с позиционерами и системами технического зрения.
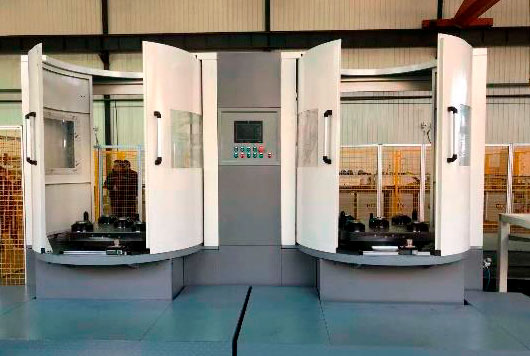
- Обработка заготовок. Включает загрузку и разгрузку, ориентацию, базирование, контроль заготовки до обработки. Здесь хорошо работают паллетирование, магазины паллет и автоматические системы смены паллет.
Точность и стабильность этих операций зависят от надёжного крепления инструмента. Термозажимные патроны, патроны с полигональным хвостовиком PSC, адаптеры и переходники снижают биение и повышают жёсткость — уменьшают брак и позволяют держать высокие режимы резания.
2. Планирование и производственные задания
MES-системы формируют сменные задания, распределяют заказы по станкам, учитывают приоритет и сроки. Через MDC-системы (Machine Data Collection) управляющие программы (NC-файлы) автоматически доставляются на стойки ЧПУ. Это исключает ручной перенос на флешках и ошибки именования.
Система отслеживает статусы: «ожидает», «в работе», «на контроле», «простой». Если станок простаивает из-за нехватки инструмента, система может автоматически переназначить операцию на другой станок.
Цифровая связка выглядит так: от плана в ERP → задание в MES → программа на станке → отчёт о выполнении.
3. Материалы, склад и незавершённое производство
Системы складского учёта (WMS) резервируют металл под заказ, фиксируют приход и расход, контролируют остатки по типоразмерам и маркам сталей. Движение между участками автоматизируют с помощью конвейеров, шаттлов, AGV (автоматизированных тележек) и RFID-меток на заготовках и паллетах.
MES отслеживает партии деталей по операциям: сколько деталей уже прошли фрезеровку, сколько ждут токарной обработки, где узкие места. Если заготовки не подвозятся вовремя, станки простаивают. Автоматизация логистики помогает держать коэффициент загрузки высоким.
4. Контроль качества
Контроль становится частью технологического процесса, а не отдельной финальной операцией. Датчики и щупы замеряют заготовку перед обработкой, проверяют размеры после черновых проходов, автоматически корректируют нулевую точку и учитывают износ инструмента.
Система автоматически привязывает отклонение к партии, операции и станку. Если диаметр вышел за допуск, система помечает партию, блокирует следующую операцию и отправляет уведомление контролеру. По серийному номеру или маркировке можно восстановить всю историю: на каком станке, какой программой, каким инструментом и когда была обработана деталь.
Жёсткие системы крепления (HSK100A-SFX, патроны PSC) и качественные адаптеры снижают вибрации и биение — это напрямую влияет на стабильность размеров и уменьшает количество отклонений.
5. Внутрицеховая логистика
Конвейеры стружки и деталей удаляют стружку из зоны резания, подают детали на следующую операцию. Транспортные системы (конвейеры, рольганги, шаттлы) перемещают паллеты с заготовками и готовыми деталями между участками. Автоматизированные погрузчики и AGV перевозят тяжёлые заготовки и готовые узлы без участия человека, по заранее заданным маршрутам. Сокращается время ожидания заготовки у станка, уменьшается доля ручного труда и риски травм.
6. Проектирование и подготовка производства
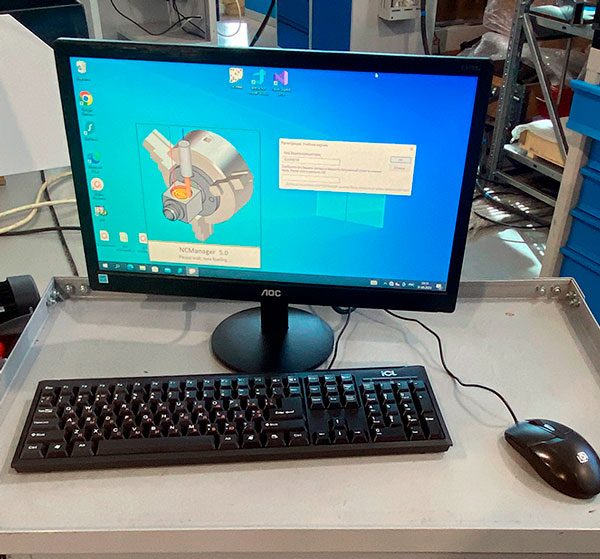
CAD/CAM-интеграция: 3D-модель из CAD напрямую импортируется в CAM, где технолог строит траектории инструмента, проверяет столкновения, подбирает режимы резания и формирует NC-программу. В CAM загружают библиотеки фрез, резцов, патронов и адаптеров. Система учитывает вылет инструмента, жёсткость и допустимые режимы — это снижает риск поломки инструмента и брака.
Постпроцессоры преобразуют траектории CAM в управляющие программы под конкретную стойку ЧПУ. Программы централизованно хранятся в PDM/MES и доставляются на станки автоматически.
Виды автоматизации производства
1. Фиксированная (жёсткая) автоматизация
Линия или участок заточены под выпуск одного изделия или очень узкой номенклатуры. Всё жёстко зафиксировано: позиции, траектории, циклы. Цель — максимальная скорость и низкая себестоимость при огромных тиражах.
Встречается на автомобильных конвейерах, в крупносерийном производстве типовых деталей (валы, втулки, кронштейны).
Плюсы:
- максимальная производительность и минимальные трудозатраты на единицу;
- высокая повторяемость и предсказуемое качество;
- отработанные циклы,
- минимум простоев.
Минусы:
- сложная и долгая переналадка: если продукт меняется, линия фактически простаивает;
- дорого модернизировать под новую номенклатуру;
- низкая гибкость — не годится для мелких партий и частых изменений.
В жёсткой автоматизации станки часто работают в составе автоматических линий с жёстким циклом. Здесь критична надёжность крепления инструмента: термозажимные патроны, патроны HSK и системы с высокой жёсткостью снижают вибрации и позволяют держать высокие режимы резания без потери точности. Адаптеры и переходники используются по минимуму — всё стандартизировано под одну деталь.
2. Программируемая автоматизация
Оборудование можно перенастроить под новый продукт, но переналадка занимает ощутимое время: нужно сменить программу, инструмент, оснастку, проверить цикл. Типичный пример — станки с ЧПУ. Меняешь управляющую программу (G-код) и набор операций — и станок делает другую деталь.
Плюсы:
- универсальность — один станок закрывает несколько типоразмеров и операций;
- снижение зависимости от квалификации оператора — программа задаёт алгоритм;
- повторяемость — каждая деталь по одной программе идентична.
Минусы:
- время переналадки: смена инструмента, привязка нуля, пробные проходы;
- нужен квалифицированный наладчик для подготовки УП и подбора режимов;
- при частой смене номенклатуры коэффициент загрузки может падать.
Именно здесь раскрывается сила систем крепления с быстрой сменой: патроны PSC с полигональным хвостовиком, термозажимные патроны и адаптеры под разные конусы шпинделя позволяют сократить время переналадки. Удлинители и переходники помогают гибко «дотягиваться» до сложных зон обработки. В CAM-системах библиотеки инструмента и оснастки учитывают вылет, жёсткость и допустимые режимы — это снижает риск брака при переходе на новую партию.
3. Гибкая автоматизация
Система спроектирована так, чтобы быстро перенастраиваться под меняющуюся номенклатуру и мелкие партии. Часто это гибкие производственные ячейки (ГПМ/ГПЯ) с роботизированной загрузкой, автоматической сменой инструмента и паллет, централизованной передачей УП.
Применяется в мелкосерийном и среднесерийном производстве, кастомных заказах, при частой смене номенклатуры.
Плюсы:
- быстрая переналадка — смена программы плюс автоматическая смена инструмента и паллет;
- высокий коэффициент загрузки даже при меняющейся номенклатуре;
- возможность работы в «тёмном цехе» (ночью или в выходные без постоянного оператора).
Минусы:
- высокая стоимость внедрения;
- сложность интеграции и обслуживания;
- нужны цифровые системы (MES, PDM, контроль инструмента) для управления гибкостью.
Гибкость напрямую зависит от стандартизации оснастки и инструмента: патроны HSK100A-SFX, системы PSC, адаптеры, удлинители и переходники позволяют быстро менять конфигурацию под разные операции и конусы шпинделя. В гибкой ячейке важно, чтобы система могла автоматически учитывать длину и жёсткость инструмента — тогда переналадка становится действительно быстрой и предсказуемой.
4. Локальная и комплексная автоматизация
Это не отдельный вид, а подход к масштабу внедрения.
Локальная автоматизация (отдельная операция). Автоматизируют одну операцию или участок: например, токарную обработку на ЧПУ с барфидером или фрезерование с автоматической сменой инструмента. Выбирают, когда нужно быстро закрыть узкое место: снизить брак, поднять производительность, уменьшить зависимость от персонала.
Примеры для ЧПУ-цеха: станок с ЧПУ и ATC (автоматическая смена инструмента) — сокращает простои; токарный станок с барфидером — непрерывная подача заготовок; станок со щупом для привязки нуля — стабильность размеров.
Плюсы:
- быстрый эффект,
- понятная окупаемость,
- проще внедрить.
Минусы:
- нет сквозной прозрачности,
- возможны «бутылочные горлышки» на смежных участках.
5. Комплексная автоматизация (связывание нескольких процессов).
Связывают планирование, подготовку, производство, контроль и логистику в единую цифровую систему. Как выглядит на практике: ERP → MES → передача УП на станки; контроль инструмента и оснастки в единой базе; измерения на станке и фиксация брака по партиям; AGV и конвейеры для перемещения заготовок между участками.
Выбирают для серийного и крупносерийного производства, где важны прозрачность, предсказуемость сроков и снижение издержек по всему циклу.
Плюсы:
- полная прозрачность,
- оптимизация узких мест,
- снижение простоев,
- высокая управляемость.
Минусы:
- долгий и дорогой проект,
- нужна зрелая ИТ-инфраструктура и квалифицированные специалисты.
При комплексной автоматизации библиотеки оснастки и инструмента (HSK, PSC, адаптеры) становятся частью единой цифровой модели производства: CAM учитывает жёсткость, вылет и режимы, MES — наличие и износ, а система контроля — влияние на качество. Это даёт сквозную предсказуемость результата.
Уровни автоматизации производства
1. Нулевой уровень (ручной)
Все операции, контроль и учёт делает человек. Оборудование работает как инструмент: оператор сам устанавливает заготовку, выбирает инструмент, задаёт режимы, проверяет размеры, фиксирует брак и передаёт детали дальше. На универсальном токарном станке: подбор резца, ручная привязка нуля, визуальный контроль размеров штангенциркулем, запись результатов в бумажный журнал.
Плюсы:
- максимальная гибкость под единичные заказы;
- минимальные капитальные вложения на старте.
Минусы:
- сильная зависимость от квалификации и усталости сотрудника;
- низкая повторяемость — размеры «плавают» от детали к детали;
- высокий риск брака и ошибок в учёте.
На этом уровне оснастка — просто способ закрепить инструмент. Качество результата почти целиком зависит от навыков оператора: даже хороший патрон не спасёт, если режимы подобраны неверно или привязка сделана неаккуратно.
2. Частичная автоматизация
Техника берёт на себя отдельные функции, а ключевые решения и общее управление остаются за оператором. Это самый распространённый уровень для большинства ЧПУ-участков.
Типичные элементы на станках с ЧПУ:
- Автоматическая смена инструмента (ATC). Магазин на 20–60 позиций сокращает простои и снижает риск ошибки при установке фрезы или резца.
- Стабилизация режимов резания. ЧПУ-стойка поддерживает постоянную скорость резания при изменении диаметра, автоматически корректирует подачу при перегрузках.
- Датчики и щупы для привязки нуля и контроля заготовки. Инструмент или щуп касается заготовки, система сама определяет нулевую точку и учитывает отклонения.
- Системы контроля инструмента. Датчики износа или акустические сенсоры предупреждают о поломке или затуплении.
Примеры для ЧПУ-цеха: токарный станок с барфидером — оператор только следит за остатком материала и качеством первой детали; фрезерный станок со щупом и магазином инструментов — оператор запускает программу и контролирует первые детали, остальное делает станок.
Плюсы:
- быстрый эффект по производительности и качеству;
- понятная окупаемость; снижение влияния человеческого фактора на типовые операции.
Минусы:
- оператор всё ещё «узкое звено»: если он уйдёт в отпуск, производительность падает;
- нет сквозной прозрачности — данные о простоях и браке часто фиксируются вручную.
Оснастка становится фактором стабильности: термозажимные патроны, патроны с полигональным хвостовиком PSC, адаптеры и переходники обеспечивают минимальное биение и высокую жёсткость. Это позволяет уверенно работать на автоматических циклах и держать стабильные размеры без постоянного вмешательства оператора.
3. Комплексная автоматизация
Автоматизируется весь цикл обработки на уровне участка или линии: подача заготовок, обработка, промежуточный и финальный контроль, сортировка и передача на следующую операцию.
Что обычно входит в такой участок:
- Автоматизированная загрузка и выгрузка. Роботы, ловители, паллетирование, магазины паллет.
- Сквозной контроль. Измерения на станке плюс контрольные станции после ключевых операций.
- Логистика внутри участка. Конвейеры стружки, шаттлы, AGV для перемещения паллет между станками.
- Интеграция данных. Сбор телеметрии (нагрузка шпинделя, вибрации, количество деталей) и привязка к партиям.
Пример для ЧПУ-производства. Гибкий производственный модуль (ГПМ) из 3–5 станков: робот загружает заготовки, станки обрабатывают по программам, щупы проверяют размеры прямо на станке, система фиксирует брак по партиям, конвейеры увозят готовые детали.
Плюсы:
- высокая загрузка оборудования даже при частой смене номенклатуры;
- стабильное качество и прослеживаемость — по серийному номеру можно восстановить всю историю обработки;
- возможность работы в 2–3 смены с минимальным участием персонала.
Минусы:
- сравнительно высокие капитальные затраты и особенности интеграции;
- нужны квалифицированные специалисты (наладчики, программисты, инженеры по автоматизации).
В комплексной автоматизации оснастка становится частью цифровой модели: в CAM-системах закладываются библиотеки патронов HSK100A-SFX, адаптеров, удлинителей и переходников. Система учитывает вылет, жёсткость и допустимые режимы — это снижает риск поломок и брака при автоматических циклах.
4. Полная автоматизация
Централизованная система управления предприятием, полная интеграция с ERP/MES/APS, работа 24/7 с минимальным участием персонала. Производство становится «прозрачным» и управляемым на уровне данных.
Как это устроено на практике:
- ERP → MES → станки. План производства из ERP передаётся в MES, который формирует сменные задания, распределяет заказы по станкам, учитывает приоритет и сроки.
- Автоматическая передача УП. Программы доставляются на стойки ЧПУ без участия человека.
- Контроль и отчётность в реальном времени. MES собирает данные о статусе каждой операции, простоях, браке, эффективности оборудования (OEE).
- Самодиагностика и планирование обслуживания. Системы анализируют вибрации, температуру, износ инструмента и заранее планируют замену оснастки и техобслуживание.
- «Тёмный цех». Участок работает ночью и в выходные без постоянного оператора; персонал вмешивается только при нештатных ситуациях.
Плюсы:
- максимальная прозрачность и управляемость;
- оптимизация узких мест и снижение издержек по всему циклу;
- предсказуемые сроки и стабильная себестоимость.
Минусы:
- более высокая сумма затрат на внедрение;
- более длительные сроки проекта и необходимость зрелой ИТ-инфраструктуры;
- зависимость от надёжности всех компонентов системы.
При полной автоматизации библиотеки оснастки становятся элементом сквозной цифровой цепочки: MES учитывает наличие и износ патронов и адаптеров, CAM — их жёсткость и режимы, а система контроля — влияние на качество. Это даёт сквозную предсказуемость результата и помогает планировать закупки оснастки заранее.
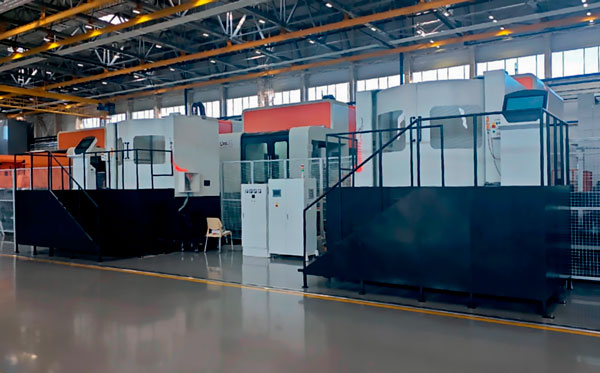
Системы автоматизации производства: архитектура и уровни
1. Уровень оборудования (полевые устройства)
Физические компоненты, которые непосредственно взаимодействуют с процессом:
- Датчики: температуры (шпиндель, подшипники), вибрации (контроль состояния инструмента), давления (гидравлика зажима), положения (энкодеры, линейные шкалы).
- Исполнительные механизмы: приводы осей, шпиндели, клапаны подачи СОЖ, зажимы патрона, поворотные столы, устройства смены инструмента.
Как это выглядит на ЧПУ-станке. Датчик вибрации шпинделя фиксирует рост нагрузки — система ЧПУ снижает подачу, чтобы не сломать фрезу. Датчик положения щупа касается заготовки и автоматически корректирует нулевую точку. Пневмопривод зажимает патрон — усилие контролируется датчиком давления, чтобы избежать перекоса.
Патроны (HSK100A-SFX, PSC), адаптеры, удлинители и переходники — это не просто «крепёж», а часть контура управления. Жёсткость патрона и минимальное биение напрямую влияют на точность измерений щупом и на стабильность резания, а значит — на корректность работы датчиков и алгоритмов ЧПУ.
2. Уровень управления (локальное управление процессом)
Основные компоненты:
- Системы ЧПУ — управляют траекторией инструмента, подачей, оборотами, сменой инструмента, циклами контроля.
- PLC (программируемые логические контроллеры) — отвечают за логику работы станка: открытие и закрытие дверей, включение СОЖ, работу конвейера стружки, сигналы аварийных блокировок.
ЧПУ решает «что и как двигать», PLC — «что включать и выключать» и следит за безопасностью. Например, ЧПУ говорит «подача 200 мм/мин», PLC проверяет, что дверь закрыта, включает СОЖ и разрешает старт.
На этом уровне важна синхронизация: если PLC не подтвердит готовность, ЧПУ не запустит цикл. Это критично при работе с автоматической сменой инструмента и роботизированной загрузкой — любая рассинхронизация приводит к простоям или авариям.
3. Уровень диспетчеризации (визуализация и мониторинг)
Ключевые системы:
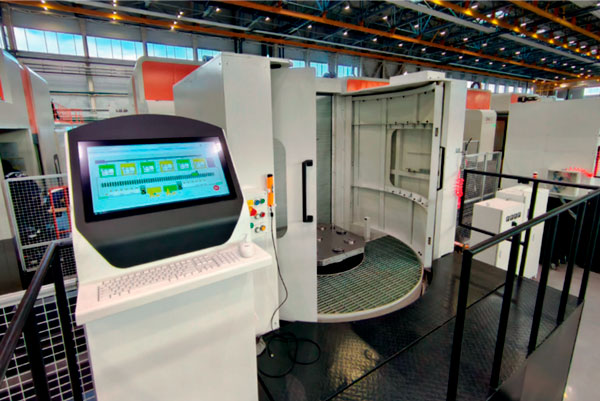
- HMI (человеко-машинный интерфейс) — экраны на станке, где оператор видит статус, параметры, ошибки, может запустить или остановить цикл.
- SCADA (Supervisory Control and Data Acquisition) — централизованная система сбора данных и визуализации: графики нагрузки, температуры, простоев, аварий.
Диспетчер в цехе видит на SCADA-экране, что на станке №3 выросла вибрация шпинделя — значит, вероятен износ фрезы. Оператор получает уведомление, проверяет инструмент и меняет его до поломки. HMI на самом станке показывает оператору пошаговые подсказки и чек-листы, снижая риск ошибок.
Если в систему заложены библиотеки оснастки (патроны, адаптеры, удлинители) с характеристиками жёсткости и допустимых режимов, SCADA может заранее предупреждать о риске при выходе за пределы безопасных параметров — например, при использовании длинного удлинителя на высоких оборотах.
4. Уровень производственных операций (MES — управление производством)
Что делает MES:
- формирует и распределяет сменные задания по станкам;
- фиксирует фактическое выполнение (количество деталей, время цикла, брак);
- собирает данные о простоях и причинах (переналадка, отсутствие инструмента, поломка);
- связывает партию деталей с программой, станком, инструментом и оператором;
- передаёт данные наверх (в ERP) и вниз (на станки).
Пример для ЧПУ-участка. MES видит, что заказ срочный, и назначает его на станок с наименьшим временем переналадки. Система автоматически отправляет нужную УП на стойку ЧПУ, фиксирует начало обработки и в реальном времени обновляет статус: «в работе», «контроль», «готово». Если на станке возникла ошибка, MES блокирует следующую операцию и переназначает партию на резервный станок.
В MES можно вести учёт оснастки: какой патрон или адаптер использовался, сколько часов отработал, когда пора менять. Это снижает риски из-за изношенной оснастки и помогает планировать закупки.
5. Уровень управления предприятием (ERP и APS)
ERP (Enterprise Resource Planning) — сквозное управление ресурсами: заказы, клиенты, материалы, склад, закупки, финансы, себестоимость. APS (Advanced Planning and Scheduling) — продвинутое планирование и построение расписаний с учётом мощностей, приоритетов, сроков и ограничений.
ERP принимает заказ и формирует производственный план. APS строит детальное расписание: какие партии, когда и на каких станках выпускать, учитывая загрузку, переналадки, наличие инструмента и оснастки. Результаты передаются в MES, который уже раздаёт задания на участки и станки.
Цифровая цепочка выглядит так: от заказа клиента → расписание APS → задание MES → УП на станке → отчёт о выполнении → себестоимость в ERP.
6. АСУ ТП как объединяющая концепция для нижних уровней
АСУ ТП (автоматизированная система управления технологическим процессом) — это интеграция уровней оборудования, управления и диспетчеризации. Она объединяет датчики, PLC, ЧПУ и SCADA в единую систему, которая обеспечивает автоматическое управление процессом по заданным алгоритмам, гарантирует безопасность (аварийные блокировки, контроль доступа, световые барьеры), собирает телеметрию для анализа и оптимизации.
АСУ ТП позволяет реализовать «замкнутый контур»: станок сам корректирует режимы по данным датчиков, система безопасности блокирует опасные циклы, а диспетчер видит полную картину и может быстро реагировать. Оснастка (патроны, адаптеры) становится частью этого контура: её характеристики учитываются при расчёте безопасных режимов и при диагностике состояния оборудования.
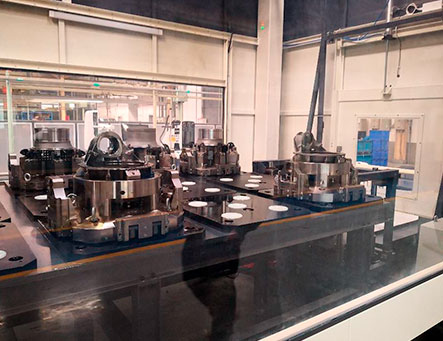
Станки с ЧПУ как основа автоматизации металлообработки
1. Принцип работы ЧПУ
Управляющая программа (чаще всего в G-кодах) задаёт траекторию: куда и с какой скоростью двигаться, какие обороты держать, когда включать СОЖ, как менять инструмент. Контроллер ЧПУ интерпретирует эти команды и выдаёт сигналы на сервоприводы осей и шпинделя. Датчики обратной связи (энкодеры, линейные шкалы) сообщают контроллеру фактическое положение и скорость — так формируется замкнутый контур управления, который корректирует отклонения в реальном времени.
Замкнутый контур позволяет держать точность позиционирования на уровне ±0,005 мм и лучше. Стабильность результата напрямую зависит от механики: жёсткость шпинделя, минимальные люфты, термокомпенсация.
Даже идеальный контур не спасёт, если инструмент «гуляет» в патроне. Термозажимные патроны, патроны HSK100A-SFX и системы с полигональным хвостовиком PSC дают минимальное биение и высокую жёсткость — это снижает вибрации и позволяет уверенно работать на высоких подачах и оборотах. Оснастка фактически «замыкает» точность всей системы: от G-кода до готовой детали.
2. Виды станков с ЧПУ для металлообработки
Каждый тип закрывает свой спектр задач — и под каждый нужна своя стратегия автоматизации и оснастки.
Токарные станки с ЧПУ. Точение, подрезка, нарезание резьбы, иногда фрезерование (токарно-фрезерные центры). Здесь важна быстрая и жёсткая смена инструмента, подача прутка (барфидеры), щупы для привязки заготовки. Для них особенно актуальны патроны с полигональным хвостовиком PSC и адаптеры под разные конусы — они ускоряют переналадку и держат жёсткость при высоких нагрузках.
Фрезерные станки и обрабатывающие центры. Фрезерование, сверление, растачивание, 3D-профилирование. Часто — 3–5 осей, сложные траектории. Здесь критичны минимальные вибрации и точный вылет инструмента: термозажимные патроны и удлинители помогают «дотянуться» до глубоких карманов без потери жёсткости.
Многооперационные (многоцелевые) центры. Объединяют токарные и фрезерные операции, часто — автоматическая загрузка паллет и смена инструмента из большого магазина. Это уже почти ГПМ (гибкий производственный модуль): один установ — полная обработка детали.
Электроэрозионные станки (проволочные и прошивные). Обработка твёрдых материалов и сложных профилей без силового резания. Автоматизация здесь — в позиционировании, смене электродов, контроле износа и интеграции с MES для учёта времени обработки.
Лазерные и плазменные установки. Раскрой листа, гравировка, резка труб. Автоматизируются столы и магазины листов, позиционирование, сортировка заготовок. CAM-системы оптимизируют раскрой, а интеграция с WMS/MES закрывает учёт материалов и партий.
3. Автоматическая смена инструмента (АСИ) и магазины на 80–200 позиций
АСИ сокращает простои на смену фрезы или резца и снижает влияние человеческого фактора. Магазин на 80–200 позиций позволяет держать на станке полный набор операций для целой группы деталей — и быстро переключаться между ними.
На эффективность влияют скорость смены, повторяемость позиционирования инструмента, учёт износа и биения. Если патрон «плавает», даже быстрая смена не даст стабильного качества.
Патроны HSK, термозажимные системы и патроны PSC обеспечивают высокую повторяемость вылета и минимальное биение. Адаптеры и переходники под разные конусы шпинделя позволяют использовать один магазин под разные типы инструмента и операций. В CAM и MES можно вести библиотеки оснастки с характеристиками жёсткости и допустимых режимов — тогда система заранее предупредит о риске при использовании длинного удлинителя на высоких оборотах.
4. Встроенные измерительные системы и контроль в процессе обработки
Щупы для привязки нуля, измерения заготовки, проверки размеров после черновых проходов, контроля износа инструмента. Иногда — лазерные сканеры или системы технического зрения.
Станок сам измеряет заготовку, корректирует нулевую точку, проверяет размеры прямо на станке и при необходимости корректирует траекторию. Это снижает брак и делает качество предсказуемым даже при смене оператора.
Жёсткое крепление инструмента (патроны, адаптеры) снижает вибрации и биение — а значит, измерения становятся более достоверными. Если инструмент «гуляет», щуп может дать ложные данные, и коррекция будет ошибочной.
5. Программирование ЧПУ
Ручное программирование (G-коды). Подходит для простых операций и быстрой правки. Требует высокой квалификации, подвержено ошибкам.
- CAD/CAM-системы. 3D-модель → траектории → постпроцессор → УП. Это основной способ для сложных деталей и серийного производства. В CAM удобно закладывать библиотеки инструмента и оснастки (патроны, удлинители, адаптеры) с учётом вылета и жёсткости — система сразу видит риски столкновений и перегрузки.
- Параметрическое программирование. Переменные, циклы, условия — удобно для семейств деталей и типовых операций. Снижает количество УП и ускоряет переналадку.
- DNC-системы. Централизованное хранение и передача УП на станки, контроль версий, блокировка ошибочных файлов. Это уже уровень интеграции: УП идёт из PDM/MES на станок без флешек и ручного переноса.
6. Сравнение ручного управления и ЧПУ
| Параметр | Ручное управление | ЧПУ | Влияние оснастки на результат ЧПУ |
|---|---|---|---|
| Точность и повторяемость | Сильно зависит от оператора; разброс размеров 0,1–0,3 мм и выше | Стабильные размеры в партии, повторяемость ±0,005 мм и лучше | Жёсткие патроны и адаптеры снижают биение и вибрации — повышают точность |
| Производительность | Низкая: много ручных операций, частые замеры, медленные подачи | Высокая: автоматические циклы, быстрые перемещения, работа в 2–3 смены | Быстрая смена инструмента и стабильная жёсткость позволяют держать высокие режимы резания |
| Переналадка | Долгая: подбор инструмента, привязка нуля, пробные проходы, настройка упоров | Быстрее: смена УП, автоматическая привязка щупом, библиотеки инструмента | Стандартизированные патроны (HSK, PSC) и адаптеры ускоряют смену и повышают повторяемость |
| Брак | Высокий: ошибки позиционирования, усталость оператора, разный подход у разных людей | Низкий: каждая деталь по одной УП идентична; контроль в процессе снижает риски | Жёсткая оснастка уменьшает вибрации и поломки инструмента — снижает брак |
| Квалификация оператора | Критична: от навыков зависит качество и скорость | Важна, но роль оператора смещается к контролю и наладке | Библиотеки оснастки и параметрические циклы снижают зависимость от квалификации |
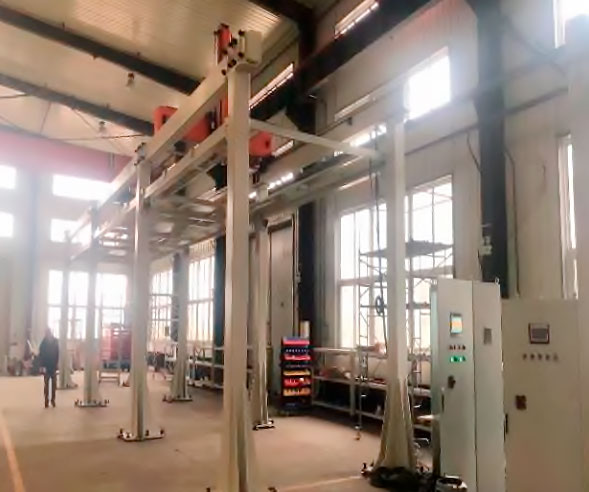
Роботизация в металлообработке
1. Какие задачи решают роботы
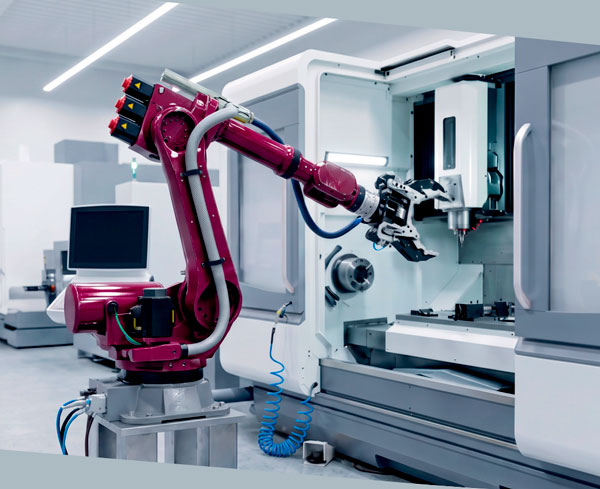
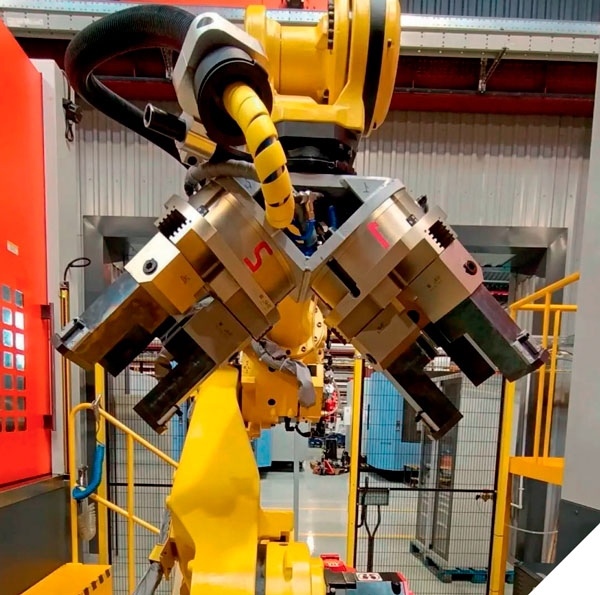
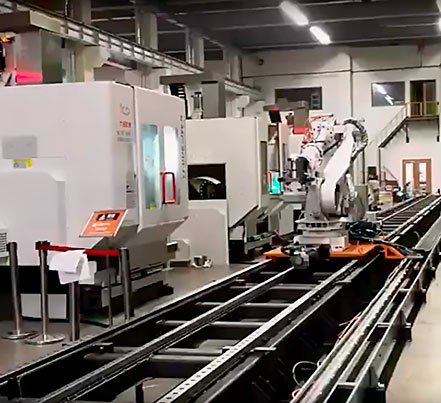
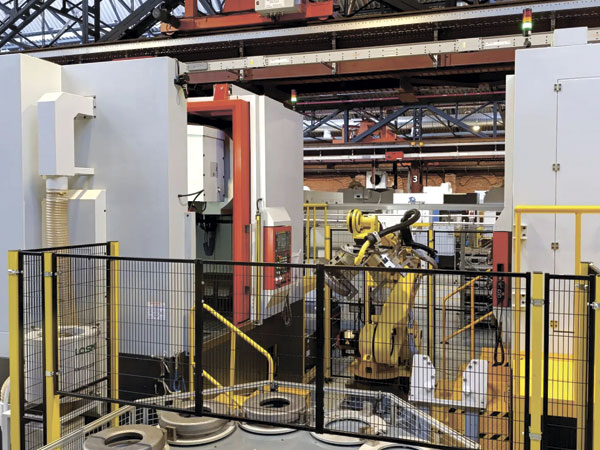
- Загрузка и выгрузка заготовок. Роботы-манипуляторы берут на себя рутинную работу: забирают деталь из накопителя, устанавливают в патрон или тиски станка, а после обработки выгружают готовую деталь в контейнер. Часто их синхронизируют напрямую с ЧПУ станка — робот ждёт сигнал от системы управления, что шпиндель остановился, прежде чем заходить в рабочую зону.
- Сварка и резка. Роботы стабильно выполняют дуговую, точечную, лазерную или плазменную сварку, а также резку. Они обеспечивают повторяемость швов, снижают влияние человеческого фактора и могут работать в сложных условиях. Иногда их дополняют системами машинного зрения: камера отслеживает стык в реальном времени и корректирует траекторию горелки, если геометрия заготовки немного отклонилась.
- Сборка. Роботы автоматизируют операции сборки: штифтовку, заклёпку, позиционирование компонентов перед фиксацией.
- Межоперационная транспортировка. Автономные мобильные роботы — AMR (Autonomous Mobile Robot). В отличие от AGV, которые едут по жёстко заданным маршрутам (с магнитными лентами, QR-кодами), AMR сами строят карту пространства с помощью лидаров, камер и других сенсоров, объезжают препятствия и гибко перестраивают путь. Они перевозят паллеты, контейнеры, комплектующие между участками, подвозят тару к рабочим местам.
2. Какие бывают роботы
- Промышленные роботы-манипуляторы. Часто шарнирно-сочленённые (articulated) — у них несколько степеней свободы, что даёт гибкость для сложных траекторий. Подходят для тяжёлых задач, серийного производства.
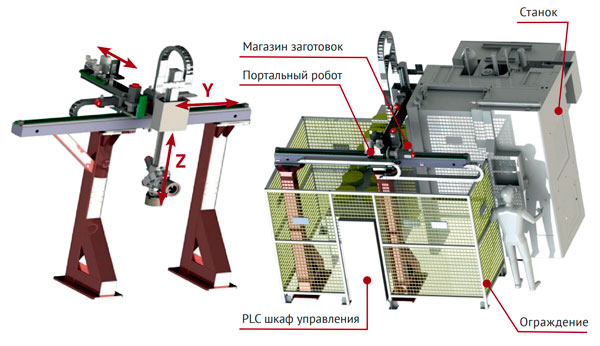
- Портальные роботы. Их устанавливают над зоной станков. Они эффективны для обслуживания сразу нескольких единиц оборудования (токарных, фрезерных), могут передавать детали между станками, меняя ориентацию для следующей операции.
- Коллаборативные роботы (коботы). Их ключевое преимущество — возможность безопасно работать в одном пространстве с человеком без сплошных защитных ограждений. В систему встроены датчики силы, крутящего момента, присутствия. Если кобот чувствует сопротивление выше заданного порога, он останавливается. Их часто выбирают для малых и средних серий, когда номенклатура деталей часто меняется — коботы проще и быстрее перенастраиваются.
- Роботы-гуманоиды. Это оборудование, сконструированное для имитации человеческих действий на производстве. Находится в стадии тестирования и разработки, потому что более сложное в исполнении и настройке.
3. Роль в безлюдном производстве
Концепция «lights-out» (производство с выключенным светом) предполагает, что после настройки (которую делают операторы днём) цех работает автономно, ночью или в несколько смен без присутствия людей. Роботизация — ключевой инструмент для этого.
Что для этого нужно:
- Роботизированная ячейка. Например: станок с ЧПУ + робот (промышленный или кобот) + магазин заготовок. Робот циклично загружает заготовку, станок обрабатывает, робот выгружает деталь и берёт следующую.
- Интеграция. Все компоненты (станок, робот, системы контроля, логистика) должны «говорить» друг с другом. Робот обменивается сигналами с ЧПУ, системы мониторинга отслеживают состояние инструмента, датчиков, выявляют отклонения.
- Планирование. Нужно грамотно распределить задачи: например, днём оператор не только настраивает оборудование, но и пополняет накопители заготовок, готовит программы.
- Резервирование и обслуживание. Для длительной безлюдной работы критически важны системы предиктивного обслуживания (чтобы заранее заменить инструмент до критического износа) и механизмы аварийной остановки.
Важное ограничение: не все детали подходят для безлюдной обработки. оптимальны серийные детали средней сложности (тела вращения из прутка, призматические детали в 1–2 установа из стабильных материалов). Тонкостенные детали (риск деформации), работа с труднообрабатываемыми сплавами, единичное производство или сложные многооперационные циклы в 3+ установа — часто требуют присутствия оператора.
Роботизация даёт не просто замену ручного труда, а создаёт гибкие, стабильные и эффективные производственные ячейки. Но успех всегда зависит от конкретной задачи: нужно правильно подобрать тип робота, продумать интеграцию и оценить, действительно ли переход на безлюдный режим экономически оправдан для вашего производства.
CAD/CAM-интеграция и подготовка производства
1. Сквозная цифровая среда: 3D-модель → CAM → УП → станок
Это фундамент современной подготовки производства. Цепочка выглядит так:
- CAD: 3D-модель детали. Конструктор задаёт геометрию, допуски, шероховатость, базы. Часто используют форматы STEP, IGES, Parasolid — они сохраняют точную геометрию для передачи в CAM.
- CAM: расчёт траекторий. Технолог-программист выбирает операции (черновое и чистовое фрезерование, сверление, резьбофрезерование), назначает инструмент, стратегии и режимы резания.
- Постпроцессор: адаптация кода под станок. Универсальный путь инструмента превращается в G-коды, понятные конкретной стойке ЧПУ (Fanuc, Siemens, Heidenhain и т. д.).
- Передача на станок и запуск. УП (управляющая программа) попадает на стойку (через DNC, сеть или носитель), станок выполняет обработку.
Это не «абстрактная цифровизация», а реальный инструмент сокращения сроков и брака. Оснастка (патроны, удлинители, адаптеры) в этой цепочке — параметр, который закладывают в CAM ещё до генерации УП.
2. Симуляция обработки в CAM-системе
Симуляция — это «цифровой пробный прогон» на компьютере. CAM показывает:
- Траекторию инструмента — как фреза или резец движется относительно заготовки.
- Съём материала — что именно удаляется, нет ли недорезов или перерезов.
- Столкновения — инструмент, патрон или удлинитель не ударит по заготовке, тискам, шпинделю или кожухам.
- Вылеты и зоны доступа — можно ли обработать глубокий карман данным инструментом при текущем вылете и жёсткости.
Что это даёт на практике:
- Исключаются аварии из-за ошибок в УП: не ломаются дорогие фрезы, не повреждается шпиндель.
- Проверяются сложные 5-осевые переходы, где риск столкновений особенно высок.
- Оценивается время обработки и нагрузка на инструмент — технолог сразу видит узкие места.
В CAM закладывают библиотеки инструмента и оснастки: термозажимные патроны, патроны HSK100A-SFX, системы PSC с полигональным хвостовиком, адаптеры, удлинители и переходники. Для каждого элемента указывают длину вылета, жёсткость и допустимые обороты, биение (влияет на качество поверхности и стойкость). Если технолог выбрал длинный удлинитель, симуляция покажет, что на высоких оборотах возможны вибрации и риск поломки — и предложит альтернативу. CAM фактически «заставляет» выбирать оснастку осознанно.
3. Сокращение времени подготовки производства
Это измеримый эффект, когда подготовка идёт через CAD/CAM, а не вручную:
- Вместо ручного расчёта координат и режимов — CAM автоматически строит траектории по 3D-модели.
- Вместо пробных проходов и поднастроек — симуляция и верификация исключают большинство ошибок заранее.
- Повторное использование шаблонов. Типовые стратегии (карманы, пазы, резьба) и библиотеки инструмента позволяют быстро адаптировать УП под похожие детали.
- Параметрическое программирование. Для семейств деталей достаточно поменять размеры в переменных — УП пересчитывается автоматически.
Пример. Деталь с 12 карманами и 48 отверстиями: при ручном программировании подготовка может занять 8–16 часов (с пробными проходами и правками). В CAD/CAM с библиотекой оснастки и симуляцией — 1–2 часа. Это и есть сокращение в 5–10 раз.
4. Постпроцессоры и адаптация кода под конкретный станок
Постпроцессор — это «переводчик» между CAM и стойкой ЧПУ. Он берёт универсальные данные о траектории и превращает их в G-код, который понимает именно этот станок. У разных стоек разный синтаксис: адреса осей и циклов, формат команд включения шпинделя и СОЖ, правила безопасных перемещений и смены инструмента. Если УП не адаптирована, станок либо выдаст ошибку, либо начнёт двигаться непредсказуемо.
В постпроцессоре можно заложить логику, учитывающую особенности оснастки: безопасные высоты отхода с учётом длины патрона и удлинителя, ограничения по оборотам для длинных инструментов, команды автоматической привязки нуля через щуп (если он есть на станке).
Системы контроля качества в автоматизированном производстве
1. Координатно-измерительные машины (КИМ) «в линию»
КИМ — это высокоточные установки, которые измеряют геометрию детали по точкам: линейные размеры, углы, отклонения формы (круглость, цилиндричность), взаимное расположение поверхностей.
«В линию» означает, что КИМ размещают рядом со станками или встраивают в поток: после обработки деталь сразу попадает на контроль, данные уходят в MES/QMS, а при отклонениях система блокирует следующую операцию. Это исключает передачу брака дальше по цепочке.
У вас появляется не просто «сделано по чертежу», а подтверждённые измерения: протоколы, карты контроля, статистика по партиям. Для заказчика это гарантия стабильности — и веский аргумент поднять цену за счёт подтверждённого качества.
Стабильность результатов КИМ зависит от повторяемости базирования. Если патрон или тиски дают разный вылет или перекос, измерения будут «плавать». Поэтому в техпроцессе фиксируют не только режимы резания, но и тип патрона (HSK100A-SFX, PSC), усилие зажима, схему базирования — тогда данные КИМ становятся сопоставимыми между сменами и партиями.
2. Датчики в процессе обработки
Это контроль «на лету», прямо во время работы станка.
- Вибрация. Датчики на шпинделе или корпусе станка фиксируют рост вибраций — признак поломки инструмента, износа кромки или резонанса.
- Усилие резания. Тензодатчики или токовые сенсоры показывают нагрузку на шпиндель: резкий скачок — вероятен удар или заклинивание; падение — износ или поломка фрезы.
- Температура. Контроль температуры шпинделя, подшипников, зоны резания помогает избежать термических деформаций и перегрева инструмента.
Система заранее видит отклонение и либо снижает подачу, либо останавливает обработку до аварии. Это снижает количество испорченных деталей и дорогих поломок.
Жёсткость крепления инструмента напрямую влияет на уровень вибраций и стабильность усилия резания. Термозажимные патроны и патроны с полигональным хвостовиком PSC дают минимальное биение и высокую жёсткость — а значит, датчики фиксируют «чистый» сигнал без паразитных колебаний. Если использовать длинный удлинитель без учёта жёсткости, вибрации будут высокими даже при нормальных режимах — система начнёт «бить тревогу» без реальной причины или, наоборот, пропустит опасный режим.
3. Машинное зрение
Системы машинного зрения (камеры плюс ПО) решают две задачи:
- Распознавание и идентификация. Камера считывает маркировку, определяет тип детали и ориентацию — чтобы робот или оператор поставил её в правильную позицию.
- Контроль дефектов. Поиск царапин, сколов, заусенцев, трещин, несоответствия цвета или текстуры, проверка наличия отверстий и резьбы.
Это ценно на операциях, где визуальный контроль критичен (торцевые поверхности, посадочные места, фаски), а также при серийном производстве, когда ручной осмотр становится узким местом.
Если деталь базируется в патроне HSK или PSC с повторяемым усилием, камера получает стабильные ракурсы и освещение — это повышает точность распознавания. В MES можно привязать результат контроля к конкретной оснастке и оператору: если на одном патроне чаще появляются заусенцы, это сигнал проверить биение или усилие зажима.
4. Автоматическая корректировка режимов при отклонениях
Это следующий уровень: система не просто фиксирует отклонение, а сама меняет параметры обработки.
Как это работает:
- По данным датчиков система снижает подачу при росте вибрации или усилия.
- При падении температуры в зоне резания может корректироваться подача СОЖ.
- Если щуп фиксирует отклонение размеров, система пересчитывает нулевую точку или применяет коррекцию по таблице износа инструмента.
Примеры логики: «Рост вибрации на 20% → снизить подачу на 15% и подать сигнал оператору». «Отклонение диаметра по щупу −0,01 мм → применить коррекцию +0,008 мм и повторить проход».
Для корректной работы таких алгоритмов нужна предсказуемая механика: минимальное биение, стабильная жёсткость, повторяемый вылет. Патроны HSK100A-SFX и системы PSC как раз дают такую стабильность. Если оснастка «гуляет», автоматическая коррекция будет работать хуже: система будет либо слишком часто вмешиваться, либо не сможет компенсировать реальные отклонения.
5. Снижение брака и переделок
Это бизнес-эффект, который можно показать цифрами.
- Меньше брака. Контроль в процессе и автоматическая корректировка не дают «уйти» детали с критичным отклонением.
- Меньше переделок. Если отклонение замечено на раннем проходе, его проще исправить, чем переделывать готовую деталь.
- Стабильность качества. Данные КИМ, журналов датчиков и машинного зрения подтверждают, что качество не зависит от смены и оператора.
Мониторинг оборудования и диспетчеризация
1. Сбор данных с оборудования в реальном времени
Суть — получать с каждого станка объективные данные без ручного ввода: время работы и простоя, нагрузку шпинделя, обороты, подачу, ошибки, аварийные остановки.
Как это технически реализуют:
- MDC-системы (Machine Data Collection) подключаются к стойке ЧПУ (Fanuc, Siemens, Heidenhain) и забирают телеметрию.
- Датчики (вибрации, температуры, тока шпинделя) дополняют картину там, где стойка не даёт нужных данных.
- События и статусы (запуск УП, смена инструмента, авария, ожидание оснастки) фиксируются автоматически.
Вместо «станок стоял, потому что не было инструмента» — точная статистика: сколько минут ушло на переналадку, сколько — на ожидание заготовки, сколько — на устранение ошибки программы. Это позволяет находить «скрытые» потери и целенаправленно их убирать.
Если в системе вести учёт оснастки (какой патрон или адаптер использовался, сколько часов отработал), можно увидеть корреляции: например, на одном типе патрона чаще случаются микропростои из-за биения или нестабильной привязки нуля. Тогда замена на более жёсткий патрон (HSK100A-SFX или PSC) снижает количество корректировок и простоев.
2. Визуализация состояния цеха
Это интерфейс, который делает цех «прозрачным» для начальника производства и диспетчера.
Типичные элементы:
- Светофорная индикация по станкам: зелёный — в работе, жёлтый — переналадка или ожидание, красный — авария или простой.
- Карта загрузки — график по станкам и сменам: какие операции идут, какие задерживаются, где узкие места.
- Панели KPI: OEE (общая эффективность оборудования), процент брака, загрузка по сменам, доля простоев по причинам.
Руководителю — чтобы видеть картину целиком; технологу — чтобы перераспределять задания; наладчику — чтобы понимать, где критичнее всего вмешаться.
Пример. На экране видно, что станок №4 горит жёлтым — причина «ожидание оснастки». Диспетчер сразу проверяет, где нужный патрон: в магазине, на заточке или у другого станка — и оперативно решает вопрос. Без визуализации такие простои «растворяются» в общей картине и их сложно устранять системно.
3. RFID и QR-метки для отслеживания движения заготовок
Задача — знать, где находится каждая партия и каждая деталь, без ручных журналов и потерь времени на поиск.
Как это работает:
- На заготовку или тару крепят метку (RFID или QR).
- Считыватели на участках фиксируют перемещение: «деталь поступила на склад», «взята в обработку на станке №3», «прошла контроль», «отправлена на сборку».
- Данные попадают в MES и привязываются к заказу, партии, УП и даже к используемой оснастке.
Преимущества:
- исключается «потеря» деталей и путаница между партиями;
- можно быстро найти, на каком этапе застряла срочная партия;
- появляется полная прослеживаемость от сырья до готовой детали.
Когда движение заготовок прозрачно, MES может автоматически переназначать операции: если станок простаивает, система предлагает взять ближайшую подходящую партию, а не ждать, пока оператор вручную всё перепроверит.
4. MES-система как «панель управления» начальника цеха
MES (Manufacturing Execution System) — это цифровая приборная панель для цеха: она собирает данные, распределяет задания, фиксирует выполнение и показывает KPI.
Ключевые функции для ЧПУ-участка:
- Формирование и распределение заданий. MES учитывает приоритет заказов, сроки, наличие оснастки и загрузку станков — и выдаёт сменные задания.
- Передача УП на станки. Через DNC-канал УП доставляется на стойки без флешек и ручного переноса.
- Учёт и контроль. Фиксируется количество деталей, время цикла, брак, причины простоев.
- Интеграция с ERP и QMS. Данные о выполнении и качестве уходят наверх для расчёта себестоимости и планирования.
В системе можно вести библиотеки оснастки с характеристиками (тип патрона, вылет, жёсткость, допустимые режимы) и учитывать их при планировании. Например, MES не назначит операцию с длинным инструментом на станок, где нет патрона нужной жёсткости, или заранее запланирует смену оснастки.
5. Сокращение производственного цикла
Это измеримый эффект, когда мониторинг закрывает «слепые зоны».
За счёт чего достигается:
- Выявление и устранение скрытых простоев. Часто оказывается, что 20–30% времени станок не режет металл: переналадка, ожидание инструмента или заготовки, поиск УП, устранение ошибок. Мониторинг делает эти потери видимыми, и их можно целенаправленно сокращать.
- Оптимизация переналадок. Стандартизация оснастки (патроны HSK, PSC, адаптеры, переходники) плюс библиотеки в CAM/MES позволяют заранее готовить комплекты и сокращать время смены.
- Автоматизация передачи заданий и УП. DNC-системы убирают рутину и ошибки при переносе программ.
- Прозрачность движения заготовок. RFID и QR исключают потери времени на поиск деталей и путаницу между партиями.
Реальный сценарий. На участке токарной обработки внедрили MDC, светофорную визуализацию и учёт оснастки. За месяц выявили, что 35% простоев — ожидание нужного патрона. После стандартизации оснастки и создания «быстрых» комплектов время переналадки сократилось на 40%, а общий производственный цикл — на 30%.
Комплексная автоматизация: от отдельных станков к единой производственной системе
1. Проблема: до 40% производственного цикла — это логистика, а не обработка
Это не преувеличение: на многих участках время «движения» (подача листа, позиционирование, межоперационная транспортировка, поиск тары, ожидание загрузки) сопоставимо или даже превышает чистое машинное время.
Где теряются минуты и деньги:
- Склад → станок: поиск нужной партии, проверка маркировок, ручная подача, возврат тары.
- Между операциями: перемещение между раскроем, гибкой, фрезеровкой, контролем — часто без учёта приоритетов.
- Возврат и повторные проходы: если нет прослеживаемости, деталь могут дважды отправить на одну операцию или потерять между участками.
Если вы продаёте станки с ЧПУ, важно показывать не только «скорость резания», а сокращение общего времени цикла за счёт интеграции с логистикой и автоматизацией вспомогательных операций.
2. Концепция непрерывной технологической цепочки
Идея в том, чтобы убрать «разрывы» между операциями: материал поступает, проходит все ключевые этапы без лишних остановок и ручных переносов, а система сама управляет очередностью.
Как это выглядит на практике:
- Склад листового металла автоматически подаёт лист нужного размера и марки стали на линию раскроя.
- Раскрой (лазер, плазма, гидроабразив) режет лист по заданию из MES; кромки и маркировка наносятся сразу.
- Роботизированная сортировка с машинным зрением распределяет заготовки по типам, приоритетам, маршрутам (на гибку, на фрезеровку, на хранение).
- Гибка выполняется на ЧПУ-гибочном прессе; система заранее готовит пуансоны и матрицы и рассчитывает последовательность для минимизации переналадок.
Даже на гибке важна повторяемость: если оснастка (пуансоны, прижимы, адаптеры) не стандартизирована, робот будет тратить время на поднастройку и пробные проходы. Стандартизация по типоразмерам и библиотекам в MES/CAM позволяет заранее готовить комплекты и сокращать простои.
3. Автоматизированные склады листового металла и заготовок
Это первый шаг к тому, чтобы логистика перестала быть «узким горлышком».
Какие бывают решения:
- Стеллажные системы с краном-штабелером. Кран по команде MES подаёт нужный лист или заготовку на конвейер или тележку.
- Карусельные и лифтовые склады инструмента и оснастки. Оператор или робот берут нужный патрон, адаптер или переходник по штрихкоду; система фиксирует остаток и сигнализирует о необходимости заточки или замены.
- Буферные зоны с RFID и QR. Каждая партия привязана к заказу и маршруту; система знает, где лежит и куда должна ехать следующая деталь.
Эффект: сокращается время поиска материала, исключаются ошибки «не тот лист или не та партия», появляется прогнозируемость — MES видит, когда материал будет готов к подаче, и заранее планирует загрузку станков.
Если в системе вести учёт патронов (HSK100A-SFX, PSC), адаптеров и удлинителей, можно заранее готовить «комплекты под заказ»: для партии деталей с глубокими карманами — термозажимные патроны и жёсткие удлинители; для серийных тел вращения — патроны с полигональным хвостовиком PSC. Это снижает время переналадки и делает цикл более предсказуемым.
4. Роботизированная сортировка деталей с машинным зрением
Машинное зрение здесь — не «красивая технология», а инструмент для быстрой и безошибочной сортировки.
Что умеет такая система:
- Распознавать тип детали по геометрии и маркировке, даже если деталь лежит под углом или частично перекрыта.
- Проверять базовые параметры: наличие отверстий, фасок, заусенцев, соответствие габаритам.
- Распределять по маршрутам: «на гибку», «на фрезеровку», «на доработку», «в брак».
- Формировать партии по приоритетам и совместимости операций (чтобы минимизировать переналадки на следующем станке).
Пример. После раскроя робот с камерой сортирует 120 деталей за 15 минут и распределяет их по трём маршрутам: 80 — на гибку (крупная серия, одинаковые радиусы), 30 — на фрезеровку (сложная геометрия), 10 — на доработку (несоответствие кромки). Без робота эту работу делали бы 2–3 человека 45–60 минут, плюс были бы ошибки в маршрутизации.
Когда заготовки приходят уже отсортированными и с маркировкой, оператор тратит меньше времени на проверку и позиционирование — а значит, станок быстрее начинает резать.
5. Модульность и поэтапное расширение
Комплексная автоматизация не обязана начинаться с «умного завода». Её строят модульно, и каждый шаг даёт измеримый эффект.
Типичные этапы:
- Один станок плюс DNC и базовый мониторинг. Передача УП без флешек, сбор данных о простое и работе, фиксация причин простоев. Эффект: прозрачность, сокращение ошибок при передаче программ.
- Добавление библиотек оснастки и CAM-интеграции. Библиотеки патронов (HSK, PSC), адаптеров, удлинителей; симуляция и постпроцессоры. Эффект: меньше аварий, стабильное качество, сокращение времени подготовки.
- Локальная автоматизация участка. Робот-загрузчик, щупы, контроль в процессе, учёт оснастки в MES. Эффект: рост OEE, снижение брака, возможность безлюдных смен.
- Интеграция со складом и логистикой. Автоматизированный склад, RFID и QR, роботизированная сортировка. Эффект: сокращение цикла за счёт ликвидации «логистических» потерь.
- Единая цифровая среда. MES как «панель управления»: планирование, диспетчеризация, прослеживаемость, KPI. Эффект: сквозная управляемость и предсказуемость сроков.
Этапы внедрения автоматизации на предприятии
1. Аудит текущих процессов
Смотрят не «в целом цех», а по операциям: сколько времени станок реально режет металл, сколько уходит на переналадку, ожидание оснастки, поиск УП, межоперационную логистику. Используют хронометраж, OEE-анализ, карты потока создания ценности.
На что смотрят в ЧПУ-производстве:
- Загрузка станков: доля машинного времени против простоев; где «теряются» смены.
- Номенклатура и серии: много мелких партий — значит, критичны быстрые переналадки и библиотеки оснастки.
- Узкие места: например, один станок с длинными циклами тормозит весь поток, или нехватка патронов нужного типа вызывает микропростои.
Если в аудите видно, что часто меняют патроны и адаптеры, это сигнал: нужна стандартизация (HSK, PSC) и библиотеки в CAM/MES. Это сразу снизит время переналадок и сделает картину загрузки честной.
2. Определение проблемы и метрик
Автоматизировать ради «автоматизации» неэффективно. Нужны чёткие цели и измеримые метрики.
Типичные цели и как их считают:
- Сократить время цикла на X%. Например, с 48 до 36 часов на партию.
- Снизить брак до Y%. Сейчас 3%, цель — не более 1%.
- Повысить OEE. С 55% до 70–75% за счёт снижения простоев и роста полезной загрузки.
- Уменьшить время переналадки. Например, с 60 до 30 минут за счёт быстрой оснастки и библиотек.
Такой подход — сильный аргумент: клиент видит, что вы не «продаёте технологии», а решаете его конкретные потери.
3. Проектирование: техзадание, выбор архитектуры, подбор оборудования и ПО
Что фиксируют в ТЗ:
- Целевые метрики и сроки.
- Архитектура интеграции: ЧПУ → DNC → MES → ERP; датчики → SCADA; роботы → синхронизация с ЧПУ.
- Требования к оснастке: типы патронов (HSK100A-SFX, PSC), адаптеры, требования по жёсткости и повторяемости вылета.
Как выбирают оборудование:
- Под задачи: если много мелких серий — важна быстрая переналадка и роботизированная загрузка; если длинные циклы — контроль в процессе и предиктивная диагностика.
- Под интеграцию: станки должны поддерживать MDC-сбор данных, иметь щупы, интерфейсы для роботов.
В ТЗ сразу закладывают библиотеки оснастки и постпроцессоры — это экономит время на этапе пусконаладки и снижает риск «нестыковок» между CAM и станками.
4. Подготовка справочников и данных
Это фундамент, без которого любая автоматизация «захлебнётся».
Что готовят:
- Номенклатура и спецификации: точные обозначения деталей, допуски, материалы.
- Маршрутные карты: операции, нормы времени, требования к оснастке (тип патрона, допустимые обороты, вылет).
- Остатки и склады: актуальные данные по заготовкам, инструменту, оснастке.
- Библиотеки оснастки: патроны HSK, PSC, адаптеры, удлинители — с характеристиками жёсткости, биения, допустимых режимов.
Если в MES не будет корректных маршрутов и библиотек, система не сможет планировать задания и предупреждать о рисках (например, «нельзя использовать длинный удлинитель на высоких оборотах»).
5. Монтаж и пусконаладка
Ключевые работы:
- Подключение станков к MDC и DNC: настройка сбора данных, передача УП, проверка статусов.
- Интеграция роботов и датчиков: синхронизация сигналов, проверка безопасности (аварийные цепи, световые барьеры).
- Настройка библиотек оснастки и постпроцессоров: проверка, что CAM корректно формирует УП под конкретную стойку ЧПУ.
- Тестовые запуски: проверка, что система правильно распознаёт состояния (работа, переналадка, простой), фиксирует брак и причины простоев.
На этом этапе проверяют повторяемость патронов и адаптеров: делают серию привязок нуля щупом, смотрят разброс. Если он большой — корректируют усилие зажима или меняют тип патрона. Это напрямую влияет на стабильность качества и достоверность данных мониторинга.
6. Обучение персонала
Частая ошибка: учат «как нажимать кнопки», а не «как теперь выглядит процесс».
Чему важно обучить:
- Операторов: новый алгоритм работы: как получать задания из MES, как фиксировать причины простоев, как работать с автоматической загрузкой и щупами.
- Наладчиков: работа с библиотеками оснастки, правила быстрой переналадки, критерии износа патронов и адаптеров.
- Технологов: как готовить УП с учётом библиотек оснастки, как использовать симуляцию для проверки коллизий.
Когда персонал понимает логику системы, снижается сопротивление изменениям и растёт реальная загрузка станков.
7. Пилотный запуск
Чтобы увидеть реальные эффекты и проблемы до масштабирования, выбирают один станок или участок с понятными потерями (например, высокие простои из-за поиска УП или долгой переналадки) и типовой продукт или серию деталей, где можно быстро посчитать эффект.
Что замеряют: время цикла, долю простоев по причинам, количество брака, OEE. Сравнивают с данными аудита.
Пример. Пилот на фрезерном участке: внедрили DNC, библиотеки оснастки, мониторинг. За месяц увидели, что поиск УП перестал быть причиной простоев, а время переналадки снизилось за счёт стандартизации патронов. Это даёт аргументы для масштабирования.
8. Оценка результата и масштабирование
Как считают эффект:
- Сравнение метрик: время цикла, брак, простои, OEE — до и после пилота.
- Расчёт ROI: учитывают стоимость оборудования, ПО, работ, и экономию за счёт сокращения цикла и брака.
- Анализ узких мест: если часть потерь осталась — определяют, что мешает (например, логистика между участками) и планируют следующий этап.
На основе пилота корректируют ТЗ и план внедрения, затем масштабируют на другие участки. Часто используют модульный подход: сначала DNC и мониторинг, потом CAM-библиотеки, затем роботы и автоматизированный склад.
Экономическая эффективность автоматизации
1. За счёт чего возникает эффект
Экономический эффект складывается из нескольких источников.
- Сокращение трудозатрат. Автоматизация рутинных операций (загрузка заготовок, сортировка, контроль) высвобождает время сотрудников. Можно перераспределить людей на более сложные задачи или закрыть «узкие места».
- Рост производительности. Непрерывная цепочка (склад → раскрой → гибка) сокращает простои, оптимизирует загрузку оборудования и ускоряет производственный цикл. С тех же площадей и ресурсов выпускается больше продукции.
- Снижение потерь и брака. Машинное зрение в сортировке, точный контроль на этапах обработки и прослеживаемость уменьшают количество дефектов, переделок и брака. Это напрямую экономит затраты на материалы и повторные операции.
- Оптимизация запасов. Автоматизированные склады и системы планирования помогают держать оптимальные остатки, снижать излишки и связанные с ними замороженные средства.
- Снижение операционных расходов. Иногда автоматизация позволяет сократить энергопотребление (за счёт точного управления циклами) или уменьшить затраты на обслуживание благодаря предиктивной диагностике.
- Косвенные выгоды. Прозрачность данных улучшает планирование, ускоряет принятие решений и повышает гибкость производства (быстрее реагировать на изменения спроса).
2. Какие показатели использовать для оценки
Чтобы перевести эти выгоды в цифры, применяют несколько метрик:
- Срок окупаемости. Показывает, за какой период инвестиции вернутся за счёт полученной экономии. Формула: Срок окупаемости = Инвестиции / Годовая экономия.
- ROI (Return on Investment). Рентабельность инвестиций. Формула: ROI = (Годовой чистый эффект / Инвестиции) × 100%.
- NPV (Net Present Value) и IRR (Internal Rate of Return). Альтернативные методы, которые учитывают временную стоимость денег (дисконтирование) и подходят для долгосрочных проектов.
- TCO (Total Cost of Ownership). Важно смотреть не только на цену станка, но и на совокупную стоимость владения: обслуживание, инструмент, ПО, энергия, незапланированные простои.
3. Практические ориентиры
Сроки окупаемости сильно зависят от контекста:
- В массовом производстве с высокой и стабильной загрузкой эффект проявляется быстрее — иногда за 8–12 месяцев.
- В серийном — около 12–18 месяцев.
- В мелкосерийном срок может растянуться до 18–24 месяцев, особенно если часто меняется номенклатура.
Ошибки и риски при внедрении автоматизации
1. Технические риски и ошибки
- Несовместимость оборудования и ПО. Часто берут станки с разными стойками (Fanuc, Siemens, Heidenhain) и пытаются «натянуть» на них одну MES/MDC-систему без готовых драйверов. В результате сбор данных идёт фрагментарно, статусы «плавают», а отчёты не совпадают с реальностью. Как снизить: на этапе проектирования проверять список поддерживаемых контроллеров, закладывать унифицированные интерфейсы и DNC-шлюзы. Для сайта это аргумент: «подбираем архитектуру под ваш парк станков, а не наоборот».
- Экономия на оснастке и «слабое звено» в потоке. Если на автоматизированной линии используют некачественные патроны с большим биением или адаптеры с низкой жёсткостью, то вибрации и нестабильный вылет ломают всю экономику: растёт брак, чаще ломается инструмент, датчики дают ложные срабатывания. Пример: робот стабильно подаёт заготовки, щуп фиксирует отклонение, система останавливает станок — а причина в том, что патрон не держит усилие зажима. Как снизить: стандартизировать оснастку (HSK, PSC), вести библиотеки с характеристиками жёсткости и биения, на пусконаладке проверять повторяемость привязки нуля.
- Ошибки в CAM и постпроцессорах. Даже при идеальной механике неправильные УП (коллизии, резкие ускорения, некорректные коррекции) приводят к авариям, поломке инструмента и простоям. Особенно критично при роботизированной загрузке, когда оператор не видит процесс. Как снизить: обязательная симуляция в CAM, проверка УП на коллизии, тестовые проходы на холостых режимах, актуализация библиотек оснастки.
- Неучтённые требования к инфраструктуре. Автоматизированные склады, роботы и датчики требуют стабильного питания, сжатого воздуха, чистых зон, кабельных трасс и пространства для обслуживания. Если это не заложить заранее, приходится останавливать линию ради прокладки кабелей или установки компрессора. Как снизить: делать инфраструктурный аудит параллельно с технологическим, включать в ТЗ требования по энергоснабжению, вентиляции и зонам безопасности.
2. Организационные и процессные ошибки
- Автоматизация «хаотичных» процессов. Если до внедрения нет чётких маршрутных карт, спецификаций и правил переналадок, автоматизация просто ускоряет хаос: брак и простои растут, а данные мониторинга становятся бесполезными. Как снизить: начинать с регламентации техпроцессов, унификации номенклатуры и классификации операций. Это база для MES и библиотек оснастки.
- Слабая подготовка справочников и данных. Отсутствие актуальных библиотек оснастки, норм времени, остатков инструмента приводит к тому, что MES не может корректно планировать задания, а операторы вынуждены обходить систему вручную. Как снизить: выделить отдельный этап подготовки данных, назначить ответственных, провести инвентаризацию оснастки и инструмента, зафиксировать типовые комплекты под операции.
- Обучение «по кнопке», а не по процессу. Операторов учат нажимать иконки в интерфейсе, но не объясняют новый алгоритм работы: как фиксировать причины простоев, как действовать при срабатывании датчиков, как работать с автоматической загрузкой. Как снизить: разрабатывать сценарии типовых ситуаций, проводить тренировки на тестовых партиях, включать в обучение правила безопасности и порядок эскалации проблем.
- Сопротивление персонала. Частая причина провалов — восприятие автоматизации как угрозы рабочим местам. Это приводит к саботажу, «ручным» обходам системы и искажению данных. Как снизить: вовлекать сотрудников на этапе аудита и проектирования, показывать, как система снимет рутину и повысит стабильность смен, заранее продумать перераспределение задач.
3. Экономические и проектные риски
- Недооценка скрытых затрат. В бюджет часто не включают интеграцию, обучение, резерв на доработки, а также стоимость владения (обслуживание, лицензии, запасные части). В итоге проект «уходит» по срокам и бюджету. Как снизить: закладывать резерв 15–20% от сметы, использовать TCO-подход (Total Cost of Ownership), разделять затраты на единовременные и операционные.
- Излишне оптимистичные KPI. Обещают сократить цикл на 40%, а в реальности получают 10–15% из-за неучтённых узких мест (логистика, контроль, переналадки). Это бьёт по репутации и доверию заказчика. Как снизить: ставить консервативные цели на пилот, опираться на данные аудита, разделять эффекты на прямые (время цикла, брак) и косвенные (гибкость, прозрачность).
- Попытка «всё и сразу». Масштабные проекты без пилота часто срываются из-за сложности координации и большого числа неизвестных. Как снизить: использовать модульный подход: сначала DNC и мониторинг, затем библиотеки оснастки и CAM, потом роботы и склады. Каждый этап даёт измеримый эффект и снижает риски.
4. Специфические риски для ЧПУ-участков с оснасткой и роботами
- Потеря повторяемости при частой смене оснастки. Если нет чёткого стандарта на патроны, адаптеры и удлинители, то вылет и биение «гуляют» от смены к смене, а автоматическая коррекция не справляется. Решение: унифицировать типы патронов (HSK100A-SFX, PSC), ввести правила маркировки и учёта оснастки, на этапе пусконаладки проверять разброс привязки нуля щупом.
- Безопасность при интеграции роботов. Ошибки в настройке световых барьеров, концевых выключателей и аварийных цепей приводят к травмам и остановкам. Решение: соблюдать стандарты безопасности (ISO 10218, ГОСТ Р ИСО 13849), проводить независимые проверки, обучать персонал правилам входа в рабочую зону.
- Проблемы прослеживаемости при смешанной работе. Если часть деталей идёт через автоматизированный поток, а часть — вручную, легко потерять контроль над партиями и перепутать оснастку. Решение: внедрять RFID и QR-метки и единый учёт в MES даже на гибридных участках, фиксировать не только деталь, но и оснастку, которая её обрабатывала.
Мифы об автоматизации
Миф 1: «Автоматизация = полная замена людей»
Автоматизация убирает рутину и типовые ошибки, но не заменяет квалифицированное решение. На ЧПУ-участке оператор и наладчик по-прежнему критически важны: они принимают решения при отклонениях, настраивают оснастку, разбираются с нестандартными деталями.
Примеры из практики. Робот-загрузчик подаёт заготовки, но именно наладчик решает, какой патрон (HSK или PSC) поставить под конкретную геометрию и режимы, и проверяет повторяемость привязки нуля щупом. Система мониторинга показывает простои, но мастер цеха анализирует причины и корректирует план.
Миф 2: «Нужно обязательно заменить всё оборудование»
Даже старые станки можно включить в систему автоматизации. Для станков без цифровых интерфейсов ставят внешние датчики (вибрации, тока, времени работы), а для ЧПУ используют протоколы (MTConnect, OPC UA, Fanuc FOCAS) и DNC-шлюзы.
Даже на «старом» фрезерном центре можно добиться стабильности, если стандартизировать патроны и адаптеры, вести их библиотеки и проверять повторяемость. Это часто даёт больший эффект, чем покупка нового станка.
Миф 3: «Это слишком дорого, окупится только на гигантах»
Порог входа сильно снизился. Первый шаг — мониторинг загрузки станков — нередко окупается за счёт выявления скрытых простоев. Дальше можно финансировать следующие этапы из полученной экономии.
Ориентиры по окупаемости: массовое производство — 8–12 месяцев; серийное — 12–18 месяцев; мелкосерийное — 18–24 месяца (при условии стандартизации оснастки и поэтапного внедрения).
Миф 4: «Если поставить робота, он будет работать 24/7 без участия человека»
Робот — это часть системы, а не «волшебная кнопка». Ему нужны корректные УП, стабильная оснастка, контроль качества, техобслуживание, аварийные цепи и обучение персонала. Без этого вместо 24/7 получится серия остановок и ложных срабатываний.
Пример. Робот стабильно подаёт заготовки, но если патрон даёт разброс вылета 0,05 мм между сменами, система автоматической коррекции уходит в ошибку, а щуп фиксирует ложные отклонения. Решение — стандартизация оснастки (HSK, PSC), учёт и проверка повторяемости.
Миф 5: «Автоматизация нужна только крупным заводам»
Решения масштабируются от одного станка до большого цеха. Даже на участке из 3–5 станков можно получить измеримый эффект: сократить простои, снизить брак, сделать сроки предсказуемыми.
Что можно сделать на малом участке: DNC-передача УП без флешек — меньше ошибок и потерь времени; мониторинг простоев и причин — увидеть реальные узкие места; библиотеки оснастки (патроны, адаптеры, удлинители) — быстрее переналадки и меньше аварий.
Миф 6: «Данные мониторинга — это “слежка” за сотрудниками»
Реальность. Система фиксирует состояние станка и процесса, а не конкретного человека. Цель — видеть потери времени (переналадка, ожидание оснастки, поиск УП) и устранять их, а не искать виноватых. Прозрачность помогает объективно распределять нагрузку, планировать ремонт и показывать клиентам реальные сроки.
Миф 7: «Оснастка — это мелочь, главное — станок и ПО»
Оснастка (патроны HSK, PSC, адаптеры, удлинители) напрямую влияет на стабильность, качество и экономику. Если патрон не держит усилие зажима или даёт большое биение, растут брак и простои — и никакая MES этого не исправит.
Практический пример. На участке внедрили MES и мониторинг, но цикл почти не сократился: причина оказалась в нестабильной оснастке. После стандартизации патронов и введения учёта оснастки время переналадки снизилось на 40%, а доля ложных остановок — на 85%.
Миф 8: «Автоматизация сделает производство менее гибким»
При правильном подходе автоматизация как раз повышает гибкость: цифровые библиотеки оснастки, CAM-симуляция, MES-планирование позволяют быстрее перенастраиваться и точнее оценивать сроки. MES видит, что на станке №3 есть нужный патрон и комплект адаптеров, и предлагает переназначить срочную партию туда, а не ждать, пока оператор вручную всё перепроверит.
Миф 9: «Достаточно купить “умный” станок — и всё заработает»
Станок — это только часть системы. Без интеграции (DNC, MDC, MES), библиотек оснастки, регламентов и обучения потенциал оборудования не раскрывается. Типичная ошибка: купили современный ЧПУ-центр, но УП передают на флешках, причины простоев не фиксируют, оснастку не учитывают. В итоге станок режет металл 30–40% времени, а остальное — простои и переналадки.
Миф 10: «После внедрения можно ничего не делать»
Автоматизированная система требует обслуживания: обновление библиотек оснастки, калибровка датчиков, актуализация маршрутных карт, обучение новых сотрудников. Сопровождение проекта — от пусконаладки до регулярного аудита и модернизации — обязательное условие, чтобы система оставалась эффективной.
Современные тренды и перспективы
1. Промышленный интернет вещей (IIoT)
Станки становятся источниками данных: нагрузка по осям, вибрации, температура шпинделя, ток двигателей, статусы (резка, переналадка, простой). Эти данные позволяют видеть реальную загрузку и узкие места, а не «по ощущениям».
Телеметрия помогает выявлять проблемы, вызванные нестабильной оснасткой: например, рост вибраций при определённых оборотах может указывать на биение патрона или неправильный вылет удлинителя. Если в системе есть учёт оснастки (патроны HSK и PSC, адаптеры), можно быстро сопоставить проблему с конкретным комплектом.
IIoT превращает станки в измеримые активы: вы видите не только «работает или не работает», но и качество процесса — и можете заранее корректировать оснастку и режимы.
2. Искусственный интеллект и машинное обучение
Где ИИ реально полезен в ЧПУ:
- Адаптивные режимы. Система корректирует подачу и скорость в реальном времени по нагрузке и вибрациям — без участия оператора.
- Прогноз износа инструмента. По сигналу тока, вибраций и количеству проходов система предсказывает, когда инструмент начнёт терять точность.
- Оптимизация траекторий. Алгоритмы подбирают более плавные движения, снижая динамические нагрузки и износ механики.
Стабильная оснастка (жёсткие патроны, минимальный вылет) делает работу ИИ предсказуемой: меньше ложных срабатываний и более точные прогнозы. Если оснастка «гуляет», алгоритмы будут чаще уходить в ошибку.
Пример. На фрезерной операции ИИ подбирает подачу по фактической нагрузке: при обработке паза в закалённой стали система снижает подачу при росте вибраций, а после выхода из паза снова повышает. Это сохраняет инструмент и снижает риск поломки удлинителя.
3. Цифровые двойники
Что моделируют: геометрию станка, кинематику, зоны безопасности, УП, коллизии, время цикла.
Практическое применение:
- Проверка УП на коллизии и зарезы до запуска на станке — экономия инструмента и времени.
- Подбор оснастки: в симуляции видно, хватит ли вылета удлинителя, не будет ли задевать патрон за деталь.
- Оценка времени цикла: сравнение разных стратегий обработки и оснастки (например, патрон PSC против термозажимного HSK) по ожидаемому времени.
Если в библиотеке есть 3D-модели патронов, адаптеров и удлинителей, симуляция становится максимально точной: можно заранее увидеть, что «длинный удлинитель плюс большой вылет = вибрации».
4. Предиктивное обслуживание
На чём строится прогноз: анализ вибраций, температуры, тока, циклов нагрузки, истории отказов.
Типичные кейсы для ЧПУ-участка:
- Прогноз состояния шпинделя: рост вибраций на определённых оборотах, изменение температуры.
- Контроль состояния зажимного механизма патрона: падение усилия зажима, нестабильность повторяемости.
- Износ направляющих и ШВП: изменение профиля нагрузки, микролюфты.
Нестабильная оснастка может искажать данные: например, биение патрона создаёт вибрации, которые система может принять за проблему шпинделя. Поэтому важно вести учёт оснастки и фиксировать её характеристики.
5. Безлюдное производство 24/7
Что, действительно, нужно для «безлюдной» смены:
- Автоматическая загрузка и выгрузка (роботы, магазины паллет).
- Контроль первой детали и щупы для привязки нуля.
- Система контроля инструмента (сломан или изношен) и автоматическая замена.
- Безопасность: световые барьеры, аварийные цепи, контроль доступа.
- Стабильная оснастка: минимальные биения, повторяемость вылета, жёсткие соединения (HSK, PSC).
В безлюдном режиме нет оператора, который «подправит» заготовку или заметит вибрацию. Если патрон даёт разброс вылета 0,05 мм между сменами, система будет чаще уходить в ошибки и останавливать станок.
Снижение себестоимости достигается не за счёт «работы ночью», а за счёт роста полезной загрузки, сокращения брака и простоев.
6. Массовая кастомизация
Как это реализуют на ЧПУ-участке:
- Цифровые библиотеки оснастки и УП: быстрая перенастройка под новую деталь.
- MES-планирование: динамическое распределение заказов по станкам с учётом наличия оснастки.
- CAM-автоматизация: типовые стратегии обработки для типовых элементов.
Если патроны и адаптеры стандартизированы (HSK и PSC), переналадки становятся типовыми: технолог заранее знает, какой комплект нужен под операцию, и система может автоматически назначать задания. Массовая кастомизация возможна только при высокой стандартизации процессов и оснастки: тогда индивидуальные заказы не требуют долгой переналадки и ручной подготовки.
7. Облачные технологии
Что реально используют: хранение УП, библиотек оснастки, постпроцессоров, шаблонов CAM. Удалённый доступ технологов к УП и отчётам.
Ограничения: критические процессы (управление станком, безопасность) остаются локально. Облако — это уровень планирования и хранения, а не управления в реальном времени.
Практический пример. Технолог из другого города обновляет библиотеку патронов и адаптеров, загружает новые УП и постпроцессоры. На участке оператор получает актуальные задания из MES, а CAM-система сразу использует обновлённые библиотеки.
8. Дополненная реальность
Сценарии применения:
- Обучение операторов: пошаговые инструкции прямо на станке (где кнопка, как установить патрон, как проверить усилие зажима).
- Обслуживание: подсказки по ТО, схемы узлов, чек-листы, фиксация выполненных работ.
- Приёмка и инвентаризация оснастки: сканирование QR или RFID и отображение характеристик (тип патрона, вылет, биение, дата последней проверки).
AR помогает быстрее и точнее работать с номенклатурой патронов, адаптеров и удлинителей: оператор сразу видит, какой комплект нужен для операции, и как его правильно установить.
9. Industry 4.0 и киберфизические системы
Суть подхода: сквозная интеграция станков, роботов, складов, MES и ERP, датчиков и людей в едином информационном пространстве.
Ключевые элементы для ЧПУ-цеха:
- Единые справочники и библиотеки (оснастка, УП, постпроцессоры).
- Прослеживаемость: от партии материала до готовой детали и использованной оснастки.
- Автоматическое планирование с учётом реальных ограничений (наличие патрона нужного типа, состояние станка).
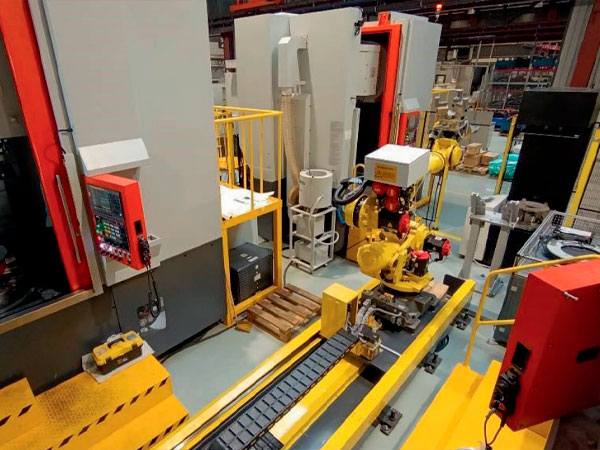
Чек-лист: с чего начать автоматизацию
Этап 1. Аудит и фиксация текущего состояния (без вложений в железо)
Что сделать:
- Провести хронометраж по операциям: резка, переналадка, ожидание оснастки, поиск УП, межоперационная логистика.
- Собрать данные по OEE (Overall Equipment Effectiveness): сколько станок реально режет металл, сколько времени уходит на простои и почему.
- Составить карту потока создания ценности (VSM) хотя бы по 2–3 типовым деталям.
Зафиксировать, сколько времени тратится на подбор патронов (HSK и PSC), адаптеров, удлинителей; какие типовые проблемы возникают (биение, нестабильный вылет).
Результат: понятные узкие места и первые измеримые цели (например, «сократить переналадку с 60 до 30 минут»).
Этап 2. Стандартизация процессов и данных
Что сделать:
- Унифицировать номенклатуру и обозначения деталей, материалов, допусков.
- Создать маршрутные карты: операции, нормы времени, требования к оснастке (тип патрона, допустимые обороты, вылет).
- Завести библиотеку оснастки: патроны HSK100A-SFX, PSC, адаптеры, удлинители — с характеристиками (жёсткость, биение, допустимые режимы).
- Ввести правила маркировки и учёта оснастки (QR и RFID, журнал проверок).
Без этого любая MES или DNC-система будет работать некорректно: не сможет планировать задания и предупреждать о рисках.
Этап 3. Быстрый старт: DNC и мониторинг
Что сделать:
- Внедрить DNC-систему для передачи УП без флешек: это сразу снижает ошибки и потери времени.
- Подключить станки к MDC (Machine Data Collection) для сбора статусов и базовых данных (нагрузка, простои, циклы).
- Настроить фиксацию причин простоев (классификатор: переналадка, ожидание оснастки, поиск УП и т. д.).
Эффект: прозрачность загрузки, выявление скрытых простоев, предсказуемость сроков. Часто окупается за 3–6 месяцев.
Этап 4. Подготовка CAM и УП
Что сделать:
- Актуализировать постпроцессоры под стойки ЧПУ (Fanuc, Siemens, Heidenhain).
- Внедрить библиотеки инструмента и оснастки в CAM: это ускорит подготовку УП и снизит риск коллизий.
- Ввести обязательную симуляцию УП перед запуском (проверка на зарезы, столкновения, корректность вылета).
В симуляции сразу видно, хватит ли вылета удлинителя, не будет ли задевать патрон за деталь — это экономит инструмент и время.
Этап 5. Пилот на одном участке
Как выбрать участок: один станок или небольшая группа (2–3 станка) с понятными потерями (например, высокие простои из-за поиска УП или долгой переналадки); типовая номенклатура, где можно быстро посчитать эффект.
Что замерять: время цикла, доля простоев по причинам, количество брака, OEE. Сравнение с данными аудита.
Пример пилота. На фрезерном участке: DNC плюс мониторинг плюс библиотека оснастки. Цель — сократить время переналадки на 30–40% и снизить долю простоев по причине «ожидание оснастки» на 50%.
Этап 6. Интеграция и масштабирование
Варианты следующих шагов:
- Роботизированная загрузка и выгрузка — если переналадки и загрузка занимают много времени.
- MES-планирование — для динамического распределения заказов с учётом наличия оснастки.
- Предиктивная аналитика и IIoT-датчики — для прогноза отказов и контроля качества.
- Цифровые двойники — для отработки УП и оценки времени цикла без риска.
Каждый следующий шаг должен закрывать конкретное узкое место, выявленное на пилоте.
Этап 7. Обучение и регламенты
Что важно:
- Обучить операторов не «нажимать кнопки», а новому порядку работы: как получать задания из MES, фиксировать причины простоев, работать с автоматической загрузкой и щупами.
- Провести тренировки на тестовых партиях, отработать типовые ситуации (авария, смена оснастки, контроль первой детали).
- Обновить регламенты: переналадки, контроль качества, учёт оснастки, действия при ошибках.
Этап 8. Экономика и контроль результатов
Что считать:
- Срок окупаемости: инвестиции / годовая экономия.
- ROI: (годовой чистый эффект / инвестиции) × 100%.
- TCO: совокупная стоимость владения (оборудование, ПО, обслуживание, обучение).
Закладывайте резерв 15–20% от сметы на скрытые затраты (интеграция, доработки, обучение) и используйте консервативные оценки экономии (минус 20–30% от оптимистичного прогноза).
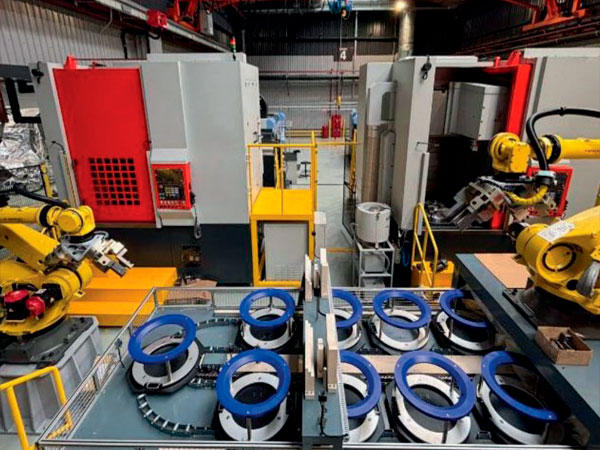
FAQ — частые вопросы
С чего начать автоматизацию на участке из 5 станков с ЧПУ?
Начните с аудита и хронометража. Посмотрите, где реально теряется время: переналадка, поиск УП, ожидание оснастки, межоперационная логистика. Затем внедрите DNC-передачу УП и базовый мониторинг простоев. Это минимальные вложения, которые быстро окупаются и дают прозрачность. Параллельно стандартизируйте оснастку — патроны, адаптеры, удлинители. Без этого автоматизация будет буксовать.
Нужно ли менять станки, если они старые?
Не обязательно. Даже станки без цифровых интерфейсов можно включить в систему мониторинга через внешние датчики (вибрации, тока, времени работы). Для ЧПУ-станков используйте протоколы MTConnect, OPC UA или Fanuc FOCAS. Часто эффект от стандартизации оснастки и библиотек в CAM на старых станках больше, чем от покупки нового оборудования без интеграции.
Как оценить экономический эффект от автоматизации?
Считайте срок окупаемости, ROI, NPV и TCO. Но главное — начните с пилота на одном участке, замерьте метрики до и после (время цикла, брак, простои, OEE). Это даст реальные цифры для расчёта и аргументы для масштабирования. Консервативные оценки лучше оптимистичных: закладывайте резерв на скрытые затраты.
Какую роль играет оснастка в автоматизации?
Ключевую. Патроны, адаптеры, удлинители, переходники — это не «мелочь», а фактор стабильности. Если патрон даёт биение или не держит усилие зажима, растут вибрации, брак, простои. Никакая MES или робот это не исправит. Стандартизация оснастки (HSK, PSC), ведение библиотек с характеристиками жёсткости и допустимых режимов — обязательное условие для стабильной автоматизации.
Что делать с сопротивлением персонала?
Вовлекайте сотрудников на этапе аудита и проектирования. Показывайте, как система снимет рутину и повысит стабильность смен. Обучайте не «нажимать кнопки», а новому порядку работы: как получать задания из MES, фиксировать причины простоев, работать с автоматической загрузкой. Заранее продумайте перераспределение задач, чтобы люди видели перспективу, а не угрозу.
Можно ли автоматизировать мелкосерийное производство?
Да, но с оговорками. Мелкосерийное производство требует гибкой автоматизации: быстрая переналадка, библиотеки оснастки, CAM-симуляция, MES-планирование. Срок окупаемости может растянуться до 18–24 месяцев, но поэтапное внедрение (сначала DNC и мониторинг, потом библиотеки оснастки, затем роботизация) позволяет получать эффект на каждом шаге.
Как быть с безопасностью при интеграции роботов?
Соблюдайте стандарты ISO 10218 и ГОСТ Р ИСО 13849. Настройте световые барьеры, концевые выключатели, аварийные цепи. Проведите независимую проверку безопасности. Обучите персонал правилам входа в рабочую зону. Не экономите на безопасности: ошибки в настройке приводят к травмам и остановкам.
Что даёт предиктивное обслуживание?
Прогноз отказов за несколько дней или недель до поломки. Анализ вибраций, температуры, тока, циклов нагрузки позволяет планировать ТО заранее, без аварийных простоев. Но важно вести учёт оснастки: нестабильный патрон может искажать данные, и система примет биение за проблему шпинделя.
Как выбрать подрядчика для автоматизации?
Смотрите не на обещания, а на опыт и подход. Хороший подрядчик начнёт с аудита, предложит поэтапное внедрение. Проверьте, работает ли он с вашими стойками ЧПУ, есть ли готовые драйверы для MDC и DNC. Уточните, как будет организовано обучение и сопровождение. И главное — готов ли он учитывать специфику вашей оснастки и техпроцессов.
|
Спросить или записаться на курсы
|
Заказать услугу
|