Содержание
- Дефицит операторов ЧПУ: статистика и причины
- Инжиниринг производственной системы как ответ на дефицит
- Стандартные операционные процедуры (SOP) для станков с ЧПУ
- Картирование потока создания ценности (VSM)
- Метод SMED для сокращения переналадок
- Визуальные рабочие инструкции для операторов
- Перекрёстное обучение операторов ЧПУ
- Автоматизация загрузки и выгрузки деталей
- MES-системы и мониторинг станков в реальном времени
- Система 5S на участке станков с ЧПУ
- KPI эффективности стандартизации
- Экономический эффект от стандартизации
Современный рынок металлообработки развивается быстрее, чем система подготовки кадров успевает реагировать на его запросы. Предприятия приобретают высокопроизводительные обрабатывающие центры с ЧПУ, расширяют номенклатуру и наращивают серийность, однако сталкиваются с ограничением, которое невозможно решить простой закупкой оборудования: нехваткой операторов и наладчиков, способных эффективно работать на этом оборудовании.
Кадровый дефицит в металлообработке — не временное явление, а структурный вызов, обусловленный демографией, состоянием профессионального образования и изменением приоритетов молодёжи. В этих условиях производственные предприятия вынуждены искать внутренние резервы: перестраивать процессы так, чтобы снизить зависимость от «уникальных» специалистов, ускорить ввод новых сотрудников и повысить воспроизводимость операций.
В данной статье рассматриваются ключевые причины дефицита операторов ЧПУ, а также практические инструменты компенсации: стандартные операционные процедуры, картирование потока создания ценности, метод SMED, визуальные инструкции, перекрёстное обучение, роботизация загрузки и выгрузки, MES-системы, система 5S и KPI эффективности стандартизации.
Дефицит операторов ЧПУ: статистика и причины
Ситуация на рынке труда
По данным рекрутинговых платформ, спрос на операторов станков с ЧПУ за год вырос на 27% и составил порядка 3,8 тысячи вакансий. Прогнозы Министерства труда и социальной защиты указывают, что до 2029 года в профессию потребуется привлечь около 170 тысяч специалистов. Это означает ежегодную потребность в 25–30 тысячах человек.
Соотношение резюме и вакансий в сегменте токарей и фрезеровщиков составляет 0,5–0,8, то есть на десять открытых позиций приходится всего пять–восемь соискателей. При этом значительная часть кандидатов не имеет опыта работы на современном оборудовании с ЧПУ.
Демографический фактор усиливает напряжение: средний возраст опытных специалистов превысил 50 лет. По экспертным оценкам, в ближайшие годы на пенсию выйдут 40–50% работников высокой квалификации. Система среднего профессионального образования покрывает лишь 15–20% потребности производств.
Ключевые причины кадрового разрыва
- Опережающий рост парка станков. Установка обрабатывающего центра занимает месяцы, а подготовка оператора с учётом практики на конкретном оборудовании — годы. Парк растёт быстрее, чем образовательная система выпускает кадры.
- Устаревшая материальная база обучения. По данным Минпромторга, только 38% учебных мастерских в профильных колледжах оснащены станками не старше пяти лет. Преподаватели не всегда имеют регулярную практику на реальных производствах.
- Отток и низкий приток кадров. Опытные специалисты уходят на пенсию, а молодёжь реже выбирает рабочую профессию из-за стереотипов, более привлекательных условий в других отраслях и высокой ответственности на производстве.
- Разделение ролей оператора и наладчика. В небольших цехах эти функции часто совмещаются. По мере роста производства они разделяются, и нехватка наладчиков высокого разряда останавливает целые участки, поскольку один такой специалист обслуживает несколько станков.
- Внешний спрос. Программы импортозамещения и общий рост промышленного производства дополнительно увеличили потребность в металлообработке, обострив конкуренцию за кадры.
Инжиниринг производственной системы как ответ на дефицит
Инжиниринг производственной системы — это комплексный подход к проектированию процессов, при котором оборудование, оснастка, логистика и управление рассматриваются как единое целое. В условиях кадрового дефицита инжиниринг позволяет перераспределить нагрузку: часть рутинных операций стандартизируется и автоматизируется, а высвободившееся время операторов направляется на контроль качества и решение нестандартных задач.
Основные направления
- Оптимизация и стандартизация процессов. Анализ потока работ, выявление узких мест, исключение избыточных операций. Типовые задачи (подготовка управляющих программ для повторяющихся деталей, настройка оснастки) формализуются и передаются на автоматизированное выполнение.
- Подбор оборудования и технологий. Инжиниринговые компании помогают выбрать станки и инструменты так, чтобы одна единица техники выполняла больше операций, а переналадка занимала меньше времени. Цифровые двойники процессов позволяют проверить изменения виртуально до внедрения в цех.
- Автоматизация и роботизация. Роботы берут на себя монотонные, тяжёлые или опасные операции. Оператор переключается на контроль качества, настройку сложных параметров и решение нестандартных задач. Автоматизация трансформирует профессию, создавая новые роли: специалист по обслуживанию роботизированных комплексов, программист ЧПУ, аналитик данных.
- Системы поддержки принятия решений. Внедрение инструментов планирования загрузки, распределения заданий с учётом навыков сотрудников и прогнозирования потребностей в материалах снижает риск ошибок и повышает гибкость.
- Обучение и переквалификация. Инжиниринговый подход сопровождается программами обучения, наставничеством и созданием внутренних систем развития компетенций.
Ограничения подхода
Не все операции поддаются автоматизации: некоторые этапы металлообработки требуют опыта, интуиции и гибкости. Автоматизация меняет профиль требуемых специалистов, и при отсутствии инженеров-мехатроников или специалистов по промышленному ИТ предприятие может столкнуться с новым дефицитом. Кроме того, внедрение сложных решений требует инвестиций, поэтому эффективнее сочетать инжиниринг с улучшением условий труда, программами удержания и сотрудничеством с учебными заведениями.
Стандартные операционные процедуры (SOP) для станков с ЧПУ
SOP — это документированные пошаговые инструкции, описывающие выполнение конкретных операций. В условиях дефицита кадров SOP становятся инструментом передачи знаний и снижения порога входа для новых сотрудников.
Обязательные блоки SOP
- Назначение и область применения: для каких деталей, операций, станков и стоек ЧПУ действует процедура.
- Требования безопасности: проверки перед запуском, расположение аварийных кнопок, действия при столкновении, требования к СИЗ.
- Оснастка и инструмент: патроны, оправки, цанги, резцедержатели, режущий инструмент, пластины, ключи.
- Базирование и зажим: схема установки заготовки, усилие зажима, допустимые биения, контроль индикатором.
- Привязка и измерения: нулевая точка детали, метод привязки, компенсация длины и радиуса инструмента, допуски.
- Управляющая программа: версии, правила именования, порядок загрузки, проверка траектории в симуляции.
- Режимы резания: обороты шпинделя, подача, глубина, тип СОЖ, циклы, критерии вибраций.
- Контроль качества: размеры, допуски, измерительный инструмент, точки контроля, частота выборок.
- Типичные ошибки и действия при отклонениях: поломка инструмента, смещение нуля, ошибка УП, перегрев шпинделя.
- Чек-листы и хронометраж: операционные чек-листы, время цикла, критерии готовности партии.
Алгоритм разработки SOP
- Выбрать пилотные операции: типовые, повторяющиеся, с высокой вариабельностью качества или долгим обучением.
- Собрать данные методом фотографии рабочего времени: зафиксировать 3–5 выполнений операции лучшими операторами.
- Выявить лучшие практики: сравнить варианты, выбрать наиболее стабильный, безопасный и быстрый способ.
- Формализовать: описать шаги чётко и коротко, избегая расплывчатых формулировок.
- Добавить визуализацию: фото оснастки, схемы базирования, эскизы, скриншоты стоек, QR-коды на УП.
- Согласовать с технологом, мастером, ОТК и охраной труда.
- Протестировать на практике с 2–3 операторами, собрать обратную связь и доработать.
Внедрение SOP
- Обучение «под руку»: 1–2 смены с наставником, который корректирует действия по документу.
- Размещение на рабочем месте: бумажная копия у станка и QR-код на цифровую версию.
- Интеграция в контроль качества: пункт «SOP соблюдена» в чек-листе смены.
- Регулярный аудит: выборочная проверка 3–5 операций в месяц.
- Цикл улучшений: обновление SOP при нахождении более стабильного способа.
Картирование потока создания ценности (VSM)
VSM — инструмент бережливого производства, позволяющий визуализировать материальные и информационные потоки, а также временные затраты. В механообработке VSM помогает выявить потери, скрытые в межоперационных пролеживаниях, переналадках и транспортировке.
Три потока на карте
- Материальный: движение заготовки по операциям — резка, токарная обработка, фрезерование, шлифование, контроль, упаковка.
- Информационный: поступление заданий, УП, чертежей, изменений, согласование отклонений и брака.
- Временной: шкала с общим Lead Time и чистым Cycle Time, между которыми отображаются потери.
Типичные потери на участке ЧПУ
- Ожидание: деталь ждёт станок, оператора, инструмент, контролёра или транспорт.
- Излишние перемещения: хождения за оснасткой, инструментом, чертежами.
- Ненужная транспортировка: многократные перевозки между участками и складами.
- Запасы: избыточные межоперационные заделы, скрывающие проблемы ритма.
- Переделка и брак: повторные проходы из-за ошибок привязки, неверных УП, износа инструмента.
- Лишняя обработка: операции, не требуемые чертежом, или завышенные припуски.
- Неиспользованный потенциал: опыт операторов, не формализованный в SOP и УП.
Алгоритм построения VSM
- Выбрать конкретный продукт или семейство деталей с высокой долей ЧПУ-операций.
- Определить границы потока: от получения заготовки до отгрузки готовой детали.
- Собрать данные в цехе: минимум 5–7 циклов изготовления партии.
- Нарисовать карту текущего состояния с использованием стандартных символов.
- Рассчитать метрики: Lead Time, Cycle Time, Process Cycle Efficiency.
- Выявить узкие места и потери.
- Построить карту будущего состояния.
- Разработать план внедрения с метриками, сроками и ответственными.
Формула для расчёта эффективности потока:
PCE = CT / LT × 100%
где PCE — Process Cycle Efficiency, CT — суммарное время обработки, LT — общее время прохождения потока. В хорошем потоке PCE составляет 15–30%, в типичном механообрабатывающем — 5–10%.
Специфика VSM для ЧПУ
- Время привязки инструмента и детали, количество ошибок и повторов.
- Наличие централизованных библиотек инструментов и УП, версионность программ.
- Длительность переналадок, возможности SMED.
- Расположение точек контроля качества в потоке.
- Организация управления стружкой и СОЖ.
- Состояние шпинделя и оснастки, регулярность обслуживания.
Метод SMED для сокращения переналадок
SMED (Single-Minute Exchange of Dies) — системный подход к сокращению времени переналадки. Типичный результат — снижение времени простоя в 2–4 раза. SMED снижает зависимость от уникальных навыков наладчика и делает процесс воспроизводимым даже для менее опытного персонала.
Внутренние и внешние операции
- Внутренние — выполняются только при остановленном станке: демонтаж и установка оснастки, привязка, пробные проходы.
- Внешние — выполняются во время работы станка: подготовка инструмента, подбор оснастки, загрузка УП, проверка карт наладки.
Цель SMED — вынести максимум действий во внешние операции и упростить оставшиеся внутренние.
Что выносится во внешние операции
- Подбор и подготовка оснастки: кулачки, патроны, цанги, оправки, резцедержатели, ключи.
- Подготовка инструмента на пресеттере: вылет, диаметр, радиус пластины, коррекции.
- Загрузка и проверка УП в симуляции.
- Проверка карт наладки и чек-листов.
- Организация зоны хранения оснастки рядом со станком.
Упрощение внутренних операций
- Унификация крепежа и оснастки.
- Быстросменные зажимы и системы.
- Датчики привязки и щупы на станке.
- Макросы и шаблоны на стойке ЧПУ.
- Параллельное выполнение действий несколькими сотрудниками.
- Сокращение или исключение пробных проходов за счёт точной преднастройки.
Алгоритм внедрения SMED
- Выбрать пилотный станок и типовую переналадку.
- Зафиксировать текущее состояние с видеозаписью и хронометражем.
- Разделить операции на внутренние и внешние.
- Преобразовать внутренние во внешние.
- Упростить оставшиеся внутренние операции.
- Стандартизировать результат в виде карты наладки.
- Протестировать и замерить эффект.
- Закрепить и масштабировать на другие станки.
Визуальные рабочие инструкции для операторов
Визуальные инструкции заменяют длинные текстовые описания фотографиями, схемами и пиктограммами. В условиях дефицита кадров и необходимости быстрого обучения визуализация становится ключевым инструментом стандартизации.
Состав визуальных инструкций
- Фотографии реального оборудования с указателями на органы управления.
- Блок-схемы последовательности операций.
- Схематические чертежи и 3D-модели узлов и оснастки.
- Диаграммы допустимых технологических параметров.
- Цветовая маркировка критических элементов.
- Пиктограммы и знаки безопасности.
Практические рекомендации
- Разбивать процесс на мелкие шаги с конкретными действиями.
- Выделять критические этапы цветом и текстовыми маркерами.
- Поддерживать актуальность документов при изменении оснастки и ПО.
- Соблюдать единообразие стиля на всём предприятии.
- Дублировать инструкции в цифровом виде на планшетах и терминалах.
- Связывать визуальные инструкции с картами наладки и чек-листами.
Эффект от внедрения
- Снижение количества ошибок и брака.
- Ускорение обучения новых сотрудников.
- Снижение зависимости от уникального опыта отдельных операторов.
- Повышение безопасности на рабочем месте.
Перекрёстное обучение операторов ЧПУ
Cross-training — практика освоения сотрудниками смежных специальностей и операций для обеспечения взаимозаменяемости и гибкости производства.
Задачи cross-training
- Снижение риска простоя при отсутствии ключевого специалиста.
- Гибкость при пиковых нагрузках.
- Ускорение переналадок за счёт нескольких подготовленных сотрудников.
- Сохранение знаний через наставничество и практику.
Уровни обучения
- Базовый: безопасная работа на разных станках, базовые циклы стоек, привязка нуля и инструмента, чтение УП, контроль качества.
- Средний: типовые переналадки, работа с библиотеками инструментов, диагностика простых ошибок, контроль биения оснастки.
- Продвинутый: наладка сложных операций, настройка макросов, взаимодействие с технологом по режимам резания.
Модель обучения 20–60–20
- 20% — теория и материалы: видео, карточки, SOP, визуальные инструкции.
- 60% — показ и совместная работа с наставником.
- 20% — самостоятельная работа с контролем качества.
Алгоритм внедрения
- Аудит компетенций и матрица покрытия.
- Определение пилотных связок.
- Подготовка материалов.
- Назначение наставников.
- Обучение по циклу «покажи — сделай со мной — сделай сам».
- Сертификация навыков.
- Регулярное обновление и расширение.
Автоматизация загрузки и выгрузки деталей
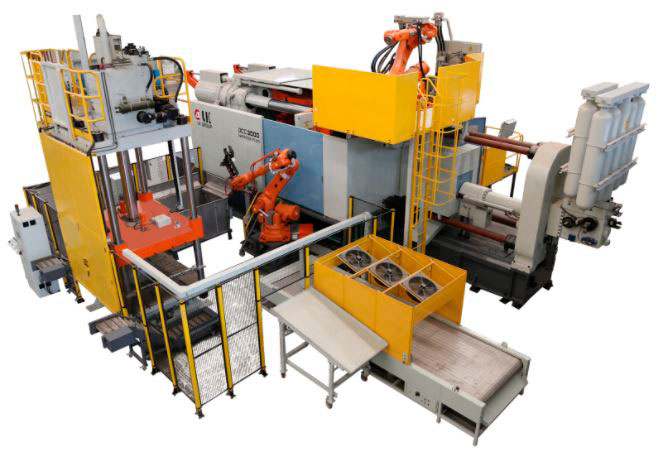
Роботизированные комплексы берут на себя вспомогательные операции, позволяя оператору сосредоточиться на контроле качества и настройке сложных параметров.
Состав решения
- Робот-манипулятор: промышленный или коллаборативный.
- Система накопления: магазин, стокер, конвейер, гравитационный накопитель.
- Захватное устройство: пневматическое, вакуумное, магнитное, клиновое.
- Системы контроля: датчики положения, техническое зрение.
- Система управления: обмен M-кодами или промышленные протоколы.
- Элементы безопасности: ограждения, световые завесы, блокировки.
Когда автоматизация оправдана
- Серийное и мелкосерийное производство однотипных деталей.
- Частые простои станка в ожидании загрузки или выгрузки.
- Дефицит кадров или работа с тяжёлыми и опасными деталями.
- Необходимость стабильной работы в ночные смены.
Ограничения
- Единичные заказы с постоянной сменой геометрии деталей.
- Старое оборудование без автоматического управления дверцами и зажимом.
- Необходимость разработки сменных губок под каждую типовую деталь.
Эффект
- Сокращение простоев и рост эффективного времени работы станка.
- Повышение стабильности качества.
- Освобождение операторов для более сложных задач.
- Снижение травматизма.
- Окупаемость в течение 1–2 лет.
MES-системы и мониторинг станков в реальном времени
Цифровизация производственных процессов позволяет получать объективные данные о работе оборудования и принимать обоснованные решения.
Ключевые метрики мониторинга
- OEE — общая эффективность оборудования: доступность × производительность × качество.
- Состояния станка: резка, холостой ход, наладка, простой, авария, ожидание.
- Причины простоев из кодов ошибок или справочника.
- Нагрузка шпинделя и потребление тока.
- Счётчики деталей и брака.
- Версии УП и ответственные за запуск.
Способы подключения станков
- Прямое подключение по промышленным протоколам: OPC UA, MTConnect, Fanuc Focas, Siemens Sinumerik.
- Сбор через контроллер или шлюз.
- Датчики тока и вибраций для старых станков.
- Терминалы у станка для ручного ввода состояний и причин простоев.
Функции MES для участка ЧПУ
- Диспетчеризация и сменные задания.
- Контроль исполнения и отклонений.
- Управление УП и библиотеками.
- Интеграция с оснасткой и инструментом.
- Планирование ТО и обслуживания.
- Расчёт KPI и отчёты.
- Связь с ERP и 1С.
Этапы внедрения
- Пилот на 3–5 станках.
- Определение ключевых метрик.
- Настройка справочника состояний и причин.
- Связь с существующими процессами.
- Запуск регулярной аналитики.
- Расширение покрытия.
Система 5S на участке станков с ЧПУ
5S — метод организации рабочего пространства, направленный на повышение эффективности и безопасности труда.
Пять шагов
- Сортировка. Отделить нужное от ненужного. Убрать лишние оправки, старые резцы, неиспользуемые кулачки.
- Соблюдение порядка. Всё на своём месте с визуальной привязкой: трафареты, маркировка, зоны по частоте использования.
- Содержание в чистоте. Чистка конуса шпинделя, удаление стружки, контроль СОЖ и фильтров.
- Стандартизация. Единые правила, чек-листы, визуальные стандарты.
- Совершенствование и дисциплина. Регулярные аудиты, вовлечение операторов, культура непрерывного улучшения.
Практический план внедрения на 4 недели
- Неделя 1. Пилот на 1–2 станках: сортировка, разметка, ежедневный чек-лист уборки.
- Неделя 2. Стандарты и визуализация: SOP, карточки с фото, хранение УП, еженедельные аудиты.
- Неделя 3. Масштабирование: повторение на остальных станках, создание супермаркета оснастки, связь с SMED.
- Неделя 4. Закрепление: система предложений, доска проблем, напоминания в MES, подведение итогов.
KPI эффективности стандартизации
Для оценки эффективности стандартизации используется система ключевых показателей.
Производительность и использование оборудования
- OEE = Доступность × Производительность × Качество. Ориентир для ЧПУ-участка — 75–85%.
- Время переналадки: цель снижения на 30–50%.
- Доля вспомогательного времени в цикле.
- Коэффициент загрузки станка.
Качество и воспроизводимость
- Процент брака.
- First Pass Yield — выход годных с первого предъявления.
- Стабильность размеров: разброс по допускам.
- Количество переделок и доработок.
Эффективность стандартизации
- Соблюдение SOP: цель 95–100% по критическим шагам.
- Доля типовых комплектов оснастки: цель 80–90%.
- Скорость освоения новой операции новым оператором.
- Количество уникальных версий УП и карт наладки.
Оснастка, инструмент и обслуживание
- Контроль биения оснастки.
- Расход инструмента на единицу продукции.
- Периодичность и полнота обслуживания шпинделя.
Простои и причины потерь
- Структура простоев по причинам: организационные, технические, технологические.
- Среднее время реакции на простой.
Пример расчёта OEE
Плановое время за смену: 480 мин. Простои: 60 мин на переналадку и 30 мин прочие. Чистое рабочее время = 390 мин.
Доступность = 390 / 480 = 81,25%.
Нормативная скорость: 10 деталей в час. Фактически сделано 62 детали за 390 мин. Фактическая скорость = 9,54 детали в час.
Производительность = 9,54 / 10 = 95,4%.
Из 62 деталей забраковано 3. Качество = 59 / 62 = 95,16%.
OEE = 0,8125 × 0,954 × 0,9516 ≈ 74%.
Пример расчёта соблюдения SOP
На станке за смену было 12 переналадок. По чек-листу в MES подтверждено выполнение 114 из 120 обязательных шагов.
Соблюдение SOP = 114 / 120 × 100% = 95%.
Экономический эффект от стандартизации
Стандартизация — это экономический рычаг, а не бумажная работа. Организационные факторы дают до двух третей экономической эффективности автоматизированной обработки. Средний коэффициент загрузки оборудования на российских предприятиях — около 54%. Внедрение цифровых и организационных технологий поднимает OEE на 20–25% и сокращает простои на 30–50%.
Модель расчёта для участка из 10 станков
| Параметр | До стандартизации | После |
|---|---|---|
| OEE | 55% | 75% |
| Время переналадки | 120 мин | 45 мин |
| Процент брака | 5% | 2% |
| Операторов на участке | 10 | 6 |
| Время обучения новичка | 12 недель | 4 недели |
Дефицит операторов ЧПУ — системный вызов, требующий системного ответа. Простое увеличение набора персонала не решает проблему: рынок труда ограничен, демографическая ситуация ухудшается, а требования к квалификации растут. Предприятия вынуждены перестраивать производственные процессы, снижая зависимость от уникальных специалистов и повышая воспроизводимость операций.
Рассмотренные инструменты — SOP, VSM, SMED, визуальные инструкции, кросс-тренинг, автоматизация загрузки и выгрузки, MES-системы, 5S и KPI — представляют собой взаимосвязанные элементы единой производственной системы. Их комплексное внедрение позволяет сократить время переналадки в 2–4 раза, повысить OEE на 20–25 процентных пунктов, снизить брак, ускорить обучение новых сотрудников в 2–3 раза, обеспечить многостаночное обслуживание и получить экономический эффект, измеряемый существенной суммой ежегодно.
Стандартизация не отменяет потребность в квалифицированных кадрах, но меняет профиль требований: вместо уникальных мастеров предприятие получает систему, в которой компетенции формализованы, передаваемы и воспроизводимы. Это и есть практический ответ на кадровый дефицит — не ожидание изменений на рынке труда, а перестройка производственной системы под новые реалии.
|
Спросить или записаться на курсы
|
Заказать услугу
|