Содержание
- Что значит «автоматизированный станок с ЧПУ» сегодня
- Uni.Turn JD S20: прецизионный токарный станок как база для автоматизации
- Автоматическая смена паллет: как это устроено и зачем нужно
- Манипулятор заготовок: загрузка и выгрузка без участия оператора
- Сравнение: автоматизированный токарный станок vs автоматизированный фрезерный станок
- Экономика и окупаемость: когда автоматизированные ЧПУ станки реально выгодны
- Практические рекомендации: как внедрить автоматизацию на участке
Металлообработка за последние лет двадцать сильно поменялась. Универсальные станки с ручным управлением, на которых ещё работают многие цеха, постепенно уступают место автоматизированным системам — и это уже не просто «модный тренд», а вполне прагматичный расчёт. В центре этого перехода стоит автоматизированный станок: машина, где числовое программное управление задаёт не только траектории резания, но и весь цикл — включая загрузку, выгрузку, контроль размеров и сортировку. Разберём, что именно скрывается за этим термином сегодня, и посмотрим, как это выглядит на конкретном примере — прецизионный токарный центр Uni.Turn JD S20, у которого есть автоматическая смена паллет и манипулятор для перемещения заготовок и готовых деталей.
Что значит «автоматизированный станок с ЧПУ» сегодня
Понятие «автоматизированные ЧПУ станки» за последние годы заметно расширилось. Раньше под автоматизацией понимали в первую очередь программное управление движениями резца — и этого хватало, чтобы называть станок «автоматическим». Сегодня граница между просто «станком с ЧПУ» и «автоматизированным станком с ЧПУ» проходит по другому признаку. Ключевой вопрос звучит так: берёт ли машина на себя вспомогательные операции, или по-прежнему ждёт оператора?
Ключевые составляющие понятия
ЧПУ (числовое программное управление). Управляющая программа на G/M-кодах описывает траектории, скорости, подачи, включение шпинделя, подачу СОЖ. Программа либо генерируется в CAM-системе на основе 3D-модели, либо пишется технологом вручную — для типовых операций это часто быстрее и надёжнее.
Автоматизация в современном смысле. Это комплекс решений, которые снижают участие человека в цикле:
- автоматические магазины инструментов и револьверные головки;
- устройства смены паллет, позволяющие готовить следующую заготовку параллельно с обработкой текущей;
- манипуляторы и роботы для загрузки и выгрузки деталей;
- измерительные щупы и системы контроля инструмента;
- интеграция с MES/ERP — передача данных о циклах, простоях, количестве деталей.
Именно наличие этих вспомогательных систем и переводит станок в другую категорию. Станок с ЧПУ умеет резать по программе. Автоматизированный станок с ЧПУ — умеет работать без оператора достаточно долго, чтобы это имело экономический смысл.
Что именно автоматизируется в современном станке
Сведём основные подсистемы и их эффект в таблицу — так нагляднее.
| Компонент | Что делает | Эффект для производства |
|---|---|---|
| Управляющая программа (ЧПУ) | Задаёт траектории, режимы резания, вспомогательные функции | Стабильная повторяемость, снижение влияния человеческого фактора |
| Магазин инструментов / револьверная головка | Автоматическая смена инструмента по команде программы | Сокращение времени переналадки, многооперационная обработка за один установ |
| Система измерения инструмента | Калибровка длин и диаметров инструмента перед обработкой | Компенсация износа, повышение точности |
| Измерительный щуп на станке | Промеры детали в процессе или после обработки | Контроль размеров без снятия детали, коррекция программы |
| Автоматизированная загрузка (манипулятор, накопитель) | Подача заготовок и съём готовых деталей | Рост коэффициента загрузки, возможность работы без оператора |
| Системы контроля стружки и СОЖ | Управление удалением стружки, подачей СОЖ, очисткой зоны резания | Стабильность процесса, продление стойкости инструмента |
| Интеграция с MES/ERP | Передача данных о времени циклов, количестве деталей, простоях | Прозрачность производства, планирование, расчёт себестоимости |
Технологические преимущества автоматизированного подхода
Что реально даёт автоматизация? Вот несколько моментов, которые отмечаются на производстве довольно быстро.
- Стабильность качества в серии. Автоматика минимизирует разброс между деталями. Одинаковые траектории, одинаковые режимы, одинаковые условия зажима и измерения. Для прецизионных деталей, где допуск измеряется микрометрами, это не «приятный бонус», а обязательное условие.
- Сокращение времени цикла. Параллельные операции и быстрые автоматические смены дают ощутимый выигрыш. Шпиндель работает больше времени в единицу календарного периода — а именно это и определяет экономику.
- Гибкость при смене номенклатуры. Программы и настройки меняются быстро. При наличии автоматической оснастки переналадка превращается в типовую процедуру, а не в многочасовую возню.
- Прозрачность и управляемость. Данные о работе станка позволяют точно считать себестоимость и планировать загрузку. Производство переходит от управления «по факту» к управлению «по плану» — и это, пожалуй, самый недооценённый эффект.
Практические нюансы
- Роль оператора меняется. Вместо постоянного управления он становится наладчиком и контролёром: проверяет первую деталь, следит за состоянием инструмента и оснастки, реагирует на отклонения. Это меняет требования к квалификации — и, кстати, не всегда в сторону упрощения.
- Экономика автоматизации. Эффект достигается при серийном или среднесерийном производстве. Для единичного производства автоматизация загрузки может просто не окупиться — считать надо честно, без иллюзий.
- Требования к организации производства. Автоматизированный станок чувствителен к качеству инструмента, стабильности зажима, чистоте зоны обработки и корректности программ. Ошибки в этих местах быстро превращаются в брак — и автоматика их не компенсирует.
Uni.Turn JD S20: прецизионный токарный станок как база для автоматизации
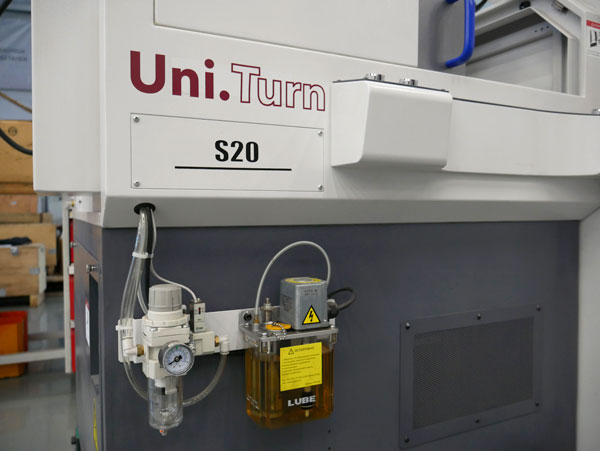
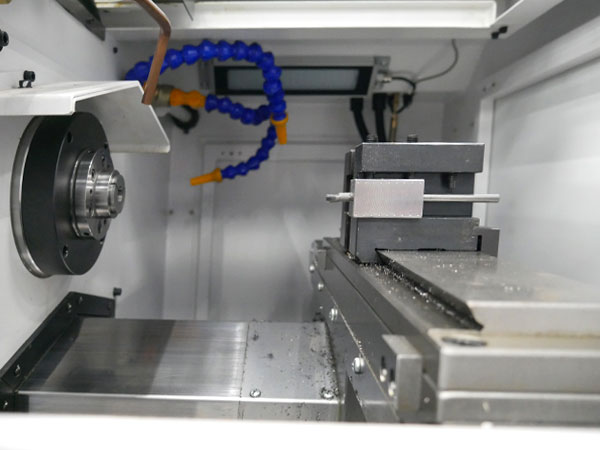
Uni.Turn JD S20 — прецизионный токарный обрабатывающий центр с ЧПУ для деталей малого диаметра. Его конструктивные особенности делают станок платформой для построения автоматизированной ячейки.
Почему именно этот станок подходит для автоматизации
- Прецизионность как основа. Станок обеспечивает точность обработки до 0,2 мкм по параметрам округлости и точности поверхности. Это достигается за счёт сверхточных подшипников в опоре шпинделя. Такая база критически важна: если станок не держит геометрию, любая автоматизация будет упираться в брак — деталь просто не встанет в захват манипулятора или не пройдёт контроль.
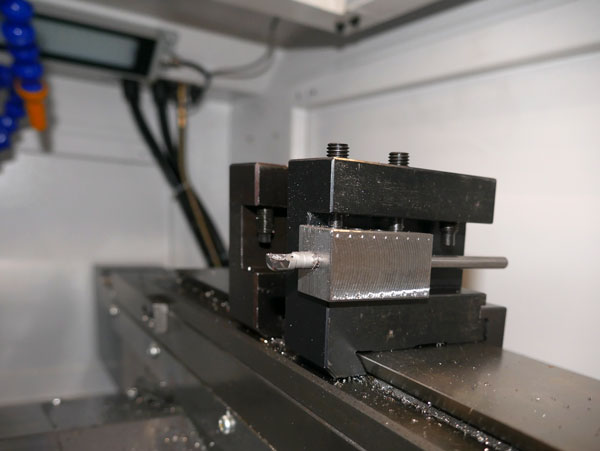
- Стабильность точности во времени. Направляющие по оси X выполнены по типу «ласточкин хвост» из высококачественного чугуна с закалкой, шлифованием и шабрением. Это продлевает срок сохранения точности и обеспечивает стабильную работу в течение длительного времени.
- Гибкость инструментальной базы. JD S20 способен выполнять многоосевую обработку — за один установ можно сделать больше операций: точение, фрезерование, сверление. Автоматизация здесь раскрывается полностью: не нужно многократно перенастраивать линию под разные операции.
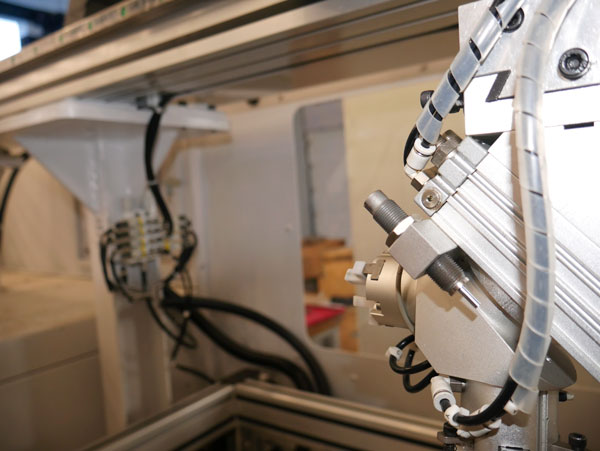
- Пространство для модульности. Производитель прямо закладывает возможность дооснащения. Можно добавить систему автоматической загрузки заготовок и выгрузки готовых деталей, многоярусный накопитель, манипулятор для перемещения деталей. Именно эти модули превращают станок в элемент автоматизированной ячейки.
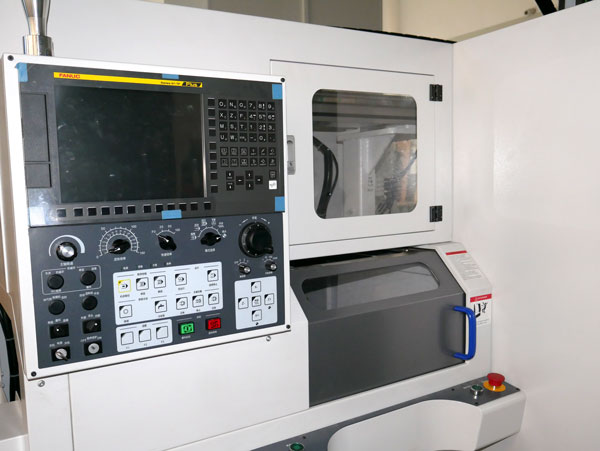
- Современная система управления. В базе стоит ЧПУ Fanuc 0i-TF PLUS. Она совместима с современными CAM-системами, позволяет генерировать сложные программы и интегрироваться с другими системами предприятия. Это ключевой момент для «умной» автоматизации: станок может обмениваться данными с другими звеньями производства.
- Компактность. Небольшие габариты позволяют эффективнее использовать производственные площади. Габаритные размеры без накопителя — 1100 × 1109 × 1564 мм, с накопителем — 2200 × 1400 × 2130 мм.
Технические характеристики Uni.Turn JD S20
| Параметр | Значение |
|---|---|
| Максимальный диаметр обрабатываемой детали, мм | 100 |
| Длина обработки, мм | 100 |
| Максимальный диаметр вращения над станиной, мм | 240 |
| Количество шпинделей | 1 |
| Скорость вращения главного шпинделя, об/мин | 6000 |
| Мощность шпинделя, кВт | 1,5 / 3,7 |
| Максимальный диаметр проходного отверстия шпинделя, мм | 20 |
| Перемещение по оси X, мм | 200 |
| Перемещение по оси Z, мм | 180 |
| Скорость перемещений, м/мин | 15 по X / 15 по Z |
| Система ЧПУ | Fanuc |
| Габаритные размеры, мм | 1100×1109×1564 / 2200×1400×2130 (с накопителем) |
| Вес, кг | 750 / 320 (накопитель) |
| Тип | Токарный |
| Плоскость обработки | Горизонтальная |
Как это работает на практике
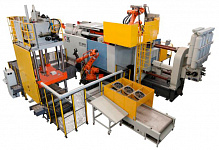
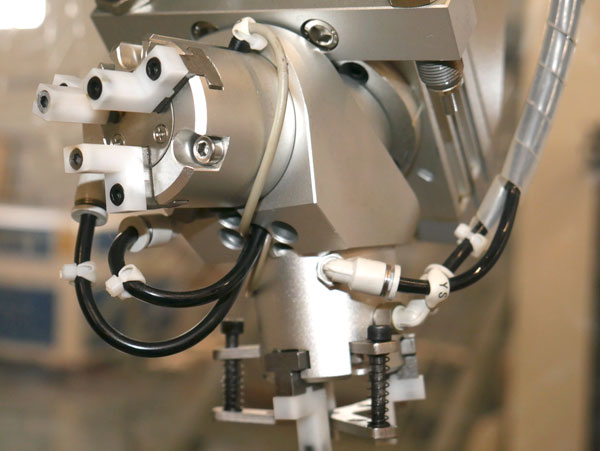
В конструкции станка предусмотрен манипулятор - комплексная система, включающая в своем составе устройство захвата и установки деталей в токарный патрон. Паллеты передающие на обработку заготовки сменяются автоматически, забирая с линии детали, обработка которых завершена. Так из процесса исключаются ручные манипуляции, связанные с перемещением, что при серийном производстве измеряется существенной экономией времени и трудовых ресурсов. Также можно отметить процент снижения брака в партии относительно деталей, обрабатываемых на токарных станках с ЧПУ без возможности автоматического позиционирования и установки.
Но тут важно понимать одну вещь. Автоматизация — это не только сам станок. Это экосистема вокруг него. И самые сложные вопросы обычно лежат не в «железе», а в синхронизации: как обеспечить согласованную работу манипулятора и цикла обработки, чтобы не было конфликтов; как организовать обратную связь для предиктивного обслуживания. Наибольший эффект такая конфигурация даёт для мелких прецизионных валов, втулок, осей — деталей с осевой симметрией.
ГК «Униматик» занимается инжинирингом промышленных предприятий, пусконаладочными работами, разработкой и внедрением автоматизированных и роботизированных промышленных линий для металлообрабатывающих производств. То есть предприятие получает не просто станок, а готовое решение, адаптированное под конкретные производственные задачи.
Автоматическая смена паллет: как это устроено и зачем нужно
Автоматическая смена паллет — один из ключевых элементов, превращающих прецизионный станок в элемент автоматизированной ячейки. Разберёмся, что это такое и какую задачу решает.
Что такое паллета в металлообработке
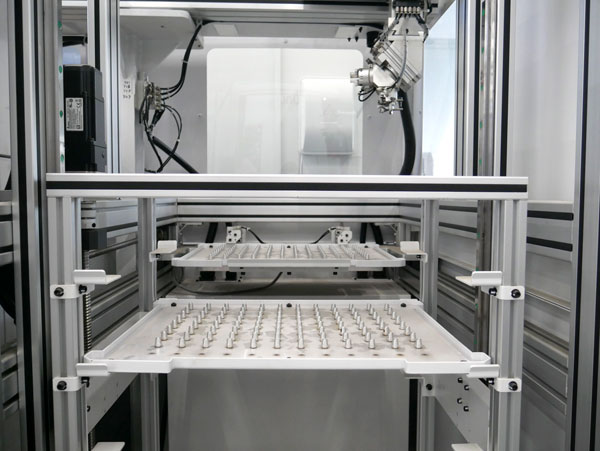
Паллета (она же технологическая плита, платформа) — это жёсткая плита с Т-образными пазами или сеткой крепёжных отверстий, на которой закрепляют заготовку. Часто — через оснастку: кулачки, прижимы, кассеты. Для токарного станка это фактически «сменный стол» под деталь: на одной паллете деталь обрабатывается, на другой оператор готовит следующую.
Как устроена автоматическая смена паллет
В типовой системе это выглядит так:
- Две (или больше) паллеты на подвижных салазках. Одна — в рабочей зоне станка, вторая — в зоне загрузки, вне зоны резания.
- Механизм смены — поворотный стол, каретка или линейный сдвиг с захватом. Он перемещает паллеты между станциями.
- Система фиксации и базирования. Паллета точно садится на базовые штифты и прижимается к посадочной плоскости — часто тарельчатыми пружинами, отжим гидравлический. Это обеспечивает повторяемость позиционирования в пределах 5–10 мкм и менее.
- Кодирование паллет — RFID, штрихкод или механические ключи. Станок «понимает», какая паллета сейчас в работе, и загружает нужную программу и коррекции.
- Синхронизация с ЧПУ. Команды на смену идут из управляющей программы — через M-коды или по логике цикла.
Особенности для Uni.Turn JD S20
Для прецизионного токарного станка с ЧПУ автоматическая смена паллет особенно важна по трём причинам.
- Прецизионность требует стабильности. Даже небольшое смещение при ручной установке заготовки может выйти за допуск 0,01 мм. Жёсткое базирование паллет убирает эту проблему.
- Компактность и интеграция. Благодаря относительно небольшим габаритам JD S20 проще вписать в ячейку с накопителем и манипулятором.
- Гибкость под разные детали. Можно иметь набор паллет с разной оснасткой — кулачки под разные диаметры, кассеты для мелких валов — и быстро менять их по программе.
Совместимость с ЧПУ Fanuc 0i-TF PLUS означает, что логика смены паллет легко программируется стандартными M-кодами и макросами, а также интегрируется с внешними устройствами.
Когда автоматическая смена паллет даёт максимальный эффект
Наилучшие результаты достигаются при соблюдении нескольких условий:
- партия повторяемая — детали одинаковые или из одного семейства, оснастка не меняется каждый раз;
- цикл обработки средний, примерно 5–20 минут — тогда выигрыш от сокращения простоя особенно заметен;
- техпроцесс стабилен — программы отлажены, первая деталь проверена, коррекции внесены;
- оператор может готовить следующую паллету параллельно с обработкой текущей.
Пример расчёта эффекта. Обработка одной детали — 9 минут. Ручная смена заготовки и проверка зажима — 4 минуты. Полный цикл без автоматизации: 13 минут, загрузка шпинделя около 69%. Со сменой паллет: смена занимает около 30 секунд, остальное время оператор готовит паллету вне станка. Эффективный простой сокращается примерно до 1 минуты. Новый цикл: 10 минут, загрузка шпинделя около 90%. На партии из 240 деталей это даёт дополнительно около 12 часов машинного времени.
Типичные ошибки при внедрении
- Путать смену паллет со сменой инструмента. Это разные системы: паллеты меняют заготовку целиком, инструмент — режущую кромку.
- Думать, что паллеты решают все простои. Если много времени уходит на переналадку оснастки или правку программы, эффект будет меньше.
- Игнорировать повторяемость базирования. Для прецизионной обработки критично, чтобы паллета садилась каждый раз одинаково — это обеспечивается штифтами, жёстким прижимом и контролем.
Манипулятор заготовок: загрузка и выгрузка без участия оператора
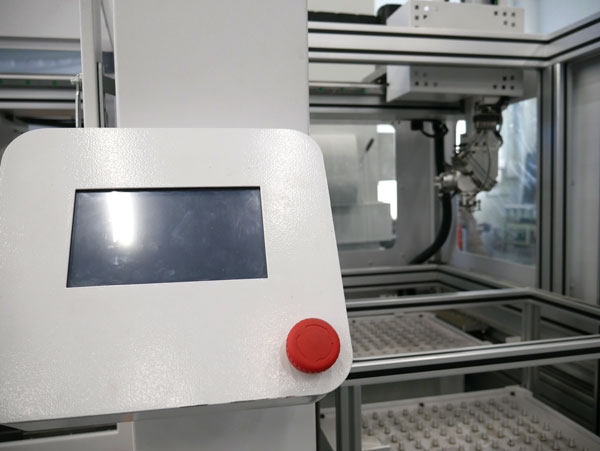
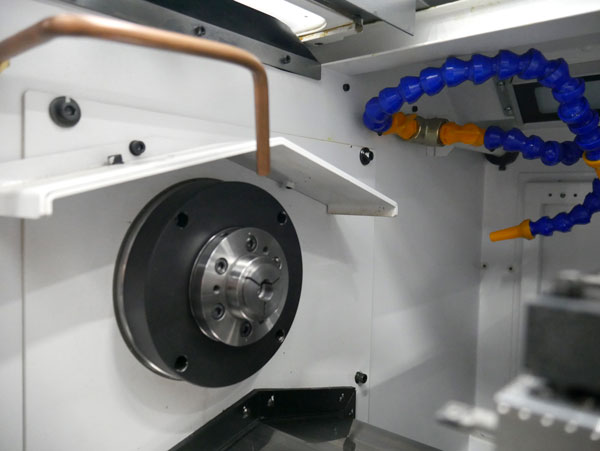
Манипулятор в составе автоматизированной токарной ячейки берёт на себя рутинные действия: берёт заготовку из накопителя, ставит в патрон станка, снимает готовую деталь и укладывает в зону выгрузки. Для Uni.Turn JD S20 это превращает станок из «оборудования с ЧПУ» в элемент роботизированного (безлюдного) цикла.
Основные компоненты системы
- Манипулятор (робот или специализированный модуль). Чаще всего это:
- 6-осевой промышленный робот — максимальная гибкость, подходит под разные детали и разные станки;
- коллаборативный робот (кобот) — если важна безопасность и частые переналадки;
- специализированный модуль или портальный манипулятор — жёсткая конструкция под задачу, высокая повторяемость и скорость.
- Захватное устройство (гриппер). Для токарных деталей это могут быть пневматические или электрические захваты с мягкими накладками — для валов, втулок, фланцев. Магнитные или вакуумные — если геометрия позволяет. Кассетные — когда детали удерживаются в оснастке-кассете.
- Накопитель заготовок. Варианты: паллетный накопитель, шаговый магазин или барабан для мелких деталей, конвейер или лоток с ориентацией для массового потока.
- Система ориентации и контроля. Машинное зрение — камера проверяет положение детали в захвате и ориентацию торца или фаски. Тактильные датчики или ограничители — простая механическая ориентация по упорам. Датчики усилия — чтобы не повредить деталь и не сломать патрон.
- Интеграция с ЧПУ. Синхронизация идёт через дискретные сигналы (I/O), цифровые протоколы (Fieldbus, OPC UA), M-коды и макросы в управляющей программе.
Типовой цикл работы без участия оператора
- Запрос от ЧПУ. Станок завершает операцию и посылает сигнал «готов к смене».
- Подход манипулятора. Робот подъезжает к рабочей зоне, позиционируется по реперным точкам.
- Контроль патрона. Проверяется, что патрон разжат, деталь не зажата.
- Выгрузка готовой детали. Манипулятор снимает деталь, проверяет захват, уносит в зону выгрузки.
- Загрузка новой заготовки. Берёт заготовку из накопителя, ориентирует, ставит в патрон.
- Подтверждение зажима. Датчики фиксируют, что деталь надёжно зажата, и передают сигнал в ЧПУ.
- Старт обработки. ЧПУ запускает следующую операцию.
Время цикла загрузки и выгрузки на практике — 15–45 секунд в зависимости от массы детали, сложности ориентации и типа захвата.
Выгоды для производства
| Цель | Что даёт манипулятор | Практический эффект |
|---|---|---|
| Безлюдный цикл | Операции загрузки и выгрузки автоматизированы | Станок может работать ночью и в выходные; меньше зависимость от дефицита операторов |
| Стабильность качества | Повторяемость установки и ориентации детали | Меньше смещений, меньше брака по геометрии и биению |
| Рост коэффициента загрузки | Время смены сокращается и становится предсказуемым | Загрузка шпинделя повышается с примерно 70% до 90% и выше |
| Безопасность и эргономика | Оператор не контактирует с вращающимися частями и стружкой | Снижение риска травм, возможность использовать менее квалифицированный персонал на контроле |
| Гибкость и масштабирование | Можно менять захваты, перенастраивать ячейки | Подходит для серийного и среднесерийного производства |
Особенности для Uni.Turn JD S20
- Жёсткие требования к позиционированию. У прецизионного станка даже небольшое смещение детали в патроне может выйти за допуск. Поэтому в ячейке важны повторяемость манипулятора — обычно не хуже 0,05–0,1 мм; контроль усилия зажима, чтобы не деформировать тонкостенные втулки или валы; ориентация торца или базовой фаски — камера или механические упоры гарантируют правильную установку.
- Компактность ячейки. Благодаря относительно небольшим габаритам JD S20 проще вписать в ячейку с роботом и накопителем без потери доступа для обслуживания.
- Интеграция с Fanuc 0i-TF PLUS. Система ЧПУ поддерживает стандартные интерфейсы для роботов, макросы и M-коды, что упрощает синхронизацию.
Пример расчёта эффекта
Допустим, обработка детали — 12 минут, ручная загрузка, выгрузка и проверка — 5 минут. Без автоматизации такт составляет 17 минут, загрузка шпинделя около 71%. С манипулятором: загрузка и выгрузка — 30 секунд, остальное время оператор только контролирует ячейку. Новый такт — примерно 12,5 минут, загрузка шпинделя около 96%. На партии из 200 деталей это даёт дополнительно примерно 40 машино-часов.
Критерии выбора и типичные ошибки
При подборе манипулятора учитывают: массу и габариты деталей, диапазон диаметров; требуемую точность установки — для прецизионных деталей не хуже 0,1 мм повторяемости; темп выпуска и длительность цикла обработки; тип накопителя и планировку цеха.
Типичные ошибки: не учитывать ориентацию детали — если торец или фаска не попадают в нужную позицию, первая деталь уходит в брак; игнорировать усилие захвата — слишком сильный захват деформирует деталь, слабый приводит к провороту в патроне; слабая синхронизация с ЧПУ — конфликты сигналов, ложные ошибки и простои; плохая эргономика обслуживания — робот перекрывает доступ к патрону и инструментальной револьверной головке.
Сравнение: автоматизированный токарный станок vs автоматизированный фрезерный станок
Автоматизированный токарный станок и автоматизированный фрезерный станок решают разные технологические задачи. Понимание различий помогает правильно выстроить производственную цепочку и выбрать оборудование под конкретную номенклатуру.
Главное отличие по принципу обработки
- Автоматизированный токарный станок (на примере Uni.Turn JD S20): вращается заготовка, инструмент движется по осям X и Z, при необходимости — по Y. Оптимально для тел вращения: валов, втулок, фланцев, колец.
- Автоматизированный фрезерный станок: заготовка неподвижна или движется по столу, вращается инструмент (фреза), который перемещается по X, Y, Z и поворотным осям. Подходит для сложных 3D-форм, карманов, пазов, плоскостей, штампов, пресс-форм.
Это базовое различие определяет номенклатуру деталей, оснастку, требования к автоматизации и экономику.
Сравнение по ключевым параметрам
| Параметр | Автоматизированный токарный станок | Автоматизированный фрезерный станок |
|---|---|---|
| Типичные детали | Валы, втулки, оси, кольца, гайки, штуцеры — всё с осевой симметрией | Корпусные детали, кронштейны, матрицы, плиты, детали со сложными карманами и 3D-профилями |
| Точность и качество поверхности | Высокая точность соосности и цилиндричности; Ra 1,25–0,63 мкм при чистовом точении; критично для посадочных шеек, отверстий под подшипники | Точность взаимного расположения плоскостей и отверстий; важна перпендикулярность, параллельность, допуски расположения; шероховатость зависит от стратегии фрезерования |
| Скорость съёма материала | Высокая: точение — непрерывный срез, большие подачи и глубины резания | Ниже при обработке цилиндрических поверхностей; фрезерование — прерывистый срез; выигрыш на сложных контурах и многоосевой обработке |
| Кинематика и оси | Базово X и Z; часто добавляют C-ось, Y-ось для фрезерования и сверления; реже полноценные 5-осевые решения | 3-осевая база; 4 и 5-осевые центры для обработки под углом без переустановки; сложные траектории |
| Инструмент и смена | Резцы с пластинами, свёрла, метчики; револьверная головка на 8–24 позиции; смена быстрая | Большой магазин (20–60+ позиций); фрезы разных типов; важна балансировка, биение критично |
| Автоматизация загрузки | Часто через манипулятор или кобота, прутковый податчик, магазин паллет; цикл загрузки и выгрузки 15–45 с | Чаще паллетные системы, магазины поддонов, реже манипуляторы; важна точная ориентация по базовым плоскостям; время смены паллеты 20–40 с |
| Требования к стабильности | Критична повторяемость зажима в патроне и биение шпинделя; малейшее смещение — брак по соосности | Критична жёсткость стола, направляющих, отсутствие вибраций; важна компенсация температурных деформаций |
| Гибкость и переналадка | Высокая при серийном выпуске деталей одного семейства; быстрая смена программ и коррекций | Очень высокая: быстрая смена инструмента, разные стратегии CAM; удобно для мелкосерийной и опытной номенклатуры |
| Экономика и загрузка | Низкая себестоимость цилиндрических деталей; высокая загрузка при средней длительности цикла (5–20 мин) | Выше стоимость часа работы; эффективен при сложных операциях и сокращении переустановок (5-ось) |
Как это выглядит на примере Uni.Turn JD S20
Uni.Turn JD S20 — прецизионный токарный станок, и его автоматизация строится вокруг типовых задач для тел вращения:
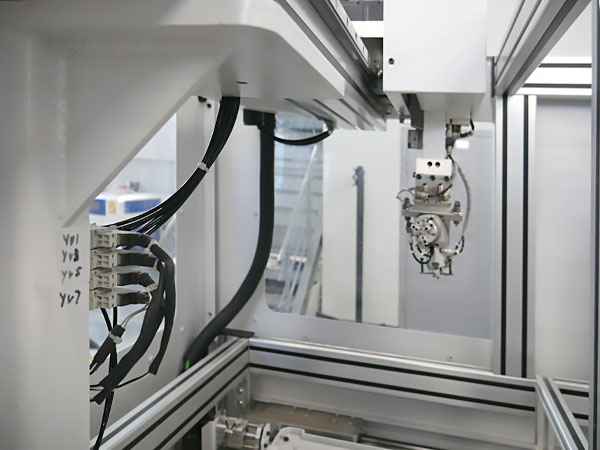
- Автоматическая смена паллет позволяет параллельно готовить следующую заготовку, пока идёт обработка. Это особенно эффективно, когда длительность обработки сопоставима со временем загрузки.
- Манипулятор стабильно ориентирует вал или втулку по торцу и базовой фаске — критично для прецизионной обработки: даже 0,05 мм смещения могут выйти за допуск.
- Приводной инструмент и C-ось дают возможность выполнять фрезерование пазов, сверление радиальных отверстий и нарезание резьбы за один установ, но это не заменяет полноценный фрезерный центр по сложности и производительности фрезерования.
JD S20 эффективно закрывает «токарную часть» и часть простых фрезерных операций, но не является заменой автоматизированному фрезерному центру для корпусных деталей и сложных 3D-геометрий.
Когда выгоднее автоматизировать токарный, а когда фрезерный
Выбирайте автоматизированный токарный станок, если:
- основная номенклатура — валы, втулки, кольца, штуцеры;
- важны соосность, цилиндричность, чистота поверхности;
- партия повторяемая, цикл обработки средний;
- цель — снизить зависимость от оператора и повысить загрузку шпинделя.
Выбирайте автоматизированный фрезерный станок, если:
- нужны сложные контуры, карманы, пазы, 3D-поверхности;
- критично сократить число переустановок, особенно на 5-осевых центрах;
- номенклатура разнородная, требуется быстрая переналадка;
- допустима более высокая стоимость часа работы ради универсальности.
На практике часто используют оба типа станков в связке: токарная операция для базовой геометрии и посадочных поверхностей, затем фрезерная — для сложных элементов и финишных баз.
Экономика и окупаемость: когда автоматизированные ЧПУ станки реально выгодны
Автоматизация станка с ЧПУ — это не просто «станок плюс робот равно прибыль». Решение окупается, когда три фактора сходятся одновременно: загрузка, длительность цикла и стоимость часа простоя. Разберём, как это работает на конкретных цифрах применительно к Uni.Turn JD S20 и ячейке с автоматической сменой паллет и манипулятором.
Из чего складывается экономический эффект
Формула проста по форме, но требует честных данных:
Эффект_мес = Рост_выработки × Маржа + Экономия_на_ФОТ + Снижение_брака × Себестоимость + Рост_маржинальности
Срок окупаемости = Полные_инвестиции / Эффект_мес
Что входит в полные инвестиции
Станок — лишь часть затрат. Для корректного расчёта нужно учитывать:
| Статья | Что включает | Типичная доля |
|---|---|---|
| Станок с ЧПУ | Само оборудование, включая систему ЧПУ | 70–80% |
| Доставка и монтаж | Транспорт, такелаж, фундамент | 2–5% |
| Пусконаладка и обучение | ПНР, обучение операторов и наладчиков | 2–4% |
| Оснастка и инструмент | Патроны, кулачки, паллеты, режущий инструмент, CAM-софт | 8–12% |
Стоимость станко-часа: ориентиры по рынку
| Тип производства | Стоимость станко-часа | Что за этим стоит |
|---|---|---|
| Малые цеха | 800–1500 ₽/ч | Б/у оборудование, низкая аренда, один оператор на несколько станков |
| Средние производства | 1500–3000 ₽/ч | Стандартные обрабатывающие центры, загрузка 70–85% |
| Крупные заводы | 3000–6000 ₽/ч | Дорогостоящее оборудование, высокие накладные |
Стоимость оператора: ключевой драйвер автоматизации
Зарплата оператора станков с ЧПУ в Екатеринбурге (2025): модальная — 80 000 ₽/мес, медианная — 90 000 ₽/мес, средняя — около 100 000 ₽/мес. Диапазон — от 55 000 до 215 000 ₽/мес в зависимости от разряда и сложности оборудования. Наладчики стоят дороже: медиана в Екатеринбурге — до 180 000 ₽/мес.
С учётом страховых взносов (около 30%) полная стоимость оператора 4–5 разряда составляет 110 000–140 000 ₽/мес. Один оператор на смену — это 1,3–1,7 млн ₽/год.
Практический расчёт: Uni.Turn JD S20 с автоматизацией
Возьмём типовой сценарий: производство валов и втулок, две смены.
| Параметр | Без автоматизации | С автоматизированными операциями |
|---|---|---|
| Время обработки детали | 12 мин | 12 мин |
| Время загрузки и выгрузки | 5 мин (ручн.) | 0,5 мин (авто.) |
| Такт выпуска | 17 мин | 12,5 мин |
| Загрузка шпинделя | около 71% | около 96% |
| Выпуск за смену (8 ч) | около 28 дет. | около 38 дет. |
| Операторов на смену | 1 | 0,5 (контроль и переналадка) |
| Брак | около 3% | около 1% |
Ежемесячный эффект:
- Рост выработки: дополнительно 10 деталей за смену, 2 смены, 22 дня — 4 400 деталей в год. При марже 800 ₽ за деталь — около 29 300 ₽/мес.
- Экономия на ФОТ: высвобождение одного оператора (две смены переходят на одного оператора-наладчика) — около 110 000 ₽/мес.
- Снижение брака: разница 2%, 38 деталей за смену, 2 смены, 22 дня, себестоимость 1 500 ₽ — около 25 000 ₽/мес.
- Рост маржинальности: доступ к заказам с жёсткими допусками, которые ранее отдавались на аутсорс. Дополнительно 500 нормо-часов при марже 500 ₽/час — около 20 800 ₽/мес.
Итого эффект: около 185 000 ₽/мес.
Срок окупаемости: 2 600 000 / 185 000 ≈ 14 месяцев.
При загрузке в две смены автоматизация окупается за 12–16 месяцев. При одной смене — за 20–24 месяца.
Главный фактор: загрузка
| Загрузка | Машино-часов/мес | Срок окупаемости |
|---|---|---|
| 30% (одна смена, неполная) | 60–80 ч | 24–36 мес. |
| 60% (одна смена, нормальная) | 120–130 ч | 18–24 мес. |
| 80% (две смены, загруженный) | 300+ ч | 12–16 мес. |
Станок на 30% загрузки окупается в 2–3 раза дольше, чем на 80%. Поэтому первый вопрос перед инвестицией — не «какой станок», а «сколько деталей в месяц реально будет на нём».
Три сценария для проверки
| Сценарий | Загрузка | Выпуск (доп.) | Эффект/мес | Окупаемость |
|---|---|---|---|---|
| Пессимистичный | 40% | около 2 200 дет./год | около 120 000 ₽ | около 22 мес. |
| Базовый | 65% | около 3 600 дет./год | около 185 000 ₽ | около 14 мес. |
| Оптимистичный | 85% | около 4 700 дет./год | около 250 000 ₽ | около 10 мес. |
Если даже пессимистичный сценарий даёт окупаемость до 24 месяцев, инвестиция выглядит обоснованно.
Что ускоряет и что тормозит окупаемость
Ускоряет: работа в 2–3 смены, безлюдная ночная смена с манипулятором; стабильная, повторяемая номенклатура — валы, втулки одного семейства; низкий процент простоев и переналадок; надёжный сервис и доступность запчастей; замена аутсорса собственной обработкой.
Тормозит: неполная загрузка — станок стоит, амортизация начисляется; частая смена номенклатуры с долгой переналадкой; высокий процент брака из-за неотлаженных программ; сложности с подбором персонала, особенно наладчиков.
Практические рекомендации: как внедрить автоматизацию на участке
Внедрение автоматизации — это не «купил робота, поставил рядом со станком, готово». Проекты, которые начинаются без аудита и прозрачных метрик, чаще всего теряют эффективность или вовсе зависают. Ниже — пошаговый план, адаптированный под прецизионный токарный станок типа Uni.Turn JD S20.
Шаг 0. Аудит до покупки
Первый и самый важный шаг — анализ текущих процессов. Без этого проблематично понять, где автоматизация принесёт максимальный эффект, а деньги уйдут впустую.
- Собрать фактические данные по каждому станку. Сколько времени реально уходит на резание, холостые ходы, переналадку, ожидание заготовки. Есть высокая вероятность, что полученная информация удивит — может оказаться, что шпиндель работает 40–50% времени, а не 80%.
- Выявить узкие места. Иногда выгоднее поставить робот не на самый загруженный станок, а на тот, где больше всего задержек из-за, например, ручной загрузки.
- Оценить готовность цеха. Электрические сети, сжатый воздух, фундамент, площади для накопителя и манипулятора, проходы для обслуживания.
- Оценить готовность персонала. Есть ли в команде специалист, способный программировать манипулятор и настраивать взаимодействие с ЧПУ? Если нет — заложить бюджет на обучение или интегратора.
Типовой артефакт: карта простоев с указанием причин и длительности по каждой операции.
Шаг 1. Стандартизация наладки и программ
Автоматизация не работает в неопределенности. Прежде чем ставить манипулятор или паллеты, нужно выстроить порядок в том, что уже есть.
- Шаблоны наладки. Электронные карты с описанием оснастки, инструментов, режимов резания, точек базирования. Каждая деталь — свой шаблон, доступный оператору и технологу.
- Библиотека инструмента. Единая для CAM-системы и станка. Если библиотеки рассинхронизированы, начинаются сюрпризы: коррекции затираются, инструмент уходит в столкновение.
- Чек-листы подготовки. Отметка «готовности» перед запуском: заготовка проверена, инструмент выставлен, программа загружена, коррекции внесены.
- Контроль версий программ. Свободный доступ операторов к редактированию управляющих программ без согласования — прямой путь к браку.
Ожидаемый эффект: сокращение времени переналадки на 30–50%, снижение количества ошибок при запуске.
Шаг 2. Пилот на одном станке
Не пытайтесь автоматизировать весь цех сразу. Начните с одного-двух станков, зафиксируйте целевые метрики, отработайте стандарты, подтвердите экономику — и только потом масштабируйте.
Как выбрать станок для пилота:
- стабильная номенклатура — детали одного семейства, которые повторяются в производственном плане минимум 2–3 месяца;
- средняя длительность цикла — 5–20 минут, оптимальный диапазон, где выигрыш от автоматизации загрузки и выгрузки наиболее заметен;
- загрузка от 60% — станок, который реально загружен, а не стоит «про запас»;
- готовность ЧПУ к интеграции — у JD S20 с Fanuc 0i-TF PLUS есть стандартные интерфейсы для роботов и M-коды для синхронизации.
Длительность пилота: 2–4 недели на подключение и сбор данных, ещё 3–6 недель на отработку стандартов.
Шаг 3. Механизация: паллеты и манипулятор
Когда стандарты наладки держатся, а метрики пилота подтверждают потенциал — пора ставить «железо».
- Автоматическая смена паллет. Начать с двух паллет: одна в работе, вторая у оператора. Проверить повторяемость базирования — паллета должна садиться на штифты с повторяемостью 5–10 мкм. Кодирование паллет — RFID или штрихкод, чтобы ЧПУ понимал, какая паллета в работе, и подгружал нужную программу.
- Манипулятор. Выбор по массе и габаритам: грузоподъёмность робота должна иметь запас 20–30% от массы заготовки. Захват под геометрию детали: для круглых деталей — механические губки, для плоских — вакуумные, для металлических — магнитные. Контроль ориентации: камера или механические упоры для проверки положения торца и фаски. Буферная зона: поддоны или стол подачи деталей, чтобы манипулятор работал без участия человека в течение нескольких циклов.
- Интеграция с ЧПУ. Настроить M-коды и макросы: команды «подождать манипулятор», «подтвердить зажим», «начать обработку» должны быть прописаны в управляющей программе. Проверить интерфейс обмена данными. Отладить на тестовых деталях: прогнать 5–10 циклов на «болванках», проверяя все состояния — нормальный зажим, слабый зажим, отсутствие детали, ошибка захвата.
Шаг 4. Контроль качества в процессе
Когда загрузка и выгрузка автоматизированы, следующий уровень — контроль детали прямо на станке, без снятия и отправки в ОТК.
- Измерительный щуп на станке. Промеры диаметра, длины, биения между операциями или после обработки. Результаты автоматически корректируют смещения в ЧПУ.
- Контроль инструмента. Датчики измерения длины и радиуса — компенсация износа без участия оператора.
- Автокоррекция. Если щуп фиксирует отклонение, ЧПУ вносит коррекцию в следующий цикл. Брак падает на 20–60%.
Для JD S20 это особенно важно: при допусках 0,01 мм и тоньше ручной контроль — это потеря времени и риск пропустить систематическое смещение.
Шаг 5. Масштабирование и интеграция с MES/ERP
Когда пилот доказал эффективность, автоматизация расширяется:
- Тиражирование на остальные станки. Шаблоны наладки, библиотеки инструмента и регламенты переносятся на весь парк.
- Оперативное планирование в MES. Сменные задания, визуальный статус, приоритеты. Срывов меньше, загрузка ровнее.
- Интеграция с ERP. Передача данных о времени циклов, количестве деталей, простоях.
- Аналитика. Дашборды с загрузкой, браком, переналадками, доступные руководителю в реальном времени.
Длительность тиражирования — 8–12 недель.
Типичные ошибки и как их избежать
| Ошибка | Почему происходит | Как избежать |
|---|---|---|
| Манипулятор простаивает | Время загрузки меньше времени обработки — роботу нечего делать | Объединить несколько станков в одну ячейку или выбрать станки с коротким циклом |
| Неподходящий захват | Выбрали «универсальный», а он не держит конкретную деталь | Тестировать захват на реальных деталях до покупки |
| Сбои синхронизации | Интегратор не настроил M-коды, сигналы идут с задержкой | Требовать от интегратора полную отработку циклограммы на тестовых деталях |
| Стандарты «плывут» | После пилота вернулись к старым привычкам | Закрепить стандарты в регламентах и контролировать исполнение |
| Перегрузка цеха | Внедряют всё сразу, производство встаёт | Двигаться короткими спринтами с чётким выходом на каждом этапе |
| Редактирование программ операторами | Свободный доступ к коду без согласования | Версионирование, контроль доступа, запрет на несогласованное изменение |
Сводный план-график внедрения
| Этап | Содержание | Длительность | Ключевой артефакт |
|---|---|---|---|
| 0. Аудит | Сбор факта, карта простоев, оценка цеха | 2–4 нед. | Отчёт с метриками «как есть» |
| 1. Стандартизация | Шаблоны наладки, библиотека инструмента, чек-листы | 3–6 нед. | Электронные карты наладки |
| 2. Пилот | Подключение 1 станка, отработка цикла, подтверждение экономики | 5–10 нед. | Сравнение метрик «до и после» |
| 3. Механизация | Монтаж паллет и манипулятора, интеграция с ЧПУ, отладка | 4–8 нед. | Акт приёмки ячейки |
| 4. Контроль | Измерительный щуп, автокоррекция, контроль инструмента | 4–8 нед. | Протокол измерений, снижение брака |
| 5. Масштабирование | Тиражирование на парк, MES/ERP, аналитика | 8–12 нед. | Дашборды, обновлённые регламенты |
Автоматизированный станок с ЧПУ — в том числе такой прецизионный токарный центр, как Uni.Turn JD S20 с автоматической сменой паллет и манипулятором — это не просто оборудование с повышенной скоростью обработки. Это инструмент управления предсказуемостью: он делает цикл, качество и загрузку измеримыми и воспроизводимыми.
Что именно становится предсказуемым
- Такт выпуска. Автоматизация загрузки и выгрузки убирает «человеческий фактор» в длительности вспомогательных операций. Вместо 3–7 минут ручной установки — стабильные 20–40 секунд. Такт становится контролируемой величиной, а не случайной.
- Качество и брак. Повторяемость базирования, контроль инструментом и промеры щупом на станке сводят к минимуму разброс размеров. Для JD S20 это критично: допуски 0,01 мм и тоньше перестают быть «лотереей» и становятся нормой.
- Загрузка шпинделя. Безлюдные смены и буферные накопители позволяют держать шпиндель в работе 85–95% времени.
- Планирование и сроки. Когда такт, процент брака и время переналадки известны, можно строить реальные производственные планы, а не работать «по ощущениям».
Почему предсказуемость — главный экономический эффект
Часто автоматизацию оценивают только по «сколько деталей в час». Но главный выигрыш — в снижении неопределённости, которая стоит дороже, чем кажется:
- Срывы сроков приводят к штрафам, потере репутации и отказу от выгодных заказов. Предсказуемый такт позволяет брать заказы с жёсткими сроками и держать обещания.
- Нестабильное качество — это возвраты, переделки, рекламации. Автоматизированные ячейки с контролем на станке резко снижают эти риски.
- Дефицит операторов делает производство уязвимым: заболел, уволился — линия встала. Автоматизация переносит нагрузку с людей на процессы.
На практике это значит, что автоматизированный станок окупается не только за счёт роста выпуска, но и за счёт снижения рисков и возможности брать более сложные и дорогие заказы.
Как Uni.Turn JD S20 реализует эту предсказуемость
Для прецизионного токарного станка предсказуемость строится на связке трёх элементов:
- Стабильное базирование. Автоматическая смена паллет и повторяемость установки на штифтах дают воспроизводимую геометрию.
- Контроль в процессе. Измерительный щуп и контроль инструмента позволяют компенсировать износ и смещения.
- Синхронизация с манипулятором. M-коды, макросы и сигналы I/O делают цикл загрузки и выгрузки частью управляющей программы, а не «ручным действием».
В итоге JD S20 становится не просто станком, а узлом производственной системы, который выдаёт прогнозируемый результат в заданное время.
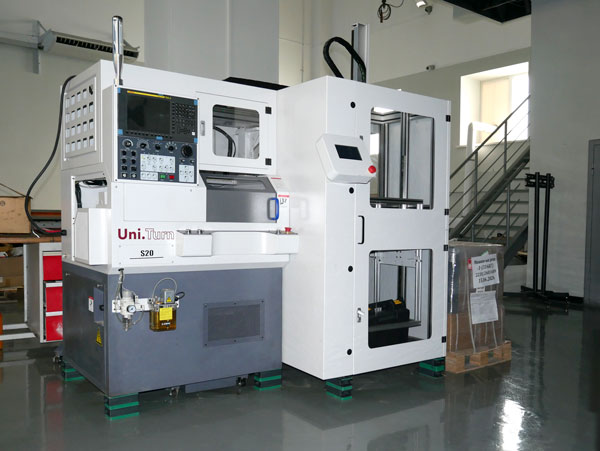
Автоматизированный прецизионный токарный станок с ЧПУ Uni.Turn JD S20 в наличии
Автоматизация ЧПУ на производстве — это про то, чтобы производство работало по плану, а не по обстоятельствам. Предсказуемый такт и стабильное качество — это то, что модифицирует станок из оборудования с базовыми функциями в производственный актив. Для серийного прецизионного производства автоматизация — это возможность быть конкурентоспособным, способ снизить риски и получать заказы, которые раньше могли быть недоступны
|
Спросить или записаться на курсы
|
Заказать услугу
|