Содержание
- Патрон станка с ЧПУ: определение, назначение, выполняемые функции
- Функция 1. Зажим заготовки
- Функция 2. Передача крутящего момента
- Функция 3. Базирование и точное позиционирование
- Функция 4. Обеспечение жёсткости системы СПИД
- Функция 5. Демпфирование вибраций
- Функция 6. Перехват (передача) заготовки между шпинделями
- Функция 7. Автоматизация и сокращение вспомогательного времени
- Функция 8. Контроль и защита
- Сводная таблица: функции патронов и их реализация в разных типах оснастки
В практике токарной обработки на станках с ЧПУ принято уделять первостепенное внимание выбору инструмента, режимам резания и возможностям системы управления. Патрон при этом часто воспринимается как вспомогательная оснастка, не требующая детального анализа. Однако именно патрон является тем звеном, которое связывает шпиндель станка с заготовкой и определяет, насколько полно реализуются заложенные в станок точность, производительность и степень автоматизации. В серийном производстве, в роботизированных ячейках и на токарных центрах с противошпинделем функции патрона выходят далеко за рамки простого удержания детали. Ниже — разбор этих функций с техническими пояснениями и ориентировочными параметрами, которые полезно учитывать при подборе оснастки и организации технологического процесса.
Патрон станка с ЧПУ: определение, назначение, выполняемые функции
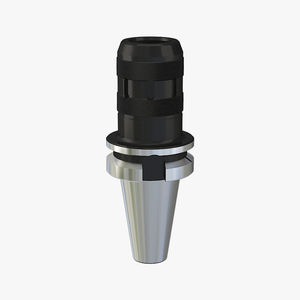
Патрон — это устройство для закрепления заготовки или инструмента на шпинделе станка с ЧПУ.
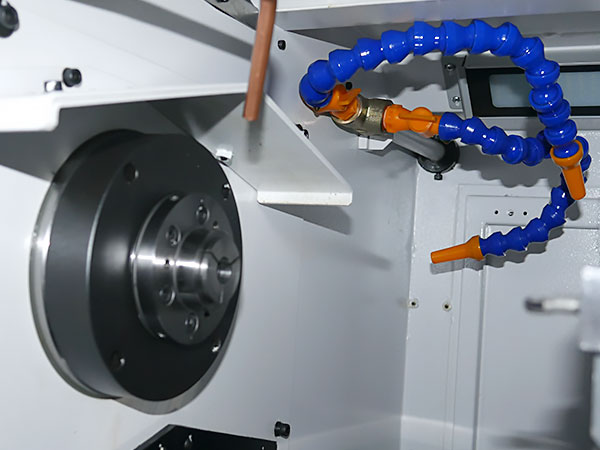
Конструктивно патрон крепится на фланец шпинделя, а зажимной механизм — кулачки, цанги или гидравлическая муфта — удерживает деталь или хвостовик инструмента в заданном положении относительно осей станка. Патрон является связующим звеном между шпинделем и деталью: шпиндель обеспечивает вращение и мощность, но именно патрон передаёт это вращение на заготовку, удерживает её от смещения под действием сил резания и задаёт её точное положение в пространстве станка. От того, насколько надёжно и точно патрон выполняет эту задачу, зависят все выходные параметры обработки: допуск, шероховатость, повторяемость, стойкость инструмента и в конечном счёте себестоимость детали.
Назначение
Назначение патрона — обеспечение надёжного и точного соединения заготовки или инструмента со шпинделем станка в течение всего цикла обработки. Это означает, что патрон должен:
- удерживать заготовку при действии сил резания, крутящего момента, центробежных сил и вибраций — без смещения, проскальзывания или деформации детали;
- задавать положение заготовки относительно осей станка: радиальное (соосность с осью шпинделя) и осевое (вылет заготовки из патрона);
- передавать крутящий момент от шпинделя к заготовке при точении или от шпинделя к инструменту при фрезеровании и сверлении — без потерь и проскальзывания;
- обеспечивать повторяемость — зажимать каждую следующую заготовку в серии с тем же положением и тем же усилием, что и предыдущую;
- допускать автоматизацию — управляться зажимом и разжимом по команде из программы ЧПУ, без участия оператора.
Выполняемые функции:
На современных станках с ЧПУ патрон выполняет комплекс функций:
- зажим заготовки;
- передача крутящего момента;
- базирование и точное позиционирование;
- обеспечение жёсткости системы «Система-приспособление-инструмент-деталь»;
- демпфирование вибраций;
- перехват заготовки между шпинделями;
- автоматизация и сокращение вспомогательного времени;
- контроль и защита.
Ниже каждая функция рассмотрена отдельно.
Функция 1. Зажим заготовки
Базовая функция патрона — удержание детали при обработке. Патрон создаёт усилие зажима, которое должно превышать силы резания и момент, стремящиеся сместить или провернуть заготовку. На станке с ЧПУ нужен контролируемый, повторяемый и безопасный зажим, который не деформирует деталь и не перегружает шпиндель.
Надёжный зажим должен обеспечивать:
- усилие зажима — достаточное, чтобы противостоять силам резания и моменту, но не избыточное, иначе тонкостенные детали деформируются, а после разжима их геометрия «уйдёт»;
- стабильность усилия — от цикла к циклу усилие должно быть одинаковым, иначе размеры в серии будут «плавать»;
- повторяемость позиционирования — каждая следующая деталь должна зажиматься в том же положении относительно осей станка;
- безопасность при высоких оборотах — конструкция и балансировка патрона должны исключать опасные биения и дисбаланс.
Как реализуется зажим: основные типы и механика
- Кулачковые патроны (3-кулачковые, 4-кулачковые) чаще всего применяются для деталей переменного диаметра, литых и штампованных заготовок, когда нужна гибкость по размерам. Кулачки перемещаются радиально (спиральный диск, рейка, клиновой механизм) и прижимают деталь к центру. Трёхкулачковый патрон автоматически центрирует круглую заготовку. Усилия зажима высокие, особенно при использовании гидравлического или пневматического привода. Для ЧПУ кулачки могут быть жёсткими (для черновой обработки) или мягкими (расточенными под конкретную деталь) — мягкие дают лучший контакт и меньше деформируют деталь. Кулачковые патроны выбирают для универсальных задач, черновой и получистовой обработки, деталей со сложной геометрией, где нужен большой диапазон диаметров.
- Цанговые патроны оптимальны для прутковой обработки и мелких деталей, где важны точность и скорость переналадки. Цанга — упругая втулка с прорезями — сжимается гайкой и плотно охватывает хвостовик или пруток по окружности. Площадь контакта больше, чем у кулачков, поэтому лучше передача момента и меньше локальное давление на деталь. Точность высокая, повторяемость и минимальное биение. Быстрая смена цанги под другой диаметр. Цанговые патроны выбирают для прутковых автоматов, высокоточных деталей, серийного производства мелких изделий, где критична повторяемость.
- Гидравлические и пневматические патроны — здесь зажим представляет собой управляемый процесс, интегрированный в цикл ЧПУ. Гидроцилиндр или пневмоцилиндр перемещает кулачки; усилие стабильно и контролируется давлением. Зажим и разжим выполняются по сигналу ЧПУ, без участия оператора. Преимущества: стабильное усилие, высокая скорость, возможность контроля (датчики давления, усилия, наличия детали). Экономика: сокращение вспомогательного времени, возможность безлюдного цикла. Такие патроны выбирают для серийного и массового производства, автоматизированных линий, станков с контршпинделем и автоматической сменой инструмента.
Практические нюансы: как усилие зажима влияет на результат
Недостаточное усилие приводит к проскальзыванию заготовки, браку, поломке инструмента и риску аварии. Смещение детали нарушает размеры и соосность. Особенно критично это при черновых режимах и прерывистом резании. Избыточное усилие вызывает деформацию тонкостенных деталей: кольца, втулки, тонкостенные стаканы после разжима «пружинят» обратно, и размеры уходят. Ускоряется износ кулачков и посадочных поверхностей патрона, растёт нагрузка на подшипники шпинделя.
Практическое правило: усилие зажима должно быть минимально достаточным для конкретного режима резания. На современных станках это реализуют через контроль усилия (датчики, реле давления) и подбор кулачков (мягкие или жёсткие, с разной площадью контакта).
Видео: Токарные станки в работе
Функция 2. Передача крутящего момента
Патрон не просто удерживает заготовку — он передаёт на неё вращение от шпинделя, превращая мощность двигателя в полезную работу резания. Если передача момента нарушена (проскальзывание, люфт, недостаточная площадь контакта), деталь проворачивается — и это почти всегда мгновенный брак, а нередко и авария: поломка инструмента, удар по револьверной головке, повреждение шпинделя.
Крутящий момент на шпинделе при черновой обработке может достигать сотен Н·м. При этом патрон должен передавать момент без проскальзывания, сохранять точность базирования, работать стабильно от цикла к циклу и не разрушать поверхность заготовки. На практике передача момента — это компромисс между усилием зажима, площадью контакта и типом сопряжения.
Как разные патроны передают крутящий момент
- Кулачковые патроны. Момент передаётся за счёт трения кулачков о поверхность заготовки. Стандартные кулачки работают чисто на трение. Подходят для получистовых операций и умеренных нагрузок. Зубчатые кулачки имеют на рабочей поверхности зубья (рейку), которые «врезаются» в заготовку и передают момент за счёт зацепления, а не только трения. Это критично при тяжёлом точении и прерывистом резании. Мягкие кулачки, расточенные под деталь, дают большую площадь контакта и более равномерное усилие, снижая риск проскальзывания и деформации. Плюсы: высокая гибкость по диаметрам, возможность зажима некруглых заготовок. Минусы: локальный контакт (три точки), риск проскальзывания при высоких моментах без зубчатых кулачков.
- Цанговые патроны. Цанга упруго охватывает хвостовик или пруток по всей окружности, момент передаётся по цилиндрической поверхности за счёт трения по кругу. Площадь контакта существенно больше, чем у кулачков, поэтому при том же усилии трения передаваемый момент выше. При правильной посадке и чистоте поверхности цанга даёт очень стабильную передачу момента без проскальзывания. Плюсы: отличная повторяемость, высокая точность, минимальные биения. Минусы: ограниченный диапазон диаметров (под каждую группу диаметров — своя цанга).
- Гидравлические и пневматические патроны. Момент зависит не от ручной затяжки, а от контролируемого давления в цилиндре. Стабильное усилие зажима обеспечивает стабильную передачу момента. Возможность контроля: датчики давления и усилия позволяют программно проверять, что момент будет передан. Часто применяются с зубчатыми кулачками для тяжёлых режимов. Плюсы: автоматизация, повторяемость, интеграция с ЧПУ. Минусы: дороже, требуют обслуживания гидро- или пневмосистемы.
- Патроны с механическим стопором (шпонка, шлиц, полигональный хвостовик). Это отдельный класс решений, где момент передаётся не за счёт трения, а за счёт жёсткой кинематической связи. Шпоночные соединения — шпонка в пазу шпинделя и ответный паз в патроне или адаптере. Шлицевые соединения — многозубое зацепление для равномерной передачи больших моментов. Полигональные хвостовики (например, PSC) — грани передают момент без проскальзывания даже при вибрациях и ударных нагрузках. Такие решения особенно важны для инструментальных патронов, но принцип тот же: если есть жёсткое зацепление, момент передаётся гарантированно.
Что определяет максимально передаваемый крутящий момент
- Коэффициент трения и площадь контакта. Чем больше площадь и выше коэффициент трения, тем больше момент до проскальзывания. Цанга выигрывает у кулачков за счёт окружности контакта.
- Усилие зажима. Прямо пропорционально: больше усилие — больше трение — выше передаваемый момент. Но избыток усилия деформирует деталь.
- Тип сопряжения. Трение (кулачки, цанга) или жёсткое зацепление (шлиц, шпонка, полигон). Жёсткое зацепление даёт максимальную надёжность при высоких нагрузках.
- Состояние поверхностей. Грязь, масло, стружка, окислы резко снижают коэффициент трения. Даже «чистая» деталь должна быть сухой и обезжиренной.
- Геометрия кулачков и цанги. Износ, забоины, неправильная расточка мягких кулачков уменьшают площадь контакта и увеличивают риск проскальзывания.
Ориентировочная формула для момента, передаваемого за счёт трения:
M_тр = F_заж * μ * R_ср * n
где F_заж — усилие зажима на одном кулачке (или суммарное для цанги), μ — коэффициент трения (сталь по стали примерно 0,1–0,15; с насечкой или зубьями — выше), R_ср — средний радиус контакта, n — число точек контакта (для трёхкулачкового n = 3, для цанги — контакт по окружности, формула упрощается). На практике производители дают таблицы максимального момента для каждого патрона и типа кулачков.
Важно: это предельный момент до проскальзывания, а не номинальный рабочий. Рабочий момент должен быть существенно ниже (запас 1,5–2 раза).
Видео: Возможности обрабатывающего центра при верно подобранной оснастке
Функция 3. Базирование и точное позиционирование
Базирование — это придание заготовке строго определённого положения относительно осей станка и режущего инструмента. Позиционирование — обеспечение того, что при каждой новой установке деталь занимает то же самое положение с минимальной погрешностью. Для ЧПУ это фундамент точности: если патрон плохо базирует, никакая современная стойка ЧПУ и дорогие резцы не спасут от брака.
Патрон решает две ключевые задачи. Радиальное базирование обеспечивает соосность оси заготовки с осью шпинделя. Это определяет биение и круглость детали. Осевое базирование фиксирует положение заготовки по оси Z (вылет из патрона). Это определяет длину, торцовое биение, точность подрезки торца и повторяемость размеров в серии. В совокупности это задаёт «нулевую точку» детали: от неё система ЧПУ отсчитывает все координаты обработки.
Физическая суть: правило шести точек
Из теоретической механики: твёрдое тело в пространстве имеет шесть степеней свободы (три перемещения и три вращения). Чтобы полностью зафиксировать заготовку, нужно лишить её всех шести степеней — отсюда правило шести точек. В токарном патроне это реализуется так:
- три точки на кулачках или цанге — исключают радиальные смещения и наклоны;
- две точки (по сути, цилиндрическая поверхность контакта) — ограничивают поворот вокруг оси и смещение вдоль оси;
- одна точка (упор в торец патрона или регулируемый упор) — фиксирует осевое положение.
Если патрон реализует это стабильно и воспроизводимо, размеры в партии будут одинаковыми. Если нет — появляются «плавающие» диаметры и длины, овальность, торцовое биение.
Ключевые параметры точности
- Биение патрона (радиальное). Это отклонение оси зажатой детали от идеальной оси вращения шпинделя. Измеряется часовым индикатором на определённом диаметре или расстоянии. Стандартные патроны: 0,01–0,02 мм — нормально для черновой и получистовой обработки. Прецизионные патроны: 0,002–0,005 мм — необходимо для чистовой обработки, жёстких допусков, малых припусков. Критично: биение напрямую «съедает» допуск. Например, при допуске на диаметр 0,02 мм биение 0,01 мм уже оставляет всего 0,01 мм на обработку — и это без учёта других погрешностей. Для цанговых патронов допускаемое биение по нормативным таблицам составляет от 0,015 до 0,030 мм в зависимости от диаметра контрольной оправки, что подтверждает высокую точность этого типа оснастки.
- Повторяемость позиционирования. Насколько одинаково патрон зажимает каждую следующую деталь в серии. Хорошие значения — 0,002–0,005 мм. Если повторяемость хуже, размеры «уходят» от детали к детали даже при идеальной программе ЧПУ.
- Осевая повторяемость. Стабильность вылета заготовки из патрона. Важна для подрезки торцов, канавок, проточек, где критична длина.
Как разные типы патронов реализуют базирование
- Кулачковые патроны. Самоцентрирующие (трёхкулачковые) автоматически центрируют круглую заготовку. Точность зависит от состояния спирального диска, кулачков, чистоты посадочных поверхностей. Четырёхкулачковые с независимыми кулачками позволяют точно выставить деталь по индикатору, базировать некруглые заготовки, эксцентриковые детали. Повторяемость ниже, чем у самоцентрирующих, но гибкость выше. Мягкие кулачки, расточенные под деталь, дают максимальную площадь контакта и лучшую повторяемость для конкретной детали. Это один из самых эффективных способов повысить точность базирования без замены патрона. Кулачковые патроны выбирают для универсальных задач, деталей переменного диаметра, некруглых и эксцентриковых заготовок.
- Цанговые патроны. Цанга охватывает заготовку по окружности, обеспечивая равномерный контакт и отличную соосность. Биение обычно ниже, чем у кулачковых патронов, особенно при малых диаметрах. Повторяемость очень высокая — при условии, что цанга и пруток чистые, сухие, без забоин. Цанговые патроны выбирают для прутковой обработки, мелких и средних деталей, высокоточных операций, серийного производства.
- Гидравлические и пневматические патроны. Стабильное усилие зажима даёт стабильное положение детали и лучшую повторяемость. Возможность интеграции с датчиками усилия и наличия детали позволяет контролировать базирование перед запуском обработки. Часто применяются с мягкими кулачками или сменными блоками для повышения точности. Такие патроны выбирают для серийного и массового производства, автоматизированных линий, роботизированных ячеек, ответственных деталей.
Практические факторы, влияющие на точность базирования
- Чистота и состояние контактных поверхностей. Масло, стружка, забоины, коррозия увеличивают биение и снижают повторяемость.
- Износ патрона и кулачков. Изношенный спиральный диск, люфты, выработанные кулачки — прямой путь к росту биения и «плавающим» размерам.
- Правильная расточка мягких кулачков. Кулачки должны быть расточены точно под диаметр детали, с минимальным припуском и без перекосов.
- Усилие зажима. Избыток деформирует тонкостенные детали, недостаток даёт смещение. Оптимально — минимально достаточное усилие.
- Балансировка и обороты. На высоких оборотах дисбаланс патрона усиливает вибрации и биение.
- Осевой упор. Регулируемый упор по оси Z должен быть жёстким, без люфтов, и выставлен точно.
Видео: Вальцешлифовальные станки в работе
Функция 4. Обеспечение жёсткости системы СПИД
СПИД — Станок–Приспособление–Инструмент–Деталь — это замкнутая система. Жёсткость системы — её способность сопротивляться упругим деформациям под действием сил резания. Если система недостаточно жёсткая, возникают прогибы, вибрации и погрешности формы (овальность, конусность, бочкообразность), снижается стойкость инструмента и растёт риск поломки.
Патрон — одно из ключевых звеньев этой цепи: он связывает шпиндель и заготовку и часто оказывается «слабым звеном», которое лимитирует режимы резания и точность.
Что именно делает патрон для жёсткости
- Передаёт усилие зажима без внутренних люфтов и зазоров, чтобы не было «подпружинивания» при нагрузке.
- Минимизирует вылет заготовки: чем ближе к патрону зажата деталь, тем меньше рычаг и тем выше жёсткость.
- Обеспечивает максимальную площадь контакта с заготовкой: больше площадь — меньше удельная деформация и выше жёсткость сопряжения.
- Исключает паразитные подвижки (люфты, перекосы, проскальзывание) в механизме патрона и на посадочных поверхностях.
- Сохраняет геометрию при нагреве и центробежных нагрузках, чтобы жёсткость не «уходила» в цикле.
Физическая основа: жёсткость и податливость
Жёсткость J системы — это отношение силы к деформации:
J = P_y / y
где P_y — радиальная составляющая силы резания, y — упругое смещение. Податливость — величина, обратная жёсткости. В системе СПИД общая податливость складывается из податливостей всех звеньев. Если одно звено сильно «мягкое», оно задаёт общую жёсткость всей системы. На практике это значит: можно поставить дорогой высокоточный станок и жёсткий инструмент, но если патрон имеет люфт или длинные кулачки, именно он станет главным источником погрешностей.
Факторы жёсткости, которые напрямую зависят от патрона
- Длина вылета кулачков или цанги. Длинный вылет — длинный рычаг: даже небольшое усилие даёт заметный прогиб. Правило: зажимать как можно ближе к корпусу патрона.
- Площадь контакта. Цанга охватывает заготовку по окружности — площадь контакта больше, чем у кулачков (три точки). Это повышает жёсткость и снижает удельное давление на деталь.
- Конструкция корпуса. Монолитный корпус жёстче сборного. Наличие стыков и резьбовых соединений добавляет податливость.
- Люфты и зазоры в механизме. Спиральный диск, рейки, тяги — все подвижные соединения должны быть без зазоров и с натягом. Износ этих узлов резко снижает жёсткость.
- Тип зажима и усилие. Гидравлические и пневматические патроны дают стабильное усилие, что повышает повторяемость жёсткости от цикла к циклу.
- Балансировка. На высоких оборотах дисбаланс вызывает вибрации, которые снижают эффективную жёсткость системы и ухудшают качество поверхности.
- Чистота посадочных поверхностей. Масло, стружка, забоины создают микроподвижки и снижают жёсткость контакта.
Как разные типы патронов влияют на жёсткость
- Кулачковые патроны. Жёсткость зависит от длины кулачков и состояния механизма. Длинные кулачки — низкая жёсткость; короткие — высокая. Мягкие кулачки, расточенные под деталь, дают большую площадь контакта и лучшую жёсткость по сравнению со стандартными. Зубчатые кулачки улучшают передачу момента, но не всегда повышают радиальную жёсткость: если есть люфт в спиральном диске, он останется. Кулачковые патроны выбирают для универсальных задач и черновой обработки, где допустимы большие припуски и можно компенсировать погрешности. Для ответственных операций — только с короткими кулачками и контролем состояния.
- Цанговые патроны. Высокая жёсткость за счёт плотного охвата по всей окружности. Минимальный вылет цанги — рычаг мал, прогибы минимальны. Стабильность от цикла к циклу, если цанга и пруток чистые. Цанговые патроны выбирают для прутковых автоматов, высокоточных деталей, серийного производства, операций с малыми припусками, где жёсткость критична для шероховатости и допусков.
- Гидравлические и пневматические патроны. Контролируемое усилие зажима даёт стабильную жёсткость без «плавания» от оператора к оператору. Возможность контроля (датчики давления и усилия) позволяет программно убедиться, что жёсткость в норме перед началом резания. Часто применяются с короткими кулачками или сменными блоками для максимальной жёсткости. Такие патроны выбирают для серийного и массового производства, автоматизированных линий, роботизированных ячеек, ответственных деталей.
Видео: Зубообрабатывающие станки в работе
Функция 5. Демпфирование вибраций
Вибрации в металлообработке — это не просто «дребезг»: они портят качество поверхности, снижают стойкость инструмента, увеличивают разброс размеров и могут приводить к поломкам. Демпфирование — способность патрона гасить (рассеивать) эти колебания. В системе СПИД патрон может выступать не только как жёсткое звено, но и как элемент с контролируемой упругостью и трением, который снижает амплитуду вибраций.
Источники вибраций в токарной обработке: вынужденные колебания от дисбаланса, прерывистого резания, биений, неравномерного припуска; автоколебания (самовозбуждающиеся), типичные при точении длинных валов, тонкостенных деталей, при неудачных режимах. Патрон влияет на оба типа: снижает передачу вибраций от шпинделя к заготовке и обратно, рассеивает энергию колебаний за счёт трения в стыках и вязких сред, уменьшает амплитуду резонансов, смещая или «размывая» собственные частоты системы.
Ключевой принцип: демпфирование работает за счёт диссипации энергии (трение, вязкость, внутреннее трение в материале). Чем больше энергии теряется на каждом цикле колебаний, тем быстрее они затухают.
Как разные патроны демпфируют вибрации
- Кулачковые патроны. Демпфирующий эффект дают трение в стыках «кулачок–заготовка», «спиральный диск–кулачки», «корпус–шпиндель», а также микроподвижки и упругие деформации в соединениях, которые рассеивают часть энергии. На практике изношенный патрон с люфтами может «гасить» высокочастотные вибрации, но ценой потери жёсткости и точности — это плохой компромисс. Новый патрон с плотными посадками и натягом даёт высокую жёсткость и умеренное демпфирование. Мягкие кулачки, расточенные под деталь, улучшают контакт и повышают демпфирующую способность за счёт большей площади трения. Кулачковые патроны выбирают для универсальных задач, где вибрации не являются главной проблемой, а важнее гибкость и диапазон диаметров.
- Цанговые патроны. Хороший баланс жёсткости и демпфирования: плотный круговой охват цанги даёт высокую жёсткость, а трение по всей окружности обеспечивает эффективное рассеивание энергии колебаний. Эффект особенно заметен при обработке мелких и средних деталей, где собственные частоты выше, а трение хорошо гасит высокочастотные моды. Цанговые патроны выбирают для прутковых автоматов, высокоточных операций, серийного производства с жёсткими требованиями к шероховатости.
- Гидравлические патроны. Здесь появляется вязкое демпфирование: рабочая жидкость (масло) в гидроцилиндре рассеивает часть энергии колебаний, а стабильное усилие зажима уменьшает «плавание» контакта и делает демпфирование предсказуемым. Результат: меньше высокочастотных вибраций, более стабильная динамика при переменных нагрузках. Гидравлические патроны выбирают для серийного и массового производства, автоматизированных линий, ответственных деталей, где важна повторяемость качества поверхности.
- Антивибрационные патроны и оправки. Это специализированные решения с встроенным демпфером. Патроны и оправки с внутренним демпфером (эластомер, вязкая среда, пружинно-демпфирующая система) рассчитаны на гашение конкретных мод колебаний, чаще всего изгибных. Термозажимные патроны обеспечивают плотный контакт по всей длине хвостовика, что снижает локальные резонансы и улучшает динамическую стабильность. Такие патроны особенно полезны при растачивании глубоких отверстий, точении длинных вылетов, обработке тонкостенных и гибких деталей.
Практические механизмы демпфирования в патроне
- Контактное трение. Чем больше площадь контакта и стабильнее усилие, тем лучше рассеивается энергия. Отсюда ценность мягких кулачков и цанг.
- Вязкое трение (жидкость). В гидравлических патронах масло работает как демпфер.
- Внутреннее трение в материалах и стыках. Монолитные корпуса и плотные посадки уменьшают паразитные подвижки, но не убирают полностью демпфирование — оно остаётся за счёт микродеформаций и трения в стыках.
- Конструктивные демпферы. Эластомерные вставки, вязкие среды, пружинные элементы целенаправленно снижают амплитуду колебаний на определённых частотах.
Видео: Многоосевые станки в работе
Функция 6. Перехват (передача) заготовки между шпинделями
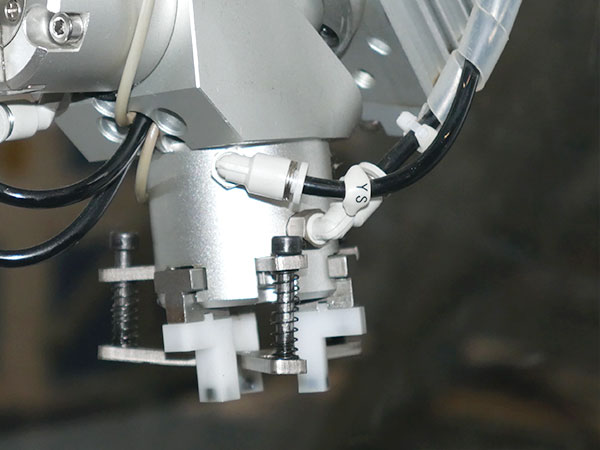
Перехват заготовки — это операция, при которой деталь, зажатая в главном шпинделе, захватывается контршпинделем (вторым шпинделем) для обработки с противоположной стороны без снятия со станка. Это ключевой функционал токарных обрабатывающих центров с противошпинделем и основа для полной двухсторонней обработки за один установ.
Для современного производства перехват — это не просто «перекинуть деталь», а высокоточная синхронизированная операция, где патрон (точнее, пара патронов) определяет качество соосности, отсутствие биений и отсутствие брака при передаче.
Что именно делает патрон при перехвате
- Обеспечивает точное базирование в обоих шпинделях: ось детали в контршпинделе должна совпадать с осью в главном шпинделе с минимальными отклонениями (обычно не более 0,01–0,02 мм, а для прецизионных деталей — не более 0,005 мм).
- Обеспечивает надёжный захват без проскальзывания в момент передачи: деталь не должна проворачиваться, иначе — мгновенный брак.
- Обеспечивает повторяемость от цикла к циклу: в серийном производстве перехват должен быть стабильным без подналадки.
- Обеспечивает безопасность передачи: отсутствие ударов, перекосов, заклинивания; контроль наличия и захвата детали.
- Согласовывает усилия зажима: усилие в контршпинделе должно быть достаточным, но не чрезмерным, чтобы не деформировать деталь.
Физическая суть и требования к точности
При перехвате система работает как «эстафета». Главный шпиндель удерживает деталь и обрабатывает одну сторону. Контршпиндель подъезжает, захватывает деталь, синхронизируется по оси C (угловое положение), затем главный шпиндель отпускает. Деталь теперь зажата в контршпинделе, и обработка продолжается с другой стороны. Критические параметры: соосность шпинделей (базовая геометрия станка), радиальное биение обоих патронов (суммируется и напрямую влияет на овальность и разностенность), осевое позиционирование (вылет детали из контршпинделя должен быть точно таким же, как из главного, иначе длины и торцы «уйдут»), синхронизация по углу (ось C) — если угловое положение не совпадает, на детали появятся следы от кулачков или риски.
Как разные типы патронов влияют на качество перехвата
- Кулачковые патроны (трёхкулачковые самоцентрирующие). Плюсы: универсальность, возможность зажима разных диаметров, удобство для прототипов и мелкосерийного производства. Минусы: три точки контакта, чувствительность к состоянию кулачков и спирального диска; при износе растёт биение и снижается повторяемость. Для прецизионного перехвата — только с мягкими кулачками, расточенными под конкретную деталь.
- Мягкие кулачки (расточенные под деталь). Плюсы: максимальная площадь контакта, минимальное биение, высокая повторяемость, меньше деформации тонкостенных деталей. Минусы: нужны отдельные кулачки под каждую типовую деталь; расточка требует времени и квалификации. Выбирают для серийного производства, ответственных деталей, где соосность и овальность критичны.
- Цанговые патроны. Плюсы: плотный круговой охват, отличное биение, высокая повторяемость; идеально для прутковой обработки и мелких или средних деталей. Минусы: ограниченный диапазон диаметров; нужна отдельная цанга под группу размеров. Выбирают для прутковых автоматов, высокоточных деталей, операций с минимальными допусками.
- Гидравлические и пневматические патроны. Плюсы: стабильное усилие зажима даёт стабильную повторяемость перехвата; возможность контроля усилия и давления; интеграция с ЧПУ для проверки успешности захвата. Минусы: дороже, требуют обслуживания гидро- или пневмосистемы. Выбирают для автоматизированных линий, роботизированных ячеек, серийного производства.
Функция 7. Автоматизация и сокращение вспомогательного времени
Вспомогательное время — это время, не связанное напрямую с резанием: установка и снятие заготовки, смена инструмента, замеры, подналадка, позиционирование, циклы зажима и разжима. В серийном производстве вспомогательное время часто составляет 30–50 % общего времени цикла, а в мелкосерийном — ещё больше. Задача патрона и оснастки — максимально автоматизировать эти действия и сократить вспомогательное время, сохранив или повысив точность.
Патрон в этом контексте — не просто «зажать деталь», а элемент системы, который делает цикл воспроизводимым без оператора и сокращает время на каждую операцию.
Что именно делает патрон для сокращения вспомогательного времени
- Автоматизирует зажим и разжим — вместо ручного ключа и контроля «на глаз» — гидро- или пневмопривод, датчики усилия и положения.
- Обеспечивает повторяемость базирования — деталь каждый раз занимает одно и то же положение: меньше подналадок, меньше пробных проходов.
- Сокращает время позиционирования — за счёт жёстких интерфейсов (PSC, HSK, CAPTO), которые дают быструю и точную стыковку.
- Интегрируется с системой ЧПУ и MES — контроль состояния патрона (наработка, усилие, биение) позволяет планировать обслуживание и избегать простоев.
- Совместим с роботизацией — стабильные параметры захвата и повторяемость позволяют роботу или коботу надёжно брать и ставить детали.
Ключевые параметры, влияющие на вспомогательное время
- Время зажима и разжима. Гидравлические и пневматические патроны сокращают его до 0,5–1,5 с против 5–15 с у ручных.
- Повторяемость позиционирования. Хорошие значения — 0,002–0,005 мм. Это убирает необходимость в пробных проходах и подналадках.
- Стабильность усилия зажима. Если усилие «плавает», оператор тратит время на проверку и корректировку.
- Совместимость с быстросменными системами. Патроны с жёсткими интерфейсами (PSC, CAPTO) позволяют менять оснастку быстрее и точнее.
- Наличие датчиков. Датчики усилия, давления, наличия детали позволяют программно подтверждать готовность к обработке и исключать брак.
Как разные типы патронов сокращают вспомогательное время
- Кулачковые патроны (автоматические). С гидро- или пневмоприводом: время зажима 0,8–1,2 с, стабильное усилие, повторяемость 0,003–0,005 мм. С мягкими кулачками: высокая повторяемость для типовой детали, но требуется время на расточку (окупается в серии). Выбирают для серийного производства, типовых деталей, роботизированных ячеек.
- Цанговые патроны. Быстрая смена цанг: 10–30 с на смену группы размеров. Высокая повторяемость: минимум подналадок. Оптимально для прутковой обработки: подача прутка и зажим происходят в автоматическом цикле. Выбирают для прутковых автоматов, мелких и средних деталей, высокоточных серий.
- Гидравлические и пневматические патроны (в том числе с жёсткими интерфейсами). Минимальное время цикла зажима и разжима. Контроль усилия: можно программно проверять перед обработкой. Интеграция с ЧПУ: циклы зажима, проверки и обработки объединяются в одну программу. Выбирают для автоматизированных линий, роботизированных ячеек, ответственных деталей.
- Патроны с жёсткими интерфейсами (PSC, HSK, CAPTO). Точная стыковка без подгонки: меньше времени на установку оснастки. Передача больших моментов без проскальзывания: меньше простоев из-за срывов. Совместимость с системами быстрой смены: можно менять патроны и оправки за считанные секунды. Выбирают для высокопроизводительных обрабатывающих центров, роботизированных ячеек, многооперационной обработки.
Видео: Фрезерные станки в работе
Функция 8. Контроль и защита
Патрон в системе СПИД — это не только средство зажима, но и узел, который обеспечивает контроль параметров фиксации и защиту оборудования, инструмента и детали от аварийных ситуаций. Для автоматизации, роботизированных ячеек, оснастки с жёсткими интерфейсами и контроля качества это критически важно: без контроля усилия и наличия детали автоматизация становится источником брака и поломок.
Что именно делает патрон для контроля и защиты
- Контролирует усилие зажима — чтобы деталь не проворачивалась при резании, но и не деформировалась от избыточного давления.
- Подтверждает факт захвата (наличие детали в патроне) — исключает обработку «пустого» цикла, когда инструмент бьёт по кулачкам или оправке.
- Защищает шпиндель и привод — при заклинивании или перекосе система должна распознать аномалию и остановить цикл до поломки.
- Предотвращает проскальзывание заготовки — особенно важно при тяжёлом точении, прерывистом резании и перехвате между шпинделями.
- Обеспечивает повторяемость и прослеживаемость — данные о зажиме можно сохранять в MES и QMS и использовать для анализа брака и планирования обслуживания.
Физические и логические механизмы контроля
- Контроль усилия зажима. Реализуется через датчики давления (в гидро- и пневмопатронах) либо тензодатчики в механизме патрона. Логика: усилие должно быть в диапазоне, достаточном для передачи момента, но не выше порога деформации детали.
- Контроль наличия детали. Используются датчики положения кулачков, фотодатчики, датчики усилия (резкий скачок при касании), а также косвенные методы — по току шпинделя или привода при попытке вращения незажатой детали.
- Контроль проскальзывания. По току и моменту шпинделя: если момент резко растёт без увеличения подачи, вероятен проворот заготовки. Также применяют энкодеры оси C для проверки углового положения до и после операции.
- Защита от перегрузок. Алгоритмы ЧПУ останавливают цикл при превышении порогов тока, момента, вибрации или отклонения усилия.
- Контроль состояния оснастки. Измерение биения, проверка износа кулачков и цанги, учёт наработки — всё это снижает риск внезапного отказа.
Как разные типы патронов реализуют контроль и защиту
- Кулачковые патроны (автоматические). Гидро- или пневмопривод с датчиком давления позволяет контролировать усилие и подтверждать готовность к резанию. Датчики положения кулачков подтверждают, что патрон полностью закрыт. Интеграция с ЧПУ объединяет циклы зажима, проверки и обработки в один безопасный алгоритм. Выбирают для серийного производства, роботизированных ячеек, ответственных деталей, где недопустим «сухой» ход.
- Цанговые патроны. Стабильный охват снижает риск проскальзывания. Контроль усилия возможен через давление в гидроцилиндре, если патрон гидравлический. Повторяемость уменьшает разброс параметров и вероятность брака. Выбирают для прутковых автоматов, высокоточных серий, где критична стабильность контакта.
- Гидравлические и пневматические патроны. Прямое измерение усилия по давлению — самый простой и надёжный способ. Автоматические проверки перед стартом резания: «усилие в норме — можно резать». Аварийные алгоритмы: при падении давления — остановка, сигнал оператору, запись события. Выбирают для автоматизированных линий, роботизированных ячеек, ответственных операций.
- Патроны с жёсткими интерфейсами (PSC, HSK, CAPTO). Точная стыковка без перекосов снижает риск аварийных нагрузок. Передача больших моментов без проскальзывания уменьшает пики нагрузки на шпиндель. Совместимость с системами контроля (датчики, интерфейсы ЧПУ) позволяет строить прослеживаемость оснастки.
Сводная таблица: функции патронов и их реализация в разных типах оснастки
В таблице ниже — оценка того, насколько каждый тип патрона реализует конкретную функцию. Ориентировочные значения параметров приведены для сравнения.
| Функция | Кулачковый (стандартный) | Кулачковый (мягкие кулачки) | Цанговый | Гидравлический / пневматический | С жёстким интерфейсом (PSC, HSK, CAPTO) |
|---|---|---|---|---|---|
| 1. Зажим | Хорошо; широкий диапазон диаметров | Отлично под конкретную деталь; минимальная деформация | Отлично для прутка и мелких деталей; плотный охват | Отлично; стабильное контролируемое усилие | Зависит от типа зажимного элемента (кулачки или цанга) |
| 2. Передача момента | Средняя (трение, три точки); с зубьями — высокая | Высокая (большая площадь контакта) | Высокая (круговой охват) | Высокая и стабильная | Максимальная (жёсткое зацепление гранями или шлицами) |
| 3. Базирование | 0,01–0,02 мм; средняя повторяемость | 0,003–0,008 мм; высокая повторяемость | 0,002–0,005 мм; очень высокая повторяемость | 0,005–0,015 мм; высокая, стабильная | Зависит от зажимного элемента; интерфейс даёт точную стыковку |
| 4. Жёсткость СПИД | Средняя; зависит от вылета кулачков и износа | Высокая при коротких кулачках и правильной расточке | Очень высокая; минимальный вылет, круговой контакт | Высокая и стабильная; контролируемое усилие | Максимальная; плотная посадка, минимум стыков |
| 5. Демпфирование | Умеренное; трение в стыках | Выше стандартного (большая площадь трения) | Высокое (круговой контакт + трение) | Высокое и стабильное (вязкое трение масла) | Высокое за счёт плотного контакта; при необходимости — с встроенным демпфером |
| 6. Перехват | Средняя; риск биения при износе | Высокая; минимальное биение, хорошая повторяемость | Очень высокая; идеален для прутка и мелких деталей | Высокая; контроль усилия и подтверждение захвата | Зависит от зажимного элемента; интерфейс облегчает стыковку |
| 7. Автоматизация | Низкая (ручной зажим 5–15 с) | Средняя (нужна расточка под деталь) | Высокая (быстрая смена цанг, автоцикл) | Очень высокая (зажим 0,8–1,5 с, интеграция с ЧПУ) | Высокая (быстрая смена оснастки, совместимость с АСИ) |
| 8. Контроль и защита | Практически отсутствуют | Минимальные | При гидроприводе — контроль давления | Полные: датчики усилия, наличия детали, мониторинг | Совместимость с системами контроля; точная стыковка снижает риск аварий |
Ориентировочные значения ключевых параметров
| Параметр | Кулачковый (стандартный) | Кулачковый (мягкие кулачки) | Цанговый | Гидравлический |
|---|---|---|---|---|
| Радиальное биение | 0,01–0,02 мм | 0,003–0,008 мм | 0,002–0,005 мм | 0,005–0,015 мм |
| Повторяемость | 0,01–0,02 мм | 0,003–0,008 мм | 0,002–0,005 мм | 0,003–0,005 мм |
| Время зажима / разжима | 5–15 с (ручной) | 5–15 с (ручной) | 0,5–1,5 с (авто) | 0,8–1,5 с (авто) |
| Максимальный момент | Средний (трение) | Высокий (площадь) | Высокий (окружность) | Высокий и стабильный |
| Демпфирование | Умеренное | Выше среднего | Высокое | Высокое (вязкое) |
| Контроль усилия | Нет | Нет | При гидроприводе | Да (датчики давления) |
| Контроль наличия детали | Нет | Нет | При гидроприводе | Да |
| Совместимость с АСИ | Нет | Нет | Да (при автоцикле) | Да |
| Стоимость | Низкая | Низкая – средняя | Средняя | Высокая |
| Стоимость владения | Средняя (износ, подналадка) | Низкая в серии | Низкая (долговечность цанг) | Средняя – высокая (обслуживание гидросистемы) |
Патрон на токарном станке с ЧПУ — это не вспомогательная оснастка, а полноценный узел, определяющий точность, производительность и степень автоматизации обработки. Восемь рассмотренных функций — от зажима и передачи момента до контроля и защиты — взаимосвязаны. Недостаточное внимание к любой из них приводит к погрешностям формы, снижению стойкости инструмента, браку или аварийным остановкам.
При подборе патрона для конкретной задачи полезно отталкиваться от доминирующего требования. Если главное — универсальность и широкий диапазон диаметров, подойдёт стандартный кулачковый патрон. Если требуется максимальная точность и повторяемость — цанговый. Для тяжёлого точения и больших моментов — кулачковый с зубчатыми кулачками и гидроприводом. Для серийного производства без подналадки — кулачковый с мягкими кулачками или цанговый. Для тонкостенных деталей — мягкие кулачки с большой площадью контакта. Для вибронагруженных операций — антивибрационная оправка или гидропатрон. Для перехвата между шпинделями — цанговый или мягкие кулачки с гидроприводом. Для роботизированной ячейки и безлюдного цикла — гидравлический патрон с датчиками и жёстким интерфейсом. Для частой смены оснастки и многооперационной обработки — патроны с интерфейсами PSC, CAPTO или HSK.
Ориентировочные значения параметров носят справочный характер и могут уточняться в зависимости от конкретной модели патрона, состояния станка и условий обработки.
|
Спросить или записаться на курсы
|
Заказать услугу
|