Содержание
- Виды резьб: внутренняя и наружная, основные профили и шаг
- Государственные стандарты
- Требования к качеству резьбы
- Подготовка к нарезанию резьбы
- Методы создания резьбовых соединений
- Инструмент и оборудование для нарезания резьбы
- Поэтапная инструкция нарезания резьбы вручную
- Нарезание резьбы на станках
- Нарезание резьбы на универсальном токарном станке
- Нарезание резьбы на токарном станке с ЧПУ
- Нарезание резьбы на фрезерном станке с ЧПУ
- Нарезание резьбы на универсальном фрезерном станке
- Нарезание резьбы на сверлильном станке с ЧПУ
- Контроль качества резьбы и калибровка
- Применение смазочно-охлаждающих жидкостей
- Области применения резьбовых соединений
- Рекомендации по повышению качества резьбы
- Часто задаваемые вопросы
Нарезание резьбы — технологический процесс механической обработки, при котором на цилиндрической или конической поверхности заготовки формируется винтовая канавка с заданным профилем, шагом и направлением. В результате создаётся чередование выступов и впадин, образующее резьбовое соединение — одно из самых распространённых в машиностроении, приборостроении и металлообработке.
Суть процесса заключается в послойном удалении материала специальным режущим инструментом, что позволяет получить точный профиль (треугольный, трапецеидальный, круглый и другие), требуемый шаг, нормированный диаметр и нужное направление — правое или левое. От качества выполнения этой операции напрямую зависят надёжность, герметичность и долговечность собираемых узлов, поэтому в заводских условиях всё чаще применяют станки с числовым программным управлением, обеспечивающие повторяемость и минимизацию брака.
Виды резьб: внутренняя и наружная, основные профили и шаг
По расположению:
По расположению на детали резьбу делят на два принципиальных типа.
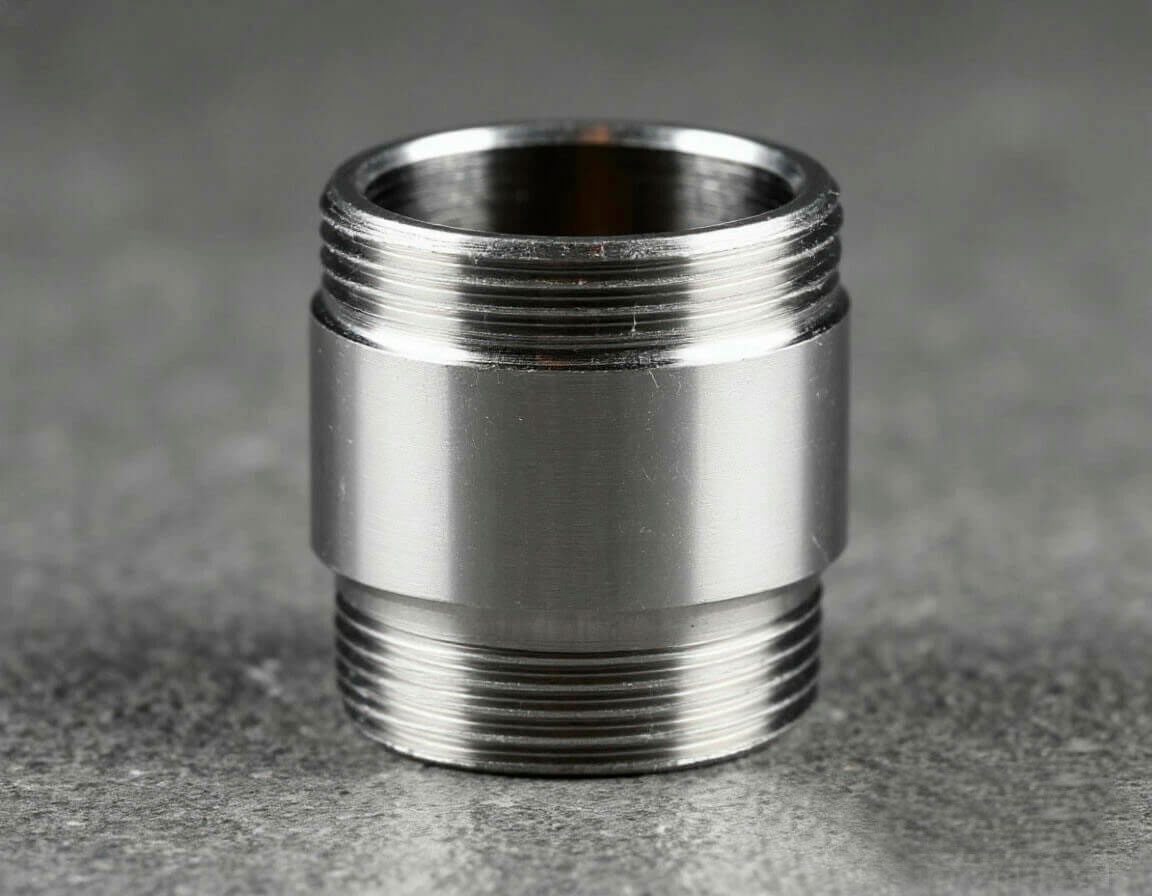
- Наружная резьба нарезается на внешней поверхности стержня: она характерна для болтов, шпилек, винтов, штуцеров и наружных элементов фитингов.
- Внутренняя резьба выполняется в отверстии — это гайки, резьбовые гнёзда в корпусах, муфты, втулки.
Для обеспечения собираемости внутренняя и наружная резьбы должны строго совпадать по профилю, диаметру и шагу.

По функциональному назначению:
Многообразие профилей определяет функциональное назначение соединения. Наиболее востребованные разновидности:
- Метрическая резьба (M) — профиль в виде равностороннего треугольника с углом 60°. Размеры задаются в миллиметрах. Это базовый крепёжный тип, широко применяемый во всех отраслях. Пример обозначения: M12 (крупный шаг 1,75 мм), M16×1,5 (мелкий шаг). Выполняя метрическую резьбу на станке с ЧПУ, оператор может получить точные крепёжные и ходовые соединения.
- Дюймовая резьба (UNC, UNF, BSW) — угол профиля 55° или 60°, диаметр в дюймах, шаг выражается числом ниток на дюйм (TPI). Распространена в оборудовании, спроектированном по англо-американским стандартам. Нарезание дюймовой резьбы на станке требует точной настройки гитары сменных шестерён или корректного задания параметров в ЧПУ.
- Трубная цилиндрическая (G) — угол 55°, закруглённые вершины и впадины. Применяется для соединения труб и фитингов, требует уплотнителей. Обозначение: G 1/2″, G 1″.
- Трубная коническая (R — наружная, Rc — внутренняя) — конусность 1:16, обеспечивает герметичность без дополнительных прокладок за счёт деформации вершин витков. Используется в трубопроводах высокого давления.
- Трапецеидальная (Tr) — профиль в виде равнобокой трапеции с углом 30°. Предназначена для передачи движения: ходовые винты станков, приводы задвижек. Пример: Tr20×4.
- Упорная (S) — неравнобокая трапеция (3° и 30°). Воспринимает значительные односторонние нагрузки, характерна для прессов и домкратов. Обозначение: S40×7.
- Круглая (Rd) — закруглённый профиль, стоек к вибрациям и загрязнениям. Встречается в арматуре, цоколях электрических ламп.
- Многозаходная резьба — несколько параллельных винтовых ниток, обеспечивает увеличенный ход без ослабления сечения. Ход равен произведению шага на число заходов. Обозначение: M20×Ph4P2 (двухзаходная, ход 4 мм, шаг 2 мм). При нарезании резьбы на станке с ЧПУ многозаходные винты изготавливают с прецизионным делением угла.

По шагу резьбы:
Ключевой параметр — шаг резьбы (P). Для метрической системы это расстояние между соседними витками в миллиметрах, для дюймовой — количество ниток на дюйм. По значению шага различают:
- Крупный (основной) — принят по умолчанию для данного диаметра, в обозначении не указывается (например, M10 подразумевает шаг 1,5 мм). Устойчив к загрязнениям, применяется в общем крепеже.
- Мелкий шаг — всегда указывается явно (M10×1,25). Повышает герметичность, стойкость к самоотвинчиванию при вибрациях, позволяет выполнять резьбу на тонкостенных деталях.
- Особый шаг — выходит за рамки стандартного ряда, используется для специальных задач.
Определяют шаг с помощью резьбомера — набора эталонных гребёнок с маркировкой. При грубой оценке подсчитывают число витков на измеренном линейкой участке. Современные токарные станки с ЧПУ контролируют шаг резьбы автоматически благодаря синхронизации шпинделя и подачи через энкодер.

Государственные стандарты
Нормативная база жёстко регламентирует геометрию, размеры и допуски резьб. К основополагающим документам относятся:
- ГОСТ 9150-2002 — геометрия профиля метрической резьбы, форма витка, угол при вершине.
- ГОСТ 8724-2002 — стандартные ряды диаметров и шагов метрической резьбы.
- ГОСТ 24705-2004 — основные размеры (номинальные диаметры и шаги) метрической резьбы общего назначения.
- ГОСТ 19257-73 — диаметры отверстий под нарезание метрической резьбы в различных материалах (стали, чугуны, алюминиевые сплавы), что критически важно для правильного подбора сверла.
- ГОСТ 6357-81 — параметры трубной цилиндрической резьбы: профиль, размеры, шаги.
- ГОСТ 3266-81 — конструкция и размеры машинных и ручных метчиков для метрической, трубной и дюймовой резьбы.
- ГОСТ 9740-71 — технические условия на круглые плашки для наружной резьбы.
Соблюдение этих стандартов гарантирует взаимозаменяемость деталей и является обязательным при проектировании и производстве.
Требования к качеству резьбы
Качество резьбовой поверхности определяется комплексом геометрических и физических параметров. Основные из них:
- Геометрическая точность и допуски. Для метрической резьбы действует ГОСТ 16093-2004, вводящий поля допусков для наружного, внутреннего и среднего диаметров, а также основные отклонения (например, 6g для наружной, 6H для внутренней). Группы длин свинчивания (S — короткая, N — нормальная, L — длинная) влияют на посадку.
- Профиль и форма впадин. Номинальный профиль должен строго соответствовать чертежу. Для крепёжных деталей классов прочности 8.8 и выше впадина наружной резьбы должна иметь неизменяющуюся по знаку кривизну, а минимальный радиус скругления не может быть менее 0,125P. Вершины допускается выполнять с плоским срезом, если не предполагается соединение с конической резьбой.
- Шероховатость поверхности. Нормируется параметрами Ra и Rz. Накатка даёт Ra 0,8–1,6 мкм; нарезание резьбы резцом на токарном станке — 1,6–3,2 мкм; обработка плашкой или метчиком — 2,5–6,3 мкм. Повышенная шероховатость увеличивает трение при затяжке, способствует коррозии и ускоряет износ.
- Дефекты. ГОСТ Р ИСО 6157 классифицирует дефекты поверхности на критические (однозначный брак) и нормируемые. Недопустимы трещины, задиры, рваные нитки и местные сколы витков.
- Влияние покрытий. После нанесения цинкового или иного защитного слоя действительный профиль не должен выходить за предельный контур. Поэтому при изготовлении деталей под последующее покрытие иногда предусматривают технологически расширенное поле допуска.
Контроль осуществляют предельными калибрами (проходным и непроходным), резьбовыми микрометрами, методом трёх проволочек, а в серийном производстве — координатно-измерительными машинами.

Подготовка к нарезанию резьбы
Тщательная подготовка — залог качественного результата и ресурса инструмента. Стандартный алгоритм включает несколько обязательных этапов.
- Анализ требований. Чётко определяют тип резьбы, номинальный диаметр, шаг, направление, поле допуска, длину свинчивания и функциональное назначение соединения (крепёжное, герметичное, ходовое).
- Проверка материала. Учитывают твёрдость, вязкость, склонность к налипанию (алюминий, медь, латунь) или хрупкость (чугун). Оценивают состояние поверхности: трещины, раковины, окалина недопустимы. Теплопроводность влияет на выбор СОЖ.
- Геометрическая подготовка заготовки.
- Для внутренней резьбы сверлят отверстие. Диаметр подбирают по таблицам ГОСТ 19257-73 или рассчитывают по приближённой формуле Dотв = Dрезьбы − P. Глубина глухого отверстия должна включать запас на заборный конус метчика и сбег резьбы. Ось отверстия должна быть строго перпендикулярна базовой поверхности.
- Для наружной резьбы обтачивают стержень до диаметра, чуть меньшего номинала (на 0,1–0,3 мм), чтобы облегчить заход плашки и избежать перегрузки инструмента. Конусность и овальность должны лежать в пределах допуска.
- Обработка кромок. На входе в отверстие или на торце стержня снимают фаску (как правило, под 45°). Она направляет инструмент, защищает первый виток от скола и облегчает центрирование. Заусенцы тщательно удаляют.
- Очистка и обезжиривание. Удаляют стружку, следы СОЖ, обезживают зону резания для улучшения адгезии смазки.
- Учёт особенностей материала.
- Вязкие металлы (нержавеющая сталь, титан, алюминиевые сплавы) требуют увеличенного диаметра отверстия из-за упругого восстановления, а также эффективной СОЖ и частой очистки канавок.
- Хрупкие (чугун, бронза) обрабатывают с минимальным количеством смазки или «на сухую», с осторожным режимом резания.
- Мягкие (пластики) склонны к деформации при перегреве, поэтому необходим контроль скорости.
- Планирование режимов. Подбирают скорость резания, подачу, способ дробления стружки. Для метчиков часто применяют цикл «два оборота вперёд — пол-оборота назад». Заранее подготавливают соответствующую материалу СОЖ.
- Пробная нарезка. В серийном производстве первые детали тщательно проверяют на соответствие всем параметрам и при необходимости корректируют процесс.

Методы создания резьбовых соединений
В современном производстве резьбу получают двумя принципиально разными способами: резанием и пластическим деформированием.
Нарезание резьбы — лезвийная обработка, при которой профиль формируется путём снятия стружки.
К основным приёмам относят:
- точение резцом на токарном станке;
- фрезерование на фрезерном станке с ЧПУ или универсальном оборудовании;
- обработку метчиком (внутренняя) и плашкой или резьбонарезной головкой (наружная);
- шлифование профильными кругами для получения особо точных мелких резьб.
Метод резания даёт высокую гибкость, позволяет получать практически любой профиль и шаг, в том числе нестандартные и конические. Недостаток — образование стружки и более интенсивный износ инструмента по сравнению с накаткой.
Накатка резьбы — безотходный процесс холодной пластической деформации.
Ролики или плоские плашки вдавливают материал, формируя витки. Поверхностный слой упрочняется, повышается усталостная прочность, отсутствует стружка, значительно возрастает производительность. Накатка предпочтительна для серийного выпуска крепежа из пластичных сталей и цветных сплавов, однако требует жёстких допусков на диаметр заготовки и неприменима к хрупким материалам.
Выбор метода определяется материалом, требуемой точностью, объёмом производства и конструктивными особенностями детали. Тонкостенные изделия предпочтительнее обрабатывать резьбофрезерованием или накаткой, чтобы минимизировать радиальные усилия.
Инструмент и оборудование для нарезания резьбы
Номенклатура инструмента делится на ручной и станочный.
Ручной инструмент:
- Метчик — стержень с режущими кромками и стружечными канавками. Для точной внутренней резьбы используют комплекты из двух-трёх метчиков (черновой, получистовой, чистовой). Закрепляется в воротке.
- Плашка — кольцо с внутренними резцами. Для наружной резьбы применяют круглые, разрезные и раздвижные плашки, фиксируемые в плашкодержателе.
- Клупп — специализированная трубная плашка с направляющей, обеспечивающей точное позиционирование и исключающей перекос.
Станочное оборудование:
- Токарный станок — универсальное решение для нарезания резьбы на токарном станке. Позволяет получать наружную и внутреннюю резьбу любого профиля, включая крупные шаги и конусы. На ручных станках настройка шага осуществляется через гитару сменных шестерён и коробку подач; оператор вручную управляет включением маточной гайки и отводом резца. Резьба резцом на токарном станке даёт наивысшую точность при многопроходной обработке.
- Фрезерный станок с ЧПУ — основной метод для получения резьб в корпусных и несимметричных деталях. Фрезерный станок нарезание резьбы выполняет с помощью резьбофрез, движущихся по винтовой траектории. Технология минимизирует радиальную нагрузку, что особенно ценно для тонкостенных заготовок и труднообрабатываемых сплавов. Резьба фрезерным станком может быть нарезана одной фрезой разных диаметров с одинаковым шагом.
- Резьбонарезные станки — специализированное оборудование, в том числе электрическое, для работы с трубами и серийным крепежом. Современные модели оснащены автоподачей СОЖ, самоцентрирующимися тисками и универсальными резьбонарезными головками.
Вспомогательные средства: смазочно-охлаждающие жидкости (масла, эмульсии, синтетические составы), приспособления для жёсткой фиксации заготовок, а также измерительный инструмент — штангенциркули, резьбовые калибры, микрометры.
Поэтапная инструкция нарезания резьбы вручную
Нарезание внутренней резьбы метчиком:
- Заготовку очищают, размечают и кернят центр. Надёжно зажимают в тисках.
- Подбирают сверло по таблице или формуле. Сверлят отверстие строго перпендикулярно поверхности. Для глухих отверстий дают запас по глубине (4–6 витков).
- Зенкуют входную фаску 0,5–1 мм.
- Выбирают комплект метчиков. Черновой устанавливают в вороток, обильно наносят СОЖ.
- Вставив метчик в отверстие, контролируют перпендикулярность угольником. Вращают вороток: 1–2 оборота вперёд, ½ оборота назад для ломки стружки. Периодически извлекают метчик и очищают канавки.
- Повторяют проход промежуточным и чистовым метчиками.
- Очищают резьбу, проверяют контрольным болтом или калибром: свинчивание должно быть плавным, без люфта.
Нарезание наружной резьбы плашкой:
- Стержень очищают, зажимают вертикально.
- Подбирают плашку нужного размера и шага. Устанавливают в плашкодержатель.
- На торце снимают фаску напильником (~45°, глубина ~1 мм).
- Наносят смазку на заготовку и на плашку.
- Надевают плашку на стержень и, слегка надавливая, начинают вращение (по часовой стрелке для правой резьбы). Первые витки контролируют угольником на отсутствие перекоса.
- Далее работают по схеме: один оборот вперёд — пол-оборота назад. Периодически добавляют СОЖ.
- Нарезав на нужную длину, скручивают плашку обратно.
- Очищают и проверяют резьбу калибром-кольцом или гайкой.
Нарезание резьбы на станках
Нарезание резьбы на универсальном токарном станке
Основой служит жёсткая кинематическая связь шпинделя и суппорта через ходовой винт и маточную гайку. Чтобы правильно нарезать резьбу на токарном станке, предварительно настраивают гитару сменных колёс и коробку подач в соответствии с требуемым шагом.
Как нарезать резьбу резцом на станке: заготовку зажимают в патроне, устанавливают резец с профилем, соответствующим типу резьбы. После пробного касания проверяют шаг резьбомером.
Обработку ведут за несколько проходов, постепенно заглубляя резец. При нестандартных или дюймовых резьбах размыкать маточную гайку в конце прохода нельзя — реверс осуществляют обратным вращением шпинделя. Этот метод особенно востребован в ремонтных и единичных работах, однако требует высокой квалификации токаря.
Нарезание резьбы на токарном станке с ЧПУ
Здесь реализована электронная синхронизация вращения шпинделя и движения инструмента по осям X и Z посредством энкодера. Нарезание резьбы на ЧПУ станке выполняется с помощью специальных G-циклов. Наиболее распространён G76 — комплексный цикл, автоматически рассчитывающий число проходов, распределяющий глубину и формирующий сбег. Для нестандартных профилей применяют G32/G33, где каждый проход программируется вручную.
Важное правило: при резьбовой операции нельзя включать постоянную скорость резания (G96), используют только фиксированные обороты (G97), иначе шаг нарушится. Нарезание резьбы резцом на токарном станке с ЧПУ обеспечивает высокую повторяемость и точность, позволяет обрабатывать сложные контуры и многозаходные резьбы с минимальным вмешательством оператора. Станок также может нарезать внутреннюю резьбу метчиком с помощью цикла G84, жёстко синхронизируя подачу и вращение.

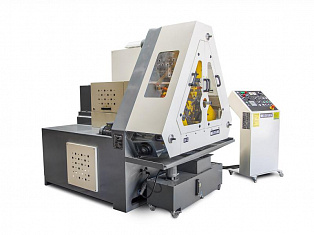
Трубонарезной токарный станок с ЧПУ Oturn QLK1315B для нарезания резьбы
Нарезание резьбы на фрезерном станке с ЧПУ
Основной приём — резьбофрезерование спиральной интерполяцией. Инструмент (цельная твердосплавная или корпусная фреза) вращается, одновременно двигаясь по окружности и смещаясь в осевом направлении на величину шага за оборот. Различают однопрофильные фрезы для нестандартных профилей и полнопрофильные для серийных работ. Стратегии врезания — тангенциально-дуговое (минимальные вибрации) или радиальное. Фрезерный станок нарезание резьбы выполняет с минимальными радиальными усилиями, что делает метод оптимальным для глубоких отверстий, тонкостенных деталей и труднообрабатываемых материалов. Одна фреза может нарезать и правую, и левую резьбу. Программирование основано на круговой интерполяции (G02/G03) с синхронизированной осевой подачей.

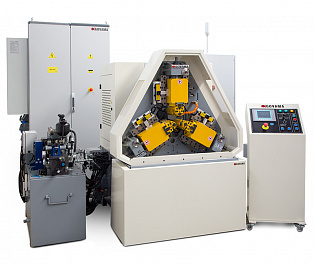
Зубофрезерный станок нарезания конических колес с круговыми зубьями TMTW YK2232 для резьбы
Нарезание резьбы на универсальном фрезерном станке
Из-за отсутствия синхронного многокоординатного управления резьбофрезерование практически не применяется. Вместо этого используют дисковые профильные фрезы, устанавливаемые под углом подъёма винтовой линии. Заготовку закрепляют в делительной головке и после каждого прохода вручную поворачивают на требуемый угол. Возможно формирование канавки концевой фрезой с последующей доводкой профиля шабером или напильником. Подобные методы малопроизводительны, требуют высочайшей квалификации и пригодны лишь для крупных трапецеидальных или нестандартных резьб в единичных экземплярах.

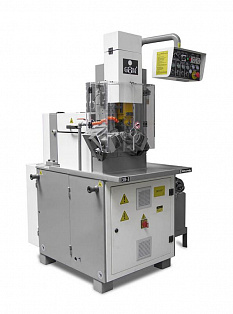
Резьбошлифовальный станок SMTW S7332 для нарезания резьбы
Нарезание резьбы на сверлильном станке с ЧПУ
На сверлильных станках внутреннюю резьбу получают метчиком. Это востребовано в мелкосерийном производстве и ремонте. Метод ограничен: оптимальный диапазон — М4–М16, материал — конструкционные стали, алюминий, латунь. Для нержавеющих сталей требуется специальная оснастка, а закалённые стали не обрабатываются.
Технологические особенности:
- Сверлят отверстие строго по таблице ГОСТ, с фаской.
- Метчик закрепляют в патроне, желательно с предохранительной муфтой, настраиваемой на крутящий момент.
- Устанавливают минимальные обороты шпинделя (12–35 об/мин в зависимости от материала), подачу выполняют вручную рычагом.
- Обильно подают СОЖ, применяют цикл «вперёд-назад» для дробления стружки.
- В глухих отверстиях регулярно выводят метчик и очищают канавки.
- При наличии реверса на станке выход метчика автоматизирован; иначе для сквозных отверстий метчик проходит насквозь.
Сверлильный станок с ЧПУ использует жёсткую синхронизацию шпинделя и оси Z. Цикл G84 обеспечивает точное соответствие подачи и шага. Для компенсации незначительных рассогласований применяют плавающие патроны. Альтернатива — резьбофрезерование концевыми фрезами по винтовой траектории, что повышает гибкость и снижает риск поломки инструмента.

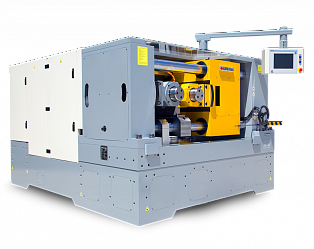
Сверлильно-фрезерный обрабатывающий центр Mufeng T-500B для резьбы
Контроль качества резьбы и калибровка
Контроль осуществляют дифференцированным (поэлементным) и комплексным методами.
- Дифференцированный метод подразумевает проверку каждого параметра отдельно: шаг — резьбомером или на инструментальном микроскопе; средний диаметр — методом трёх проволочек (наиболее точный) или резьбовым микрометром со сменными вставками; угол профиля — шаблоном или микроскопом; внутренний диаметр — нутромером.
- Комплексный метод использует предельные калибры: проходной (ПР) должен свободно навинчиваться по всей длине, непроходной (НЕ) — не должен навинчиваться (допускается не более 1–2 витков). Для наружной резьбы применяют калибры-кольца, для внутренней — калибры-пробки. Визуальный осмотр выявляет заусенцы, сколы, риски, следы дробления.
Калибровка инструмента — регулярная процедура, гарантирующая формирование резьбы в пределах поля допуска. Метчики и плашки проверяют каждые 50–100 резов, калибры — согласно графику метрологической службы. При калибровке измеряют износ режущих кромок, контролируют средний диаметр инструментальных калибров на КИМ или оптическом компараторе, результаты фиксируют в протоколе.
- рваная резьба (тупой инструмент или недостаток СОЖ),
- неполный профиль (износ или завышенный диаметр отверстия),
- срыв витков (заклинивание или перекос),
- задиры (высокая скорость при обработке вязкого материала).
Применение смазочно-охлаждающих жидкостей
Применение СОЖ при нарезании резьбы носит обязательный характер, особенно на высоких скоростях. Основные функции: смазывание (снижение трения и крутящего момента), охлаждение (отвод тепла из зоны резания), эвакуация стружки из канавок, защита от коррозии и улучшение качества поверхности.
Выбор состава диктуется материалом заготовки:
- Для низкоуглеродистых сталей — эмульсии.
- Для легированных и нержавеющих сталей — масляные СОЖ с активными присадками (сера, хлор), например сульфофрезол или TAP HEAVY.
- Для алюминия и его сплавов — керосин, WD-40, лёгкие минеральные масла, предотвращающие налипание.
- Для латуни и бронзы — скипидар, керосин.
- Для чугуна допустима работа «на сухую» либо с лёгкой смазкой.
- Для титановых и жаропрочных сплавов — синтетические водные СОЖ типа Аквол-10м.
Способы подачи: свободным поливом (для низких скоростей), напорной струёй (0,1–2,5 МПа), мелкодисперсным распылением, а также через внутренние каналы инструмента — наиболее эффективный вариант для глухих отверстий и станков с ЧПУ. При нарезании резьбы в глубоких отверстиях практикуют импульсную подачу для лучшего дробления и вымывания стружки.
Последствия работы без смазки
|
Материал |
Последствия работы без смазки |
| Углеродистая сталь | Быстрый износ метчика, перегрев, задиры на резьбе |
| Нержавеющая сталь | Сильное налипание, заклинивание, риск поломки метчика |
| Алюминий, медь | Налипание металла на инструмент, рваная резьба, задиры |
| Латунь, бронза | Возможны сколы витков, особенно в мелких резьбах |
| Чугун | Допустимо, но возможны сколы на витках, ускоренный износ инструмента |
| Титан, жаропрочные сплавы | Крайне нежелательно — быстрый перегрев и износ, риск заклинивания |
Области применения резьбовых соединений
Резьбовые соединения универсальны и охватывают практически все сферы промышленности и быта.
- В машиностроении они присутствуют в двигателях, станках, редукторах, прессах, конвейерах — как крепёжные (метрические) и ходовые (трапецеидальные, упорные).
- В автомобилестроении без резьб не обходится ни один узел: от болтов головки блока цилиндров до рулевых тяг и креплений кузовных панелей; высокие требования предъявляются к моменту затяжки и вибростойкости.
- Строительство использует высокопрочные болтовые соединения металлоконструкций, анкерные крепления, резьбовые арматурные муфты.
- Трубопроводные системы опираются на герметичные трубные цилиндрические и конические резьбы в водоснабжении, отоплении, газоснабжении.
- В электротехнике и электронике миниатюрные резьбы (М2–М5) служат для монтажа печатных плат, корпусов, клеммных колодок.
- Мебельное производство активно задействует конфирматы, евровинты и эксцентриковые стяжки.
- Аэрокосмическая отрасль предъявляет наивысшие требования к точности и надёжности резьб в силовых конструкциях и гидравлических магистралях.
- В медицинской технике применяют биосовместимые материалы и стерилизуемые резьбовые соединения.
- Энергетика и тяжёлое машиностроение работают с крупными резьбами (до М100 и более) в турбинах, генераторах, нефтегазовом оборудовании.
Рекомендации по повышению качества резьбы
Для получения стабильного качественного результата необходимо придерживаться ряда проверенных практикой правил.
- Подготовка заготовки. Поверхность в зоне резания должна быть чистой, без ржавчины и окалины. Диаметр под резьбу следует выдерживать строго по таблицам: занижение вызывает затирание и рваный профиль, завышение — неполную высоту витка.
- Грамотный выбор инструмента. Геометрия резца, метчика или плашки должна соответствовать материалу. Для вязких сплавов увеличивают передний угол, для твёрдых — используют пластины с износостойкими покрытиями (TiN, TiAlN). Для глухих отверстий предпочтительны метчики со спиральными канавками для отвода стружки вверх.
- Оптимизация режимов резания. Скорость и глубина резания подбираются строго по нормативам для пары «инструмент-материал». Припуск распределяют на несколько проходов, снижая глубину от черновых к чистовым. Чрезмерная скорость ведёт к перегреву и наростообразованию, заниженная — к вибрациям.
- Эффективная подача СОЖ. Обеспечивают стабильный подвод жидкости непосредственно в зону контакта. При фрезеровании и работе на станках с ЧПУ подача под давлением через каналы инструмента является стандартом, гарантирующим отвод стружки и охлаждение.
- Жёсткость технологической системы. Заготовка должна быть надёжно закреплена; любое смещение порождает вибрации и искажение профиля. Регулярное техобслуживание станка (проверка точности шпинделя, направляющих) обязательно.
- Контроль и анализ. Первые детали из партии подвергают полному циклу измерений. При выявлении повторяющихся дефектов системно ищут причину в инструменте, режимах или настройке оборудования. Повышение квалификации операторов также напрямую сказывается на результате.
Типичные ошибки и их последствия
|
Ошибка |
Последствие |
| Слишком высокие обороты | Перегрев, износ метчика, рваная резьба |
| Отсутствие СОЖ | Заклинивание, поломка метчика |
| Неправильная фиксация заготовки | Перекос резьбы, поломка инструмента |
| Прямой зажим квадратного хвостовика в патрон | Люфт, перекос, поломка |
| Попытка нарезать за один проход | Заклинивание стружки, поломка метчика |
| Использование ударного шуруповёрта | Разрушение режущих кромок метчика |
Используйте в работе надёжное оборудование!
Видео-презентация КГ Униматик. Производство, поставки, обучение.
Часто задаваемые вопросы
- Какой диаметр сверла нужен для нарезания резьбы?
Для метрической резьбы с крупным шагом пользуются упрощённой формулой: Dсверла = Dрезьбы − P (например, М10×1,5 — сверло 8,5 мм). Точные значения для разных материалов и типов метчиков (в том числе бесстружечных) приведены в ГОСТ 19257-73. При работе с вязкими металлами диаметр увеличивают на 0,1–0,2 мм для предотвращения заклинивания.
- Как маркируются метчики для левой резьбы?
В российской системе — буквой «Л» после обозначения резьбы (М10×1,5 Л), в международной — аббревиатурой LH (M10×1.5 LH). Визуально левый метчик отличается направлением канавок: если положить его на ладонь, канавки идут влево (как буква Z), тогда как у правого — вправо (как N). При вращении левый метчик завинчивается против часовой стрелки.
- Можно ли нарезать резьбу без смазки?
Настоятельно не рекомендуется. Отсутствие СОЖ вызывает резкое повышение трения, перегрев, налипание металла на кромки и быстрый износ инструмента. Исключение составляет лишь обработка чугуна, где графит выполняет роль сухой смазки, но даже в этом случае умеренное применение СОЖ улучшает чистоту поверхности и ресурс инструмента. В крайнем случае временно используют подручные средства: машинное масло для стали, керосин для алюминия.
- Чем отличается правая резьба от левой?
Правая затягивается по часовой стрелке, левая — против. В маркировке правая не обозначается, левая имеет литеру «Л» или LH. Левая резьба применяется там, где вращение детали могло бы самопроизвольно ослабить соединение (левая педаль велосипеда, вентили горючих газов), а также в стяжных механизмах (талрепах).
- Зачем зенковать отверстие перед нарезкой?
Зенкование создаёт коническую фаску на входе в отверстие, что облегчает заход метчика, предотвращает его перекос и защищает первый виток от скола. Кроме того, удаляются заусенцы после сверления, и улучшается центрирование инструмента. Рекомендуемая фаска — 45° глубиной 0,5–1 мм.
- Чем отличается зенкование от зенкерования?
Зенкерование — калибровка отверстия по всей длине для повышения точности диаметра и качества поверхности (многолезвийный зенкер). Зенкование — обработка только входной части для получения конического или цилиндрического углубления под головку крепежа либо снятия фаски (коническая или торцевая зенковка). Первое улучшает геометрию отверстия, второе подготавливает входную зону.
Сводная таблица отличий
|
Критерий |
Зенкерование |
Зенкование |
| Суть операции | Калибровка и улучшение поверхности отверстия | Формирование фаски/углубления на входе |
| Инструмент | Зенкер (3–4 режущие кромки) | Зенковка (коническая/цилиндрическая форма) |
| Глубина обработки | На всю длину отверстия | Только входная часть (1–3 мм) |
| Основной параметр | Диаметр, шероховатость (Ra) | Угол фаски, форма углубления |
| Точность | Высокая (IT8–IT11) | Средняя |
| Цель | Посадка деталей, устранение дефектов сверления | Утопление крепежа, снятие заусенцев, облегчение сборки |
| Когда применяют | Перед развёртыванием, для точных посадок | Под потайные винты, перед нарезкой резьбы, для эстетики |
- Можно ли нарезать резьбу шуруповёртом?
Допустимо для мелких и средних диаметров (М3–М12) в мягких материалах (алюминий, латунь, мягкая сталь, пластик) при разовых работах. Требуется аккуратность, низкие обороты, обильная смазка и обязательный контроль соосности. Для серийных или точных соединений такой способ не рекомендован из-за высокого риска поломки инструмента и нестабильного качества.
- Какой метод нарезания самый производительный?
Накатка резьбы роликами или плашками превосходит резание в несколько раз: процесс идёт без снятия стружки, с высокой скоростью, попутно упрочняя поверхность. Она оптимальна для массового выпуска крепежа из пластичных материалов. В лезвийной обработке наибольшую производительность даёт резьбофрезерование цельной твёрдосплавной фрезой, особенно при использовании ЧПУ, обеспечивая один проход и отличное стружкодробление.
Сравнение методов
|
Метод |
Производительность |
Точность |
Качество поверхности |
Применение |
| Накатка (раскатывание) | Очень высокая (в 3–5 раз быстрее нарезания) | Высокая (6–8 класс) | Очень высокое (Ra 0,4–1,6 мкм) | Серийное производство болтов, шпилек, винтов из материалов средней твёрдости |
| Резьбофрезерование | Высокая (1 проход) | Высокая | Высокое | Крупногабаритные детали, труднообрабатываемые материалы, тонкостенные детали |
| Резцовые головки (схватывание/огибание) | Высокая (скорость резания до 400 м/мин) | Средняя (6 класс) | Хорошее | Массовое производство болтов на специализированных станках |
| Точение резцами | Низкая (несколько проходов) | Очень высокая (4 класс и выше) | Отличное (малая шероховатость) | Единичное производство, крупные резьбы, высокая точность |
| Метчики/плашки | Средняя | Средняя (зависит от качества инструмента) | Среднее | Мелкосерийное производство, ремонт, внутренняя резьба |
- Как проверить резьбу без калибров?
Наружный и внутренний диаметры измеряют штангенциркулем или микрометром. Шаг определяют, подсчитав количество витков на измеренном отрезке и разделив длину на число промежутков (чем больше витков, тем точнее). Угол профиля оценивают резьбомером. Главный функциональный тест — свинчиваемость с ответной деталью: качественная резьба обеспечивает плавное, без заеданий и люфта, завинчивание. Для точного контроля среднего диаметра без калибров применяют метод трёх проволочек.
Сводная таблица методов
|
Параметр |
Инструмент/метод |
Точность |
Примечания |
| Наружный диаметр | Штангенциркуль, микрометр | Высокая (0,01–0,1 мм) | Для наружной резьбы |
| Внутренний диаметр | Штангенциркуль (внутр. губки) | Средняя (0,1 мм) | Для гаек, отверстий |
| Шаг резьбы | Линейка + расчёт, резьбомер | Средняя (0,05–0,1 мм) | Чем больше витков — тем точнее |
| Угол профиля | Резьбомер, визуальный осмотр | Качественная оценка | 60° — метрическая, 55° — дюймовая |
| Направление | Пробное закручивание | 100 % | По часовой стрелке — правая |
| Свинчиваемость | Ответная деталь | Функциональная проверка | Лучший тест для реальной эксплуатации |
| Средний диаметр | Метод трёх проволочек | Средняя | Требует дополнительных инструментов |
|
Спросить или записаться на курсы
|
Заказать услугу
|