Содержание
- Типы валов, обрабатываемых на металлорежущих станках с ЧПУ
- По геометрии и сложности профиля
- По наличию и типу резьбовых участков
- По наличию шлицев и зубьев
- По соотношению длины к диаметру (L/D)
- По материалу и термообработке
- По функциональному назначению
- Марки стали и материалы для изготовления валов
- Углеродистые стали
- Легированные стали
- Высокопрочные чугуны
- Титановые сплавы
- Композиционные материалы
- Сплавы цветных металлов
- Технологический процесс изготовления валов
- Заготовительная операция
- Фрезерно-центровальная
- Токарная с ЧПУ (черновая)
- Термическая обработка (при необходимости)
- Токарная с ЧПУ (чистовая)
- Дополнительные операции на многозадачных станках
- Отделочная обработка
- Контроль
- Важнейшие принципы построения маршрута
- Изготовление ступенчатых валов и валов-втулок с высокими допусками
- Ступенчатые валы
- Валы-втулки
- Изготовление шлицевых, зубчатых и червячных валов на многозадачных станках с ЧПУ
- Изготовление шлицевых валов
- Изготовление зубчатых валов (валов-шестерён)
- Изготовление червячного вала
- Особенности изготовления карданных, коленчатых, гребных и крупногабаритных валов
- Изготовление карданных валов
- Изготовление коленчатых валов
- Изготовление гребных валов
- Изготовление больших валов
- Модели оборудования для изготовления валов: сроки, возможности, характеристики
В современном машиностроении изготовление валов на станках с ЧПУ представляет собой сложный многоэтапный процесс, требующий точного соблюдения технологической дисциплины. От верного выбора оборудования, материала и стратегии обработки напрямую зависят эксплуатационные характеристики готового изделия: соосность шеек, износостойкость, усталостная прочность. Ниже последовательно рассмотрены все ключевые аспекты — от классификации деталей до конкретных моделей станков, с акцентом на реальные сроки, возможности и особенности программирования.
Типы валов, обрабатываемых на металлорежущих станках с ЧПУ
Классификация валов по геометрическим, конструктивным и эксплуатационным признакам позволяет корректно назначить технологический маршрут. При изготовлении детали вал на токарном или многофункциональном центре с ЧПУ учитывают каждую из перечисленных ниже групп.
По геометрии и сложности профиля
- Прямые гладкие валы — тела вращения постоянного диаметра без уступов. Применяются как оси, шпиндели простых механизмов. Обработка сводится к точению наружного цилиндра и подрезке торцов.
- Ступенчатые валы — имеют несколько участков разного диаметра с канавками, фасками, галтелями. Это самый массовый тип: валы редукторов, коробок передач. При изготовлении ступенчатого вала критично выдержать соосность всех шеек и осевые размеры.
- Конические валы — содержат конические поверхности (конусы Морзе, метрические конусы). Характерны для хвостовиков инструмента, конических шпинделей.
- Фасонные валы — профиль образован криволинейными образующими (эвольвентными, параболическими). Сюда относят кулачковые и эксцентриковые валы. Требуют интерполяции осей X и Z либо применения поворотной оси C.
- Комбинированные валы — сочетают цилиндрические, конические и фасонные участки. Доминируют в ответственных узлах, изготавливаются за одну установку на токарно-фрезерных центрах.
По наличию и типу резьбовых участков
- Без резьбы — только гладкие цилиндрические или ступенчатые поверхности.
- С метрической резьбой — наружная или внутренняя резьба стандартного профиля. Нарезается резцами по циклу G76 или метчиками/плашками.
- С трапецеидальной резьбой — для ходовых винтов, передающих осевое перемещение (цикл G76 с указанием угла профиля 30°).
- С упорной резьбой — для односторонних высоких нагрузок (прессы, домкраты).
- С многозаходной резьбой — обеспечивают увеличенный ход за оборот; на станке реализуется смещением стартовой точки по оси Z.
По наличию шлицев и зубьев
- Гладкие — без шлицев.
- Со шлицами — прямобочные, эвольвентные, треугольные. Используются в карданных, приводных валах. Изготовление шлицевых валов на многозадачном станке выполняется фрезерованием дисковыми, пальцевыми или червячными фрезами.
- С зубчатыми венцами — интегрированные шестерни на валу. Изготовление зубчатых валов (валов-шестерён) требует зубофрезерования или зубодолбления на том же станке при наличии соответствующих циклов и осей.
- Комбинированные — сочетание шлицев и зубчатых венцов.
По соотношению длины к диаметру (L/D)
- Жёсткие валы (L/D ≤ 10–12) — обрабатываются на центровых токарных станках без дополнительных опор.
- Нежёсткие (длинные) валы (L/D > 12) — склонны к прогибам. При изготовлении вала на токарном станке применяют люнеты (подвижные, неподвижные), многопроходные стратегии с малой глубиной резания и сниженные режимы для минимизации сил резания.
По материалу и термообработке
- Конструкционные стали (сталь 45, 40Х) — стандартные режимы.
- Легированные стали (40ХН, 38ХМЮА) — требуют коррекции скоростей из-за повышенной прочности.
- Нержавеющие стали (12Х18Н10Т) — склонность к налипанию, нужен инструмент с износостойкими покрытиями и обильное охлаждение.
- Титановые сплавы (ВТ3-1, ВТ6) — низкая теплопроводность, специальный инструмент и режимы.
- Термообработанные заготовки (закалённые, цементированные) — лезвийная обработка твердосплавным или керамическим инструментом; часто окончательные размеры получают шлифованием.
По функциональному назначению
- Трансмиссионные — передача крутящего момента, часто ступенчатые, со шлицами.
- Ходовые винты — преобразование вращения в линейное перемещение, имеют трапецеидальную или упорную резьбу.
- Коленчатые валы — сложная геометрия с эксцентричными шейками, обрабатываются на многоосевых центрах.
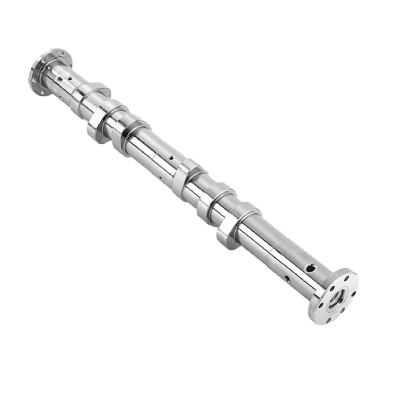
- Распределительные валы — кулачки высокого профиля, требуют точной синхронизации оси шпинделя и инструмента.
- Шпиндели станков — высокая точность посадочных поверхностей, часто полые.
- Гребные, карданные, крупногабаритные валы — рассматриваются отдельно ввиду особых требований к жёсткости, массе и коррозионной стойкости.
Марки стали и материалы для изготовления валов
Выбор стали для изготовления валов определяется действующими нагрузками, частотой вращения, условиями среды и экономикой производства. Ниже приведены основные группы материалов и их типичные применения.
Углеродистые стали
Применяются для малонагруженных и средненагруженных валов. Основные марки:
- Ст5, Ст6 — без термообработки, где критерий — жёсткость.
- 20, 30, 35 — слабонагруженные.
- 40, 45, 50 — наиболее распространённые марки стали для изготовления валов в общем машиностроении. Подвергаются улучшению (закалка + высокий отпуск) до твёрдости 235–280 HB, обеспечивая хорошее сочетание прочности и обрабатываемости.
Легированные стали
Используются для ответственных, высоконагруженных и быстроходных валов.
- Хромистые: 20Х, 40Х — идут на валы с цементацией, дают твёрдость поверхности 56–62 HRC при вязкой сердцевине.
- Хромоникелевые: 12ХН3А, 18ХНВА — для тяжелонагруженных валов, хорошо цементуются.
- Хромомарганцевые: 18ХГТ, 25ХГТ — экономичная альтернатива никелевым сталям.
- Хромоникельмолибденовые: 40ХН2МА, 38Х2Н2МА — особо ответственные детали (авиация, энергетика), предел прочности после улучшения достигает 1000–1200 МПа.
- Азотируемые: 38Х2МЮА — после азотирования поверхностная твёрдость до 950–1100 HV при минимальных деформациях. Оптимальны для шпинделей, ходовых винтов, зубчатых валов.
Таблица 1. Соответствие материалов функциональному назначению валов
| Тип вала | Рекомендуемые материалы | Термообработка |
|---|---|---|
| Неответственные, малонагруженные | Ст5, Ст6, сталь 35 | Без ТО или нормализация |
| Типовые промышленные | Сталь 45, 40Х | Улучшение (235–280 HB) |
| Быстроходные в подшипниках скольжения | 12Х2Н4А, 18ХГТ, 38Х2МЮА | Цементация / азотирование |
| Валы-шестерни | 12ХН3А, 12Х2Н4А | Цементация до 58–62 HRC |
| Под насадные зубчатые колёса | Сталь 45 (255–285 HB), 40Х (269–302 HB) | Улучшение |
| Тяжелонагруженные ответственные | 40ХНМА, 30ХГСА | Закалка + отпуск |
| Коленчатые валы | 45Г2, 50Г, 40ХНМА; из чугуна — ВЧ50, ВЧ60 | Закалка ТВЧ / азотирование |
| Лёгкие высокооборотные | ВТ3-1, ВТ6 (титановые сплавы) | Отжиг, старение |
| Специальные коррозионностойкие | 12Х18Н10Т, латунь ЛС59-1, бронза БрАЖ9-4 | Закалка аустенитных сталей / без ТО |
Высокопрочные чугуны
Марки ВЧ40, ВЧ50, ВЧ60. Благодаря шаровидному графиту обладают хорошей демпфирующей способностью и износостойкостью. Применяются для коленчатых валов ДВС, где важна способность гасить вибрации.
Титановые сплавы
ВТ3-1, ВТ6, ВТ9 — низкая плотность при высокой прочности. Материалы изготовления валов для авиационно-космической техники, спортивных автомобилей. Обработка требует строгого соблюдения режимов, острого инструмента с покрытием TiAlN и обильного охлаждения во избежание налипания стружки.
Композиционные материалы
Угле- и стеклопластики применяются редко, в основном для специальных малонагруженных или прецизионных приводов, где критична масса и момент инерции. Механическая обработка таких материалов на станках с ЧПУ требует алмазного инструмента и обеспыливания.
Сплавы цветных металлов
Латуни (Л63, ЛС59-1), бронзы (БрОФ10-1, БрАЖ9-4), алюминиевые сплавы (Д16, В95) — преимущественно для приборостроения и химической аппаратуры. Изготовление вала насоса часто предполагает использование коррозионностойких бронз или нержавеющих сталей, обрабатываемых с высокими скоростями резания.
Технологический процесс изготовления валов
Технологический процесс изготовления детали вал строится по классической схеме, но с максимальной концентрацией переходов на станках с ЧПУ. Ниже приведён типовой маршрут изготовления вала, актуальный для среднесерийного и крупносерийного производства.
Заготовительная операция
Пруток отрезается на мерной длине с припуском под обработку торцов. Для ответственных валов заготовкой служит поковка или штамповка, позволяющая приблизить форму к готовой детали и снизить объём чернового точения.
Фрезерно-центровальная
На двухсторонних фрезерно-центровальных станках фрезеруются торцы и сверлятся центровые отверстия. Именно они становятся едиными технологическими базами на всех последующих токарных операциях. Точность центровых отверстий напрямую определяет радиальное биение готового вала.
Токарная с ЧПУ (черновая)
На токарном центровом станке за одну установку в центрах выполняют:
- черновое точение всех ступеней с припуском под чистовую обработку и термообработку (цикл G71 для наружного точения, G72 для торцевого);
- проточку канавок, фасок, галтелей, где это возможно без смены инструмента с риском вибраций.
Глубины резания 3–6 мм на сторону, подачи 0,3–0,6 мм/об. Производится снятие основной массы металла, что перераспределяет внутренние напряжения.
Термическая обработка (при необходимости)
Улучшение, цементация, закалка ТВЧ или азотирование выполняются вне станочной системы. После термообработки вал может получить деформации, поэтому в маршрут вводят правку и центрошлифовальную операцию для восстановления базовых отверстий.
Токарная с ЧПУ (чистовая)
После восстановления центровых отверстий выполняют чистовое точение всех поверхностей с достижением заданных допусков и шероховатости. Используют цикл G70 в паре с черновым профилем. Припуск под шлифование оставляют 0,2–0,5 мм на диаметр. На этом же этапе нарезают резьбы (G76), чистовые канавки.
Дополнительные операции на многозадачных станках
Если конструктив предусматривает шлицы, зубья, шпоночные пазы, лыски, их выполняют на токарно-фрезерных центрах. Например, фрезерование шпоночного паза концевой фрезой с осью C или долбление шлицев. Это исключает переустановку и сохраняет соосность.
Отделочная обработка
Для посадочных поверхностей под подшипники качения (квалитеты IT6–IT5, Ra 0,8–0,4 мкм) обязательно шлифование на круглошлифовальных станках с ЧПУ. В ряде случаев применяют суперфиниширование или полирование.
Контроль
В процессе изготовления вала проводят межоперационный контроль: измерение диаметров, длин, биений, твёрдости. Окончательный контроль на координатно-измерительной машине (КИМ) подтверждает соответствие всем параметрам чертежа.
Важнейшие принципы построения маршрута
- Концентрация переходов: обработка максимума поверхностей с одного установа повышает точность взаимного расположения.
- Последовательность: сначала снимается основной припуск, затем обрабатываются точные элементы; мелкие резьбы и канавки отнесены в конец.
- Выбор баз: центровые отверстия — универсальная база для токарных операций; для окончательного шлифования иногда базируются по уже обработанным шейкам.
- Оптимизация режимов: на станках с ЧПУ подбирают скорости, подачи и глубины для минимизации вибраций, особенно при обработке нежёстких валов.
Изготовление ступенчатых валов и валов-втулок с высокими допусками
Технология изготовления вала со ступенчатым профилем и валов-втулок имеет общие черты, но требует специфических подходов к базированию и контролю сопрягаемых размеров.
Ступенчатые валы
При изготовлении ступенчатого вала основная трудность — обеспечение соосности всех шеек, точности осевых размеров уступов и заданной шероховатости.
- Выбор заготовки: для небольших перепадов диаметров применяют круглый прокат; при значительных перепадах (более чем в 1,5 раза) — поковку, снижающую расход металла и время черновой обработки.
- Базирование: все токарные переходы выполняются в центрах с поводковым патроном. При L/D > 10 используют люнет. Часто на черновом проходе специально протачивают вспомогательную шейку под неподвижный люнет.
- Разделение черновой и чистовой стадий: после чернового точения дают время на естественное старение (24–48 часов) или выполняют низкотемпературный отпуск для снятия напряжений, что предотвращает поводку после чистовой обработки.
- Финишное шлифование: ведут последовательно от базовой шейки. Для достижения стабильного квалитета IT6 используют круглошлифовальные станки с автоматической подналадкой по результатам активного контроля.
Валы-втулки
Изготовление валов втулок подразумевает одновременное точное формирование наружной и внутренней поверхностей с жёстким требованием соосности.
- Материалы: кроме сталей, широко применяют бронзы, латуни, алюминиевые сплавы — в зависимости от условий работы узла (антифрикционные пары, коррозионная стойкость).
- Последовательность: обычно первой обрабатывают внутреннюю поверхность (сверление, растачивание, развёртывание или тонкое шлифование). Затем заготовку устанавливают на точную оправку и обтачивают наружный диаметр, что гарантирует минимальное радиальное биение наружной поверхности относительно отверстия.
- Контроль сопряжения: в серийном производстве применяют селективную сборку: отверстие измеряют, сортируют на группы, а ответный вал изготавливают под конкретную группу для обеспечения посадки с зазором или натягом в пределах заданного поля допуска.
Изготовление шлицевых, зубчатых и червячных валов на многозадачных станках с ЧПУ
Многоосевые токарно-фрезерные центры позволяют реализовать полное изготовление валов сложной геометрии за один установа, что критично для точности зубошлицевых элементов.
Изготовление шлицевых валов
Процесс изготовления шлицевых валов включает:
-
Токарную обработку заготовки: создание базовой геометрии, посадочных мест, центровых отверстий.
-
Формирование шлицев: прямобочные шлицы фрезеруют дисковыми фрезами по копиру или, на современных центрах, пальцевыми фрезами с координатной обработкой. Эвольвентные шлицы нарезают червячными фрезами с синхронизацией вращения шпинделя и инструмента.
-
Термообработку (цементация, закалка ТВЧ) шлицевых участков.
-
Шлифование профиля шлицев (при необходимости) для устранения термических деформаций.
Изготовление зубчатых валов (валов-шестерён)
Изготовление зубчатых валов выполняют на многозадачных центрах, совмещающих токарную обработку с зубофрезерованием.
- После точения ступеней и посадочных поверхностей производят нарезание зубчатого венца: модуль, число зубьев, угол наклона задаются в параметрах цикла. Используется червячная модульная фреза или долбяк.
- Термообработка (цементация или закалка ТВЧ) создаёт твёрдый поверхностный слой 58–62 HRC.
- Финишная операция — зубошлифование, корректирующее погрешности после термической обработки и обеспечивающее степень точности 6–7 по ГОСТ.
Изготовление червячного вала
Изготовление червячного вала характеризуется нарезанием винтового профиля с высокой точностью шага и угла подъёма.
- Предварительная токарная обработка формирует базовый цилиндр и заплечики.
- На токарно-фрезерном центре с ЧПУ нарезают витки: инструмент (дисковая фреза или резец) движется синхронно с вращением шпинделя, реализуя строго винтовую траекторию. Для многозаходных червяков система управления автоматически выполняет делительный поворот.
- Азотирование или закалка.
- Шлифование витков червяка на резьбошлифовальных станках. Пренебрежение этой стадией ведёт к ускоренному износу сопряжённого (часто бронзового) червячного колеса.
Особенности изготовления карданных, коленчатых, гребных и крупногабаритных валов
Изготовление карданных валов
Изготовление карданных валов на заказ или в серии фокусируется на соосности вилок, трубчатой центральной части и минимизации дисбаланса.
- Сварная или цельная конструкция: труба и вилки соединяются сваркой трением или обрабатываются из цельной поковки.
- Токарные операции: проточка посадочных поверхностей под подшипники крестовин и шлицевое соединение строго в одной установе.
- Обязательная финишная динамическая балансировка в сборе на балансировочных станках. Допустимый остаточный дисбаланс для высокооборотных карданов всоставляет единицы г·мм.
Изготовление коленчатых валов
Технологический процесс изготовления вала коленчатого типа сопряжён с необходимостью обработки эксцентричных шатунных шеек.
- Заготовка — штамповка из легированной стали (40ХНМА, 45Г2) или высокопрочного чугуна (ВЧ60).
- Черновая обработка коренных и шатунных шеек на многоопорных токарных станках со смещёнными центрами или на токарно-фрезерных центрах с осью Y.
- Термообработка: закалка ТВЧ или азотирование шеек для получения твёрдости 52–60 HRC.
- Шлифование: последовательное круглое шлифование всех шеек с многократными измерениями, контроль радиусов галтелей.
- Глубокое сверление масляных каналов.
- Динамическая балансировка в сборе с маховиком и демпфером.
Изготовление гребных валов
Изготовление гребных валов предъявляет повышенные требования к коррозионной стойкости и чистоте поверхности.
- Материалы: нержавеющие стали марок 12Х18Н10Т, 14Х17Н2 или бронзы (БрАЖН-10-4-4).
- Технология: после черновой токарной обработки выполняют получистовое точение конусного участка под гребной винт, шпоночного паза и посадочных шеек под дейдвудные подшипники. Часто применяют полирование поверхности до Ra 0,2 мкм для снижения гидравлических потерь.
- Финишная обработка включает нанесение защитных покрытий (баббитовых, лакокрасочных) в зонах контакта с морской водой.
Изготовление больших валов
Изготовление больших валов (роторов генераторов, осей прокатных станов) накладывает ограничения по массе и габаритам заготовок.
- Заготовка — кованая обечайка или слиток после радиальной ковки, подвергнутая ультразвуковому контролю на отсутствие внутренних дефектов.
- Обработка на тяжёлых горизонтальных станках с ЧПУ с применением гидростатических люнетов для предотвращения прогиба.
- Токарная обработка: глубина резания выбирается с учётом жёсткости системы; число проходов может достигать десятков.
- Термическая стабилизация (отпуск) между черновыми и чистовыми проходами для снятия внутренних напряжений.
- Шлифование посадочных мест под подшипники скольжения с точностью до сотых долей миллиметра по диаметру.
Модели оборудования для изготовления валов: сроки, возможности, характеристики
Современный рынок предлагает станки с ЧПУ, специализированные под конкретные типы валов. Ниже приведены реальные примеры.
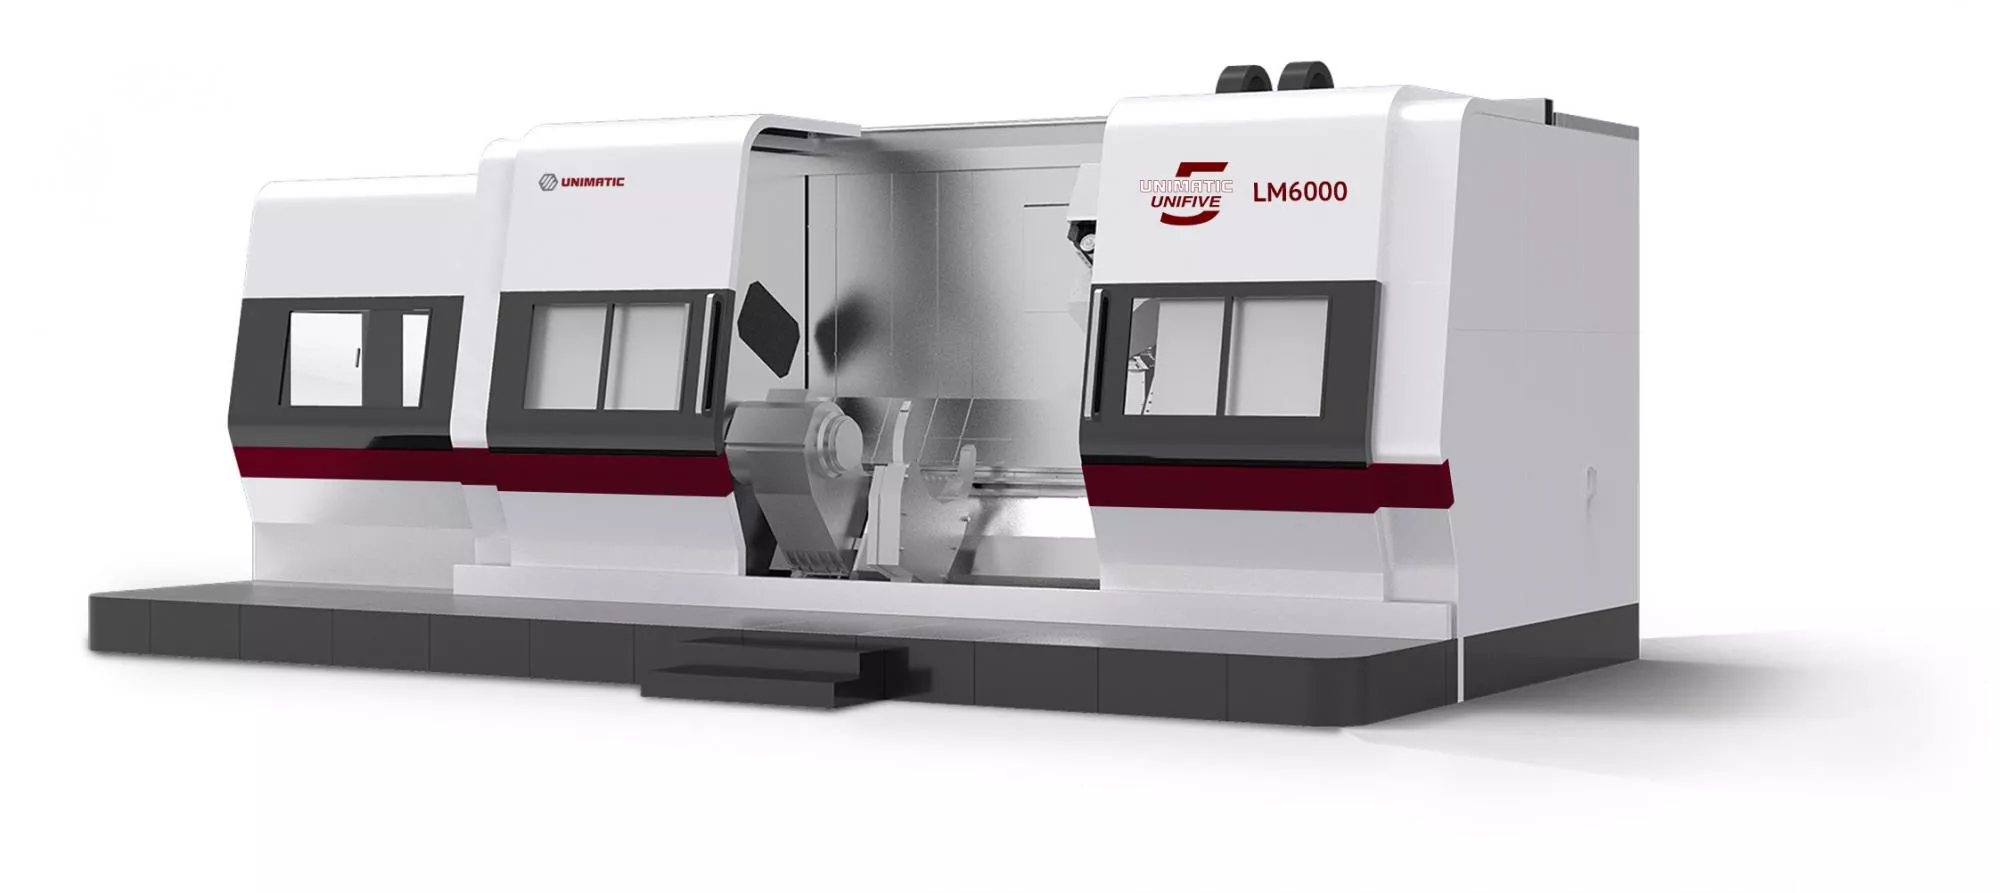
UNIFIVE LM6000 — горизонтальный токарно-фрезерный обрабатывающий центр. Предназначен для изготовления длинных и крупногабаритных валов (карданных, гребных, роторов). Максимальная длина обработки — 6000 мм, диаметр над станиной — до 1140 мм, масса заготовки — до 10 т. Оснащён маятниковой фрезерной головкой (ось B), гидравлическим самоцентрирующимся люнетом с диапазоном ⌀250–⌀687 мм. Объединение токарных и фрезерных переходов в одном установе сокращает цикл изготовления на 30–40% по сравнению с раздельной технологией. Сроки поставки таких центров обычно составляют 4–6 месяцев.
MT-25МУ (Unimatic MT25MY) — компактный токарный обрабатывающий центр с наклонной станиной и осью Y. Оптимален для изготовления валов двигателя небольшого и среднего размера, а также для специальных валов-втулок в условиях мелкосерийного производства. Диаметр обработки над станиной — до 260 мм, максимальный диаметр прутка — 25 мм, длина точения — до 200 мм. Наличие оси Y позволяет выполнять фрезерование лысок, шпоночных пазов и контурное фрезерование на периферии без дополнительных оснасток. Станок в линейке производителя актуален, срок отгрузки со склада либо изготовление под заказ — до 8 недель.
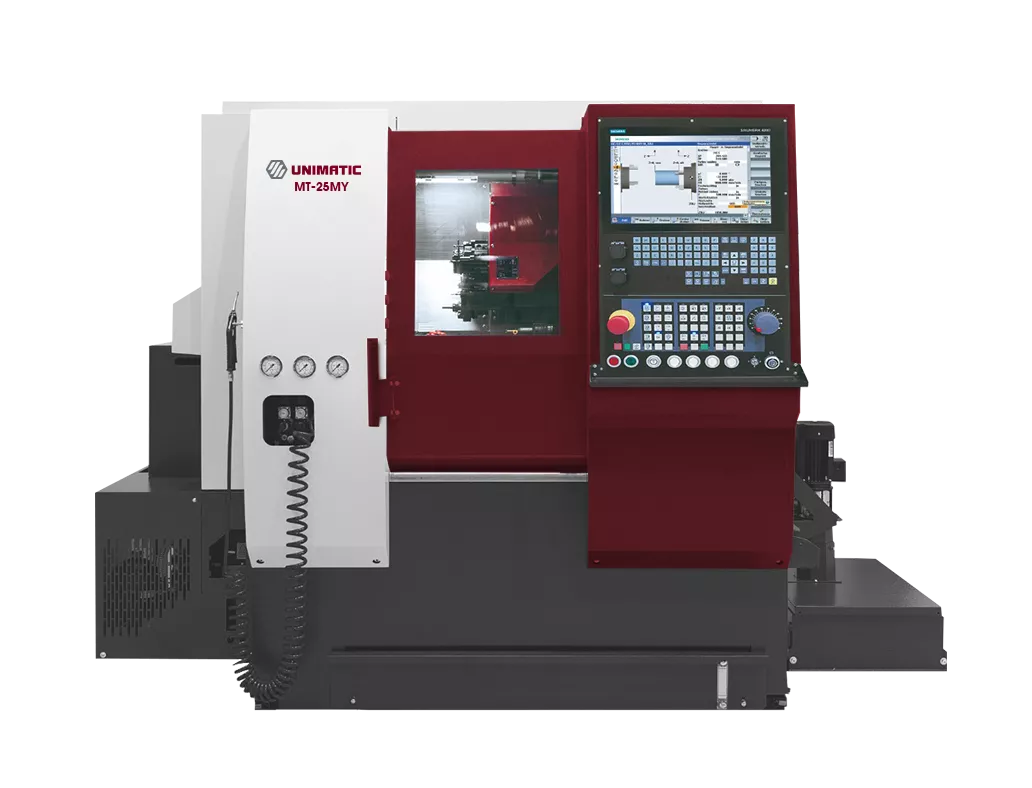
Токарный центр MT25MY для изготовления валов двигателя небольшого и среднего размера
Wuhan DL160 — тяжёлый горизонтальный токарный станок с ЧПУ. Создан для изготовления больших валов энергетического и судового оборудования. Грузоподъёмность центров — от 125 до 200 т, максимальный диаметр точения — до 3500 мм. Модульная конструкция позволяет дооснащать станок узлами глубокого сверления, фрезерными суппортами и шлифовальными приставками. Полный цикл изготовления такого станка под конкретные технические требования может составлять от 8 месяцев, однако он закрывает весь спектр операций с крупногабаритным валом на одной позиции.
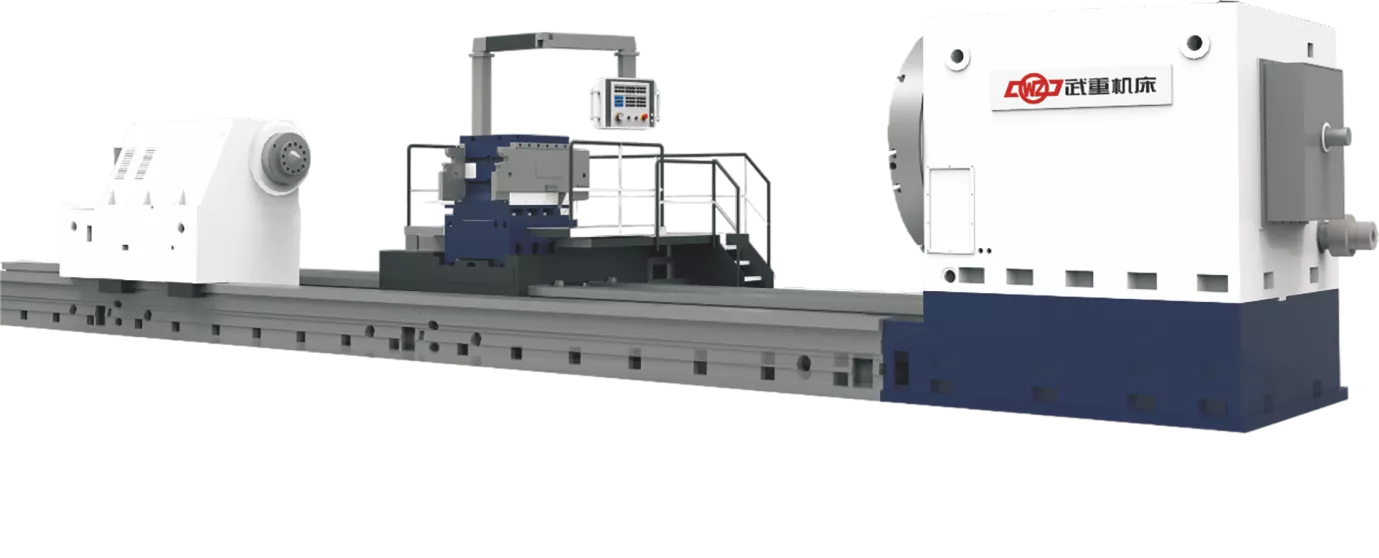
Токарный станок Wuhan DL160 для изготовления больших валов
SMTW MK82160/H — круглошлифовальный станок с ЧПУ для коленчатых валов. Выполняет шлифование коренных и шатунных шеек с точностью до IT5. Диаметр шлифования до 300 мм, длина до 1600 мм. Применяется для автомобильных, тракторных, судовых коленчатых валов. Система ЧПУ обеспечивает автоматическую компенсацию износа круга и измерение в процессе шлифования. Сроки доступности — обычно станок имеется в программе поставок производителя с периодом изготовления 12–16 недель.
SMTW MQ8450A — универсальный круглошлифовальный станок с ЧПУ для средних и малых валов. Диапазон шлифования ⌀80–500 мм, длина 1700 или 2700 мм. Используется в технологии изготовления вала редукторов, распределительных валов, шпинделей. Обеспечивает шероховатость Ra 0,2 мкм при двукратном выхаживании. Наличие осевого позиционирования стола с ЧПУ сокращает время на перестановку упоров.
SMTW MQ8260B — специализированный круглошлифовальный станок для обработки шеек и штифтов валов. Диаметр шлифования ⌀30–200 мм, длина до 1600 мм. Применяется в крупносерийном изготовлении приводных валов, валов насосов. Высокая скорость врезного шлифования и автоматическая правка круга делают его эффективным для больших партий.
SMTW H405-BF — станок для шлифования распределительных валов с ЧПУ. Предназначен исключительно для финишной обработки кулачков. Копировальное устройство с ЧПУ воспроизводит заданный профиль кулачка с точностью до единиц микрон, что критично для фаз газораспределения. Сроки поставки аналогичны другим станкам серии SMTW.
Uni.RW CK3032H — токарный станок для чистовой обработки осей, в том числе железнодорожных. Наклонная станина (60°) обеспечивает хороший отвод стружки. Двойной инструментальный магазин на 12 позиций, система автоматического измерения детали и контроля износа резца. Диаметр обработки до 320 мм, длина до 1500 мм. Модель актуальна для автоматизированных линий. При изготовлении вала на токарном станке подобной компоновки достигается производительность до 12 осей в час при точности диаметров IT6.
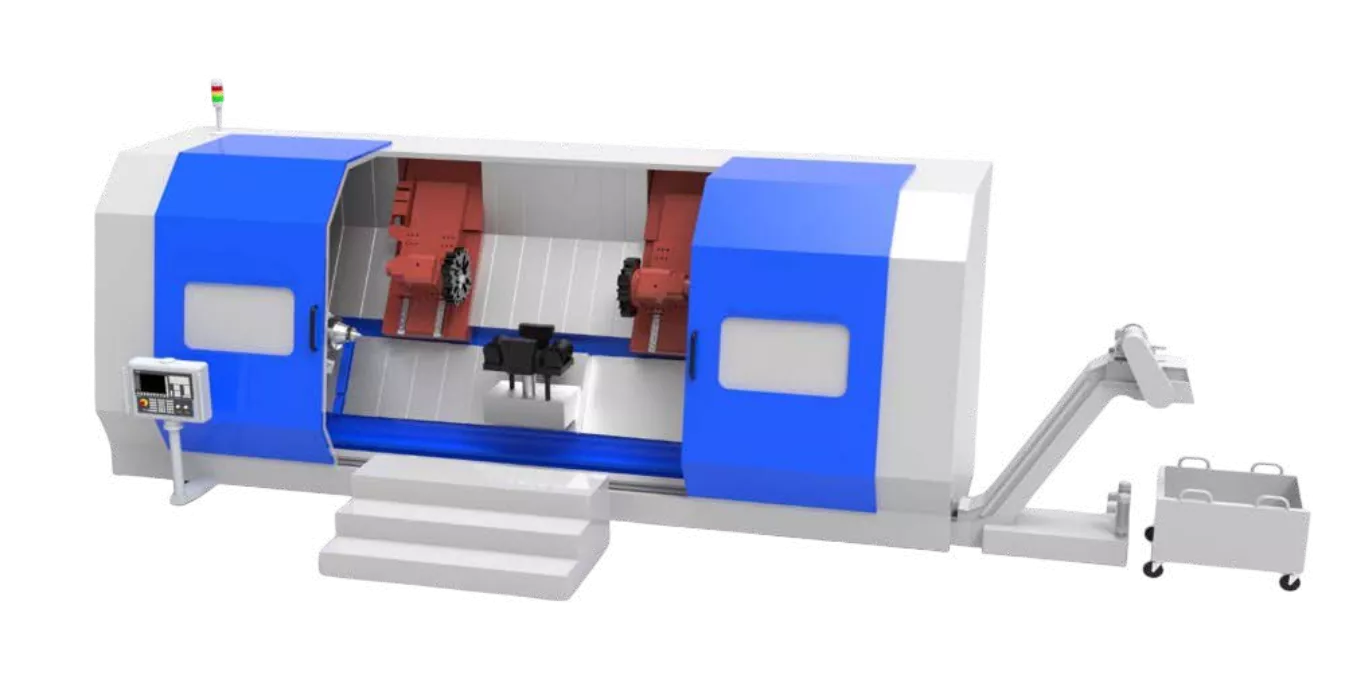
Токарный станок Uni.RW CK3032H для чистовой обработки осей вала
Представленные модели подтверждают, что современное оборудование с ЧПУ способно покрыть весь спектр задач — от мелкосерийного изготовления валов-шестерён до тяжёлого производства гребных валов многометровой длины. Выбор конкретной модели определяется этапом производства, массой и сложностью детали, что в конечном счёте формирует сроки и экономику всего технологического процесса изготовления валов.
|
Спросить или записаться на курсы
|
Заказать услугу
|