Содержание
- Основные технологические схемы обработки отверстий
- Особенности технологии растачивания на токарных станках
- Специфика растачивания на фрезерных станках и обрабатывающих центрах
- Сравнительный анализ: растачивание на фрезерном станке против специализированной расточной обработки
- Инструментальное обеспечение: резцы и оправки
- Классификация и геометрия резцов
- Системы оправок и адаптация к нагрузкам
- Нормативы режимов резания
- Типовые проблемы и алгоритмы их устранения
- Сферы промышленного применения
Растачивание отверстий в металлообработке представляет собой технологический процесс лезвийной обработки внутренних цилиндрических, конических и фасонных поверхностей предварительно подготовленных отверстий.
Целью операции является достижение заданных конструкторской документацией параметров точности (квалитетов), геометрической правильности (цилиндричности, соосности) и микрорельефа поверхности (шероховатости).
В отличие от сверления, которое формирует отверстие в сплошном массиве материала путем пластического деформирования и резания перемычкой, растачивание является дименсиональной доводкой, исправляющей погрешности предыдущих операций (литья, ковки, зенкерования) и устраняющей такие дефекты, как овальность, конусообразность и увод оси.
Данный метод является безальтернативным при необходимости обеспечения посадок с натягом или зазором в высоконагруженных узлах, а также при восстановлении изношенных посадочных мест в ремонтном производстве.
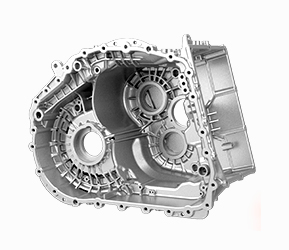
Основные технологические схемы обработки отверстий
Выбор маршрутной технологии растачивания зависит от физико-механических свойств заготовки, ее габаритов и требуемого квалитета точности. В современной практике используются следующие комбинации переходов.
- Классификация по исходному состоянию заготовки
Сверление → Рассверливание → Зенкерование → Развертывание
Используется для относительно коротких отверстий (отношение длины к диаметру менее 5) в сплошном материале диаметром до 65 мм. Схема экономически эффективна при невысоких требованиях к позиционному допуску оси.
Сверление → Рассверливание → Растачивание → Развертывание
Применяется для отверстий с отношением длины к диаметру более 5. Операция растачивания вводится для принудительного исправления направления оси, заданного сверлением, что критически важно при жестких допусках на расположение поверхностей.
Зенкерование → Растачивание → Развертывание
Оптимальный маршрут для литых или штампованных заготовок с отверстиями диаметром 60–100 мм и длиной до 300 мм. Растачивание здесь компенсирует коробление и смещение стержня при литье.
Растачивание → Развертывание
Прямой метод для крупногабаритных корпусных деталей с диаметрами от 100 до 300 мм и длиной до 400 мм, где сверление нерационально или невозможно.
- Классификация по конфигурации поверхности
Сквозное растачивание: характеризуется наилучшими условиями отвода стружки и тепла из зоны резания благодаря сквозному проходу инструмента.
Глухое растачивание: требует строгого контроля осевой позиции инструмента. Техническим регламентом предписывается снижение подачи на 30–50% за 3–5 мм до дна и переход на ручной режим или малую автоматическую подачу для предотвращения подрезания торца или поломки неперетачиваемой пластины.
Ступенчатое растачивание: формирование нескольких соосных диаметров за один установ. Используется в корпусах редукторов и гидравлических распределителей.
- Классификация по этапам точности
| Уровень обработки | Припуск на диаметр (мм) | Достигаемый квалитет (IT) | Шероховатость Ra (мкм) |
| Черновое | 3,0 – 6,0 | 11 – 12 | 12,5 – 25 |
| Получистовое | 1,0 – 2,0 | 9 – 10 | 3,2 – 6,3 |
| Чистовое | 0,2 – 1,0 | 7 – 8 | 0,8 – 1,6 |
| Тонкое (Алмазное) | 0,04 – 0,2 | 5 – 6 | 0,1 – 0,4 |
Особенности технологии растачивания на токарных станках
Растачивание отверстий на токарном станке относится к операциям, где главное движение резания придается вращающейся заготовке, а инструмент совершает продольную подачу. Данный метод предпочтителен для осесимметричных деталей типа «тело вращения» (втулки, гильзы, фланцы).
- Настройка и выверка системы. Процесс начинается с жесткой фиксации заготовки в трех- или четырехкулачковом патроне, на планшайбе или с поджимом вращающимся центром для нежестких валов. Критически важным является выверка биения базовых поверхностей. Инструмент (расточной резец) устанавливается с минимально допустимым вылетом; его вершина должна совпадать с осью вращения шпинделя или, для компенсации упругих деформаций, быть незначительно приподнята. Для деталей с отношением длины к диаметру свыше 4-х применяются борштанги с дополнительной опорой на люнет задней бабки, что многократно повышает виброустойчивость технологической системы.
- Особенности обработки сложных поверхностей. При глухом растачивании на токарном станке особое внимание уделяется обработке дна. Здесь применяются упорные резцы с главным углом в плане 90–95 градусов. Вследствие скопления стружки в закрытом объеме обязательно применение смазочно-охлаждающей жидкости (СОЖ) под высоким давлением для ее эвакуации. При обработке конических отверстий на универсальных станках производится разворот верхних салазок суппорта на расчетный угол конуса, что требует высокой квалификации наладчика.
- Типичные трудности и компенсация вибраций. Основным ограничением производительности является низкая жесткость расточной оправки. Для подавления регенеративных автоколебаний (вибраций) применяются оправки с виброгасящими элементами из тяжелых сплавов или демпфирующими вставками. Также эффективным решением является снижение скорости резания на 15–20% и переход на пластины с острой положительной геометрией, уменьшающей радиальную составляющую силы резания.
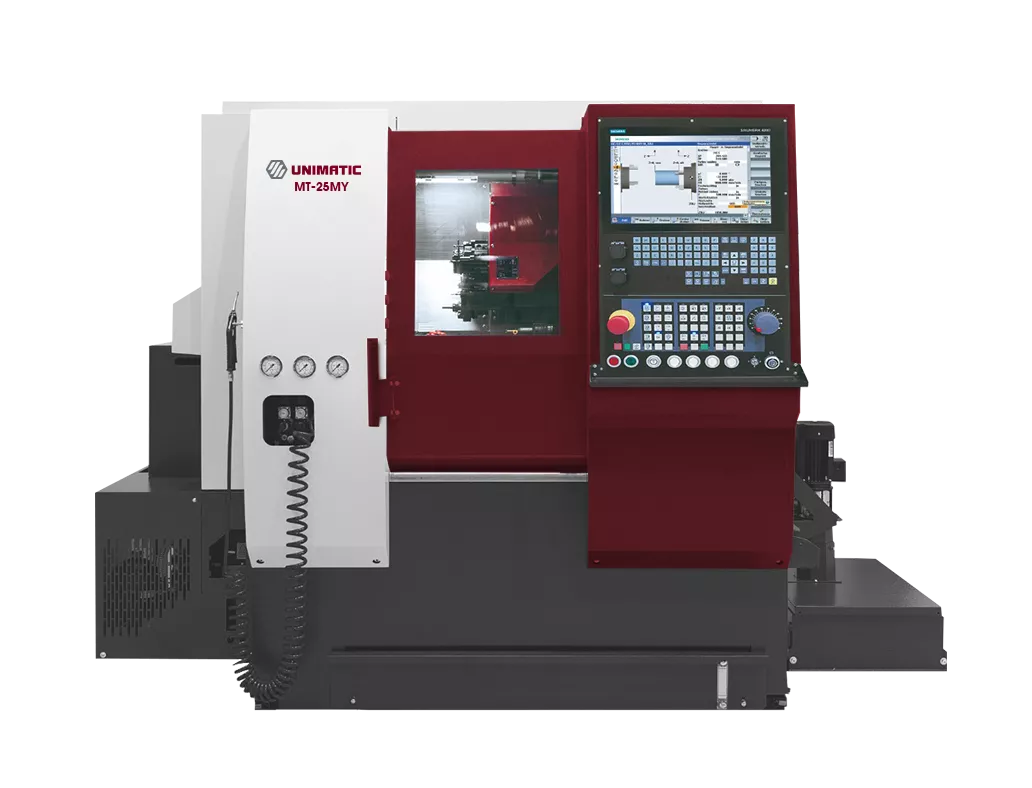
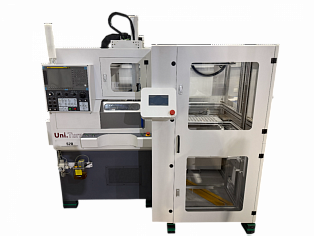
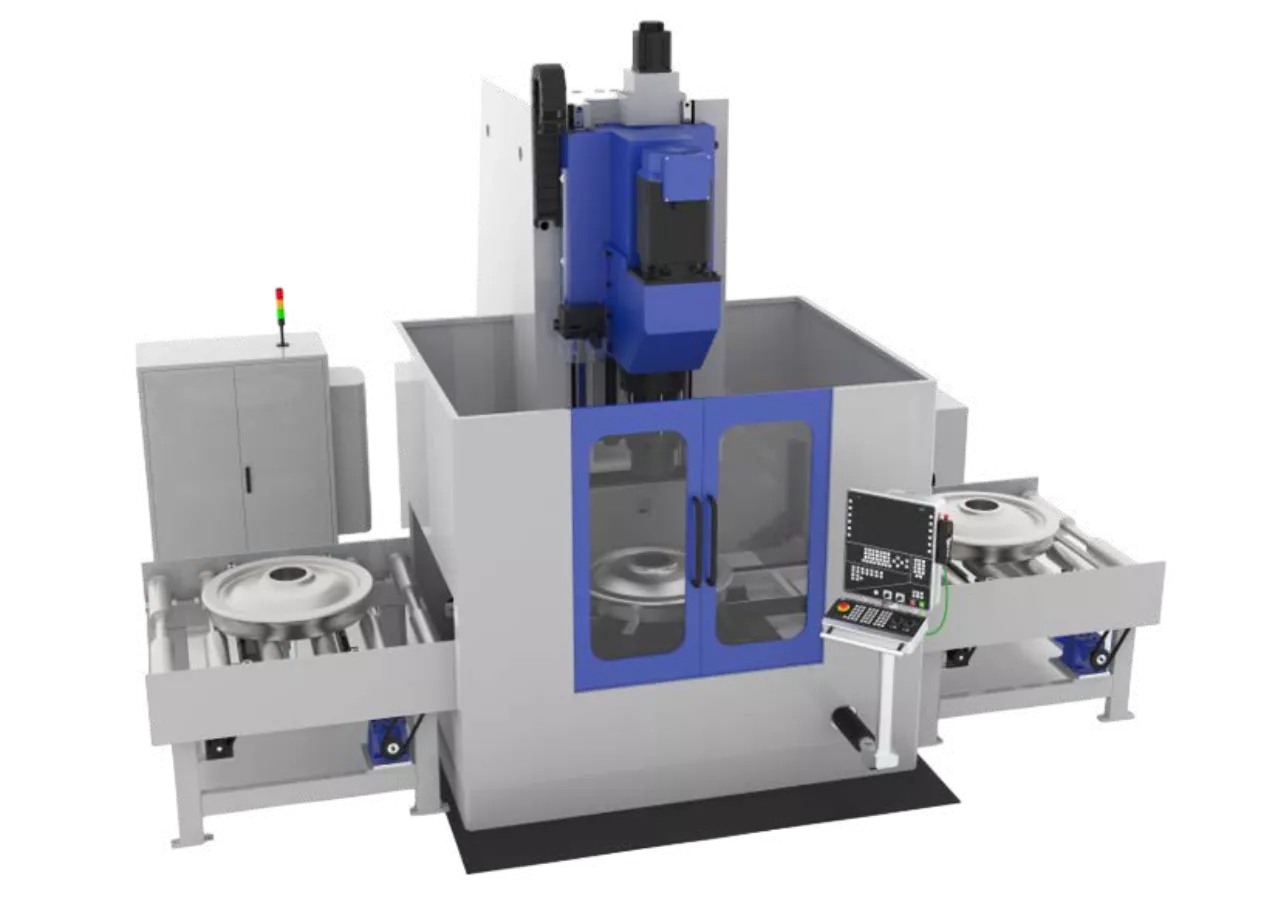
Токарный обрабатывающий центр Униматик MT25MY для растачивание отверстий
Специфика растачивания на фрезерных станках и обрабатывающих центрах
Растачивание отверстий на фрезерном станке и особенно на многоцелевых обрабатывающих центрах (ОЦ) с ЧПУ кардинально отличается кинематикой: здесь заготовка неподвижна (или движется по координатным осям), а инструмент (расточная оправка) совершает главное вращательное движение. Эта технология востребована для корпусных деталей с несколькими соосными отверстиями, расположенными под разными углами к базовым плоскостям.
- Прецизионное позиционирование. Ключевое преимущество растачивания на фрезерном станке — возможность реализации сложной траектории движения без переустановки детали. Современные системы ЧПУ позволяют выполнять циклы растачивания с обратным отводом резца (ориентация шпинделя и смещение на микроны), что исключает образование задиров на обработанной поверхности при выходе инструмента. Это особенно важно при обработке отверстий с высокими требованиями к шероховатости без последующего хонингования.
- Конструктивные особенности инструмента. При обработке на фрезерных ОЦ широко применяются модульные расточные системы (микроборы). Они обеспечивают микрометрическую регулировку вылета резца с ценой деления лимба 0,001–0,002 мм на диаметр в зависимости от класса точности головки. Это позволяет производить размерную настройку инструмента вне станка с последующей финишной коррекцией через систему обратной связи. Выбор оправки строго регламентирован соотношением вылета к диаметру (L/D):
- При L/D ≤ 4 применяются стальные цельные оправки.
- При L/D = 5–7 обязательны цельные твердосплавные оправки (модуль упругости карбида вольфрама втрое выше, чем у стали).
- При L/D > 7 используются специализированные антивибрационные оправки с внутренними демпферами.
- Управление стружкой и термикой. При растачивании отверстий на фрезерном станке в глухих зонах стружкоудаление происходит против силы тяжести, что требует обязательного применения сквозной подачи СОЖ через инструмент (давление 20–70 бар). Для чугуна на чистовых проходах, во избежание термического растрескивания пластин, обработка часто ведется «всухую» или с масляным туманом.
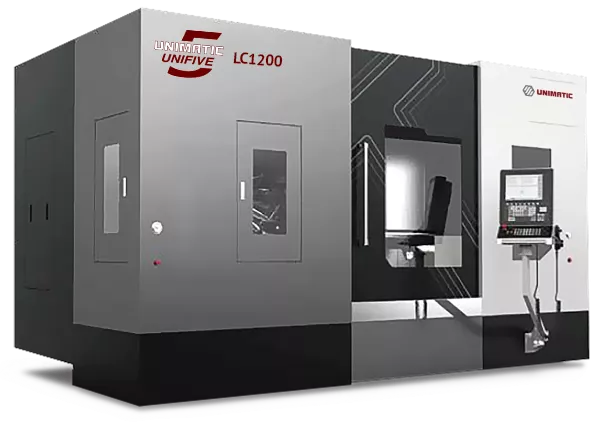
Сравнительный анализ: растачивание на фрезерном станке против специализированной расточной обработки
Выбор между использованием универсального оборудования и специализированных расточных станков диктуется экономикой и требованиями точности.
Растачивание на расточном станке (координатно-расточном или горизонтально-расточном) подразумевает использование оборудования, конструкция которого изначально оптимизирована для минимизации погрешностей при обработке отверстий.
- Жесткость конструкции: Станины и шпиндельные бабки расточных станков проектируются с повышенным запасом по виброустойчивости и часто оснащаются выдвижными шпинделями и люнетами для поддержки длинных оправок. Фрезерный станок, даже тяжелый, имеет универсальную конструкцию, идущую на компромисс между жесткостью при фрезеровании и растачивании.
- Точность позиционирования: Координатно-расточные станки оснащаются прецизионными измерительными линейками (оптическими или лазерными) и системами термостабилизации, обеспечивающими точность межосевых расстояний в пределах ±1,5 мкм. Это превосходит стандартные возможности фрезерных ОЦ общего назначения.
- Режимная стойкость: На тяжелых расточных станках возможно длительное черновое растачивание с глубиной резания до 5 мм и подачей до 0,5 мм/об без риска потери геометрической точности узлов станка.
Сводная таблица различий:
| Параметр | Фрезерный станок / ОЦ | Расточной станок |
| Основное назначение | Комплексная обработка корпусных деталей | Высокоточная обработка отверстий |
| Точность отверстий (IT) | 7 – 8 | 5 – 7 |
| Шероховатость Ra (мкм) | 0.8 – 1.6 | 0.2 – 0.8 |
| Макс. вылет (L/D) | 4 – 7 (с антивибрацией) | Свыше 10 |
| Геометрическая точность | Хорошая | Превосходная (соосность до 0.002 мм) |
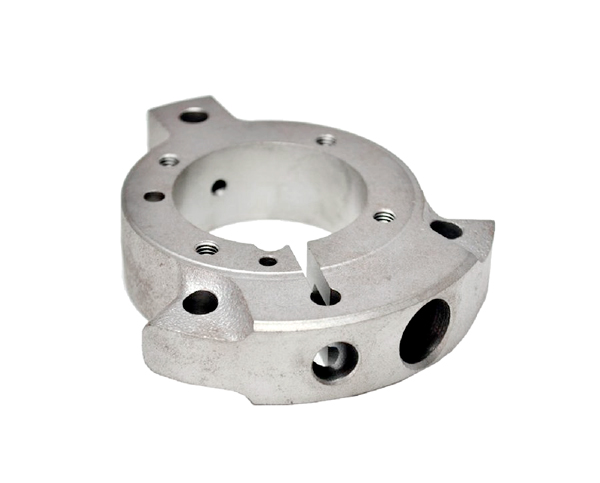
Инструментальное обеспечение: резцы и оправки
Качество растачивания отверстий на станках напрямую зависит от правильного подбора режущего инструмента.
Классификация и геометрия резцов
В соответствии с ГОСТ 9795-84 и международной классификацией ISO, расточные резцы подразделяются на державочные (для малых диаметров) и резцовые вставки для оправок.
- Для сквозных отверстий: применяются пластины с острым задним углом (тип CCMT, задний угол 7°) и главным углом в плане 75–80° для плавного выхода.
- Для глухих отверстий: используются пластины типа DCMT с углом при вершине 55° или треугольные (TCMT), позволяющие обрабатывать переход к дну под углом до 90°.
Материалы режущей части: для чугунов (особенно серых) рекомендован твердый сплав ВК8, для вязких легированных сталей — многослойные покрытия TiAlN методом PVD, обеспечивающие баланс твердости и трещиностойкости. При обработке алюминиево-кремниевых сплавов применяются пластины из PCD (поликристаллического алмаза), исключающие наростообразование.
Системы оправок и адаптация к нагрузкам
Вылет оправки является главным фактором возникновения вибраций. Для повышения производительности растачивания на расточном станке или ОЦ применяются:
- Демпфированные оправки: содержат внутри корпуса инерционный груз на пружинах или эластомерах, настроенный на поглощение пиков вибраций на определенных частотах. Это позволяет увеличить вылет без потери качества поверхности.
- Модульные головки: позволяют комбинировать переходные оправки разной длины с режущими картриджами, сокращая складскую номенклатуру и время переналадки.
Нормативы режимов резания
Назначение режимов резания базируется на эмпирических формулах и нормативах машиностроения (Общемашиностроительные нормативы режимов резания).
Скорость резания (Vc) рассчитывается по формуле:
Vc = (π * D * n) / 1000
где:
Vc — скорость резания (м/мин),
D — диаметр обрабатываемого отверстия (мм),
n — частота вращения шпинделя (об/мин).
Глубина резания (t) вычисляется как полуразность диаметров:
t = (D_final - D_initial) / 2
Подача при точении (S) измеряется в мм/об, а при фрезеровании в мм/зуб (Sz), что формирует минутную подачу:
S_мин = Sz * Z * n
Сравнительные режимы для распространенных материалов
| Материал заготовки | Черновая Vc (м/мин) | Чистовая Vc (м/мин) | Подача чистов. (мм/об) | Глубина чистов. (мм) |
| Сталь конструкционная (HB 180–220) | 100 – 130 | 140 – 180 | 0.10 – 0.18 | 0.2 – 0.5 |
| Серый чугун (HB 200) | 80 – 120 | 120 – 160 | 0.12 – 0.25 | 0.3 – 0.6 |
| Нерж. сталь (аустенитная) | 40 – 60 | 60 – 90 | 0.08 – 0.12 | 0.2 – 0.4 |
| Алюминиевый сплав (силумин) | 200 – 300 | 300 – 500 | 0.15 – 0.30 | 0.3 – 0.8 |
| Титан (Вт6) | 25 – 40 | 40 – 55 | 0.05 – 0.10 | 0.15 – 0.3 |
При работе на станках с ЧПУ в цикле G85 (растачивание с прямой подачей) или G86 (растачивание с остановкой шпинделя на дне) необходимо корректировать значения подачи на выходе, чтобы минимизировать огранку поверхности при отводе инструмента.
Типовые проблемы и алгоритмы их устранения
В процессе растачивания отверстий на станках с ЧПУ и универсальном оборудовании системно возникают следующие дефекты:
- Автоколебания (вибрации) и дробление
Проявляются в виде винтовой ряби на поверхности с характерным звуком. Первопричина — недостаточная жесткость шпиндель-оправка.
Решение: Ступенчатое снижение скорости резания на 10% до исчезновения вибраций. Замена стальной оправки на твердосплавную. Уменьшение радиуса при вершине пластины (r) с 0,8 мм до 0,2–0,4 мм.
- Конусность и разбивка отверстия
Отклонение геометрии возникает из-за отжима инструмента или биения шпинделя.
Решение: Введение финишного (калибрующего) прохода с минимальной глубиной (не более 0,1 мм) без изменения настройки резца. Для глубоких отверстий — синхронизация подачи СОЖ с осевым перемещением.
- Формирование нароста на кромке (Adhesion)
При обработке вязких материалов (нержавейка, алюминий) происходит адгезионное схватывание частиц заготовки с инструментом, что ухудшает шероховатость.
Решение: Увеличение скорости резания на 30–50% для повышения температуры в зоне резания и снижения коэффициента трения. Применение пластин с PVD-покрытием, обладающим низким сродством к обрабатываемому материалу.
- Затрудненный отвод стружки
Особенно критично при растачивании отверстий на токарном станке в глухих зонах, где сливная стружка «пакетируется» и блокирует вращение.
Решение: Использование пластин с геометрией стружколома «для малых подач», программирование циклов «клевания» (периодический вывод сверла/резца), применение СОЖ с давлением не менее 25 бар.
Сферы промышленного применения
Результат качественного растачивания востребован в отраслях, где требуется высокая размерная стойкость узлов.
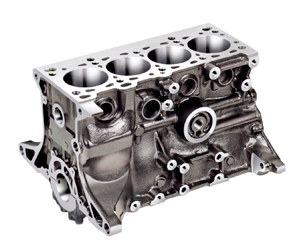
- Автомобильная и тракторная промышленность: Обработка блоков цилиндров и головок блоков. Обеспечивается точность посадки гильз и распределительных валов (IT7, Ra 0.8–1.6). Технология растачивания постелей коленчатого вала должна гарантировать соосность в пределах 0,02 мм.
- Энергетическое и нефтегазовое оборудование: Расточка корпусов запорной арматуры и насосного оборудования. Детали работают под высоким давлением, поэтому требования к шероховатости (Ra ≤ 0,4 мкм) и цилиндричности критичны для герметичности.
- Авиационно-космическая отрасль: Прецизионная обработка корпусных элементов из титановых и жаропрочных сплавов. Особенностью является применение тонкого растачивания с припуском 0,02–0,05 мм на сторону для достижения квалитетов IT5–IT6.
- Инструментальное производство: Растачивание отверстий в кондукторных плитах и корпусах пресс-форм под направляющие колонки. Требуется точность межцентровых расстояний ±0,01 мм.
- Судостроение и тяжелое машиностроение: Обработка крупногабаритных фундаментов и редукторов, где растачивание на расточном станке ведется мобильными (напольными) агрегатами, а диаметры отверстий могут достигать 1000 мм.
Таким образом, независимо от того, выполняется ли растачивание отверстий на фрезерном станке в условиях серийного производства или обработка ведется на специализированных координатно-расточных машинах, успех операции определяется жесткостью системы СПИД (Станок-Приспособление-Инструмент
|
Спросить или записаться на курсы
|
Заказать услугу
|