Содержание
- Физические основы: частота вращения шпинделя и скорость резания
- Базовая расчетная модель: определение частоты вращения
- Факторы, определяющие выбор оптимальных оборотов
- Практические расчеты для основных типов станков
- Табличные режимы резания для станков с ЧПУ
- Учет ограничений мощности и резонансных явлений
- Управление вращением через G и M коды
- Приборы для проверки и контроля частоты вращения
- Рекомендации по практическому применению и качеству обработки
Эффективность металлообработки на станках с числовым программным управлением (ЧПУ) определяется точностью назначения технологических параметров. Среди них ключевым фактором, напрямую влияющим на стойкость режущего инструмента, производительность операции и качество формируемой поверхности, является скорость вращения шпинделя станка. Ошибочный выбор этого значения приводит к катастрофическому износу режущих кромок, возникновению разрушительных вибраций или чрезмерному времени обработки. Данный материал обобщает методики расчета, справочные данные и практические алгоритмы настройки частоты вращения шпинделя станка для фрезерных, токарных и сверлильных групп оборудования.
Физические основы: частота вращения шпинделя и скорость резания
Для корректной настройки управляющей программы (G-кода) необходимо четко разделять два кинематических понятия: угловую скорость вращения и линейную скорость резания. Смешение этих терминов является распространенной ошибкой, ведущей к некорректным расчетам режимов.
Терминология и единицы измерения
Частота вращения шпинделя (n) — это величина, характеризующая количество полных оборотов, совершаемых шпинделем и закрепленным в нем инструментом (или заготовкой в токарной группе) за фиксированный промежуток времени, равный одной минуте.
- Единица измерения: обороты в минуту (об/мин).
- Международное обозначение: RPM (Revolutions Per Minute).
- Соотношение с системой СИ: Поскольку в системе СИ частота измеряется в Герцах (Гц), для технических расчетов используется соотношение: 1 об/мин = 1/60 Гц ≈ 0,01667 Гц. Однако использование об/мин в машиностроении является стандартом де-факто из-за большей наглядности числовых значений.
Дифференциация от линейной скорости резания
В технической литературе и справочниках часто оперируют параметром «Скорость резания» (Vc). Важно понимать, что скорость вращения шпинделя токарного станка или фрезерного центра не тождественна скорости резания.
Скорость резания (Vc) — это линейная скорость перемещения точки режущей кромки относительно обрабатываемой поверхности заготовки. Измеряется в метрах в минуту (м/мин).
Физический смысл: При неизменной частоте вращения (RPM) линейная скорость Vc будет изменяться в зависимости от расстояния точки режущей кромки до оси вращения. Чем больше диаметр фрезы или заготовки, тем больший путь проходит режущая кромка за один оборот.
Таким образом, частота вращения n является производной величиной, которую рассчитывают на основе рекомендованной скорости резания Vc (зависящей от материалов инструмента и детали) и диаметра D.
Базовая расчетная модель: определение частоты вращения
Чтобы определить частоту вращения шпинделя станка, применяется фундаментальная формула, связывающая скорость резания с диаметром. Точный расчет — первый шаг к назначению технологического режима.
Метрическая формула расчета
Для метрической системы измерений (диаметр D в мм, скорость Vc в м/мин) формула выглядит следующим образом:
n = (Vc × 1000) / (π × D)
где:
n — искомая частота вращения шпинделя, об/мин;
Vc — скорость резания, м/мин (справочное значение);
π — математическая константа (≈ 3.1416);
D — диаметр инструмента (при фрезеровании) или заготовки (при точении), мм.
Упрощенный инженерный расчет
Для оперативной оценки режимов на производстве часто используют упрощенный коэффициент, позволяющий быстро рассчитать скорость вращения шпинделя фрезерного станка или токарной группы без вычислительной техники:
n ≈ (318 × Vc) / D
Коэффициент 318 является результатом деления 1000 на π (1000 / 3.14159 ≈ 318.3). Данная форма удобна для подбора с точностью, достаточной для большинства черновых и получистовых операций.
Факторы, определяющие выбор оптимальных оборотов
Расчет по формуле дает номинальное значение, которое требует обязательной адаптации к реальным условиям обработки. На выбор частоты вращения шпинделя станка влияет комплекс взаимосвязанных факторов.
Свойства обрабатываемого материала
Физико-механические характеристики заготовки (твердость, пластичность, теплопроводность) задают базовый диапазон допустимых скоростей резания.
- Алюминиевые сплавы: Обладают высокой теплопроводностью и низкой твердостью. Допускают экстремально высокие Vc (до 500 м/мин и выше), что требует повышенных оборотов.
- Конструкционные и легированные стали: Требуют умеренных скоростей (100–250 м/мин) из-за склонности к наклепу и выделению тепла.
- Нержавеющие стали: Характеризуются низкой теплопроводностью и высокой вязкостью. При завышенных оборотах наблюдается быстрый износ инструмента.
- Титановые сплавы: Исключительно низкая теплопроводность обязывает использовать низкую скорость резания (20–50 м/мин) во избежание прижогов.
Инструментальное оснащение
Тип материала режущей части является лимитирующим фактором при назначении скорости вращения шпинделя станка:
- Быстрорежущая сталь (HSS, Р6М5 и аналоги): Теплостойкость до 600–650°C. Используются на низких скоростях, особенно при обработке сталей.
- Твердый сплав (ВК, ТК, карбид вольфрама): Позволяет повысить скорость резания в 3–5 раз по сравнению с HSS. Стандартный выбор для современной металлообработки.
- Металлокерамика и CBN (Кубический нитрид бора): Применяются для высокоскоростной обработки закаленных сталей (HRC > 45) и чугунов при повышенных скоростях, где HSS и твердый сплав неэффективны.
- PCD (Поликристаллический алмаз): Инструмент для обработки алюминия, композитов и цветных металлов с максимальной производительностью и стойкостью.
Глубина резания и подача
- Глубина резания (ap): При черновой обработке с большим съемом металла (ap > 3 мм) расчетную частоту вращения принудительно снижают для уменьшения сил резания и предотвращения поломки инструмента. На чистовых операциях (ap < 1.0 мм) обороты, напротив, стремятся увеличить, компенсируя малую глубину высокой скоростью для обеспечения качества поверхности.
- Подача (F): Минутная подача связана с оборотами прямо пропорционально (F = fz × Z × n). При назначении высоких оборотов необходимо контролировать, чтобы результирующая скорость подачи не превышала динамических возможностей приводов станка.
Практические расчеты для основных типов станков
Рассмотрим применение формулы на конкретных задачах.
Фрезерная обработка
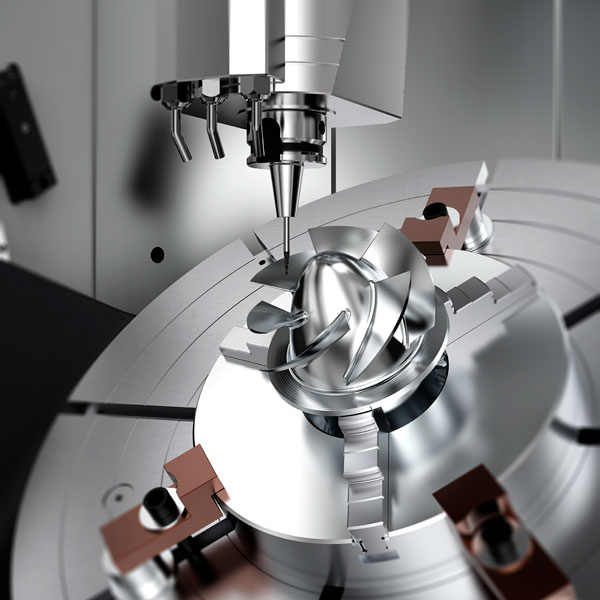
При расчете частоты вращения шпинделя фрезерного станка диаметр берется по наружному диаметру фрезы.
- Задача: Обработка плиты из коррозионностойкой стали (12Х18Н10Т) цельной твердосплавной концевой фрезой диаметром 16 мм.
- Справочная Vc: Для твердого сплава и нержавеющей стали Vc ≈ 90 м/мин.
- Расчет: n = (90 × 1000) / (3.1416 × 16) = 90000 / 50.26 ≈ 1790 об/мин.
- Корректировка: Если станок не обладает достаточной жесткостью или отсутствует подача СОЖ под давлением, значение снижают до 1500–1600 об/мин для гарантии отсутствия вибраций.
Токарная обработка
При расчете скорости вращения шпинделя токарного станка диаметр D равен текущему диаметру заготовки в зоне резания. Особенностью является использование функции G96 (CSS — Constant Surface Speed).
- Задача: Точение заготовки диаметром 80 мм из серого чугуна (СЧ20) твердосплавным резцом.
- Справочная Vc: 180 м/мин.
- Расчет: n = (180 × 1000) / (3.14 × 80) = 180000 / 251.2 ≈ 716 об/мин.
- Важно: При постоянных оборотах (G97) по мере торцовки или перемещения к центру скорость резания будет падать, что негативно скажется на шероховатости. Режим G96 автоматически поднимет частоту вращения шпинделя станка до 2800 об/мин при уменьшении диаметра до 20 мм, сохраняя Vc неизменной.
Сверлильная обработка
При расчете частоты вращения шпинделя сверлильного станка учитывается снижение скорости в центре сверла. За основу берется наружный диаметр.
- Задача: Сверление отверстия диаметром 5 мм в легированной стали (40Х) сверлом из быстрорежущей стали (Р6М5).
- Справочная Vc: Для HSS и 40Х Vc ≈ 22 м/мин.
- Расчет: n = (22 × 1000) / (3.14 × 5) = 22000 / 15.7 ≈ 1400 об/мин.
Табличные режимы резания для станков с ЧПУ
Справочные таблицы позволяют оператору быстро определить скорость вращения шпинделя сверлильного станка, токарного или фрезерного, минуя расчеты. Указанные значения являются стартовыми и предполагают использование современного твердосплавного инструмента с покрытием при достаточном охлаждении.
Таблица 1. Фрезерная обработка (концевые твердосплавные фрезы)
| Материал заготовки | Диаметр фрезы (D, мм) | Скорость резания Vc (м/мин) | Частота вращения n (об/мин) |
| Алюминий / Силумин | 12 | 350 | 9 280 |
| Алюминий / Силумин | 20 | 350 | 5 570 |
| Конструкционная сталь | 10 | 160 | 5 090 |
| Конструкционная сталь | 20 | 160 | 2 540 |
| Нержавеющая сталь | 12 | 80 | 2 120 |
| Титан / Жаропрочный сплав | 12 | 40 | 1 060 |
Таблица 2. Токарная обработка (твердосплавные пластины)
| Материал заготовки | Диаметр заготовки (D, мм) | Тип обработки | Токарный станок частота вращения n (об/мин) |
| Углеродистая сталь | 50 | Черновая | 1 080 |
| Углеродистая сталь | 50 | Чистовая | 1 780 |
| Серый чугун | 100 | Черновая | 540 |
| Латунь / Бронза | 30 | Чистовая | 2 650 |
| Алюминиевый сплав | 40 | Чистовая | 3 980 |
Таблица 3. Сверлильная обработка (спиральные сверла)
| Материал заготовки | Диаметр сверла (D, мм) | Инструмент | Скорость вращения шпинделя (об/мин) |
| Сталь мягкая (до 200 HB) | 6 | HSS | 1 400 |
| Сталь мягкая (до 200 HB) | 10 | HSS | 890 |
| Чугун серый | 6 | Твердый сплав | 2 100 |
| Чугун серый | 12 | Твердый сплав | 1 050 |
| Алюминий (литье) | 8 | HSS | 3 980 |
Учет ограничений мощности и резонансных явлений
Даже математически верный расчет не гарантирует успеха, если не учтены физические ограничения системы «станок–приспособление–инструмент–деталь».
Проверка мощности привода
Каждое значение скорости вращения шпинделя фрезерного станка или токарной группы подразумевает соответствующие силы резания. Эффективная мощность резания (Pрез) должна быть меньше номинальной мощности привода (Nшп) с учетом КПД (обычно 0.8–0.9).
Если расчетные обороты требуют мощность, выходящую за пределы допустимой длительной нагрузки привода, необходимо принудительно снизить частоту вращения. Часто вместо снижения оборотов эффективнее снизить подачу на зуб или глубину резания, чтобы сохранить выгодную кинематику резания.
Резонансные частоты
Любая механическая система имеет собственные частоты колебаний. Совпадение возмущающей частоты (произведение частоты вращения на количество зубьев фрезы) с собственной частотой элементов станка вызывает резонанс.
Признаки: резкое возникновение гула, дробление, характерная «рябь» на поверхности.
Решение: при обнаружении резонанса необходимо изменить скорость вращения шпинделя станка как минимум на 10–15% в любую сторону, чтобы выйти из опасного диапазона. В современных станках с ЧПУ иногда используются системы адаптивного подавления вибраций через датчики обратной связи, но основной метод — корректировка технологических режимов.
Управление вращением через G и M коды
Современные системы ЧПУ стандартизированы по языку ISO (G-коды). Настройка частоты вращения шпинделя станка осуществляется командами группы M и S.
Основные коды управления
- S [значение]: Адрес скорости. Задает величину либо в об/мин (при G97), либо в м/мин (при G96). Например, S1500.
- M03: Запуск шпинделя по часовой стрелке (правое вращение).
- M04: Запуск шпинделя против часовой стрелки.
- M05: Останов шпинделя. Всегда выполняется перед сменой инструмента.
Режимы работы
- G97 (Постоянные обороты): Стандартный режим для фрезерования и сверления. Отменяет постоянную скорость резания. G97 S1200 M03;
- G96 (Постоянная скорость резания — CSS): Основной режим для токарной обработки. Станок динамически изменяет скорость вращения шпинделя токарного станка при движении резца по оси X (изменение диаметра). G96 S180 M03;
- G50 (Ограничение максимальных оборотов): Применяется совместно с G96 для предотвращения «разгона» шпинделя до опасных значений при подходе к оси вращения (малый диаметр). Синтаксис на многих стойках: G50 S2500; (ограничивает потолок 2500 об/мин).
Приборы для проверки и контроля частоты вращения
Для диагностики состояния оборудования и верификации управляющих сигналов необходимо точно измерить реальные обороты. Основной прибор для проверки частоты вращения шпинделя станка — тахометр. В промышленных условиях используются следующие типы устройств:
- Контактный тахометр. Принцип действия основан на механической передаче вращения через адаптер (резиновый конус или металлический наконечник) на вал прибора. Контактный метод обеспечивает высокую точность, но не всегда безопасен и удобен при высоких оборотах или в труднодоступных местах.
- Оптический (лазерный) тахометр. Бесконтактный метод, являющийся промышленным стандартом для проверки ЧПУ-оборудования. Принцип работы: На вращающуюся деталь (патрон, вал) наклеивается светоотражающая полоска. Прибор испускает луч и регистрирует отраженные импульсы. Преимущества: Безопасность, возможность измерения высоких RPM, отсутствие механического влияния на легкие инструменты. Чтобы определить частоту вращения шпинделя станка с максимальной точностью при низких оборотах, рекомендуется наклеивать несколько меток, а затем делить показания прибора на их количество.
- Бесконтактный датчик с магнитным триггером. Используется в системах мониторинга. Магнитный маркер закрепляется на шпинделе, а датчик Холла генерирует сигнал при каждом прохождении. Данный метод часто интегрирован в систему ЧПУ для отображения реальных оборотов на экране оператора.
Рекомендации по практическому применению и качеству обработки
Взаимосвязь производительности, чистоты поверхности и назначенной скорости вращения шпинделя фрезерного станка (и токарного) реализуется в стратегии разделения операций.
Стратегия обработки
- Черновая обработка
- Цель — максимальный съем металла (объемная производительность).
- Рекомендация: Снижаем частоту вращения шпинделя фрезерного станка на 20–30% от расчетной чистовой, одновременно увеличивая глубину резания и подачу на зуб. Это нагружает пологую часть силовой характеристики привода и предотвращает быстрый износ от теплового удара.
- Чистовая обработка
- Цель — обеспечение заданной шероховатости (Ra 0.8–3.2).
- Рекомендация: Высокие обороты в сочетании с малой подачей на оборот. Здесь в приоритете кинематическая гладкость. Однако следует опасаться резонансных явлений, характерных именно для высокоскоростной чистовой обработки.
Анализ стружки как индикатор режима
Визуальный контроль стружки позволяет быстро скорректировать скорость вращения шпинделя.
- Сыпучая, мелкая стружка (сталь): Признак правильно выбранной или чуть завышенной скорости и достаточной температуры в зоне резания.
- Сливная, длинная «путаная» стружка: Часто говорит о недостаточной скорости резания или неправильной геометрии инструмента.
- Сине-фиолетовый оттенок стружки (сталь): Сигнал о критическом перегреве. Основная причина — чрезмерно высокая скорость вращения шпинделя станка, низкая подача или затупление инструмента. Требуется немедленное снижение оборотов.
Влияние СОЖ
Применение смазочно-охлаждающей жидкости (СОЖ) повышает теплоотвод из зоны резания. При подаче СОЖ под высоким давлением (от 70 бар) становится возможным повышение скорости вращения шпинделя токарного станка или обрабатывающего центра на 15–25% без риска преждевременного износа инструмента по передней поверхности.
Точное назначение технологических параметров, основанное на приведенных формулах, таблицах и рекомендациях, обеспечивает стабильность производственного процесса, предсказуемый ресурс дорогостоящего инструмента и достижение конкурентных показателей качества обрабатываемых поверхностей.
|
Спросить или записаться на курсы
|
Заказать услугу
|