Содержание
- Описание и технические характеристики рассматриваемого оборудования
- MT25MY — токарный обрабатывающий центр с ЧПУ
- 1Г325 — токарно-револьверный станок
- 16К25 — универсальный токарно-винторезный станок
- 16К20 — универсальный токарно-винторезный станок
- Сводная таблица характеристик
- Технологические возможности и оснастка станков
- Сравнение производительности станков
- Экономический эффект от перехода с 1Г325, 16К25, 16К20 на MT25MY
- Выигрышные факторы
- Возможные риски и дополнительные затраты
- Оценка по статьям затрат
- Адаптация производства: ошибки при замене
- Подводные камни модернизации: фундамент, электрика, подготовка специалистов
- Подготовка специалистов
- Гибкость производства: как переход на MT25MY меняет возможности предприятия
Современное производство ставит перед предприятиями задачи повышения эффективности, снижения себестоимости и расширения технологических возможностей. В условиях мелкосерийного и серийного выпуска сложных деталей, задействующих классические советские модели, всё чаще рассматривается модернизация токарных станков и переход на оборудование с числовым программным управлением. В данной статье проведён сравнительный анализ российского токарного обрабатывающего центра MT25MY и трёх классических советских моделей: 1Г325, 16К25 и 16К20. Оцениваются технические характеристики, технологические возможности, производительность, экономическая целесообразность замены, а также типичные ошибки при автоматизации токарного станка и особенности подготовки инфраструктуры.
Описание и технические характеристики рассматриваемого оборудования
MT25MY — токарный обрабатывающий центр с ЧПУ
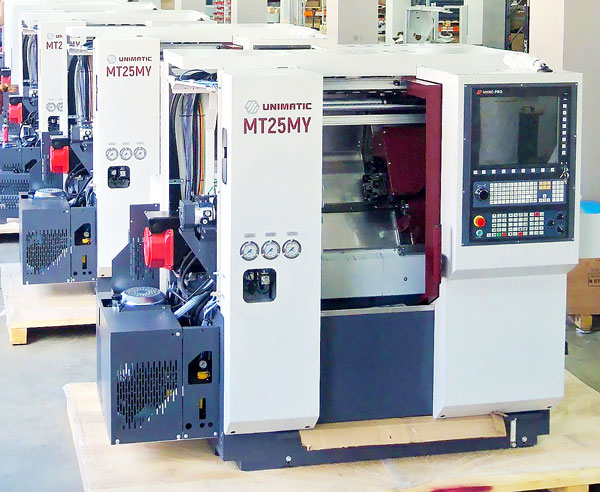
MT25MY представляет собой токарный обрабатывающий центр с ЧПУ и наклонной станиной. Разработка и производство осуществлены нашей компанией — от конструкторской документации до финальной сборки. Станок спроектирован для комплексной обработки сложных деталей малого и среднего размера за одну установку, что достигается наличием осей Y и C, а также приводного инструмента. Такая компоновка фактически является готовым решением для модернизации токарного станка ЧПУ на предприятии, где ранее применялись универсальные машины.
Область применения:
- клапаны, штуцеры, специальные диски;
- автомобильные компоненты;
- детали для машиностроительных предприятий;
- серийное производство сложных изделий.
Ключевые преимущества:
- высокая производительность при обработке небольших деталей;
- точность и жёсткость конструкции;
- компактность и экономичность;
- ось Y (впервые реализована на станках такого класса) — фрезерные и сверлильные операции без переустановки;
- отечественная цифровая система ЧПУ «ИНЭЛСИ» (г. Иваново): устройство ЧПУ, электроприводы, контроллер электроавтоматики, периферийные устройства и пульт оператора — от одного производителя.
Конструктивные особенности:
- Ось C в стандартной комплектации: позиционирование шпинделя с разрешением 0,001°, бесконтактный энкодер без ремня.
- Ось Y: предварительно нагруженные линейные направляющие роликового типа, угловой суппорт 45°, перемещения +20/−15 мм.
- Револьверная головка: 12-позиционная VDI 16 с сервоприводом, до 36 позиций индексации, 6 позиций под приводной инструмент, двунаправленная индексация.
- Шпиндель: мощность 5,5/7,5 кВт, максимальный крутящий момент 30 Н·м, частота до 8000 об/мин, отверстие 33 мм, симметричная конструкция шпиндельной бабки для минимизации температурных деформаций.
- Приводы подач: синхронные электродвигатели, предварительно нагруженные ШВП.
- Измерительная система: абсолютная на осях X/Y/Z, позиционное рассеивание (VDI 3441): 0,0035/0,0035/0,004 мм.
- Зажим: гидравлический зажимной цилиндр со сквозным отверстием, мониторинг зажима заготовки.
- Вспомогательные системы: автоматическая централизованная смазка, подача СОЖ (насос 3,5 бар) через револьверную головку, конвейер для стружки, кабинетная защита рабочей зоны с датчиком безопасности.
Основные технические характеристики MT25MY:
| Параметр | Значение |
|---|---|
| Тип станка | Токарный обрабатывающий центр с ЧПУ |
| Система ЧПУ | ИНЭЛСИ (Россия) |
| Станина | Наклонная, чугунная |
| Расстояние между центрами | 445 мм |
| Макс. диаметр обработки над станиной | 325 мм |
| Макс. диаметр вращения над поперечными салазками | 150 мм |
| Макс. диаметр обрабатываемой детали | 114 мм |
| Макс. диаметр обрабатываемого прутка | 25,4 мм |
| Макс. длина обрабатываемой детали | 315 мм |
| Перемещение по осям (X/Y/Z) | 100 мм / +20/−15 мм / 320 мм |
| Ёмкость инструментального магазина | 12 позиций (6 — приводной инструмент) |
| Габариты (Д × Ш × В) | 2180 × 1425 × 1870 мм |
| Вес | 2100 кг |
1Г325 — токарно-револьверный станок
1Г325 — универсальный токарно-револьверный станок с горизонтальной осью револьверной головки. Выпускался Новочеркасским станкостроительным заводом с 1961 года. Предназначен для лёгких токарных работ в серийном и мелкосерийном производстве.
Назначение: обработка деталей из калиброванного прутка диаметром до 25 мм, а также штучных заготовок в трёхкулачковом патроне диаметром 160 мм (рекомендуемый вылет от кулачков не более 50 мм). Используется на токарных участках и в инструментальных цехах.
Выполняемые операции: наружное и внутреннее точение (цилиндрических, конических, фасонных поверхностей), растачивание, сверление, зенкерование, развёртывание, нарезание метрической и дюймовой резьбы плашками и метчиками, нарезание резьбы по копиру, подрезка торцов, прорезка канавок, отрезка, накатывание рифлений, обработка конусов по копиру.
Ключевые особенности:
- автоматическое переключение режимов при повороте револьверной головки;
- дублированное ручное переключение без останова станка;
- точность наружных поверхностей — 4-й класс, отверстий центровым инструментом — 2-й класс, резьбы — класс 2а;
- требования к прутку по ГОСТ 7417-57, 8559-57, 8560-57, 1628-60, 2060-60: отклонение диаметра не более 0,28 мм, местная кривизна не более 3 мм/м, заходные фаски на торцах.
Основные технические характеристики 1Г325:
| Параметр | Значение |
|---|---|
| Класс точности (ГОСТ 8-82) | Н |
| Наибольший диаметр обработки над станиной | 320 мм |
| Наибольший диаметр круглого прутка (в цанге) | 25 мм |
| Наибольшая сторона квадрата прутка | 17 мм |
| Наибольший размер шестигранного прутка | 22 мм |
| Наибольшая длина обрабатываемой детали | 140 мм |
| Диаметр отверстия в шпинделе | 40 мм |
| Высота центров | 180 мм |
| Пределы частот вращения шпинделя | 80–3150 об/мин |
| Количество рабочих скоростей | 16 |
| Мощность главного электродвигателя | 2,6 кВт |
| Наибольший диаметр резьбы плашками / метчиками | М14 / М10 |
| Количество инструментов в револьверной головке | 12 |
| Диаметр расположения отверстий в головке | 170 мм |
| Габариты (Д × Ш × В) | 3980 × 1000 × 1555 мм |
| Масса | 1300 кг |
16К25 — универсальный токарно-винторезный станок
16К25 разработан на московском заводе «Красный Пролетарий» как развитие модели 16К20 с увеличенным на 100 мм диаметром обработки. Предназначен для единичного и мелкосерийного производства. Используется в машиностроении, ремонтных цехах, учебных заведениях, частных мастерских.
Выполняемые операции: наружное и внутреннее точение (цилиндрических, конических, фасонных поверхностей), растачивание, подрезка торцов и уступов, сверление, зенкерование, развёртывание, нарезание метрической, дюймовой, модульной, питчевой резьб, обработка длинных конусов с помощью конусной линейки, отрезка, прорезка канавок.
Конструктивные особенности:
- массивная литая станина с закалёнными шлифованными направляющими;
- установка заготовок в центрах или в патроне;
- эргономичное расположение органов управления, узел отключения подачи с точностью остановки до 50 мкм;
- дополнительно: люнеты, четырёхкулачковый патрон, УЦИ, конусная линейка, пневмоподушки задней бабки.
Основные технические характеристики 16К25:
| Параметр | Значение |
|---|---|
| Класс точности | Н (есть модификация П) |
| Наибольший диаметр заготовки над станиной | 500 мм |
| Наибольший диаметр заготовки над суппортом | 290 мм |
| Расстояние между центрами (РМЦ) | 710, 1000, 1400, 2000 мм |
| Наибольшая масса заготовки в центрах / в патроне | 650–1800 кг / 300 кг |
| Высота центров | 250 мм |
| Диаметр отверстия в шпинделе | 52 мм |
| Наибольший диаметр прутка | 50 мм |
| Конец шпинделя / конус | 6К / Морзе 6 |
| Частота вращения (прямое / обратное) | 12,5–1600 / 19–1900 об/мин |
| Количество скоростей (прямых/обратных) | 22/11 |
| Продольные подачи / поперечные подачи | 0,05–2,8 / 0,025–1,4 мм/об |
| Количество подач (продольных/поперечных) | 22/24 |
| Скорость быстрых перемещений (прод./попер.) | 3,8/1,9 м/мин |
| Пределы шагов резьб: метрических / дюймовых / модульных / питчевых | 0,5–112 мм / 56–0,5 ниток/дюйм / 0,5–112 модуль / 56–0,5 питч |
| Мощность главного электродвигателя | 7,5 кВт |
| Мощность двигателя быстрых перемещений | 0,37 кВт |
| Мощность насоса охлаждения | 0,18 кВт |
| Габариты (при РМЦ 1000 мм) | 2795 × 1240 × 1500 мм |
| Масса (при РМЦ 1000 мм) | 3095 кг |
16К20 — универсальный токарно-винторезный станок
16К20 — самый массовый универсальный токарный станок СССР, выпускался с 1973 года на заводе «Красный Пролетарий». Удостоен золотой медали Лейпцигской ярмарки. Расшифровка маркировки: 1 — токарная группа, 6 — токарно-винторезный тип, К — поколение, 20 — высота центров 220 мм.
Назначение: точная токарная обработка цилиндрических и конических заготовок, нарезание резьб. Применяется в единичном и мелкосерийном производстве, ремонтных цехах, учебных заведениях.
Выполняемые операции: наружное и внутреннее точение, растачивание, подрезка торцов, сверление, зенкерование, развёртывание, нарезание метрической, дюймовой, модульной, питчевой резьб, отрезка, прорезка канавок, обработка конусов.
Особенности: жёсткая станина П-образного сечения на массивных тумбах, закалённые направляющие; прецизионные подшипники шпинделя; отклонение от цилиндричности не более 7 мкм, конусность 20 мкм на 300 мм; широкий диапазон настройки подач и резьб; размер резца до 25×25 мм.
Основные технические характеристики 16К20:
| Параметр | Значение |
|---|---|
| Класс точности | Н |
| Наибольший диаметр обработки над станиной | 400 мм |
| Наибольший диаметр точения над суппортом | 220 мм |
| Расстояние между центрами (РМЦ) | 710, 1000, 1400, 2000 мм |
| Диаметр отверстия в шпинделе | 55 мм |
| Конец шпинделя / конус | 6К / Морзе 6 |
| Пределы частот вращения (прямое) | 12,5–1600 об/мин |
| Количество ступеней (прямых/обратных) | 23/12 |
| Продольные / поперечные подачи | 0,05–2,8 / 0,025–1,4 мм/об |
| Нарезаемые резьбы: метрических / дюймовых / модульных / питчевых | 45 (шаг 0,5–48 мм) / 28 (24–2 нитки/дюйм) / 38 (модуль 0,5–48) / 37 (96–1 питч) |
| Усилие на упоре (прод./попер.) | 800 / 460 кгс |
| Усилие на резце (прод./попер.) | 600 / 360 кгс |
| Мощность главного электродвигателя | 11 кВт |
| Мощность двигателя быстрых перемещений | 0,75 или 1,1 кВт |
| Мощность насоса охлаждения | 0,12 кВт |
| Размер резца | до 25×25 мм |
| Габариты (при РМЦ 1000 мм) | 2795 × 1190 × 1500 мм |
| Масса (при РМЦ 1000 мм) | 3010 кг |
Сводная таблица характеристик
| Параметр | MT25MY | 1Г325 | 16К25 | 16К20 |
|---|---|---|---|---|
| Тип станка | Токарный обрабатывающий центр с ЧПУ | Токарно-револьверный | Токарно-винторезный универсальный | Токарно-винторезный универсальный |
| Класс точности | Высокая (VDI 3441: 0,0035–0,004 мм) | Н (наружн. 4-й кл.) | Н (или П) | Н |
| Макс. диаметр над станиной, мм | 325 | 320 | 500 | 400 |
| Макс. диаметр прутка, мм | 25,4 | 25 | 50 | 55 (отверстие) |
| Макс. длина детали, мм | 315 | 140 | до 2000 | до 2000 |
| Частота вращения шпинделя, об/мин | до 8000 | 80–3150 | 12,5–1600 | 12,5–1600 |
| Мощность главного привода, кВт | 5,5/7,5 | 2,6 | 7,5 | 11 |
| Управление | ЧПУ ИНЭЛСИ | Ручное/механическое | Ручное | Ручное |
| Приводной инструмент / ось C / ось Y | Есть (6 позиций) / Есть / Есть | Нет / Нет / Нет | Нет / Нет / Нет | Нет / Нет / Нет |
| Габариты, мм | 2180×1425×1870 | 3980×1000×1555 | 2795×1240×1500* | 2795×1190×1500* |
| Масса, кг | 2100 | 1300 | 3095* | 3010* |
* Для исполнения с РМЦ 1000 мм.
Технологические возможности и оснастка станков
MT25MY
Токарный обрабатывающий центр, позволяющий выполнять весь цикл обработки сложной детали за один установ. Применяются токарные операции (точение, растачивание, подрезка торцов), а также фрезерные и сверлильные переходы с помощью приводных инструментов. Оси C и Y расширяют возможности: ось C обеспечивает точное угловое позиционирование шпинделя, ось Y — смещение инструмента относительно оси вращения. Это позволяет фрезеровать пазы, лыски, отверстия вне оси. Оснастка: 12-позиционная револьверная головка VDI 16, гидравлический зажимной цилиндр, система подачи СОЖ, измерительная система на всех осях, телескопическая защита направляющих.
1Г325
Специализирован для прутковых работ. Выполняет точение, сверление, зенкерование, развёртывание, нарезание резьбы плашками и метчиками, отрезку, прорезку канавок, накатывание рифлений, обработку фасонных поверхностей по копиру. Оснастка: револьверная головка, трёхкулачковый патрон, цанги для прутка до 25 мм, резьбонарезные приспособления, копирные устройства.
16К25
Универсален для крупных заготовок. Выполняет все основные токарные операции, включая нарезание широкого спектра резьб и обработку длинных конусов. Оснастка: трёх- и четырёхкулачковые патроны, люнеты, упорный задний центр, переходные втулки, система СОЖ, УЦИ (опционально), быстросменная резцедержка.
16К20
Аналогичен 16К25, но с меньшим диаметром обработки. Оснастка: трёхкулачковый патрон (200–250 мм), упорный центр, четырёхпозиционный резцедержатель, люнеты, система автоматического подвода СОЖ, дополнительно: планшайба, четырёхкулачковый патрон, УЦИ, расширенная коробка скоростей.
Сравнение производительности станков
Производительность станков оценивается не только по мощности, но и по способности минимизировать вспомогательное время и переналадки.
- MT25MY демонстрирует наивысшую потенциальную производительность для сложных, мелкосерийных и комплексных задач благодаря полной автоматизации цикла. Комплексная обработка за одну установку устраняет межоперационное перемещение заготовок, а оси C и Y позволяют выполнять фрезерные и сверлильные переходы без дополнительных станков. Высокая динамика сервоприводов и предварительно нагруженные направляющие сокращают время холостых ходов. Работа с прутком до 25,4 мм и штучными заготовками до 114 мм обеспечивает гибкость.
Итог: MT25MY лидирует, когда критична частая смена номенклатуры и требуется совмещение токарных и фрезерных операций. - 1Г325 максимально эффективен в массовом и крупносерийном производстве простых деталей из калиброванного прутка. Револьверная головка с 12 инструментами и автоматическое переключение скоростей и подач сокращают цикл, однако жёсткая специализация на прутке и отсутствие фрезерных возможностей ограничивают универсальность.
Итог: уступает MT25MY в сложности обрабатываемых форм и гибкости переналадки. - 16К25 и 16К20 — классические универсальные токарно-винторезные станки. Их производительность зависит от квалификации оператора и сложности ручных настроек. 16К25 имеет преимущество перед 16К20 при обработке крупных заготовок (диаметр до 500 мм против 400 мм). Однако оба требуют ручного переключения скоростей, подач и смены шестерён для нарезания некоторых резьб, что значительно увеличивает время переналадки.
Итог: В сценариях с частой сменой продукции и необходимостью автоматизации они уступают MT25MY.
Вывод: для сложных деталей и мелкосерийного производства — MT25MY; для массового пруткового производства простых форм — 1Г325; для единичных крупногабаритных заготовок — 16К25; 16К20 остаётся бюджетным универсальным вариантом, но проигрывает в скорости переналадки.
Экономический эффект от перехода с 1Г325, 16К25, 16К20 на MT25MY
Переход на MT25MY целесообразно рассматривать как инвестицию в комплект модернизации токарного станка ЧПУ, которая окупается за счёт нескольких факторов.
Выигрышные факторы
- Сокращение времени цикла: комплексная обработка за одну установку вместо нескольких операций на разных станках или с переустановкой. Снижается время на замену инструмента и перезакрепление заготовки.
- Снижение затрат на рабочую силу: автоматизация уменьшает зависимость от высокой квалификации оператора универсального станка, позволяет одному специалисту обслуживать несколько станков (многостаночное обслуживание).
- Повышение повторяемости и качества: ЧПУ гарантирует идентичность деталей в партии, что снижает брак и затраты на доработку.
- Гибкость для мелкосерийного производства: быстрая смена управляющих программ и инструмента сокращает время запуска новой продукции.
Возможные риски и дополнительные затраты
- Первоначальные инвестиции: стоимость станка, оснастки, пусконаладки, обучения персонала.
- Затраты на внедрение: разработка управляющих программ, адаптация технологии, возможная модернизация инфраструктуры.
- Обслуживание: сложность системы ЧПУ повышает стоимость сервиса и запасных частей.
- Низкая загрузка: при стабильном массовом выпуске простых деталей из прутка 1Г325 может оказаться экономически эффективнее из-за минимальных накладных расходов.
Оценка по статьям затрат
- Стоимость брака: на старых станках процент брака может достигать 3–5% из-за человеческого фактора и многооперационности; на MT25MY — снижается до 0,5–1% благодаря повторяемости и контролю. Экономия на браке — в 3–5 раз.
- Затраты на инструмент: на универсальных станках преимущественно цельный быстрорежущий инструмент с низкой стойкостью; MT25MY использует сменные твердосплавные пластины со стойкостью в 3–5 раз выше, что снижает расход на 40–60%.
- Энергопотребление: у старых станков асинхронные двигатели работают на полную мощность даже на холостом ходу; у MT25MY сервоприводы с регулированием потребляют энергию пропорционально нагрузке. Удельное энергопотребление на деталь снижается на 20–30%.
Срок окупаемости обычно составляет от 2 до 5 лет в зависимости от загрузки и структуры производства. Оптимальные условия для перехода: мелкосерийное и среднесерийное производство сложных деталей, частые переналадки, потребность в совмещении точения и фрезерования, дефицит квалифицированных операторов универсальных станков.
Адаптация производства: ошибки при замене
При замене классических станков на MT25MY часто допускаются ошибки, которые снижают эффективность модернизации токарных станков и увеличивают срок окупаемости.
Ошибки планирования
- Недооценка полной стоимости внедрения: учитывается только цена станка, но забываются пусконаладка, обучение, разработка программ, закупка оснастки (приводной инструмент, патроны, цанги).
- Неправильный расчёт загрузки: станок приобретается без гарантированного объёма заказов.
- Игнорирование инфраструктуры: не проверяются мощность электросети, система СОЖ, удаление стружки, площадь установки.
Ошибки монтажа и пусконаладки
- Пренебрежение требованиями к фундаменту и выравниванию — вибрации, потеря точности.
- Некорректное подключение к электросети или охлаждению — сбои ЧПУ.
- Пропуск проверки геометрической точности после установки.
- Использование заводских настроек ЧПУ без адаптации под конкретные материалы и задачи.
Ошибки работы с персоналом
- Недостаточное обучение операторов, привыкших к ручному управлению.
- Отсутствие технолога-программиста, возложение программирования на операторов.
- Сопротивление коллектива изменениям, отсутствие мотивации.
Эксплуатационные ошибки
- Использование неподходящего инструмента (цельные резцы вместо твердосплавных пластин).
- Неоптимальные режимы резания, характерные для универсальных станков.
- Пренебрежение техобслуживанием (отсутствие графика ТО сервоприводов, направляющих, СОЖ).
- Неиспользование всех возможностей станка (осей C и Y, приводного инструмента).
- Ошибки в управляющих программах из-за недостаточного знания CAM-систем.
- Игнорирование регулярного контроля точности и калибровки.
Финансовые ошибки
- Недооценка текущих затрат на инструмент, электроэнергию, обслуживание ЧПУ, обновление ПО.
- Нереалистичные сроки окупаемости без учёта периода освоения.
- Отсутствие резерва на непредвиденные расходы (15–20% бюджета).
Рекомендации: провести детальный аудит номенклатуры и загрузки; составить комплексный план перехода с графиком демонтажа, обучения, разработки программ; обеспечить качественную пусконаладку авторизованным сервисом; обучить персонал; внедрить систему планового ТО; начинать с простых деталей и постепенно увеличивать сложность; вести мониторинг фактических показателей.
Подводные камни модернизации: фундамент, электрика, подготовка специалистов
Автоматизация токарного станка требует тщательной подготовки производственной площадки. Ниже рассмотрены три ключевых аспекта, которые часто недооценивают.
Фундамент и виброизоляция
Современные станки с ЧПУ, в том числе MT25MY, чувствительны к вибрациям. Неправильно подготовленное основание приводит к потере точности, волнистости поверхности, ускоренному износу направляющих и шпинделя.
Что необходимо выполнить:
- Рассчитать статические и динамические нагрузки от станка, использовать рекомендации производителя по фундаменту.
- Оценить несущую способность грунта; при необходимости провести инженерно-геологические изыскания.
- Обеспечить виброизоляцию: либо отдельный массивный фундамент с виброразрывом (упругие прокладки), либо виброопоры. Собственная частота системы «фундамент–грунт» должна отличаться от частот возмущения станка на 30–40%.
- Выровнять опорную поверхность с допусками из паспорта; дать бетону набрать проектную прочность.
- Проверить влияние соседнего оборудования; при необходимости физически изолировать зону установки.
Электрика и электромагнитная совместимость
Нестабильное питание — частая причина сбоев ЧПУ: ошибки программ, самопроизвольные остановки, перегрев компонентов.
- Рассчитать суммарную мощность станка и вспомогательного оборудования (чиллер, вытяжка, компрессор), предусмотреть резерв 25%.
- Подобрать сечение кабеля с учётом тока, длины и способа прокладки, чтобы избежать перегрева.
- Разделить силовые цепи и цепи управления (датчики, сигналы обратной связи); управляющие линии прокладывать экранированным кабелем.
- Организовать контур заземления сопротивлением менее 4 Ом.
- При нестабильном качестве сети установить стабилизатор напряжения, а для контроллера и ПК — ИБП, чтобы корректно завершить программу при кратковременном отключении.
- Учесть электромагнитные помехи от частотных преобразователей: экранирование кабелей, разнесение трасс.
Подготовка специалистов
Переход на ЧПУ с осями C и Y и приводным инструментом требует новых компетенций, которых нет у операторов универсальных станков.
- Обучение работе с CAM-системами (Mastercam, Fusion 360 CAM, HSMWorks и др.) — от теории координат до практической генерации управляющих программ.
- Минимизация ошибок программирования: обязательная симуляция программ перед запуском на станке, проверка траекторий и припусков.
- Оптимизация режимов резания под конкретный станок и материал для раскрытия потенциала MT25MY.
Рекомендуется начинать с пилотных проектов (1–2 несложные детали), привлекать инструкторов от производителя, а также ввести обязательный этап проверки программ на симуляторе.
Гибкость производства: как переход на MT25MY меняет возможности предприятия
Гибкость производства — способность адаптироваться к изменениям номенклатуры, объёмов, конструкции изделий, последовательности операций и материалов. Переход с 1Г325, 16К25, 16К20 на MT25MY радикально повышает этот показатель.
Сравнение гибкости по ключевым аспектам
| Аспект | 1Г325 | 16К25/16К20 | MT25MY |
|---|---|---|---|
| Маршрутизация | Жёстко настроен на пруток, ограничен револьверной головкой | Универсальны, но ручная переналадка, смена шестерён | ЧПУ: быстрая смена программ, оси C и Y — разные операции за один установ |
| Оборудование | Только токарные операции | Только токарные операции, для фрезерования нужен отдельный станок | Совмещает точение и фрезерование приводным инструментом |
| Переналадка | Смена кулачков, настройка головки — часы | Ручная настройка подач, скоростей — 2–4 часа | Смена программы и инструмента — 15–30 минут |
| Типы заготовок | Только пруток до 25 мм | Штучные заготовки, пруток без автоматизации | Штучные, пруток, сложные детали с фрезерованием |
| Масштабируемость | Требует доп. оборудование или персонал | Требует доп. оборудование или персонал | Адаптация новыми программами и оснасткой |

Обрабатывающий центр Униматик MT25MY как вариант модернизации токарного станка
Примеры повышения гибкости
- Мелкосерийное производство сложных деталей: раньше — точение на 16К20, передача на фрезерный станок, возврат на 16К20; теперь — вся обработка на MT25MY за один установ.
- Частая смена номенклатуры: на 1Г325 переналадка занимает часы; на MT25MY — 10–15 минут.
- Опытные партии и прототипы: моделирование в CAM-системе, быстрая отладка программы.
- Комбинированные поверхности: точение и фрезерование паза без переустановки — выше точность, меньше времени.
Количественные показатели гибкости
- Время переналадки: снижение с 2–4 часов (старые станки) до 15–30 минут (MT25MY).
- Количество операций за установку: увеличение с 1–2 (16К20) до 5–10 (MT25MY с приводным инструментом).
- Диапазон обрабатываемых деталей: расширение за счёт фрезерных и сверлильных переходов.
- Скорость запуска новой продукции: сокращение сроков от чертежа до первой детали на 40–60%.
Риски снижения гибкости
Потенциал MT25MY не будет реализован, если:
- нет обученных специалистов ЧПУ;
- не закуплена необходимая оснастка (приводной инструмент, цанги, патроны);
- станок используется только как универсальный токарный, без осей C/Y;
- отсутствует интеграция с ERP/MES системами;
- персонал сопротивляется изменениям.
Рекомендации по максимизации гибкости
- Обучить технологов и операторов работе с ЧПУ и CAM-системами.
- Закупить полный комплект оснастки (приводной инструмент, цанги, патроны, люнеты).
- Внедрить CAD/CAM-решения для быстрого создания программ.
- Подключить станок к системе управления производством.
- Проводить регулярный анализ и оптимизацию управляющих программ.
Сравнительный анализ MT25MY и советских станков 1Г325, 16К25, 16К20 показывает принципиальное различие в идеологии производства. Классические модели остаются надёжными инструментами для узких задач: 1Г325 — для массовой прутковой обработки простых деталей, 16К25 и 16К20 — для универсального точения крупных заготовок в условиях единичного производства. Однако с точки зрения автоматизации, гибкости и комплексной обработки MT25MY имеет решающие преимущества: обработка за один установ, наличие осей C и Y, приводной инструмент, отечественная система ЧПУ.
Переход на MT25MY следует рассматривать как стратегический шаг модернизации токарного станка, который окупается за счёт снижения брака (в 3–5 раз), экономии на инструменте (40–60%), сокращения удельного энергопотребления (20–30%) и радикального уменьшения времени переналадки. Для успешного внедрения необходимо тщательно подготовить фундамент, электрическую инфраструктуру, обучить персонал и избегать типичных ошибок планирования и эксплуатации. Только в этом случае комплект модернизации токарного станка ЧПУ обеспечит предприятию качественный скачок производительности и конкурентоспособности.
|
Спросить или записаться на курсы
|
Заказать услугу
|