Содержание
- Какая точность станков с ЧПУ считается нормой для металлообработки
- ГОСТы по точности станков с ЧПУ: обзор стандартов
- Группа 1. Конструктивные факторы
- Жесткость конструкции станка: влияние станины и литых деталей на точность
- Точность позиционирования станка с ЧПУ это определение и стандарты
- Повторяемость позиционирования осей: в чем разница с точностью
- Геометрическая точность станков с ЧПУ: проверка по ГОСТ и отклонения
- Шарико-винтовые пары (ШВП) и направляющие: влияние класса точности на люфты
- Радиальное и осевое биение шпинделя: причины и нормы точности
- Тепловые деформации станка: компенсация погрешностей от нагрева узлов
- Системы обратной связи: датчики и энкодеры для высокоточных станков
- Дискретность системы ЧПУ: цена импульса и предел точности станка
- Виброустойчивость конструкции и балансировка узлов станка
- Группа 2. Эксплуатационные факторы
- Проверка точности станка с ЧПУ: методика и периодичность контроля
- Калибровка и юстировка осей станка: настройка геометрии перед работой
- Прогрев шпинделя и станка перед чистовой обработкой: почему это важно
- Компенсация люфтов и натяжение ШВП при обслуживании станка
- Влияние режимов резания на точность обработки: подача, скорость и глубина
- Выбор и износ режущего инструмента: биение фрезы и точность размеров
- Точность токарного станка с ЧПУ при закреплении заготовки: роль кулачков и патрона
- Точность фрезерного станка с ЧПУ: влияние оснастки и вылета инструмента
- Влияние температуры в цехе и фундамента на точность металлообработки
- Контроль качества деталей: как измерить фактическую точность обработки
Точность металлообработки на станках с числовым программным управлением определяется совокупностью конструктивных решений, заложенных производителем, а также условиями эксплуатации и квалификацией обслуживающего персонала. Паспортные характеристики, полученные при заводских испытаниях, описывают потенциальные возможности оборудования, однако реальная точность обработки на станках ЧПУ всегда зависит от текущего состояния механики, электроники, температурного режима и правильности настройки. В настоящем материале рассмотрены ключевые факторы, влияющие на точность токарного и фрезерного станков с ЧПУ, приведены нормативные требования и практические рекомендации по контролю и поддержанию заданных параметров.
Какая точность станков с ЧПУ считается нормой для металлообработки
Нормативная база выделяет несколько классов точности станков с ЧПУ, регламентируемых ГОСТ 8-82. В порядке возрастания требований различают классы Н (нормальная), П (повышенная), В (высокая), А (особо высокая) и С (особо точные, мастер-станки). Для универсального оборудования, предназначенного для черновой и получистовой обработки, типичен класс Н. Станки массового сегмента обычно соответствуют классу П, обеспечивая чистовую обработку серийных деталей. Прецизионные задачи, включая изготовление пресс-форм и инструментальное производство, требуют классов В, А или С, при этом для классов выше П обязателен контроль температуры: колебания в рабочей зоне не должны превышать 2 °C.
Относительные допуски, если принять класс Н за 100 %, составляют: класс П ≈ 62 %, класс В ≈ 39 %, класс А ≈ 24 %, класс С ≈ 15 %. Для токарных станков класса Н типовые отклонения размеров могут находиться в пределах ±0,02–0,05 мм. У фрезерных станков точность позиционирования обычно составляет ±0,005–0,01 мм, а повторяемость возврата в точку — порядка ±0,003 мм. Конкретные значения всегда указываются в паспорте и подтверждаются протоколами заводских и послемонтажных испытаний.
Оценка точности включает два базовых показателя: точность позиционирования (отклонение фактической координаты от заданной) и повторяемость (стабильность многократного выхода в одну позицию). Первый параметр зависит от жёсткости конструкции, люфтов в передачах, качества датчиков обратной связи и алгоритмов управления. Второй определяется прежде всего состоянием механики — износом ШВП, направляющих, подшипников. На реальную точность станков с ЧПУ также влияют вибрации, тепловые деформации, износ узлов, качество установки, состояние инструмента и корректность настройки. Перед прецизионной обработкой обязателен прогрев станка в течение 20–30 минут.
ГОСТы по точности станков с ЧПУ: обзор стандартов
Проверка точности станка с ЧПУ регламентируется комплексом национальных и межгосударственных стандартов. Базовым документом является ГОСТ 8-82, устанавливающий общие требования к испытаниям металлорежущих станков на точность. Он вводит пять классов точности и определяет группы показателей: геометрическая точность, точность обработки образцов и дополнительные параметры. Для классов В, А и С стандарт предписывает поддержание температуры рабочего пространства с колебаниями не более 2 °C.
Детализированные методики измерений приведены в серии ГОСТ ISO 230. Например, ГОСТ ISO 230-2-2016 определяет порядок испытаний точности и повторяемости позиционирования линейных осей и осей вращения. Стандарт требует использования лазерных интерферометров или калиброванных шаровых матриц, задаёт условия прогрева и температурные рамки. ГОСТ ISO 230-4-2015 посвящён отклонениям круговых траекторий, что важно для оценки согласованности работы нескольких осей при контурной обработке.
Для токарных станков с ЧПУ применяются профильные стандарты серии ГОСТ ISO 13041. Часть 1 регламентирует геометрические испытания станков с горизонтальным шпинделем, часть 2 — с вертикальным, часть 4 — точность и повторяемость позиционирования линейных и круговых осей. На практике сначала по ГОСТ 8-82 определяется класс точности, а затем для приёмочных и периодических испытаний используются стандарты ISO 230 или ISO 13041. В паспорте конкретного станка должны быть указаны ссылки на применённые методики и полученные значения допусков.
Группа 1. Конструктивные факторы
Жесткость конструкции станка: влияние станины и литых деталей на точность
Станина является базовым несущим элементом, воспринимающим силы резания (до десятков кН) и обеспечивающим взаимное расположение узлов. Недостаточная жёсткость приводит к отклонениям размеров, искажению формы, вибрациям и ускоренному износу инструмента.
Материалы станин:
- серый чугун (СЧ15–СЧ30) обладает высоким демпфированием (логарифмический декремент затухания на 50 % выше, чем у стали), но требует снятия внутренних напряжений;
- сварные стальные конструкции легче, но хуже гасят колебания;
- полимербетон и гранит обеспечивают наилучшее демпфирование и температурную стабильность.
Для повышения жёсткости используют рёбра, коробчатые сечения, интеграцию узлов, заполнение полостей вибропоглощающими составами. Естественное старение отливок (выдержка до года) снимает до 90 % остаточных напряжений, искусственное старение (нагрев до 550 °C) также стабилизирует геометрию. Оценка жёсткости выполняется статическими и динамическими испытаниями, а также методом конечных элементов.
Точность позиционирования станка с ЧПУ это определение и стандарты
Точность позиционирования станка с ЧПУ это способность системы установить рабочий орган в заданную координату с минимальным отклонением. Параметр определяется погрешностью позиционирования (разница между заданным и фактическим положением), разрешением, повторяемостью и стабильностью.
Основные влияющие факторы:
- механические компоненты — жёсткость, состояние направляющих, люфты ШВП, качество муфт,
- система измерения — разрешение энкодеров, наличие линейных шкал,
- алгоритмы управления — компенсация ошибок, интерполяция,
- а также температура и вибрации.
ГОСТ 27843-2006 (соответствует ISO 230-2:1997) устанавливает методы измерения с помощью лазерного интерферометра и требует не менее пяти измерений на точку. Типовые значения точности позиционирования: класс Н — ±20–50 мкм, П — ±10–20 мкм, В — ±5–10 мкм, А — ±2–5 мкм, С — ±0,5–2 мкм. Общая погрешность определяется квадратичным суммированием механической, измерительной и управляющей составляющих.
Повторяемость позиционирования осей: в чем разница с точностью
Повторяемость характеризует разброс фактических положений при многократном подходе к одной координате. В отличие от точности, которая описывает систематическое смещение относительно цели, повторяемость отражает случайные ошибки, вызванные люфтами, износом, вибрациями и нестабильностью механики. Систематическую погрешность можно скомпенсировать через карты коррекции в ЧПУ, тогда как низкая повторяемость требует механического ремонта.
Например, станок может стабильно останавливаться на 15 мкм правее заданной точки (высокая повторяемость, низкая точность) или иметь среднее положение близкое к цели, но с разбросом ±20 мкм (низкая повторяемость). Для серийного производства повторяемость часто важнее точности, поскольку обеспечивает стабильность размеров в партии. Идеальный случай — высокая точность и высокая повторяемость, что достигается только при исправной механике и правильной калибровке.
Геометрическая точность станков с ЧПУ: проверка по ГОСТ и отклонения
Геометрическая точность станков с ЧПУ оценивается в квазистатических условиях по ГОСТ ISO 230-1-2018 и профильным стандартам (ГОСТ ISO 10791-2 для вертикальных обрабатывающих центров, ГОСТ ISO 13041-1 для токарных станков). Проверяются прямолинейность перемещений по осям, перпендикулярность, параллельность, геометрия шпинделя (радиальное и осевое биение), взаимное расположение узлов. Измерения проводятся на холостом ходу после прогрева с помощью индикаторов, контрольных оправок, поверочных линеек, уровней и оптических приборов. Допуски зависят от длины измерения и класса точности: например, прямолинейность на длине 500 мм может иметь допуск 0,010 мм для высокого класса. Угловые отклонения нормируются в микрорадианах или угловых секундах. При выявлении превышений выполняется регулировка или программная компенсация через функции ЧПУ.
Шарико-винтовые пары (ШВП) и направляющие: влияние класса точности на люфты
Класс точности ШВП по ISO 3408 определяет допустимые отклонения шага и осевой люфт.
Классы C0–C1 дают погрешность менее ±3 мкм на 300 мм, C3–C5 — от ±6 до ±12 мкм, C7 — ±25 мкм, C10 — ±50 мкм. Люфт в ШВП вызывает ошибки позиционирования при реверсе, снижает повторяемость и провоцирует вибрации.
Для чистовой обработки рекомендуются ШВП класса C3–C5, для прецизионной — C0–C3. Направляющие качения также классифицируются: P (Precision) — 0,02 мм/1000 мм, SP — 0,01 мм/1000 мм, H — 0,005 мм/1000 мм.
Согласование классов ШВП и направляющих обязательно: прецизионная ШВП не раскроет потенциал при грубых направляющих. Уменьшение люфта достигается преднатягом (сдвоенные гайки, пружинные механизмы), регулировкой, программной компенсацией. Критический люфт более 0,2 мм требует замены компонентов.
Радиальное и осевое биение шпинделя: причины и нормы точности
Биение шпинделя — отклонение оси вращения от идеальной, приводящее к овальности, конусности, неплоскостности обработанных поверхностей.
Радиальное биение вызывается износом подшипников, дефектами монтажа, деформацией вала, загрязнением, дисбалансом. Осевое биение связано с торцевыми зазорами и перекосом.
Нормы по ГОСТ 18097-93 для токарных станков:
- класс Н — радиальное и осевое биение у торца ≤ 0,010 мм,
- класс П — ≤ 0,005 мм,
- класс В — ≤ 0,003 мм.
Для фрезерных станков допуски несколько шире. Проверка выполняется индикатором часового типа на контрольной оправке при ручном вращении шпинделя. Превышение норм требует регулировки подшипников, шлифовки конуса, балансировки. Периодичность контроля: для класса Н — раз в 12 месяцев при односменной работе, для класса В — раз в 3 месяца.
Тепловые деформации станка: компенсация погрешностей от нагрева узлов
Нагрев станка при работе вызывает тепловые деформации, на долю которых может приходиться до 70 % общей погрешности. Источники тепла: трение в подшипниках и направляющих, работа шпинделя, электродвигатели, процесс резания. Смещения накапливаются медленно и трудно предсказуемы.
Конструктивные меры:
- вынос тепловыделяющих узлов,
- принудительное охлаждение,
- термосимметричные конструкции,
- материалы с низким коэффициентом расширения (гранит, инвар, полимербетон).
Программные методы включают коррекцию траектории по математическим моделям, использование датчиков температуры и смещений. Типичные значения: удлинение шпинделя до 40 мкм за первые 30 минут, вертикальное смещение шлифовального круга до 150 мкм за смену. Внедрение компенсации требует диагностики, моделирования, установки датчиков, калибровки и интеграции с ЧПУ.
Системы обратной связи: датчики и энкодеры для высокоточных станков
Система обратной связи определяет предел точности станка с ЧПУ.
Энкодеры преобразуют угол поворота вала в электрические сигналы:
- инкрементальные генерируют импульсы (разрешение до 1 млн имп/об),
- абсолютные сохраняют положение после отключения питания,
- оптические обеспечивают высокое разрешение,
- магнитные устойчивы к загрязнениям.
Резольверы надёжны в экстремальных условиях, но имеют меньшую точность. Линейные энкодеры измеряют перемещение непосредственно рабочего органа, компенсируя ошибки винта и редуктора. Для прецизионных станков рекомендуется двойная обратная связь: быстрый датчик на валу двигателя и линейный энкодер на столе. Выбор определяется требуемой точностью, условиями эксплуатации, интерфейсом (TTL, SSI, EnDat, BiSS) и бюджетом.
Дискретность системы ЧПУ: цена импульса и предел точности станка
Дискретность (цена импульса) — минимальное перемещение, отрабатываемое от одного управляющего импульса.
Типовые значения:
- 0,01 мм для универсальных станков,
- 0,001 мм для прецизионных,
- 0,1 мм для грубых операций.
Цена импульса рассчитывается из шага ШВП, числа импульсов энкодера и передаточного отношения редуктора. Реальная точность всегда хуже дискретности из-за механических погрешностей, трения, люфтов и аппроксимации траектории. Например, при цене импульса 0,01 мм фактическая точность позиционирования может составлять ±0,02–0,05 мм.
Для повышения точности необходимо уменьшать дискретность, компенсировать ошибки, оптимизировать управляющие программы и улучшать механику.
Виброустойчивость конструкции и балансировка узлов станка
Вибрации возникают от резонансов, дисбаланса вращающихся элементов, люфтов, прерывистого резания, внешних источников. Они снижают точность, ухудшают шероховатость, ускоряют износ.
Методы повышения виброустойчивости:
- массивные демпфирующие станины,
- заполнение полостей,
- оптимальные режимы резания,
- виброизолирующие опоры,
- пассивные и активные демпферы.
Балансировка вращающихся узлов выполняется статически (для коротких роторов) или динамически в двух плоскостях.
Классы точности балансировки по ISO 1940:
- G0.4 для прецизионных шпинделей,
- G2.5 для фрезерных станков.
Нормы вибрации по ISO 10816:
- для станков с ЧПУ допустимо ≤ 2,8 мм/с,
- для прецизионных — ≤ 1,1 мм/с.
Группа 2. Эксплуатационные факторы
Проверка точности станка с ЧПУ: методика и периодичность контроля
Проверка точности станка с ЧПУ проводится по ГОСТ ISO 230-2 и ГОСТ 8-82.
- Первичная проверка выполняется после монтажа, ремонта или ввода в эксплуатацию.
- Плановые проверки: ежемесячный экспресс-контроль (позиционирование, биение шпинделя), ежеквартальный расширенный контроль осей, полугодовая полная проверка, ежегодная аттестация.
- Внеплановые проверки — после аварий, замены узлов, перемещения станка, ухудшения качества.
Подготовка: температура 20±2 °C, прогрев 1–2 часа, очистка направляющих.
Измерения выполняются лазерным интерферометром, индикаторами, поверочными линейками.
Рассчитываются точность позиционирования A, повторяемость R, зона нечувствительности B. При отклонениях до 20 % от нормы возможна программная компенсация, при 20–50 % — ремонт узлов, свыше 50 % — капитальный ремонт.
Калибровка и юстировка осей станка: настройка геометрии перед работой
Калибровка и юстировка необходимы при вводе станка, после ремонта, при снижении точности, после перемещения, а также планово.
- Подготовка: температура 20±2 °C, прогрев, чистые направляющие.
- Оборудование: лазерный интерферометр, индикаторы, уровни, эталонный шар.
- Этапы: выверка горизонтальности станины, контроль прямолинейности и параллельности направляющих, калибровка линейных осей с вводом коррекций в ЧПУ, проверка перпендикулярности, калибровка поворотных осей, контроль шпинделя.
В системах ЧПУ Fanuc параметры коррекции шага ШВП находятся в диапазоне 3620–3624, в Siemens Sinumerik — через машинные данные.
После настройки выполняется тестовая обработка образца и корректировка параметров до достижения требуемых допусков.
Прогрев шпинделя и станка перед чистовой обработкой: почему это важно
Прогрев станка перед чистовой обработкой минимизирует тепловые деформации, которые особенно заметны в первые 20–40 минут работы. Шпиндель удлиняется до 20–40 мкм, ШВП и направляющие меняют геометрию.
Методика:
- ступенчатый прогрев шпинделя (3–5 минут на 20–30 % оборотов,
- затем 50–60 %,
- затем 80–90 %),
- перемещение осей по всей длине хода,
- включение СОЖ,
- тестовая обработка.
Время прогрева зависит от простоя, температуры цеха, массы узлов.
Контроль готовности:
- стабильная нагрузка на приводе,
- совпадение размеров первой и пятой деталей,
- отсутствие вибраций.
Регламентируется ГОСТ ISO 230-3-2011 и внутренними стандартами предприятий.
Компенсация люфтов и натяжение ШВП при обслуживании станка
Люфт в ШВП приводит к ошибкам при реверсе и снижает точность позиционирования.
Допустимые значения: для станков класса П ≤ 0,02 мм, для прецизионных ≤ 0,005 мм. Измерение выполняется индикатором часового типа при повороте винта на 180°, лазерным интерферометром или встроенными функциями ЧПУ.
Механическая компенсация:
- преднатяг сдвоенными гайками,
- регулируемые гайки,
- системы с двойным приводом.
Электронная компенсация вводится через параметры ЧПУ (например, параметр 3620 в Fanuc). Регулировка натяга проводится при горизонтальном расположении винта с контролем усилия динамометрическим ключом и температуры (не выше 45 °C).
Периодичность обслуживания:
- ежедневный осмотр,
- ежемесячный контроль люфта,
- раз в полгода полная разборка и замена смазки.
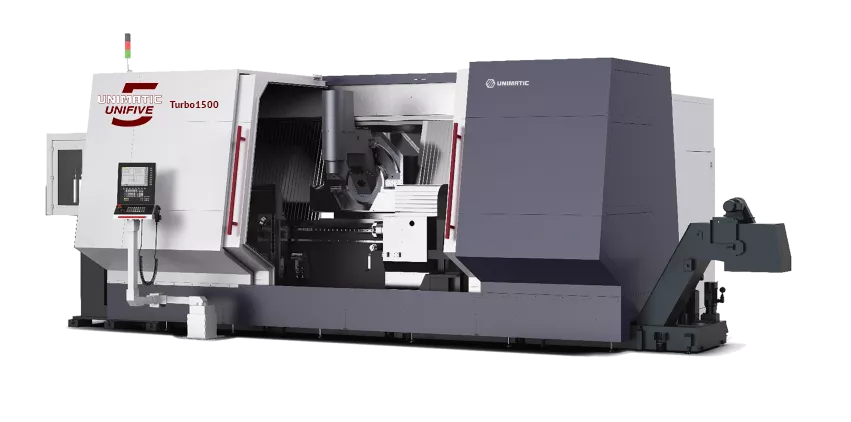
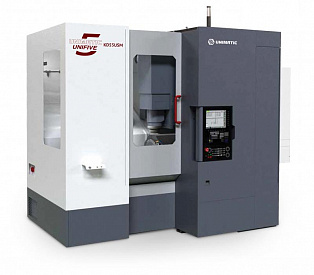
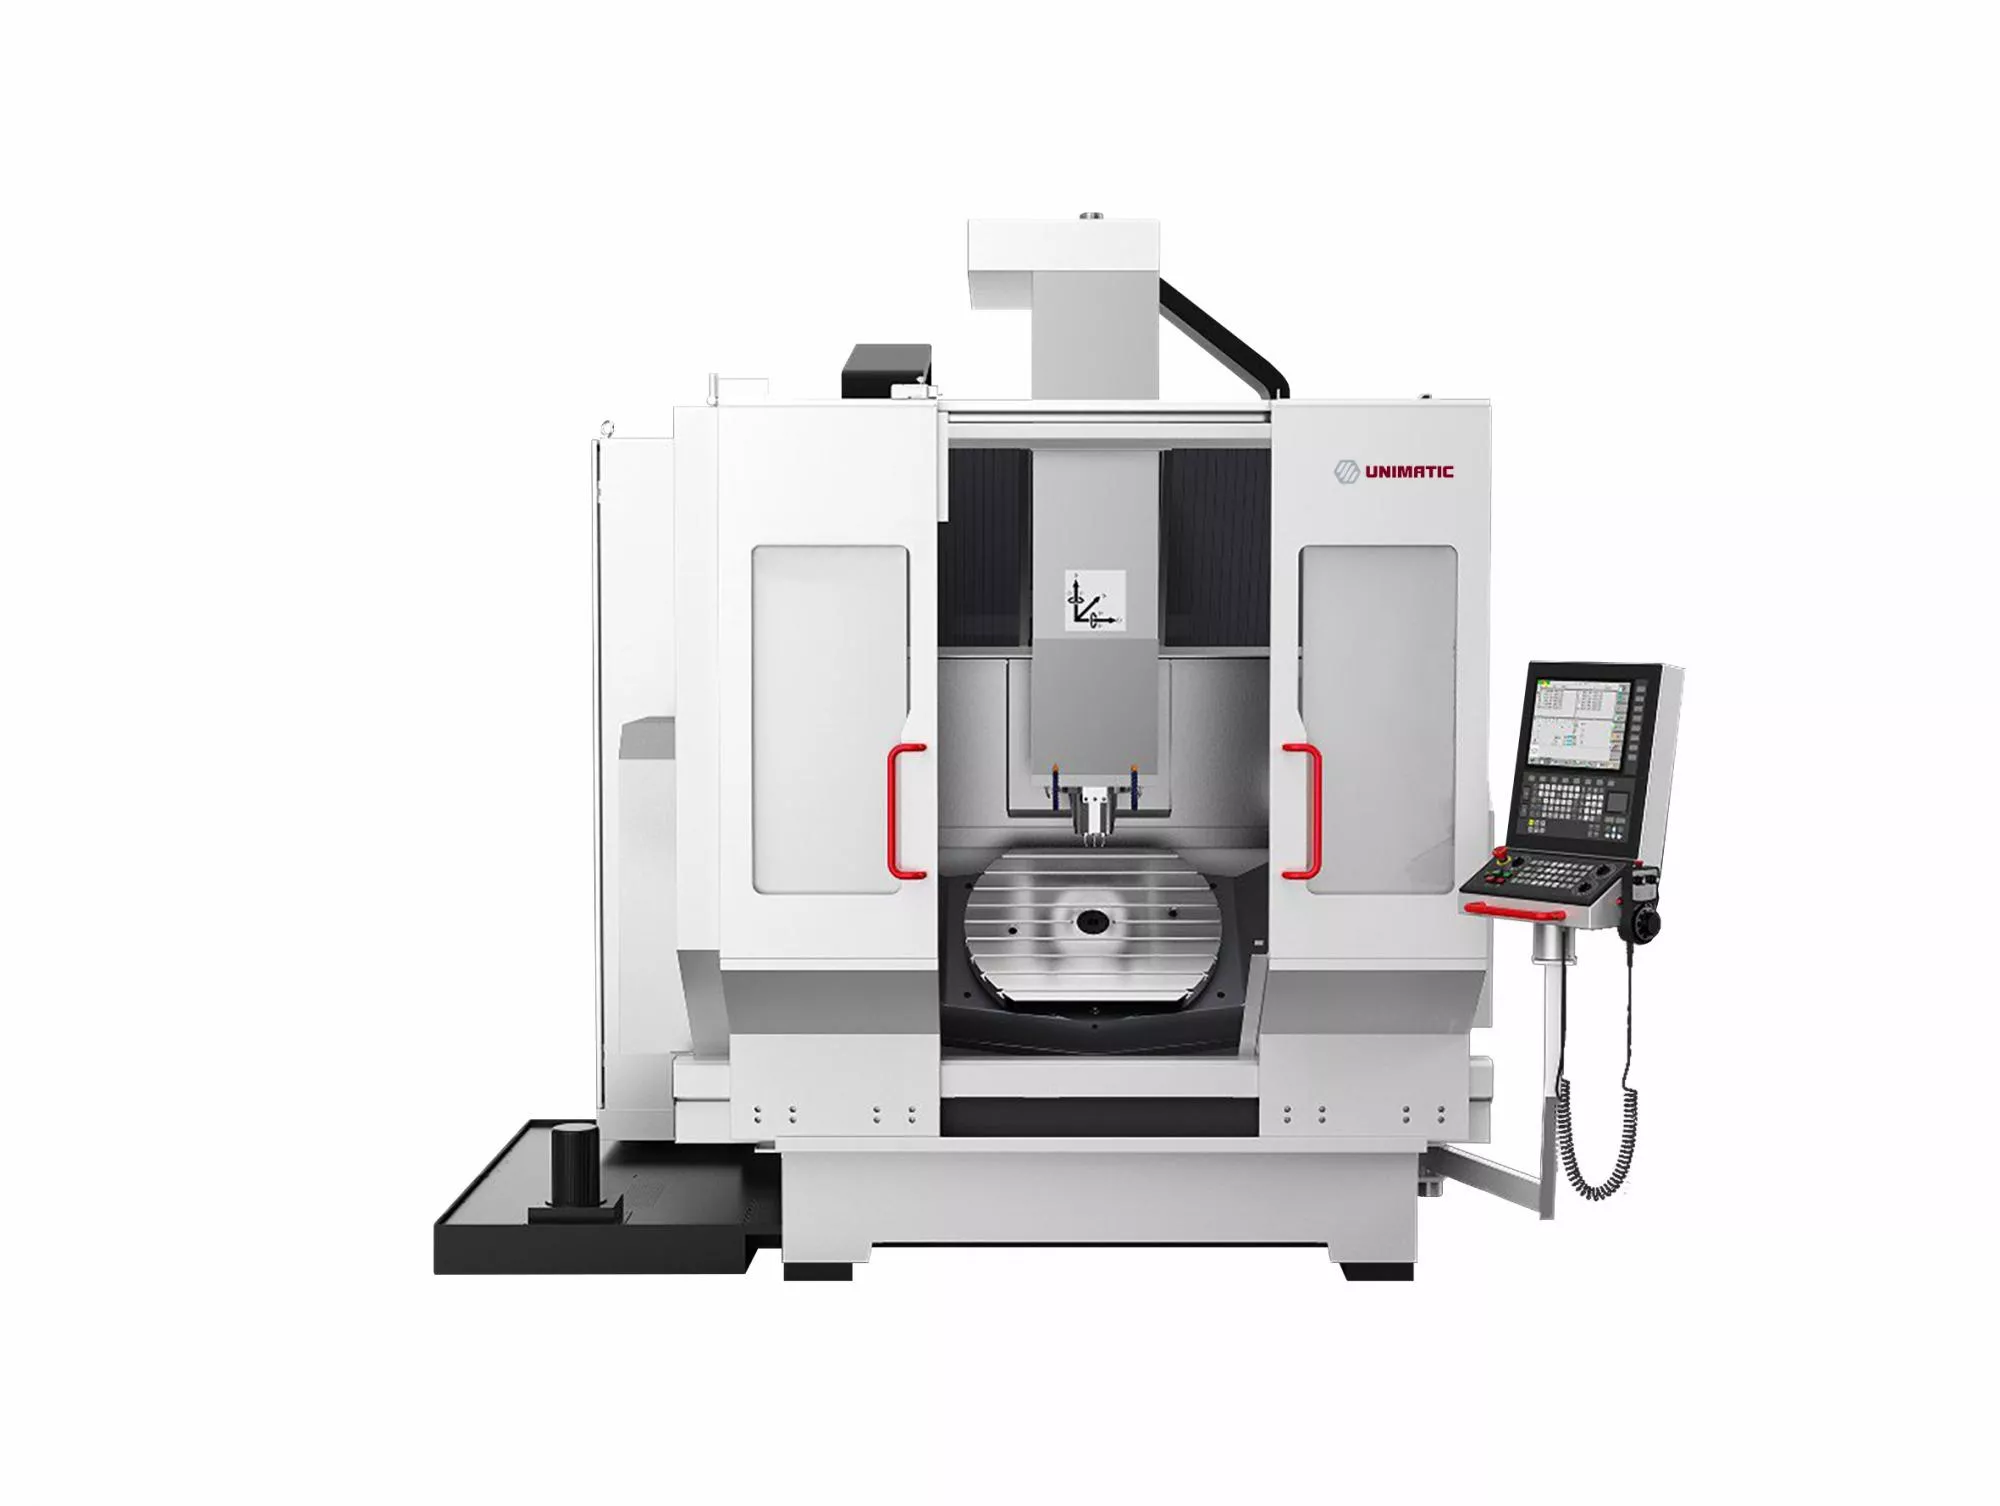
Пятиосевой станок для обработки турбинных лопаток UNIFIVE Turbo1500 высокой точности
Влияние режимов резания на точность обработки: подача, скорость и глубина
Глубина резания определяет силы и тепловыделение: увеличение до 5 мм и более может вызвать прогиб нежёсткой детали на 0,03–0,05 мм.
Подача влияет на шероховатость (Rz пропорциональна квадрату подачи) и вибрации.
Скорость резания определяет температуру в зоне контакта и износ инструмента.
Оптимальные диапазоны:
- для углеродистых сталей твёрдосплавным инструментом 120–180 м/мин,
- для алюминиевых сплавов 200–500 м/мин.
Черновая обработка: глубина 2–10 мм, подача 0,3–1,0 мм/об, квалитет IT11–IT13.
Чистовая: глубина 0,1–0,5 мм, подача 0,05–0,2 мм/об, квалитет IT6–IT8.
Применение СОЖ снижает температуру на 30–50 %, силы резания на 10–20 % и повышает стойкость инструмента в 1,5–2 раза.
Выбор и износ режущего инструмента: биение фрезы и точность размеров
Биение фрезы (радиальное и осевое) приводит к отклонениям размеров, волнистости, неравномерному износу.
Нормы по ГОСТ 3752-59:
- радиальное биение смежных зубьев ≤ 0,03 мм,
- противоположных ≤ 0,06 мм.
Износ инструмента вызывает размерный уход: при относительном износе 15 мкм/км и длине резания 5 км погрешность составит 0,075 мм, что критично для IT7–IT8.
Снижение влияния:
- точная установка,
- балансировка (для скоростей выше 5000 об/мин класс G2.5),
- прецизионные патроны (гидропластовые, термопатроны),
- оптимизация режимов,
- мониторинг износа.
Проверка биения выполняется индикатором при ручном вращении шпинделя.
Точность токарного станка с ЧПУ при закреплении заготовки: роль кулачков и патрона
Патрон и кулачки определяют точность позиционирования заготовки и повторяемость зажима.
- Трёхкулачковые самоцентрирующиеся патроны универсальны, но износ спирали снижает точность.
- Четырёхкулачковые с независимым перемещением позволяют достичь биения ≤ 0,01 мм при квалифицированной настройке.
- Цанговые патроны обеспечивают высокую повторяемость, мембранные — стабильность.
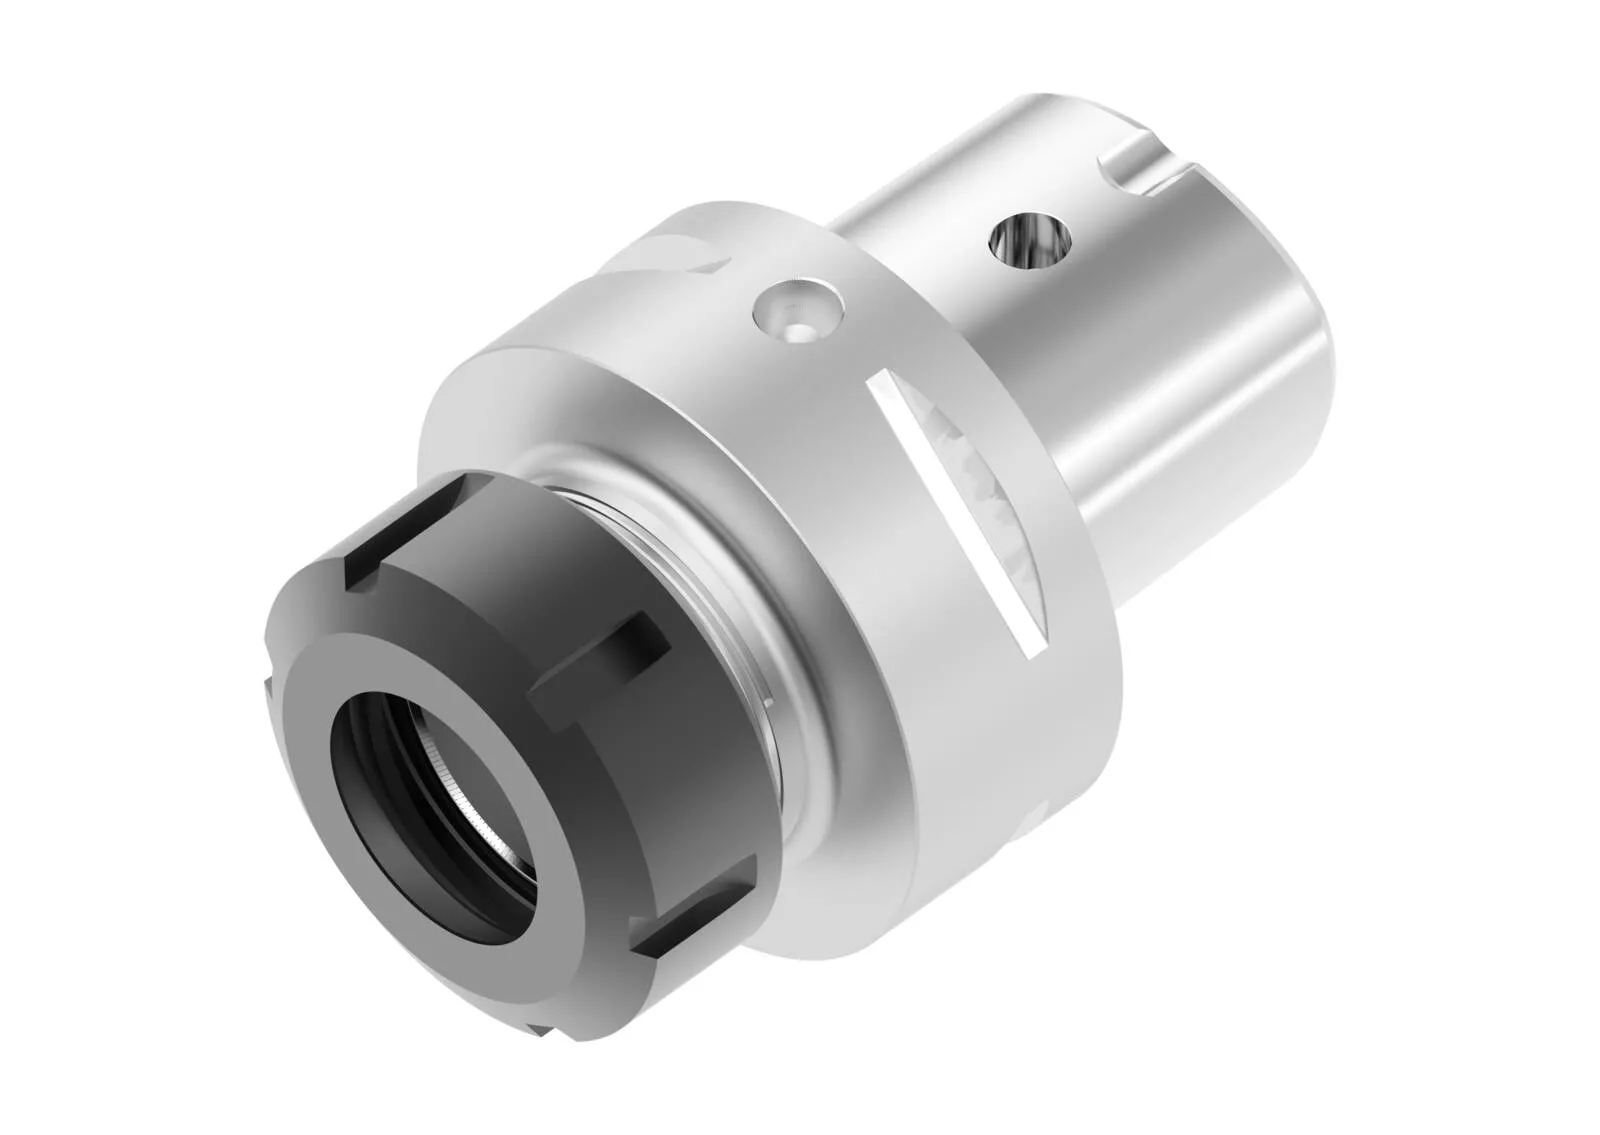
Цанговые патроны для высокой точности
Нормы точности по ГОСТ:
- класс Б — радиальное биение ≤ 0,03 мм,
- класс В — ≤ 0,05 мм,
- класс Г — ≤ 0,10 мм.
Погрешности возникают из-за биения патрона, износа спирали, неравномерного зажима, центробежных сил при высоких оборотах. Проверка выполняется на эталонном валу индикатором.
Повышение точности:
- расточка «сырых» кулачков под конкретный диаметр,
- оптимизация усилия зажима,
- компенсация центробежных сил,
- регулярное обслуживание.
Точность фрезерного станка с ЧПУ: влияние оснастки и вылета инструмента
Оснастка (оправки, патроны) вносит биение и снижает жёсткость.
Цанговые патроны ER имеют биение 0,01–0,03 мм, гидропатроны — 0,003–0,005 мм, термопатроны — 0,002–0,003 мм.
Системы HSK и Capto обеспечивают жёсткость на 25–40 % выше традиционных конусов BT
Вылет инструмента критичен: жёсткость обратно пропорциональна кубу вылета. Увеличение вылета с 50 до 80 мм снижает жёсткость в 4,1 раза. Прогиб консольной фрезы под нагрузкой рассчитывается по формуле δ = F·L³/(3·E·I); для фрезы Ø12 мм, вылета 60 мм и силы 200 Н прогиб составит около 0,014 мм. Рекомендуемый вылет: для стандартной обработки ≤ 3×D, для чистовой ≤ 2×D, для прецизионной ≤ 1,5×D. При вылете более 4×D необходимы антивибрационные оправки.
Контроль биения и балансировка выполняются регулярно.
Влияние температуры в цехе и фундамента на точность металлообработки
Температурные колебания вызывают тепловое расширение всех элементов.
- Коэффициент линейного расширения стали — 12×10⁻⁶ 1/°C, алюминия — 23×10⁻⁶ 1/°C, чугуна — 10×10⁻⁶ 1/°C. При отклонении температуры на 10 °C деталь из стали длиной 500 мм изменит размер на 0,06 мм. Нормальная температура по ГОСТ — 20±2 °C.
- Источники колебаний: внешние (солнце, отопление, сквозняки) и внутренние (тепло от станков).
- Фундамент обеспечивает жёсткость, гасит вибрации, компенсирует осадку.
- Неравномерная осадка вызывает искривление станины и нарушение геометрии.
- Температурный перепад по высоте станины 5 °C может дать прогиб 0,1 мм на длине 2 м.
Рекомендации: термостабилизация цеха, прогрев станка, использование материалов с низким коэффициентом расширения, массивные фундаменты, виброопоры, контроль градиента температуры (≤ 1 °C/10 м).
Контроль качества деталей: как измерить фактическую точность обработки
Контроль включает измерение размеров, формы, взаимного расположения и шероховатости. Прямые измерения выполняются штангенциркулем (0,02–0,1 мм), микрометром (0,001–0,01 мм), нутромером. Для прецизионных деталей используются оптиметры, длиномеры, микроскопы, кругломеры, координатно-измерительные машины (КИМ).
Методика:
- очистка детали,
- термостабилизация при 20 °C,
- измерение в нескольких сечениях,
- контроль формы лекальной линейкой или КИМ,
- измерение шероховатости профилометром.
Снижение погрешностей: соблюдение температурного режима, использование трещоток микрометров, правильная установка, регулярная поверка инструментов.
Автоматизация: КИМ с ЧПУ, лазерные сканеры, машинное зрение, встроенные датчики станка.
Точность станка с ЧПУ является результатом взаимодействия конструктивных решений, заложенных производителем, и эксплуатационных условий, поддерживаемых пользователем. Производитель способен обеспечить жёсткость, качество изготовления, точность датчиков и систем управления, но гарантировать постоянную стабильную точность на протяжении всего срока службы не может, поскольку параметры зависят от температуры, фундамента, износа, настройки, квалификации персонала.
Гарантировать можно лишь наличие всех необходимых предпосылок для достижения заявленной точности при условии соблюдения регламентов обслуживания, периодической калибровки, прогревов и контроля. Поэтому реальная точность обработки на станках с ЧПУ всегда определяется совместными усилиями изготовителя и эксплуатанта.
|
Спросить или записаться на курсы
|
Заказать услугу
|