Содержание
- Почему уход за шпинделем напрямую влияет на точность обработки и стойкость инструмента
- Очистка конуса шпинделя: пошаговая процедура и необходимые средства
- Как загрязнение конуса вызывает биение инструмента и преждевременный износ
- Контроль радиального и торцового биения шпинделя: нормы и методы измерения
- Смазка подшипников шпинделя: выбор типа смазки для высокоскоростных и низкоскоростных режимов
- Периодичность смазки подшипников шпинделя и признаки недостаточной смазки
- Связь состояния подшипников с вибрацией и температурой шпинделя
- Как износ подшипников отражается на стойкости режущего инструмента
- Типичные ошибки операторов при обслуживании шпинделя
- Чек-лист ежедневного и ежемесячного ухода за шпинделем станка с ЧПУ
Шпиндельный узел станка с ЧПУ — ключевое звено, связывающее систему управления, приводы и режущий инструмент. Именно через шпиндель реализуется передача крутящего момента, обеспечивается положение режущей кромки в пространстве и поддерживается стабильность процесса резания на протяжении всей операции. Точность обработки, шероховатость поверхности, размерная стабильность и ресурс дорогостоящего инструмента определяются не только возможностями системы ЧПУ или качеством режущих пластин, но и техническим состоянием самого шпинделя — его конуса, подшипников, уплотнений и системы смазки.
В условиях реального производства шпиндель подвергается постоянному воздействию комплекса неблагоприятных факторов: загрязнение стружкой и остатками СОЖ, тепловые деформации, вибрации от дисбаланса инструмента и заготовки, износ подшипниковых опор. Накопление отклонений происходит постепенно, и на ранних стадиях многие проблемы остаются незамеченными до момента, когда качество обработки выходит за пределы допуска или инструмент выходит из строя раньше расчётного срока. Именно поэтому организация системного ухода за шпинделем — это не формальность, а практический инструмент управления стабильностью производства.
Почему уход за шпинделем напрямую влияет на точность обработки и стойкость инструмента
Как уход влияет на точность обработкиТочность обработки на станке с ЧПУ определяется положением режущей кромки относительно заготовки в каждый момент времени. Шпиндель — последнее звено в кинематической цепи, и любые отклонения в его состоянии напрямую транслируются в траекторию инструмента. Рассмотрим основные механизмы влияния.
-
Чистота посадочной поверхности. Перед установкой инструмента необходимо очищать коническое отверстие шпинделя (HSK, ISO, BT, SK и другие стандарты) и хвостовик оправки. Даже микроскопическая частица стружки или засохшая плёнка СОЖ создают локальный выступ, который нарушает плотное прилегание конуса оправки к конусу шпинделя. Оправка садится с микроперекосом, ось инструмента смещается относительно оси вращения шпинделя — возникает радиальное биение. Фактическая траектория режущей кромки отклоняется от расчётной, что ведёт к неравномерному съёму материала, появлению «огранки» на цилиндрических поверхностях, волнистости, увеличению шероховатости (Ra) и, в итоге, к браку по размерам. Норма площади контакта для конических соединений обычно составляет не менее 75–80 % от расчётной. Нарушение этой нормы из-за загрязнения — одна из наиболее частых причин нестабильной точности обработки, которую оператор пытается компенсировать снижением режимов вместо устранения первопричины.
-
Состояние подшипников и смазка. Подшипники шпинделя обеспечивают точность вращения и воспринимают нагрузки резания. Регулярная смазка снижает трение, отводит тепло и защищает рабочие поверхности от износа. Если смазки недостаточно или она загрязнена, трение возрастает, подшипники быстрее изнашиваются. Это приводит к появлению люфтов, росту радиального и осевого биения, усилению вибраций. Вибрации нарушают стабильность процесса резания: инструмент начинает «гулять», точность падает, а для удержания размера оператор вынужден корректировать режимы в сторону снижения.
-
Контроль перегрева. Система охлаждения — жидкостная или воздушная — является частью контура ухода за шпинделем. При перегреве возникает тепловое расширение деталей. Геометрия узла изменяется, и это сразу сказывается на точности позиционирования режущей кромки. Особенно критично при длительных операциях или работе на высоких скоростях, где тепловое удлинение шпинделя может достигать нескольких десятков микрометров.
-
Балансировка и соосность. В рамках обслуживания проверяют и корректируют балансировку инструмента и соосность узлов. Дисбаланс порождает центробежные силы, которые растут пропорционально квадрату частоты вращения, и вызывают вибрации, нарушающие точность обработки.
Связь состояния шпинделя и ресурса режущего инструмента имеет прямую и хорошо прослеживаемую цепочку:
- Биение и вибрации из-за плохого состояния шпинделя заставляют инструмент работать с переменным усилием резания. Каждый зуб фрезы испытывает ударную нагрузку при входе в материал, что провоцирует микросколы и выкрашивание режущей кромки.
- Повышенная нагрузка на подшипники из-за люфтов или перегрева ведёт к тому, что узел хуже гасит вибрации. Вибрации передаются на инструмент и усиливают его износ.
- Нестабильность посадки из-за загрязнения конуса приводит к тому, что оператор снижает подачу или скорость для компенсации, но это часто ведёт к локальным перегревам в зоне резания и ускоренному износу.
Получается замкнутый круг: плохой уход за шпинделем → вибрации и нестабильность → ускоренный износ инструмента → ещё большая нагрузка на шпиндель. Разрыв этого круга возможен только через системный подход к обслуживанию.
Очистка конуса шпинделя: пошаговая процедура и необходимые средства
Конус шпинделя — прецизионная посадочная поверхность, от чистоты которой напрямую зависит точность всей обработки. Процедура очистки должна быть отработана до автоматизма и выполняться при каждой смене инструмента или, как минимум, ежесменно.
- Обеспечьте безопасность и порядок. Полностью остановите станок и отключите питание. Организуйте рабочее пространство: салфетки, очистители и инструменты для чистки должны находиться в одном месте, вдали от скоплений стружки, чтобы исключить случайное внесение мусора в конус.
- Удалите сухую грязь. Чистой безворсовой салфеткой аккуратно соберите с конуса шпинделя пыль, стружку, остатки СОЖ или старой смазки. Не давите сильно и не используйте жёсткие инструменты (отвёртки, шила, металлические щётки) — они оставляют царапины, которые нарушают плотный контакт и вызывают биение.
- Проведите обезжиривание. Используйте быстро испаряющееся средство, не оставляющее жирной плёнки: изопропиловый спирт, специальный очиститель для металлов или специализированный очиститель конуса шпинделя. Смочите салфетку средством и протрите конус. Протирайте и сам конус, и хвостовик оправки, которую планируете устанавливать. Меняйте салфетку, пока тёмный след не исчезнет.
- Дайте металлу полностью высохнуть. Не устанавливайте оправку на влажную поверхность: остатки очистителя изменят характер контакта в конусе и могут спровоцировать перекос.
- Проверьте качество очистки. Нанесите на хвостовик оправки тонкий слой маркера или синьки. Вставьте оправку в конус и зажмите так же, как в рабочей ситуации. Сразу выньте, не проворачивая. Осмотрите отпечаток: он должен показывать равномерный контакт по всей поверхности. Участки без контакта указывают на загрязнения или микродефекты.
- Установите инструмент. Только после успешной проверки можно ставить оправку в работу.
| Средство | Назначение | Примечание |
|---|---|---|
| Безворсовые салфетки | Удаление загрязнений | Не оставляют ворс, не царапают поверхность |
| Изопропиловый спирт или спецочиститель | Обезжиривание | Быстро испаряется, не оставляет плёнки |
| Маркер или синька | Проверка площади контакта | Позволяет визуально оценить качество посадки |
| Специализированные приспособления (щётки с направляющими, чистящие заглушки) | Глубокая очистка | Должны быть выполнены из мягких материалов, не повреждающих конус |
Важные советы
- Не используйте абразивные материалы (жёсткие щётки, металлические скребки, наждачную бумагу) — они оставляют царапины, которые нарушают геометрию конуса.
- Если после очистки и установки инструмента вы заметили биение — проверьте ещё раз: возможно, осталась микрочастица или контакт неравномерный.
- В условиях интенсивного производства имеет смысл внедрить регламент: очищать конус перед каждой сменой инструмента или в конце смены.
Как загрязнение конуса вызывает биение инструмента и преждевременный износ
Конус шпинделя и хвостовик оправки должны контактировать по всей расчётной поверхности. Когда между ними попадает постороннее включение, идеальная посадка нарушается:
- Локальный выступ от частицы. Даже одна мелкая частица стружки или застывшая капля СОЖ создают локальный «бугорок». Оправка садится с микроперекосом, и ось инструмента смещается относительно оси шпинделя. Это и есть радиальное биение. На высоких оборотах эффект усиливается: чем выше скорость, тем заметнее отклонение траектории режущей кромки.
- Неравномерный контакт из-за плёнки. Масляная плёнка, остатки липкой СОЖ или нагар меняют характер контакта: вместо плотного прилегания металла к металлу получается «скользкая» посадка. Оправка занимает нестабильное положение, которое может слегка меняться при каждом зажиме.
- Эффект накопления. В автоматической смене инструмента конус многократно контактирует с разными держателями. Если не очищать его регулярно, загрязнения накапливаются слоями, и перекосы становятся систематическими.
Количественный пример. Частица толщиной всего 10–20 мкм (меньше толщины человеческого волоса) на конусе может дать биение 30–50 мкм на вылете инструмента 100 мм. Этого уже достаточно, чтобы выйти за пределы допуска при прецизионной обработке.
- Неравномерная нагрузка на зубья. При биении один зуб фрезы работает с увеличенной подачей, другой почти не режет. Пики усилий вызывают микросколы и выкрашивание режущей кромки, ресурс инструмента падает в разы.
- Вибрации и динамические удары. Перекос и нестабильность посадки усиливают вибрации. Они передаются на режущую часть, вызывая усталостное разрушение твёрдого сплава, сколы на кромке и ускоренное затупление.
- Перегрев локальных зон резания. Из-за неравномерного съёма и вибраций в зоне контакта возникают локальные перегревы. Термоциклирование ускоряет диффузионный и окислительный износ, особенно критичный для твердосплавных пластин.
- Рост нагрузки на подшипники шпинделя. Биение и вибрации увеличивают нагрузку на подшипники, они быстрее изнашиваются, биение растёт ещё сильнее — запускается порочный круг.
- Фрезерование пазов и уступов. Биение приводит к «огранке» стенок, увеличению шероховатости и уходу размера. Инструмент изнашивается быстрее из-за ударных нагрузок при входе зуба.
- Расточка отверстий. Даже небольшое биение даёт конусность или овальность отверстия. Операторы снижают подачу, но это часто приводит к «намазыванию» материала и перегреву кромки.
- Нарезание резьбы. Нестабильная посадка и биение вызывают задиры на резьбе, выкрашивание вершин профиля и поломку метчика.
- Частицы стружки (особенно твёрдые, например, от нержавеющей стали) — самые частые виновники перекоса.
- Засохшая СОЖ и масляная плёнка — дают нестабильную посадку и меняют пятно контакта.
- Коррозия и окислы — создают микронеровности, работающие как абразив.
- Остатки старой смазки в конусе — могут содержать абразивные частицы и ухудшать контакт.
Источники: автоматическая смена инструмента, продувка воздухом (если пистолет грязный), хранение оправок без защиты, черновые операции с большим объёмом мелкой стружки.
- Проверка маркером/синькой. Нанесите тонкий слой на хвостовик оправки, вставьте в конус, сразу выньте без проворота. Равномерный отпечаток по всей поверхности — норма. Пятна, кольца у края или контакт только с одной стороны — признак загрязнения или дефекта.
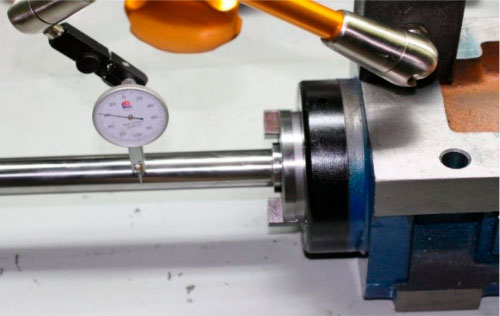
- Измерение биения контрольной оправкой. Используйте индикатор часового типа на магнитной стойке. Замеряйте биение у конуса и на вылете 100–150 мм. Если биение превышает паспортные значения станка (часто 5–10 мкм для универсальных, 1–3 мкм для прецизионных), ищите причину в посадке.
- Сравнительная проверка. Поставьте 2–3 заведомо исправные оправки. Если биение стабильно высокое на всех — проблема в шпинделе (чаще всего в конусе). Если на одной оправке биение сильно выше — проверяйте её хвостовик.
Контроль радиального и торцового биения шпинделя: нормы и методы измерения
Определение. Наибольшая разность расстояний от проверяемой поверхности до оси вращения при полном обороте шпинделя. Грубо говоря — насколько ось «гуляет» в поперечном направлении.
Нормы. Нормы зависят от типа станка, класса точности и стандарта.
| Тип станка / стандарт | Класс точности | У торца шпинделя | На вылете 300 мм |
|---|---|---|---|
| Токарный, ГОСТ 18097-93 | Н (нормальная) | 0,010 мм | 0,020 мм |
| Токарный, ГОСТ 18097-93 | П (повышенная) | 0,005 мм | 0,010 мм |
| Токарный ЧПУ, ГОСТ Р ИСО 13041-1-2021 | Категория 1 | 0,005 мм | 0,010 мм (250 мм) |
| Токарный ЧПУ, ГОСТ Р ИСО 13041-1-2021 | Категория 2 | 0,008 мм | 0,015 мм (250 мм) |
| Фрезерный ЧПУ, ГОСТ ИСО 10791-2 | — | 0,010 мм | 0,020 мм (300 мм) |
| Современный обрабатывающий центр (паспорт) | — | 0,002–0,005 мм | 0,005–0,010 мм |
| Прецизионный станок | — | 0,001–0,003 мм | — |
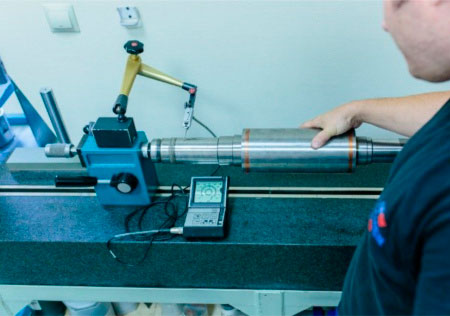
Метод измерения. Инструменты: контрольная оправка (аттестованная, с известным собственным биением), индикатор часового типа (ИЧ-10 — цена деления 0,01 мм для грубых проверок, ИЧ-02 — 0,002 мм для точных), магнитная стойка.
- Подготовка. Тщательно очистите конус шпинделя и хвостовик оправки. Вставьте контрольную оправку в конус шпинделя и зафиксируйте её так же, как в рабочем режиме.
- Установка индикатора. Закрепите магнитную стойку с индикатором на неподвижной части станка. Щуп индикатора должен касаться цилиндрической поверхности оправки перпендикулярно образующей (по радиусу).
- Первый замер — у торца. Расположите щуп в 10–20 мм от торца шпинделя. Поворачивайте шпиндель вручную не менее двух полных оборотов. Запишите максимальное (e_max) и минимальное (e_min) показания. Разность ΔE = e_max − e_min — это радиальное биение у торца.
- Второй замер — на вылете. Переместите индикатор вдоль оправки на 300 мм (или 250 мм — зависит от стандарта). Повторите процедуру.
- Многократность по ГОСТ. Измерения повторите не менее четырёх раз, каждый раз поворачивая оправку относительно шпинделя на 90°. Протоколируйте среднее значение биения — это исключит влияние собственного биения оправки.
- Документирование. Запишите результаты в акт проверки с указанием даты, температуры в цеху, типа станка и номера оправки.
Определение. Отклонение шпинделя вдоль оси вращения при полном обороте. Измеряется по торцу оправки или по опорному буртику шпинделя.
| Параметр / стандарт | Класс / категория | Допуск |
|---|---|---|
| Осевое биение шпинделя, ГОСТ 18097-93 | Н | 0,010 мм |
| Осевое биение шпинделя, ГОСТ 18097-93 | П | 0,005 мм |
| Осевое биение, ГОСТ Р ИСО 13041-1-2021 | Категория 1 | 0,005 мм |
| Осевое биение, ГОСТ Р ИСО 13041-1-2021 | Категория 2 | 0,005 мм |
| Торцовое биение опорного буртика, ГОСТ 22267-76 | — | 0,016 мм |
| Современный обрабатывающий центр (паспорт) | — | 0,002–0,005 мм |
Метод измерения. Два способа:
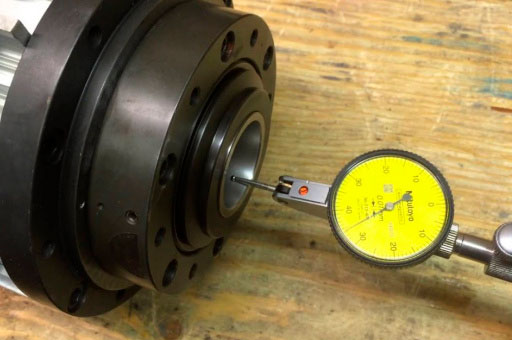
- Способ А — по торцу контрольной оправки. Вставьте короткую оправку с торцом, перпендикулярным оси. Индикатор установите так, чтобы щуп касался центра торца оправки вдоль оси вращения. Вращайте шпиндель вручную, фиксируйте max и min. Разность — осевое биение.
- Способ Б — по опорному буртику шпинделя. Индикатор устанавливают на возможно большем расстоянии от центра буртика. Измерения проводят в двух диаметрально противоположных точках, поочерёдно. При каждом измерении шпиндель делает не менее двух оборотов.
Для станков с гидравлическим или пружинным прижимом упорных подшипников проверку проводят при рабочем зажиме. Проверка при незатянутых подшипниках даст заниженные значения.
Это отдельный параметр — не осевое «прыгание», а неперпендикулярность торцевой поверхности (например, опорного буртика) к оси вращения. Измеряется индикатором, установленным у периферии торца, на максимальном радиусе. Допуск по ГОСТ 22267-76 — до 0,016 мм.
- Биение у торца в норме, на вылете — превышено. Вероятная причина — перекос оси шпинделя, износ или неправильная регулировка подшипников. Требуется диагностика шпиндельного узла.
- Биение у торца превышено, на вылете пропорционально. Причина — эксцентриситет посадочного конуса или загрязнение. Начните с очистки и проверки конуса.
- Биение неодинаковое при разных углах оправки. Часть биения — от самой оправки, а не от шпинделя. Среднее значение из 4 замеров даст истинное биение шпинделя.
- Биение растёт при увеличении оборотов. Это признак дисбаланса или резонансных явлений. Нужно проверять балансировку и состояние подшипников.
Смазка подшипников шпинделя: выбор типа смазки для высокоскоростных и низкоскоростных режимов
Формула:
DN = d × n
где d — внутренний диаметр подшипника (мм), n — частота вращения (об/мин).
По DN подшипники делятся на категории:
| DN-фактор | Категория | Заполнение смазкой, % от свободного объёма |
|---|---|---|
| до 200 000 | Низкоскоростные | 70–100 |
| 200 000–500 000 | Среднескоростные | 50–70 |
| 500 000–1 000 000 | Высокоскоростные | 30–50 |
| свыше 1 000 000 | Очень высокая скорость | 20–30 |
Низкоскоростные режимы (DN до ~500 000)
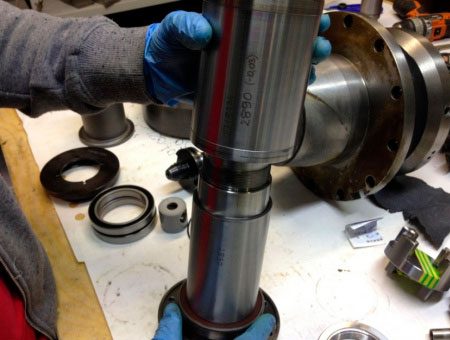
Основной выбор — консистентная (пластичная) смазка. Она проще в обслуживании, не требует системы циркуляции и защищает подшипник от загрязнений.
Типичные параметры:
- Базовое масло: минеральное или ПАО, вязкость ISO VG 32–46
- Загуститель: литиевый или литий-комплекс (до DN ~500 000), полимочевинный (до DN ~1 200 000)
- Заполнение: 25–35 % свободного объёма подшипника (не больше)
- Ресурс: 2000–4000 часов до замены
Типичная ошибка на низких скоростях — перезаполнение. Если заложить смазку на 70–100 % в подшипник, работающий даже на средних оборотах, она начнёт активно перемешиваться телами качения и греть узел. Симптом: температура подскакивает до 80–90 °C в первые 30 минут работы. Решение — разобрать, промыть, заложить ровно 25–35 % объёма, дозировав шприцем.
Здесь консистентная смазка перестаёт справляться: при высоких оборотах она греется от внутреннего трения, начинает течь и теряет несущую способность. Нужен переход на жидкие масла с принудительной подачей.
Три системы смазки для высоких скоростей:
- Масловоздушная смазка (Oil-Air) — стандарт для высокоскоростных шпинделей. Масло подаётся строго дозированными импульсами в потоке сжатого воздуха. Воздух несёт масляную плёнку по стенке трубки к подшипнику, обеспечивая одновременно смазку, охлаждение и избыточное давление (защита от загрязнений).
- Максимальный DN: 2 500 000–3 000 000
- Расход масла: 0,5–2,5 см³ на 4 часа работы на весь узел
- Вязкость масла: ISO VG 6–32 (чем выше обороты, тем ниже вязкость)
- Масляный туман (Oil Mist) — масло диспергируется в мелкие капли и переносится потоком воздуха.
- Максимальный DN: 2 000 000–2 500 000
- Расход: 0,1–0,5 см³/ч
- Минус: образование масляного тумана в цеху — требует вытяжки
- Циркуляционная масляная смазка — масло подаётся насосом через подшипники и возвращается в бак с охладителем.
- Максимальный DN: 1 500 000–2 000 000
- Температура подшипников на 15–25 °C ниже, чем при пластичной смазке
- Ресурс подшипников растёт на 30–50 %
| Обороты | Класс ISO VG | Тип базового масла | Обоснование |
|---|---|---|---|
| 10 000–15 000 | 10–22 | Синтетический ПАО или эфир | Баланс прочности плёнки и низкого сопротивления |
| 15 000–30 000 | 4–10 | Синтетический эфир | Минимальное вязкостное сопротивление |
| 30 000–60 000 | 2–6 | Диэстер или ПАО | Сверхнизкое сопротивление для экстремальных скоростей |
| 60 000+ | 2–4 | По спецификации производителя шпинделя | — |
| Метод | Макс. DN, млн | Расход масла | Обслуживание | Применение |
|---|---|---|---|---|
| Консистентная | 1,4–2,0 | Не требуется | Минимальное | Универсальные станки, средние скорости |
| Масловоздушная | 2,5–3,0+ | 0,5–2,5 см³/4 ч | Контроль системы подачи | HSC-обработка, моторшпиндели |
| Масляный туман | 2,0–2,5 | 0,1–0,5 см³/ч | Контроль + вытяжка | Шлифовальные шпиндели |
| Циркуляционная | 1,5–2,0 | Рециркуляция | Система охлаждения масла | Тяжёлые токарные станки |
Типовые сценарии выбора
- Универсальный фрезерный центр, 5 кВт, до 10 000 об/мин. Консистентная смазка. Заполнение 25–30 %. Замена раз в 2000–4000 часов.
- Моторшпиндель, 20 000–30 000 об/мин. Масловоздушная система, масло (синтетический эфир). DN, скорее всего, выше 1 000 000 — консистентная смазка уже не справится.
- Прецизионный шлифовальный шпиндель, 15 000 об/мин. Масляный туман, масло. Обязательна вытяжка для удаления тумана из рабочей зоны.
- Тяжёлый токарный станок, до 3 000 об/мин, высокая нагрузка. Циркуляционная масляная смазка, масло с EP-присадками.
- Смазка неправильной вязкостью. Самая частая причина перегрева высокоскоростных шпинделей — заливка масла VG 32, 46 или 68 вместо VG 2–10. Подшипники греются до 75–85 °C и быстро выходят из строя.
- Перезаполнение консистентной смазкой. Подшипник, забитый смазкой на 70–100 %, перегревается с первого включения. Норма для высоких скоростей — 25–35 %.
- Смешивание смазок с разными загустителями. Литиевая + полимочевинная = химическая реакция, разжижение, полная потеря смазочных свойств. При переходе на новую смазку узел нужно полностью промыть.
- Игнорирование температуры. Работа при 80 °C — не норма. При температуре выше 70 °C интервал замены смазки сокращается вдвое на каждые 15 °C повышения.
Периодичность смазки подшипников шпинделя и признаки недостаточной смазки
Главный ориентир — паспорт станка и рекомендации производителя подшипников. Там указаны базовые интервалы, но их нужно корректировать под реальные условия эксплуатации.
- Для пластичных смазок в высокоскоростных шпинделях типичный интервал — примерно 2000–4000 моточасов.
- В системах циркуляционной смазки (масляный туман) замену или пополнение производят по результатам лабораторного анализа масла либо при заметном загрязнении.
- Условия эксплуатации сильно влияют на интервал. Если станок работает в тяжёлых условиях — высокие скорости, большие нагрузки, обработка твёрдых материалов (титан, чугун), повышенная температура в цехе, наличие пыли, стружки или вибраций — интервал нужно сокращать. Иногда на 25–50 % или даже сильнее.
Не ориентируйтесь только на календарные сроки. Счётчик моточасов точнее.
- Рост температуры корпуса шпинделя при штатных режимах работы. Если раньше станок работал при 40 °C, а теперь нагревается до 60 °C и выше — это тревожный сигнал. Критично, если температура переваливает за 70–80 °C.
- Изменение шумового фона. Может появиться гул, писк или пронзительный визг, частота которого меняется с оборотами вала. На начальной стадии иногда слышен лишь сухой шуршащий звук.
- Появление вибрации. Недостаток смазки ведёт к росту трения, что провоцирует неравномерное вращение и вибрации.
- Изменение внешнего вида смазки. При разборке можно заметить потемнение масла, появление металлических частиц или стружки.
- Запах горелого масла из корпуса шпинделя — критический признак, требующий немедленной остановки станка.
- Снижение точности обработки. Растёт шероховатость поверхности, начинают «вылезать» допуски.
- Частые отключения шпинделя по тепловой защите при нормальной нагрузке.
Важный нюанс: избыток смазки тоже вреден — он создаёт лишнее сопротивление, что ведёт к перегреву. При набивке пластичной смазки заполняйте полость подшипника лишь на 25–35 %.
Связь состояния подшипников с вибрацией и температурой шпинделя
Когда в подшипниках появляются дефекты, возникает неравномерность вращения, которая порождает вибрацию. Типичные неисправности и их проявления:
- Износ дорожек качения, выкрашивание тел качения, разрушение сепаратора — дают регулярный стук, гул или высокочастотный свист. В спектре вибрации при вибродиагностике появляются характерные пики на определённых частотах.
- Потеря преднатяга — проявляется низкочастотным гулом или стрекотом, а также ростом осевого люфта и радиального биения.
- Задир из-за недостатка смазки — сопровождается пронзительным визгом и неравномерным вращением.
Важное предупреждение: не всегда вибрация — это только подшипники. Её также могут вызывать дисбаланс инструмента или заготовки, резонанс при определённых оборотах, проблемы в приводе.
Повышенная температура корпуса шпинделя тоже часто сигнализирует о проблемах в подшипниковом узле.
- Недостаток или деградация смазки. Когда масляная плёнка между телами качения и дорожками истончается, трение резко возрастает — это ведёт к нагреву.
- Механические дефекты. Раковины, сколы, задиры увеличивают механическое сопротивление, что тоже повышает температуру.
- Нарушение преднатяга. Неправильная регулировка создаёт дополнительное трение и нагрев.
Ориентир: нормальная рабочая температура корпуса при стабилизированном режиме — примерно 35–50 °C. Если после 30 минут работы на рабочих оборотах температура превышает 70 °C — это тревожный сигнал, требующий остановки и осмотра. Перегрев свыше 80 °C серьёзно сокращает ресурс подшипников.
Как износ подшипников отражается на стойкости режущего инструмента
Связь между состоянием подшипников шпинделя и ресурсом режущего инструмента имеет несколько чётких механизмов:
- Рост биения и неравномерная нагрузка на зубья. При износе дорожек качения или сепаратора появляется радиальное биение. Один зуб фрезы работает с увеличенной подачей, другой почти не режет. Ударные нагрузки вызывают микросколы и ускоренное выкрашивание режущей кромки. Стойкость инструмента может падать в 2–5 раз.
- Вибрации и динамические удары. Изношенные подшипники усиливают вибрации шпинделя. Для твердосплавного инструмента это критично: вибрации провоцируют усталостное разрушение материала пластины, сколы на кромке и преждевременное затупление.
- Локальный перегрев режущей кромки. Вибрации и нестабильный контакт инструмента с заготовкой ухудшают отвод тепла и работу СОЖ. Стружка начинает «намазываться» на кромку, появляются вторичные задиры, а термоциклирование ускоряет окислительный и диффузионный износ твёрдого сплава.
- Ухудшение эвакуации стружки и подачи СОЖ. Вибрации нарушают стабильный сход стружки: она налипает на канавки фрезы или застревает, что дополнительно перегревает инструмент и вызывает его поломку.
- Потеря размерной точности. Из-за биения и вибраций оператор вынужден занижать режимы, но при вибрациях это часто не помогает: вместо плавного резания получается прерывистый контакт, который быстрее изнашивает инструмент.
- Биение 10–20 мкм уже заметно сокращает ресурс инструмента, особенно при чистовых режимах.
- При биении свыше 30–50 мкм падение стойкости может быть двукратным и более, а риск сколов и поломок — существенно выше.
- Вибрации, превышающие допустимые нормы по ISO 10816, могут сокращать стойкость инструмента на 30–60 % даже при сохранении размеров в допуске.
- Стойкость инструмента резко упала без смены режимов и материала.
- Появились сколы на пластинах при стабильных режимах.
- Характер износа стал неравномерным — один зуб фрезы изношен сильнее других.
- Выросла шероховатость и появились следы вибраций («рябь») на поверхности.
- Температура корпуса шпинделя стабильно выше нормы (более 60–70 °C при штатных режимах).
Типичные ошибки операторов при обслуживании шпинделя
- Перезаполнение подшипника консистентной смазкой. Оператор «набивает» узел «до упора», считая, что «масла много не бывает». На практике это резко повышает трение и температуру: уже через 20–30 минут работы шпиндель греется до 80–90 °C. Ресурс подшипников падает в разы. Правильно: заполнять 25–35 % свободного объёма.
- Несоответствующая вязкость или тип смазки. Заливают масло ISO VG 46 в высокоскоростной шпиндель вместо VG 6–10. Результат — перегрев и ускоренный износ. Правильно: опираться на DN-фактор и рекомендации производителя.
- Смешивание смазок с разными загустителями. Литиевая + полимочевинная = химическая реакция, расслоение, потеря несущей способности плёнки. Правильно: при смене типа смазки — полная промывка узла.
- Игнорирование температуры и моточасов. Смазку меняют «по календарю», а не по фактическому состоянию. Правильно: вести журнал обслуживания с фиксацией температуры и моточасов.
- Работа с грязным конусом шпинделя или хвостовиком оправки. Даже одна мелкая частица стружки даёт биение 30–50 мкм на вылете 100 мм. Правильно: обязательная очистка конуса и хвостовика безворсовой салфеткой; контроль чистоты конуса минимум раз в смену.
- Неправильная затяжка оправки. Слишком слабая — риск осевого смещения и вибраций; слишком сильная — перегрузка подшипников, рост температуры. Правильно: использовать динамометрический ключ и соблюдать момент затяжки из паспорта.
- Установка повреждённого или несбалансированного инструмента. Это даёт вибрации, которые быстро «убивают» подшипники. Правильно: контроль биения инструмента, визуальный осмотр хвостовика.
- Оценка состояния «на слух» без приборов. Оператор ждёт явного скрежета, хотя первые стадии износа проявляются ростом вибрации и температуры, которые без виброметра и тепловизора незаметны. Правильно: включить в регламент ТО замеры вибрации и температуры, фиксировать динамику.
- Проверка биения только в одной точке или без перестановки оправки. Если оправку не поворачивают на 90° минимум 4 раза, часть биения «прячется» в самой оправке. Правильно: методика по ГОСТ: 4 положения, среднее значение.
- Измерение на прогретом станке без учёта тепловых деформаций. Тепловое удлинение искажает результаты. Правильно: либо на «холодном» станке, либо после типового прогрева с одинаковыми условиями замеров.
- Резкие разгоны/торможения шпинделя на высоких оборотах. Ударные нагрузки ускоряют износ дорожек качения и сепараторов. Правильно: плавный разгон, использование S-кривой ускорения в ЧПУ.
- Обработка без учёта дисбаланса заготовки. Особенно критично на высоких оборотах: вибрации передаются на шпиндель и подшипники. Правильно: балансировка заготовки, ограничение оборотов при черновой обработке несбалансированных деталей.
- Пренебрежение контролем СОЖ и стружки. Стружка и эмульсия попадают в уплотнения шпинделя, разрушают смазку и вызывают коррозию дорожек. Правильно: герметичность зоны резания, контроль чистоты СОЖ, регулярная очистка станка.
- Продолжение работы после срабатывания тепловой защиты. Оператор сбрасывает ошибку и продолжает обработку. Это почти гарантированно ведёт к заклиниванию и дорогостоящему ремонту. Правильно: остановка, диагностика, выяснение причины перегрева.
- Отсутствие журнала обслуживания. Нет данных, чтобы отследить динамику температуры, вибрации, стойкости инструмента. Правильно: фиксировать моточасы, температуру, вибрацию, замены смазки, результаты замеров биения.
- Передача смены без фиксации отклонений. Один оператор замечает «лёгкий гул», но не записывает — следующий продолжает работу, пока узел не выходит из строя. Правильно: чек-лист передачи смены с графами «температура», «шум», «вибрация», «замечания».
Чек-лист ежедневного и ежемесячного ухода за шпинделем станка с ЧПУ
Выполняется в начале или конце каждой смены. Занимает 10–15 минут.
Визуальный и тактильный осмотр
- Проверить корпус шпинделя на отсутствие подтёков масла, эмульсии или следов коррозии
- Оценить на ощупь температуру корпуса после 20–30 минут работы
- Проверить отсутствие посторонних шумов, стуков, визга при работе на холостом ходу
- Убедиться, что вокруг шпинделя нет скопления стружки и пыли
Очистка конуса и инструмента
- Очистить внутренний конус шпинделя безворсовой салфеткой, смоченной очистителем
- Протереть хвостовик каждой оправки перед установкой
- Проверить конус маркером/синькой при подозрении на нестабильную посадку
- Убедиться, что продувка конуса сжатым воздухом даёт чистый сухой поток
Контроль СОЖ и уплотнений
- Проверить уровень и концентрацию СОЖ в баке
- Убедиться, что сопла подачи СОЖ не забиты и направлены в зону резания
- Осмотреть уплотнения шпинделя на предмет подтёков и повреждений
Проверка инструмента
- Осмотреть хвостовики оправок на отсутствие забоин, царапин, следов коррозии
- Проверить биение инструмента индикатором при установке новой оправки
- Убедиться, что затяжка оправки выполнена динамометрическим ключом
Запись в журнале
- Зафиксировать температуру корпуса после прогрева
- Отметить моточасы
- Записать замечания: шум, вибрация, отклонения в качестве обработки
Выполняется в последнее рабочее число месяца или по графику ТО. Требует 1,5–3 часа и остановки станка.
Контроль биения шпинделя
- Очистить конус шпинделя и контрольную оправку
- Измерить радиальное биение у торца шпинделя
- Измерить радиальное биение на вылете 300 мм
- Измерить осевое биение по торцу оправки
- Повторить замеры в 4 положениях оправки с поворотом на 90° — взять среднее
- Сравнить результаты с предыдущими замерами — зафиксировать динамику
Вибродиагностика и температурный контроль
- Измерить уровень вибрации виброметром на корпусе шпинделя на нескольких скоростях
- Сравнить с нормами ISO 10816 (ориентир: до 2,8 мм/с — отлично; до 4,5 — допустимо; свыше 7,1 — недопустимо)
- Снять тепловизионный снимок шпиндельного узла при рабочих оборотах
- Сравнить температурную картину с предыдущим месяцем
Смазка и система смазки
- Проверить уровень масла в системе Oil-Air / циркуляционной смазке
- Осмотреть маслопроводы на предмет подтёков и повреждений
- Проверить поступление смазки к подшипникам
- Проверить давление воздуха в системе масловоздушной смазки
- При пластичной смазке — проверить остаточный ресурс по моточасам
- Проверить чистоту воздушного фильтра системы смазки
Очистка и обслуживание узла
- Полностью очистить зону шпинделя от стружки и пыли
- Проверить и при необходимости заменить лабиринтные уплотнения
- Очистить систему отвода стружки в зоне шпинделя
- Проверить состояние резьбовых отверстий для крепления оправок
Контроль системы охлаждения
- Проверить напор СОЖ у шпинделя
- Очистить фильтр СОЖ на линии подачи к шпинделю
- Проверить работу системы охлаждения корпуса шпинделя
Анализ стабильности обработки
- Проверить стойкость инструмента за прошедший месяц — сравнить со средними показателями
- Проанализировать процент брака по точности и шероховатости — выявить тренд
Запись в журнале ТО
| Параметр | Значение | Норма | Отклонение |
|---|---|---|---|
| Радиальное биение у торца, мкм | 5–10 | ||
| Радиальное биение на 300 мм, мкм | 10–20 | ||
| Осевое биение, мкм | 5–10 | ||
| Вибрация (среднее), мм/с | до 4,5 | ||
| Температура корпуса, °C | 35–50 | ||
| Моточасы с последней смазки | — |
Красные флаги — остановить работу немедленно
- Температура корпуса превысила 80 °C при штатных режимах
- Появился резкий металлический скрежет или стук
- Вибрация заметна визуально (шпиндель «дёргается»)
- Сработала тепловая защита шпинделя
- Биение превысило 50 мкм у торца
- Из шпинделя потекла смазка или эмульсия в заметных количествах
- Запах горелого масла из шпиндельного узла
| Периодичность | Действия |
|---|---|
| Каждая смена | Очистка конуса, осмотр, температурный контроль, журнал |
| Еженедельно | Проверка биения индикатором, осмотр уплотнений, контроль СОЖ |
| Ежемесячно | Полный чек-лист: биение, вибрация, тепловизор, смазка, анализ стойкости |
| Раз в 3–6 месяцев | Замена смазки (по моточасам), проверка преднатяга, диагностика подшипников |
| Раз в год | Полное обслуживание шпиндельного узла с разборкой (или сервисным центром) |
Уход за шпинделем станка с ЧПУ — это комплексная задача, которая не сводится к одной операции. Чистота конуса, состояние подшипников, качество смазки и контроль температурно-вибрационных параметров образуют взаимосвязанную систему. Нарушение любого из этих элементов запускает цепочку деградации: загрязнение конуса ведёт к биению, биение ускоряет износ инструмента, вибрации разрушают подшипники, перегрев меняет геометрию узла. Разрыв этой цепочки возможен только через системный подход, включающий ежесменную очистку, регулярный контроль биения, смазку по регламенту и мониторинг температуры и вибрации.
Практический вывод для производственных подразделений: уход за шпинделем — это не «продление жизни» одного узла, а инвестиция в стабильность всего процесса обработки. Ежесменная очистка конуса, контроль температуры, регулярная смазка по моточасам и периодическая проверка биения позволяют выявлять отклонения на ранней стадии и не допускать ситуации, когда из-за одного узла страдает точность деталей и ресурс дорогостоящего инструмента.
|
Спросить или записаться на курсы
|
Заказать услугу
|