Содержание
- Технологические возможности токарной обработки на станках с ЧПУ
- Виды точения на токарном станке с ЧПУ
- Черновая и чистовая токарная обработка на ЧПУ
- Контурное точение на станке с ЧПУ
- Точение канавок и отрезка на токарном станке с ЧПУ
- Циклы точения резьбы на токарном станке с ЧПУ
- Циклы растачивания отверстий на токарном станке с ЧПУ
- Отличие растачивания на токарном станке с ЧПУ от фрезерного и расточного
- Инструмент и оснастка для токарного станка с ЧПУ
- Токарные резцы для станков с ЧПУ: типы и системы крепления
- Выбор пластин для точения и растачивания на ЧПУ
- Зажимной инструмент и оснастка для токарного ЧПУ
Токарная обработка на станках с числовым программным управлением представляет собой высокотехнологичный процесс формообразования поверхностей вращения. В отличие от универсального оборудования, здесь геометрия детали формируется синхронизированным перемещением режущего инструмента по заранее рассчитанной траектории. Жесткая кинематическая связь шпинделя и суппорта через сервоприводы позволяет реализовывать сложные профили, прерывистое резание и многопроходные циклы с точностью до единиц микрон.
Современный токарный центр с ЧПУ — это комплекс, способный выполнять не только классическое точение, но и фрезерование, сверление, резьбонарезание и финишную обработку за один установ. Это обеспечивается многоосевой архитектурой, револьверными головками и расширенным арсеналом циклов, заложенных в стойку станка.
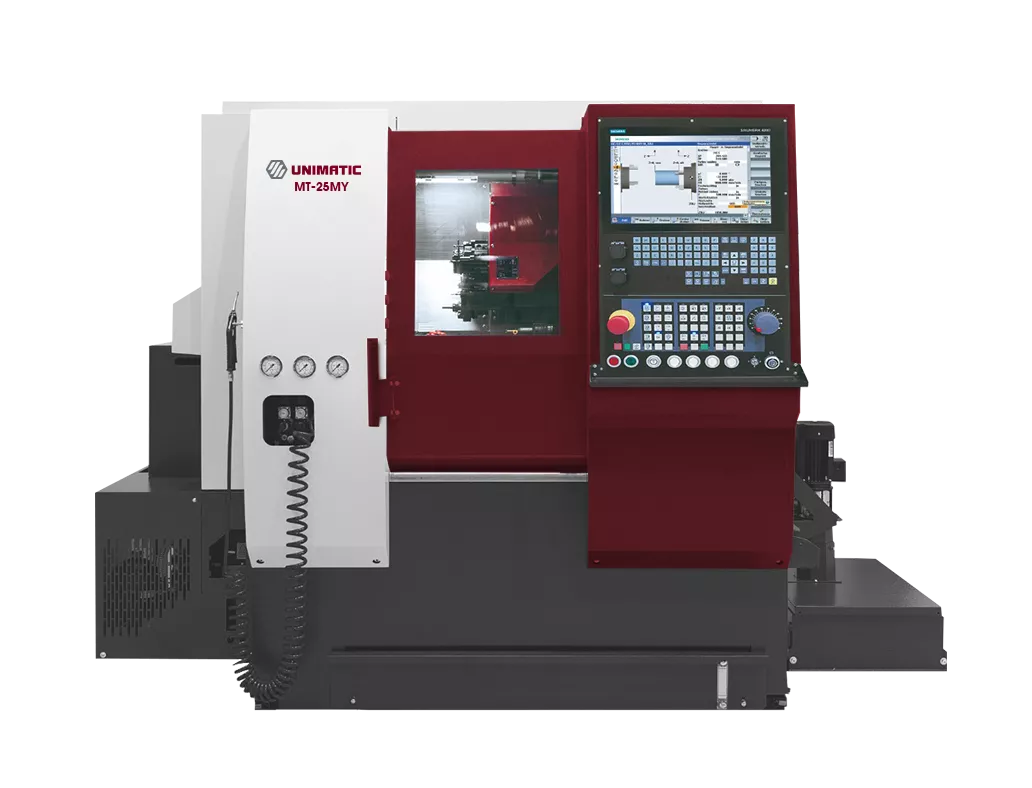
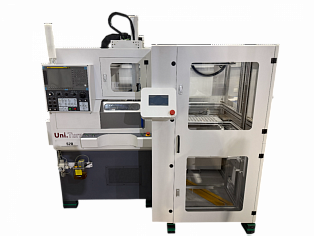
Современный токарный обрабатывающий центр с ЧПУ Униматик MT25MY для точения
Технологические возможности токарной обработки на станках с ЧПУ
Виды точения на токарном станке с ЧПУ
Классификация видов точения на токарном станке базируется на кинематике формообразующих движений и типе обрабатываемой поверхности. Оптимальный выбор стратегии обработки определяет производительность и соответствие детали конструкторской документации.
Классификация по направлению подачи и типу поверхности
Выделяют несколько основных направлений, основанных на траектории движения резца относительно оси шпинделя.
- Продольное и поперечное точение. Продольное точение характеризуется перемещением резца параллельно оси вращения заготовки (ось Z). Это наиболее распространенный метод уменьшения диаметра заготовки, создания цилиндрических ступеней и обтачивания валов. Поперечное точение (ось X) служит для обработки торцов, формирования уступов и подрезки буртов. Траектория инструмента здесь направлена от периферии к центру.
- Наружное и внутреннее точение. Наружное точение детали на токарном станке подразумевает обработку внешнего контура. При внутреннем точении (растачивании) происходит обработка отверстий специальными оправками или расточными резцами. Этот процесс более требователен к жесткости системы, так как значительный вылет оправки может спровоцировать вибрации и разбивку отверстия.
Классификация по форме поверхности
- Цилиндрическое и коническое точение. Точение заготовок на токарном станке редко ограничивается гладкими цилиндрами. Коническое точение достигается согласованным перемещением по осям X и Z, что позволяет формировать переходные участки и сопряжения.
- Фасонное точение. Создание сферических, радиусных или криволинейных профилей выполняется фасонными резцами или с помощью контурной интерполяции. При контурной интерполяции форма детали задается не геометрией кромки, а математической моделью в управляющей программе.
Дополнительные операции токарной обработки
- Нарезание резьбы. Точение резьбы на токарном станке с ЧПУ осуществляется с обязательной синхронизацией импульсов датчика положения шпинделя (энкодера) и подачи по оси Z. Это гарантирует идентичность шага и профиля на всей длине. Возможно нарезание метрической, дюймовой, трапецеидальной и конической резьбы.
- Обработка канавок и отрезка. Прорезание наружных и внутренних канавок под стопорные кольца, уплотнения или отвод стружки выполняется циклами прерывистого резания (G75). При отрезке готовой детали критически важным является контроль скорости на финишном этапе, чтобы избежать закусывания или поломки пластины в момент отделения.
- Операции по отверстиям. Станок позволяет выполнять полный цикл: центрование, сверление, зенкерование, растачивание и развертывание. Это избавляет от необходимости переносить деталь на другое оборудование, исключая погрешности базирования.
- Специальные виды обработки. К ним относятся алмазное выглаживание (упрочнение и снижение шероховатости без снятия стружки), накатка рифлений и жесткое точение закаленных материалов (HRC > 45) кубическим нитридом бора (CBN).
Черновая и чистовая токарная обработка на ЧПУ
Любая стратегия точения на токарном станке разделяется на этапы чернового и чистового проходов. Их цели, режимы и инструментальное оснащение кардинально различаются.
Черновая обработка: максимальный съем материала
- Главная задача — интенсивное удаление припуска, приближающее заготовку к финальной геометрии. Качество поверхности и точность здесь вторичны.
- Параметры резания: Глубина резания (t) достигает 3–8 мм за проход. Скорость резания ограничивается мощностью привода, а подача (S) назначается максимально возможной, исходя из прочности пластины.
- Инструмент: Применяются пластины с максимально прочными геометриями (крупный радиус при вершине, толстые покрытия CVD). Сплавы группы ВК8 или Т5К10 хорошо держат ударные нагрузки от прерывистого литья и поковок.
- Стратегия: Для ускорения цикла применяют обработку «петлей» (отвод на 0.5–1 мм при обратном ходе) или «спуск» для закрытых зон.
- Допуски: Точность обычно соответствует IT14–IT16, шероховатость Ra варьируется в пределах 6.3–12.5 мкм.
Чистовая обработка: прецизионность и микрорельеф
- Чистовой проход придает детали окончательные размеры и требуемую шероховатость.
- Режимы: Глубина снимаемого слоя минимальна (0.1–0.5 мм). Подача снижается (0.08–0.15 мм/об), а скорость резания, напротив, значительно возрастает для обеспечения сливной стружки и снижения нароста на кромке.
- Точность: Достигается квалитет IT7–IT9, а при тонком точении — IT5–IT6. Шероховатость Ra легко удерживается в границах 0.8–1.6 мкм.
- Коррекция: Современные стойки ЧПУ позволяют использовать измерительные циклы датчиков (Renishaw) прямо в программе. Станок измеряет деталь после чернового хода и автоматически сдвигает «ноль» для компенсации износа резца.
Сравнительная характеристика режимов
| Параметр | Черновая обработка | Чистовая обработка |
| Цель | Быстрый съем металла | Точность и чистота |
| Глубина (t, мм) | 3.0 – 8.0 | 0.1 – 0.5 |
| Подача (S, мм/об) | 0.4 – 0.8 | 0.08 – 0.2 |
| Скорость (V, м/мин) | Низкая (нагрузка) | Высокая (качество) |
| Шероховатость (Ra) | > 6.3 мкм | 0.8 – 1.6 мкм |
| Инструмент | Прочные (CVD) | Острые (PVD, CBN) |
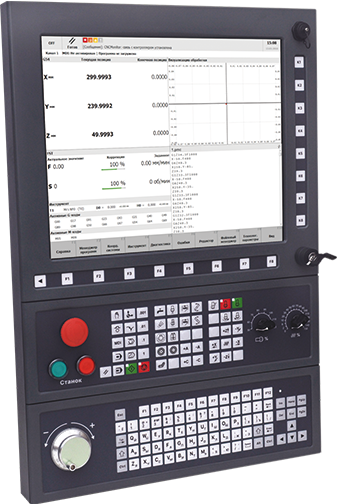
Контурное точение на станке с ЧПУ
Это метод точения на токарном станке, при котором резец перемещается одновременно по двум координатам (X и Z), описывая дуги или сложные кривые. Система ЧПУ интерполирует траекторию, разбивая ее на бесконечно малые линейные или круговые сегменты.
Принцип работы и программирование
Основа контурной обработки — кадры G-кода с интерполяцией. Подготовка управляющей программы (УП) вручную для сложной траектории нерациональна, поэтому задействуются CAD/CAM системы.
Стандартные циклы ЧПУ значительно упрощают код:
- G71: Продольный цикл контурного чернового точения. Достаточно описать финальный профиль, и стойка сама рассчитает многослойную траекторию съема припуска.
- G70: Цикл чистового контурного точения. Выполняется сразу после G71, проходя точно по заданному профилю, обеспечивая высокую точность и гладкость.
- G72: Аналог G71, но для поперечного точения (фланцы, диски).
Области применения и особенности
Контурное точение применяется при изготовлении сферических наконечников, рукояток, пуансонов и деталей с плавными обводами. Сложность заключается в необходимости контроля угла врезания пластины в материал, так как при движении по дуге меняется вектор нагрузки, что может вызывать вибрации. Поэтому для таких работ предпочтительны пластины с геометрией D (55°) или V (35°), обеспечивающие минимальный контакт с задней стенкой профиля.
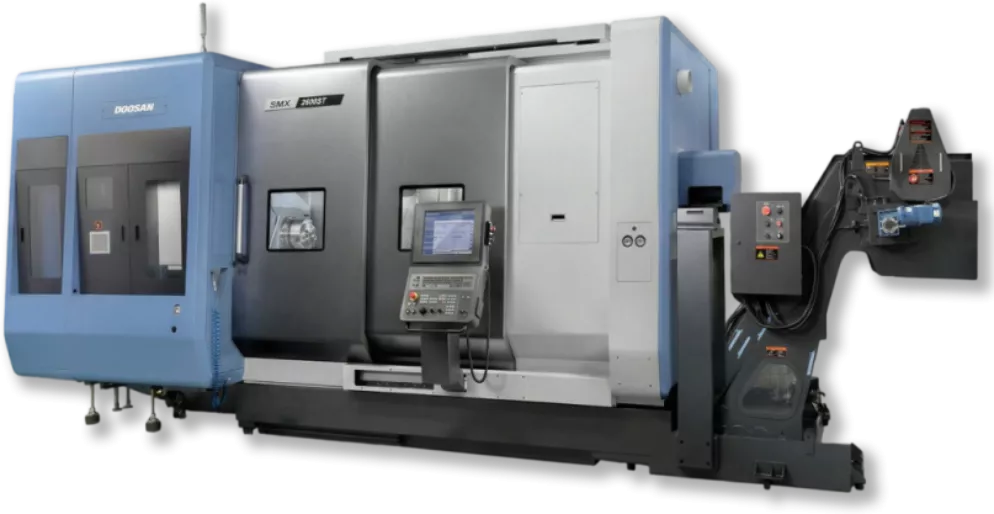
Токарно-фрезерный обрабатывающий станок с ЧПУ DOOSAN PUMA SMX2600S для точения детелей
Точение канавок и отрезка на токарном станке с ЧПУ
Данные операции характеризуются работой в закрытом или полузакрытом контуре, где критическое значение имеет отвод стружки.
Технология точения канавок
Точение заготовок на токарном станке с формированием канавок выполняется монолитными или сборными канавочными резцами. Ширина режущей кромки обычно соответствует ширине канавки, либо фреза работает по стратегии «врезание-смещение».
Для глубоких канавок или твёрдых материалов цикл G75 реализует метод прерывистого резания (пек-дреллинг). Инструмент врезается на заданную глубину (P), отходит на величину R для ломки стружки, затем вновь возвращается в рез. Это предотвращает образование сливной спирали, которая может повредить поверхность. Параметр Q задает смещение вдоль оси Z, позволяя обрабатывать канавки шире пластины за несколько итераций.
Особенности операции отрезки
Отрезка детали от прутка — финальная и ответственная операция. Резец с поперечной подачей движется к центру. По мере уменьшения диаметра линейная скорость падает. Для поддержания постоянной скорости резания (G96) требуется ограничение оборотов шпинделя функцией G50, чтобы исключить разлетание кулачков патрона от центробежных сил.
При подходе к центру (отрезка перемычки) подачу часто программно снижают на 30–50%, чтобы избежать скалывания кромки пластины или поломки резца из-за защемления.

Циклы точения резьбы на токарном станке с ЧПУ
Точение резьбы на токарном станке осуществляется строго синхронизированными движениями. Рассмотрим ключевые G-коды.
G76: Многопроходной автоматический цикл
Это стандарт для нарезания большинства резьб. Цикл автоматически распределяет глубину проходов, уменьшая нагрузку на резец с каждым шагом. Синтаксис программы состоит из двух строк. Первая строка задает число чистовых проходов, угол профиля и сбег. Вторая определяет конечные координаты по диаметру (X) и длине (Z), полную глубину профиля (P, в микронах) и шаг (F).
Программист указывает: G76 P(m)(r)(a) Q(min) R(fin); G76 X.. Z.. P(глуб) Q(перв) F(шаг);. Это обеспечивает идеальное формирование профиля без расчета каждого прохода вручную.
G33 (G32): Однопроходное нарезание
Применяется для нарезания резьб с нестандартным шагом или для обработки конических и многозаходных резьб. В отличие от G76, каждая строка программы соответствует одному проходу резца. Это дает полный контроль над процессом, требует ручного расчета смещения старта для захода резьбы.
G92: Цикл с фиксированными координатами
Упрощенный цикл, где программист сам назначает глубину для каждого кадра. Подходит для деталей с низкой жесткостью, где нужно точно дозировать радиальное усилие.
Таблица сравнения циклов резьбонарезания
| Параметр | G76 | G33/G32 | G92 |
| Сложность УП | Минимальная (2 строки) | Высокая (много строк) | Средняя |
| Контроль усилия | Автоматический | Ручной | Ручной |
| Применение | Серийные крепежные резьбы | Конические, многозаходные | Нежесткие валы, крупный шаг |
| Обязательное условие | G97 (постоянные обороты) | G97 | G97 |

Циклы растачивания отверстий на токарном станке с ЧПУ
Растачивание требует высокой точности позиционирования и выбора стратегии отвода инструмента, чтобы не испортить обработанную поверхность.
Основные G-циклы растачивания
- G85 (Стандартное чистовое растачивание): Инструмент входит на рабочей подаче до дна отверстия и возвращается обратно также на рабочей подаче. Обеспечивает гладкую поверхность без рисок, но занимает больше времени.
- G86 (Растачивание с остановом шпинделя): После достижения дна шпиндель останавливается (ориентация по углу), и резец отводится на быстром ходу. Это грубый метод, оставляющий вертикальный след от пластины, допустим только для предварительных проходов.
- G89 (Растачивание с выдержкой): Аналог G85, но с программируемой паузой на дне (P). Задержка (до секунды) позволяет «выгладить» микронеровности, обеспечивая точность для посадочных мест подшипников.
- G76 (Микропрецизионное растачивание): На токарных станках этот цикл (не путать с резьбовым) выполняет расточку с ориентацией и смещением шпинделя на величину Q. Инструмент смещается от стенки, после чего отводится без касания. Это высший пилотаж для отверстий IT6.
Отличие растачивания на токарном станке с ЧПУ от фрезерного и расточного
Выбор оборудования для расточной операции критически важен для достижения требуемой точности.
- Токарный станок с ЧПУ. При растачивании на токарном станке вращается заготовка, а инструмент неподвижен. Это оптимальный метод для тел вращения (втулок, фланцев), где необходимо обеспечить строгую соосность внутреннего и наружного диаметров. Ограничение — вылет расточной оправки (L/D ≤ 5), превышение которого ведет к вибрациям.
- Фрезерный обрабатывающий центр. Здесь вращается инструмент в шпинделе, а заготовка закреплена на столе. Это позволяет растачивать отверстия, расположенные вне оси вращения детали, и обрабатывать корпусные элементы. Фрезерная расточка незаменима при обработке несоосных отверстий в редукторах или плитах.
- Специализированный координатно-расточный станок. Это оборудование, спроектированное исключительно для прецизионной обработки отверстий без вибраций. Отличается термостабильной станиной, высочайшей точностью направляющих и возможностью достижения точности позиционирования ±1 мкм. Применяется для обработки штампов, пресс-форм и делительных головок.
Сравнительная таблица
| Параметр | Токарный станок | Фрезерный центр | Расточный станок |
| Схема обработки | Вращение заготовки | Вращение инструмента | Вращение инструмента |
| Объект обработки | Тела вращения | Корпусные детали | Корпусные, пресс-формы |
| Точность (Ra) | 0.8–1.6 мкм | 0.4–0.8 мкм | 0.05–0.2 мкм |
| Гибкость | Низкая (осевые отв.) | Высокая (любые оси) | Средняя |

Инструмент и оснастка для токарного станка с ЧПУ
Эффективность точения на токарном станке неразрывно связана с быстросменной оснасткой и сменными многогранными пластинами (СМП).
Инструмент и оснастка для токарного станка с ЧПУ
Токарные резцы для станков с ЧПУ: типы и системы крепления
Классификация резцов
По направлению обработки выделяют проходные (наружные), подрезные, отрезные, резьбовые и расточные. Для ЧПУ стандартом де-факто являются сборные резцы с механическим креплением пластин.
Система державок маркируется по стандарту ISO, например, PCLNR или SDJCR. Первая буква обозначает тип крепления пластины:
- P (Pin lock): Рычажное крепление. Удобно, быстро, но чувствительно к вибрациям.
- S (Screw clamp): Винтовое крепление. Универсально, не мешает сходу стружки.
- M (Multi clamp): Крепление клин-прихватом. Обеспечивает экстремально жесткую фиксацию для тяжелых черновых работ.
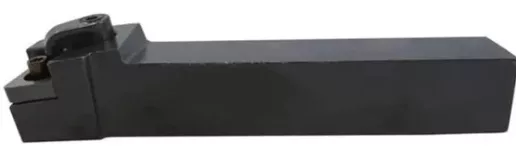
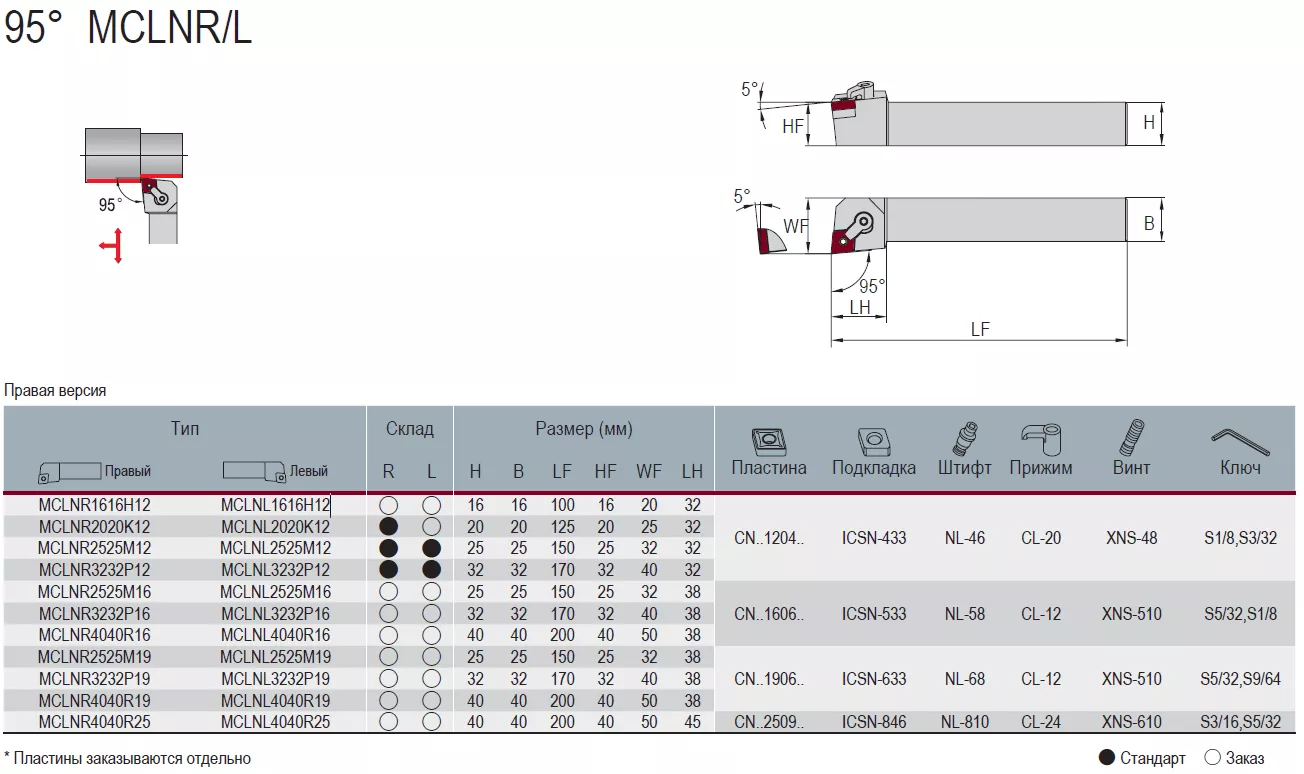
Резец проходной MCLNL2525M12 для точения на токарном станке
Крепление блока в станке
Для фиксации резцедержателей в револьверной головке применяются системы:
- VDI (DIN 69880): Цилиндрический хвостовик с зубчатым венцом для передачи крутящего момента при работе приводного инструмента. Отличается быстрой сменой и взаимозаменяемостью.
- BMT (Base Mount Turret): Крепление болтами непосредственно к плоскости диска револьверной головки. Обеспечивает максимальную жесткость и демпфирование вибраций, что критично при работе с твердыми сплавами и керамикой.
Выбор пластин для точения и растачивания на ЧПУ
Подбор геометрии и сплава пластины — ключевой фактор успеха. Маркировка пластины (например, CNMG 120408) несет в себе информацию о форме, заднем угле, классе точности и радиусе при вершине.
Геометрия и форма
- C (80°) и S (90°): Универсальные и прочные, для чернового и получистового точения.
- V (35°) и D (55°): Обеспечивают доступ в узкие зоны, незаменимы для контурной обработки.
- Задний угол (N / P): Пластина с нулевым задним углом (N) двухсторонняя (экономичнее), но требует больше усилий резания. Пластина с положительным углом (P) снижает радиальную нагрузку, оптимальна для тонкостенных деталей и растачивания.
Сплав и покрытие
Выбор основывается на группе обрабатываемого материала (ISO):
- P (Сталь): Твердый сплав с покрытием CVD (Al₂O₃, TiCN), устойчивый к лункообразованию.
- M (Нержавейка): Сплавы с высоким содержанием кобальта и тонкими PVD-покрытиями (TiAlN), предотвращающими адгезию.
- N (Алюминий): Острые полированные кромки с алмазным покрытием (PCD) или без него, исключающие нарост.
- S (Титан/Жаропрочные): Высокотехнологичные субмикронные сплавы с высокой горячей твердостью.
Зажимной инструмент и оснастка для токарного ЧПУ
Система станочного приспособления (СП) отвечает за точность позиционирования заготовки. Основу составляет патрон. Трехкулачковые гидравлические патроны с клиновым зажимом являются стандартом для серийного производства, обеспечивая высокие усилия зажима при минимальном биении.
Для прутковой подачи используют цанговые патроны с системой сменных цанг (серии ER и модификации под швейцарские автоматы). Обработка нежестких валов ведется с подпором заднего вращающегося центра и применением люнетов (неподвижных или подвижных),
|
Спросить или записаться на курсы
|
Заказать услугу
|