Содержание
- Определение и назначение горизонтально-фрезерного станка
- Устройство горизонтально фрезерного станка: основные элементы
- Дополнительные элементы, расширяющие функционал
- Оснастка и оправка горизонтально-фрезерного станка
- Принцип работы горизонтально-фрезерных станков
- Отличие от вертикально-фрезерных станков
- Виды горизонтально-фрезерных станков
- Основные технические характеристики
- Установка горизонтально фрезерного станка
- Какие операции выполняют горизонтально-фрезерные станки
- Фрезерование на горизонтально фрезерном станке
- Преимущества горизонтально-фрезерных станков
- Преимущества горизонтально-фрезерных станков с ЧПУ
- Области применения горизонтально-фрезерных станков и детали
- Автоматизация и роботизация горизонтально-фрезерного станка
- Как выбрать горизонтально-фрезерный станок под задачу
- Безопасность и обслуживание
- Марки горизонтальных фрезерных станков
Определение и назначение горизонтально-фрезерного станка
Горизонтально-фрезерный станок — металлорежущее оборудование, спроектированное вокруг горизонтальной оси шпинделя. Такая компоновка предопределяет ключевое назначение горизонтально фрезерного станка: высокопроизводительная обработка плоскостей, уступов, пазов, фасонных поверхностей и зубчатых венцов.
Подробное описание горизонтально фрезерного станка всегда включает также способность эффективно удалять стружку и вести многостороннюю обработку корпусных заготовок. Оборудование выполняет фрезерование, сверление, растачивание, нарезание резьб и зубьев, а при оснащении поворотным столом — комплексную обработку с нескольких сторон за один установ, радикально повышая точность взаимного расположения поверхностей.
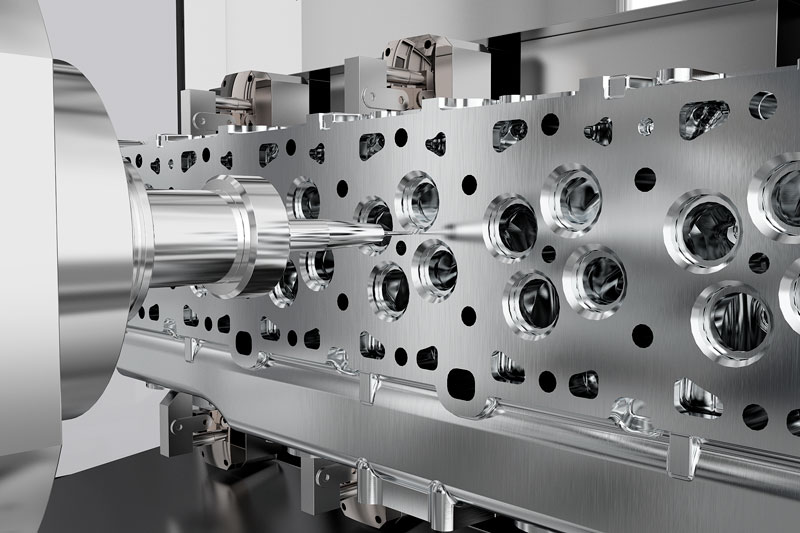
Устройство горизонтально фрезерного станка: основные элементы
Устройство горизонтально фрезерного станка базируется на нескольких фундаментальных узлах, каждый из которых вносит вклад в общую жесткость и точность.
- Станина. Массивный литой каркас (чугун, полимербетон) с развитыми ребрами жесткости. Гасит вибрации, служит базой для всех узлов, а ее прецизионные направляющие задают траектории консоли и хобота.
- Консоль. Подвижный узел, вертикально перемещающийся по направляющим станины. Является опорой для стола и несет механизмы поперечной и вертикальной подач, позволяя точно регулировать положение заготовки по высоте.
- Стол. Рабочая поверхность с Т-образными пазами для крепления оснастки (тиски, прихваты). Обеспечивает продольное (ось X) и поперечное (ось Y) перемещение. У универсальных моделей реализован поворот вокруг вертикальной оси.
- Шпиндель. Ключевой узел, передающий вращение инструменту. Горизонтально ориентирован, смонтирован на прецизионных подшипниках, оснащен системой смазки. Качество его исполнения напрямую определяет точность обработки.
- Коробка скоростей. Механизм ступенчатого или бесступенчатого изменения частоты вращения шпинделя, позволяющий подбирать оптимальную скорость резания.
- Коробка подач. Задает величины рабочих перемещений стола (продольной, поперечной, вертикальной), согласовывая режимы с материалом и геометрией фрезы.
- Хобот и серьга. Отличительные элементы горизонтальной компоновки. Хобот — выдвижная верхняя балка, несущая серьгу. Серьга выполняет функцию второй опоры для фрезерной оправки, замыкая систему «шпиндель–оправка–серьга» в жесткий двухопорный контур и кардинально снижая прогиб и вибрации при работе длинными насадными фрезами.
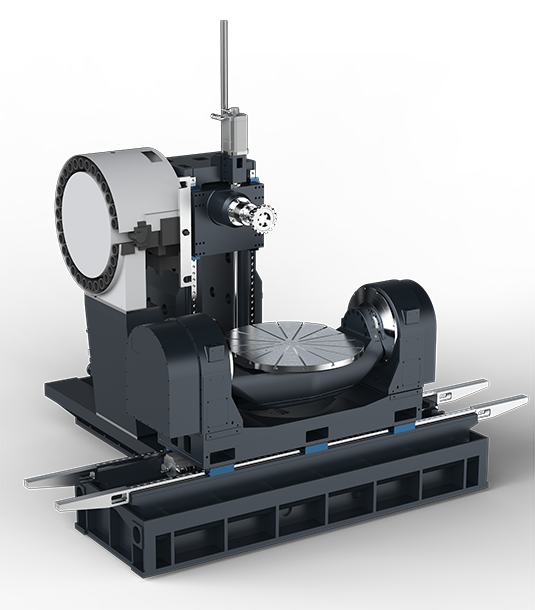
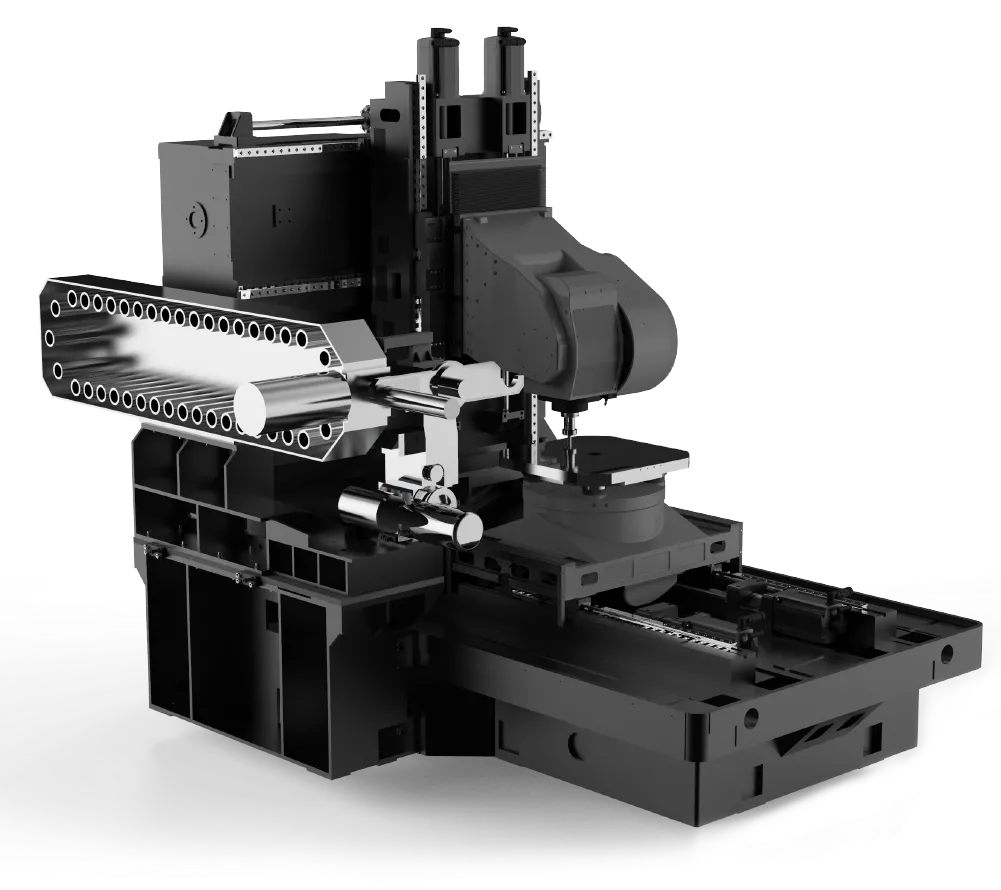
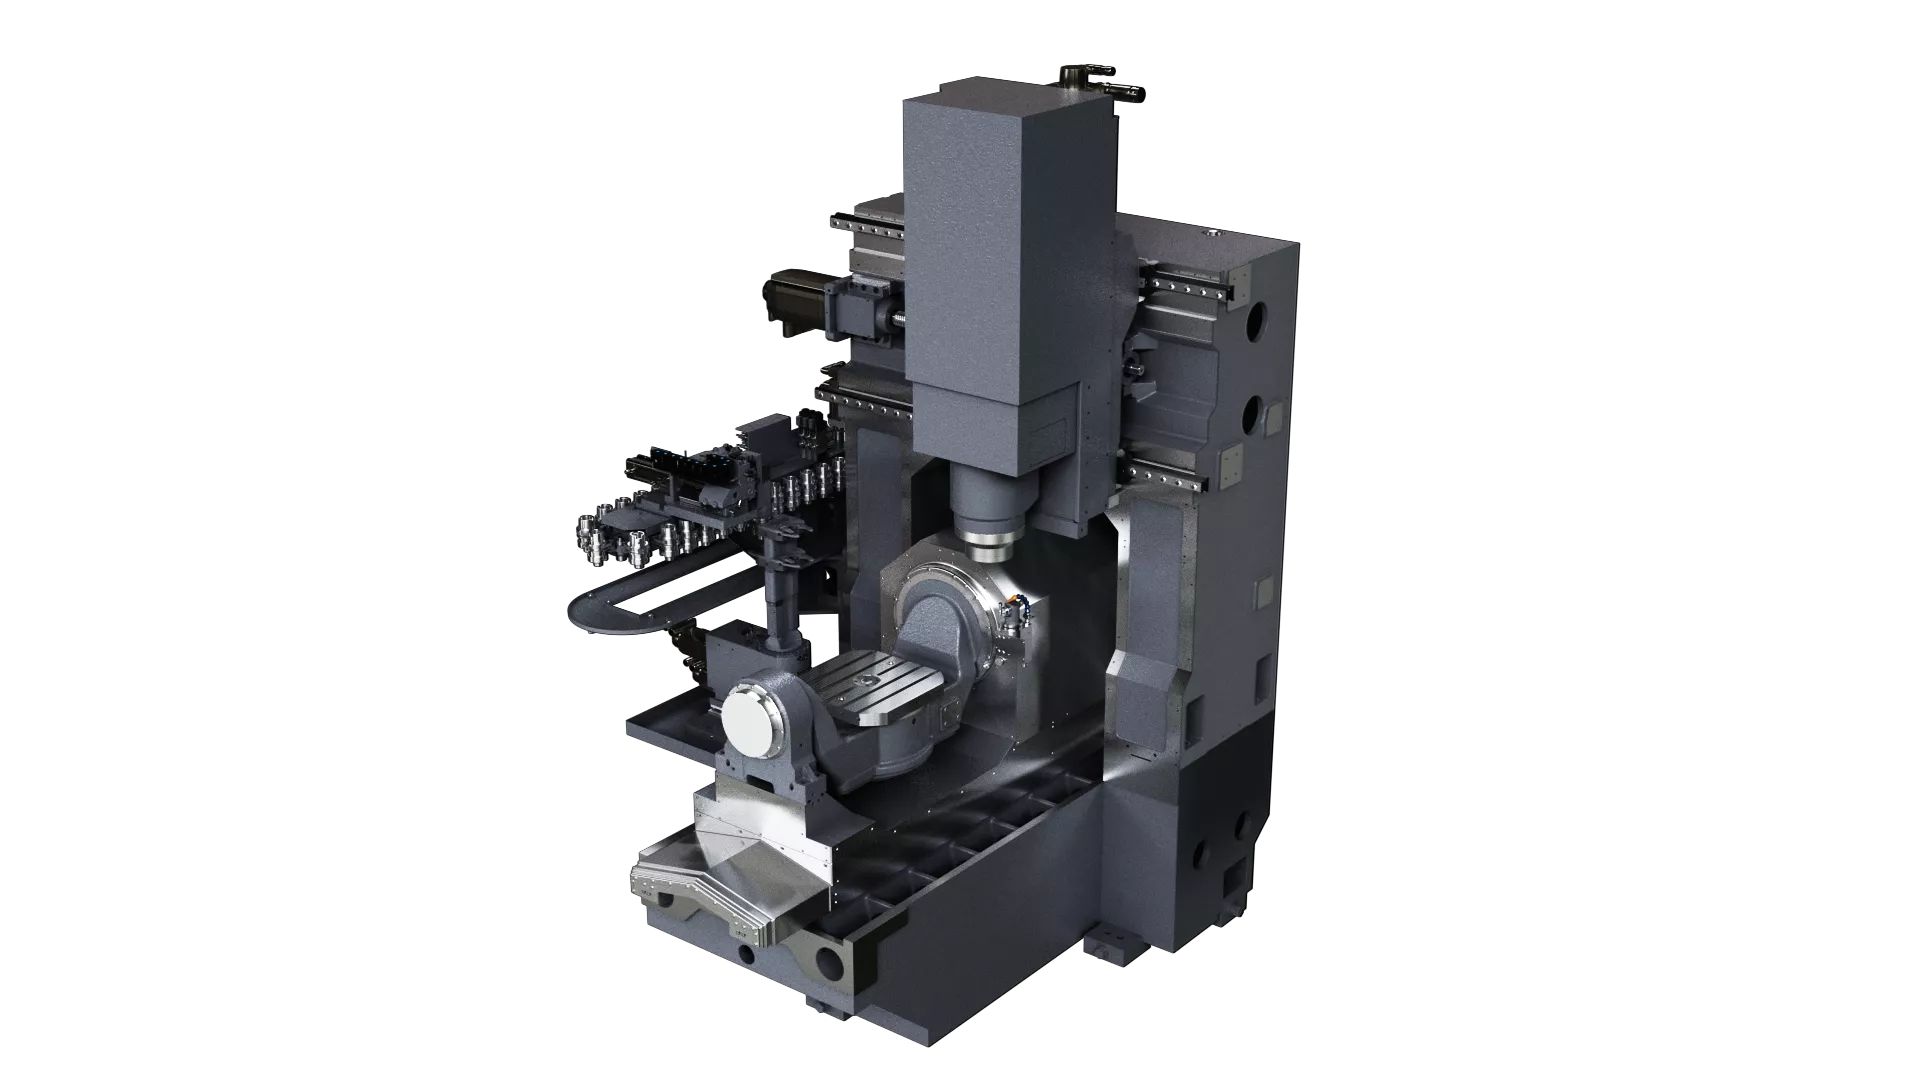
Устройство горизонтально-фрезерного станка с наклонно-поворотным столом Uni.5 H125UD
Дополнительные элементы, расширяющие функционал
Помимо базовых узлов, станок может оснащаться компонентами, значительно расширяющими его технологические возможности.
- Система подачи СОЖ. Направляет смазочно-охлаждающую жидкость в зону резания. Снижает температуру инструмента и детали, уменьшает трение, вымывает стружку, продлевая срок службы фрезы и улучшая качество поверхности. Подача может осуществляться внешними форсунками или через шпиндель.
- Системы ЧПУ. Кардинально меняют подход к обработке, автоматически управляя траекториями, скоростями, подачами и сменой инструмента по программе. Обеспечивают высокую повторяемость и точность.
- Сменные столы. Поворотные и наклонно-поворотные столы позволяют позиционировать заготовку под заданным углом, что необходимо для фрезерования винтовых канавок и сложных фасонных поверхностей. Крестовые столы добавляют степень свободы.
- Оснастка для заготовок. Включает станочные тиски, прихваты, угловые плиты, трехкулачковые патроны, центры и люнеты (для поддержки длинных валов, предотвращая прогиб).
- Делительные головки. Прецизионные устройства для точного поворота заготовки на заданный угол, включая деление окружности на равные и неравные части. Незаменимы при нарезании зубьев, шлицев и спиральных канавок.
- Дополнительные фрезерные головки. Вертикальная, двухшпиндельная, сверлильная, долбежная или шлифовальная головка превращают станок в широкоуниверсальный обрабатывающий центр.
- Вспомогательные механизмы. Автоматические податчики заготовок, конвейеры для удаления стружки, датчики и энкодеры для контроля положения узлов.
- Роботы. Оборудование для выполнения рутинных функций, включая подачу, погрузку, упаковку и другие операции.
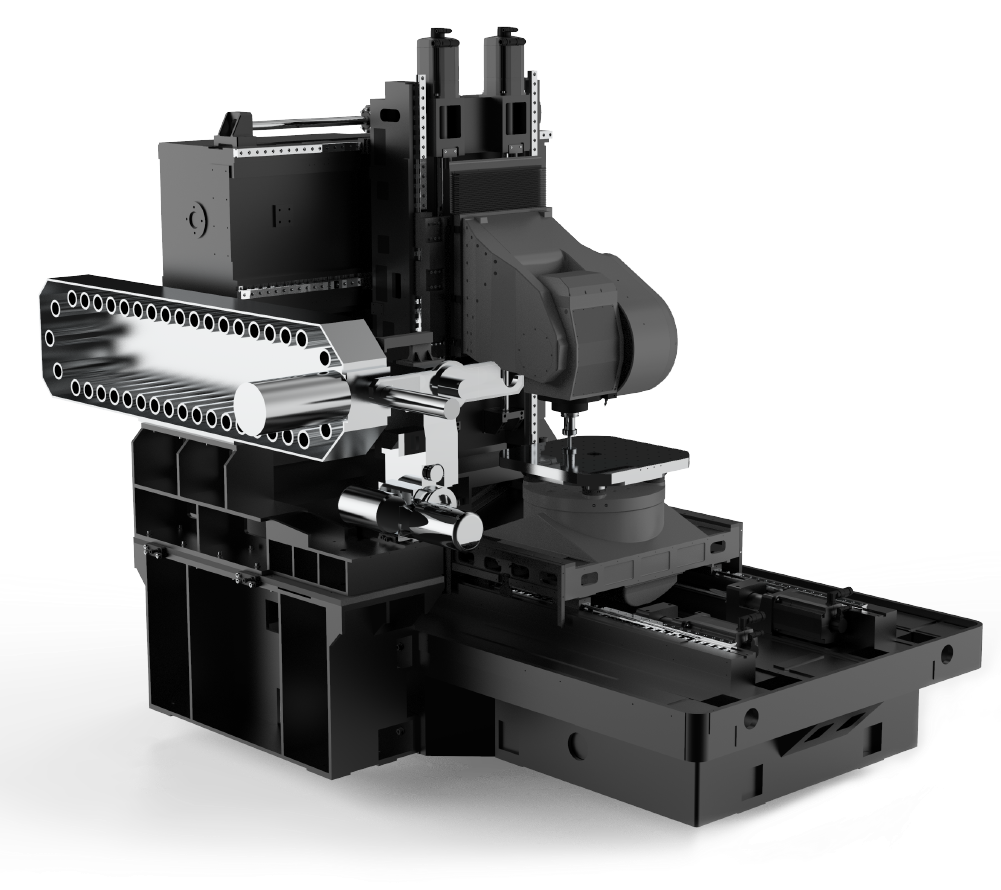
Устройство горизонтально-фрезерного центра (станка) с ЧПУ Uni.5 KH125UT с токарной функцией
Оснастка и оправка горизонтально-фрезерного станка
Оправка горизонтально фрезерного станка — основной элемент крепления инструмента, передающий крутящий момент от шпинделя фрезе. От ее типа и состояния напрямую зависит качество обработки.
Основные типы оправок:
- Для насадных фрез. Имеют посадочное отверстие под цилиндрические, дисковые, трехсторонние фрезы с фиксацией шпонкой или резьбой. Свободный конец опирается на серьгу, образуя двухопорную схему, что критически важно для гашения вибраций.
- С конусным хвостовиком. Хвостовик (конус Морзе, 7:24, HSK) вставляется в шпиндель и затягивается шомполом или автоматически. Конусы 7:24 и HSK предпочтительны для станков с ЧПУ благодаря высокой точности базирования и повторяемости.
- Переходные втулки и адаптеры. Позволяют использовать инструмент с несовпадающим типом или размером конуса.
Ключевые параметры выбора оправки: тип и размер конуса, диаметр посадочного места под фрезу, рабочая длина (прямо влияет на жесткость) и качество динамической балансировки.
- Оснастка для крепления заготовок: станочные тиски (поворотные, прецизионные), комплекты прихватов, угловые плиты, магнитные столы, поворотные и делительные головки, патроны и центры.
- Вспомогательная оснастка: люнеты, форсунки СОЖ, конвейеры для эвакуации витой стружки.
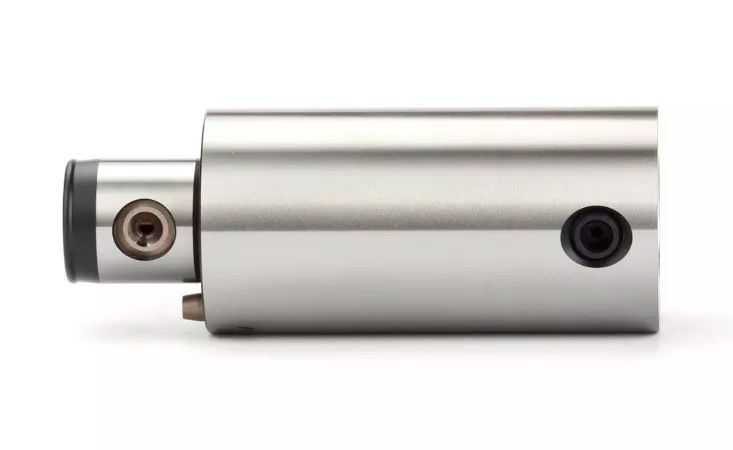
Оснастка для станков, в т.ч. горизонтально-фрезерных
Принцип работы горизонтально-фрезерных станков
Работа горизонтально фрезерного станка строится на сочетании главного вращательного движения фрезы и поступательного движения подачи заготовки.
Шпиндель, приводимый от двигателя через коробку скоростей, вращает закрепленную на оправке фрезу. Ее зубья последовательно врезаются в металл, срезая стружку. Заготовка, зафиксированная на столе, перемещается в продольном, поперечном и вертикальном направлениях, подставляя различные участки под вращающийся инструмент.
Глубина резания задается вертикальным смещением консоли или стола. Процесс непрерывного съема материала сопровождается подачей СОЖ и эвакуацией стружки. Ключевое условие стабильности — высокая жесткость системы «шпиндель–оправка–серьга».
На станках с ЧПУ все движения, включая смену инструмента и коррекцию траектории, выполняются автоматически по управляющей программе.
Отличие от вертикально-фрезерных станков
Конструктивные различия
- Ось шпинделя горизонтального станка параллельна столу, вертикального — перпендикулярна.
- Горизонтальные станки ориентированы на насадные фрезы с опорой на серьгу, вертикальные — на концевые и торцовые фрезы в патроне.
- Компоновка горизонтального станка обычно занимает больше места из-за хобота.
Технологические отличия
- На горизонтальном станке стружка падает вниз под действием силы тяжести, что исключает ее скопление в пазах при глубоком фрезеровании.
- Двухопорная схема дает выигрыш в жесткости при тяжелом съеме металла.
- Горизонтальная компоновка оптимальна для обработки пазов, уступов, многосторонней обработки корпусов и нарезания зубьев.
- Вертикальная лучше подходит для контурного фрезерования, карманов и универсальных работ.
Горизонтальные станки дороже и требуют более квалифицированного персонала, но на серийных операциях с корпусными деталями обеспечивают превосходство в производительности и точности.
Вертикально-фрезерные станки — отличия от горизонтальных
Виды горизонтально-фрезерных станков
Горизонтально фрезерный станок виды классифицируют по компоновке, универсальности и степени автоматизации.
По конструкции и компоновке:
- Консольные. Консоль перемещается по вертикали, стол стоит на ней. Классические универсальные машины вроде 6Р82 (альтернатива Uni.5 H125UD - позволяет выполнять пятиосевую обработку: одним установлением заготовки можно сделать фрезерование, сверление, растачивание, нарезку резьбы в разных плоскостях). Подходят для единичного и мелкосерийного производства.
- Бесконсольные. Стол и салазки движутся по направляющим станины без консоли. Максимальная жесткость для тяжелой обработки крупногабаритных заготовок.
- Горизонтальные обрабатывающие центры (HOC). Станки с ЧПУ, часто с паллетированием и магазином инструментов, ориентированы на многостороннюю обработку корпусных деталей.
По универсальности:
- Простые. Только горизонтальный шпиндель.
- Универсальные. Оснащены поворотным столом (часто ±45°).
- Широкоуниверсальные. Имеют дополнительную поворотную фрезерную головку на хоботе, выполняя функции горизонтальной, наклонной и вертикальной обработки.
По автоматизации:
- ручные;
- с цифровой индикацией (DRO);
- с ЧПУ, многопаллетные центры.
Видео: Пример горизонтально-фрезерного центра (станка). UNIMATIC Uni.5 LM3000.
Основные технические характеристики
Характеристика горизонтального фрезерного станка включает размеры рабочей зоны, мощностные и точностные параметры, определяющие его производственные возможности.
Классические станки:
- Размер стола: 250×1000 мм … 400×1600 мм
- Ходы: X — 800–1250 мм, Y — 250–400 мм, Z — 350–500 мм
- Частота вращения шпинделя: 31–1600 об/мин
- Мощность главного привода: 5,5–11 кВт
- Подачи стола: 25–1250 мм/мин
- Угол поворота стола (универсальные): до ±45°
- Тип конуса шпинделя: Морзе, 7:24, HSK
- Масса: 2,5–4 т
- Станки с ЧПУ (ключевые параметры):
- Точность позиционирования / повторяемость: 0,01–0,02 мм / 0,005–0,01 мм
- Скорость быстрых ходов: 20–40 м/мин и выше
- Ускорения: 0,5–1,0 g
- Емкость магазина АТС: 16–60+ инструментов
- Нагрузка на стол: 500–2000 кг и более
- Жесткость: оценивается по прогибу, типу направляющих (роликовые, коробчатые) и массе узлов.
Приоритеты выбора: для тяжелого чернового фрезерования критичны мощность, жесткость и нагрузка на стол; для чистовой — точность, динамика и скорость быстрых ходов.
Видео: Технические характеристики горизонтально фрезерного центра с фрезерным шпинделем UNIMATIC Uni.5 LC1200
Установка горизонтально фрезерного станка
Установка горизонтально фрезерного станка — многоэтапный процесс, напрямую влияющий на его долговечность и точность.
- Подготовка основания: оценка несущей способности пола, при необходимости — заливка бетонного фундамента с выдержкой до набора 70% прочности (около 15 суток, полное твердение — 28). Выравнивание поверхности с допусками ±0,5 мм на 500 мм и уклоном не более 1/1000.
- Инфраструктура: отдельная линия электропитания с заземлением, подвод сжатого воздуха и СОЖ, обеспечение свободного пространства для обслуживания и удаления стружки.
- Выверка: станок выставляется на регулировочных клиньях, чугунных башмаках или виброопорах с точным контролем по уровню по всем осям.
- Крепление: фиксация анкерными болтами с подливкой цементным раствором в подготовленные колодцы фундамента. Затяжка строго с рекомендованным моментом.
- Пусконаладка: подключение всех систем, проверка работы механизмов, точности позиционирования и, при наличии, отладка ЧПУ.
Какие операции выполняют горизонтально-фрезерные станки
Обработка на горизонтально фрезерном станке включает обширный перечень технологических переходов.
- Базовое фрезерование: обработка горизонтальных, вертикальных, наклонных плоскостей; фрезерование пазов, уступов, канавок (включая Т-образные и «ласточкин хвост»); фасонное фрезерование профилей сложной формы.
- Зубонарезание: нарезание зубьев шестерен, шлицев, реек с использованием делительных головок и модульных фрез.
- Комплексная обработка на ЧПУ-центрах: сверление, растачивание, торцовка, отрезка дисковыми пилами, резьбофрезерование. Обработка корпусных деталей с 4–5 сторон за один установ на поворотном столе.
- Специфические операции: фрезерование винтовых канавок, обработка набором фрез для одновременного получения нескольких пазов, работа с длинными валами на люнетах.
Видео: Операции на горизонтальном токарно-фрезерном обрабатывающий центр с фрезерным шпинделем UNIMATIC Uni.5 LX1250
Фрезерование на горизонтально фрезерном станке
Фрезерование на горизонтально фрезерном станке реализуется двумя методами и широкой номенклатурой инструмента.
Методы:
- Встречное фрезерование: подача против вращения фрезы. Зуб врезается плавно, от нулевой толщины стружки. Предпочтительно для твердых материалов и литья, но требует высокой жесткости фиксации.
- Попутное фрезерование: подача по направлению вращения. Дает более чистую поверхность и меньший износ, однако возможно только при отсутствии люфтов в механизмах подачи.
Инструментарий:
- Цилиндрические фрезы — для плоскостей.
- Дисковые, трехсторонние, шпоночные — для пазов и уступов.
- Модульные дисковые — для нарезания зубьев.
- Фасонные фрезы — для сложных профилей.
- Наборы фрез на одной оправке — для серийной многопазовой обработки.
Режимные параметры: скорость резания (м/мин), подача на зуб (мм/зуб) и глубина резания рассчитываются под материал заготовки и фрезы.
Жесткая двухопорная схема с серьгой и эффективный отвод стружки (гравитационный плюс СОЖ) являются обязательными условиями стабильного процесса.
Видео: Работа фрезерных станков с ЧПУ
Преимущества горизонтально-фрезерных станков
- Естественный отвод стружки: стружка падает вниз, не засоряя зону резания и улучшая качество обработки глубоких пазов.
- Высокая жесткость системы: двухопорное закрепление оправки в шпинделе и серьге позволяет вести тяжелое черновое фрезерование с большими подачами и минимальными вибрациями.
- Многосторонняя обработка: за один установ на поворотном столе сохраняется высокая точность взаимного расположения поверхностей, что критично для корпусных деталей.
- Производительность в сериях: наборы фрез на одной оправке кратно сокращают машинное время.
- Универсальность в зубообработке: удобство сопряжения с делительными головками делает станок незаменимым для нарезания зубьев и шлицев.
- Экономический эффект: снижение вспомогательного времени и доли брака из-за переустановок, высокая стойкость инструмента.
Преимущества горизонтально-фрезерных станков с ЧПУ
Совмещение горизонтальной компоновки и числового управления создает синергию для серийного и высокоточного производства.
- Безостановочный цикл: стружка удаляется самотёком, позволяя вести длительную обработку без вмешательства оператора для очистки зоны резания.
- Стабильность на предельных режимах: жесткая двухопорная схема обеспечивает отсутствие вибраций при работе с запрограммированными высокими подачами, гарантируя повторяемость.
- Максимальная загрузка: автоматическая смена инструмента из магазина на 16…60+ позиций и смена паллет вне зоны резания практически исключают простои.
- Цифровая точность: интеграция с CAD/CAM, адаптивное управление подачей и точность позиционирования до 0,01 мм гарантируют прогнозируемое качество и минимальную себестоимость детали в серии.
Области применения горизонтально-фрезерных станков и детали
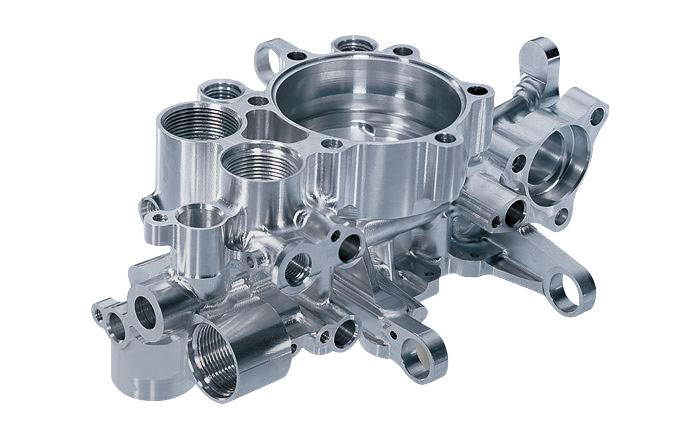
- Общее и тяжелое машиностроение: станины, плиты, рамы, крупногабаритные кронштейны.
- Автомобильная промышленность: картеры, корпуса КПП и редукторов, крышки, кронштейны подвески.
- Авиакосмическая отрасль: силовые панели, корпуса агрегатов, плиты из алюминиевых и титановых сплавов.
- Энергетическое машиностроение: корпуса турбин и насосов, основания генераторов.
- Инструментальное производство: штампы, пресс-формы, корпуса приспособлений, направляющие с пазами типа «ласточкин хвост».
- Редукторное и зубчатое производство: валы со шпоночными пазами, шестерни, шлицевые валы, рейки.
- Типовые детали: корпусные детали (точное расположение отверстий и плоскостей), плиты (прямолинейность и параллельность), валы (шпоночные пазы и шлицы), направляющие (Т-образные пазы), зубчатые колеса.
Автоматизация и роботизация горизонтально-фрезерного станка
Роботизация оборудования данной группы реализуется несколькими типами промышленных роботов, интегрируемых в единый производственный комплекс.
Типы роботов:
- Шестиосевые манипуляторы: максимальная гибкость для сложных и крупных заготовок.
- Коллаборативные роботы (коботы): безопасная работа рядом с оператором без ограждений, быстрая перенастройка.
- Линейные (портальные) роботы: обслуживание нескольких станков, экономят площадь цеха.
- SCARA-роботы: высокоскоростные операции с легкими деталями.
- Периферия: накопители заготовок, сменные грипперы (механические, вакуумные, магнитные), системы безопасности (лидары, барьеры).
- Интеграция: синхронизация работы робота со стойкой ЧПУ по промышленным сетям (Profinet, CC-Link) для обмена сигналами о завершении цикла и статусе захвата. Выбор решения базируется на массе заготовки, времени цикла и планируемой загрузке.
Как выбрать горизонтально-фрезерный станок под задачу
Алгоритм подбора базируется на строгом анализе производственных потребностей.
- Анализ детали и материала: габариты и масса определяют размеры стола и допустимую нагрузку. Твердость материала задает требования к мощности и крутящему моменту шпинделя.
- Характер операций: если преобладают плоскости, пазы, многосторонняя обработка корпусов — однозначно горизонтальная компоновка. Для глубоких карманов и сложных 3D-контуров может потребоваться вертикальная или комбинированная (обрабатывающий центр).
- Тип управления:
- Ручной/DRO: для единичного и ремонтного производства.
- ЧПУ: для серий, высоких допусков и сложной геометрии.
- Обрабатывающий центр с ЧПУ: для максимальной автоматизации и загрузки.
- Оценка жесткости: чугунная станина, качество направляющих, тип подшипников шпинделя. Критично для тяжелых припусков.
- Инфраструктура: габариты цеха, возможность автоматизации в будущем, доступность сервисной поддержки в регионе.
Безопасность и обслуживание
Безопасность:
- Все движущиеся части ограждены, снятие кожухов на ходу запрещено.
- Персонал обучен, использует спецодежду и защитные очки.
- Заготовки и оснастка перед установкой очищаются; работа битым или треснутым инструментом исключена.
- Запрещено торможение шпинделя рукой; стружка удаляется только после полной остановки специальными крючками и щетками.
- Электробезопасность: станок заземлен; при пробое на корпус — немедленное отключение. Возгорание тушится порошковыми или углекислотными огнетушителями.
Обслуживание:
- Ежесменное: контроль уровня смазки, очистка от стружки и СОЖ, уборка рабочего места.
- Периодическое (по регламенту): очистка фильтров, проверка направляющих, ремней, упоров, работоспособности систем смазки и охлаждения. На станках с ЧПУ — анализ журнала ошибок.
- Профилактические регулировки: устранение зазоров в направляющих, натяжение ремней, замена изношенных скребков и уплотнителей.
- Проверка точности: контроль геометрии обработанных деталей и посадочных поверхностей через установленные интервалы (например, раз в полгода).
Марки горизонтальных фрезерных станков
В каталоге широкая гамма моделей, иллюстрирующих технологическое разнообразие горизонтальной обработки. Ниже перечислены актуальные марки горизонтальных фрезерных станков, сгруппированные по производителям.
Uni.5 (пятиосевые и многоцелевые центры)
- Пятиосевые с наклонно-поворотным столом: Uni.5 H80UD, Uni.5 H125UD
- Пятиосевые обрабатывающие центры с ЧПУ: Uni.5 KH80U, Uni.5 KH125UT (с токарной функцией)
- Пятиосевые центры с наклонным столом: Uni.5 KF1020, Uni.5 KF2040

Распространенная марка горизонтально-фрезерного станка — Uni.5 H80UD
Mufeng (горизонтальные и портальные центры)
- Горизонтально-фрезерные центры: T-H11, HMC-63, DH-63
- Пятиосевой горизонтальный центр: DHS-100S
- Портальные обрабатывающие центры: G-V(G-R)3040/3050/3060 A/B/C/Z
Wuhan Heavy Machine Tool (фрезерно-расточные станки)
- Базовые горизонтальные: HB65, TK6916C
- С поворотным столом: HBA6513, HBA6516, HBA6813, HBA6816, HBDA6813, HBDA6816
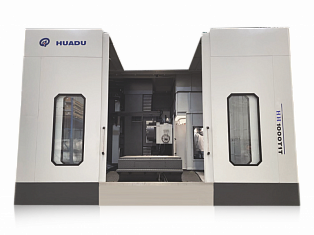
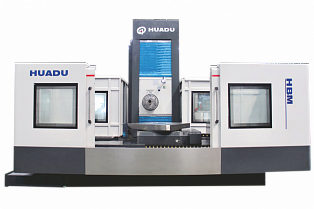
HUADU (широкая гамма горизонтальных центров и фрезерно-расточных станков)
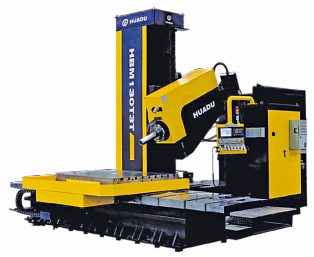
- Пятиосевые центры: HBM-110T2, HBM-110T3, HBM-130T2, HBM-130T3, HBM-160T4; HBC-110T2, HBC-110T3
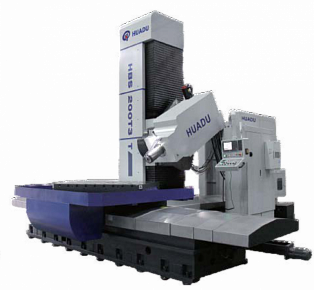
- Шестиосевые центры: HBM-110T2T, HBM-110T3T, HBM-130T2T, HBM-130T3T, HBS200T2T, HBS200T3T
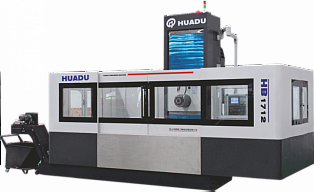
- Горизонтальные обрабатывающие центры: HB1712, HB1812, HH2014, HH2514, HH3016, HH1000T, HH1400T, HH1200T, HH63, HH80, HH100
- Пятиосевые центры на базе серии HH: HH1000T1T, HH1200T2T
- Тяжелые пятиосевые центры: HBZ1600T2T, HBZ1600T3T
Представленный перечень демонстрирует эволюцию от универсальных фрезерных станков к сложным многокоординатным обрабатывающим центрам, способным решать самые амбициозные производственные задачи.
Видео: Современный горизонтально-фрезерный 5-осевой станок Uni.5 для производства пресс-форм, штампов и автомобильных деталей
|
Спросить или записаться на курсы
|
Заказать услугу
|