Содержание
- Что такое оснастка для токарного станка с ЧПУ и её основные функции
- Классификация оснастки токарного станка: для заготовки и для инструмента
- Токарные патроны для ЧПУ: виды и назначение
- Резцедержатели и револьверные головки токарного станка с ЧПУ
- Вспомогательный инструмент для токарных станков с ЧПУ: оправки, хвостовики, переходники
- Режущий инструмент для токарной обработки: резцы, сверла, метчики, расточные оправки
- Статическая и приводная (живая) оснастка для токарно-фрезерных станков
- Критерии выбора оснастки для токарного станка с ЧПУ
- Системы быстрой смены инструмента и модульные инструментальные системы
Оснастка токарного станка с числовым программным управлением (ЧПУ) представляет собой комплекс вспомогательных устройств, приспособлений и инструментов, обеспечивающих надежное закрепление заготовки, точную установку и удержание режущего инструмента, а также расширение технологических возможностей оборудования. От правильного подбора и состояния оснастки напрямую зависят точность обработки, производительность, стойкость инструмента и безопасность работы. В данном обзоре систематизированы основные виды оснастки, их функциональное назначение и критерии покупки оснастки применительно к современным токарным и токарно-фрезерным центрам.
Что такое оснастка для токарного станка с ЧПУ и её основные функции
Под оснасткой понимаются все элементы, устанавливаемые на станок дополнительно к базовым узлам: патроны, кулачки, центры, люнеты, планшайбы, резцедержатели, револьверные головки, приводные блоки, оправки, переходные втулки и вспомогательные системы. Эти компоненты образуют технологическую систему «станок — приспособление — инструмент — деталь» и выполняют ряд ключевых функций.
- Патроны и кулачки. Трехкулачковые, четырехкулачковые, цанговые, гидравлические, мембранные; кулачки прямые, обратные, накладные. Предназначены для фиксации заготовки на шпинделе.
- Люнеты. Неподвижные и подвижные — дополнительные опоры для длинных и нежестких заготовок, предотвращающие прогиб и вибрации.
- Центры. Упорные и вращающиеся, устанавливаются в задней бабке, поддерживают заготовку; вращающийся центр снижает трение и нагрев.
- Планшайбы. Применяются для нестандартных, крупногабаритных или асимметричных деталей, когда использование патрона невозможно.
- Резцедержатели и инструментальные блоки. Обеспечивают жесткую фиксацию резцов и другого инструмента на револьверной головке или суппорте.
- Револьверная головка с креплениями под стандарты VDI или BMT — позволяет автоматически менять инструменты в цикле обработки.
- Приводные блоки. Дают возможность использовать вращающийся инструмент (фрезы, сверла, метчики) на токарном станке, расширяя функционал до фрезерно-токарных операций.
- Цанговые оправки, переходные втулки, адаптеры. Служат для установки инструмента с разными типами хвостовиков.
- Вспомогательная оснастка: быстросменные держатели, компенсационные муфты, антивибрационные оправки и т.п.
- Фиксация и центрирование заготовки. Патроны, центры, планшайбы удерживают деталь строго по оси вращения, минимизируя биение и погрешности. Это критично для точности размеров и формы, особенно при чистовой обработке и работе с допусками по IT7–IT8 и выше.
- Обеспечение жесткости системы «станок — приспособление — инструмент — деталь». Жесткое крепление снижает вибрации, повышает стойкость инструмента и качество поверхности, позволяет применять более агрессивные режимы резания.
- Автоматизация смены инструмента. Револьверная головка и приводные блоки позволяют выполнять многооперационные циклы без остановки и ручной переналадки, сокращая вспомогательное время и повышая производительность.
- Расширение технологических возможностей. Приводной инструмент и специальные приспособления дают возможность фрезеровать лыски, сверлить и нарезать резьбу вне оси, обрабатывать сложные профили, фактически модифицируя токарный станок в токарно-фрезерный центр.
- Поддержка длинных и нежестких деталей. Люнеты и дополнительные опоры предотвращают прогиб заготовки при точении валов, штоков и труб, сохраняя геометрию и допуски прямолинейности.
- Повышение повторяемости и стабильности качества. Качественная оснастка обеспечивает одинаковое позиционирование заготовки и инструмента при каждой установке, что важно для серийного производства и соблюдения допусков.
- Компенсация погрешностей и снижение вибраций. Антивибрационные держатели, демпфирующие элементы, точная балансировка инструментальных блоков уменьшают динамические нагрузки, улучшают шероховатость и продлевают срок службы режущей кромки.
- Безопасность и защита оборудования. Надежная фиксация исключает проворот или выпадение заготовки, снижает риск столкновений и аварийных ситуаций, защищает шпиндель и узлы станка от ударных нагрузок.
Классификация оснастки токарного станка: для заготовки и для инструмента
Оснастку токарного станка с ЧПУ принято разделять по функциональному назначению на две большие группы: оснастка для заготовки (фиксация и поддержка) и оснастка для инструмента (крепление и позиционирование режущего инструмента). Такая классификация удобна для анализа влияния на жесткость системы, биение, повторяемость и итоговую точность детали.
Задача этой группы — надежно закрепить деталь, обеспечить ее центрирование и минимизировать деформации и вибрации при резании.
- Патроны (трехкулачковые самоцентрирующиеся, четырехкулачковые с независимыми кулачками, цанговые) — основной способ зажима цилиндрических заготовок. Для ЧПУ критична повторяемость патрона и его радиальное биение.
- Кулачки (прямые, обратные, накладные, сырые расточные) — непосредственно контактируют с заготовкой. Сырые кулачки растачивают под конкретный диаметр для максимальной точности и площади контакта.
- Центры (упорные и вращающиеся) — устанавливаются в заднюю бабку. Вращающийся центр снижает нагрев и биение при высоких оборотах; упорный применяют при черновой обработке.
- Планшайбы — для несимметричных, крупногабаритных или тонкостенных деталей, которые нельзя надежно зажать в патроне. Часто используют с дополнительными прихватами.
- Люнеты (неподвижный и подвижный) — опоры для длинных валов и нежестких заготовок. Неподвижный крепится на станине, подвижный — на суппорте и следует за резцом. Снижают прогиб и риск «бочкообразности» и эллипса.
- Оправки и цанги под внутренние поверхности — для обработки тонкостенных втулок и колец, когда зажим по наружному диаметру приводит к деформации.
Ключевые параметры точности: биение патрона и центра, повторяемость зажима, жесткость крепления планшайбы, точность выверки четырехкулачкового патрона.
Задача этой группы — жестко и точно зафиксировать инструмент, обеспечить минимальные биения и вибрации, а также быструю и повторяемую смену позиций.
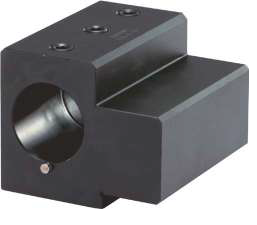
- Резцедержатели и инструментальные блоки (VDI, BMT) — крепятся на револьверной головке. Стандарты VDI и BMT задают жесткость и точность позиционирования; для чистовых операций важна минимальная несоосность и повторяемость смены позиций.
- Револьверная головка — узел автоматической смены инструмента. Точность индексации и жесткость фиксации блока определяют стабильность размеров при многопереходной обработке.
- Приводные блоки — позволяют использовать вращающийся инструмент (фрезы, сверла, метчики) на токарном станке. Критичны радиальное и осевое биение шпинделя блока, балансировка и крутящий момент.
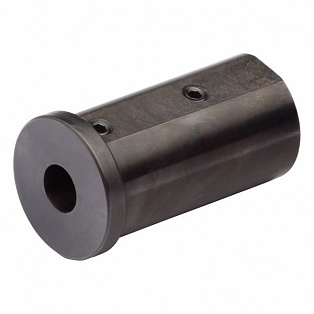
- Цанговые патроны, оправки, переходные втулки и адаптеры — для установки инструмента с разными хвостовиками (цилиндрическими, конусными). Высокоточные цанговые патроны (ER, OZ) дают минимальное биение при фрезеровании и сверлении.
- Антивибрационные и удлинительные оправки — снижают вибрации при глубоких и консольных операциях, улучшают шероховатость и стойкость инструмента.
- Быстросменные системы и кассеты — ускоряют переналадку и повышают повторяемость вылета инструмента, что важно для серийного производства.
Ключевые параметры точности: радиальное биение оправки/цанги, жесткость стыка «блок — револьвер», повторяемость позиционирования револьвера, балансировка приводного блока.
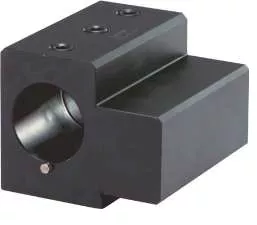
Токарные патроны для ЧПУ: виды и назначение
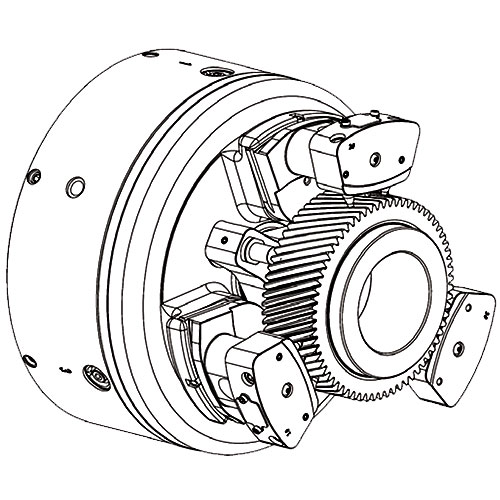
Токарный патрон — базовый элемент закрепления заготовки. В станках с ЧПУ применяются кулачковые, цанговые, гидравлические и мембранные патроны, каждый из которых имеет свою область рационального использования.
Самый массовый тип: заготовка фиксируется кулачками, которые синхронно или независимо перемещаются.
- Трехкулачковые самоцентрирующиеся — стандарт для круглых и шестигранных заготовок. Центрирование автоматическое. В ЧПУ критичны класс точности и биение.
- Четырехкулачковые с независимыми кулачками — для несимметричных, прямоугольных, эксцентричных деталей. Позволяют точно выставить деталь по индикатору, но требуют больше времени на наладку.
- Шестикулачковые — усилие зажима распределяется на 6 точек, что снижает деформацию тонкостенных деталей (втулки, кольца).
- С сырыми (расточными) кулачками — кулачки растачивают под конкретный диаметр и профиль детали. Повышает повторяемость и снижает овальность.
Назначение:
- надежная фиксация штучных заготовок и прутков;
- обеспечение центрирования и минимизация радиального биения;
- работа на высоких оборотах при стабильном усилии зажима (особенно с гидро- или пневмоприводом).
Биение патрона и повторяемость зажима напрямую влияют на овальность, конусность и допуск по диаметру. Для чистовых операций часто требуют биение 0,01–0,03 мм.
Зажим происходит за счет упругой цанги (втулки с лепестками), которая обжимает заготовку по наружному или внутреннему диаметру.
- Цанги ER, OZ — самые распространенные, для прутков и деталей небольшого диаметра.
- Подающие цанги — для прутковой подачи через шпиндель.
- Зажимные цанги под внутренний диаметр — для фиксации тонкостенной детали изнутри.
Назначение:
- высокоточная фиксация прутков и мелких деталей;
- минимальные радиальные биения (часто лучше, чем у кулачковых патронов);
- быстрая переналадка при серийном производстве.
Ограничение — узкий диапазон диаметров на одной цанге и меньшие усилия зажима по сравнению с кулачковыми.
Усилие зажима создается давлением масла от гидростанции станка. На ЧПУ это почти всегда механизированные патроны, интегрированные в цикл станка.
Назначение:
- стабильное и высокое усилие зажима на высоких оборотах;
- повторяемость усилия независимо от оператора;
- компенсация падения усилия из-за центробежных сил.
Обеспечивают меньший «уход» размеров при смене заготовок, возможность работы с тяжелыми и длинными деталями, интеграцию с автоматизацией (зажим/разжим по сигналу ЧПУ). Требуют гидростанции и контроля герметичности.
Зажим происходит за счет упругой мембраны, которая деформируется и равномерно прижимает заготовку по торцу или цилиндрической поверхности.
Назначение:
- чистовая обработка с максимальной точностью позиционирования;
- фиксация деталей по торцу и наружному диаметру с равномерным усилием;
- минимизация деформаций тонкостенных деталей.
Характеризуются очень низким биением и высокой повторяемостью, но усилие зажима ниже, чем у гидравлических кулачковых патронов, поэтому применяются на чистовых операциях.
| Тип патрона | Точность биения | Усилие зажима | Быстрота переналадки | Типичное применение |
|---|---|---|---|---|
| Кулачковый 3-кулачковый | 0,02–0,05 мм | Высокое | Средняя | Универсальная обработка валов, фланцев |
| Цанговый ER | 0,005–0,015 мм | Среднее | Высокая | Прутковые автоматы, мелкие детали |
| Гидравлический | 0,01–0,03 мм | Очень высокое, стабильное | Высокая (автоматический) | Тяжелые режимы, серийное производство |
| Мембранный | 0,002–0,005 мм | Низкое | Низкая | Чистовые операции, тонкостенные детали |
Резцедержатели и револьверные головки токарного станка с ЧПУ
Резцедержатели и револьверные головки обеспечивают точное позиционирование и жесткое крепление режущего инструмента, что определяет стабильность размеров при многоинструментальной обработке.
Резцедержатель — узел, который жестко фиксирует режущий инструмент (резец, расточную оправку, отрезной блок и т.п.) и передает усилия резания без смещений.
- Стационарные (неподвижные) резцедержатели — жестко крепятся к суппорту или револьверной головке. Обеспечивают максимальную жесткость, оптимальны для черновой и силовой обработки.
- Инструментальные блоки под стандарты VDI и BMT — модульные системы для револьверных головок.
- VDI (DIN 69880): крепление клиновым винтом, проще менять блоки, но жесткость чуть ниже.
- BMT (Bolt-on Mounting Type): крепление болтами к торцу, выше жесткость и точность позиционирования, лучше для чистовых и многопереходных операций.
- Приводные инструментальные блоки — позволяют вращать инструмент (фрезы, сверла, метчики) на токарном станке. Критичны радиальное биение и балансировка: даже 0,01–0,02 мм биения заметно ухудшают шероховатость и стойкость инструмента.
- Антивибрационные держатели и удлинительные оправки — для глубоких и консольных операций. Внутри таких держателей есть демпфирующие элементы, снижающие вибрации.
Ключевые функции:
- жесткость крепления (влияет на прогиб инструмента и стабильность размеров),
- повторяемость вылета и оси (для чистовой обработки важны повторяемости 0,005–0,01 мм),
- минимизация биений,
- компенсация вибраций.
Револьверная головка — узел автоматической смены инструмента: индексирует позиции, фиксирует выбранный блок и передает крутящий момент (для приводного инструмента).
- Электромеханические — самый массовый вариант. Привод от сервомотора, индексация через торцевую муфту и энкодер. Хорошее сочетание скорости и точности.
- Гидравлические — высокая жесткость фиксации, стабильное усилие зажима, часто применяют на тяжелых режимах.
- С прямым сервоприводом — максимальная скорость индексации и точность позиционирования.
Важные параметры:
- точность позиционирования (обычно лучше 0,005 мм),
- время смены инструмента (0,8–3 с),
- жесткость фиксации,
- крутящий момент и частота вращения для приводного инструмента,
- количество позиций (8–12 стандарт, 16–24 для сложных деталей).
Вспомогательный инструмент для токарных станков с ЧПУ: оправки, хвостовики, переходники
Вспомогательный инструмент (оправки, хвостовики, переходники) обеспечивает связь между шпинделем (или револьверной головкой) и режущим инструментом. Его качество напрямую влияет на жесткость системы, биение и повторяемость.
- Расточные оправки — для обработки внутренних поверхностей. Критичны вылет и жесткость: при большом вылете растет прогиб и риск дробления. Для ЧПУ часто используют антивибрационные расточные оправки (с демпфером), позволяющие держать Ra 1,6 при глубине 4–6×D.
- Антивибрационные оправки — содержат демпфирующий элемент, гасят изгибные колебания. Полезны при глубоком растачивании, обработке тонкостенных втулок.
- Цанговые оправки (ER, OZ) — для зажима инструмента с цилиндрическим хвостовиком. Дают минимальное биение (часто ≤ 0,003–0,005 мм) и высокую повторяемость.
- Оправки под приводной инструмент — устанавливаются в револьверную головку. Критичны радиальное и осевое биение, балансировка и крутящий момент.
- Контрольные оправки — для проверки геометрии станка (биения шпинделя, параллельности осей).
- Центровые и мембранные оправки — для точной фиксации тонкостенных деталей по торцу или внутреннему диаметру.
Биение оправки напрямую переносится на поверхность детали: при фрезеровании лыски биение 0,02 мм дает «волну» высотой ~0,04 мм, что выходит за допуски IT8–IT9.
- Конус Морзе (MT) — классика.
- Конус 7:24 (ISO/BT/NT) — стандарт для автоматической смены инструмента. BT (JIS B6339) распространен на азиатских станках, NT (DIN 2080) — на европейских.
- HSK (DIN 69893) — полый конус с осевой затяжкой. Высокая жесткость на изгиб и кручение, отличная повторяемость при высоких оборотах.
- Цилиндрический хвостовик под цангу (ER, OZ) — простая и точная посадка для мелких инструментов.
- VDI и BMT — стандарты крепления инструментальных блоков в револьверной головке (не хвостовики в классическом смысле).
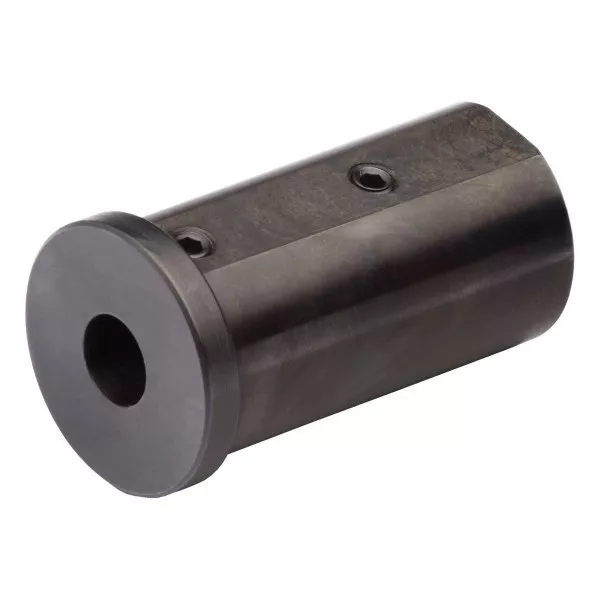
- Переходные втулки конус-конус (например, BT40-MT3, HSK-BT) — позволяют использовать инструмент с «чужим» хвостовиком. Каждый стык добавляет биение 0,005–0,01 мм.
- Адаптеры под цанговые патроны (BT-ER, HSK-ER) — для установки инструмента с цилиндрическим хвостовиком.
- Удлинители и проставки — увеличивают вылет инструмента, но снижают жесткость; для глубоких операций лучше антивибрационные удлинители.
- Быстросменные кассеты и адаптеры для приводного инструмента — ускоряют переналадку и повышают повторяемость вылета.
- Адаптеры с внутренней подачей СОЖ — подвод эмульсии через оправку к режущей кромке.
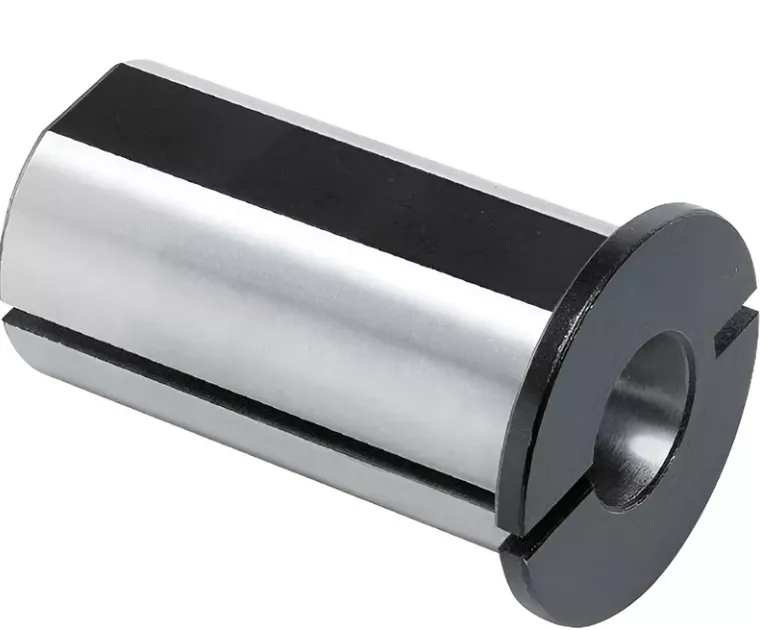
Режущий инструмент для токарной обработки: резцы, сверла, метчики, расточные оправки
Режущий инструмент непосредственно формирует поверхность детали. На станках с ЧПУ преимущественно используются сборные конструкции со сменными пластинами, а также монолитный твердосплавный инструмент.
- Проходные — для наружного точения цилиндрических и конических поверхностей. Угол в плане выбирается под жесткость детали: 35–45° для чистовых, 75–93° для черновых.
- Подрезные — для подрезки торцов и уступов.
- Расточные — для внутренних отверстий. Важны антивибрационные исполнения и правильный вылет: при глубине более 4×D без демпфирующей оправки возникают вибрации.
- Отрезные и прорезные (канавочные) — для отрезки и проточки канавок. Требуют хорошего стружколома.
- Резьбовые — для наружной и внутренней резьбы. Пластины под конкретный профиль и шаг.
- Фасонные и галтельные — для сложных профилей и радиусов.
Радиус при вершине пластины и углы в плане напрямую определяют шероховатость: радиус 0,4–0,8 мм дает Ra 1,6–3,2 при правильных режимах.
- Спиральные сверла — самый массовый вариант. Важны класс точности, угол при вершине, тип стружечной канавки. Для серийного производства рекомендуется внутренний подвод СОЖ.
- Центровочные сверла — для зацентровки перед глубоким сверлением.
- Пушечные и ружейные сверла — для глубоких отверстий (L/D > 10).
- Твердосплавные сверла и микросверла — для малых диаметров (0,5–6 мм). Чувствительны к биению.
- Сверла со сменными пластинами — экономичны при больших диаметрах (12–40 мм+).
- Машинные метчики — с прямыми или спиральными канавками. Спиральные лучше выводят стружку при глухих отверстиях.
- Бесстружечные (раскатники) — формируют резьбу пластическим деформированием, дают более прочную резьбу.
- Метчики с покрытием (TiN, TiCN, AlCrN) — повышают стойкость.
Для ЧПУ критичны компенсация погрешностей (осевая компенсация), биение (менее 0,01 мм) и стабильная подача СОЖ.
- Монолитные расточные державки — для отверстий малого и среднего диаметра.
- Антивибрационные расточные оправки — с демпфером, позволяют работать с вылетом 4–8×D и держать Ra 0,8–1,6.
- Микрорасточные оправки — для точных малых отверстий (3–12 мм).
- Расточные головки — для больших диаметров, позволяют точно выставлять диаметр микрометрическим винтом.
Статическая и приводная (живая) оснастка для токарно-фрезерных станков
На токарно-фрезерных центрах оснастка делится на статическую (невращающуюся) и приводную («живую»). Первая работает за счет вращения заготовки, вторая имеет собственный привод для вращения инструмента.
- Токарные патроны (кулачковые, цанговые, мембранные) — для зажима заготовки.
- Кулачки — прямые, обратные, сырые расточные.
- Центры — упорные и вращающиеся.
- Люнеты — неподвижные и подвижные.
- Планшайбы — для асимметричных деталей.
- Резцедержатели и инструментальные блоки (VDI, BMT) — для неподвижного режущего инструмента.
- Расточные оправки — для внутренней обработки без вращения самой оправки.
Ключевые параметры: радиальное и торцевое биение патрона/центра (≤ 0,01–0,03 мм для чистовых), жесткость крепления, повторяемость зажима, демпфирование вибраций.
- Приводные инструментальные блоки под стандарты VDI и BMT: осевые (для торца) и радиальные (для цилиндра). BMT жестче.
- Приводные оправки под фрезы, сверла, метчики — критичны балансировка и радиальное биение (даже 0,01 мм ухудшает качество).
- Патроны с осевой компенсацией для метчиков — компенсируют рассогласование шага и подачи.
- Угловые приводные головки — для обработки под углом.
- Многошпиндельные блоки — для одновременной обработки нескольких элементов.
Приводная оснастка выполняет фрезерование лысок, пазов, шпоночных канавок, сверление вне оси, нарезание резьбы метчиком и резьбофрезой, контурное фрезерование.
Ключевые параметры: биение шпинделя блока (≤ 0,005–0,01 мм для чистовых), балансировка, крутящий момент, точность индексации револьверной головки.
Критерии выбора оснастки для токарного станка с ЧПУ
Выбор оснастки должен основываться на комплексе технических, технологических и экономических факторов. Ниже приведены основные критерии в порядке их приоритета.
- Посадочный интерфейс: тип посадки патрона (A2, A5, A6 и т.п.), стандарт инструментального блока (VDI, BMT), конус (BT, HSK).
- Наличие сквозного отверстия и прутковой подачи.
- Интеграция в цикл ЧПУ: гидро/пневмопривод и сигналы управления должны быть совместимы с системой ЧПУ.
- Радиальное и торцевое биение: для чистовых ≤ 0,01–0,03 мм.
- Повторяемость позиционирования: критично для револьверных головок и приводных блоков.
- Стабильность усилия зажима: гидравлические патроны обеспечивают стабильное усилие на разных оборотах.
- Тип крепления инструментальных блоков: BMT жестче VDI.
- Конструкция и вылет оправок: для L/D > 4 применять антивибрационные оправки.
- Поддержка заготовки: люнеты, вращающиеся центры.
- Черновые режимы: высокая жесткость, стабильное усилие, гидравлические патроны.
- Чистовые операции: минимальные биения, точная балансировка, цанговые или мембранные патроны.
- Приводные операции: биение шпинделя блока, балансировка, осевая компенсация для метчиков.
- Тонкостенные детали: 6-кулачковые, мембранные патроны, мягкие кулачки.
- Диаметр и масса определяют типоразмер патрона и усилие зажима.
- Форма: асимметричные детали требуют 4-кулачковых патронов или планшайб.
- Жесткость: длинные валы, тонкостенные втулки требуют дополнительной поддержки.
- Время смены и переналадки: быстросменные кассеты, цанговые системы.
- Автоматизация: механизированные патроны, совместимость с податчиком прутка/роботом.
- Стойкость и предсказуемость: качественная оснастка снижает брак.
- Балансировка (особенно для приводной оснастки).
- Обслуживание и ресурс: регулярная проверка усилия зажима, биений, чистоты.
- Доступность и унификация: использование типовых стандартов (ER, VDI, BMT, BT, HSK).
Системы быстрой смены инструмента и модульные инструментальные системы
Сокращение вспомогательного времени и повышение повторяемости установки инструмента достигается за счет применения систем быстрой смены и модульных конструкций.
- Револьверная головка — автоматическая смена в цикле ЧПУ. Время смены 0,8–3 с, повторяемость ≤ 0,01–0,02 мм.
- Быстросменные резцедержатели (БСР) — рычажные/клиновые системы для статического инструмента. Смена 5–10 секунд, повторяемость 0,002–0,005 мм.
- Системы быстрой смены для приводного инструмента — кассеты с патронами, предварительно настроенные вне станка.
Модульная система — набор совместимых компонентов (адаптер, держатель, удлинитель, патрон, вставка), позволяющий собирать нужную конфигурацию под задачу.
- Структура модуля: базовый адаптер (VDI, BMT, HSK, BT) → промежуточный элемент (удлинитель, угловая головка) → патрон/оправка (ER, гидро, термо, Weldon) → режущий элемент.
- Стандарты:
- VDI (DIN 69880) — клиновое крепление, быстрая замена, но жесткость ниже.
- BMT — болтовое крепление, высокая жесткость и точность.
- HSK (DIN 69893) — полый конус, отличная жесткость на высоких оборотах.
- BT/NT — конус 7:24, широко распространен.
- ER-патроны (DIN 6499) — минимальное биение (≤ 0,003–0,005 мм).
Каждый стык в модульной системе добавляет потенциальное биение и снижает жесткость, поэтому в прецизионных операциях количество модулей минимизируют.
| Стандарт | Способ крепления | Жесткость | Скорость смены | Типичное применение |
|---|---|---|---|---|
| VDI | Клиновой винт | Средняя | Высокая | Серийное точение с частой сменой |
| BMT | Болты к торцу | Высокая | Средняя | Чистовые, приводные операции |
| HSK | Осевая затяжка | Очень высокая | Высокая | Высокоскоростная, высокоточная обработка |
| BT/NT | Конус + шток | Средняя | Высокая | Универсальные фрезерно-токарные центры |
- Мелкосерийное производство с широкой номенклатурой: револьверная головка + БСР + VDI + ER-патроны.
- Серийное производство с высокими требованиями: BMT-блоки + HSK-адаптер + гидро/термопатроны, минимум модулей.
- Токарно-фрезерная обработка: приводные BMT-блоки с осевой компенсацией, антивибрационные оправки, прецизионные патроны.
- Глубокое растачивание и тонкостенные втулки: антивибрационные модульные оправки, короткие базовые модули.
Оснастка токарного станка с ЧПУ является неотъемлемой частью технологической системы, определяющей точность, производительность и надежность обработки. Правильный выбор патронов, резцедержателей, револьверных головок, вспомогательного и режущего инструмента, а также применение модульных и быстросменных систем позволяют в полной мере реализовать возможности современного оборудования. При подборе оснастки необходимо учитывать совместимость со станком, требуемые допуски, жесткость системы «станок — приспособление — инструмент — деталь», тип операции, характеристики заготовки и экономические факторы. Только комплексный подход обеспечивает стабильное качество деталей и эффективность производства.
|
Спросить или записаться на курсы
|
Заказать услугу
|