Содержание
- Определение и назначение зенкерования
- Назначение зенкерования
- Сверление, зенкерование и развертывание – отличие и особенности операций
- Инструмент для зенкерования
- Оборудование и оснастка для зенкерования
- Технологический процесс зенкерования
- Режимы резания при зенкеровании
- Точность и качество поверхности
- Зенкерование деталей
- Практические рекомендации при зенкеровании деталей на ЧПУ
В современном машиностроении обработка отверстий занимает одно из центральных мест в технологическом процессе. Среди широкого спектра операций особое значение имеет зенкерование — метод, позволяющий существенно повысить точность и качество поверхности предварительно полученного отверстия.
На станках с числовым программным управлением (ЧПУ) зенкерование отверстий выполняется с высокой стабильностью и повторяемостью, что особенно важно в условиях серийного и крупносерийного производства.
В этой статье подробно рассмотрены технология, инструмент, режимы резания и практические рекомендации по зенкерованию на обрабатывающих центрах и токарных станках с ЧПУ.
Определение и назначение зенкерования
Зенкерованием называется получистовая (в ряде случаев чистовая) механическая обработка резанием уже существующего отверстия, которое может быть получено сверлением, литьём, штамповкой или растачиванием.
Термин происходит от немецкого senken — «углублять», «проходить». В отличие от сверла, создающего отверстие в сплошном материале, зенкер работает по уже имеющемуся контуру и предназначен для улучшения его характеристик.
Назначение зенкерования
- Повышение точности диаметра. Операция позволяет поднять точность с 11–12-го квалитета (типичного после сверления) до 9–11-го, а при благоприятных условиях — до 8-го квалитета.
- Улучшение геометрии отверстия. Устраняются овальность, конусность и смещение оси, характерные для сверления и литья.
- Снижение шероховатости поверхности. Если после сверления параметр Ra обычно составляет 6,3–12,5 мкм, то обработка зенкерованием обеспечивает Ra 1,6–3,2 мкм, что критично для ответственных посадок.
- Калибровка под крепёжные элементы и подшипники. Зенкерование подготавливает отверстие для точной установки штифтов, втулок, пальцев.
- Подготовка к финишным операциям — развёртыванию или нарезанию резьбы. Равномерный припуск и исправленная геометрия снижают нагрузку на развёртку или метчик, продлевая их ресурс.
- Повышение соосности и прямолинейности оси. За счёт жёсткой конструкции и наличия направляющих ленточек зенкер значительно меньше подвержен уводу, чем сверло.
Таким образом, основная цель зенкерования — сформировать стабильную базу для последующей обработки или получить готовое отверстие под соединения, не требующие сверхвысокой точности.
Сверление, зенкерование и развертывание – отличие и особенности операций
Для понимания роли зенкерования важно сопоставить его со смежными операциями: сверлением и развёртыванием. Все три метода относятся к лезвийной обработке отверстий, но имеют принципиальные отличия.
Сверление представляет собой начальную операцию, формирующую отверстие в сплошном материале.
Инструментом служит спиральное сверло с двумя главными режущими кромками и поперечной режущей кромкой. Точность сверления невысока — обычно 11–12-й квалитет, шероховатость Ra 6,3–12,5 мкм. Для отверстий характерны конусность, овальность и возможный увод оси. Рассверливание (увеличение диаметра имеющегося отверстия сверлом) также относят к этой группе. Сверление зенкерование отверстий составляют базовую связку, где первая операция создаёт черновой контур.
Развёртывание является чистовой операцией, обеспечивающей высокую точность (6–8-й квалитет) и минимальную шероховатость (Ra 0,4–1,6 мкм).
Развёртка имеет заборный конус и цилиндрическую калибрующую часть с большим числом зубьев. Она снимает очень малый припуск (десятые доли миллиметра) и крайне чувствительна к перекосам. Поэтому развёртывание почти всегда выполняют после зенкерования.
Зенкерование и развертывание отверстий образуют классическую цепочку: сверление → зенкерование → развёртывание.
Промежуточное положение зенкерования объясняется его способностью исправлять дефекты сверления и обеспечивать равномерный припуск для развёртки. Если требования к отверстию ограничиваются 9–11-м квалитетом, операция зенкерования может быть финишной. В случаях, когда необходима особо высокая точность, зенкерование становится подготовительным переходом.
Нередко в технологических документах встречаются термины «зенкование» и «зенкерование». Зенкование (цекование) — это обработка конических или цилиндрических углублений под головки крепежа, а также снятие фасок.
Зенкование и зенкерование отверстий преследуют разные цели:
- первое формирует опорную поверхность;
- второе — улучшает параметры самого отверстия.
Вместе они часто выполняются на одном станке с ЧПУ, а сверление, зенкование и зенкерование нередко представляют собой три последовательных перехода в управляющей программе.
Сравнительная характеристика операций
| Параметр | Сверление | Зенкерование | Развёртывание |
| Цель | Создать отверстие | Улучшить точность и форму отверстия | Получить высокую точность и минимальную шероховатость |
| Инструмент | Сверло (2 режущие кромки) | Зенкер (3–4+ кромок) | Развёртка (много зубьев, заборная и калибрующая части) |
| Точность | 11–12 квалитет | 9–11 квалитет (иногда лучше) | 6–8 квалитет |
| Шероховатость | Ra 6,3–12,5Ra\ 6{,}3–12{,}5Ra 6,3–12,5 | Ra 1,6–3,2Ra\ 1{,}6–3{,}2Ra 1,6–3,2 | Ra 0,4–1,6Ra\ 0{,}4–1{,}6Ra 0,4–1,6 |
| Припуск | Нет (создаёт отверстие) | Средний (несколько десятых мм) | Минимальный (десятые доли мм) |
| Типичная роль в техпроцессе | Первая операция | Промежуточная (после сверления) | Финишная (после зенкерования) |
| Чувствительность к перекосам | Средняя | Ниже (жёсткий инструмент) | Высокая |
Сверление зенкерование и развертывание отверстий, выполняемые с одной установки на обрабатывающем центре, обеспечивают наилучшую соосность и минимизируют погрешности базирования.
Видео: Станки глубокого сверления в работе
Инструмент для зенкерования
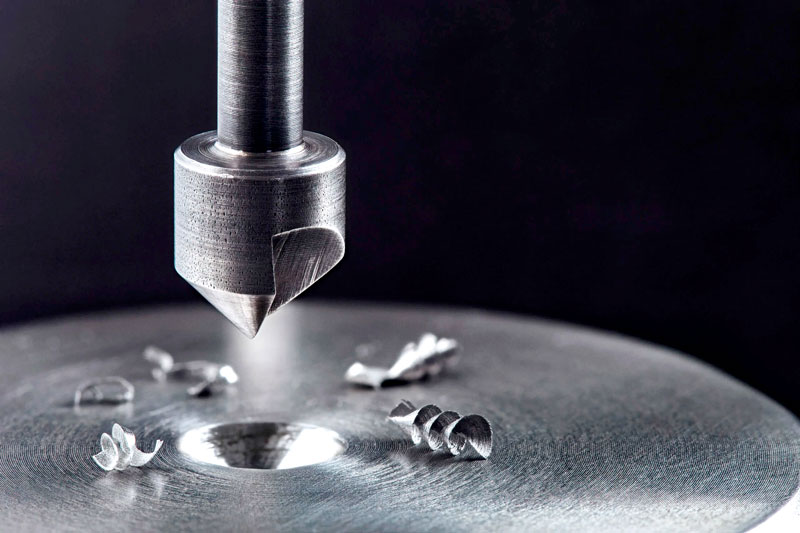
Основным инструментом для зенкерования служит зенкер. Это многолезвийный режущий инструмент, конструктивно отличающийся от сверла наличием трёх или четырёх режущих кромок, отсутствием поперечной режущей кромки и развитой калибрующей частью с направляющими ленточками. Именно эти особенности обеспечивают высокую жёсткость и точность обработки.
Инструмент для зенкерования подразделяют на несколько видов:
- Цельные зенкеры с коническим хвостовиком (конус Морзе) применяют для отверстий диаметром 10–50 мм. Они отличаются высокой жёсткостью и удобны при частой смене инструмента.
- Насадные зенкеры не имеют хвостовика и устанавливаются на оправку с торцевой шпонкой. Используются для больших диаметров (свыше 32 мм).
- Сборные зенкеры со сменными многогранными пластинами из твёрдого сплава экономически оправданы в серийном производстве. Корпус инструмента сохраняется, а изношенные пластины заменяются.
- Зенкеры для конических отверстий (например, под конусы инструментов) выделяют в отдельную группу, не путая с зенковками.
По материалу режущей части различают:
- зенкеры из быстрорежущей стали (Р6М5, Р18, HSS);
- зенкеры с напайными или сменными твердосплавными пластинами (ВК8, Т15К6 и др.);
- цельнотвердосплавные зенкеры.
Последние обеспечивают максимальную точность и применяются для обработки труднообрабатываемых материалов и малых диаметров.
В технологической документации часто используют следующую классификацию:
- зенкер №1 (оставляет припуск под развёртывание);
- зенкер №2 (для окончательного размера).
Сверление и зенкерование инструменты подбирают так, чтобы диаметр сверла был меньше диаметра зенкера на величину оптимального припуска.
Оборудование и оснастка для зенкерования
Операция зенкерования может выполняться на различных металлорежущих станках: вертикально- и радиально-сверлильных, токарных, расточных, фрезерных с ЧПУ и многоцелевых обрабатывающих центрах.

Пятиосевой центр Uni.5 LC1200 для зенкерования и сверления
В условиях автоматизированного производства станок для зенкерования чаще всего представляет собой обрабатывающий центр с ЧПУ, где смена инструмента происходит автоматически из магазина. Это позволяет реализовать полный маршрут обработки отверстия, включая центрование, сверление, зенкерование и развёртывание, без переустановки детали.
Видео: Возможности Обрабаывающего центра Uni.5 LC1200
При зенкеровании на токарных станках с ЧПУ инструмент устанавливают в револьверную головку или в пиноль задней бабки. Если деталь вращается, а зенкер неподвижен, операцию называют осевой обработкой; при использовании приводного инструмента возможна обработка отверстий, не лежащих на оси вращения детали.
Оснастка для крепления зенкеров напрямую влияет на точность зенкерования.
Применяются:
- патроны (цанговые, гидравлические, термозажимные) для инструментов с цилиндрическим хвостовиком;
- переходные втулки для конусов Морзе;
- оправки с торцевой шпонкой для насадных зенкеров;
- стандартные держатели BT, HSK, Capto для обрабатывающих центров.
Важнейшее требование — минимальное радиальное биение инструмента. Для чистового зенкерования биение не должно превышать 0,01–0,02 мм. Поэтому предпочтение отдают гидропатронам и термопатронам, обладающим высокой жёсткостью и точностью центрирования.
Вспомогательная оснастка включает станочные тиски, прижимы, кондукторные втулки, поворотные столы и системы подачи СОЖ. Кондукторные втулки особенно полезны при обработке глубоких отверстий, так как предотвращают увод зенкера. Внутренний подвод СОЖ через каналы в оправке и инструменте является предпочтительным, поскольку эффективно охлаждает зону резания и вымывает стружку.
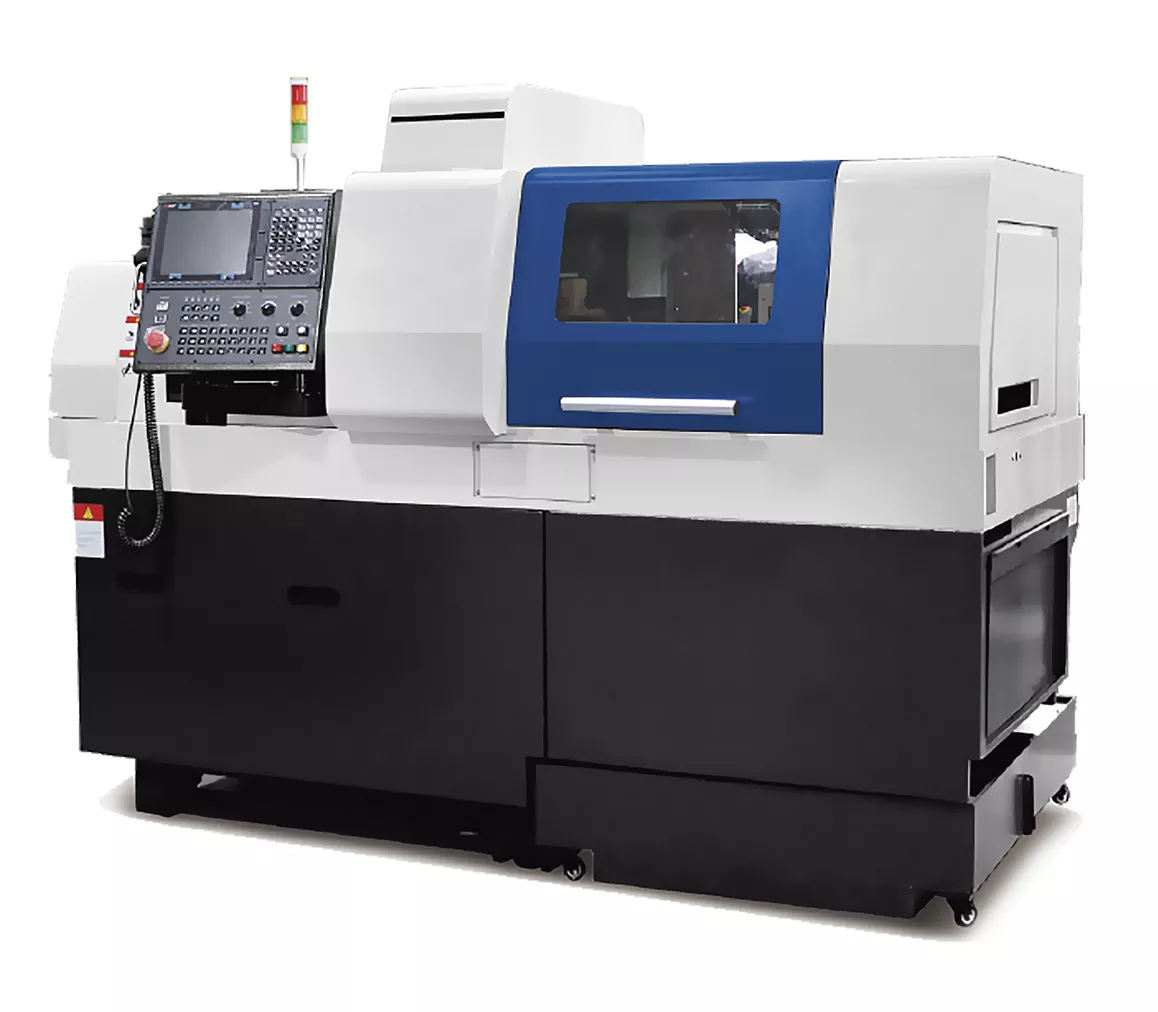
Автомат продольного точения Mufeng 205 для зенкерования
Контроль результатов обработки зенкерованием и развертыванием осуществляют с помощью микрометрических и индикаторных нутромеров, калибров-пробок, профилометров и координатно-измерительных машин.
Технологический процесс зенкерования
Процесс зенкерования состоит из нескольких последовательных этапов, правильное выполнение которых гарантирует получение заданных параметров отверстия.
- Подготовка и расчёт. Исходное отверстие анализируют на предмет наличия дефектов (овальность, корка после литья). Определяют припуск на диаметр: обычно 0,5–3,0 мм (на сторону — от 0,25 до 1,5 мм). Для отверстий диаметром до 20 мм припуск составляет 0,2–0,4 мм на сторону, для диаметров 20–50 мм — 0,3–0,6 мм, свыше 50 мм — до 0,8 мм. После литья и штамповки припуск может достигать 1,5 мм на сторону, что иногда требует предварительного чернового растачивания. Затем выбирают тип зенкера (цельный, насадной, сборный) и материал режущей части в зависимости от обрабатываемого материала и требований по стойкости.
- Подготовка оборудования и закрепление заготовки. Заготовку жёстко базируют и фиксируют, чтобы исключить вибрации и смещения под действием сил резания. На станках с ЧПУ используют стандартные циклы измерения для точного определения положения оси отверстия. Инструмент устанавливают с контролем биения. При необходимости применяют кондукторные втулки.
- Выполнение зенкерования. Зенкер плавно вводят в отверстие на рабочей подаче. Оптимальной является траектория с подходом по дуге или на пониженной подаче для исключения удара. Обработка ведётся с обильной подачей СОЖ. Для глухих отверстий зенкер не доводят до дна на 1–2 мм, чтобы избежать поломки режущих кромок. В случае больших припусков или высоких требований по шероховатости применяют двухпроходную схему: черновой проход с подачей 0,4–0,6 мм/об и чистовой с подачей 0,15–0,25 мм/об.
- Контроль качества. Измеряют диаметр, отклонения формы (овальность, конусность) и шероховатость. При серийном производстве контроль выполняют выборочно с периодичностью, установленной технологической картой.
Обработка отверстий зенкерованием на станках с ЧПУ отличается высокой стабильностью благодаря точному позиционированию и автоматической коррекции на износ инструмента. Сверление, зенкерование и развертывание могут быть объединены в одном цикле обработки, что минимизирует вспомогательное время и повышает производительность.
Режимы резания при зенкеровании
Режимы зенкерования определяют производительность, стойкость инструмента и качество поверхности. К основным параметрам относятся:
- Скорость резания V (м/мин) — линейная скорость на периферии зенкера.
- Подача S (мм/об) — осевое перемещение инструмента за один оборот.
- Глубина резания t (мм) — равна половине припуска на диаметр.
- Частота вращения шпинделя n (об/мин) = (1000 × V) / (π × D), где D — диаметр зенкера.
- Минутная подача Sm (мм/мин) = n × S.
Типовые режимы резания зенкерования для различных материалов
| Материал заготовки | Инструмент | Скорость резания VVV, м/мин | Подача SSS, мм/об | Примечания |
| Конструкционная сталь (Ст3, Сталь 45) | HSS (быстрорез) | 30–50 | 0,4–1,0 | Обязательно СОЖ; для малых диаметров ближе к нижней границе подачи |
| Конструкционная сталь | Твёрдый сплав (пластины) | 70–120 | 0,5–1,2 | Выше производительность, лучше стойкость |
| Нержавеющая сталь (12Х18Н10Т и аналоги) | HSS | 20–35 | 0,3–0,6 | Склонна к наклепу; лучше твёрдосплав, низкие скорости, обильная СОЖ |
| Чугун серый | HSS или без покрытия | 50–175 | 0,8–2,0 | Часто без СОЖ, возможен обдув воздухом для удаления пыли |
| Алюминий, сплавы | HSS / спецзенкеры | 120–250 | 0,6–1,5 | Высокие скорости, риск налипания стружки; нужна эвакуация стружки |
| Бронза, латунь | HSS | 80–180 | 0,7–1,8 | Хорошая обрабатываемость, можно ставить высокие подачи |
Данные ориентированы на инструмент из быстрорежущей стали (HSS) и твердосплавный инструмент.
Приведённые диапазоны являются ориентировочными. Точные значения всегда следует уточнять по рекомендациям производителя инструмента, поскольку на режимы влияют геометрия пластин, покрытие (TiN, TiAlN, AlCrN и др.) и условия охлаждения.
Пример расчёта для зенкерования отверстия диаметром 20 мм в стали 45 твердосплавным зенкером при припуске 0,6 мм на диаметр (t = 0,3 мм). Выбираем V = 90 м/мин. Тогда n = (1000 × 90) / (π × 20) ≈ 1432 об/мин. При подаче S = 0,6 мм/об минутная подача составит Sm = 1432 × 0,6 ≈ 859 мм/мин. В управляющей программе задают соответствующие значения с коррекцией на конкретный станок.
Зенкерование и растачивание иногда сравнивают по производительности. Растачивание однорезцовым инструментом способно обеспечить очень высокую точность, но менее производительно, чем зенкерование многолезвийным инструментом. В серийном производстве зенкерование предпочтительнее для получистовой обработки благодаря большей минутной подаче и стабильности.
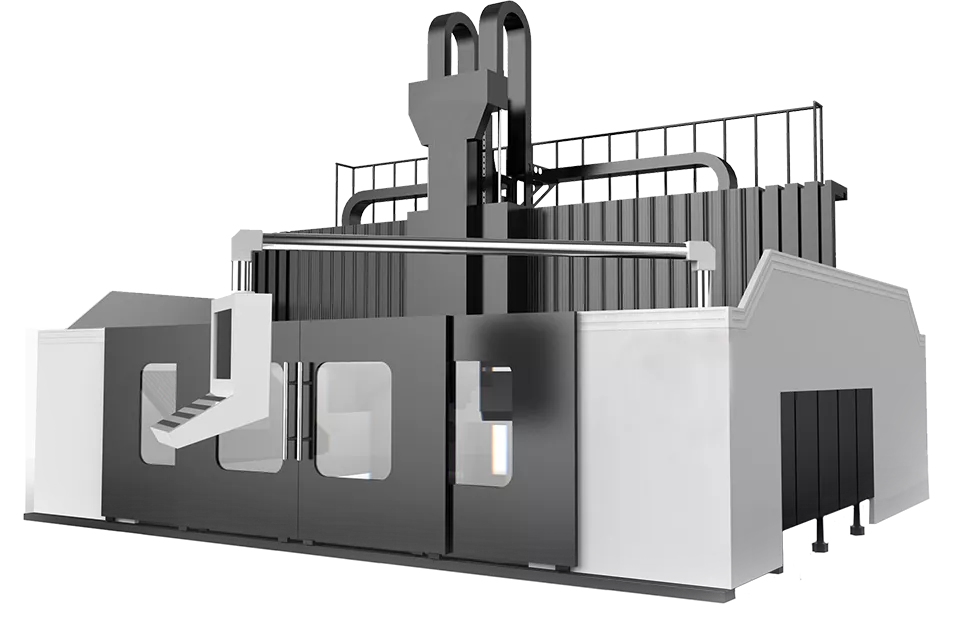
Портальный центр Mufeng G-B20 для зенкерования
Точность и качество поверхности
Точность зенкерования оценивают квалитетом и отклонениями формы. В типовых условиях обработка зенкерованием гарантирует 9–11-й квалитет. При использовании жёсткой оснастки, минимальном биении и оптимальных режимах реально достичь IT8. Отверстие под зенкерование должно иметь достаточный припуск, чтобы инструмент не «гладил» поверхность, а резал.
Шероховатость зенкерования находится в пределах Ra 1,6–3,2 мкм, а при чистовом проходе с малой подачей — до Ra 0,8–1,6 мкм. Это существенно лучше, чем после сверления, но уступает развёртыванию. Поэтому зенкерование точность обработки позиционирует как переходную операцию, обеспечивающую стабильную базу под финиш.
На достигаемую точность и шероховатость влияют следующие факторы:
- Режимы резания (чрезмерная подача увеличивает огранку, высокая скорость без охлаждения вызывает прижоги).
- Величина и равномерность припуска. Малый, но достаточный припуск способствует стабильности процесса.
- Жёсткость технологической системы. Малейшие люфты или большой вылет инструмента приводят к овальности и вибрациям.
- Биение оснастки. Для чистового зенкерования биение не должно превышать 0,01–0,02 мм.
- Применение СОЖ. Внутренний подвод охлаждающей жидкости улучшает дробление стружки и отвод тепла.
- Состояние режущих кромок. Изношенный зенкер даёт рост шероховатости и искажение профиля отверстия.
Контроль точности зенкерования отверстий осуществляют нутромерами, калибрами-пробками и профилометрами. Для ответственных деталей применяют координатно-измерительные машины.
Зенкерование деталей
Зенкерование деталей востребовано в самых разных отраслях промышленности, где требуются отверстия повышенной точности.
Примеры:
- корпуса редукторов, фланцы, кронштейны с крепёжными отверстиями;
- отверстия под подшипники, втулки, установочные штифты;
- литые и штампованные заготовки с черновыми отверстиями;
- глубокие отверстия с отношением длины к диаметру L/D > 3, где важно предотвратить увод оси.
Маршрут обработки зависит от конечных требований.
- Под крепёж: сверление → зенкерование (финиш). Обеспечивается IT10–IT11, Ra 1,6–3,2 мкм.
- Под посадку с натягом или под развёртывание: сверление → зенкерование → развёртывание. Зенкерование здесь исправляет геометрию и подготавливает равномерный припуск.
- Из литой заготовки: черновое растачивание (для удаления корки) → зенкерование → (при необходимости) развёртывание.
При обработке глухих отверстий зенкер не доводят до дна, оставляя 1–2 мм. Ступенчатые отверстия обрабатывают последовательно по диаметрам или применяют специальный ступенчатый зенкер. Обработка зенкерованием сквозных отверстий наиболее проста, так как стружка свободно выходит вперёд.
Зенкерование металла различных групп имеет свои особенности:
- Чугуны дают мелкую сыпучую стружку и часто обрабатываются без СОЖ.
- Алюминиевые сплавы требуют острой геометрии и хорошей эвакуации стружки для предотвращения наростообразования.
- Нержавеющие и жаропрочные стали склонны к упрочнению, поэтому подача должна быть достаточной, чтобы резание шло под упрочнённым слоем.
Сверление, зенкерование и развертывание, выполняемые на одном станке с ЧПУ, позволяют полностью автоматизировать цикл обработки и гарантировать соосность всех ступеней отверстия.
Практические рекомендации при зенкеровании деталей на ЧПУ
Опыт эксплуатации обрабатывающих центров позволяет сформулировать ряд рекомендаций, повышающих эффективность и качество зенкерования.
- Подготовка управляющей программы. Для зенкерования чаще всего используют стандартные циклы сверления (G81, G82). Цикл G82 с выдержкой на дне (параметр P) полезен для формирования точного дна глухого отверстия. Однако для сквозных отверстий выдержка не требуется. Подвод инструмента желательно программировать по дуге или на малой подаче для плавного врезания.
- Выбор припуска и инструмента. Припуск под зенкерование должен строго соответствовать рекомендациям производителя инструмента. Избыточный припуск вызывает вибрации и увод оси, недостаточный — приводит к трению и выдавливанию металла. Для двухпроходной схемы черновой зенкер оставляет 0,1–0,2 мм на сторону под чистовой.
- Обеспечение жёсткости и точности. Следует применять максимально короткие держатели, избегая ненужных удлинителей. Перед установкой в шпиндель посадочные поверхности необходимо очистить. Биение контролируют индикатором часового типа; для чистового зенкерования оно не должно превышать 0,01 мм.
- Подача СОЖ. При обработке сталей и алюминия обязательна обильная подача эмульсии с концентрацией 5–8%. Внутренний подвод через шпиндель обеспечивает лучший теплоотвод и вымывание стружки, что особенно важно при L/D > 3. Для чугуна допустима работа с обдувом или минимальным количеством смазки.
- Контроль износа. В условиях серийного производства рекомендуется вводить коррекцию на износ инструмента в стойке ЧПУ и проводить периодические замеры обработанных отверстий (например, калибром-пробкой через каждые 20–30 деталей). При достижении предельного износа зенкер заменяют или перетачивают.
- Борьба с вибрацией. При появлении характерного звука или дробления следует снизить подачу, проверить закрепление заготовки или уменьшить вылет инструмента. Иногда помогает изменение частоты вращения для выхода из резонансной зоны.
- Безопасность. Необходимо надёжно фиксировать заготовку, использовать защитные ограждения и средства индивидуальной защиты. Особое внимание уделяют удалению стружки из зоны резания, особенно при обработке длинных отверстий.
Сверление, зенкерование и развертывание, реализованные в одном технологическом переходе, позволяют максимально использовать возможности современных станков с ЧПУ, обеспечивая высокую производительность и точность отверстий.
Зенкерование является неотъемлемым элементом технологии обработки точных отверстий в металлообработке. Эта операция решает комплекс задач: от исправления геометрии после сверления до подготовки отверстия под финишное развёртывание.
Благодаря многолезвийной конструкции зенкера и жёсткой оснастке достигается стабильный 9–11-й квалитет точности и шероховатость Ra 1,6–3,2 мкм, что достаточно для большинства ответственных соединений.
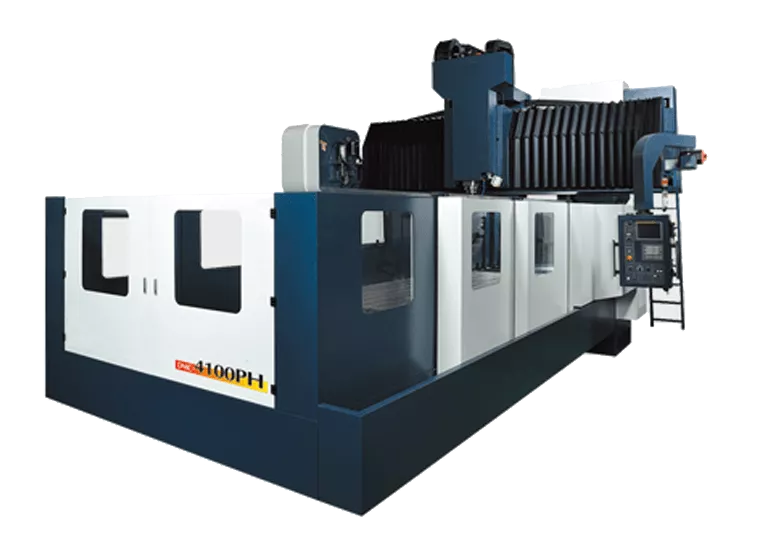
Вертикально-фрезерный центр DMC-4100PH для зенкерования
Применение станков с ЧПУ и современного режущего инструмента позволяет автоматизировать процесс, обеспечив повторяемость и высокую производительность. Оптимальный выбор режимов резания, припуска и стратегии охлаждения напрямую определяет качество и себестоимость обработки.
Таким образом, зенкерование отверстий на станках ЧПУ остаётся надёжным и экономически оправданным методом получения точных отверстий в современном машиностроительном производстве.
|
Спросить или записаться на курсы
|
Заказать услугу
|