Содержание
- Виды инжиниринговых услуг для промышленных предприятий
- Этапы проведения инжиниринга на производстве: от аудита до внедрения
- Инжиниринг предприятия под задачи металлообработки: специфика и требования
- Интеграция станков с ЧПУ в инжиниринговую схему производства
- Результаты и эффекты инжиниринга: показатели эффективности, ROI, сокращение издержек
- Как выбрать поставщика инжиниринговых услуг: критерии и типичные ошибки
Инжиниринг производства — комплекс инженерно-технических и консультационных работ, охватывающий весь путь от идеи изделия до серийного выпуска. В металлообработке это выглядит так: изучить задачу, спроектировать деталь с учётом технологии изготовления, подобрать методы обработки, рассчитать нагрузки, оптимизировать процесс, сопроводить запуск и помочь улучшить линию. Экономические расчёты включают в работу почти всегда — без них непонятно, насколько решение выгодно.
Инжиниринг предприятия превращает запрос клиента — «нам нужна такая-то деталь» — в рабочий, эффективный и безопасный производственный процесс. Техническая литература определяет это понятие как инженерно-консультационные услуги по подготовке производства, строительства и эксплуатации промышленных объектов. Промышленная инженерия занимается проектированием, улучшением и установкой интегрированных систем людей, материалов и оборудования, опираясь на математические, физические и социальные науки вместе с принципами инженерного анализа.
Что решает инжиниринг на практике?
- Проектирование и расчёты. Инженеры создают 3D-модели и чертежи, проводят прочностные расчёты методом конечных элементов — деталь должна выдержать нагрузки в эксплуатации, и это проверяется до того, как металл попадёт на станок.
- Оптимизация конструкции. Деталь проектируют под реальное производство: минимум лишнего металла, форма без «неудобных» радиусов, меньше операций и проходов инструмента. Иногда сборку из нескольких частей заменяют единой отливкой или штамповкой — это сокращает количество установов и упрощает технологический маршрут.
- Подбор технологий и оборудования. Лазерная резка, токарная и фрезерная обработка на ЧПУ, гибка, сварка. Под каждую операцию подбирают оснастку, инструмент, режимы резания. Здесь же решается, на каком станке делать переход, чтобы базы и допуски стыковались между операциями.
- Технологическая документация. Технологические карты, регламенты, управляющие программы для станков с ЧПУ. Документация должна быть такой, чтобы оператор и наладчик могли воспроизвести процесс без уточняющих звонков технологу.
- Моделирование и симуляция. CAE-системы имитируют процесс обработки. Коллизии — когда инструмент задевает заготовку или оснастку — вылавливают до запуска в серию. В металлообработке цена такой ошибки высока: поломка шпинделя или разбитая оснастка обходятся дороже, чем сама симуляция.
- Автоматизация и цифровые инструменты. Роботизация участков, интеграция с MES, цифровые двойники для мониторинга и прогнозирования. Это не «модная надстройка», а способ убрать ручной труд там, где он даёт разброс качества.
- Сопровождение и улучшение. После запуска команда отлаживает процесс, анализирует брак, ищет точки для оптимизации. Работа не заканчивается пусконаладкой — первые недели серийного выпуска часто выявляют то, что не видно на тестовых деталях.
- Специфические задачи. Реверс-инжиниринг, помощь в импортозамещении. Когда нужно заменить импортную деталь или ускорить производство — сделать проще, но без потери прочности.
Роль для производственного предприятия
- Снижение затрат. Комплексная оптимизация конструкции и технологии сокращает расход материалов, энергии, времени работы оборудования. Доля брака падает. Суммарная экономия — 20–50% от первоначальной сметы. Цифра зависит от того, насколько запущен процесс до начала работ.
- Повышение качества. Расчёты и симуляции снижают риск ошибок. Качество продукции становится стабильным — не «в среднем нормально», а предсказуемым от партии к партии.
- Ускорение выхода на рынок. Путь от идеи до серийного выпуска короче. «Провалы» на этапах проектирования и наладки минимальны, потому что ошибки вылавливают на симуляции, а не на станке.
- Гибкость и адаптивность. Цифровые двойники и аналитика позволяют быстрее перестраиваться под новые требования заказчика или материалы. Особенно важно для мелкосерийного производства с частой сменой номенклатуры.
- Снижение рисков. Проблемы выявляют на этапе моделирования. Дорогие доработки в серийном производстве не нужны.
- Внедрение инноваций. Инжиниринг — канал, через который на производство приходят новые технологии и лучшие практики. Не всегда это кардинальные перемены, чаще это просто более рационально организованный процесс.
Предприятие не всегда ведёт весь цикл внутри. Часто привлекают профильную инжиниринговую компанию — особенно для сложных, новых или модернизационных проектов. Своих специалистов на всё не хватает, а держать в штате команду под разовые задачи экономически нецелесообразно.
Виды инжиниринговых услуг для промышленных предприятий
Инжиниринг различается по глубине проработки и стадии проекта. На практике их обычно комбинируют: предпроектный аудит переходит в технологический инжиниринг, затем подключается автоматизация, а после запуска — сервисное сопровождение.
Предпроектный инжиниринг.
Это «разведка» перед стартом. Нужно понять, что реально сделать, сколько это стоит и где узкие места прямо сейчас.
- Технический аудит производства: цех, станки, загрузка, брак, узкие места.
- Сбор исходных данных: чертежи, требования к точности, объёмы, материалы. ТЭО и расчёт окупаемости.
- Обследование площадки и логистики: подъезд, кран, электроснабжение, вентиляция. Для металлообработки особенно важно при установке новых станков с ЧПУ или роботизации участка. Сразу видно: хватит ли мощности, нужно ли менять планировку, где стоят паллеты, как организовать подачу заготовок.
В предпроектные услуги входит и разработка технико-экономического обоснования проекта, его экологическая экспертиза, исследование потенциального рынка сбыта продукции.
Технологический инжиниринг.
Здесь решают, как именно делать деталь. Под это подбирают оборудование, инструмент и режимы.
- Разработка техпроцесса: маршрут операций — заготовительная, токарная, фрезерная, шлифовка, контроль.
- Подбор станков с ЧПУ и обрабатывающих центров.
- Выбор оснастки: термозажимные патроны, адаптеры, переходники, патроны для метчиков.
- Расчёт режимов резания, стойкости инструмента, норм времени и себестоимости.
- CAM-симуляция: проверка на столкновения, оптимизация траектории, прогнозирование вибраций и деформаций.
Это самый востребованный вид услуг — он напрямую связан со станками, оснасткой, резцами. Кейсы показывают эффект: оптимизировали маршрут → сократили время обработки на 30% → снизили износ инструмента.
Конструкторский инжиниринг и реверс-инжиниринг.
- Работа с деталью: проектируют с нуля или восстанавливают по образцу или скану.
- 3D-моделирование, выпуск конструкторской документации по ЕСКД, спецификации.
- Прочностные и усталостные расчёты, анализ напряжений и деформаций.
- Оптимизация конструкции под технологию (DFM): убрать сложные радиусы, сделать базы удобными для зажима, снизить металлоёмкость.
- Реверс-инжиниринг: сканирование, построение модели, адаптация под отечественные материалы и оборудование.
Задействуют, когда нужно заменить импортную деталь или ускорить производство — сделать проще, но без потери прочности.
Инжиниринг автоматизации и роботизации.
Цель — снизить ручной труд и повысить стабильность качества.
- Проектирование роботизированных ячеек: загрузка, выгрузка, паллетирование, межоперационный контроль.
- Интеграция роботов со станками с ЧПУ: обмен сигналами, синхронизация циклов.
- Внедрение MES/ERP, цифровых двойников, мониторинга OEE.
- Проектирование конвейеров, AGV, систем хранения и подачи заготовок.
- Промышленные роботы и ГПМ — как раз про связки «станок + робот + логистика» и расчёт окупаемости.
Инжиниринг оснастки и инструмента для ЧПУ-станков.
Узкоспециализированный вид. Сильно влияет на точность и себестоимость.
- Проектирование и подбор зажимных приспособлений, патронов, адаптеров, удлинителей, переходников.
- Адаптация под серию и конус шпинделя: HSK, PSC.
- Расчёт точности зажима, жёсткости, биений.
- Подбор и нормирование инструмента, карты стойкости.
Строительный и монтажный инжиниринг.
Когда нужно не просто купить станок, а вписать его в цех и ввести в эксплуатацию.
- Планировка участка, расстановка оборудования, маршруты движения.
- Фундамент, виброизоляция, подвод коммуникаций: электричество, сжатый воздух, СОЖ, вытяжка.
- Монтаж, пусконаладка, калибровка, проверка геометрической точности.
- Обучение персонала, регламенты и инструкции.
Без этого даже современный станок работает нестабильно из-за вибраций, перекосов фундамента или нехватки мощности.
Эксплуатационный и сервисный инжиниринг.
Поддержка после запуска. Линия работает стабильно, эффективность не падает.
- Диагностика, выявление причин брака и простоев.
- Модернизация оборудования: автоматическая смена инструмента, датчики контроля.
- Обновление управляющих программ, оптимизация траекторий.
- Сервис, планирование ремонтов, управление запасными частями.
Снижает риски и продлевает срок службы оборудования.
Консультационный и экспертный инжиниринг.
- Точечные задачи без полного проекта.
- Экспресс-аудит и рекомендации.
- Экспертиза чертежей и техпроцессов.
- Помощь в выборе оборудования под портфель деталей.
- Сопровождение тендеров, подготовка ТЗ и спецификаций.
В мировой практике инжиниринговые услуги классифицируют и по-другому. Строительный, или общий, инжиниринг — проектирование и поставка оборудования. Консультационный, или «чистый» — только консультации. Технологический — передача технологий и производственного опыта.
Этапы проведения инжиниринга на производстве: от аудита до внедрения
Проведение инжиниринга на производстве — последовательность этапов. Каждый следующий опирается на результаты предыдущего. Пропуск или формальное выполнение любого из них приводит к потерям на более поздних стадиях. На практике этапы часто реализуются параллельно, но логика остаётся неизменной.
Этап 1. Аудит и сбор исходных данных.
Цель — понять, где «узкие места», зафиксировать реальные показатели: OEE, брак, простои, загрузка станков.
- Выезд на площадку, фото и видео, замеры цеха, проверка фундамента, электропитания, подачи СОЖ, вытяжки.
- Анализ парка оборудования: модели станков с ЧПУ, возраст, точность, наличие MES и мониторинга.
- Сбор статистики: нормы времени, карты стойкости инструмента, причины брака, маршруты заготовок.
- Интервью с технологами и мастерами: какие операции «тянут» сроки, где не хватает оснастки.
Часто выясняется: «узкое место» — не сам станок, а зажим заготовки (биение, недостаточная жёсткость патрона) или логистика паллет. Это сразу влияет на подбор оснастки под конус HSK или PSC и на расчёт экономии.
Результат: отчёт по текущему состоянию, список ограничений, целевые метрики. Например: снижение цикла обработки детали на 25%, сократить брак по биению до менее 0,5%.
Этап 2. Технико-экономическое обоснование и постановка целей.
Цель — продемонстрировать экономическую оправданность проекта, зафиксировать KPI. Расчёт ROI и окупаемости: стоимость оборудования, оснастки, монтажа, обучения против экономии на материале, времени, браке.
Моделирование сценариев: «без изменений», «частичная модернизация», «комплексная автоматизация».
Критерии успеха: OEE, процент брака, время переналадки, коэффициент использования станка.
Пример: замена термозажимных патронов и подбор адаптеров под конус HSK100A-SFX сократила биение и уменьшила брак по круглости на 40%.
Результат: утверждённое ТЗ, бюджет, дорожная карта, матрица рисков.
Этап 3. Технологическое проектирование и симуляция.
Цель — создать «цифровой двойник» техпроцесса, заранее убрать ошибки.
- Разработка маршрута обработки: заготовительная, токарная, фрезерная, зубошлифовальная, контроль.
- Подбор оборудования и оснастки: станки с ЧПУ, обрабатывающие центры, патроны, резцы, адаптеры, переходники — с привязкой к конусам и операциям.
- Расчёт режимов резания, стойкости, норм времени.
- CAM-симуляция: проверка на столкновения, оптимизация траектории, прогнозирование вибраций и деформаций.
- DFM-анализ: упрощение конструкции детали под реальную обработку, меньше проходов и износа инструмента. На этом этапе решают, какой тип патрона выбрать для операции — термозажимной, цанговый, мембранный — и как адаптировать удлинители и переходники под серию.
Результат: управляющие программы для ЧПУ, техкарты, спецификации, отчёты по симуляции, подтверждённые нормы времени.
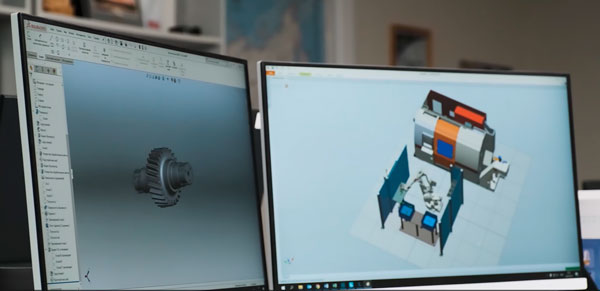
Этап 4. Проектирование автоматизации и планировки участка.
Цель — связать станки, роботов и логистику в единую систему.
- Планировка участка: расстановка станков, зоны загрузки и выгрузки, маршруты тележек и AGV, места хранения паллет.
- Проектирование роботизированных ячеек: робот, схват, система технического зрения, синхронизация со станком.
- Интеграция с MES и ERP: задания, учёт партий, контроль качества, мониторинг OEE.
- Подготовка инфраструктуры: фундамент, виброизоляция, подвод электричества, сжатого воздуха, СОЖ, освещение, безопасность.
Если речь о гибком производственном модуле — проектируют не один станок, а связку «станок + автоматизация + логистика» с быстрой переналадкой под разные детали.
Результат: генплан участка, 3D-модель, схемы коммуникаций, спецификация оборудования и автоматики, требования к подрядчикам.
Этап 5. Закупки, логистика и подготовка к монтажу.
Цель — поставка всего вовремя и без потерь.
- Формирование спецификаций и тендеров, согласование сроков поставки станков, оснастки, роботов.
- Логистика: маршруты, упаковка, страхование, хранение на площадке.
- Демонтаж старого оборудования, ревизия парка, утилизация.
- Подготовка временных маршрутов движения, согласование остановок производства.
Практический нюанс: для тяжёлых станков и длинных удлинителей заранее проверяют проёмы, высоту ворот, грузоподъёмность крана.
Результат: график поставок, акты готовности площадки, план демонтажа и монтажа, протоколы согласования.
Этап 6. Монтаж, пусконаладка и калибровка.
Цель — запустить оборудование и подтвердить заявленные характеристики.
- Установка станков, роботов, конвейеров, шкафов управления.
- Подключение коммуникаций, заземление, проверка электробезопасности.
- Геометрическая калибровка станка, проверка точности по ISO и VDI, измерение биений.
- Пробный запуск, обработка тестовых деталей, контроль размеров и шероховатости.
- Настройка MES и мониторинга, интеграция сигналов станка и робота.
Для оснастки проверяют зажимные системы — патроны, адаптеры. Фиксируют фактические биения и жёсткость. Критично для точности.
Результат: протоколы калибровки, акты приёмки, результаты тестовых деталей, подтверждение KPI.
Этап 7. Обучение персонала и передача регламентов.
Цель — операторы и технологи стабильно воспроизводят результат.
- Обучение работе на новом оборудовании: интерфейс ЧПУ, смена инструмента, базовые циклы, аварийные режимы.
- Инструкции по оснастке: как зажимать, как менять патроны и адаптеры, как контролировать биение.
- Регламенты по качеству: контрольные точки, методы измерений, действия при браке.
Результат: пакет инструкций, чек-листы, журнал обучения, матрица компетенций.
Этап 8. Опытная эксплуатация и оптимизация.
Цель — «докрутить» процесс под реальные условия.
- Сбор данных: OEE, простои, брак, время переналадки.
- Корректировка управляющих программ, подбор оптимальных режимов резания.
- Доработка оснастки: замена патронов, подбор удлинителей, изменение схемы зажима.
- Анализ узких мест и внедрение улучшений.
Пример: после первых недель работы выяснилось — для серии деталей выгоднее патроны с полигональным хвостовиком PSC. Время смены инструмента уменьшилось на 30%.
Результат: финальные нормы времени, подтверждённые KPI, отчёт об эффективности.
Этап 9. Сервис и сопровождение.
Цель — стабильная работа линии и планирование модернизации.
- Плановое ТО, контроль износа инструмента, управление запасными частями.
- Диагностика и устранение отклонений: дрейф точности, рост брака.
- Обновление ПО ЧПУ и MES, добавление новых функций.
- Планирование апгрейдов: датчики контроля, автоматическая подача заготовок, расширение номенклатуры.
Результат: сервисные регламенты, график ТО, дорожная карта модернизации.
В технической литературе этапы инжиниринга производства описывают как разноплановую многоэтапную процедуру. Предпроектирование, разработка проектно-сметной документации, проектирование технологических процессов, консультационные услуги, сервисное обслуживание. Работа начинается с предпроектного предложения: состояние рынка, исходно-разрешительная документация, возможность практической реализации. Последующие этапы зависят от полноты информации, собранной на предпроектном этапе.
Инжиниринг предприятия под задачи металлообработки: специфика и требования
Металлообработка — это точная дисциплина. И это обстоятельство вносит свои коррективы во все этапы инжиниринга предприятия.
Специфика инжиниринга в металлообработке
- Высокая зависимость от точности и повторяемости. Деталь должна соответствовать чертежу не только на первой штуке, но и на тысячной. Учитывают износ инструмента, температурные деформации, вибрации, биения оснастки. Отсюда — обязательная калибровка станков и контроль биений патронов и адаптеров. Без этого серия «поплывёт» к середине партии.
- Жёсткая привязка к оснастке и интерфейсам крепления. Для ЧПУ-участка критично не просто «поставить станок», а обеспечить совместимость по конусам HSK и PSC и операциям. Термозажимной патрон даёт меньшее биение, чем цанговый. Патрон с полигональным хвостовиком PSC ускоряет смену инструмента. Это напрямую влияет на OEE и себестоимость. Инжиниринг включает таблицы совместимости по сериям, конусам шпинделя и типам операций — чтобы технолог не гадал, а выбирал из готовых вариантов.
- Многооперационность и необходимость синхронизации. Типичный маршрут: заготовительная → токарная → фрезерная → зубошлифовальная → контроль. Инжиниринг увязывает операции в единый техпроцесс. Базы и зажимы на разных станках совпадают. Межоперационный контроль не становится «узким местом».
- Работа с жёсткостью и деформациями. При обработке тонкостенных деталей или длинных валов даже небольшое усилие зажима или вибрация дают отклонение формы. В инжиниринг включают прочностные расчёты, подбор стратегии обработки — малые глубины, адаптивные подачи — и проектирование специальной оснастки.
- Цифровизация и симуляция как обязательный этап. CAM-симуляция и проверка на столкновения — не опция, а стандарт. Цена ошибки в металлообработке высока: поломка шпинделя, разбитая оснастка. Сюда же — цифровые двойники техпроцессов и мониторинг OEE для быстрой оптимизации.
- Интеграция с системами прослеживаемости и качества. Для ответственных деталей инжиниринг предусматривает контрольные точки, маркировку партий, хранение данных о режимах и инструменте. При выявлении брака история обработки восстанавливается точно.
Требования к инжинирингу на предприятии металлообработки
Технологические и конструкторские требования.
- DFM-анализ: конструкция детали адаптирована под реальную обработку.
- Удобные базы для зажима, отсутствие «неудобных» радиусов, минимизация числа установов.
- Расчёт режимов резания и стойкости инструмента: скорость, подача, глубина, тип СОЖ — обоснованы под материал и геометрию.
- Снижает износ резцов и фрез, стабилизирует качество.
- Проектирование оснастки под конкретные операции: патроны, адаптеры, удлинители, переходники.
- Учёт жёсткости, биений, времени смены.
Для серийного производства — стандартизация оснастки и унификация интерфейсов HSK и PSC.
Требования к оборудованию и участку.
- Соответствие по жёсткости и точности: для прецизионных деталей нужны станки с подтверждённой геометрической точностью по ISO и VDI, виброизолированным фундаментом, контролем температуры.
- Совместимость с автоматизацией: интеграция с роботами, AGV, MES и ERP, интерфейсы для обмена сигналами со станком.
- Инфраструктура: достаточная мощность электросети, подача сжатого воздуха, СОЖ, вытяжка, освещение, безопасные проходы.
- Для тяжёлых станков — усиленный фундамент и доступ крана.
Организационные и управленческие требования.
- Стандартизация техдокументации: маршрутные карты, операционные карты, карты контроля, инструкции по переналадке SMED. Снижает зависимость от личного опыта оператора.
- Обучение и матрица компетенций: операторы, наладчики, технологи проходят обучение и подтверждают навыки. Особенно важно при работе с новыми типами патронов — термозажимными, мембранными — и сложными CAM-стратегиями.
- Управление изменениями: любые правки в техпроцессе или оснастке фиксируются, проходят проверку на симуляции, подтверждаются тестовыми деталями.
Экономические и проектные требования.
- ТЭО и расчёт ROI: стоимость оборудования, оснастки, монтажа, обучения против экономии на материале, времени, браке. Для ЧПУ-участка считают OEE, снижение времени цикла, рост выхода годных.
- Гибкость под номенклатуру: при мелких сериях и частой переналадке инжиниринг предусматривает ГПМ или роботизированные ячейки с быстрой сменой оснастки.
- Планирование модернизации: инжиниринг не заканчивается пусконаладкой. Нужна дорожная карта апгрейдов — датчики контроля, автоматическая подача, расширение номенклатуры.
Как эти требования проявляются в конкретных решениях
- Подбор патронов и адаптеров. Цель — снизить биение и повысить точность: выбирают термозажимные патроны. Важна скорость переналадки: патроны с полигональным хвостовиком PSC. Инжиниринг даёт таблицы по сериям и конусам шпинделя. Технолог быстро подбирает решение под операцию.
- Роботизация и ГПМ. Для участка ЧПУ проектируют роботизированную ячейку с синхронизацией циклов «станок–робот», системой технического зрения, интеграцией с MES. Повышает OEE, снижает влияние человеческого фактора.
- Симуляция и оптимизация. CAM-моделирование заранее выявляет коллизии, оптимизирует траектории, сокращает время обработки на 20–30% без потери качества.
- Контроль и прослеживаемость. Контрольные точки, штрих-коды или RFID на деталях, хранение данных о режимах обработки. Требование для ответственных заказов и сертификации.
В машиностроительной области всё большую популярность приобретает проектный инжиниринг. Полномасштабное сопровождение производства от планирования до реализации отраслевой продукции. Специалисты опираются на комплексные знания в области технологии, экономики, маркетинга, экологии, знание структуры и специализации конкретного завода. При проектировании технологий предприятия работа начинается с предварительного проекта. Впоследствии он уточняется и конкретизируется на основе детальных технологических расчётов.
Интеграция станков с ЧПУ в инжиниринговую схему производства
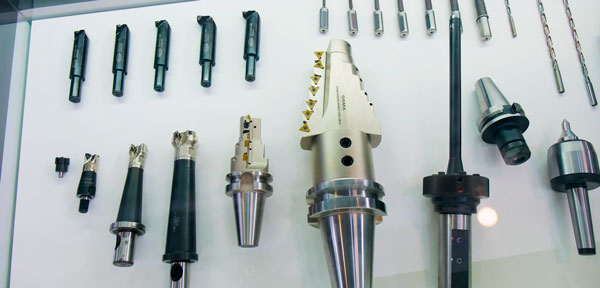
Станки с ЧПУ — ядро современного металлообрабатывающего производства. В инжиниринговой схеме они закрывают несколько ключевых узлов, и без их правильной интеграции вся цепочка теряет смысл.
Где станки с ЧПУ входят в инжиниринговую схему
- Технологический маршрут. Станки — ядро операций: токарная, фрезерная, зубошлифовальная, резьбонарезная обработка. Инжиниринг фиксирует, на каком станке и каким инструментом делается каждая операция. Базы и допуски стыкуются между переходами.
- Автоматизация и ГПМ. ЧПУ — основа гибких производственных модулей: станок + автоматизированная смена инструмента + робот или барфидер + контроль на станке. Инжиниринг проектирует эти связки. Минимизирует ручной труд и простои.
- Цифровые потоки. ЧПУ-стойки передают данные в MES и ERP: задания, отчёты по партиям, OEE, брак. Инжиниринг закладывает протоколы OPC UA, MTConnect и форматы передачи управляющих программ без участия человека.
- Контроль качества. ЧПУ интегрируют с измерительными циклами: щупы Renishaw и аналоги. Измерения в процессе, автокоррекция инструмента, фиксация отклонений. Снижает брак, делает качество предсказуемым.
Этапы интеграции станков с ЧПУ
- Аудит и постановка KPI. Фиксируют текущие метрики: OEE, доля брака, время переналадки, загрузка станков. Для ЧПУ-участка критично: биение патронов, стабильность температур, вибрации, наличие MES.
- DFM и проектирование техпроцесса. Деталь адаптируют под реальную обработку: удобные базы, исключение «неудобных» радиусов, минимизация установов. Проектируют маршрут, выбирают типы станков: токарные, обрабатывающие центры, зубошлифовальные.
- Подбор оснастки и инструмента. Патроны: термозажимные, мембранные, с полигональным хвостовиком PSC. Адаптеры, удлинители, переходники под конус шпинделя: HSK, BT и другие. Учитывают жёсткость, вылет, биение, стойкость.
- CAM и симуляция. Создают управляющие программы, проверяют на столкновения, оптимизируют траектории, прогнозируют вибрации и деформации. Для сложных деталей — адаптивные стратегии: равномерный припуск, переменная подача.
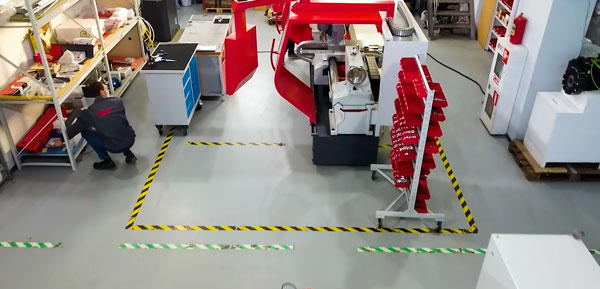
- Планировка участка и автоматизация. Расставляют станки, проектируют роботизированные ячейки, конвейеры, AGV, зоны хранения паллет. Учитывают доступ крана, проёмы, фундамент, виброизоляцию.
- Подключение к MES, ERP и IIoT. Настраивают передачу заданий и управляющих программ, сбор телеметрии: нагрузка шпинделя, вибрации, температура. Контроль OEE и простоев.
- Пусконаладка и калибровка. Геометрическая калибровка станка по ISO и VDI, проверка биений патронов, запуск тестовых деталей, фиксация фактических норм времени.
- Обучение и регламенты. Операторы и наладчики учатся работать с новыми типами патронов и CAM-стратегиями. Вводят чек-листы переналадки SMED, карты контроля.
- Опытная эксплуатация и оптимизация. Собирают данные, корректируют управляющие программы, подбирают режимы резания, при необходимости меняют оснастку.
Технические требования к интеграции ЧПУ
- Интерфейсы и протоколы. Для связи с MES и SCADA нужны OPC UA, MTConnect, PROFINET. Сбор телеметрии и передача заданий без ручного вмешательства.
- Оснастка и крепление инструмента. Критичны совместимость по конусам HSK и PSC и учёт характеристик оснастки в CAM: биение, жёсткость, допустимый вылет. Термозажимной патрон снижает биение и повышает точность. Патрон с полигональным хвостовиком PSC ускоряет смену инструмента.
- Контроль на станке. Измерительные циклы и автокоррекция держат допуски стабильными в партии. Сокращают постпроцессный контроль.
- Инфраструктура. Для прецизионных задач — виброизолированный фундамент, контроль температуры, подвод СОЖ, сжатого воздуха, вытяжка. Для тяжёлых станков — усиленный фундамент и доступ крана.
- Безопасность и АСУ ТП. Световые барьеры, аварийные блокировки, контроль доступа, интеграция с системой безопасности цеха.
Как оснастка становится частью интеграции
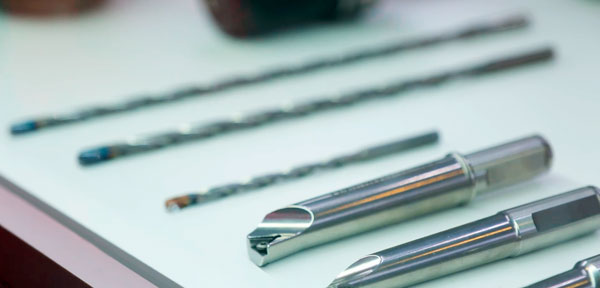
Для инжиниринга оснастка — не дополнение, а элемент, влияющий на KPI.
- Патроны. Термозажимные — для высокой точности и низкого биения. Мембранные — для повторяемости зажима. С полигональным хвостовиком PSC — для быстрой переналадки. В CAM учитывают жёсткость и биение патрона при расчёте траекторий.
- Адаптеры, удлинители, переходники. Подбирают под конус шпинделя и операцию, фиксируют в библиотеке оснастки MES. Система учитывает износ и наличие.
- Патроны для метчиков и резьбонарезные решения. Важны для стабильности момента и компенсации несоосности. В техпроцессе указывают допустимые отклонения и критерии брака.
- Таблицы совместимости. Инжиниринг формирует таблицы по сериям, конусам шпинделя и операциям. Ускоряет подбор, снижает ошибки технологов.
Примеры интеграции
- Токарный участок с барфидером и роботом. Инжиниринг связывает станок с ЧПУ, подачу прутка, робота-манипулятора и MES: задание → управляющая программа → загрузка → обработка → измерение на станке → фиксация партии. Эффект: круглосуточная работа, снижение зависимости от оператора, стабильный OEE.
- Фрезерный участок с термозажимными патронами и CAM-оптимизацией. Подбирают патрон под операцию, в CAM учитывают биение и жёсткость, запускают симуляцию. Результат: меньше брака по круглости и шероховатости, сокращение времени обработки.
- ГПМ с патронами PSC и быстрой переналадкой. Патроны с полигональным хвостовиком ускоряют смену инструмента. MES фиксирует время переналадки и строит отчёты. Важно для мелкосерийного производства с частой сменой номенклатуры.
Результаты и эффекты инжиниринга: показатели эффективности, ROI, сокращение издержек
Инжиниринг промышленных предприятий даёт конкретные цифры.
Ключевые показатели эффективности после инжиниринга
- OEE (Overall Equipment Effectiveness) — общая эффективность оборудования. Рост на 15–30% за счёт снижения простоев, быстрой переналадки, автоматической передачи заданий. В металлообработке OEE особенно чувствителен к оснастке: патроны с полигональным хвостовиком PSC ускоряют смену инструмента, термозажимные снижают брак из-за биения. Формула: OEE = A × P × Q × 100%.
- Снижение процента брака. Снижение брака на 30–50% за счёт CAM-симуляции, контроля на станке и стабильной оснастки.
- Время цикла и производительность. Сокращение времени обработки на 20–40% за счёт оптимизации траекторий, уменьшения числа установов, подбора режимов резания, исключения коллизий на этапе симуляции.
- Время переналадки (SMED). Сокращение на 30–60% за счёт стандартизации оснастки, унификации интерфейсов HSK и PSC, внедрения чек-листов, обучения персонала. Применение SMED на станках с ЧПУ повышает OEE с 36% до 78%.
- Коэффициент использования станка. Повышение загрузки до 70–85% против 40–50% на «ручном» участке. За счёт планирования в MES, автоматической передачи управляющих программ, устранения «узких мест».
- Точность и повторяемость. Подтверждается допусками по биению патрона, геометрической точностью станка по ISO и VDI, стабильностью размеров в партии.
Как считают ROI и срок окупаемости
Формула ROI:
ROI = (Годовая выгода − Годовые затраты) / Инвестиции × 100%.
- Что входит в инвестиции: стоимость станков с ЧПУ, оснастки — патроны, адаптеры, удлинители, переходники, роботов; монтаж, пусконаладка, калибровка; лицензии ПО — CAM, MES, ERP, интеграция; обучение персонала.
- Что считают как выгоду: экономия на аутсорсе или снижение себестоимости собственной обработки; сокращение брака и перерасхода материала; рост выпуска; экономия на инструменте за счёт учёта стойкости и оптимальных режимов.
- Ежемесячные затраты: амортизация, электроэнергия, СОЖ, сжатый воздух; инструмент и оснастка, ТО и сервис; зарплата персонала, аренда площади.
Срок окупаемости:
Срок окупаемости (мес) = Инвестиции / Чистая месячная выгода.
- Для ЧПУ-участка с серийным выпуском срок окупаемости часто 12–24 месяца.
- При высокой загрузке (2–3 смены) и стабильной номенклатуре — 8–12 месяцев.
- При мелкосерийном производстве с частой переналадкой эффект достигается за счёт гибкости: ГПМ, роботы, быстрая смена оснастки. Окупаемость — 18–24 месяца.
В технической литературе отмечается: допустимые сроки окупаемости проектов модернизации обычно не превышают 5 лет, простой срок окупаемости может составлять 3,27 года и более.
Как выбрать поставщика инжиниринговых услуг: критерии и типичные ошибки
Эффект от оптимального выбора инжиниринговой компании проявляется не столько в момент выполнения работ, сколько в долгосрочной перпективе. Ошибка на этом этапе обходится дороже, чем кажется.
Некоторые критерии выбора
- Соответствие задаче. Чётко сформулируйте, что нужно: проектирование, автоматизация, внедрение MES и ERP, пусконаладка или полный цикл «под ключ». Ищите подрядчика с релевантным опытом именно в вашей отрасли: металлообработка, машиностроение, энергетика.
- Квалификация команды. Проверьте состав: технологи, программисты, специалисты по автоматизации, инженеры по контролю качества. Попросите резюме ключевых участников проекта. Профильное образование, сертификаты, реальный опыт решения подобных задач.
- Технические и цифровые возможности. Инструментальная база: ПО для CAD, CAM, CAE, средства для симуляции процессов, инструменты для интеграции — OPC UA, MTConnect, измерительное оборудование — КИМ, щупы. Для сложных проектов критично: подрядчик может не только спроектировать, но и изготовить опытный образец для проверки.
- Прозрачность и подход к работе. Хороший знак: на старте специалист задаёт много уточняющих вопросов по чертежам, материалам, допускам, условиям эксплуатации и по другим ключевым моментам. Избегайте компаний, которые сразу называют цену, не разобравшись в деталях. Попросите рассказать подробнее, какие пункты будет предусматривать проект: план, график, система фиксации изменений, документация.
- Система контроля качества. Узнайте, какие методы контроля применяются на разных этапах, есть ли отдел ОТК, как фиксируются результаты замеров. Для высокоточных задач критически важно.
- Портфолио и репутация. Изучите кейсы: проекты, похожие на ваш по сложности, масштабу, отраслевым требованиям.
- Логистика и география. Если проект требует частых встреч, передачи образцов или оборудования, учтите расположение офиса и производственных площадок подрядчика.
Инжиниринговые компании охватывают все стадии производства. Услуги носят инженерно-консультационный характер, оказываются на коммерческой основе. Послепроектные услуги включают выбор конкретных видов оборудования, установку, монтаж и наладку, подготовку персонала, пуск нового производства, технический контроль функционирования.
Типичные ошибки
- Ориентация только на цену. Демпинг часто сигнализирует об экономии на квалификации, инструментах или объёме работ. Ведёт к браку, срывам сроков, дополнительным расходам на доработку. При выборе инжинирингового партнёра ориентация только на стоимость может в дальнейшем стать очень дорогостоящей промашкой.
- Игнорирование реального опыта. Красивое портфолио на сайте не гарантирует, что команда работала с вашим типом задач. Запрашивайте детали конкретных проектов. Поговорите с потенциальными исполнителями, чтобы предварительно оценить уровень компетенций.
- Нечёткое техническое задание. Если вы сами не до конца понимаете, какие функции передаёте подрядчику, он может трактовать условия в свою пользу или предложить неоптимальное решение. Поэтому постарайтесь максимально подробно уточнять свою задачу и также детально отвечать на вопросы руководителя проекта, полученные им от инженеров и технологов.
- Разделение ответственности. Для комплексных проектов выгоднее подрядчик, который берёт на себя полный цикл и несёт единую ответственность за результат. Когда реализация осуществляется одной командой, а внедрение — другой, возникают «разрывы» и возможные несостыковки.
- Игнорирование договорённостей. В договоре важно детально прописать состав услуг, сроки, критерии приёмки, порядок внесения изменений, ответственность сторон, механизм разрешения споров.
- Слабая коммуникация. Если на этапе обсуждения сложно достучаться до технического специалиста или ответы приходят с большими задержками, это тревожный сигнал.
Инжиниринг предприятия — не разовая услуга, а комплексный процесс, встроенный в производственную систему. Для металлообработки особенно критичны: точность и повторяемость определяют конкурентоспособность. оптимально выстроенная инжиниринговая схема — от аудита до сервисного сопровождения — даёт измеримые результаты: рост OEE, снижение брака, сокращение времени цикла, окупаемость инвестиций в горизонте 12–24 месяцев. Инжиниринг производства — инвестиция в предсказуемость производства, его экономическую эффективность и в целом в будущее компании.
|
Спросить или записаться на курсы
|
Заказать услугу
|