Содержание
- Станки с ЧПУ: основа современной автоматизации
- Краткая история развития
- Принцип работы и ключевые компоненты
- Основные типы и специализация
- Преимущества перед традиционным оборудованием
- Как станки с ЧПУ интегрируются в структуру промышленного кластера
- Ключевые преимущества использования станков с ЧПУ для промышленных кластеров
- Цифровая интеграция и «умные» технологии
- Перспективы интеграции с ИИ
- Вызовы и ограничения внедрения
Современный этап развития промышленного производства характеризуется переходом от жестких иерархических структур к сетевым моделям взаимодействия. В условиях глобального рынка, где скорость вывода продукта на рынок и его себестоимость являются критическими факторами успеха, промышленные кластеры становятся доминирующей формой организации выпуска сложной технической продукции. Эти территориально-локализованные группы взаимосвязанных предприятий, научных центров и сервисных организаций позволяют достичь синергетического эффекта за счет глубокой специализации и кооперации.
Однако сама по себе географическая близость участников не гарантирует эффективности. Ключевым условием конкурентоспособности кластера выступает технологический уклад, лежащий в основе его операционной деятельности. В ситуации, когда требования к точности изделий исчисляются микронами, а жизненный цикл продукта стремительно сокращается, традиционные методы обработки металла и управления производством становятся тормозом развития. Центральным элементом, обеспечивающим переход кластера от суммы независимых производств к единому, гибко перестраиваемому организмом, выступают станки с числовым программным управлением.
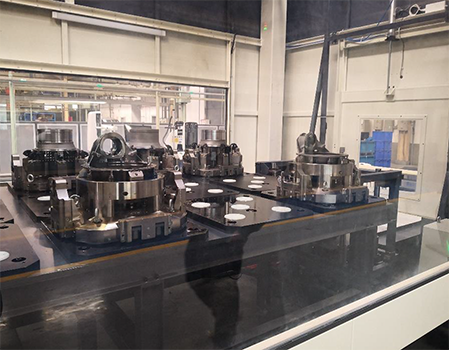
Под термином «станки с ЧПУ» понимается комплекс электромеханического оборудования, в котором управление рабочими органами и вспомогательными механизмами осуществляется по управляющей программе, содержащей математически описанную геометрию детали и технологические команды.
Их роль выходит далеко за рамки простой замены ручного труда станочника. В парадигме автоматизации промышленного кластера станок с ЧПУ трансформируется из средства производства в ядро сбора данных и исполнительное звено цифровой системы управления.
Станки с ЧПУ: основа современной автоматизации
Краткая история развития
Эволюция станков с ЧПУ является наглядной иллюстрацией стремления промышленности к автономности и точности. Концепция числового управления зародилась в конце 1940-х годов, когда перед авиастроением встала задача обработки сложных аэродинамических поверхностей с недостижимой для человека повторяемостью. Первые устройства использовали перфоленты и ламповую логику, обладая колоссальными габаритами при скромных вычислительных возможностях. С развитием микропроцессорной техники в 1970-х годах появились системы класса CNC, где логика работы определялась программируемым контроллером, что резко повысило надежность и упростило перенастройку.
Современный этап развития характеризуется полным отказом от промежуточных носителей информации. Управляющие программы передаются по промышленным сетям Ethernet напрямую в память стойки ЧПУ с централизованных серверов. Это превращает станок в сетевой узел, способный не только отрабатывать кадры программы, но и сообщать о своем текущем состоянии в реальном времени.
Принцип работы и ключевые компоненты
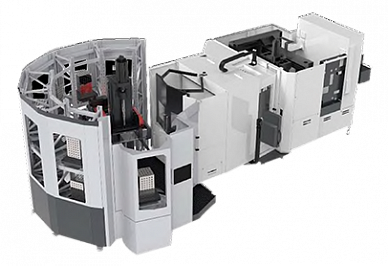
Современный обрабатывающий центр представляет собой сложную киберфизическую систему. Основой работы является интерполяция — расчет траектории движения инструмента между опорными точками, заданными в G-коде. В отличие от ручного управления, где траектория зависит от квалификации оператора, ЧПУ обеспечивает движение по сложной кривой с одновременным контролем трех, пяти и более координат на скоростях, недоступных человеческой реакции.
Ключевыми компонентами системы являются:
- Стойка ЧПУ (CNC Controller): специализированный промышленный компьютер, интерпретирующий программный код и управляющий приводами в режиме жесткого реального времени.
- Сервоприводы: высокоточные электродвигатели с обратной связью по положению, моменту и скорости. Обеспечивают точность позиционирования в диапазоне единиц микрон.
- Измерительная система (энкодеры): оптические или магнитные датчики обратной связи, исключающие накопление ошибки.
- Система смены инструмента: автоматические магазины, позволяющие без участия человека выполнять сотни технологических переходов.

Основные типы и специализация
Для обеспечения полного цикла обработки в кластере применяются различные типы станков с ЧПУ, каждый из которых решает строго определенные технологические задачи:
- Фрезерные обрабатывающие центры: предназначены для выборки металла вращающимся инструментом. Наиболее универсальный класс оборудования, позволяющий обрабатывать корпусные детали, пресс-формы и сложнопрофильные поверхности. Многоосевая обработка (5-axis) позволяет изготавливать деталь с одного установа, исключая накопление погрешности базирования.
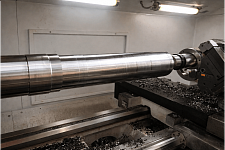
- Токарные автоматы продольного точения и токарно-фрезерные центры: специализируются на обработке тел вращения. Современные токарные центры оснащаются приводным инструментом, что позволяет выполнять фрезеровку лысок, сверление отверстий вне оси вращения детали за один цикл.
- Электроэрозионные проволочно-вырезные станки: обеспечивают уникальную точность при изготовлении твердосплавных штампов и матриц за счет управляемого электрического разряда без силового воздействия на заготовку.
- Лазерные комплексы: используются для высокоскоростного раскроя листового металла, сварки и маркировки. Отличаются минимальной зоной термического влияния и возможностью резки сложнейших контуров без механического контакта.
Преимущества перед традиционным оборудованием
Принципиальное отличие станков с ЧПУ от универсальных станков с ручным управлением заключается в переносе «искусства обработки» из плоскости тактильных ощущений рабочего в плоскость точной математики. Это дает повторяемость — первая деталь в партии будет идентична тысячной. Гибкость проявляется в том, что переход на выпуск нового изделия осуществляется заменой управляющей программы и режущего инструмента, а не длительной кинематической перенастройкой станка. Эта особенность критически важна для кластеров, заточенных под динамичную смену номенклатуры изделий.
Как станки с ЧПУ интегрируются в структуру промышленного кластера
Роль на разных этапах производственной цепочки
Внутри промышленного кластера функционал станков с ЧПУ четко сегментирован в соответствии с этапом готовности продукта. На этапе прототипирования, который часто выполняется инжиниринговыми компаниями, входящими в кластер, используются высокоскоростные фрезерные центры. Они позволяют за считанные часы получить мастер-модель из пластика, алюминия или стали для проверки дизайна, собираемости и функциональности будущего изделия.
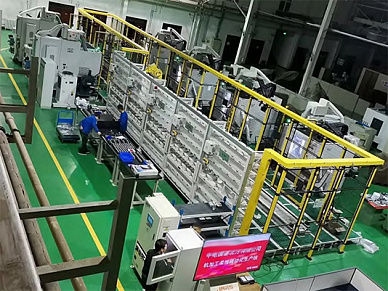
При переходе к серийному и массовому выпуску в работу включаются предприятия-смежники, обладающие мощностями под конкретные переделы. Один участник кластера может специализироваться исключительно на высокоточной токарной обработке, другой — на координатно-расточных операциях, третий — на листовой резке. Благодаря ЧПУ все они оперируют едиными цифровыми моделями. Технологическая цепочка строится таким образом, что выходные параметры детали после обработки на предприятии «А» являются входными допусками для базирования в приспособлении предприятия «Б».
Специализация и углубление компетенций
Станки с ЧПУ разрушают парадигму универсальных заводов-гигантов, стимулируя развитие узкоспециализированных производств. Предприятие может фокусироваться на уникальных технологиях, например, обработке глубоких отверстий малого диаметра в труднообрабатываемых сплавах или прецизионной микрофрезеровке. Такая фокусировка была бы экономически нецелесообразна при использовании ручных станков, так как требовала бы содержания штата уникальных специалистов, но становится высокомаржинальным бизнесом при наличии парка станков с ЧПУ, способных воспроизводить сложнейшие алгоритмы обработки. Кластер выступает как агрегатор таких узких компетенций, предлагая рынку продукт, который не под силу создать одиночному предприятию.
Обеспечение единого стандарта качества
Проблема сопряжения деталей, произведенных разными компаниями, всегда была краеугольным камнем кооперации. Традиционный подход требовал совместной подгонки («слесарной обработки по месту») или жесткого выходного контроля с высокой долей забраковки. Станки с ЧПУ технически решают эту задачу через обеспечение полной геометрической определенности. Если топология детали описана в CAD-системе, а постпроцессор корректно сгенерировал G-код, готовое изделие будет находиться в середине поля допуска независимо от того, на каком именно станке кластера оно изготовлено. Это создает принцип «сборки без доработки», что кратно ускоряет логистику и снижает издержки кооперации внутри кластера.
Ключевые преимущества использования станков с ЧПУ для промышленных кластеров
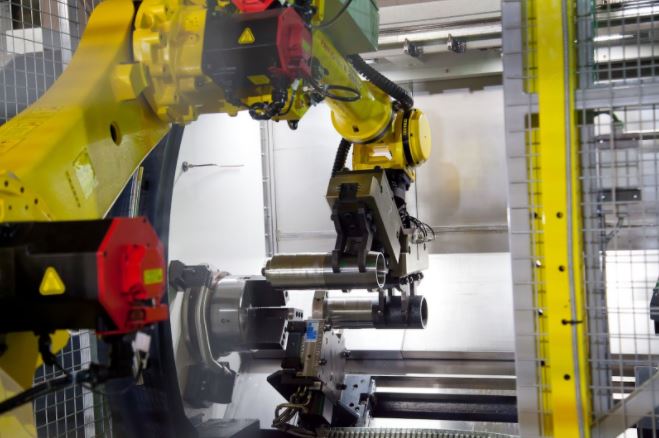
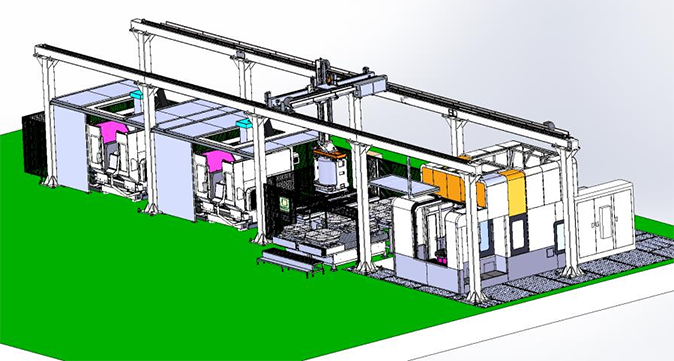
- Повышение производительности. Автоматизация производственного цикла кардинально меняет расчет фонда рабочего времени. Происходит резкое сокращение времени наладки: современные системы автоматического измерения инструмента и детали (датчики Renishaw и аналоги) позволяют выполнить привязку нуля и коррекцию на вылет за секунды. Внедрение паллетных систем и промышленных роботов загрузки сводит время межоперационного простоя к нулю. Возникает возможность многостаночного обслуживания: один оператор контролирует работу целой линии из нескольких станков с ЧПУ, вмешиваясь только при сигнале тревоги или необходимости плановой замены инструмента. Коэффициент использования оборудования приближается к 0,85–0,90, что недостижимо для ручного труда.
- Гибкость производства. Экономика кластера требует адаптивности. Станки с ЧПУ стирают грань между массовым и единичным производством. Концепция «бережливого производства» с малыми партиями реализуется за счет молниеносной перенастройки: оператор загружает новую управляющую программу и устанавливает сменную оснастку. Время перехода на выпуск другой детали исчисляется минутами. Это позволяет производственным компаниям кластера обслуживать разнородные заказы, минимизируя складские запасы и оперативно реагируя на колебания конъюнктурного спроса.
- Снижение издержек. Экономический эффект от внедрения ЧПУ многогранен. Во-первых, резко сокращается фонд оплаты труда основных производственных рабочих при одновременном росте производительности. Во-вторых, минимизируется неисправимый брак: человеческий фактор, связанный с усталостью или ошибкой отсчета лимбов, исключается из процесса формообразования. В-третьих, достигается экономия материала. Программные алгоритмы оптимизации раскроя на лазерных станках с ЧПУ или точный расчет припусков при фрезеровании снижают отходы металла на проценты, что в масштабах кластера пересчитывается в тонны сэкономленного дорогостоящего сплава.
- Масштабируемость. Развитие кластера напрямую связано с возможностью наращивания мощности без потери управляемости. ЧПУ-оборудование отлично масштабируется горизонтально. Добавление второго, третьего или десятого станка не требует перестройки технологической логистики при условии работы в единой информационной сети. Благодаря одинаковым протоколам связи и унификации стоек управления, можно быстро скопировать технологическую ячейку и выдать удвоенный объем продукции. Такой подход позволяет кластеру выигрывать крупные тендеры без риска не уложиться в сроки поставки.
- Улучшение качества. Качество перестает быть субъективной оценкой контролера и становится результатом точного исполнения математической модели. Высокая точность до 3–5 мкм и стабильная повторяемость геометрии от детали к детали стандартны для современных шпиндельных узлов на гидростатических или керамических подшипниках. Это особенно важно для кластеров, производящих гидравлические компоненты, запорную арматуру или высокооборотные детали, где отклонение в 10 микрон критически меняет ресурс изделия.
Цифровая интеграция и «умные» технологии
- Подключение к единой цифровой среде. Станок с ЧПУ перестает быть изолированной технологической единицей. Его интеграция в корпоративные информационные системы предприятия (класса MES — Manufacturing Execution System и ERP — Enterprise Resource Planning) позволяет выстроить сквозное управление производством. При получении заказа в ERP-системе автоматически формируется производственное задание, ведомость материалов и управляющие программы, которые по сети загружаются в память станка. Оператор не участвует в формировании задания, он только контролирует процесс. PLM-системы управляют жизненным циклом изделия, гарантируя, что на станок всегда загружена актуальная версия конструкторской документации и программы, исключая производство устаревших ревизий.
- Сбор и анализ данных с оборудования. Цифровой двойник кластера формируется на основе потоков телеметрических данных. Контроллеры станков передают в MES-систему статус выполнения операции, фактическое время резания и количество изготовленных деталей. Это обеспечивает прозрачность загрузки. Алгоритмы аналитики позволяют прогнозировать выход инструмента из строя по степенному закону нарастания нагрузки на шпиндель, что предотвращает внезапные остановы и массовый брак. График ремонтов трансформируется из планово-предупредительного в обслуживание «по фактическому состоянию».
- Роль IoT и телеметрии. Концепция Промышленного интернета вещей (Industrial IoT) углубляется в физику процесса резания. На современные станки устанавливаются датчики:
- Акселерометры: для контроля уровня вибрации и анализа спектра частот, сигнализирующего о зарождающихся дефектах подшипниковых узлов.
- Датчики температуры СОЖ: поддержание оптимальной температуры смазочно-охлаждающей жидкости критично для поддержания теплового баланса станины.
- Силомоментные датчики: контроль износа режущей кромки в реальном времени без остановки станка.
Перспективы интеграции с ИИ
Следующим шагом эволюции является применение технологий искусственного интеллекта. Нейронные сети уже способны в режиме реального времени корректировать параметры резания (скорость вращения шпинделя, подачу), компенсируя неоднородность материала заготовки или вибрации.
Предиктивная аналитика выходит на уровень самообучения, без вмешательства технолога прогнозируя момент замены инструмента на основе массивов исторических данных со всего кластера.
Автономная оптимизация G-кода является перспективой, когда ИИ модифицирует траекторию, сокращая машинное время на 5–10% без снижения точности, анализируя только геометрию снимаемого припуска.
Кластер с такими технологиями получает синергию, при которой совокупный интеллект сети станков превышает сумму их индивидуальных возможностей.

Вызовы и ограничения внедрения
- Высокие первоначальные инвестиции. Формирование станочного парка на базе ЧПУ высокого класса точности (H-класс) требует масштабных капиталовложений. Стоимость пятиосевого обрабатывающего центра может в десятки раз превышать стоимость универсального оборудования. Для малых и средних предприятий, входящих в кластер, это является серьезным финансовым барьером, требующим проработки лизинговых схем и мер государственной поддержки для субсидирования части затрат на модернизацию.
- Необходимость обучения персонала. Переход на ЧПУ порождает спрос на специалистов принципиально иной квалификации. Классический токарь заменяется оператором-наладчиком, который должен понимать основы программирования в CAM-системах, знать режущий инструмент и уметь работать с интерфейсом измерительных циклов. Возникает потребность в технологах-программистах, способных разрабатывать управляющие программы для сложного многокоординатного оборудования. Дефицит таких кадров может стать сдерживающим фактором развития кластера.
- Требования к ИТ-инфраструктуре и кибербезопасности. Сетевое взаимодействие станков создает риски, связанные с информационной безопасностью. Вирус-шифровальщик или несанкционированный доступ к серверу управляющих программ может полностью парализовать деятельность целого кластера. Это накладывает жесткие требования на сегментирование сети, использование демилитаризованных зон и защищенных протоколов передачи данных. Инженерные службы вынуждены взаимодействовать со специалистами по кибербезопасности для защиты технологического сегмента сети.
- Сложности синхронизации работы разных предприятий. Несмотря на единый цифровой язык (G-код), абсолютная синхронизация является серьёзной задачей. Различия в кинематике станков, жесткости станин и износе ШВП разных производителей требуют применения индивидуальных постпроцессоров. Договорная база кластера должна предусматривать единые стандарты обмена данными и протоколы взаимодействия CAD- и CAPP-систем, чтобы избежать конвертационных ошибок.
- Зависимость от поставщиков. Высокотехнологичное оборудование подразумевает высокую зависимость от цепочки поставок компонентов: прецизионных шпиндельных узлов, направляющих качения, сложных электронных плат управления. Любой сбой в логистике поставок запчастей или прекращение технической поддержки вендором представляет собой значительный операционный риск, требующий создания резервного фонда критически важных узлов на уровне кластера.
Станки с числовым программным управлением в архитектуре современного промышленного кластера выполняют функцию, далеко выходящую за рамки механической обработки деталей. Они являются узлами сбора объективных производственных данных, инструментом унификации качества и платформой для цифровой трансформации. Именно ЧПУ-оборудование делает возможным переход кластера от инертной кооперации заводов к динамичной, саморегулируемой системе, способной конкурировать на глобальном рынке за счет скорости, точности и низкой себестоимости.
Основные преимущества — от кратного роста производительности до способности выпускать микросерии уникальных изделий без переналадки — превращают наличие парка станков с ЧПУ в технологический минимум для любого кластера, претендующего на конкурентное лидерство. Цифровая прослеживаемость, обеспечиваемая этими станками, решает постоянную проблему «человеческого фактора», делая результат прогнозируемым.
В ближайшей перспективе развитие концепции Industry 4.0 приведет к дальнейшему повышению автономности. Мы будем наблюдать рост числа автоматизированных производственных ячеек, где интеграция станка, робота и самообучающейся системы управления достигнет уровня, при котором вмешательство человека потребуется лишь для постановки абстрактной задачи.
Технологии ЧПУ продолжат свое слияние с аддитивными методами, создавая гибридные обрабатывающие центры, а глубокая аналитика больших данных позволит симулировать и оптимизировать всю деятельность кластера в цифровом пространстве до запуска физической обработки.
Инвестиции в развитие станочного парка с ЧПУ и его грамотная информационная интеграция являются не просто условием роста, а фундаментом самого существования промышленного кластера в долгосрочной перспективе.
|
Спросить или записаться на курсы
|
Заказать услугу
|