Содержание
- Система ЧПУ GNC62 — русифицированная платформа для многоосевых станков
- Система ЧПУ Kede CNC Co., Ltd.: интегрированный подход к управлению станком
- Система ЧПУ Siemens SINUMERIK
- Системы ЧПУ станков Fanuc
- Система ЧПУ Heidenhain TNC
- Система ЧПУ IntNC PRO (ИНЭЛСИ, Иваново)
- Система ЧПУ Mitsubishi Electric
- Система ЧПУ SYNTEC
- Система ЧПУ GSK CNC Equipment
- Сравнительная таблица
Современное металлообрабатывающее производство активно задействует системы числового программного управления оборудованием. Именно эти программно-аппаратные комплексы определяют точность перемещений, скорость обработки и гибкость станочного оборудования. При выборе системы ЧПУ для токарного станка или фрезерного обрабатывающего центра решающее значение приобретает совокупность таких факторов, как архитектура управления, возможности многокоординатной интерполяции, наличие специализированных технологических циклов, простота программирования и интеграция в цифровую среду предприятия. На рынке представлен широкий спектр решений: от признанных мировых лидеров до активно развивающихся российских и китайских платформ. В данном обзоре рассматриваются ключевые системы управления станками с ЧПУ, их архитектурные особенности и области рационального применения.
Система ЧПУ GNC62 — русифицированная платформа для многоосевых станков
GNC62 является флагманской системой ЧПУ в линейке компании Kede CNC. Она создавалась для управления сложными многоосевыми станками, где требуется одновременная координация нескольких координатных осей, в том числе при совмещении токарных и фрезерных операций. Интерфейс и документация русифицированы, что существенно упрощает внедрение и повседневную работу оператора.
Возможности системы
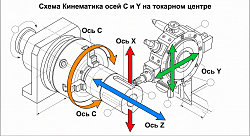
Архитектура GNC62 построена вокруг высокоскоростной полевой шины GLINK, обеспечивающей обмен данными между центральным контроллером и сервоприводами на скорости 100 Мбит/с. Это критически важно для синхронной работы нескольких координатных осей и реализации сложных траекторий. Система поддерживает контурное управление и способна одновременно управлять линейными (X, Y, Z) и поворотными (A, C) осями.
Для достижения прецизионной точности применяются методы повышения разрешающей способности датчиков обратной связи, в том числе разделение сигналов линейных и угловых энкодеров, а также технология управления с замкнутым контуром на основе лазерной интерферометрии. Такой подход обеспечивает стабильный контроль положения инструмента в субмикронном диапазоне.
Функциональный арсенал включает компенсацию геометрических и тепловых ошибок, линейную, круговую и сплайновую интерполяцию, многоканальное управление, а также прогнозирование крутящего момента и скорости для предотвращения аварийных ситуаций. Встроенное диалоговое программирование позволяет создавать и редактировать управляющие программы непосредственно на стойке без глубокого знания G-кода.
Интеграция с измерительными системами
GNC62 поддерживает прямое подключение измерительных щупов, например Renishaw RMP60. Система способна автоматически проводить измерения детали в процессе обработки, рассчитывать геометрические параметры (диаметр, плоскостность, перпендикулярность) и корректировать программу по результатам измерений. Это переводит контроль качества в разряд активных операций, выполняемых без переустановки заготовки.
Применение и типы станков
Рассматриваемая система ЧПУ устанавливается на многозадачные станки, где объединение токарных и фрезерных переходов в одном установе является ключевым требованием. Примерами служат пятиосевые вертикальные токарно-фрезерные центры KMC600S UMT, фрезерные центры с наклонно-поворотным столом Oturn GT-550, а также комбинированные станки UNIMATIC UNIFIVE 600U.
С помощью GNC62 выполняются подрезка торцов, наружное и внутреннее точение, расточка, нарезание резьбы, фрезерование сложных контуров, сверление и зенкерование, а также комбинированные переходы, когда после токарной обработки сразу выполняется фрезерование без переустановки. Типовые детали — лопатки турбин, корпуса насосов, пресс-формы, медицинские импланты.
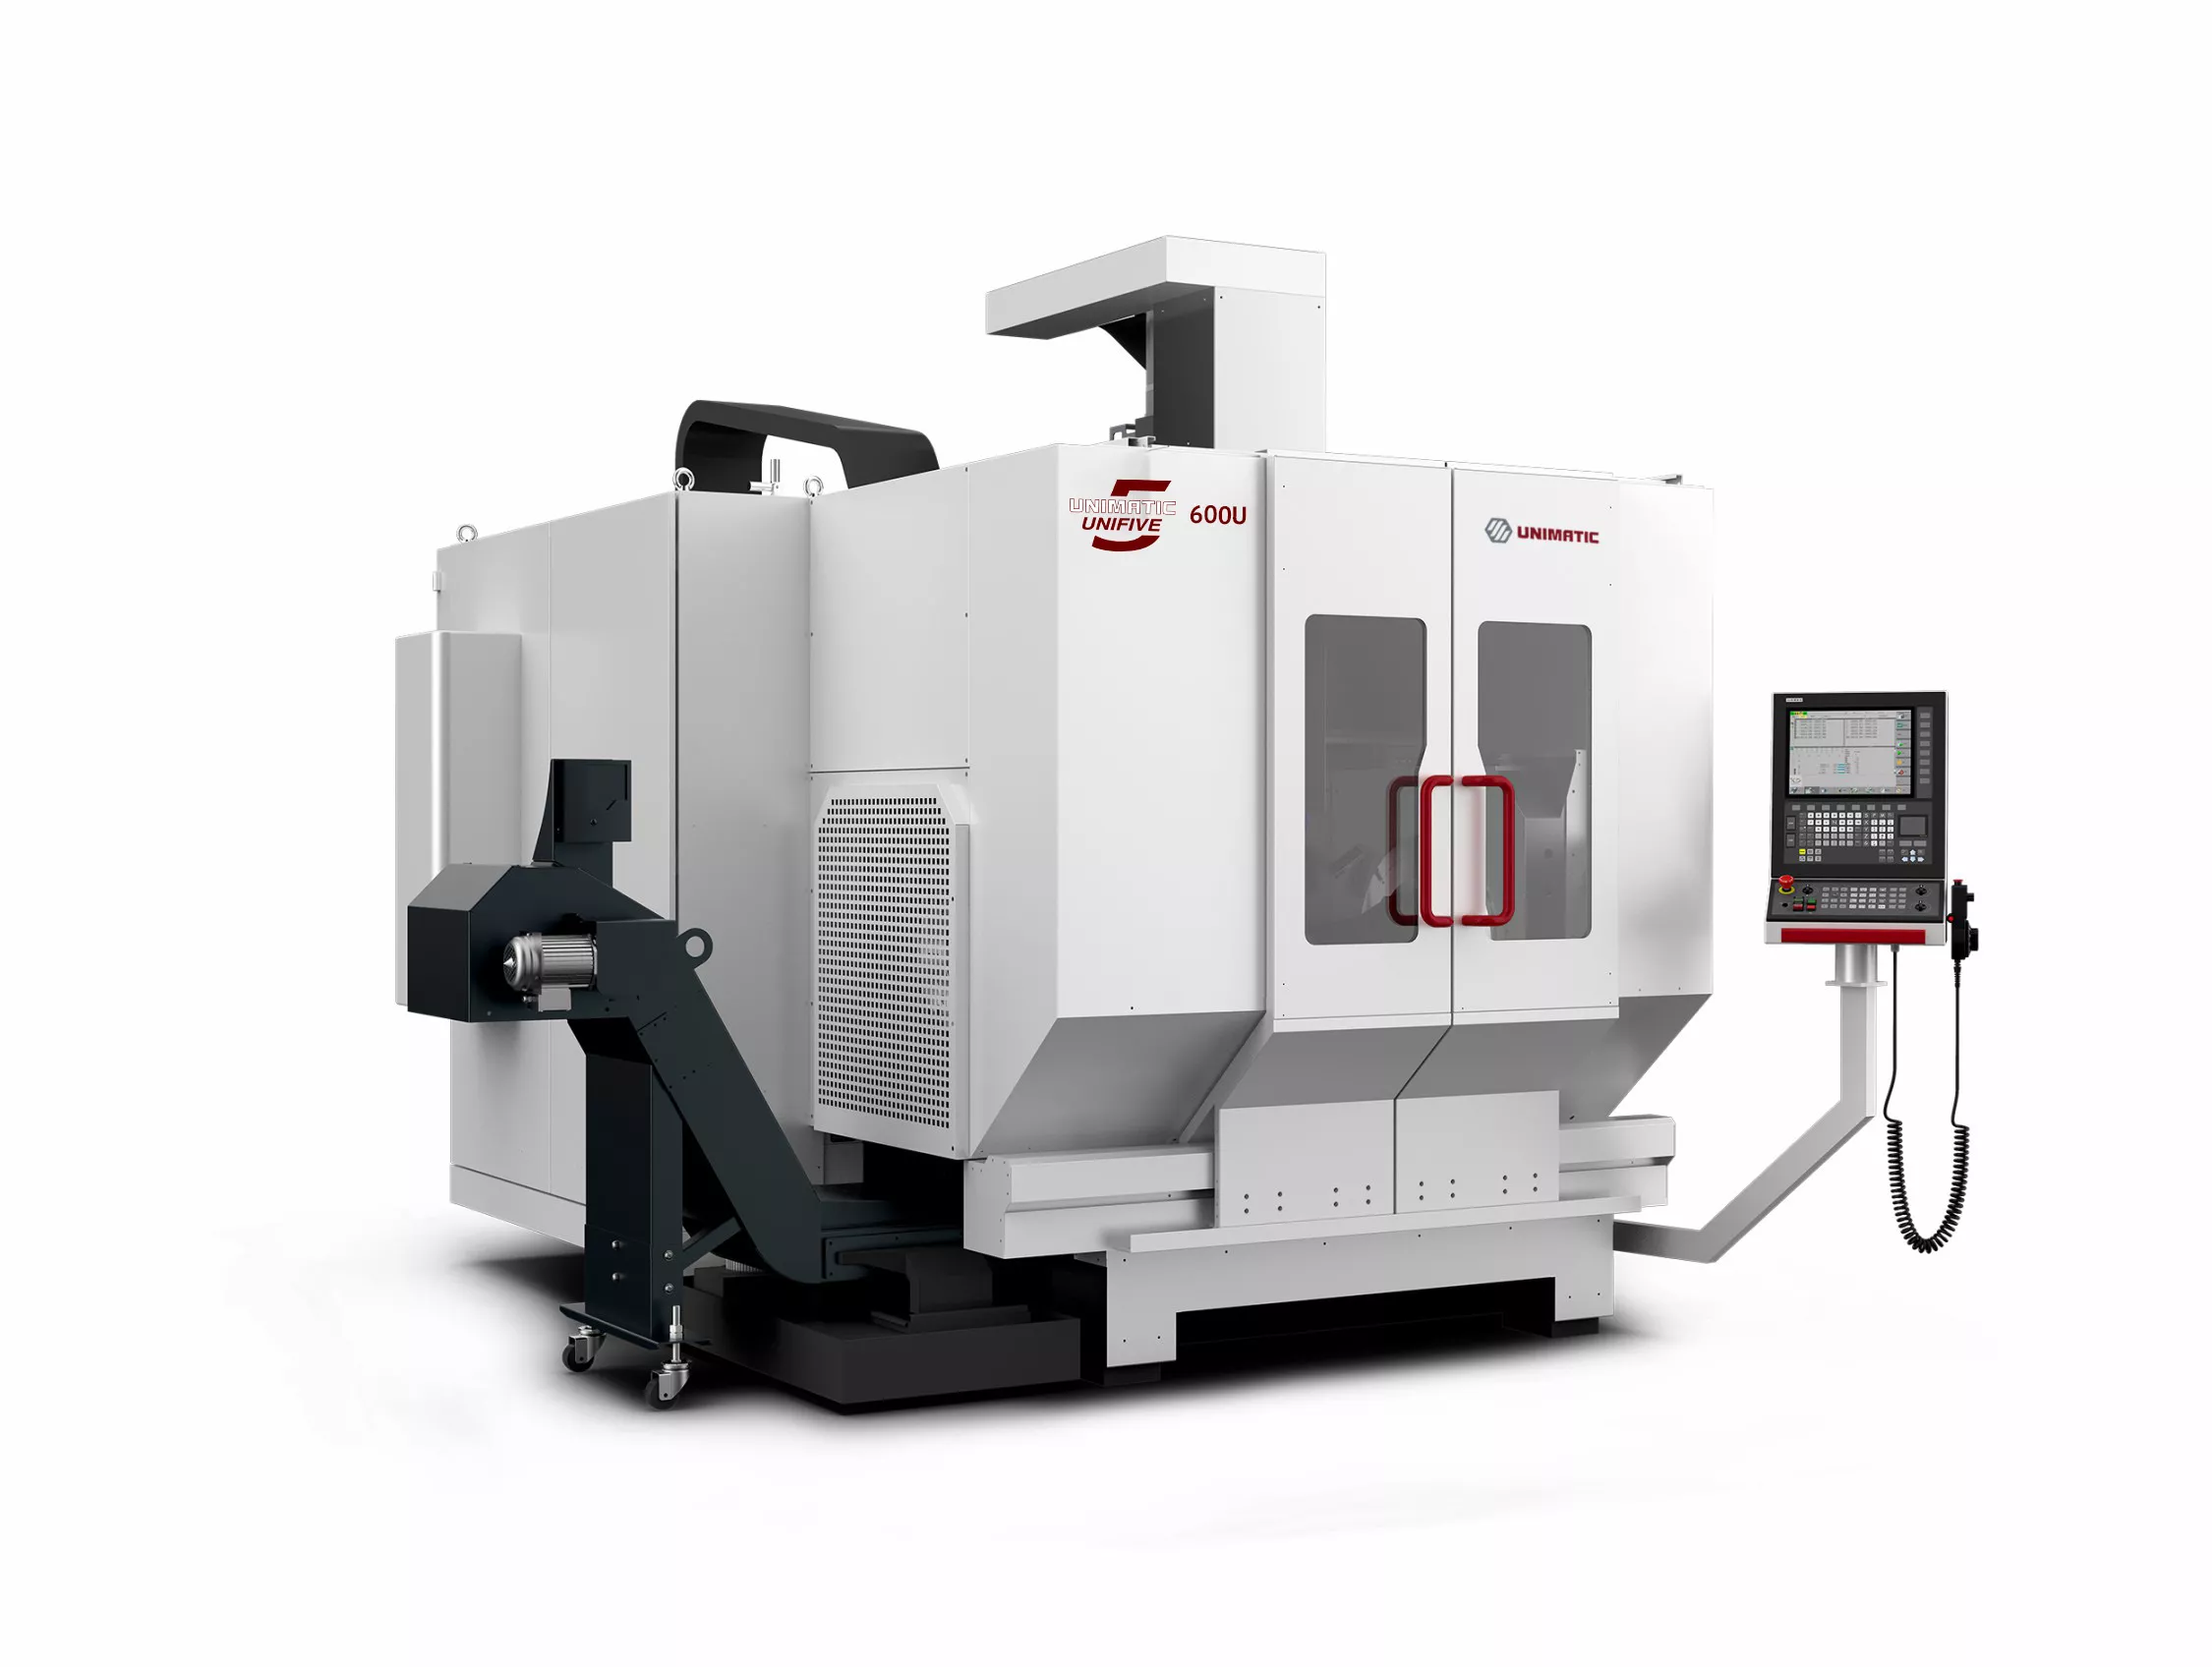
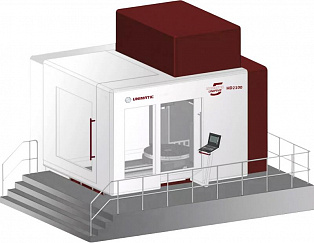
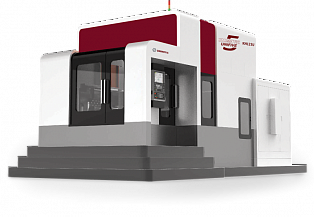
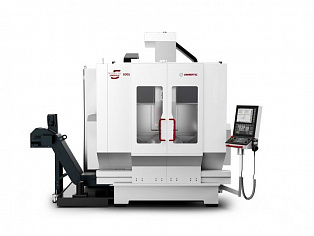
Пятиосевой обрабатывающий центр UNIFIVE 600U с ЧПУ GNC62
Система ЧПУ Kede CNC Co., Ltd.: интегрированный подход к управлению станком
Компания Kede CNC, штаб-квартира которой расположена в Даляне, специализируется на одновременной разработке систем ЧПУ и самих металлообрабатывающих станков. Будучи дочерней структурой Dalian Guangyang Technology Group, она реализует концепцию двойной компетенции, что позволяет достигать глубокой синхронизации механической части, приводов и программного обеспечения. Основная цель — локализация точного машиностроения и снижение зависимости от импортных компонентов.
Архитектура и ключевые компоненты
Предприятие самостоятельно выпускает системы ЧПУ, высокоскоростные шпиндели, сервоприводы, моментные двигатели, энкодеры и лазерные интерферометры. Такой уровень вертикальной интеграции обеспечивает сквозную оптимизацию контуров управления и высокую повторяемость результатов. Для связи компонентов используется оптоволоконная шина GLINK, гарантирующая детерминированный обмен данными в реальном времени.
Функциональные возможности
Центральное место в предложении Kede CNC занимает пятиосевая обработка. Одновременное управление пятью осями позволяет обрабатывать пространственные геометрии, недоступные традиционным трёх- или четырёхкоординатным станкам. Компания предлагает не отдельные контроллеры, а целостные экосистемы: от механики и приводов до интерфейса оператора и периферии (измерительные щупы, системы охлаждения, инструментальные магазины). Реализована совместимость с популярными CAM-системами, что упрощает подготовку управляющих программ.
В состав технологических решений входят функции компенсации термических деформаций, разделение сигналов датчиков обратной связи, замкнутые контуры с лазерной интерферометрией и интеллектуальное управление энергопотреблением. Модульная конструкция станков позволяет дооснащать их дополнительными функциями — токарной обработкой, ультразвуковой или шлифовальной операцией.
Линейки станков
Системы ЧПУ Kede встраиваются в собственное оборудование нескольких серий:
- KMC — пятиосевые вертикальные обрабатывающие центры;
- KTX — токарно-фрезерные центры;
- KGHM — портальные пятиосевые центры;
- KToolG — заточные центры для режущего инструмента;
- KHMC — горизонтальные обрабатывающие центры;
- KTurboM — центры для обработки лопаток.
Таким образом, речь идёт не об установке системы ЧПУ на станки сторонних производителей, а о полностью интегрированном продукте, где контроллер, приводы и механика оптимизированы как единое целое.
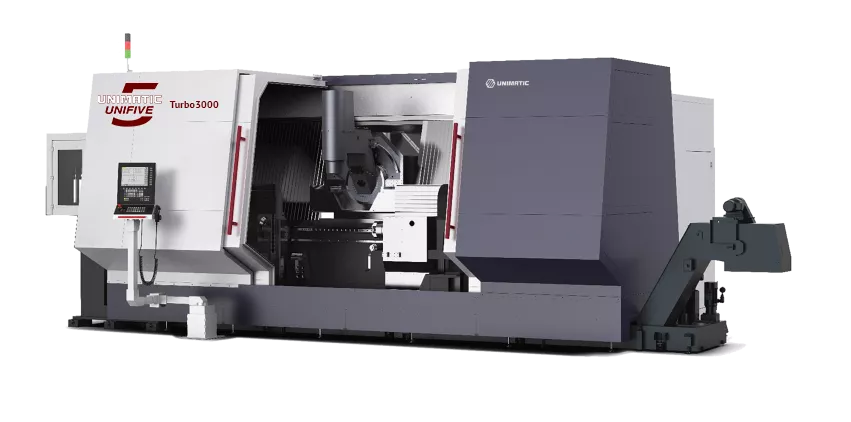
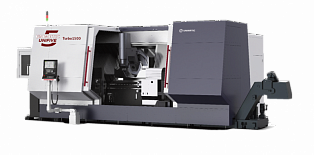
Пятиосевой станок для обработки турбинных лопаток UNIFIVE Turbo3000 c ЧПУ GNC62
Система ЧПУ Siemens SINUMERIK
Семейство SINUMERIK представляет собой масштабируемый программно-аппаратный комплекс, объединяющий контроллеры, панели оператора, приводы SINAMICS и двигатели SIMOTICS. Ключевое преимущество — возможность адаптации архитектуры под задачи любой сложности: от простых 2-осевых токарных станков до многоканальных многоосевых центров с числом управляемых осей до 32.
Возможности управления
Встроенные алгоритмы Look Ahead осуществляют предварительный просмотр кадров управляющей программы и сглаживают траекторию, а функция ограничения рывка (jerk limiting) уменьшает динамические нагрузки на механические узлы. Динамическое сервоуправление и 80-битная точность вычислений NANOFP исключают ошибки округления при интерполяции.
Для повышения точности применяются компенсации наклона осей (nodding compensation), трения, а также объёмная компенсация VCS, которая учитывает геометрические отклонения линейных и поворотных осей для поддержания точного положения центра инструмента во всём рабочем пространстве. Измерительные циклы позволяют автоматически выполнять контроль размеров детали с помощью щупов и корректировать смещения инструмента.
Программирование и интеграция
Система программирования станков с ЧПУ SINUMERIK включает диалоговые среды ShopMill (для фрезерных операций) и ShopTurn (для токарных), где оператор выбирает необходимый переход из графического меню, задаёт параметры, а система генерирует готовый код. Среда SinuTrain используется для симуляции и обучения. Глубокая интеграция с IT-инфраструктурой предприятия (SINUMERIK Integrate) обеспечивает подключение роботов, систем ERP и реализацию концепции Industry 4.0.
Версии
- SINUMERIK 808D — начальный уровень для базовых токарных и фрезерных операций;
- SINUMERIK 828D — универсальное решение для стандартизированных станков, включая токарные центры с контршпинделем, приводным инструментом и осью Y;
- SINUMERIK 840D sl — высокопроизводительная система для сложных многозадачных станков;
- SINUMERIK ONE — цифровая платформа, объединяющая все функции с максимальной гибкостью и сокращением времени от проектирования до запуска.
Современные системы ЧПУ станками этого семейства находят применение в аэрокосмической, автомобильной, медицинской промышленности, а также при обработке композитов и в аддитивных технологиях.
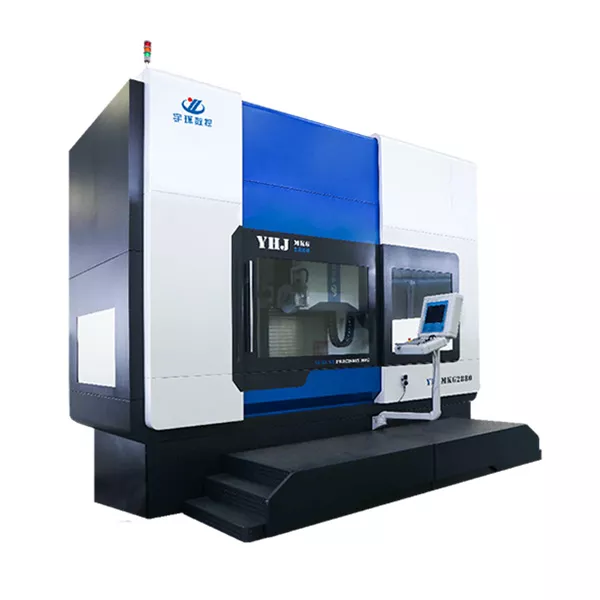
Высокоточный шлифовальный станок Yuhuan YHJMKG2880 с ЧПУ Siemens SINUMERIK
Системы ЧПУ станков Fanuc
Японская компания FANUC разрабатывает системы числового программного управления, ставшие фактическим стандартом в мировом станкостроении. Комплекс включает контроллер, панель оператора, встроенное программное обеспечение и совместимые сервоприводы, что обеспечивает высокую степень совместимости и надёжности.
Управление движением и интерполяция
Управляющие системы станков с ЧПУ Fanuc поддерживают линейную (G01), круговую (G02, G03), цилиндрическую (G07.1/G107) и полярную (G12.1/G112) интерполяции. Широкий набор стандартных циклов — от продольной черновой обработки G90 и контурной G71 до сверлильных циклов G81–G83 и резьбонарезных G84 — значительно упрощает программирование типовых операций. Реализована компенсация радиуса и длины инструмента, а также работа с несколькими системами координат (G54–G59, G52, G53).
Интеллектуальные функции
Функция нано-сглаживания улучшает качество поверхности, а динамическая компенсация погрешностей поддерживает высокую точность при длительной работе. Система предотвращения столкновений (Collision Avoidance, 3D Interference Check) и адаптивное управление уменьшают вероятность аварий. Предиктивное обслуживание и средства диагностики, включая Fanuc Servo Guide, оптимизируют сервоприводы.
Программирование и интеграция
Поддерживаются классический G-код, диалоговое программирование Manual Guide i (фрезерное) и Turn Mate i (токарное), а также интеграция с CAM-системами. Встроенные функции IoT и мониторинга (например, система «Диспетчер») позволяют анализировать загрузку оборудования, историю обслуживания и процент брака, что делает системы ЧПУ для станков Fanuc полноценным элементом цифрового производства.
- Series 0i (0i-TF, 0i-MF, 0i-F Plus) — для базовых и средних токарных, фрезерных и сверлильных операций;
- Series 30i/31i/32i-B Plus — многоосевая высокоскоростная обработка;
- Series 35i-B — токарно-фрезерные центры с 5-осевой обработкой и Digital Twin;
- Series 500i-A — масштабируемая платформа нового поколения для сложных конфигураций.
Станки с системами Fanuc выпускают детали аэрокосмического назначения, пресс-формы, медицинские импланты, компоненты трансмиссий и сложные корпусные изделия.
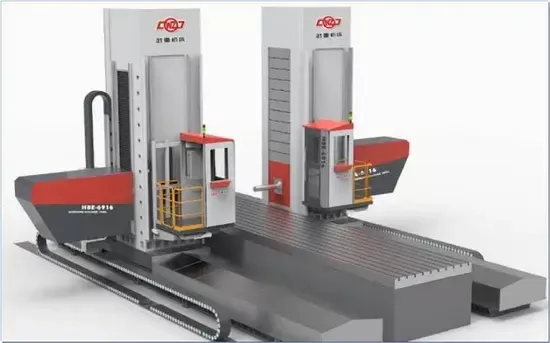
Высокоскоростной портальный расточно-фрезерный станок XKG2430 с ЧПУ Fanuc
Система ЧПУ Heidenhain TNC
Немецкая компания Heidenhain, изначально известная высокоточными измерительными системами (линейки, энкодеры), разработала линейку контроллеров TNC, ориентированных на фрезерную и токарно-фрезерную обработку. Глубокая синергия между датчиками обратной связи и управляющей электроникой обеспечивает высокую точность позиционирования.
Особенности программирования
Система управления ЧПУ фрезерный станок TNC использует язык открытого текста Klartext, что упрощает написание программ в цеховых условиях. В версиях с сенсорным экраном доступен графический ввод контуров — система автоматически генерирует управляющую программу. Расширенные циклы охватывают глубокое сверление, фрезерование резьбы, чистовую обработку карманов и создание массивов отверстий.
Управление движением и компенсации
Функция Advanced Dynamic Prediction (ADP) динамически пересчитывает траекторию, сглаживая рывки и улучшая качество поверхности даже при неоптимальных данных в программе. Алгоритмы компенсации люфта, тепловых расширений, трения и нелинейных погрешностей осей поддерживают стабильность размеров. 3D-ToolComp компенсирует радиус инструмента в пространстве, а KinematicsOpt автоматически проверяет и корректирует погрешности поворотных осей.
Защита и оптимизация
Dynamic Collision Monitoring (DCM) в реальном времени отслеживает рабочую зону и предотвращает столкновения инструмента с оснасткой или узлами станка. Optimized Contour Milling (OCM) рассчитывает стратегию трохоидального фрезерования, снижая износ инструмента. Адаптивное управление Load Adaptive Control (LAC) подстраивает параметры в зависимости от массы заготовки.
Версии
- TNC 128 — базовое решение для 3-осевых станков (фрезерование, сверление, растачивание);
- TNC 320 — компактная система для 3–5-осевых фрезерных станков с графической поддержкой программирования;
- iTNC 530 — универсальная система с режимом smarT.NC;
- TNC 640 — флагман для многоосевой и токарно-фрезерной обработки в одной программе;
- TNC7 — новейшее поколение с 24-дюймовым сенсорным дисплеем и переработанным интерфейсом.
Данные системы ЧПУ применяются при изготовлении лопаток турбин, корпусных деталей, пресс-форм, медицинских компонентов, где предъявляются жёсткие требования к точности и качеству поверхности.
Система ЧПУ IntNC PRO (ИНЭЛСИ, Иваново)
Российская разработка НТЦ «ИНЭЛСИ» — IntNC PRO — построена по модульному принципу и предназначена как для модернизации существующего парка, так и для оснащения новых станков. В состав входят блоки управления IntServo (до 32 осей), цифровые сервоусилители IntAmp на мощность 1–45 кВт, тормозные модули IntBR, пульты оператора IntOP и широкая номенклатура модулей ввода-вывода. Система имеет заключение Минпромторга РФ о подтверждении производства на территории России.
Функциональные возможности
Функция Look-Ahead анализирует до 2048 кадров вперёд, сглаживая траекторию и ограничивая рывки. Поддерживаются линейная, круговая, винтовая и сплайновая интерполяция (кубический сплайн, сплайн Акима, NURBS). Одновременное управление 32 осями даёт возможность реализовывать сложные кинематические схемы, включая 5-осевую обработку в режимах «3+2» и непрерывную.
Встроенные таблицы компенсаций (1D/2D/3D, до 256 таблиц) учитывают люфт, температурные расширения, нелинейности ходовых винтов и погрешности ориентации инструмента. Система работает с измерительными щупами, калибрует их, выполняет автоматические измерения и корректирует программу.
Программирование и диагностика
Поддерживается стандартный ISO G-код, имеются библиотеки постоянных технологических циклов для токарной и фрезерной обработки (черновое/чистовое точение, фрезерование карманов, нарезание резьбы, многопроходное сверление). Интеграция с CAM-системами, включая SprutCAM, упрощает переход от модели к готовой детали. Развитые средства диагностики регистрируют события, контролируют рабочую зону, скорость шпинделя и целостность сигналов.
Применение
Системы ЧПУ для станков IntNC PRO устанавливаются на токарные, фрезерные, координатно-расточные, шлифовальные и лазерные станки, а также на специализированное оборудование, например, намоточные станки с контролем натяжения углеродной нити. С их помощью изготавливают лопатки турбин, корпусные детали, валы, фланцы, сложный инструмент.
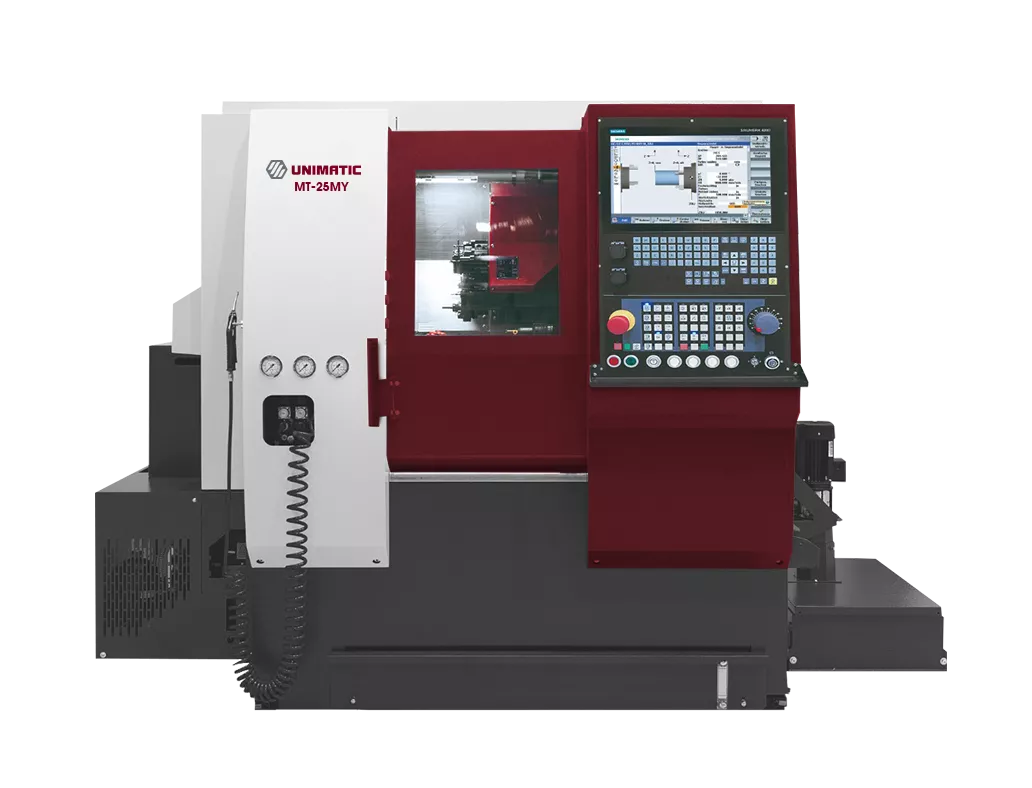
Токарный обрабатывающий центр Униматик MT25MY с ЧПУ IntNC PRO (ИНЭЛСИ, Иваново)
Видео: Презентация станка MT25MY на выставке Металлообработка-2026.
Система ЧПУ Mitsubishi Electric
Контроллеры Mitsubishi Electric охватывают диапазон от компактных решений для простых станков до высокопроизводительных систем управления многоосевыми обрабатывающими центрами. Высокоскоростной специализированный процессор обеспечивает чтение до 1000 кадров в минуту, что критично для обработки сложных контуров.
Технологии точности
Алгоритм Super Smooth Surface (SSS) одновременно повышает качество поверхности и сокращает время цикла. Он компенсирует люфты, неравномерности ходового винта, работает со сплайн-интерполяцией NURBS и автоматически адаптирует скорость на криволинейных участках. Управление OMR-FF автоматически подбирает оптимальные коэффициенты усиления для каждой оси, обеспечивая плавность движений.
Программирование и управление инструментом
Диалоговая среда NAVI MILL позволяет визуально задавать контуры и использовать готовые циклы с предварительным просмотром траектории до запуска. Функция Tool Management хранит данные об инструменте (смещения, степень износа) и представляет их в графическом виде. Для сложных координатных задач предусмотрены смещение и поворот системы координат (G68.2), автоматическое выравнивание наклонной оси (G53.1).
Многоканальность (в сериях M800/M80) реализует одновременное управление несколькими шпинделями и синхронизацию операций, например, точение и центровое сверление. Поддержка удалённого доступа (iQ Care Remote4U) и интеграция с MES-системами позволяют встраивать станок в цифровое производство.
Версии
- E80 — для базовых 2‑осевых токарных и 3‑осевых фрезерных станков;
- M80 — универсальная серия с хорошим соотношением цена/функционал;
- M800 — высокопроизводительная многоканальная система;
- M700V — для обработки заготовок со сложной поверхностью с нанометровым разрешением.
Рассмотренные типы систем ЧПУ станками успешно применяются в машиностроении, авиакосмической отрасли, производстве пресс-форм.
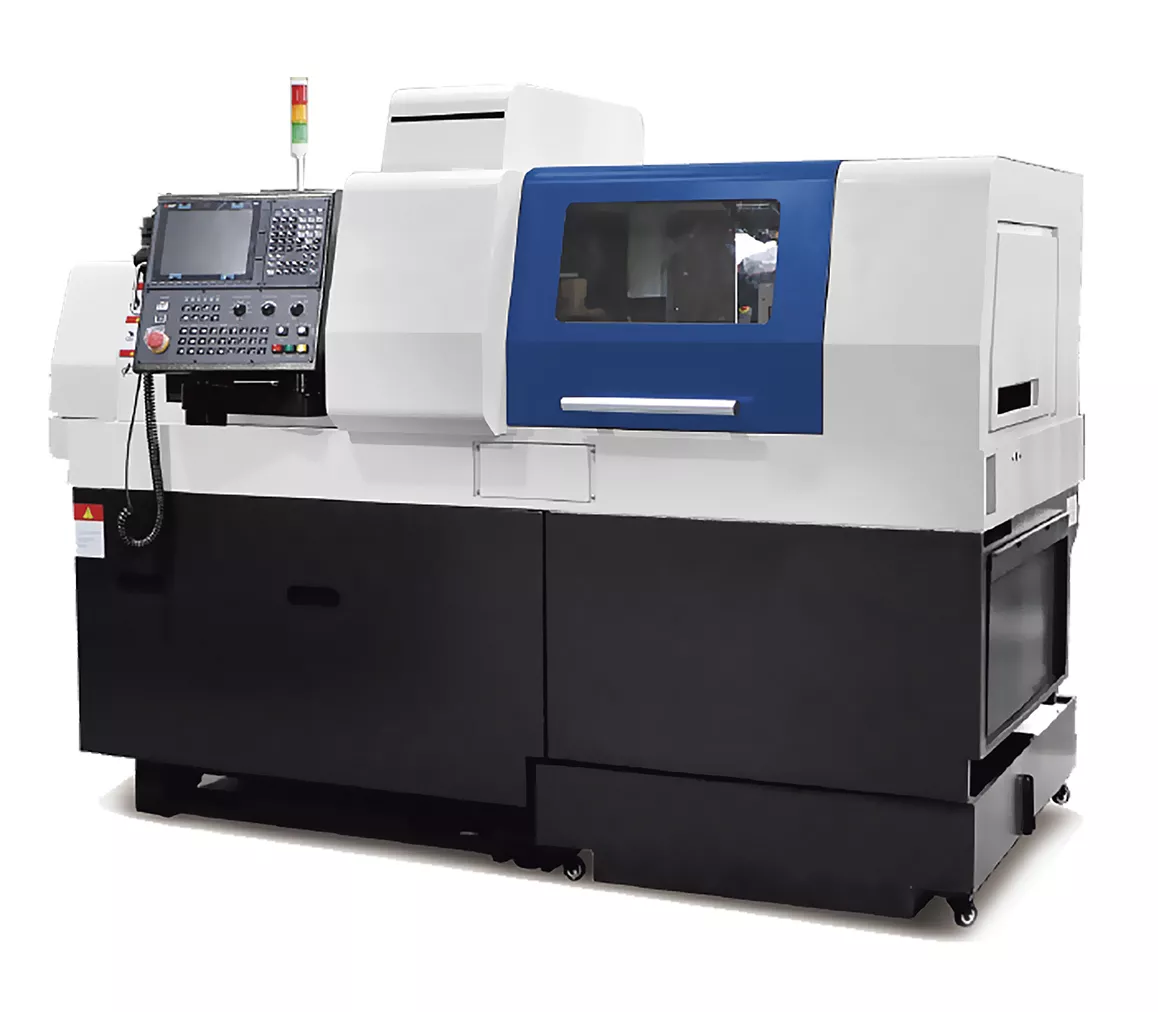
Автомат продольного точения с противошпинделем 5-ти осевой Mufeng 385 с ЧПУ Mitsubishi Electric
Система ЧПУ SYNTEC
Тайваньские контроллеры SYNTEC базируются на промышленных ПК с операционной системой реального времени. Гибкая архитектура позволяет адаптировать систему под различные типы станков: от простых токарных до сложных многоосевых обрабатывающих центров.
Основные возможности
Поддерживается до 18 и более координатных осей в зависимости от модели. Интерполяция включает линейную, круговую, винтовую и сплайновую (NURBS). Функция сглаживания траектории минимизирует вибрации и улучшает качество поверхности. Встроенные алгоритмы компенсируют люфт, износ направляющих, трение. Адаптивное управление автоматически корректирует подачу и скорость в процессе резания.
Для токарных станков реализованы программируемая сервозадняя бабка, полигональное точение, цилиндрическая и полярная интерполяции. Для фрезерных — высокоточная контурная обработка HPCC, сглаживание подачи SPA 2.0, компенсация сервозапаздывания. Графический интерфейс с визуализацией траектории облегчает отладку программ.
Коммуникация и версии
Поддержка промышленных протоколов EtherCAT, Modbus, CANopen, Profibus обеспечивает интеграцию в производственные сети и реализацию удалённого мониторинга. Линейки SYNTEC:
- Серия EZ — для токарных станков начального уровня;
- 6MA — сбалансированное решение для универсальных 3–4‑осевых станков с автоматической сменой инструмента;
- 6MB — поддерживает 4–5 осей;
- 6ME — расширенные функции для сложных обрабатывающих центров;
- Серии 21/220 — для высокопроизводительной многоосевой обработки.
Таким образом, SYNTEC позволяет подобрать систему управления станком с ЧПУ под конкретный круг задач: от серийного производства простых деталей до обработки сложных пространственных форм.
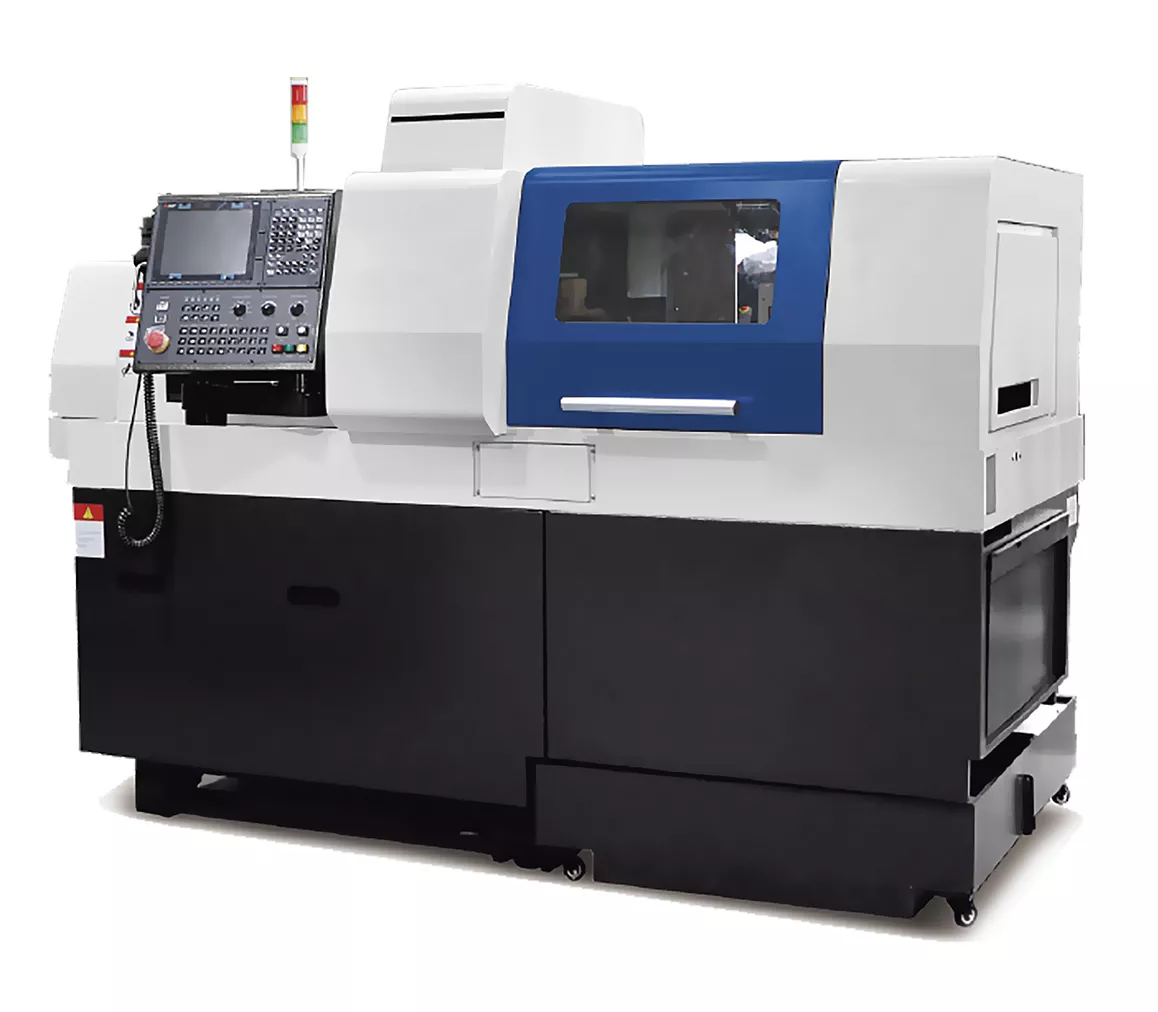
Автомат продольного точения с противошпинделем 3-х осевой Mufeng 263, 263III с ЧПУ SYNTEC
Система ЧПУ GSK CNC Equipment
Китайская компания GSK разрабатывает системы ЧПУ, объединяющие управление движением, логику ПЛК и интерфейс оператора в единой аппаратной платформе. Использование 32-битных процессоров и FPGA обеспечивает точность позиционирования вплоть до микронного уровня. Фирменная промышленная сеть GSK-Link связывает контроллер с сервоприводами и периферией.
Функциональные особенности
GSK поддерживает многокоординатное управление с числом осей от 2–4 (токарные центры) до 5 и более (обрабатывающие центры). В арсенале имеются линейная, круговая, винтовая, полярная и цилиндрическая интерполяции. Специализированная функция «осциллирующего ломания стружки» накладывает синусоидальное возмущение на подачу, дробя длинную стружку на мелкие фрагменты и предотвращая её наматывание. Функция восстановления резьбы и полигональное точение расширяют технологические возможности.
Интеллектуальные функции включают компенсацию геометрических отклонений, подавление вибраций, автоматическое определение инерции приводов. Программирование осуществляется как в стандартном G-коде, так и с использованием макросов (Macro B). Офлайн-инструменты GSK-CAM и GSK-NCEditor позволяют выполнять симуляцию и отладку программ перед загрузкой в контроллер.
Безопасность и интеграция
Система обеспечивает интеллектуальное предотвращение столкновений, безопасный возврат при аварийном прерывании, контроль ошибок следования, разграничение прав доступа. Модель GSK27i ориентирована на концепцию Smart Factory и поддерживает многоканальное управление (до 4 каналов), 5-осевую обработку с RTCP, удалённый мониторинг и подключение промышленных роботов.
Версии
- GSK 928TE/TC — для токарных станков;
- GSK 980TD/TDi — для токарных центров с высокоточным управлением и онлайн-конфигурированием сервопараметров;
- GSK 218MC — для обрабатывающих центров с функцией предварительной обработки Look-Ahead;
- GSK 25i/26i — для многофункциональных центров с 3–5 осями;
- GSK 27i — многоканальная система с широкими интеллектуальными возможностями.
Данные системы ЧПУ для станков находят применение в автомобилестроении, производстве пресс-форм, приборостроении, обработке корпусных деталей и высокоточных компонентов.
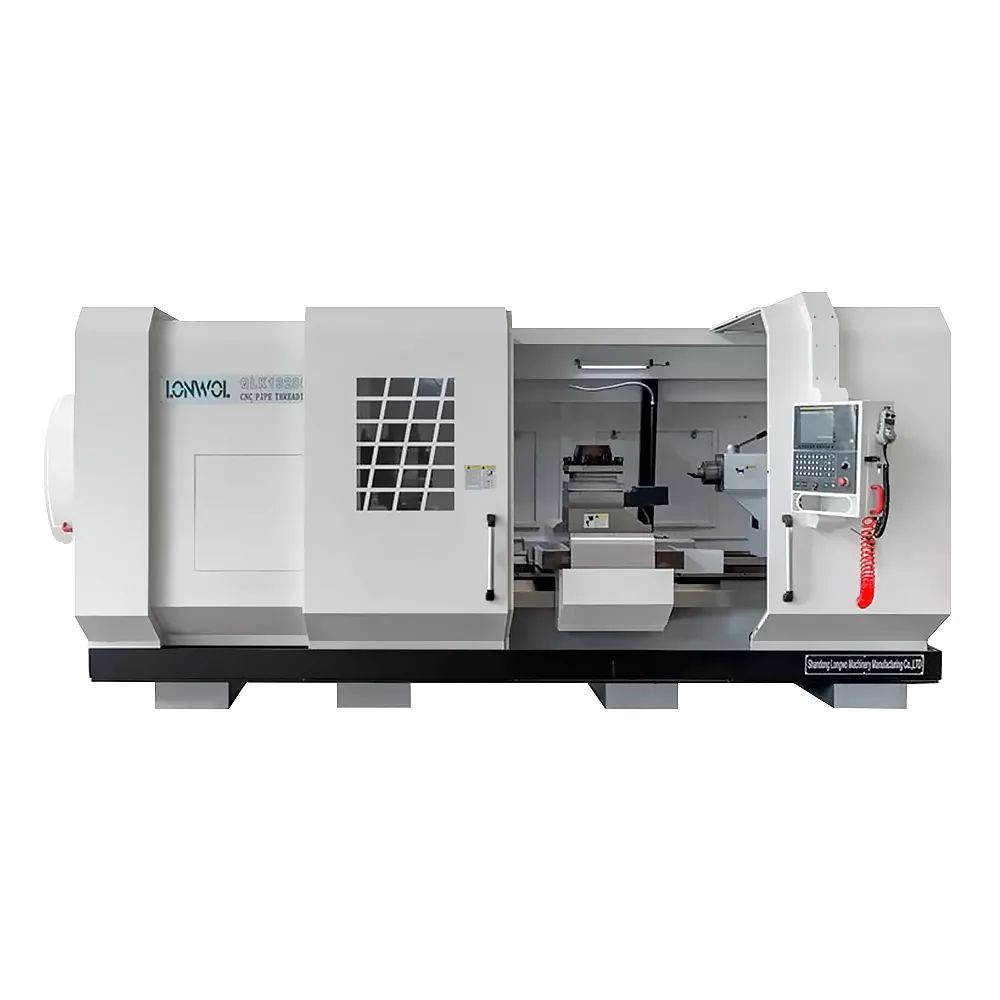
Трубонарезной токарный станок Oturn QLK1345C с ЧПУ GSK CNC Equipment
Сравнительная таблица
Для наглядного сопоставления ключевых параметров различных систем управления станками с ЧПУ ниже приведена сводная таблица.
| Производитель | Серии / модели | Макс. число осей (типовые) | Особые функции | Характерные применения |
|---|---|---|---|---|
| Kede CNC (GNC62) | GNC62 / GNC62.2 | 5 осей (линейные + поворотные) | Шина GLINK 100 Мбит/с, лазерная интерферометрия, русскоязычный интерфейс | Токарно-фрезерные центры, лопатки турбин, корпуса |
| Kede CNC (станки) | KMC, KTX, KGHM и др. | До 5 осей | Интегрированные решения (ЧПУ + станок + приводы) | 5-осевая обработка сложных деталей, заточка инструмента |
| Siemens | SINUMERIK 808D/828D/840D sl/ONE | До 32 осей | Look Ahead, VCS, NANOFP, ShopMill/ShopTurn, интеграция ERP | Все типы станков, аддитивные технологии, композиты |
| Fanuc | Series 0i/30i/31i/32i/35i/500i-A | До 32 осей (топовые) | Нано-сглаживание, 3D Interference Check, Manual Guide i | Высокоточное точение, фрезерование, многоцелевые центры |
| Heidenhain | TNC 128/320/640/TNC7 | До 5 осей (TNC 640) | Klartext, ADP, DCM, KinematicsOpt | Фрезерные, токарно-фрезерные центры, медтехника |
| ИНЭЛСИ (Россия) | IntNC PRO | До 32 осей | Look-Ahead 2048 кадров, сплайн NURBS, измерения в цикле | Модернизация и новое оборудование, намоточные станки |
| Mitsubishi | E80/M80/M800/M700V | До 32 осей | SSS-управление, OMR-FF, NAVI MILL, удалённая диагностика | Машиностроение, пресс-формы, высокоскоростная обработка |
| SYNTEC | EZ/6MA/6MB/6ME/21/220 | До 18+ осей | HPCC, SPA 2.0, полигональное точение, адаптивное управление | Универсальные станки, обработка пластиков, мебель |
| GSK | 928TE/980TD/218MC/25i/26i/27i | До 5+ осей | Осциллирующее ломание стружки, Macro B, Smart Factory | Автомобильные компоненты, пресс-формы, шлифовка |
Анализ современных систем ЧПУ показывает, что выбор управляющей системы для станка должен базироваться на чётком понимании технологических задач. Если ключевым критерием является высочайшая точность пространственной обработки и глубокая интеграция в цифровое предприятие, то флагманские платформы Siemens SINUMERIK ONE или Fanuc Series 500i-A предоставляют максимальные возможности по количеству осей, компенсациям и сетевому взаимодействию. Для цехов, ориентированных на фрезерные операции с частой сменой номенклатуры, системы Heidenhain TNC предлагают удобный язык Klartext и мощные измерительные циклы.
Отечественная IntNC PRO занимает нишу импортозамещения, обеспечивая управление до 32 осей и работу с измерительными щупами, что делает её рациональным выбором при модернизации парка или создании специального оборудования. Китайские GNC62 и GSK, тайваньские SYNTEC, а также японские Mitsubishi серий E80/M80 предлагают сбалансированные решения для широкого спектра токарных и фрезерных станков, сочетая высокую функциональность с меньшей стоимостью владения. Важно отметить, что все перечисленные системы поддерживают стандартный G-код и имеют развитые средства диалогового программирования, что облегчает обучение операторов и ускоряет внедрение.
Таким образом, современный рынок предлагает управляющие системы станков с ЧПУ практически для любых производственных сценариев: от единичного изготовления сложных деталей до массового выпуска стандартизированной продукции. Принимая решение, необходимо оценивать не только заявленные технические характеристики, но и доступность сервиса, совместимость с имеющимся парком приводов и датчиков, а также перспективы масштабирования производства в рамках цифровой трансформации.
|
Спросить или записаться на курсы
|
Заказать услугу
|