

Содержание
- Определение станка с ЧПУ и искусственным интеллектом
- Ключевые особенности станка с поддержкой машинного обучения
- Сравнение эффективности традиционной и интеллектуальной обработки в энергомашиностроении
- Задачи обработки металла в энергетике, решаемые искусственным интеллектом
- Технологии машинного обучения в современных системах ЧПУ
- Нейросети для прогнозирования износа инструмента
- Адаптивное управление скоростью резания и подачей
- Компьютерное зрение для распознавания дефектов
- Автоматическая коррекция геометрии при тепловых деформациях
- Интеллектуальный анализ шероховатости в реальном времени
- Предиктивная аналитика состояния шпинделя и направляющих
- Автономная оптимизация траектории обработки корпусных деталей
- Экономический эффект и сокращение затрат
- Проблемы внедрения и ограничения технологий
- Дорожная карта интеграции ИИ в станочный парк
- Обзор систем ЧПУ с интегрированным ИИ
- Тренды развития и прогноз на 5 лет
Энергетическое машиностроение предъявляет исключительно высокие требования к точности, надежности и эффективности обработки металла. Производство турбин, генераторов, корпусов реакторов и арматуры высокого давления связано с необходимостью резания жаропрочных сталей, титановых и никелевых сплавов, где цена ошибки измеряется микрометрами, а потенциальный ущерб от брака — существенными убытками. Эти обстоятельства стимулируют активное внедрение технологий искусственного интеллекта (ИИ) и машинного обучения (МО). Данная статья представляет собой технический обзор принципов работы, практических кейсов и стратегических перспектив интеграции ИИ в станочный парк предприятий энергосектора.
Определение станка с ЧПУ и искусственным интеллектом
Станок с числовым программным управлением и искусственным интеллектом представляет собой киберфизическую систему, в которой традиционная архитектура ЧПУ дополнена модулями анализа данных и принятия решений на базе алгоритмов МО. В отличие от классического оборудования, строго выполняющего заданную управляющую программу (G-код) без анализа контекста, интеллектуальный станок способен воспринимать внешнюю среду, интерпретировать сенсорную информацию и адаптировать свое поведение для достижения целевых показателей качества.
Ключевые отличия от обычного станка с ЧПУ
Фундаментальное различие заключается в наличии обратной связи, реализованной не просто через контроль положения исполнительных органов, а через семантический анализ физики процесса резания.
- Обычный станок с ЧПУ: выполняет жестко заданную программу без учета внешних факторов; не реагирует на износ инструмента, изменения свойств материала и другие отклонения; требует регулярного контроля и ручной перенастройки оператором.
- Станок с ИИ: взаимодействует с датчиками, камерами и системами диагностики; корректирует параметры обработки «на лету»; прогнозирует неисправности и износ; оптимизирует процесс без вмешательства человека.
Основные компоненты станка с ИИ
- Базовая конструкция ЧПУ-станка: фрезерный, токарный или многоцелевой обрабатывающий центр с прецизионными направляющими и сервоприводами.
- Сенсорная сеть: акселерометры для регистрации вибрации, термопары для мониторинга температуры, динамометры или токовые клещи для измерения нагрузки на шпиндель, акустические датчики и камеры машинного зрения.
- Вычислительный модуль: промышленный ПК или FPGA-ускоритель, реализующий нейросетевые алгоритмы и предиктивную аналитику.
- Интерфейс связи: промышленные протоколы (OPC UA, MTConnect, MQTT) для обмена данными между контроллером ЧПУ и ИИ-модулем.
- Программное обеспечение: среда для обучения моделей, визуализации данных и интеграции с цифровыми двойниками.
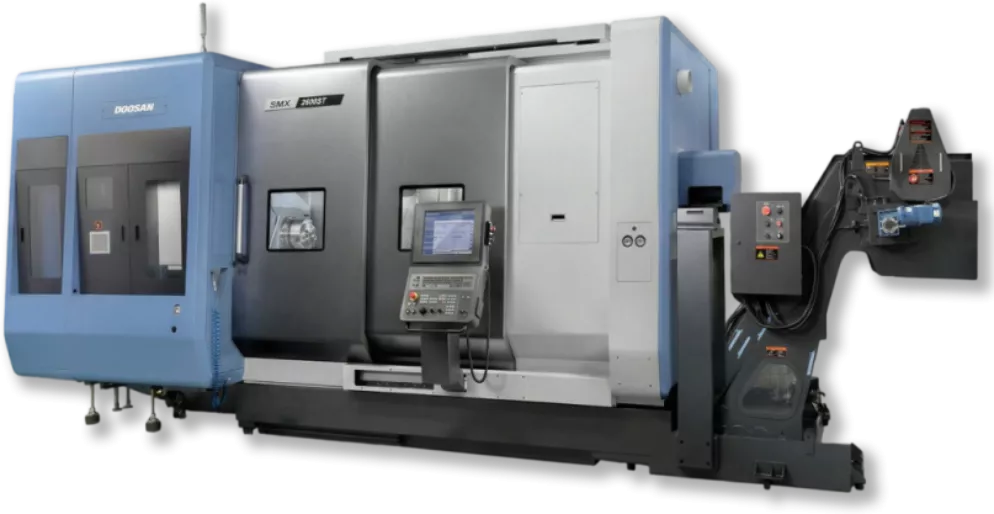
Обрабатывающий центр с ЧПУ DOOSAN PUMA SMX2600S с ИИ-функционалом
DOOSAN PUMA SMX2600S (с ЧПУ Fanuc)
Тип: горизонтальный токарно‑фрезерный центр.
ИИ‑функционал: адаптивное управление подачей при прерывистом резании; предотвращение вибраций за счёт автоматической настройки параметров; облачная диагностика через Fanuc ZDT.
Ключевые особенности станка с поддержкой машинного обучения
Применение МО выводит автоматизацию на уровень, при котором оборудование не просто выполняет команды, а самостоятельно формирует стратегию обработки. Рассмотрим ключевые особенности такого оборудования, реализующие принцип искусственный интеллект автоматизация технологических процессов в энергетике.
- Адаптация в реальном времени. Станок корректирует параметры обработки непосредственно в процессе резания, реагируя на изменение свойств материала, износ инструмента, вибрации и температурные деформации. При резком росте нагрузки на шпиндель система автоматически снижает подачу, предотвращая поломку инструмента.
- Предиктивное обслуживание. Алгоритмы МО прогнозируют износ и неисправности, анализируя вибрацию подшипников, температуру двигателя и акустические сигналы. Результатом становится сокращение простоев на 35–50% за счет плановой замены компонентов до их выхода из строя.
- Оптимизация режимов резания. Система автоматически подбирает параметры под конкретную задачу: скорость подачи, частоту вращения шпинделя, глубину резания. Эффект выражается в снижении расхода инструмента на 20–30% и повышении качества поверхности.
- Контроль качества с помощью компьютерного зрения. Камеры и нейросети сравнивают обработанную деталь с CAD-моделью, выявляют дефекты и запускают доработку проблемных участков без остановки производства. Брак при резке неоднородных материалов может снижаться с 15% до 3%.
- Энергоэффективность и стабильность. Интеллектуальная обработка целенаправленно ищет энергоэффективные стратегии, оптимизируя траекторию инструмента для минимизации работы на высоких нагрузках. Это не только снижает углеродный след, но и уменьшает операционные затраты. Стабильность качества достигается за счет постоянного удержания параметров процесса в заданном технологическом окне, что критически важно при изготовлении ответственных деталей энергетического оборудования.
Сравнение эффективности традиционной и интеллектуальной обработки в энергомашиностроении
В контексте искусственный интеллект автоматизация производства энергетика демонстрирует значительный рост показателей эффективности по сравнению с традиционными методами. Сравнительный анализ представлен в таблице ниже.
| Параметр | Традиционное ЧПУ | Станок с ИИ |
|---|---|---|
| Брак | 10–20% | 2–5% |
| Простои | 15–25% (аварийные) | 5–10% (плановые) |
| Расход инструмента | Высокий (замена по регламенту) | Снижен на 20–30% |
| Энергопотребление | Фиксированное | Оптимизированное |
| Зависимость от оператора | Высокая | Низкая |
Задачи обработки металла в энергетике, решаемые искусственным интеллектом
Специфика энергомашиностроения формирует специфический пул задач, где применение ИИ дает максимальный экономический эффект. Это направление является ядром концепции использования искусственного интеллекта при автоматизация процессов в энергетике.
- Работа с труднообрабатываемыми сплавами. Обработка жаропрочных сталей, титановых и никелевых суперсплавов требует прецизионного контроля температуры и нагрузки. ИИ решает задачи оптимизации режимов резания, компенсации тепловых деформаций заготовки и прогнозирования износа инструмента, повышая точность до 0,01–0,03 мм.
- Изготовление деталей сложной геометрии. Фрезеровка лопаток турбин, роторов и спиральных камер с криволинейными поверхностями требует многоосевой обработки. Алгоритмы оптимизируют траекторию инструмента для минимизации вибраций и предотвращения столкновений, исключая ручную доводку.
- Контроль качества и интеграция с цифровыми двойниками. Системы компьютерного зрения выявляют микротрещины и отклонения формы, обеспечивая допуски в 0,01–0,05 мм. Цифровые двойники симулируют процесс обработки до запуска на реальном станке, исключая ошибки на этапе программирования.
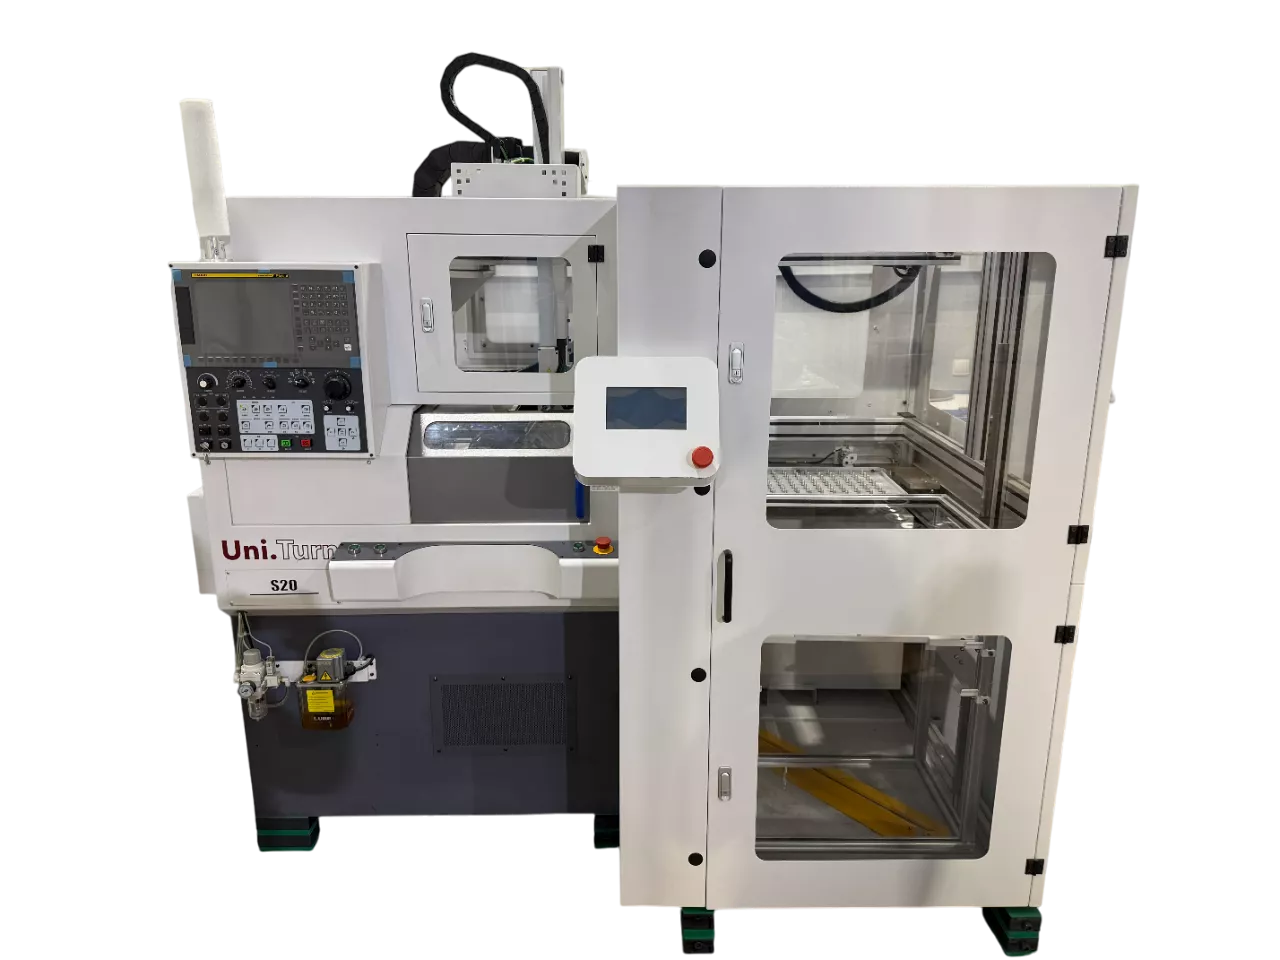
Прецизионный токарный станок с ЧПУ Uni.Turn JD S20 с ИИ-функционалом
Uni.Turn JD S20 (с опцией ЧПУ Siemens/Fanuc)
Тип: прецизионный токарный станок.
ИИ‑функционал: AI Servo Monitor (анализ нагрузки на сервоприводы); Adaptive Control (автоматическая стабилизация силы резания); Zero Downtime (облачная аналитика для прогнозирования отказов).
Технологии машинного обучения в современных системах ЧПУ
Интеграция МО в системы ЧПУ превращает станки в адаптивные интеллектуальные системы. Рассмотрим ключевые технологии, обеспечивающие искусственный интеллект автоматизация технологических процессов и производств в энергетике.
Основные типы алгоритмов
- Нейронные сети (CNN, LSTM, BiLSTM): Обрабатывают изображения для контроля качества и временные ряды с датчиков для прогнозирования износа. LSTM особенно эффективны для анализа длительных зависимостей в процессах резания.
- Обучение с подкреплением (Reinforcement Learning): Оптимизирует стратегию замены инструмента и адаптацию к новым материалам.
- Генетические алгоритмы и муравьиные колонии (ACO): Осуществляют поиск оптимальных последовательностей обработки и маршрутов холостых ходов.
- Ансамбли моделей (Random Forest, XGBoost): Повышают точность прогнозов за счет комбинирования нескольких алгоритмов.
Архитектура системы МО для ЧПУ
Типичная архитектура включает сенсорный уровень (датчики), уровень сбора данных (IoT-шлюзы), вычислительный модуль (Edge-устройства или облачные платформы), алгоритмический блок и интерфейс оператора с визуализацией параметров и рекомендациями по оптимизации.
Нейросети для прогнозирования износа инструмента
Прогнозирование износа инструмента по вибрации и нагрузке — одна из наиболее востребованных функций ИИ в механообработке. Выбор архитектуры нейросети зависит от характера данных.
Архитектуры и методология
- Двунаправленные LSTM (BiLSTM): Анализируют временной ряд не только «вперед», но и «назад», что важно для учета смены режимов резания. Точность определения износа может достигать 97,5%.
- Фузия данных: Объединение сигналов вибрации, силы резания, тока шпинделя и температуры дает более полную картину, чем анализ отдельных параметров.
- Физически согласованные модели: В архитектуру нейросети закладывают известные физические закономерности (например, монотонное возрастание износа), что повышает надежность прогноза.
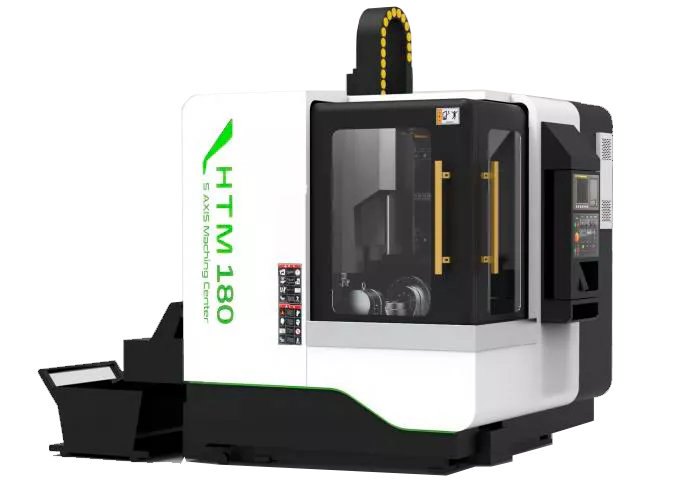
5-ти осевой обрабатывающий центр HTM180F5 с ИИ-функционалом
HTM180F5 (при комплектации с ЧПУ Siemens)
Тип: пятиосевой фрезерный обрабатывающий центр.
ИИ‑функционал: динамическая оптимизация траекторий инструмента; компенсация тепловых деформаций в реальном времени; мониторинг износа инструмента с автоматической корректировкой режимов.
Адаптивное управление скоростью резания и подачей
Адаптивное управление с применением ИИ — это метод автоматического изменения параметров резания в реальном времени на основе анализа текущего состояния процесса. Система собирает данные с датчиков, оценивает износ инструмента и стабильность процесса, после чего рассчитывает и применяет новые уставки для предотвращения вибраций и поломок.
Компьютерное зрение для распознавания дефектов
Системы компьютерного зрения (CV) на базе глубокого обучения автоматизируют контроль качества. Они выявляют микротрещины, раковины, царапины и прижоги. Оптимальной стратегией часто является гибридный подход: быстрая детекция YOLOv8 для отсеивания явного брака и прецизионная сегментация U-Net для анализа спорных участков.
Автоматическая коррекция геометрии при тепловых деформациях
Тепловые деформации — ключевая причина снижения точности обработки. ИИ-системы используют данные термопар и лазерных интерферометров для прогнозирования коробления и коррекции координат инструмента. Применение LSTM-сетей и фильтров Калмана позволяет улучшить точность размеров в 3–5 раз, снижая отклонения с ±0,1 мм до ±0,02 мм.
Интеллектуальный анализ шероховатости в реальном времени
Современные системы позволяют контролировать параметры шероховатости (Ra, Rz) непосредственно в процессе обработки. Алгоритмы CNN и регрессионные модели прогнозируют изменение микрорельефа поверхности, обеспечивая стабильность Ra и сокращая время финишной обработки. Это ключевой элемент эффективности использования искусственного интеллекта при автоматизация энергетики, где качество поверхности влияет на КПД турбин.
Предиктивная аналитика состояния шпинделя и направляющих
PdM-системы (Predictive Maintenance) анализируют виброспектр и температурные тренды для прогнозирования остаточного ресурса критических узлов. Внедрение таких систем увеличивает ресурс шпинделя с 1–2 до 3–5 лет и снижает аварийные простои на 70–90%.
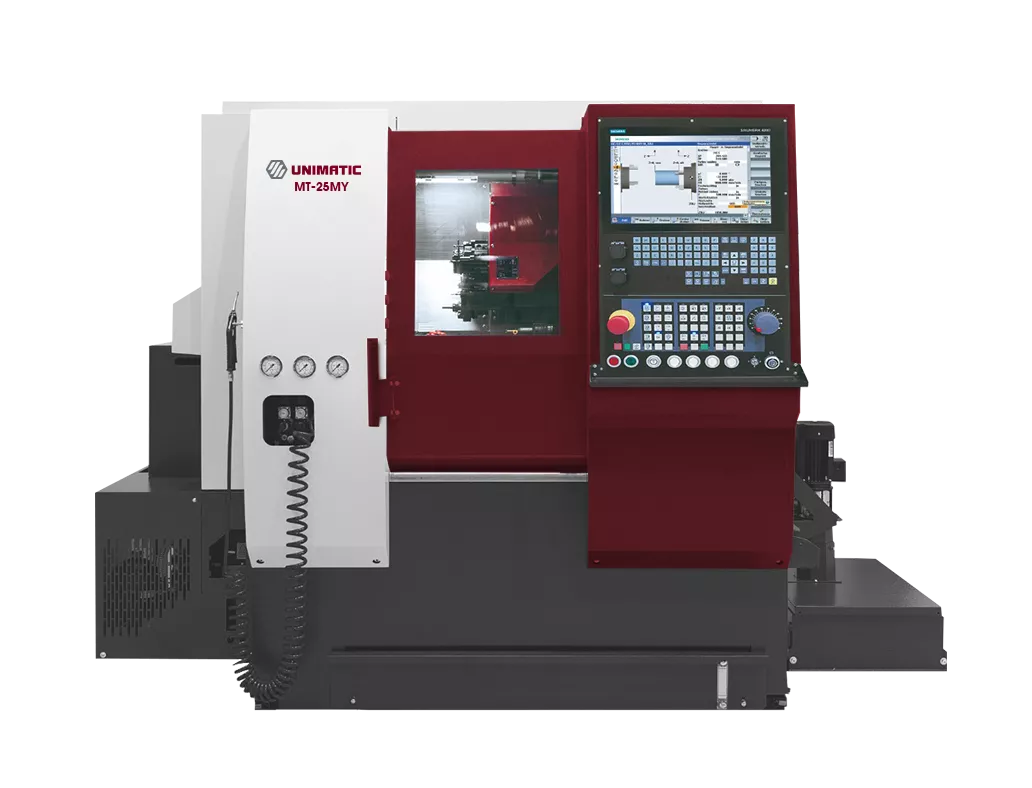
Обрабатывающий центр Униматик MT25MY с ИИ-функционалом
MT25MY
Тип: токарный обрабатывающий центр.
ЧПУ: ИНЭЛСИ (российская система).
ИИ‑функционал (в развитии): локальная предиктивная диагностика (прогнозирование отказов на основе данных с датчиков); накопление статистики по износу инструмента для корректировки режимов; совместимость с российскими ERP/MES (1С, Галактика).
Для чего подходит: серийное производство, импортозамещение, предприятия с требованиями к КИИ РФ.
Автономная оптимизация траектории обработки корпусных деталей
Для сложных корпусных деталей энергоарматуры применяются алгоритмы, минимизирующие холостые ходы и равномерно распределяющие нагрузку. Применение генетических алгоритмов и обучения с подкреплением позволяет сократить время обработки на 15–30% и снизить износ инструмента на 20–40%.
Экономический эффект и сокращение затрат
Внедрение ИИ трансформирует экономику производства. Это реализация концепции внедрения искусственного интеллекта для автоматизации процессов энергетического предприятия на практике.
| Источник затрат | Традиционная обработка | Интеллектуальная обработка |
|---|---|---|
| Время цикла | Базовое | −20–40% |
| Брак по геометрии | 2–5% | 0,1–0,5% |
| Простои из-за поломок | 5–10% времени | 1–2% |
| OEE (общая эффективность) | 60–70% | 80–90% |
Проблемы внедрения и ограничения технологий
Несмотря на высокий потенциал, существуют барьеры для внедрения технологий искусственного интеллекта в энергетическом машиностроении.
Проблемы данных и ограничения МО. Для обучения моделей требуются большие объемы размеченных данных, сбор которых при обработке новых сплавов является дорогостоящим и длительным. Модели, обученные на одном сплаве, часто не применимы к другому без переобучения из-за различий в физико-химических свойствах. Также остро стоит проблема интерпретируемости моделей («черный ящик»), что требует развития методов Explainable AI (XAI).
Кибербезопасность. Подключение станков к промышленному интернету вещей (IIoT) расширяет поверхность атак. Необходима строгая сегментация сетей, шифрование данных и многофакторная аутентификация для защиты от компрометации моделей и подмены данных.
Квалификация персонала. Оператор интеллектуального ЧПУ-оборудования должен сочетать традиционные навыки наладки и программирования G-кода с пониманием принципов машинного обучения, анализа данных и кибербезопасности.
Дорожная карта интеграции ИИ в станочный парк
Успешная интеграция требует системного подхода, обеспечивающего искусственный интеллект автоматизация технологических процессов в энергетике.
- Аудит и пилотный проект: Выбор одной задачи с измеримым KPI (например, предиктивное обслуживание шпинделей) и оценка качества данных.
- Разработка прототипа: Очистка данных, выбор технологического стека (Edge/Cloud), создание MVP (минимально жизнеспособного продукта) модели.
- Валидация: A/B-тестирование в реальных производственных условиях, сравнение показателей до и после внедрения.
- Масштабирование: Интеграция с MES/ERP-системами, внедрение MLOps для непрерывного мониторинга и дообучения моделей.
Обзор систем ЧПУ с интегрированным ИИ
Рынок предлагает широкий спектр решений различного уровня зрелости для реализации концепции применения искусственного интеллекта для автоматизации энергетического сектора.
Сравнительная таблица производителей
| Производитель | Ключевые ИИ-функции | Особенности |
|---|---|---|
| Siemens (SINUMERIK) | Цифровые двойники, адаптивное управление, предиктивное обслуживание | Глубокая интеграция с MindSphere и экосистемой Industry 4.0 |
| Fanuc (31i-B, 0i-MF Plus) | AI Servo Monitor, Zero Downtime (ZDT), предотвращение столкновений | Глобальная база данных для обучения моделей, высокая надежность |
| Heidenhain (iTNC 530) | Dynamic Precision, компенсация тепловых деформаций | Акцент на прецизионную точность, удобный интерфейс |
| Mitsubishi Electric (M800/M80) | e-F@ctory, AI Spindle Control, энергосбережение | Сильная интеграция с промышленными роботами |
| ИНЭЛСИ (Россия) | Локальная предиктивная аналитика, интеграция с 1С | Соответствие требованиям КИИ РФ, локализация данных |
Тренды развития и прогноз на 5 лет
Дальнейшее развитие самооптимизирующихся станочных систем будет определяться несколькими ключевыми трендами в сфере внедрения искусственного интеллекта в производственные процессы энергетических предприятий.
Тренды развития
- Edge AI: Перенос вычислительной нагрузки на периферийные устройства для принятия решений в режиме реального времени без задержек облака.
- Генеративный ИИ в CAM: Автоматическая генерация оптимальных управляющих программ на основе физического моделирования процесса резания.
- Глубокая интеграция: Сквозная связь станков с ERP, MES и IoT-платформами для сквозной оптимизации цепочек поставок и энергопотребления.
- Фокус на устойчивость: Целенаправленный поиск стратегий снижения углеродного следа и экономии ресурсов.
Интеграция искусственного интеллекта и машинного обучения в системы ЧПУ является не опциональным улучшением, а насущной необходимостью для предприятий энергетического машиностроения.
Технологии адаптивного управления, предиктивной аналитики и компьютерного зрения обеспечивают повышение точности обработки в 3–5 раз, снижение брака до уровня менее 1% и сокращение времени циклов на 20–40%. Основными вызовами остаются дефицит качественных данных для обучения моделей, сложность интеграции с устаревшим оборудованием и острая потребность в квалифицированных кадрах на стыке IT и металлообработки.
Решения таких вендоров, как Siemens, Fanuc и отечественных разработчиков, уже сегодня позволяют реализовать концепцию «умного цеха», закладывая фундамент для создания полностью автономных производственных комплексов будущего.
|
Спросить или записаться на курсы
|
Заказать услугу
|


