Содержание
- Основные технические характеристики и функционал ЧПУ «Инелси»
- Сравнение поддерживаемых циклов и G-кодов: «Инелси» vs Fanuc vs Siemens vs Mitsubishi Electric
- Интерфейс и логика программирования: «Инелси», Heidenhain, Mazak (Mazatrol), Okuma (OSP), Haas
- Совместимость «Инелси» с CAM-системами: критерии и практические ограничения
- Особенности постпроцессоров для «Инелси» в сравнении с зарубежными ЧПУ
- Позиционирование российских ЧПУ: «Атомика», «Купол-ПРО», «АксиОМА» — ключевые параметры
- Практические кейсы: применение «Инелси» на станках для металлообработки
- Типичные сложности при переходе на «Инелси» с Fanuc/Siemens/Haas и пути их устранения
- Сервис, обучение, техподдержка: «Инелси» против зарубежных и российских аналогов
- Ценообразование и условия поставки: «Инелси» vs лидеры рынка
- Критерии выбора ЧПУ для цеха: как сопоставить «Инелси» с Mazak, Okuma, Heidenhain по задачам обработки
Выбор системы ЧПУ технолог рассматривает как инструмент, влияющий на структуру маршрута обработки, число проходов, время наладки и стабильность точности в серии. Ниже система IntNC PRO («Инелси») сопоставляется с зарубежными и российскими решениями именно с этой позиции — с точки зрения специалиста, который проектирует технологический процесс и отвечает за качество результата.
Основные технические характеристики и функционал ЧПУ «Инелси»
Система IntNC PRO разработана научно-техническим центром «ИНЭЛСИ» и представляет собой модульную цифровую платформу управления металлорежущим оборудованием. Для технолога принципиально важны параметры, определяющие способность стойки удерживать точность при высоких скоростях и сложной кинематике, а также набор функций, позволяющих перераспределять работу между черновыми и чистовыми переходами.
Вычислительная база и точность интерполяции
Система использует 80-битную точность вычислений, что исключает накопление ошибок округления при расчёте траектории. Минимальная дискретность задания линейных перемещений составляет 1 нм. Время кадра — от 0,2 мс. Глубина предварительного просмотра достигает 2048 кадров, что позволяет стойке заранее оптимизировать скорость на криволинейных участках без рывков и перерегулирования.
Управление движением реализовано с ограничениями по ускорению и рывку. Поддерживаются линейная, круговая, винтовая и спиральная интерполяция, а также формирование кривых разгона/торможения по s-кривой. Для чистовых проходов по сложным поверхностям доступна сплайн-интерполяция NURBS с адаптацией скорости.
Источник: inelsy.com
Архитектура и масштабируемость
Блок управления IntServo масштабируется кратно четырём осям. Система поддерживает до 32 одновременно управляемых и интерполируемых осей, до 16 независимых каналов (из них до 4 одновременно интерполируемых). Максимальная скорость быстрых перемещений — 200 м/мин, частота вращения шпинделя — до 40 000 об/мин. Объём памяти под пользовательские программы — до 100 ГБ.
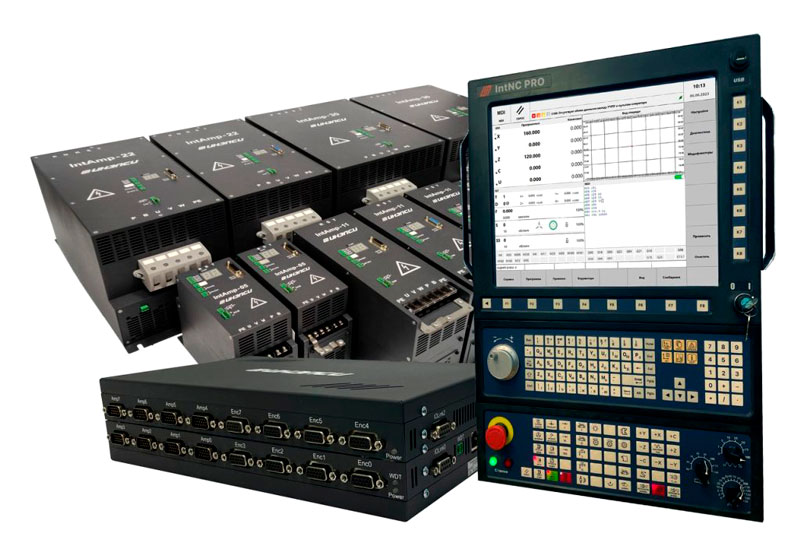
Аппаратная периферия включает сервоусилители IntAmp, тормозные модули IntBR, модули ввода-вывода IntDIO и IntFastDIO, пульты оператора IntOP. Дискретных входов/выходов — до 2048/1536, высокоскоростных — до 96/48. Поддерживаются интерфейсы Ethernet, RS-422, USB, а также цифровые каналы IntLink, IOLink, FastLink.
Функции, влияющие на маршрут обработки
- Компенсации: люфт, температурные смещения, кинематические преобразования; 1D, 2D и 3D таблицы компенсации нелинейности (до 256 таблиц).
- Инструмент: коррекция на радиус в произвольной плоскости, коррекция на форму, длину и ориентацию инструмента в пространстве; контроль «времени жизни» инструмента.
- Измерения: измерительные циклы в ручном и автоматическом режимах с автоматическим обновлением данных инструмента и детали.
- 5-осевая обработка: режимы «3+2» и непрерывная интерполяция с учётом кинематики станка; управление центром инструмента и точкой резания.
- Контроль зарезов: режим предотвращения столкновений при 2D/3D-коррекции.
- Динамический расчёт зон безопасности и программные ограничители осей.
С точки зрения технолога этот набор означает, что маршрут можно строить с минимальным числом проходов: точное управление положением инструмента на черновых операциях снижает припуск под чистовую обработку, а измерительные циклы и компенсации уменьшают вероятность брака, требующего повторных проходов.
Сравнение поддерживаемых циклов и G-кодов: «Инелси» vs Fanuc vs Siemens vs Mitsubishi Electric
Для технолога постоянные циклы — это готовые «кирпичи» маршрута. Их состав и поведение определяют, сколько переходов можно запрограммировать без ручного описания траектории.
| Критерий | «Инелси» (IntNC PRO) | Fanuc | Siemens (Sinumerik) | Mitsubishi Electric |
|---|---|---|---|---|
| Базовый стандарт | ISO 6983-1:1982, ГОСТ 20999-83; совместимость с диалектом Fanuc | Собственная развитая экосистема G-кодов | Собственный синтаксис, отличие от Fanuc | Собственный набор, частично совместим с Fanuc |
| Токарные циклы | Черновое/чистовое точение, канавки, резьба, измерительные циклы | G71 (продольная черновая), G72 (торцевая), G73, G74, G76 (резьба) | Стандартизированные циклы с параметризацией, макросы | Специализированные циклы для высокоточной обработки |
| Фрезерные циклы | Карманы, многопроходное сверление, резьбофрезерование, шаблоны шлифования | G81–G86 (сверление с опциями), развитые постоянные циклы | Циклы для карманов, резьбы, интеграция с ПЛК | Циклы для сложных поверхностей и композитов |
| 5-осевая обработка | «3+2» и непрерывная, 3D-коррекция на форму | Поддерживается, требует опций | Поддерживается, глубокая интеграция | Сильная ниша: аэрокосмос, сложные формы |
| Измерительные циклы | Привязка инструмента и детали, калибровка щупа, контроль в процессе | Есть, часто через макросы | Развитые измерительные циклы | Есть, ориентированы на высокоточные задачи |
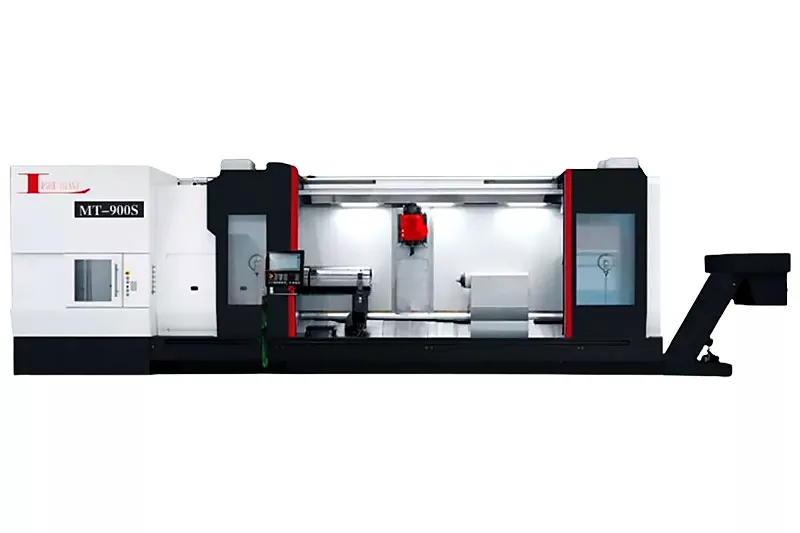
Станки по металлу с ЧПУ Siemens
Практический вывод: совместимость IntNC PRO с диалектом Fanuc означает, что технолог может переносить отработанные программы с минимальной адаптацией. Однако поведение конкретных циклов (например, обработка углов и фасок в аналоге G71) требует проверки — даже при совместимости синтаксиса логика отработки может отличаться. Siemens и Mitsubishi предлагают более закрытые, но глубоко проработанные наборы циклов, ориентированные на свои экосистемы.
Интерфейс и логика программирования: «Инелси», Heidenhain, Mazak (Mazatrol), Okuma (OSP), Haas
Способ, которым технолог формирует маршрут, влияет на скорость наладки и на то, насколько легко вносить изменения при смене номенклатуры.
«Инелси» (IntNC PRO)
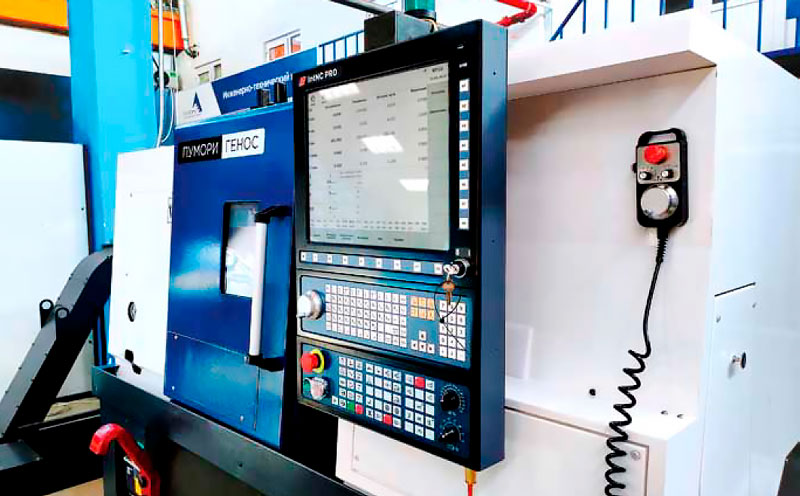
Терминальная оболочка содержит графическую отрисовку движения инструмента в реальном времени и в режиме симуляции. Поддерживаются три подхода: стандартный G-код, диалоговое программирование циклов непосредственно на стойке и собственный язык IntLANG (синтаксис, близкий к C) для сложных алгоритмов с ветвлениями и преобразованиями координат. Параметрическое программирование реализовано через Macro B. Для технологов, работающих с CAM, предусмотрены постпроцессоры (например, для SprutCAM).
Heidenhain (TNC)
Акцент на диалог «открытым текстом» с подсказками. Синтаксис собственный (L для линейного перемещения, CC для круговой интерполяции, CYCL DEF для циклов). Q-параметры позволяют строить параметрические программы с условиями и подпрограммами. Сильная сторона — глубокая интеграция с датчиками обратной связи и алгоритмы компенсации (ADP, 3D-ToolComp, KinematicsOpt).
Mazak (Mazatrol)
Визуальное программирование: оператор указывает ключевые точки на модели, система генерирует траекторию. Порог входа низкий, но для нестандартной логики требуется переход в текстовый режим. Mazatrol поставляется исключительно в составе станков Mazak.
Okuma (OSP)
Сочетает диалоговые методы с поддержкой G-кода. Отличается технологией Thermo-Friendly Concept (компенсация температурных деформаций в реальном времени) и Machining Navi (подбор режимов для подавления вибраций). Как и Mazatrol, интегрирована в станки Okuma.
Haas
Ориентирован на простоту и скорость запуска типовых деталей. Диалоговое программирование через формы с возможностью писать G-код напрямую. Хорошо подходит для серийного производства без сложной кинематики.
Источник: inelsy.com
Совместимость «Инелси» с CAM-системами: критерии и практические ограничения
Технолог часто рассчитывает маршрут в CAM-системе, поэтому корректность переноса траектории в стойку определяет, сохранится ли расчётное число проходов.
Критерии совместимости
- Наличие постпроцессора. Для связки SprutCAM + IntNC PRO разработан постпроцессор, поддерживающий токарную, фрезерную, токарно-фрезерную и 5-осевую обработку.
- Поддержка синтаксиса и функций. CAM должен корректно транслировать пользовательские циклы, работу с несколькими системами координат, измерительные циклы.
- Учёт кинематики станка. Постпроцессор обязан рассчитывать траектории с учётом реальной конфигурации осей, поворотных столов и вспомогательных устройств (люнет, задняя бабка).
- Версии ПО. Обновление CAM или стойки может нарушить настроенный обмен данными.
Практические ограничения
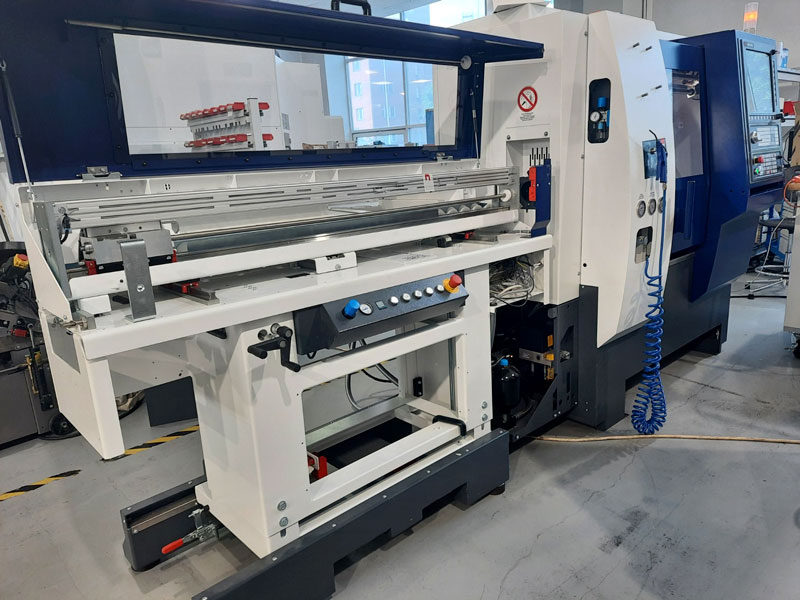
Даже при наличии постпроцессора требуется адаптация под конкретный станок: допустимые скорости, ускорения, ограничения по осям, поведение вспомогательных функций. При использовании нестандартных гибридных циклов CAM часть операций может потребоваться реализовывать вручную на стойке. После генерации управляющей программы обязательна симуляция и тестовый прогон.
Источник: inelsy.com
Особенности постпроцессоров для «Инелси» в сравнении с зарубежными ЧПУ
Постпроцессор для IntNC PRO отличается от аналогов для Fanuc или Siemens по ряду параметров, и технологу полезно это учитывать при планировании перехода.
- Гибкость против стандартизации. Для Fanuc и Siemens постпроцессор обычно строится как набор жёстких правил трансляции в фиксированный диалект. IntNC PRO поддерживает более широкий спектр кинематических конфигураций и пространственных преобразований, поэтому постпроцессор вынужден брать на себя больше работы по расчёту траекторий, особенно в 5-осевых сценариях.
- Работа с параметрикой. Помимо G-кода, IntNC PRO использует IntLANG для алгоритмических фрагментов. Постпроцессор должен корректно обрабатывать такие блоки, что усложняет разработку по сравнению с трансляцией «чистого» G-кода.
- Инструменты разработки. Для Fanuc и Siemens существуют стандартизированные среды (например, Post Builder в NX CAM). Для IntNC PRO экосистема менее унифицирована: постпроцессор часто пишется под конкретную CAM-систему (SprutCAM) с привязкой к API.
Позиционирование российских ЧПУ: «Атомика», «Купол-ПРО», «АксиОМА» — ключевые параметры
Технологу, выбирающему отечественную систему, полезно сопоставить IntNC PRO с другими российскими решениями по параметрам, влияющим на маршрут обработки.
«Атомика»
Аппаратная база — российский микропроцессор «Комдив» (НИИСИ РАН) с модулем доверенной загрузки. Операционная система — «Нейтрино», сертифицированная ФСТЭК. Соответствует требованиям второй категории значимых объектов КИИ. Позиционируется для токарных и фрезерных станков с акцентом на информационную безопасность.
«Купол-ПРО» (модель 700)
Создана на базе системы «Маяк». Поддерживает одновременное управление 5 осями, пространственную компенсацию, 3D-визуализацию удаления материала в реальном времени. Память — 512 МБ (расширение до 2,8 ГБ). Поддержка до 99 инструментов, циклы измерения инструмента и детали. Ориентирована на модернизацию вертикально-фрезерных, горизонтально-фрезерных и токарных центров.
«АксиОМА»
Открытая архитектура с API для интеграции со сторонним ПО (CAM, MES). Предоставляет инструменты для написания пользовательских модулей и циклов. Подходит для мелкосерийных и специализированных производств, где стандартные решения не покрывают требования.
Источник: inelsy.com
Сравнительная таблица: «Инелси» и российские ЧПУ по точности, скорости, удобству наладки
| Критерий | «Инелси» (IntNC PRO) | «Атомика» | «Купол-ПРО» | «АксиОМА» |
|---|---|---|---|---|
| Точность | 80-битная арифметика (NANOFP), сплайн-интерполяция NURBS, адаптация скорости, компенсация люфтов и ходового винта; микронный уровень | Акцент на стабильности и безопасности; косвенно поддерживает точность в защищённых сценариях | Пространственная компенсация осей повышает точность в сложных кинематических схемах | Гибкость API позволяет кастомизировать алгоритмы под узкие задачи |
| Скорость | Look-Ahead 2048 кадров, время кадра 0,2 мс, двухпроцессорная архитектура | Оптимизирована для стабильного выполнения программ | Хорошая динамика в 5-осевых сценариях | Возможны накладные расходы на интеграцию; в оптимизированных задачах — высокая |
| Удобство наладки | Требует квалификации из-за богатой функциональности; окупается на сложных траекториях | Прямолинейная настройка в нишевых задачах | Готовые циклы измерения упрощают рутину | Гибкость API сокращает время на нестандартные задачи |
Практические кейсы: применение «Инелси» на станках для металлообработки
Ниже приведены примеры реализованных проектов, показывающие, как функционал стойки влияет на структуру маршрута обработки.
- Вертикально-фрезерный 5-осевой центр КВС В4М5 (АО «КЭМЗ»). Станок предназначен для сложных объёмных поверхностей из стали, жаропрочных материалов и алюминиевых сплавов. С IntNC PRO реализована полноценная 5-осевая обработка в режимах «3+2» и непрерывном, что позволяет сокращать число переустановов и промежуточных проходов за счёт обработки наклонных поверхностей одним инструментом.
- Токарно-фрезерный 8-осевой центр КТС 4000 (АО «КЭМЗ»). Обработка заготовок весом до 200 кг и длиной до 750 мм. Система управляет револьверной головкой на 12 позиций и приводным инструментом, совмещая расточные, сверлильные, резьбонарезные и фрезерные переходы. Сокращение проходов достигается за счёт выполнения фрезерных операций на токарном станке без перебазирования.
- Вертикально-фрезерный 4-осевой центр «ФОТОН Ф5» (ООО «ПЗМЦ»). IntNC PRO установлена взамен Fanuc 0i с сохранением функциональности: поддержка режима «3+1», постпроцессор Fanuc (диалект B), автоматические и ручные циклы привязки инструмента и детали. Это пример модернизации, при которой технолог сохраняет привычные подходы к маршруту, но получает доступ к функциям компенсации и контроля зарезов.
- Токарный центр «ПРОТОН Т630» (АО «СТП „ПЗМЦ“»). С добавлением оси C и приводной револьверной головки на токарном центре выполняются операции, характерные для фрезерного оборудования. Это сокращает маршрут за счёт исключения отдельной фрезерной операции и межоперационного транспортирования.
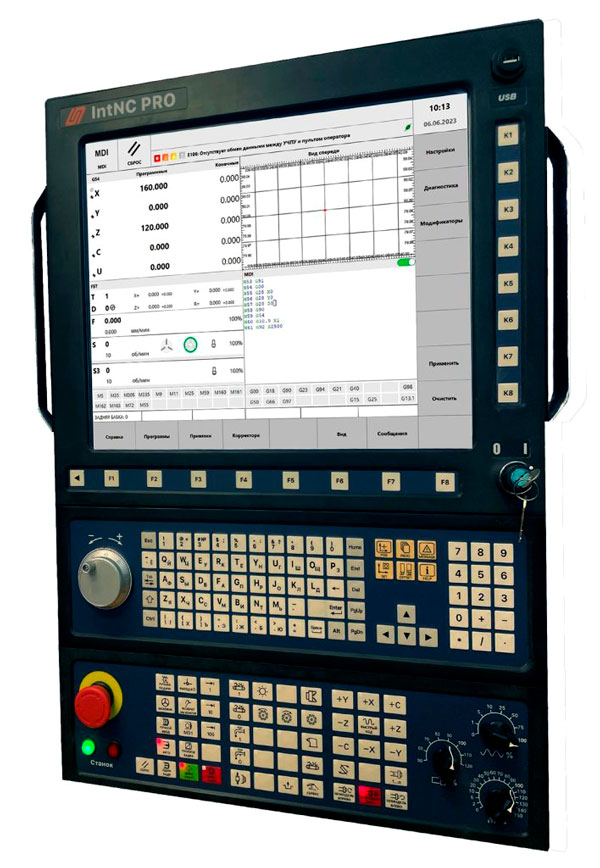
- Токарно-фрезерный центр MaXXTurn 65EMY (ООО «Эмко-Рус»). Обработка валов и фланцев из прутка диаметром 6–65 мм. Совмещение токарных и фрезерных переходов в одном установе снижает время переналадки и количество проходов, связанных с переустановом детали.
Источник: inelsy.com
Типичные сложности при переходе на «Инелси» с Fanuc/Siemens/Haas и пути их устранения
Сложности
- Несовместимость управляющих программ. Даже при заявленной совместимости с Fanuc отдельные циклы (например, поведение аналога G71 на углах и фасках) могут отрабатываться иначе.
- Различия в логике функций. Специфические измерительные циклы или способы компенсации люфтов могут отсутствовать или требовать иной настройки.
- Аппаратная интеграция. Типы сервоприводов, энкодеров и концевых выключателей, рассчитанные на другую стойку, могут выдавать сигналы, не совпадающие с ожиданиями IntNC PRO.
- Калибровка приводов. Коэффициенты усиления и фильтры требуют переоптимизации под ту же механику.
- Обучение персонала. Освоение интерфейса и синтаксиса занимает время.
Пути устранения
Перед запуском проводится аудит управляющих программ и списка используемых макросов. НТЦ «ИНЭЛСИ» предоставляет утилиты и рекомендации по конвертации. Инженеры вендора участвуют в пусконаладке, проверке сигналов и подборе совместимых модулей (IntAmp и др.). Тестирование начинается с простых операций с постепенным усложнением; параметры приводов корректируются итеративно. Обучение операторов и технологов планируется до начала промышленной эксплуатации.
Сервис, обучение, техподдержка: «Инелси» против зарубежных и российских аналогов
Сервис
- «ИНЭЛСИ» располагает собственным сервисным центром с фокусом на постгарантийное обслуживание и адаптацию под конкретную кинематику. Инженеры выезжают на площадку для глубокой настройки и решения аппаратных конфликтов.
- Зарубежные системы (Fanuc, Siemens, Haas) имеют глобальную сервисную сеть и обширные базы знаний, однако в текущих условиях возможны сложности с логистикой запчастей и сроками реакции.
- Другие российские аналоги демонстрируют разброс: у зрелых игроков поддержка развита, у нишевых — ограничена.
Обучение
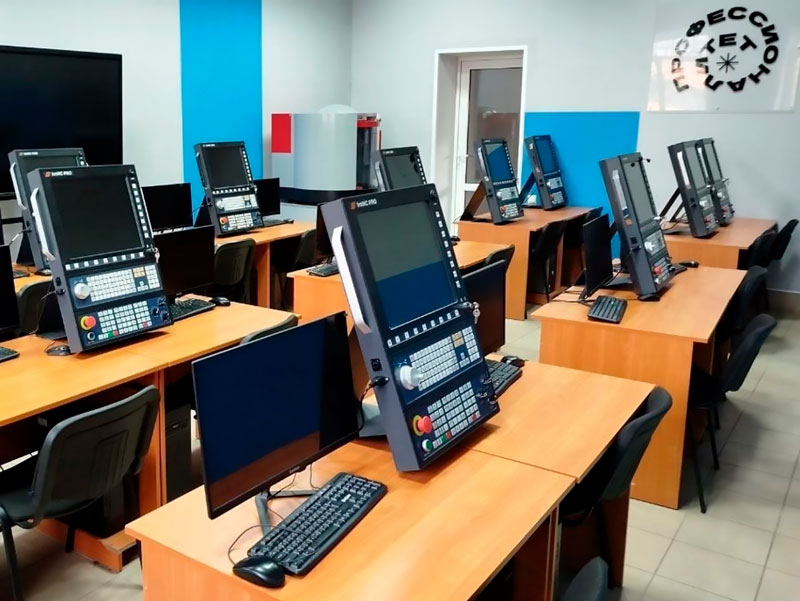
«ИНЭЛСИ» развивает образовательные программы через «Промышленную академию»: курсы для операторов, наладчиков и программистов, включая программирование в G-коде, работу с осями C и Y, люнетами, параметрическое программирование. Обучение может проводиться на площадке заказчика. Для зарубежных систем доступно большое количество курсов, но часть материалов на английском языке.
Техническая поддержка
Поддержка «ИНЭЛСИ» строится на прямом контакте с командой разработки, что позволяет оперативно решать нестандартные задачи и адаптировать циклы под конкретные детали. У зарубежных вендоров поддержка структурирована, но в нетиповых сценариях реакция может быть медленнее из-за согласований с головным офисом.
Источник: inelsy.com
Ценообразование и условия поставки: «Инелси» vs лидеры рынка
- «ИНЭЛСИ». Модульный принцип позволяет собирать конфигурацию под задачу, не оплачивая неиспользуемые блоки. Итоговая цена формируется индивидуально и зависит от числа осей, интерфейсов, дополнительных модулей (например, симулятора IntNCSim) и сложности интеграции. В условия поставки часто включены пусконаладочные работы и выезд инженеров.
- Зарубежные лидеры. Более стандартизированные и часто более высокие базовые цены; совокупная стоимость владения может возрастать за счёт обновлений и сервисных контрактов. Поставка ориентирована на типовые решения, что упрощает интеграцию в стандартные линии, но требует согласований при работе с уникальным оборудованием.
- Другие российские аналоги. Разброс значителен: от подходов, близких к «ИНЭЛСИ» (адаптация под станок), до «коробочных» поставок с ограниченной поддержкой.
Критерии выбора ЧПУ для цеха: как сопоставить «Инелси» с Mazak, Okuma, Heidenhain по задачам обработки
Для технолога выбор системы определяется тем, насколько эффективно она позволяет сокращать проходы без потери точности в конкретных производственных условиях.
| Система | Сильная сторона для маршрута обработки | Ограничения |
|---|---|---|
| «Инелси» (IntNC PRO) | Модернизация существующего парка (Fanuc, Siemens, Heidenhain); модульность; 5-осевая обработка; компенсации и измерительные циклы; совместимость с Fanuc-программами | Настройка требует квалификации; экосистема постпроцессоров менее унифицирована |
| Mazak (Mazatrol) | Быстрая наладка в мелкосерийном производстве за счёт диалогового «языка деталей» | Поставляется только со станками Mazak; для нестандартной логики требуется текстовый режим |
| Okuma (OSP) | Стабильность при длительной обработке (Thermo-Friendly Concept); подавление вибраций (Machining Navi) | Интегрирована в станки Okuma, отдельно не поставляется |
| Heidenhain (TNC) | Максимальная точность и качество поверхности; глубокая синергия с датчиками; алгоритмы ADP, 3D-ToolComp, KinematicsOpt | Стоимость; привязка к экосистеме Heidenhain |
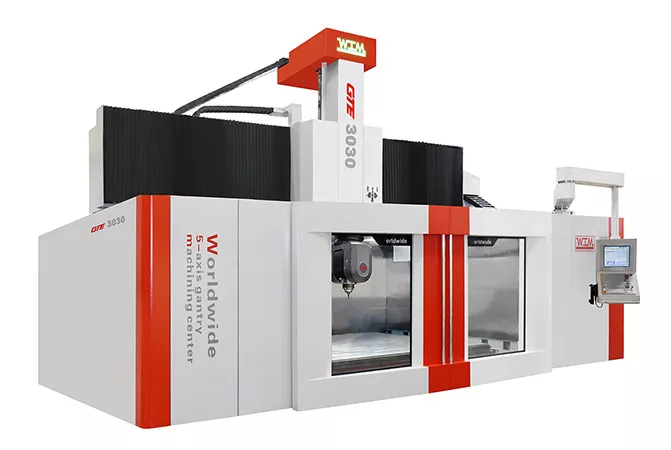
Станки по металлу с ЧПУ Heidenhain
Если задача цеха — модернизировать парк станков с сохранением привычных G-код-программ и при этом получить современные компенсации и 5-осевые возможности, IntNC PRO является рациональным кандидатом.
Взгляд технолога на ЧПУ определяется не перечнем функций, а тем, насколько предсказуемо система ведёт себя на реальном маршруте: удерживает ли точность на криволинейных участках, позволяет ли сокращать проходы за счёт компенсаций и измерений, насколько трудоёмка адаптация постпроцессора. Система IntNC PRO предлагает модульную конфигурацию с 80-битной арифметикой, развитыми компенсациями и 5-осевой интерполяцией, а её совместимость с диалектом Fanuc снижает барьер миграции. При этом эффективность применения зависит от квалификации технолога и качества постпроцессора: без аудита программ и симуляции даже функционально богатая стойка не гарантирует сокращения маршрута без потери точности.
Источник: inelsy.com
Сопоставление с Fanuc, Siemens, Mitsubishi, Heidenhain, Mazak, Okuma и российскими «Атомикой», «Купол-ПРО» и «АксиОМА» показывает, что IntNC PRO занимает нишу гибкой системы для модернизации парка и сложных кинематических схем.
|
Спросить или записаться на курсы
|
Заказать услугу
|