Содержание
- Что такое инжиниринг маршрута обработки на станке с ЧПУ: определение и задачи
- Основные причины лишних проходов при обработке металла
- Критерии оценки точности при сокращении проходов
- Методы оптимизации траектории инструмента в CAM-системах
- Стратегии многопроходной обработки: когда сокращение проходов недопустимо
- Влияние жёсткости станка и оснастки на точность при минимальном числе проходов
- Подбор инструмента для сокращения проходов без потери точности
- Настройка режимов резания для минимизации проходов
- Контроль точности в процессе обработки: датчики, зонды, постобработка
- Примеры оптимизации маршрута: кейс по токарной и фрезерной обработке детали
- Типичные ошибки при инжиниринге маршрута и как их избежать
- Нормативы и допуски: как они ограничивают сокращение проходов
В производственной практике сложилось устойчивое представление: меньше проходов — быстрее цикл, а значит, дешевле деталь. На деле всё сложнее. Каждый снятый ход перераспределяет нагрузки в системе «станок–оснастка–инструмент–деталь», меняет тепловой режим зоны резания и условия работы приводов. Если эти изменения не просчитаны, экономия времени оборачивается отклонениями формы, которые проявляются не на первой детали, а на десятом или сотом изделии партии. Инжиниринг маршрута обработки как раз и решает задачу увязать сокращение числа проходов с устойчивостью точности на всей партии.
Что такое инжиниринг маршрута обработки на станке с ЧПУ: определение и задачи
Инжиниринг маршрута обработки на станке с ЧПУ — это проектирование оптимальной последовательности технологических переходов и траекторий движения инструмента для изготовления детали на оборудовании с числовым программным управлением, включая выбор инструмента, режимов резания и схем базирования. Работа ведётся одновременно в двух плоскостях: технологической, где действуют припуски, допуски и стойкость, и геометрической, где проверяются траектории, перебеги и отсутствие зарезов.
К задачам инжиниринга маршрута относится определение последовательности операций и переходов с учётом геометрии детали и требований к точности; выбор режущего инструмента и оснастки, соответствующих материалу заготовки и условиям обработки; назначение режимов резания — скорости, подачи, глубины — для обеспечения качества поверхности и стойкости инструмента. Отдельно проектируются траектории движения инструмента, минимизирующие холостые ходы и риски столкновений, и обеспечивается технологическая надёжность маршрута с учётом припусков, жёсткости заготовки и вибраций. Завершают цикл сокращение машинного времени и количества проходов без снижения точности и качества обработки, подготовка данных для генерации управляющей программы в CAM-системах и верификация траектории.
Основные причины лишних проходов при обработке металла
Избыточные проходы редко появляются из-за одного просчёта. Обычно они накапливаются по цепочке: припуск берётся с запасом по табличным нормативам, затем выясняется, что заготовка имеет коробление, добавляется корректирующий ход на проблемном участке — и маршрут обрастает ходами, каждый из которых по отдельности оправдан, а вместе они дают избыточное машинное время.
Первый источник — завышенный расчёт припуска на обработку, в том числе из-за усреднённых табличных нормативов без учёта реальной геометрии заготовки. Второй — некорректное распределение припуска между черновыми и чистовыми операциями, когда финишный переход получает слой, превышающий его возможности по точности и шероховатости. Третий — недостаточная жёсткость заготовки или технологической системы, вызывающая вибрации и отклонения, которые затем пытаются исправить корректирующими проходами.
Погрешности базирования и установки заготовки приводят к неравномерному припуску и необходимости дополнительных проходов на проблемных участках. Неверный выбор инструмента или его чрезмерный вылет ведёт к уводу фрезы или резца и отклонению размеров, которые пытаются исправить повторными проходами. Неоптимальные режимы резания — подача, скорость, глубина — вызывают ухудшение шероховатости или геометрии и потребность в доводке. Попытки компенсировать износ режущей кромки в ходе обработки вместо своевременной замены или коррекции инструмента также добавляют ходы.
Ошибки в управляющей программе, включая некорректные траектории, отсутствие учёта деформаций и игнорирование зон с повышенным припуском, формируют программную группу причин. К ним примыкает стремление достичь избыточной чистоты поверхности или точности сверх требований чертежа. Завершает перечень необходимость устранения дефектов, возникших на предыдущих переходах — грата, заусенцев, следов вибраций, наплывов.
Критерии оценки точности при сокращении проходов
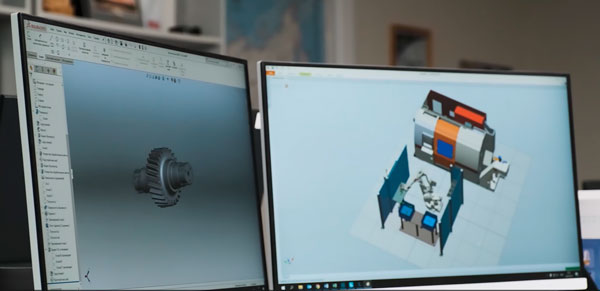
Оценка точности при сокращении проходов строится не на одном показателе, а на системе критериев, каждый из которых способен остановить дальнейшую оптимизацию.
Соответствие геометрических параметров детали допускам по чертежу охватывает линейные и угловые размеры, отклонения формы и расположения поверхностей. Шероховатость обработанной поверхности должна оставаться в пределах заданных значений Ra, Rz и других параметров. Стабильность повторяемости размеров в партии оценивается по разбросу значений в пределах допуска и статистическим показателям, поскольку единичное попадание в поле допуска ещё не подтверждает воспроизводимость.
Отсутствие недопустимых дефектов — задиров, сколов, следов вибраций, прижогов, грата — проверяется визуально и инструментально. Соблюдение требований к взаимному расположению поверхностей, включая параллельность, перпендикулярность и соосность, контролируется отдельно. Учёт упругих деформаций заготовки и технологической системы необходим для исключения искажений формы из-за сил резания и закрепления.
Верификация траектории инструмента подтверждает отсутствие столкновений и корректность обхода зон с изменённым припуском. Воспроизводимость результата при смене инструмента или партии заготовок, соответствие контрольных измерений данным 3D-сканирования или координатно-измерительной машины и сохранение функциональных свойств детали — жёсткости, герметичности, посадки сопрягаемых поверхностей — дополняют перечень критериев.
Методы оптимизации траектории инструмента в CAM-системах
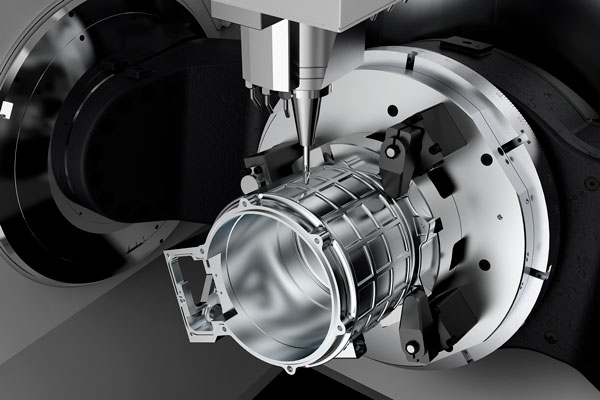
Инструментарий CAM-систем для сокращения проходов строится на управлении нагрузкой, геометрией движения и анализом остаточного материала.
Адаптивное фрезерование поддерживает постоянную толщину стружки, варьируя глубину и шаг для стабильной нагрузки на инструмент. Трохоидальные стратегии используют циклические и дуговые движения для минимизации радиальной нагрузки и повышения стойкости инструмента. Высокоскоростная обработка с плавными переходами, сглаживанием углов и исключением резких смен направления снижает динамические воздействия на узлы станка.
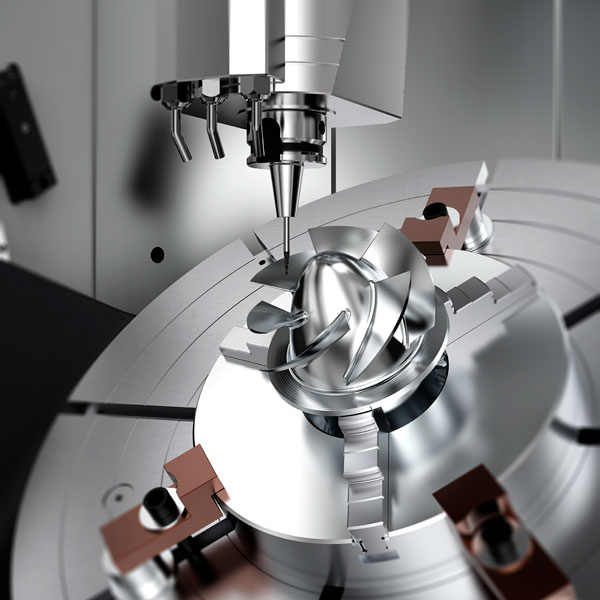
Динамическое управление шагом и глубиной автоматически корректирует параметры в зонах сложного рельефа и остаточного материала. Оптимизация холостых перемещений ищет кратчайшие безопасные пути и минимизирует подъёмы и опускания инструмента. Стратегии остаточного материала анализируют зоны с повышенным припуском и целенаправленно обрабатывают их без повторной обработки готовых участков. Пятиосевые наклонные стратегии обеспечивают оптимальный угол подхода инструмента для исключения столкновений и сокращения числа переустановок. Спиральные и контурные траектории дают равномерное движение вдоль геометрии детали для стабильности качества поверхности.
Верификация и симуляция траектории выявляют столкновения, зарезы и перегрузки до вывода управляющей программы. Параметрические шаблоны и библиотеки типовых стратегий стандартизируют обработку карманов, уступов и отверстий, сокращая время проектирования и снижая вероятность ошибок.
Стратегии многопроходной обработки: когда сокращение проходов недопустимо
Есть режимы, в которых уменьшение числа проходов переводит процесс из области управляемого резания в область неконтролируемых деформаций.
При обработке тонкостенных и нежёстких деталей однопроходная стратегия провоцирует прогибы, коробление и отклонения геометрии из-за сил резания. При снятии больших припусков — глубоких карманов, массивных наплывов — один проход вызывает чрезмерную нагрузку на инструмент и шпиндель, риск поломки и вибраций. При работе с труднообрабатываемыми материалами, включая жаропрочные сплавы, титан и закалённые стали, требуется дробление припуска для контроля температуры, стойкости инструмента и качества поверхности.
При необходимости строгого соблюдения допусков по форме и расположению многопроходность позволяет компенсировать упругие деформации и погрешности на чистовом проходе. При достижении высоких требований к шероховатости, например Ra ниже 0,8 мкм, черновой и получистовой проходы формируют геометрию, а чистовой — финишную поверхность. При обработке прерывистых поверхностей и зон с переменным припуском поэтапное удаление материала исключает ударные нагрузки и нестабильность резания.
При использовании инструмента с ограниченной жёсткостью или большим вылетом дробление глубины резания снижает радиальные силы и увод инструмента. При наличии требований к структуре поверхностного слоя, включая отсутствие прижогов и наклепа, многопроходная схема с уменьшающейся глубиной минимизирует термические и механические воздействия. При обработке закалённых или хрупких материалов риск сколов и микротрещин при интенсивном съёме требует поэтапного удаления припуска. В серийном производстве с нестабильностью заготовок — разбросом припусков и кривизной — дополнительные проходы или адаптивные стратегии компенсируют отклонения без брака.
Влияние жёсткости станка и оснастки на точность при минимальном числе проходов
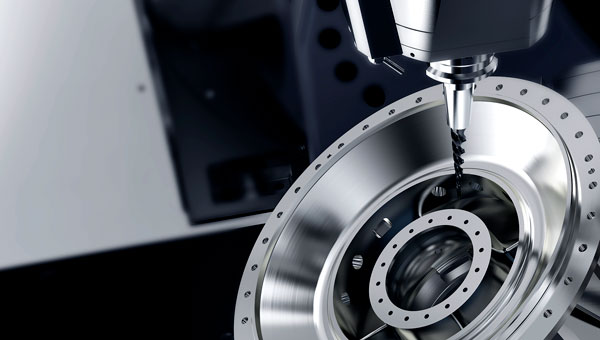
Жёсткость технологической системы определяет, насколько фактическая траектория инструмента будет отличаться от запрограммированной. Чем меньше проходов, тем выше требования к этому параметру, поскольку исчезает возможность исправлять геометрию на последующих ходах.
Низкая жёсткость станка вызывает упругие деформации узлов под нагрузкой, что приводит к отклонению фактической траектории от запрограммированной и нарушению размеров. Недостаточная жёсткость оснастки — патронов, прижимов, приспособлений — провоцирует смещение или поворот заготовки, порождая погрешности базирования и формы. При малой жёсткости системы «станок–оснастка–инструмент–деталь» силы резания вызывают прогибы и вибрации, появляются следы дробления, растёт шероховатость, ухудшается стабильность размеров.
Высокая жёсткость станка минимизирует упругие перемещения и обеспечивает воспроизведение траектории с заданной точностью даже при увеличенных режимах резания. Жёсткая оснастка надёжно фиксирует заготовку, исключая микросмещения и перекосы, что критично при однопроходной обработке. Локальные зоны пониженной жёсткости — большой вылет инструмента, тонкостенные элементы приспособления — становятся источниками локальных погрешностей, искажающих профиль и формирующих отклонения формы.
Динамическая жёсткость, то есть устойчивость к вибрациям, определяет возможность работы на высоких подачах и глубинах без потери качества. При низкой жёсткости приходится снижать режимы или увеличивать число проходов. Температурные и силовые деформации менее выражены в жёстких конструкциях, что сохраняет стабильность размерных цепей в течение цикла обработки. Точность позиционирования и повторяемость станка напрямую зависят от жёсткости направляющих, шпиндельной группы и станины: при их податливости накапливаются отклонения даже при корректной управляющей программе. Сочетание высокой жёсткости станка с надёжной оснасткой позволяет реализовать стратегии минимального числа проходов без риска выхода за пределы допусков.
Подбор инструмента для сокращения проходов без потери точности
Инструмент определяет, сможет ли станок реализовать повышенные режимы без потери точности. Подбор ведётся одновременно по геометрии, материалу, покрытию и способу закрепления.
Твёрдосплавные фрезы с износостойкими покрытиями TiAlN и AlCrN обеспечивают стабильный съём при повышенных режимах и снижение числа проходов. Инструменты с положительной геометрией и острыми кромками уменьшают силы резания и деформации тонкостенных элементов. Фрезы с неравным шагом зубьев и переменным углом спирали подавляют вибрации и позволяют работать с увеличенной глубиной резания.
Термозажимные и гидропатроны с минимальным биением не более 0,003 мм обеспечивают точную передачу траектории и исключают погрешности из-за люфтов. Короткие жёсткие инструменты с минимальным вылетом снижают прогибы и увод при интенсивном съёме. Адаптивные режущие системы, включая сборные пластины с переменным углом и антивибрационные державки, обеспечивают стабильную работу в зонах с неравномерным припуском.
Специализированные инструменты, совместимые с трохоидальными и HPC-стратегиями, позволяют максимально снимать материал за проход при сохранении точности. Расточные оправки с демпфированием и регулируемым вылетом применяются для прецизионной обработки отверстий за минимальное число проходов. Подбор диаметра и числа зубьев под тип операции — крупные фрезы для чернового съёма, мелкозубые для чистовых контуров — обеспечивает оптимальное распределение нагрузки и качества поверхности. Учёт совместимости инструмента с материалом заготовки, включая CBN и PCD для закалённых сталей и мелкозернистый твёрдый сплав для титана и жаропрочных сплавов, сохраняет стойкость и стабильность размеров в течение прохода.
Настройка режимов резания для минимизации проходов
Режимы резания — наиболее гибкий, но и наиболее чувствительный к ошибкам инструмент оптимизации. Их настройка ведётся последовательно, с проверкой каждого параметра на ограничения по стойкости и нагрузке.
Назначается максимально допустимая глубина резания за проход с учётом припуска, жёсткости системы «станок-приспособление-инструмент-деталь» и требований к точности. Для черновой обработки это обычно 70–80% припуска с оставлением 0,5–1,0 мм на чистовой проход. Подача выбирается по прочности режущей кромки, жёсткости инструмента и допустимой шероховатости: на черновом проходе — максимально возможная без вибраций, на чистовом — сниженная для требуемого Ra или Rz.
Скорость резания рассчитывается по стойкости инструмента и материалу заготовки с применением поправочных коэффициентов. На твёрдых и труднообрабатываемых материалах скорость снижается для сохранения стойкости при увеличенной глубине. Параметры балансируются для работы в зоне оптимальной нагрузки станка с контролем потребляемой мощности привода и недопущением перегрузки выше 80% номинальной мощности.
Применяются адаптивные стратегии с переменной глубиной и шагом, автоматически снижающие параметры в зонах повышенной нагрузки или сложного профиля. Учитывается вылет инструмента: при вылете более трёх-четырёх диаметров глубина и подача корректируются для исключения прогибов и вибраций. Использование СОЖ и минимальной смазки повышает стойкость и позволяет увеличивать режимы, особенно для титана, жаропрочных и вязких материалов.
Обработка разделяется на этапы с дифференцированными режимами: черновой проход обеспечивает максимальный съём, получистовой выравнивает рельеф, чистовой формирует точность и шероховатость. Выбранные режимы верифицируются тестовым проходом с контролем вибраций, температуры и износа, после чего корректируются. Синхронизация режимов с типом инструмента и покрытием — например, повышенные скорости для фрез с TiAlN, умеренные подачи при высокой стойкости для мелкозернистых твёрдых сплавов — завершает настройку.
Контроль точности в процессе обработки: датчики, зонды, постобработка
Сокращение числа проходов уменьшает запас времени на исправление отклонений, поэтому контроль должен работать на опережение.
Контактные измерительные зонды на станке, такие как решения Renishaw и аналоги, применяются для привязки заготовки, контроля размеров и геометрии непосредственно в цикле, а также для автоматической коррекции смещений и износа инструмента. Датчики силы и крутящего момента на шпинделе выявляют перегрузки, вибрации и отклонения резания, сигнализируя о потере точности или риске поломки. Акустические и вибрационные датчики обеспечивают мониторинг состояния процесса и раннее обнаружение нестабильности, ведущей к дефектам поверхности и геометрии.
Оптические и лазерные сканирующие системы позволяют бесконтактно контролировать профиль, выявлять зарезы, прогибы и отклонения формы в реальном времени. Системы машинного зрения проверяют кромки, фаски, наличие заусенцев и дефектов, критичных при минимальном числе проходов. Встроенные датчики температуры учитывают термические деформации станка и заготовки, компенсируя размерные погрешности.
Щупы и измерительные циклы контролируют остаточный припуск и выравнивают тонкостенные детали перед чистовым проходом. Постобработка с применением координатно-измерительных машин верифицирует ключевые размеры, допуски формы и расположения после завершения обработки. 3D-сканирование контролирует сложные поверхности, сравнивая их с CAD-моделью и выявляя локальные отклонения. Ручной контроль калибрами, микрометрами и профилометрами применяется для выборочной проверки шероховатости, диаметров, резьб и ответственных посадочных поверхностей.
Примеры оптимизации маршрута: кейс по токарной и фрезерной обработке детали
Практическая ценность рассмотренных подходов подтверждается производственными примерами, в которых сокращение проходов не привело к потере точности.
Кейс 1: токарная обработка втулки
Деталь: втулка из стали 40Х, Ø60×120 мм, допуск Ø50h6, шероховатость Ra 1,6. Исходный маршрут включал черновую проточку за два прохода, получистовую за два прохода, чистовую за три прохода и подрезку торца — итого семь проходов.
Оптимизация включала применение жёсткой оснастки — термозажимного патрона, резца с положительной геометрией и антивибрационной державки, а также адаптивное распределение припуска: черновой проход со съёмом 4,5 мм, получистовой 1,2 мм, чистовой 0,3 мм. Было внедрено машинное зондирование для привязки и коррекции по реальному припуску заготовки.
Результат: сокращение до четырёх проходов — черновой, получистовой, чистовой и подрезка торца. Время цикла снизилось на 38% при стабильном соблюдении допуска h6 и шероховатости Ra 1,6 в партии.
Кейс 2: фрезерная обработка корпуса
Деталь: корпус из алюминиевого сплава Д16Т с карманами глубиной 25 мм и тонкими стенками 2,5 мм. Исходный маршрут предполагал попутное фрезерование карманами за пять-шесть проходов с малой глубиной 3–4 мм, отдельные операции по остаточному материалу, суммарно восемь-девять проходов.
Оптимизация включала трохоидальную стратегию с поддержанием постоянной толщины стружки, фрезы с неравным шагом для подавления вибраций и пятиосевой наклон инструмента для оптимального угла подхода. Была применена стратегия остаточного материала с автоматическим анализом зон повышенного припуска и исключением повторной обработки готовых поверхностей. Траектория верифицировалась и симулировалась в CAM, вибрации контролировались датчиками на шпинделе.
Результат: переход на четыре прохода — черновой HPC, трохоидальный по контуру, остаточный материал и чистовой контур. Время обработки снизилось на 42%, прогибы тонких стенок отсутствуют, обеспечено соответствие допускам ±0,05 мм и шероховатости Ra 3,2.
Типичные ошибки при инжиниринге маршрута и как их избежать
Ошибки в инжиниринге маршрута носят системный характер и повторяются от проекта к проекту. Их систематизация позволяет сократить время на отладку и снизить риск брака.
Игнорирование реального припуска и геометрии заготовки — наиболее частая ошибка. Её избегают учётом фактических размеров и отклонений партии, а также применением машинного зондирования для привязки и коррекции. Назначение максимальных режимов без учёта жёсткости системы «система-приспособление-инструмент-деталь» требует предварительной оценки жёсткости станка, оснастки и инструмента с ограничением глубины и подачи при большом вылете или тонкостенных элементах.
Выбор универсального инструмента вместо специализированного снижает эффективность оптимизации. Необходимо подбирать тип фрезы или резца под операцию и материал, включая трохоидальные, HPC и антивибрационные решения с покрытиями под конкретный сплав. Отсутствие разделения на черновые и чистовые стратегии и дробления припуска приводит к тому, что чистовой проход не может компенсировать деформации. Следует закладывать 70–80% припуска на черновую обработку и оставлять 0,5–1,0 мм на чистовой проход.
Применение одинаковых траекторий для всех зон детали не учитывает различия в условиях резания. Использование стратегий остаточного материала, трохоидальных и контурных движений в сложных зонах позволяет избежать повторной обработки готовых поверхностей. Недооценка вибраций и динамической нагрузки требует применения фрез с неравным шагом и переменным углом спирали, контроля вылета инструмента и снижения подачи в критических зонах.
Пропуск верификации и симуляции траектории чреват столкновениями и зарезами, которые обнаруживаются слишком поздно. Симуляция в CAM и проверка управляющей программы в режиме холостого прогона на станке обязательны. Пренебрежение температурными деформациями и износом инструмента компенсируется датчиками температуры, циклами коррекции износа и планированием замены инструмента по стойкости. Несоответствие маршрута требованиям к допускам формы и шероховатости устраняется назначением отдельных чистовых стратегий под требуемые Ra и Rz с учётом влияния сил резания на геометрию тонкостенных участков. Слабая интеграция с контролем качества преодолевается включением в маршрут on-machine-измерений и планированием постобработки на КИМ или 3D-сканере для ключевых поверхностей.
Нормативы и допуски: как они ограничивают сокращение проходов
Нормативная база и требования чертежа формируют объективные границы, за которые оптимизация выходить не может. Понимание этих границ позволяет избежать как излишней осторожности, так и необоснованного риска.
Жёсткие допуски по размерам, соответствующие IT6–IT7 и точнее, требуют разделения съёма на черновой, получистовой и чистовой этапы. Однопроходная обработка не обеспечивает стабильность попадания в поле допуска из-за упругих деформаций и погрешностей станка. Требования к допускам формы — плоскостности, цилиндричности, соосности на уровне 0,01–0,02 мм — вынуждают применять финишные проходы с минимальной глубиной резания для компенсации искажений от сил закрепления и резания.
Нормативы шероховатости Ra не более 0,8 мкм и Rz не более 5 мкм достигаются только чистовым проходом с пониженной подачей и увеличенным перекрытием. Отраслевые стандарты, включая ГОСТ, ISO и отраслевые спецификации, регламентируют обязательные контрольные операции и допустимые отклонения, что определяет минимально необходимое число переходов и контрольных точек. Допуски на взаимное расположение поверхностей — параллельность, перпендикулярность, биение — требуют поэтапной обработки с промежуточным контролем и коррекцией, поскольку сокращение проходов повышает риск накопления погрешностей.
Нормативные требования к поверхностному слою, включая отсутствие прижогов, наклепа и микротрещин, ограничивают интенсивность съёма и диктуют применение многопроходных схем с уменьшающейся глубиной. Серийные допуски и статистические нормы, такие как ГОСТ 24642 и ISO 286, учитывают разброс параметров заготовок, и дополнительные проходы или адаптивные стратегии компенсируют отклонения припусков без брака. Технологические нормативы стойкости инструмента и допустимых нагрузок на шпиндель задают предельные режимы резания, и попытка сократить проходы за счёт их превышения ведёт к потере точности и дефектам. Требования к воспроизводимости в партии, оцениваемые индексами Cp и Cpk, обуславливают необходимость стабильных, а не максимально интенсивных проходов.
Сводная таблица: границы сокращения проходов
| Фактор | Допустимое сокращение | Недопустимое сокращение |
|---|---|---|
| Жёсткость системы СПИД | Высокая жёсткость позволяет увеличить глубину и уменьшить число ходов | Низкая жёсткость требует дробления припуска во избежание вибраций |
| Требования к шероховатости | Ra 3,2 и грубее допускают совмещение получистового и чистового проходов | Ra 0,8 и точнее требуют отдельного чистового прохода с малой подачей |
| Допуск на размер | IT9–IT11 допускают сокращение этапов | IT6–IT7 требуют разделения на черновой, получистовой и чистовой |
| Толщина стенки | Жёсткие массивные детали допускают интенсивный съём | Тонкостенные элементы требуют многопроходной обработки с малыми нагрузками |
| Материал заготовки | Алюминиевые сплавы допускают высокие режимы и укрупнение проходов | Титан и жаропрочные сплавы требуют дробления припуска для контроля температуры |
Сокращение числа проходов при обработке на станке с ЧПУ не является самоцелью. Это результат системной работы, в которой оптимизация траектории, выбор инструмента, настройка режимов и контроль точности действуют согласованно. Инжиниринг маршрута обработки начинается с понимания реального состояния заготовки и возможностей конкретного станка, а заканчивается верификацией управляющей программы и подтверждением точности измерением.
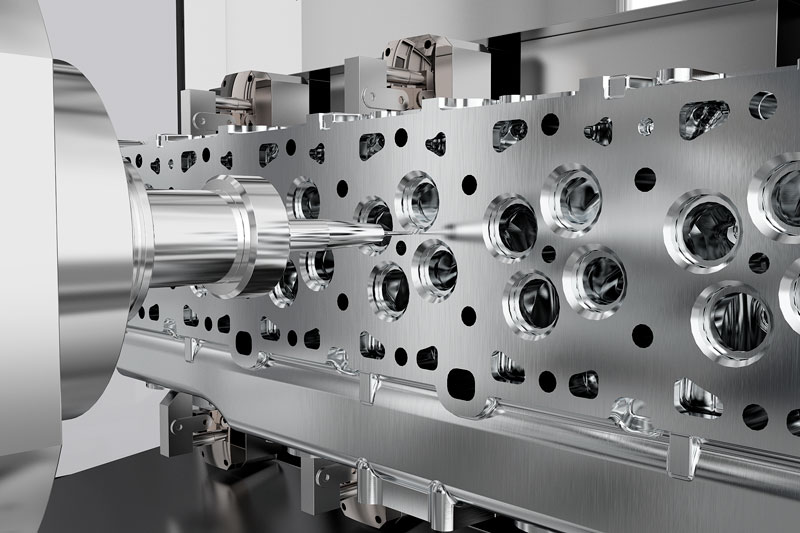
Границы допустимого сокращения определяются жёсткостью системы «система-приспособление-инструмент-деталь», требованиями чертежа и свойствами материала. Выход за эти границы даёт краткосрочный выигрыш во времени, который неизбежно перекрывается затратами на исправление брака, повышенный износ инструмента и простои оборудования. Напротив, обоснованное сокращение проходов на основе адаптивных стратегий, специализированного инструмента и встроенного контроля точности обеспечивает устойчивое снижение себестоимости без компромиссов по качеству.
|
Спросить или записаться на курсы
|
Заказать услугу
|