Содержание
- Назначение токарно-винторезного станка
- Отрасли применения токарно-винторезных станков
- Какие детали можно изготавливать на токарно-винторезном станке
- Устройство станка и назначение его узлов
- Типы и виды: классификация оборудования
- Ключевые эксплуатационные характеристики
- Точность обработки
- Особенности эксплуатации и обслуживания
- Сравнение и выбор технологии: токарный станок или лазерная обработка
- Энергоэффективность: потребляемая мощность лазерного станка против главного привода токарного
Токарно-винторезный станок представляет собой один из наиболее универсальных и распространённых типов металлорежущего оборудования, исторически сформировавший базовые принципы механической обработки тел вращения. Его конструктивное отличие от простого токарного станка — наличие ходового винта и гитары сменных зубчатых колёс — вывело технологические возможности на качественно новый уровень, позволив с высокой точностью воспроизводить резьбовые поверхности различного профиля и шага.
В данном материале последовательно рассмотрены назначение токарно-винторезного станка, его устройство, типы и виды, ключевые эксплуатационные характеристики, а также проведено сравнение с лазерной обработкой в контексте энергоэффективности и технологической целесообразности.
Назначение токарно-винторезного станка
Базовое назначение токарно винторезного станка заключается в формообразовании поверхностей вращающихся заготовок путём последовательного снятия слоёв материала режущим инструментом. В отличие от специализированных автоматов, данное оборудование проектируется как универсальное средство, способное выполнять широкий перечень операций без принципиальной перенастройки кинематической схемы. К числу основных технологических операций, реализуемых на токарно-винторезном станке, относятся:
- Наружное и внутреннее точение цилиндрических, конических и фасонных поверхностей;
- Подрезка торцов и уступов, отрезание готовых деталей от прутковой заготовки;
- Нарезание метрической, дюймовой, модульной, питчевой и многозаходной резьбы — как наружной, так и внутренней;
- Сверление, зенкерование, развёртывание и центрование отверстий с закреплением инструмента в пиноли задней бабки или резцедержателе;
- Проточка канавок, фасок, накатывание рифлений и выполнение прочих вспомогательных переходов.
Именно функция точного резьбообразования, отражённая в термине «винторезный», предопределила архитектуру кинематической цепи. Гитара сменных шестерён и ходовой винт формируют жёсткую кинематическую связь между вращением шпинделя и продольным перемещением суппорта, что обеспечивает постоянство шага резьбы даже при изменении нагрузки. Таким образом, основное назначение устройства токарно-винторезного станка сводится к обеспечению геометрической точности тел вращения с возможностью формирования сложных винтовых поверхностей в условиях единичного и мелкосерийного производства.
Отрасли применения токарно-винторезных станков
Современные токарно-винторезные станки востребованы в самых разных секторах металлообработки, где требуется изготовление деталей типа «вал», «втулка», «фланец» и аналогичных им по конструктивному признаку. Ключевые отрасли включают:
- Общее машиностроение и металлообрабатывающее производство. Здесь на универсальных и ЧПУ-модификациях обрабатывают шпиндели, оси, втулки, муфты, фланцы, гайки, штуцеры и переходники. В ремонтных подразделениях классические модели применяются для восстановления посадочных мест и изготовления нестандартного крепежа.
- Автомобилестроение и ремонт автотехники. Станки задействуются для проточки тормозных дисков и барабанов, восстановления шеек валов, нарезания ремонтных резьб и производства деталей трансмиссии.
- Авиастроение и космическая промышленность. Предъявляются повышенные требования к точности и качеству поверхности. На токарно-винторезных станках с ЧПУ обрабатывают элементы шасси, приводов, корпусные детали из труднообрабатываемых сплавов, а также штуцеры и переходники гидравлических систем. Оборонная тематика в данной статье не рассматривается.
- Энергетика и нефтегазовая отрасль. Изготавливаются и ремонтируются валы турбин, роторы насосов, трубопроводная арматура, фланцы, штуцеры и корпуса вентилей с коническими и упорными резьбами.
- Судостроение и тяжёлое машиностроение. Задействуются тяжёлые токарно-винторезные станки с длинной станиной и высокой жёсткостью для обработки гребных валов, массивных втулок и подшипников скольжения.
- Инструментальное, опытное производство и ремонтные цеха. Универсальность и простота переналадки делают станки незаменимыми для изготовления калибров, оправок, прототипов и восстановления изношенных деталей.
- Приборостроение, часовая и медицинская техника. Применяются компактные токарно-винторезные станки или автоматы продольного точения для получения миниатюрных осей, штифтов, винтов и втулок с микронными допусками.
- Учебные заведения и учебно-производственные центры. Токарно-винторезный станок служит базовым учебным оборудованием для освоения приёмов ручного точения, настройки подач, подбора шестерён гитары и выполнения осевых операций, формируя фундаментальные навыки будущих операторов ЧПУ.
Какие детали можно изготавливать на токарно-винторезном станке
Номенклатура деталей, получаемых на токарно-винторезных станках, охватывает подавляющее большинство тел вращения. Основные группы:
- Валы и оси. Гладкие и ступенчатые валы с проточкой шеек, канавок, фасок и резьбовых концов; полые валы с расточкой внутреннего отверстия; оси для колёс и рычагов с нарезанием резьбы под крепёж и сверлением отверстий под штифты.
- Втулки, гильзы, стаканы. Детали с центральным отверстием, буртами и фланцами, включая переходные втулки для сопряжения разных диаметров, с высокими требованиями к соосности и точности посадочных поверхностей.
- Нестандартные крепёжные и соединительные элементы. Штуцеры, ниппели, удлинённые и колпачковые гайки, соединительные муфты. Возможность точного нарезания резьбы заданного шага является главным преимуществом винторезной кинематики.
- Фланцы и кольца. Подрезка торцов, точение наружных диаметров, растачивание посадочного отверстия, нарезание резьбовых отверстий метчиком с подачей из задней бабки. Упорные и дистанционные кольца получают отрезкой из прутка с последующей чистовой обработкой.
- Шкивы, маховики, диски. Черновая и чистовая обработка заготовок перед дополнительными операциями: точение посадочного отверстия, наружных поверхностей, проточка канавок под ремни фасонным резцом.
- Детали приборов и мелкой механики. Оськи, штифты, пины, мелкие втулки и переходники. Требуется высокая точность диаметров и низкая шероховатость.
- Специальные и ремонтные детали. Ремонтные втулки и вкладыши с канавками под смазку, пробки, заглушки, колпачки, а также калибры и оправки, где критичны точность размеров и чистота поверхности.

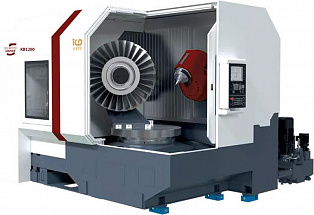
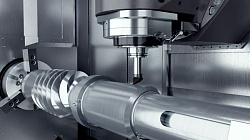
Назначение токарно-винторезных станков на примере фрезерного центра Uni.5 1250UT с токарной функцией
Устройство станка и назначение его узлов
Рассмотрение устройства токарно-винторезного станка целесообразно начать с анализа кинематической и несущей схемы. Схема оборудования включает ряд фундаментальных узлов, каждый из которых выполняет строго определённую функцию и влияет на точность обработки.
- Станина. Массивная чугунная отливка (обычно серый чугун марок СЧ20, СЧ25) с продольными призматическими и плоскими направляющими, по которым перемещаются суппорт и задняя бабка. Направляющие часто подвергаются закалке токами высокой частоты и шлифовке. Станина воспринимает все силы резания и обеспечивает геометрическую стабильность системы; её жёсткость и виброустойчивость критичны для получения точных форм.
- Передняя бабка (шпиндельная бабка). Размещается на левом конце станины и содержит шпиндель, коробку скоростей и элементы настройки гитары. Шпиндель представляет собой полый прецизионный вал на подшипниках качения или скольжения, передний конец которого оснащён фланцем или конусом для крепления патрона, планшайбы или центра. Внутренний конус шпинделя (как правило, конус Морзе) служит для установки центров и инструментов. Коробка скоростей обеспечивает ступенчатое или бесступенчатое регулирование частоты вращения шпинделя. Гитара сменных шестерён позволяет настроить необходимое передаточное отношение для согласования вращения заготовки и перемещения суппорта при нарезании резьбы.
- Задняя бабка. Устанавливается на правой стороне станины с возможностью продольного перемещения и фиксации. Основные функции: поддержка длинномерных заготовок вращающимся или неподвижным центром, установка осевого инструмента (свёрл, зенкеров, развёрток, метчиков) в конусное отверстие пиноли, а также смещение корпуса в поперечном направлении для обтачивания пологих конусов.
- Суппорт. Многоэлементный узел, несущий резцедержатель и обеспечивающий подачу инструмента. Конструктивно включает: каретку (продольное перемещение по направляющим станины), поперечные салазки (перемещение перпендикулярно оси заготовки), верхние поворотные салазки (позволяют обрабатывать конусы под углом) и резцедержатель (обычно четырёхпозиционный поворотный). Жёсткость суппорта и отсутствие люфтов в сопряжениях определяют точность размеров и качество поверхности.
- Коробка подач. Механизм, преобразующий вращательное движение шпинделя в поступательное движение суппорта с заданной величиной подачи или шагом резьбы. Содержит набор зубчатых колёс и муфт, позволяющий быстро переключать подачи без переустановки шестерён гитары.
- Ходовой винт и ходовой вал. Ходовой винт используется исключительно для нарезания резьбы, обеспечивая высокоточную кинематическую связь; в остальное время его отключают для сохранения точности. Ходовой вал служит для передачи механической продольной и поперечной подачи при всех остальных операциях.
- Фартук. Узел, закреплённый на каретке суппорта. В нём размещены механизмы преобразования вращательного движения ходового вала или ходового винта в поступательное перемещение суппорта, а также органы управления: рукоятки включения подачи, муфта включения ходового винта, предохранительная муфта и механизм быстрых ходов.
Cтанина обеспечивает базирование, шпиндельная бабка — вращение заготовки с заданной скоростью и крутящим моментом, суппорт — точное перемещение резца по заданной траектории, а система подач с ходовым винтом — формирование резьбовых поверхностей со строго постоянным шагом.
Типы и виды: классификация оборудования
Многообразие конструктивных исполнений токарно-винторезных станков отражено в разветвлённой классификации. Типы токарно-винторезных станков можно систематизировать по нескольким признакам.
По конструкции и технологическому назначению:
- Универсальные токарно-винторезные станки. Классические модели с ручным управлением и полным набором операций точения, резьбонарезания и осевой обработки. Такое оборудование остаётся универсальным для ремонтных и инструментальных цехов.
- Токарно-винторезные станки с ЧПУ. Сочетают винторезную кинематику с числовым программным управлением. Ходовой винт может быть заменён высокоточным шарико-винтовым приводом с датчиком обратной связи, а гитара — электронным согласованием осей. Это позволяет нарезать резьбы произвольного шага и профиля без механической перенастройки.
- Токарно-карусельные станки. Отличаются вертикальной осью вращения планшайбы и предназначены для обработки тяжёлых деталей большого диаметра и относительно малой высоты (фланцы, маховики, диски).
- Токарно-револьверные станки. Оснащены револьверной головкой, позволяющей быстро сменять несколько инструментов; эффективны для серийной обработки прутковых заготовок.
- Автоматы продольного точения. Специализированные станки для изготовления мелких точных деталей из прутка, часто с одновременным фрезерованием и сверлением поперечных отверстий.
- Трубонарезные станки. Узкоспециализированное оборудование для обработки торцов и нарезания конических и цилиндрических трубных резьб.
- Лоботокарные станки. Ориентированы на обработку коротких деталей большого диаметра с торца; конструктивно близки к карусельным.
По степени автоматизации:
- Ручные универсальные станки — все настройки и движения осуществляются оператором.
- Полуавтоматы — часть цикла автоматизирована, загрузка и выгрузка ручные.
- Автоматы — полный автоматический цикл, включая подачу прутка.
- Станки с ЧПУ — управление траекториями и режимами по программе, высокая гибкость переналадки.

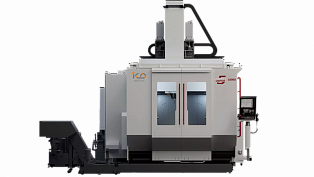
Пятиосевой токарно-фрезерный обрабатывающий центр Uni.5 LX2000 с винторезной функцией
По классу точности (ГОСТ 8-82):
- Н — нормальная точность (базовые модели для общих работ);
- П — повышенная точность;
- В — высокая точность;
- А — особо высокая точность;
- С — мастер-станки для изготовления эталонов и калибров.
По размерному ряду:
- Малые (настольные) — для приборостроения и обучения;
- Средние — наиболее массовый сегмент с высотой центров 200–300 мм;
- Тяжёлые и крупные — для обработки длинномерных валов и крупногабаритных фланцев массой до нескольких тонн.
Виды токарных винторезных станков также различают по компоновке: горизонтальная компоновка с передней бабкой слева (классическая), компоновки с увеличенным расстоянием между центрами, исполнения с выемкой в станине для обработки деталей большого диаметра над суппортом и т.д. Такое разнообразие позволяет подбирать оборудование строго под производственную программу, будь то единичный ремонт или серийный выпуск.
Ключевые эксплуатационные характеристики
При выборе и эксплуатации токарно-винторезных станков необходимо учитывать комплекс характеристик, напрямую влияющих на производительность, точность и надёжность.
- Габаритные и рабочие размеры. Максимальный диаметр обработки над станиной и суппортом определяет, какая заготовка физически разместится на станке. Расстояние между центрами задаёт наибольшую длину детали. Диаметр отверстия шпинделя важен при работе с прутком, позволяя пропускать его сквозь шпиндель.
- Характеристики шпинделя. Диапазон частот вращения (от единиц до нескольких тысяч оборотов в минуту) определяет гибкость при обработке различных материалов и диаметров. Мощность главного привода и, что особенно важно, крутящий момент на низких оборотах, отвечают за способность к тяжёлому точению без падения оборотов. Радиальное и осевое биение шпинделя, измеряемое микрометрами, переносится на геометрическую точность детали.
- Точность и повторяемость позиционирования. Для станков с ЧПУ это ключевые параметры: точность позиционирования суппорта по координатам и повторяемость прихода в заданную точку при многократных циклах. Люфты в кинематических цепях и низкая жёсткость системы «станок–приспособление–инструмент–деталь» приводят к рассеянию размеров.
- Система подач и направляющих. Тип направляющих (скольжения с закалёнными чугунными поверхностями или роликовые качения) влияет на плавность хода и виброустойчивость. Шарико-винтовые пары (ШВП) в современных станках обеспечивают высокую точность и минимальные люфты. Ускорения и максимальные скорости по осям сказываются на производительности, особенно при контурной обработке.
- Жёсткость и виброустойчивость. Материал и конструкция станины (литая чугунная с рёбрами жёсткости предпочтительнее сварных), масса станка, демпфирующие свойства узлов — всё это определяет стабильность процесса резания, особенно при черновых проходах.
- Термостабильность. При длительной работе неизбежен нагрев шпинделя, ШВП, станины, что вызывает тепловые деформации и смещение осей. Высокоточные станки оснащаются системами охлаждения и термокомпенсации, а также требуют прогрева перед чистовой обработкой.
- Оснастка и удобство работы. Тип патрона (механический, гидравлический), усилие зажима, возможность установки люнетов, ход и жёсткость пиноли задней бабки, система подачи СОЖ и стружкоудаления — всё это формирует эксплуатационную гибкость и безопасность.
- Применительно к типовым операциям: для точной резьбы критичны кинематическая точность и отсутствие люфтов; для зенкерования — соосность оси шпинделя и пиноли; для длинных валов — жёсткость станины, наличие люнетов и достаточный момент шпинделя.

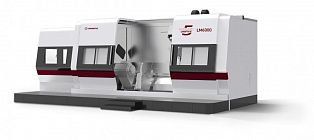
Пятиосевой токарно-фрезерный центр многофункциональный Uni.5 LM3000
Точность обработки
Точность токарно винторезного станка — комплексный показатель, зависящий от геометрической точности узлов, жёсткости системы, тепловых деформаций и вибраций. Она выражается в конкретных метрологических параметрах: точность размеров (диаметра, длины), точность формы (овальность, конусность, прямолинейность образующей), точность взаимного расположения поверхностей (соосность, перпендикулярность торцов оси), а также шероховатость обработанной поверхности.
Классы точности станков по ГОСТ 8-82 дают ориентиры достижимых допусков:
- Класс Н: допуск размера порядка ±0,02–0,05 мм на длине 300 мм, шероховатость Ra 1,6–3,2 мкм при чистовом точении. Характерен для универсальных токарно-винторезных станков типа 16К20.
- Класс П: допуск ±0,01–0,02 мм, Ra до 1,6 мкм. Типичен для качественных станков с ЧПУ.
- Класс В: допуски в пределах ±0,005 мм, Ra 0,8–1,6 мкм и лучше. Применяется в авиационно-космической и приборостроительной отраслях.
- Классы А и С: микронные и субмикронные допуски, Ra 0,4 мкм и менее, для эталонных деталей и калибров.
Ключевые факторы, обеспечивающие высокую точность: радиальное и осевое биение шпинделя (желательно в пределах 0,002–0,005 мм для точных работ), прямолинейность и параллельность направляющих, отсутствие люфтов в ШВП или ходовом винте, стабильность теплового режима. При нарезании резьбы точность шага напрямую связана с состоянием ходового винта и цепи подач; люфт в гитаре или износ ходового винта немедленно приводят к прогрессирующей погрешности шага. В станках с ЧПУ эту функцию берёт на себя обратная связь по положению, что повышает стабильность резьбовых параметров.
Особенности эксплуатации и обслуживания
Эксплуатация токарно-винторезных станков требует системного подхода как на этапе ежесменной работы, так и в рамках периодического технического обслуживания. Правильное управление оборудованием начинается с предварительной подготовки:
- прогрев на холостом ходу в течение 15–30 минут (особенно критично в неотапливаемых помещениях) для стабилизации теплового состояния шпинделя и направляющих;
- проверка референсных точек и нулевых положений на ЧПУ;
- контроль биения оснастки индикатором часового типа.
В процессе резания необходимо соблюдать режимы, соответствующие материалу и жёсткости заготовки, избегать резонансных оборотов. При обработке длинных валов обязательно использование люнетов; при точении точных резьб — минимизация вылета резца и своевременная замена изношенного инструмента. На станках с ЧПУ активно применяются коррекции на износ инструмента и автоматические циклы контроля первой детали с помощью измерительных щупов.
Ежедневное обслуживание включает очистку направляющих от стружки и абразивной пыли, проверку уровня и концентрации СОЖ (обычно 5–8 % эмульсии), контроль давления в гидравлических и пневматических системах, продувку и смазку открытых передач. Еженедельно проверяют натяжение ремней, состояние фильтров, люфты на осях и усилие зажима патрона. Ежемесячно и ежеквартально проводят контроль геометрии: прямолинейности направляющих, биения шпинделя, точности позиционирования, а также замену масла в коробках скоростей и подач согласно карте смазки. Для прецизионных станков обязательны периодическая калибровка датчиков и проверка ШВП на износ.
Типичные ошибки, ведущие к снижению точности и преждевременному износу:
- пренебрежение прогревом,
- скопление стружки на направляющих,
- работа на загрязнённой или неподходящей СОЖ,
- превышение допустимых нагрузок на шпиндель,
- отсутствие контроля биения патрона.
Грамотная организация регламентных работ и повседневный уход позволяют поддерживать заявленный класс точности на протяжении всего срока службы оборудования.
Сравнение и выбор технологии: токарный станок или лазерная обработка
В современном производстве всё чаще возникает задача выбора между традиционной токарной обработкой и лазерным раскроем, особенно при изготовлении плоских деталей с последующей токарной доводкой. Оба метода имеют принципиальные отличия и области эффективного применения.
Токарная обработка базируется на механическом контакте резца с вращающейся заготовкой. Она незаменима для получения точных цилиндрических, конических и резьбовых поверхностей с допусками по IT6–IT7 и высокой соосностью. При серийном производстве тел вращения токарный станок часто оказывается экономически выгоднее. Современные токарные центры с приводным инструментом позволяют выполнять фрезерование и сверление, совмещая несколько операций.
Ограничения: невозможность обработки некруглых 2D-контуров, наличие механического износа инструмента, ограничения по твёрдости материала.
Лазерная обработка (раскрой листового металла) основана на тепловом воздействии сфокусированного луча. Станок лазерной резки металла мощностью 3–6 кВт уверенно раскраивает стальной лист толщиной до 20–25 мм, обеспечивая сложные контуры, мелкие отверстия и высокую скорость при тонколистовых материалах. Бесконтактный характер минимизирует механические деформации и позволяет обрабатывать детали с чувствительными элементами.
Преимущества: гибкость смены программы, минимальные отходы.
Однако лазер даёт по сути 2D- (или 2.5D-) обработку; точные посадочные поверхности, резьбы, канавки и требования по соосности ему недоступны. После лазерной резки часто требуется механическая доводка на токарном или фрезерном станке. Реальная точность лазерного раскроя для толстых листов может составлять ±0,2–0,3 мм, что далеко не всегда приемлемо.
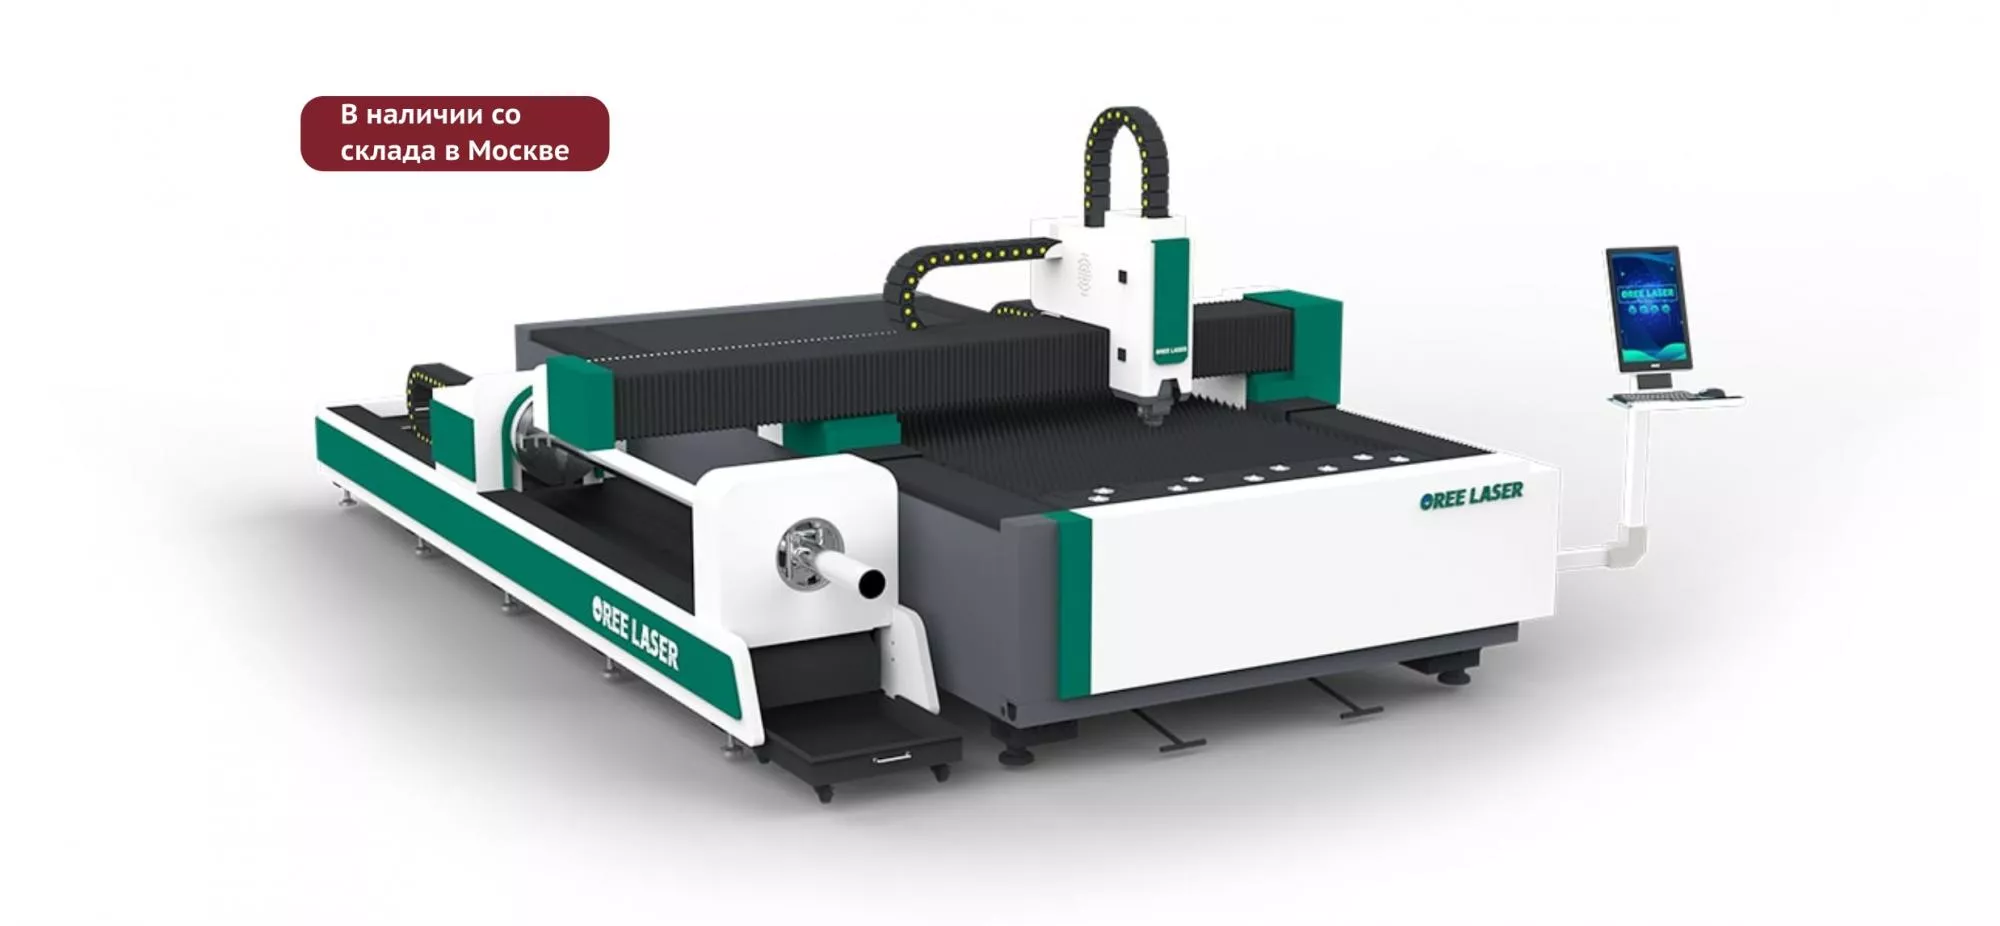
Лазерный станок OREE LASER OR-F3015Т6
Таким образом, выбор технологии определяется геометрией и функциональным назначением детали. Для тел вращения с точными посадочными шейками и резьбами — однозначно токарная обработка. Для сложных плоских контуров из листа — лазер. Часто оптимален гибридный подход: лазер быстро вырезает заготовку, а токарный станок выполняет финишные операции.
Энергоэффективность: потребляемая мощность лазерного станка против главного привода токарного
Сравнение энергопотребления лазерного и токарного оборудования требует корректного сопоставления измеряемых величин.
Главный привод токарного станка (например, 7,5 кВт, 11 кВт или 18,5 кВт) — это номинальная механическая мощность на шпинделе. Фактическое потребление электроэнергии из сети зависит от загрузки привода, КПД двигателя и преобразователя. При холостом ходе или чистовой обработке с малыми глубинами реальная потребляемая мощность может составлять 20–40 % от номинала. При тяжёлом черновом точении твёрдых сталей потребление приближается к паспортному значению, но кратковременно.
Потребляемая мощность лазерного станка — это суммарная электрическая мощность, расходуемая всеми системами: источником лазерного излучения, чиллером (системой охлаждения), сервоприводами осей, системой ЧПУ, компрессором технологического газа, вытяжной вентиляцией и вспомогательными устройствами.
Так, станок лазерной резки с источником мощностью 3 кВт может иметь общую потребляемую мощность порядка 19–21 кВт, с источником 6 кВт — свыше 30 кВт. Это означает, что при непрерывной работе лазерный комплекс часто потребляет больше электроэнергии, чем токарный станок аналогичного размерного класса.
Однако прямое сравнение некорректно без учёта производительности: лазер может вырезать деталь за секунды, в то время как токарная обработка той же заготовки с нескольких сторон заняла бы минуты. Удельное потребление энергии на одну готовую деталь (кВт·ч/шт.) — более объективный показатель.
Современные тенденции в обоих типах оборудования направлены на повышение энергоэффективности: сервоприводы с рекуперацией энергии торможения, энергосберегающие чиллеры с инверторным управлением, оптимизация режимов резания и резки.
Для токарных станков с ЧПУ дополнительное снижение потребления дают системы адаптивного управления подачей, а для лазерных — подбор согласованной мощности источника и скорости раскроя, чтобы минимизировать долю вспомогательных потерь.
При выборе между технологиями целесообразно анализировать полную себестоимость операции, включая энергозатраты, расходные материалы и трудоёмкость последующей механической обработки.
Токарно-винторезный станок остаётся фундаментальным элементом металлообрабатывающего производства, сочетая универсальность, высокую точность и относительно невысокие эксплуатационные затраты. Понимание его устройства, кинематической схемы и особенностей настройки необходимо для оптимальной реализации операций точения, растачивания и резьбонарезания.
Широкая классификация типов и видов токарных винторезных станков позволяет подобрать оборудование под конкретные задачи: от учебной мастерской до цеха серийного производства тел вращения. При этом ключевые эксплуатационные характеристики — точность, жёсткость, термостабильность и качество системы подач — напрямую определяют достижимые допуски и шероховатость поверхности.
В контексте выбора технологий токарная обработка сохраняет неоспоримые преимущества при изготовлении деталей с высокими требованиями к соосности, точности диаметров и резьб, тогда как лазерный раскрой может быть эффективен для листовых заготовок сложной формы. Анализ потребляемой мощности показывает, что лазерный станок в сборе может иметь более высокое общее энергопотребление, однако оценка должна проводиться по удельным затратам на готовую деталь с учётом всех стадий обработки.
Соответствующее техническое обслуживание и соблюдение регламентов эксплуатации токарно-винторезных станков позволяют поддерживать заявленные параметры точности на протяжении десятилетий, что подтверждает статус этого оборудования как надёжной основы промышленного производства.
|
Спросить или записаться на курсы
|
Заказать услугу
|