Содержание
- Классификация станков, выполняющих сверление
- Виды станков с ЧПУ, выполняющих операцию сверления
- Инструмент и оснастка для выполнения сверления
- Технология сверления на сверлильном станке
- Сверление на токарных станках (универсальных и с ЧПУ)
- Сверление на фрезерных станках (универсальных и с ЧПУ)
- Специализированные станки для сверления труб
- Станки для глубокого сверления: устройство и типы
- Преимущества выполнения операции сверления на станках с ЧПУ
- Контроль качества операции сверления
- Особенности выполнения операции на различных металлах
Сверление — вид механической обработки резанием, предназначенный для образования в сплошном материале заготовки сквозных или глухих цилиндрических отверстий.
В качестве режущего инструмента используется сверло. Процесс реализуется за счёт сочетания двух формообразующих движений: главного вращательного (инструмента или заготовки) и поступательного движения подачи вдоль оси будущего отверстия. Послойное удаление металла режущими кромками формирует полость, геометрические параметры которой определяются диаметром инструмента и заданной глубиной.
Данная операция повсеместно применяется для получения посадочных мест под крепёж, смазочных каналов и конструктивных элементов в деталях машиностроения и приборостроения.
Классификация станков, выполняющих сверление
При ответе на вопрос какие станки выполняют сверление, оборудование группируется по компоновке и целевому назначению. Ниже приведены основные типы.
Специализированное сверлильное оборудование
Именно эта группа чаще всего ассоциируется с термином как называется станок для сверления в его классическом понимании.
- Вертикально-сверлильные станки. Наиболее распространённый тип: шпиндель расположен вертикально, инструмент подаётся сверху вниз. Выпускаются в настольном исполнении для малых диаметров и напольном — для обработки более крупных заготовок.
- Радиально-сверлильные станки. Отличаются подвижной шпиндельной бабкой, перемещающейся по консоли. Такая компоновка позволяет позиционировать сверление инструмент и станки относительно неподвижной тяжёлой заготовки без её трудоёмкой переустановки.
- Горизонтально-сверлильные станки. Предназначены для обработки длинномерных деталей (валов, осей). Горизонтальное расположение шпинделя способствует гравитационному удалению стружки и снижает увод сверла.
- Координатно-сверлильные станки. Обеспечивают высокоточное позиционирование по координатам без разметки. Востребованы при изготовлении кондукторных плит, фланцев и штампов с жёсткими допусками.
- Многошпиндельные сверлильные станки. Имеют несколько шпинделей для одновременного формирования группы отверстий либо последовательного выполнения переходов (сверление, зенкерование, развёртывание) за один установ. Эффективны в серийном производстве.
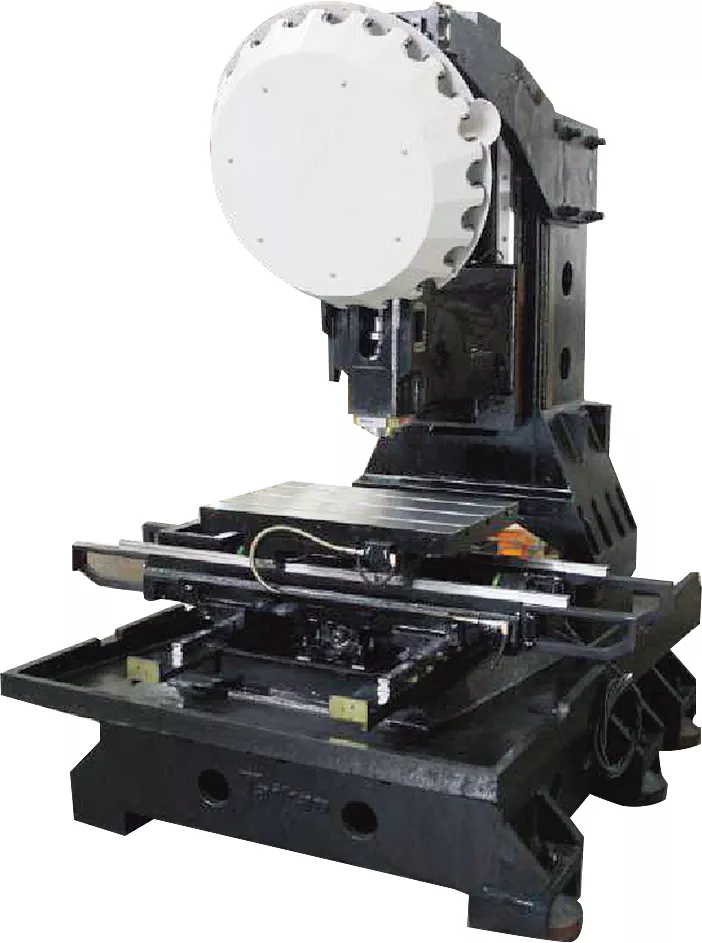
Станки комбинированного и универсального назначения
Сверление может выполняться как вспомогательная или сопутствующая операция на оборудовании иного технологического профиля.
- Сверлильно-фрезерные станки. Гибридное оборудование, совмещающее осевую и плоскостную обработку.
- Обрабатывающие центры (фрезерно-сверлильно-расточные) с ЧПУ. Многофункциональные станки, где сверление является одной из многих операций, выполняемых по автоматическому циклу со сменой инструмента из магазина.
- Токарные станки (включая ЧПУ). Сверление используется для получения центральных и осевых отверстий в телах вращения. Инструмент фиксируется в пиноли задней бабки или револьверной головке.
- Расточные станки. Помимо расточки, на них часто выполняют сверление, особенно если требуется высокая точность взаимного расположения отверстий в корпусных деталях.
Виды станков с ЧПУ, выполняющих операцию сверления
Интеграция числового программного управления вывела технологии сверления на новый уровень автоматизации и точности. Рассматривая сверление какие станки с ЧПУ предлагают сегодня, можно выделить следующие категории.
- Специализированные сверлильные станки с ЧПУ. Оптимизированы для скоростной обработки массивов отверстий в плитах и панелях. Оснащаются инструментальным магазином и позволяют в автоматическом цикле выполнять зенкерование и нарезание резьбы.
- Фрезерные станки с ЧПУ (3‑, 4‑, 5‑осевые). Сверление здесь — штатная операция наряду с фрезерованием. Благодаря ЧПУ в одной программе совмещается плоскостная и осевая обработка, что сводит к минимуму погрешности базирования.
- Многоцелевые обрабатывающие центры. Наиболее универсальное решение. За один установ деталь может быть обработана с нескольких сторон с выполнением фрезерных, сверлильных и расточных операций.
- Токарные станки с ЧПУ и токарно-фрезерные центры. Позволяют реализовать сверление на токарном станке с ЧПУ как по оси шпинделя, так и радиально, вне оси вращения, за счёт применения приводного инструмента.
- Станки глубокого сверления с ЧПУ. Контролируют давление СОЖ, синхронизируют циклы вывода инструмента и обеспечивают стабильность процесса при обработке отверстий с большим отношением длины к диаметру.
- Многошпиндельные сверлильные станки с ЧПУ. Ориентированы на крупносерийное производство, позволяя одновременно сверлить несколько отверстий или комбинировать переходы.
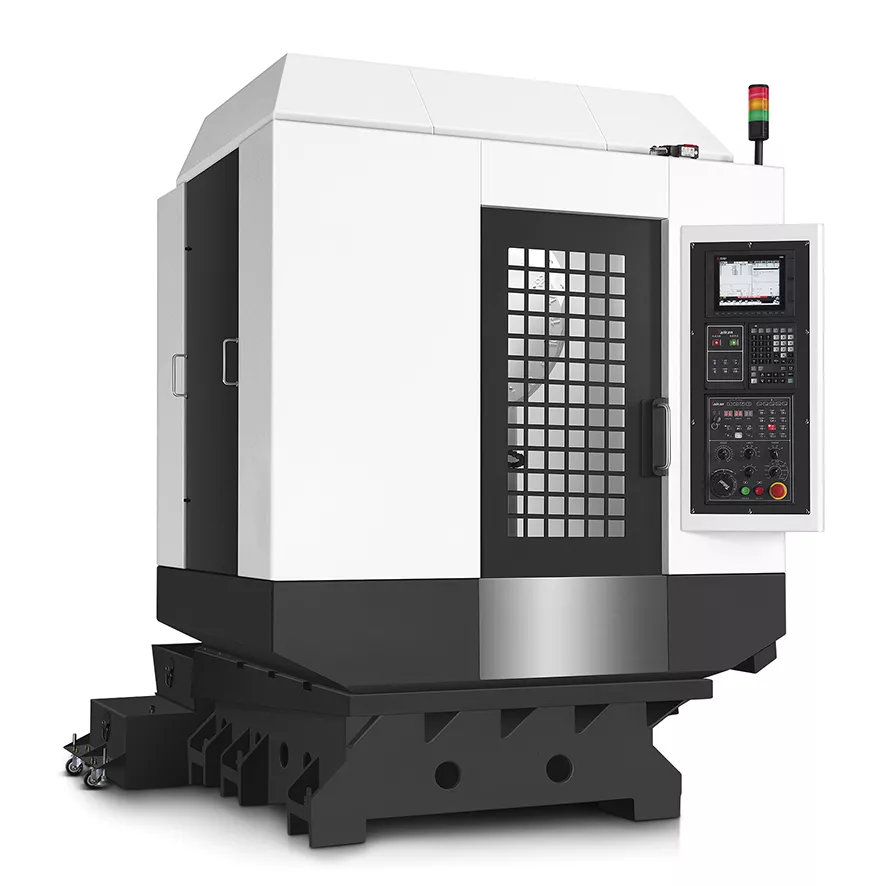
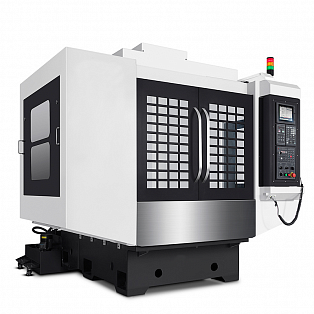
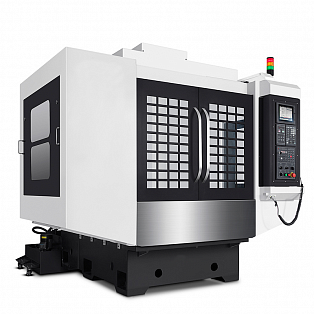
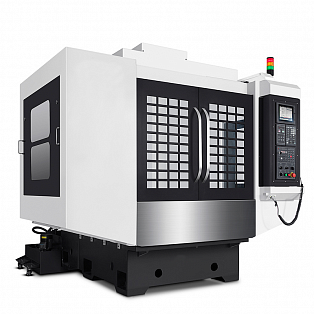
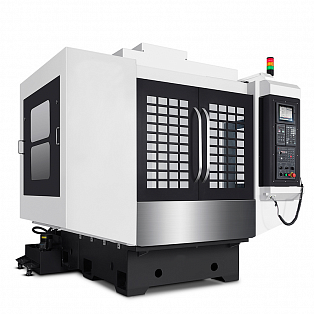
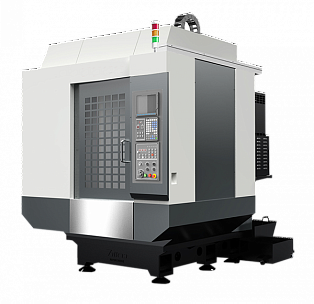
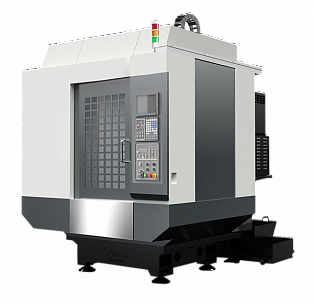
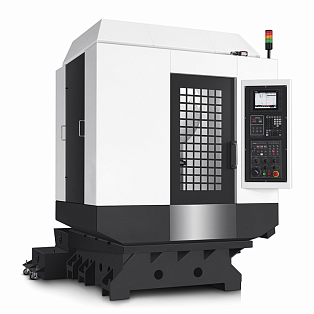
Центр Mufeng T-600B для сверления и фрезерования
Инструмент и оснастка для выполнения сверления
Качество и эффективность операции напрямую зависят от правильного подбора режущего инструмента и вспомогательных устройств (оснастки). Именно они формируют конечную геометрию и устройство сверления станка в части его технологического оснащения.
Режущий инструмент
Выбор типа сверла определяется материалом заготовки и характером задачи.
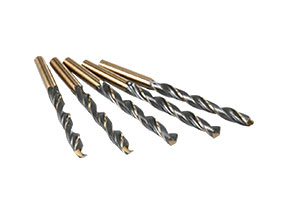
- Спиральные свёрла. Универсальный тип инструмента, применяемый для большинства стандартных отверстий. Изготавливаются из быстрорежущей стали (HSS, HSS-E с кобальтом) или твёрдого сплава. Геометрия заточки варьируется: для вязких материалов используются острые углы и полированные канавки, для твёрдых — усиленные кромки с износостойкими покрытиями (TiAlN, TiCN).
- Центровочные свёрла. Служат для нанесения точного конического углубления, задающего ось основному сверлу и исключающего его увод в начале обработки.
- Корончатые (кольцевые) свёрла. Формируют отверстия большого диаметра путём кольцевого резания, оставляя сердечник материала. Эффективны на магнитных и цепных станках.
- Ступенчатые и комбинированные свёрла. Позволяют за один проход получить несколько диаметров или совместить сверление со снятием фаски и зенкерованием.
- Свёрла для глубоких отверстий (пушечные, эжекторные, BTA-свёрла). Имеют специальную геометрию и каналы для подвода СОЖ под высоким давлением, обеспечивая дробление и эвакуацию стружки при больших глубинах.
Станочная оснастка
Включает устройства крепления инструмента и заготовки, а также приспособления для точного позиционирования.
- Для крепления инструмента в шпинделе: кулачковые патроны, высокоточные цанговые патроны (радиальное биение ≤ 0,01 мм), быстрозажимные патроны и переходные втулки для адаптации конуса Морзе.
- Для фиксации заготовки: машинные тиски (включая координатные), призмы для цилиндрических деталей, наборы прихватов и подкладок, магнитные плиты для ферромагнитных материалов.
- Для точного позиционирования: кондукторы с кондукторными втулками, которые одновременно базируют заготовку и направляют инструмент, исключая разметку; центроискатели (индикаторные, оптические) для совмещения оси шпинделя с точкой сверления.
- Вспомогательные системы: ограничители глубины, люнеты для поддержки длинных свёрл, системы подачи смазочно-охлаждающей жидкости (гравитационные или насосные, в том числе с внутренним подводом через шпиндель).
Технология сверления на сверлильном станке
Процесс сверление на сверлильном станке базируется на вращении инструмента и поступательной подаче шпинделя. Заготовка при этом жёстко закреплена на столе.
Подготовка и настройка
- Проверяется исправность станка, защитных ограждений и механизма подачи.
- Инструмент устанавливается в шпиндель напрямую либо через патрон или переходные втулки, контролируется отсутствие биений.
- Заготовка надёжно фиксируется. В серийном производстве для обеспечения повторяемости используются кондукторы с кондукторными втулками.
- Выполняется центровка (часто с помощью центровочного сверла) для точного направления основного инструмента.
Выполнение операции
- В начале врезания подачу снижают для предотвращения увода сверла. После того как режущие кромки полностью войдут в материал, подачу увеличивают до расчётной.
- Сверлильный станок глубина сверления контролирует с помощью механических упоров на пиноли, лимбов, цифровых индикаторов или стопорных колец на инструменте. Для глухих отверстий важно учитывать конус на дне от заточки сверла.
- При сквозном сверлении в момент выхода сверла нагрузка резко падает — необходимо снизить подачу, чтобы избежать заклинивания или поломки инструмента.
- Глубокие отверстия обрабатывают в прерывистом режиме («пекование»): сверло периодически выводят для очистки канавок от стружки и подачи свежей СОЖ.
Постоянные циклы на станках с ЧПУ
При сверление отверстий на сверлильном станке с ЧПУ применяются макропрограммы (постоянные циклы), упрощающие написание управляющей программы и обеспечивающие стабильность обработки:
- G81 — простое сверление с непрерывной подачей и ускоренным отводом.
- G82 — сверление с выдержкой на дне (используется под зенкование или для выравнивания дна).
- G83 — прерывистое сверление глубоких отверстий с полным выводом инструмента для удаления стружки после каждого шага.
Сверление на токарных станках (универсальных и с ЧПУ)
Сверление на токарном станке отличается кинематикой: главное движение резания совершает заготовка, а неподвижное сверло, закреплённое в пиноли задней бабки, осуществляет только осевую подачу. Данный метод широко применяется для получения центральных отверстий в деталях типа «вал» и «втулка».
Технологический процесс включает следующие шаги:
- Торец заготовки чисто подрезается для обеспечения перпендикулярности оси вращения.
- В центре торца протачивается центровочное углубление.
- Сверло плавно подводится к вращающейся заготовке. Начальное врезание ведётся с минимальной подачей.
- Глубина контролируется по шкале на пиноли или с помощью ограничительной втулки. Периодически инструмент выводят для удаления стружки.
- Сверление отверстий на токарном станке с ЧПУ автоматизировано. Система ЧПУ использует кадры управляющей программы, задающие траекторию, скорость и подачу. Применяются постоянные циклы сверления (G81, G82, G83). На токарно-фрезерных центрах с приводным инструментом становится возможным сверление поперечных отверстий на боковой поверхности детали без её переустановки.
Сверление на фрезерных станках (универсальных и с ЧПУ)
Хотя основное назначение фрезерной группы — плоскостная обработка, сверление на фрезерных станках успешно выполняется благодаря идентичности шпиндельного узла.
- На универсальном оборудовании процесс ведётся с ручным позиционированием по разметке или индикатору. Заготовка фиксируется в тисках или прихватами. Важно учитывать меньшую жёсткость фрезерной консоли по сравнению со специализированным сверлильным станком, что при больших вылетах инструмента может привести к вибрациям.
- На фрезерных станках с ЧПУ сверление полностью интегрировано в общую программу обработки. Позиционирование по координатам выполняется с высокой точностью, а смена инструмента происходит автоматически. Помимо стандартных циклов (G81, G82, G83), здесь применяется метод винтовой интерполяции. Он позволяет формировать отверстие фрезой, движущейся по спиральной траектории. Этот способ незаменим, если в инструментальном магазине отсутствует сверло нужного диаметра или требуется получить ступенчатое отверстие нестандартного размера.
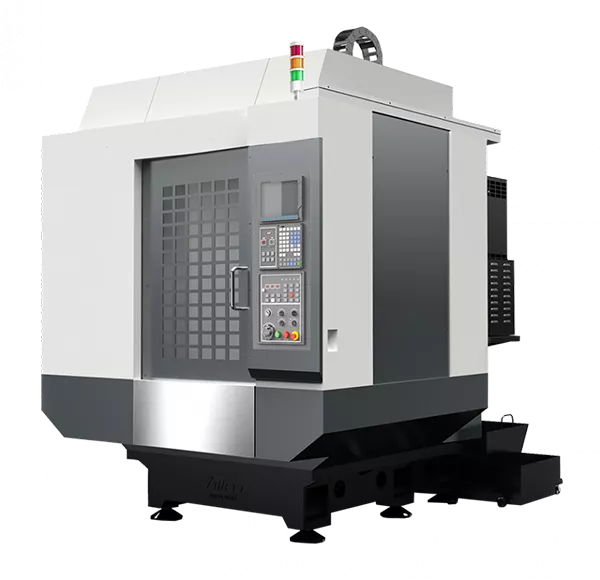
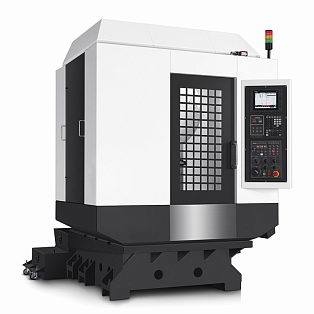
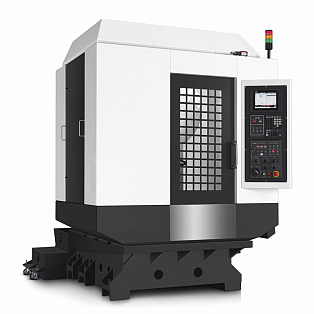
Фрезерный обрабатывающий центр Mufeng T-600SE для сверления
Специализированные станки для сверления труб
Обработка труб сложной конфигурации в полевых и цеховых условиях требует особого подхода. Станок для сверления труб чаще всего реализован в виде мобильной установки.
- Магнитные сверлильные станки. Оснащены мощным электромагнитом в основании, который прочно фиксирует станок на ферромагнитной поверхности трубы. Это позволяет вести обработку в любом пространственном положении. Ограничением служит материал трубы: магнит работает только с углеродистыми сталями и не удерживается на аустенитной нержавейке, алюминии или меди. Для стабильной фиксации требуется толщина стенки не менее 6–8 мм.
- Цепные сверлильные станки. Фиксируются с помощью цепного бандажа, охватывающего трубу по периметру. Данный тип оснастки применим к трубам любого материала и большого диаметра, где магнит не может обеспечить равномерного прилегания. Встроенные пузырьковые уровни помогают точно выставить ось шпинделя перпендикулярно образующей трубы.
Станки для глубокого сверления: устройство и типы
Станки для глубокого сверления — это специализированное оборудование, рассчитанное на получение отверстий с отношением глубины к диаметру 10:1 и более. Их конструкция отличается массивной станиной, повышенной жёсткостью и прецизионными шпиндельными узлами.
Видео: Станки глубокого сверления в работе
Ключевая классификация ведётся по технологии подвода СОЖ и эвакуации стружки.
- Станки для ружейного (пушечного) сверления. Используют монолитные твёрдосплавные свёрла с внутренним каналом подачи СОЖ. Стружка выносится по наружной V-образной канавке. Метод эффективен для отверстий малых диаметров (до 40–50 мм) с очень большой глубиной (до 200 диаметров).
- BTA-станки (однотрубная система, STS). СОЖ нагнетается под высоким давлением в кольцевой зазор между расточной трубой и стенкой отверстия. Стружка удаляется через внутренний канал трубы. Система обеспечивает высокое качество поверхности и подходит для сверления отверстий большого диаметра (20–400 мм).
- Эжекторные системы (двухтрубные). Используют эффект Вентури для эвакуации стружки. Часть СОЖ подаётся в кольцевой зазор, а затем, создавая разрежение, вытягивает стружку по внутренней трубе. Преимущество — возможность адаптации на стандартные токарные станки с ЧПУ при модернизации.
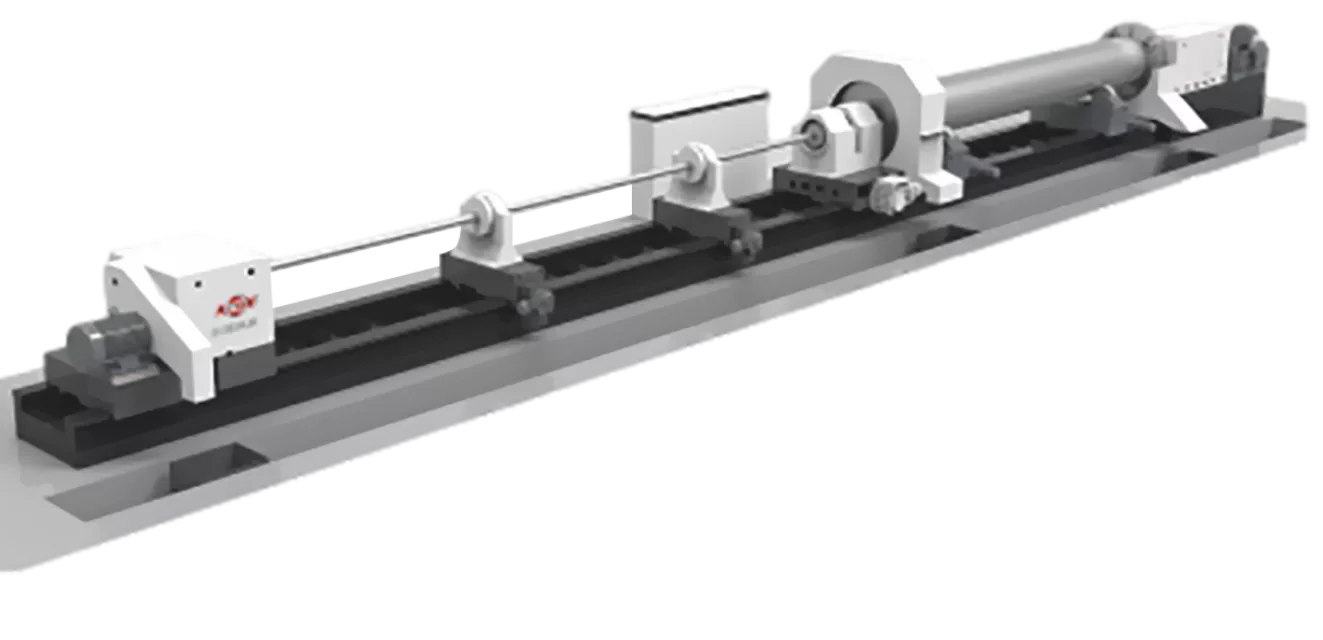
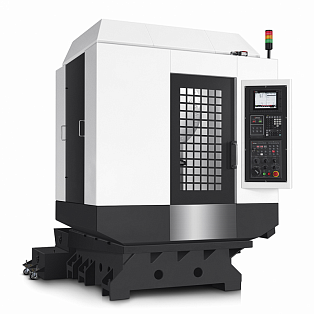
Станок Wuhan ZTK180×200/320 для глубокого сверления
Преимущества выполнения операции сверления на станках с ЧПУ
Применение числового программного управления трансформирует операцию сверления, обеспечивая ряд технологических и экономических преимуществ.
- Высокая точность и повторяемость. Позиционирование по координатам с микронной точностью исключает человеческий фактор и гарантирует идентичность каждой детали в партии.
- Комплексная обработка. Сверление встраивается в единую программу с фрезерованием, растачиванием и нарезанием резьбы, что снижает погрешности базирования и сокращает штучное время.
- Адаптивный контроль. Системы мониторинга нагрузки на шпиндель и вибраций позволяют своевременно выявить износ или поломку инструмента.
- Оптимизация глубокого сверления. Циклы типа G83 и точное управление давлением СОЖ через шпиндель минимизируют увод сверла и перегрев.
- Технологическая гибкость. Переналадка на новую деталь осуществляется загрузкой новой программы, без изготовления кондукторов и разметки.
- Расширенные возможности. Применение винтовой интерполяции фрезой и обработка наклонных/эксцентричных отверстий на 4‑ и 5‑осевых центрах.
- Цифровая интеграция. Прямая передача геометрии из CAD/CAM-модели исключает ошибки ручного ввода координат.
Контроль качества операции сверления
Обеспечение соответствия отверстия требованиям чертежа достигается многоуровневой системой контроля.
Процессный контроль (на станке)
- Мониторинг крутящего момента и осевой нагрузки для предотвращения поломки инструмента.
- Контроль давления и расхода СОЖ (критично для глубокого сверления).
- Автоматическое измерение длины и вылета инструмента с применением корректоров.
- Использование циклов прерывистого сверления (G83) для принудительного дробления и эвакуации стружки.
Финальный контроль геометрии
- Диаметр отверстия: контролируется калибрами-пробками (проход/непроход), индикаторными нутромерами или пневматическими пробками.
- Глубина отверстия: измеряется штангенглубиномерами или индикаторными головками часового типа. Важно учитывать конус в донной части от заточки сверла, если в технических условиях указана глубина цилиндрической части.
- Расположение осей: на современных производствах проверяется координатно-измерительными машинами (КИМ), а при серийном выпуске — шаблонами и калибрами.
- Увод оси и прямолинейность: особенно важен для глубоких отверстий; контролируется специальными ультразвуковыми или оптическими приборами, а также «проходными» оправками.
- Шероховатость поверхности: оценивается профилометрами или визуально-тактильным сравнением с эталонами (для параметра Ra).
Типичные дефекты и их выявление
- Увод оси/перекос: следствие неправильной центровки, износа инструмента или вибраций. Выявляется КИМ или оправками.
- «Разбивка» диаметра: отверстие получается больше номинала из-за биения шпинделя или износа ленточек сверла. Контролируется калибрами.
- Заусенцы на выходе: удаляются зенкованием. Выявляются визуально.
- Неверная глубина: контролируется глубиномером. На ЧПУ предотвращается жёсткими упорами или циклами с коррекцией.
Видео: Поставляем прецизионное оборудование, в том числе для сверления - ГК Униматик. Производство, поставки, обучение.
Особенности выполнения операции на различных металлах
Выбор режимов резания, геометрии инструмента и стратегии сверления определяется физико-механическими свойствами обрабатываемого материала.
- Углеродистые и легированные стали. Характерна сливная стружка, склонная к пакетированию. Рекомендуется использовать циклы дробления (G83), обильную подачу СОЖ и свёрла из HSS-E (кобальт) или твёрдого сплава с покрытием TiAlN. Скорость резания поддерживается умеренной для предотвращения перегрева и наклёпа.
- Нержавеющие и жаропрочные стали (аустенитный класс). Обладают высокой вязкостью, низкой теплопроводностью и склонностью к упрочнению. Требуют низких скоростей резания, высокой жёсткости системы СПИД (станок-приспособление-инструмент-деталь), обязательного внутреннего подвода СОЖ под высоким давлением и инструмента с острой кромкой, подточенной перемычкой и полированными канавками.
- Алюминий и его сплавы. Мягкий и вязкий материал, склонный к налипанию на режущую кромку. Допускает высокие скорости резания (до 150 м/мин). Применяются свёрла с большим углом наклона винтовой канавки и полированными поверхностями. Для отвода длинной стружки используется СОЖ (эмульсия). На фрезерных центрах для получения чистого отверстия без задиров эффективна винтовая интерполяция.
- Медь, латунь, бронза. Медь и латунь дают длинную стружку (требуют хорошей СОЖ и полированных канавок), бронза — более хрупкую и сыпучую. Латунь обрабатывается на повышенных скоростях с лёгкой эмульсией. Бронза требует пониженных скоростей во избежание сколов режущей кромки.
- Чугун (серый, ковкий). Даёт короткую сыпучую стружку, но абразивен. Часто обрабатывается без СОЖ (или с минимальным туманом) для облегчения удаления пыли. Инструмент — твёрдый сплав с износостойким покрытием. Требуется частый контроль износа сверла.
- Титановые сплавы. Критически низкая теплопроводность и высокая химическая активность. Требуют низких скоростей резания, очень жёсткой системы, обильного охлаждения через шпиндель и твёрдосплавного инструмента с острой кромкой. Циклы глубокого сверления выполняются с короткими шагами «пекования» для предотвращения схватывания инструмента с материалом.
Системный подход к выбору оборудования, оснастки и режимов в соответствии с обрабатываемым материалом обеспечивает стабильное получение точных отверстий и высокую экономическую эффективность процесса сверления на всех типах металлорежущих станков.
|
Спросить или записаться на курсы
|
Заказать услугу
|