Содержание
- Классификация лопаток: рабочие, направляющие и сопловые элементы
- Геометрия как вызов: профиль пера и сложные конструктивные элементы
- Материалы и их свойства: влияние на стратегию обработки
- Черновая обработка: 5-осевые центры и высокоскоростная резка
- Чистовая обработка пера: фрезерование и глубинное шлифование
- Обработка хвостовика: протягивание и фрезерование замков
- Сложности при производстве: вибрации и температурные деформации
- Программирование и верификация: CAM-системы и постпроцессоры
- Контроль геометрии: КИМ и 3D-сканирование
- Финишные операции: покрытия и упрочнение поверхности
- Сравнение технологий производства: ЧПУ и точное литье
Производство лопаток турбин является одной из наиболее сложных и наукоемких задач в современном машиностроении. Ужесточение требований к коэффициенту полезного действия силовых установок и необходимость увеличения ресурса требуют применения передовых методов обработки на станках с числовым программным управлением (ЧПУ). В данном материале рассмотрена классификация деталей, особенности их геометрии, влияние свойств материалов на стратегии резания, а также полный цикл изготовления – от черновой выборки металла до финишного контроля и нанесения покрытий.
Классификация лопаток: рабочие, направляющие и сопловые элементы
В турбинах (газовых и паровых) лопаточный аппарат разделен на группы, каждая из которых выполняет строго определенную функцию в цепочке преобразования энергии. Различия в назначении диктуют специфический набор нагрузок, что напрямую влияет на выбор стратегии изготовления лопаток турбины и материалов.
- Рабочие лопатки турбины
Назначение: Рабочая лопатка турбины устанавливается на ротор. Она отвечает за преобразование кинетической энергии рабочего тела (пара или газа) в механическую работу вращения вала.
Характер нагрузок:
- Термическая нагрузка: В газовых турбинах температура лопаток турбины на входе может достигать 1640–1940 К, что превышает температуру плавления большинства конструкционных сталей.
- Центробежная сила: Высокие обороты создают колоссальные растягивающие усилия, стремящиеся разрушить хвостовик и перо.
- Изгибные и вибрационные напряжения: Переменное воздействие потока провоцирует усталостные разрушения.
- Коррозионная среда: Агрессивные продукты сгорания или влажный пар вызывают деградацию поверхности.
Следствие для ЧПУ: При изготовлении лопаток турбины данного типа критичны точность аэродинамического профиля и создание внутренних каналов для охлаждения. Используются жаропрочные сплавы, а механическая обработка лопаток турбин требует высочайшей жесткости системы и контроля над вибрациями.
- Направляющие лопатки турбины
Назначение: Это неподвижные элементы статора. Их задача – направить поток на рабочие лопатки под оптимальным углом для повышения КПД ступени.
Характер нагрузок: На направляющие лопатки турбины не действует центробежная сила. Основные нагрузки – тепловые (от горячего потока) и аэродинамические, вызванные перепадами давления и вихревыми эффектами.
Следствие для ЧПУ: Акцент при обработке смещается на контроль аэродинамических параметров: угол установки и точность формы горла канала. Эти элементы часто интегрируются в диафрагмы.
- Сопловые лопатки турбин
В технической литературе термины «сопловые» и «направляющие» часто синонимичны. Обычно под сопловыми лопатками турбин понимают неподвижные детали, формирующие канал для расширения среды и набора скорости потока. Их нагрузка аналогична направляющим – доминируют термические и газодинамические воздействия.
Следствие для ЧПУ: При программировании станка требуется тщательная отработка сложных профилей каналов и обеспечение чистоты поверхностей для снижения профильных потерь.
Геометрия как вызов: профиль пера и сложные конструктивные элементы
Лопатки геометрии турбины представляют собой компромисс между аэродинамической эффективностью и прочностью. Обработка таких поверхностей требует современного оборудования и специальных стратегий.
- Аэродинамический профиль пера
Перо лопатки имеет форму, напоминающую крыло: выпуклая сторона (спинка) и вогнутая (корыто). Задача профиля – эффективно преобразовывать энергию с минимальными потерями.
Вызовы для ЧПУ-обработки:
- Микронная точность: Отклонения в геометрии провоцируют вибрации и снижают ресурс. Толщина входной кромки часто контролируется с точностью ±0,01 мм, так как утолщение нарушает обтекание.
- Пространственная закрутка: Профиль меняет угол установки по высоте. Это требует 5-осевой обработки для правильной ориентации инструмента.
- Качество поверхности: Микронеровности и заусенцы (особенно на выходной кромке) служат концентраторами усталостных трещин. Финишная доводка обязательна.
- Хвостовик и бандажная полка
Части лопатки турбины не ограничиваются пером. Хвостовик (замок) служит для крепления лопатки в диске. От его формы зависит распределение центробежных сил. Бандажная полка на торце пера снижает динамические напряжения и перетекание газа через радиальный зазор.
Технологические сложности:
- Типы хвостовиков: Существуют Т-образные, вильчатые и сложные «ёлочные» замки. Их изготовление требует идеального сопряжения с пазом диска.
- Концентрация напряжений: В зоне стыка полки и пера возникают изгибные напряжения, что требует тщательного расчета и плавного перехода при программировании траекторий.
Материалы и их свойства: влияние на стратегию обработки
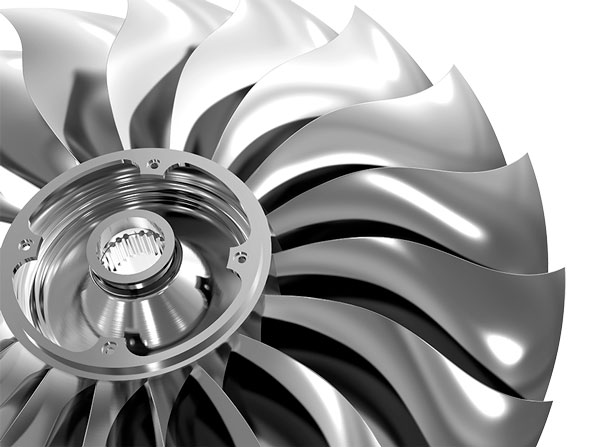
Материал лопаток турбины является отправной точкой при проектировании техпроцесса. Сочетание точности и физических свойств заготовки определяет режимы резания.
- Жаропрочные сплавы (Ni-основа)
Для лопатки газовой турбины применяются сплавы типа Inconel 718, René, ЖС32. Они сохраняют прочность при высоких температурах, но труднообрабатываемы.
Стратегия обработки:
- Низкие скорости резания для предотвращения наклепа.
- Интенсивное охлаждение: Низкая теплопроводность ведет к перегреву инструмента, поэтому подача СОЖ под высоким давлением обязательна.
- Износостойкий инструмент: Применяются твердые сплавы с термобарьерными покрытиями (AlTiN, TiSiN).
- Нержавеющая сталь
Сталь лопатки турбины парового типа часто представлена мартенситными или аустенитными марками. Эти материалы лучше поддаются резанию, чем жаропрочные сплавы.
Стратегия обработки: Допускаются более высокие скорости резания, требования к охлаждению менее жесткие, однако следует учитывать склонность некоторых марок к налипанию и образованию заусенцев.
- Титановые сплавы
Материал лопаток компрессора турбины (часто Ti-6Al-4V) сочетает легкость, прочность и коррозионную стойкость.
Стратегия обработки:
- Обязательное высокое давление СОЖ: Низкая теплопроводность титана требует эффективного отвода тепла.
- Борьба с налипанием: Специальные покрытия инструмента и острая геометрия кромок.
- Трохоидальные стратегии: Для снижения сил резания и термостабилизации процесса.
Черновая обработка: 5-осевые центры и высокоскоростная резка
Задача чернового этапа – максимально быстрое удаление основного припуска с минимальными деформациями тонкостенного пера. При изготовлении лопаток турбины на этом этапе формируется контур будущей детали.
Ключевые стратегии:
- Плунжерная обработка: Вертикальное погружение для глубоких карманов с ориентацией сил вдоль оси шпинделя.
- Трохоидальное фрезерование: Движение по спирали с постоянной радиальной глубиной. Обеспечивает низкие усилия и высокую производительность.
- Адаптивная обработка: CAM-система в реальном времени корректирует траекторию, поддерживая постоянную нагрузку на фрезу.
Решение проблем:
- Неравномерный припуск: Планирование проходов для равномерного распределения остатка под чистовую обработку.
- Внутренние напряжения: Применение ступенчатой стратегии: черновой проход, термообработка (старение), получистовая обработка.
Чистовая обработка пера: фрезерование и глубинное шлифование
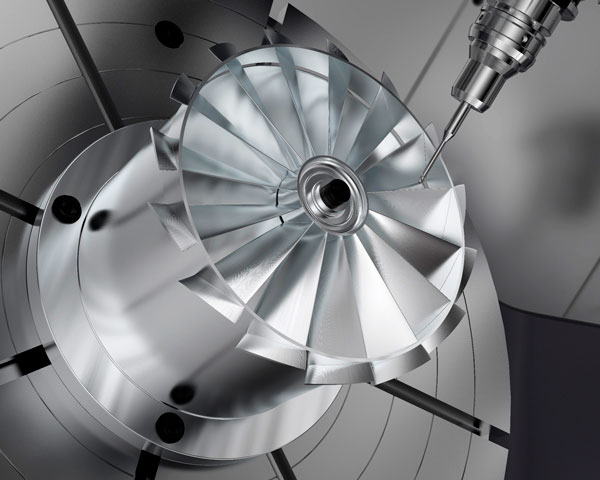
Финишная обработка лопаток турбин формирует окончательную геометрию профиля и качество поверхности (Ra 0,4–0,8 мкм).
- 5-осевое чистовое фрезерование
- Инструмент: Сферические и конические фрезы. Применение эксцентрикового крепления позволяет уплотнять поверхностный слой и сглаживать гребешки.
- Траектории: CAM-системы поддерживают контроль высоты гребешка (scallop height) для прогнозируемой шероховатости.
- Режимы: Критически важно избегать работы с ультрамалыми радиальными погружениями (менее 0,05 мм), чтобы исключить трение по наклепанному слою.
- Глубинное профильное шлифование
Используется для получения максимальной точности без прижогов и микротрещин.
- Метод: Профилирование сложной поверхности абразивным кругом на многокоординатных станках.
- Моделирование: Прогнозирование съема, износа круга и температуры для каждого участка.
- Реализация: Обработка серией тонких проходов для исключения локальных перегревов.
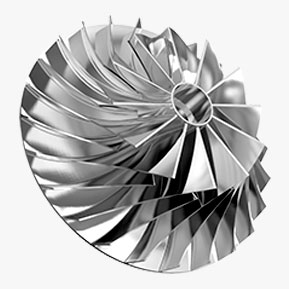
Обработка хвостовика: протягивание и фрезерование замков
Хвостовик формирует соединение, от которого зависит надежность всей ступени лопаток ротора турбины.
- Протягивание «ёлочных» профилей
Преимущества: Высокая производительность (в 6-10 раз быстрее фрезерования), стабильная точность (до ±0,01 мм) и качество поверхности (Ra 0,8 мкм).
Технология: Последовательное удаление припуска черновыми и чистовыми зубьями протяжки за один проход. Оптимально для серийного производства.
- Фрезерование замков
Применяется в единичном и мелкосерийном производстве, при обработке особо крупных деталей или когда изготовление протяжки экономически нецелесообразно.
Особенности: Использование 5-осевых центров, трохоидальных и адаптивных стратегий для контроля нагрузки при формировании сложного контура.
Сложности при производстве: вибрации и температурные деформации
Тонкостенное перо крайне чувствительно к силовым и тепловым воздействиям, что является главной проблемой при обработке лопаток турбин.
- Борьба с вибрациями
Резонанс возникает при совпадении частоты ударов зубьев фрезы с собственными частотами заготовки, которая меняет жесткость по мере снятия металла.
Методы подавления:
- Динамический анализ: Расчет виброустойчивых частот вращения шпинделя.
- Виброгасители: Демпферы, закрепляемые на обратной стороне пера в зоне максимальных амплитуд.
- Оптимизация оснастки: Распределенный прижим вместо локального точечного закрепления.
- Управление температурными полями
Низкая теплопроводность материалов приводит к локальным перегревам и короблению детали, особенно при перераспределении остаточных напряжений в заготовке.
Способы минимизации: Интенсивная подача СОЖ, разделение обработки на этапы с релаксацией напряжений и компьютерное моделирование деформаций для предиктивной коррекции траектории.
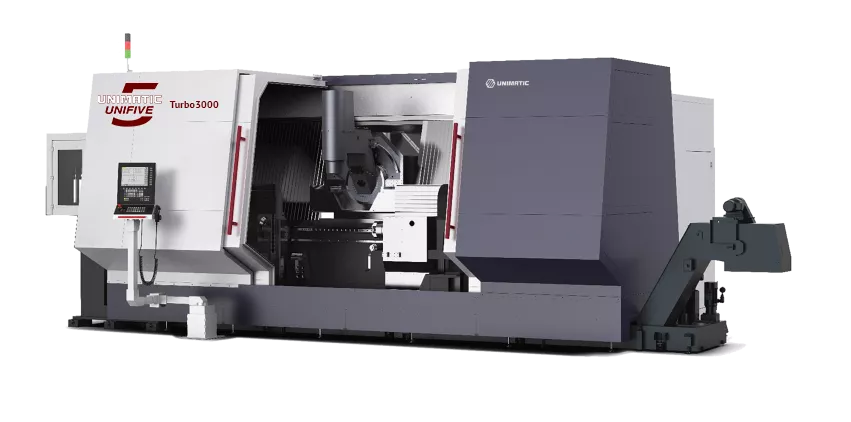
Программирование и верификация: CAM-системы и постпроцессоры
Создание управляющей программы (УП) для 5-осевой обработки лопатки авиационной турбины или энергетической установки невозможно без глубокой автоматизации.
- Роль CAM-систем
Программное обеспечение (PowerMill, NX CAM, hyperMILL) преобразует 3D-модель детали в траектории движения инструмента.
Ключевые функции:
- Расчет 5-осевых проходов с контролем угла наклона инструмента.
- Симуляция обработки и контроль столкновений с оснасткой и узлами станка.
- Адаптивные стратегии для поддержания постоянной толщины стружки.
- Постпроцессирование
Постпроцессор транслирует CAM-команды в специфичный G-код стойки ЧПУ (Heidenhain, Sinumerik), учитывая кинематическую схему конкретного станка.
Этапы верификации:
- Визуальная симуляция в CAM-модуле.
- Офлайн-верификация G-кода в специализированном ПО (например, VERICUT).
- Тестовая обработка с пониженной подачей и замером геометрии на КИМ.
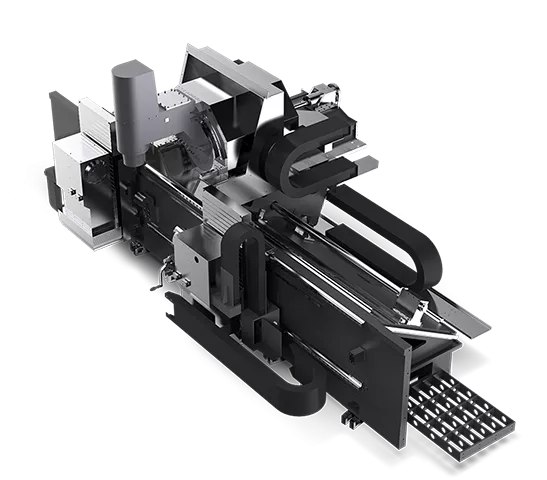
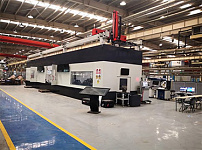
Устройство пятиосевого станка для обработки турбинных лопаток UNIFIVE Turbo1500
Контроль геометрии: КИМ и 3D-сканирование
Сложная пространственная форма частей лопатки турбины требует гибридного подхода к измерениям.
- Координатно-измерительные машины (КИМ)
Контактный метод, обеспечивающий высочайшую точность измерения конкретных точек (толщина стенки, геометрия хвостовика).
Ограничения: Невозможность проникновения в зоны с отрицательным уклоном и риск повреждения защитного покрытия лопаток турбины.
- 3D-сканирование
Бесконтактный метод, строящий облако точек по всей поверхности пера.
Преимущества: Получение полной картины отклонений с построением цветовых карт, выявление локальных волнистостей и «завалов» кромок.
Сочетание методов: КИМ используется для контроля прецизионных замков, 3D-сканер – для анализа аэродинамики пера.
Финишные операции: покрытия и упрочнение поверхности
После мехобработки лопатки турбины подвергаются модификации поверхности для работы в экстремальных условиях.
Нанесение защитных покрытий
| Тип покрытия | Метод нанесения | Функция |
|---|---|---|
| Теплозащитное (YSZ) | Электронно-лучевое осаждение (EB-PVD) | Снижение температуры металла, стойкость к термоударам |
| Диффузионное (алитирование) | Насыщение поверхности алюминием | Защита от газовой коррозии |
| Ионно-плазменное (TiN) | Катодно-дуговое осаждение | Повышение износостойкости, подслой для других покрытий |
Упрочнение поверхностного слоя
- Поверхностное пластическое деформирование (ППД): Ультразвуковая обработка шариками формирует сжимающие напряжения, повышая усталостную прочность.
- Финишное плазменное упрочнение (ФПУ): Целенаправленно залечивает микротрещины, улучшая качество поверхности без изменения шероховатости.
Сравнение технологий производства: ЧПУ и точное литье
В производстве лопаток турбин конкурируют два основных метода получения заготовок, которые часто комбинируются.
| Параметр | Обработка на ЧПУ из поковки/прутка | Точное литье (по выплавляемым моделям) |
|---|---|---|
| Точность (допуски) | Высокая (±0,005 мм на замках) | Средняя, требуется доводка на ЧПУ |
| Сложность внутренней геометрии | Ограничена доступом инструмента | Практически безгранична (каналы любой формы) |
| Структура материала | Сохраненная зернистая структура проката | Возможность получения монокристалла |
| Гибкость изменений дизайна | Высокая (корректировка программы) | Низкая (необходима новая оснастка) |
Видео: Многоосевые станки с ЧПУ для производства лопаток турбин в работе
Современное производство лопаток турбин прочно связано с высокоавтоматизированной обработкой на ЧПУ. От стратегий высокоскоростной резки жаропрочных материалов до прецизионного шлифования и контроля геометрии – каждый этап требует глубоких технических знаний и применения специализированного инструмента. Баланс между точностью, стоимостью и скоростью обработки достигается за счет интеграции CAM-моделирования, адаптивных стратегий и многокоординатного оборудования, обеспечивающего выпуск деталей с ресурсом и надежностью, соответствующими строжайшим отраслевым стандартам.
|
Спросить или записаться на курсы
|
Заказать услугу
|