Содержание
- Почему вал — это не просто «длинная деталь»
- Требования, которые реально контролируют (для ступенчатых валов)
- Тепло и деформации: где теряют микроны
- Влияние СОЖ
- Общая технология обработки валов
- Люнеты: как перестать бороться с вибрацией
- Базирование: центры, патрон и хомутик
- Организация обработки
- Гладкие валы: мифы калибровки
- Ступенчатые валы: выбор схемы съема
- Галтели и канавки
- Обработка отверстий
- Отрезка детали
- Технологическая пауза
- Реальный кейс: дробление на станке с ЧПУ (L=1916 мм, D=200 мм)
- Ситуация
- Диагностика
- Решение
- Что изменилось с приходом ЧПУ
- Сократите время обработки валов на 20–30% без смены инструмента
Почему вал — это не просто «длинная деталь»
С точки зрения технологии, вал — это деталь, у которой отношение длины к диаметру (L/D) начинает ломать стандартную кинематику токарной обработки. Порог проблем — L/D > 5…7. При L/D > 15 без специальной оснастки работать невозможно.
Ключевое противоречие: чем длиннее вал, тем он гибче, а для снятия стружки нужна жесткая система СПИД (Станок — Приспособление — Инструмент — Деталь). Нарушение любого звена дает вибрации (чаттер), которые мгновенно убивают точность и шероховатость.
Требования, которые реально контролируют (для ступенчатых валов)
Для ступенчатых валов технолог обязан обеспечить:
- Соосность ступеней — иначе при вращении биение вызовет неравномерный съем металла.
- Перпендикулярность торцов уступов к оси вращения — ошибка превращает подшипниковую базу в «винт».
- Круглость и цилиндричность шеек под подшипники — не хуже 0.01 мм (квалитеты IT6…IT8 по ГОСТ 25347-2013).
Тепло и деформации: где теряют микроны
При точении значительная часть энергии резания (до 85%) переходит в тепло. Из-за трения по задней поверхности резца и сдвига стружки стружка разогревается до 600…800°C, что передает тепло в заготовку. Это приводит к температурным деформациям: вал удлиняется, сечение «плывет».
Инженерный лайфхак: между черновым и чистовым проходом деталь должна остыть до комнатной температуры. Перерыв в 2…5 минут снимает тепловые градиенты. Но не путайте с остаточными напряжениями — для их снятия нужен отпуск в печи.
Влияние СОЖ
Применение смазочно-охлаждающей жидкости (СОЖ) снижает температуру в зоне резания на 100…200°C, улучшает шероховатость поверхности и повышает стойкость резца в 1.5…2 раза. Для валов из конструкционных сталей используют эмульсии или масляные СОЖ.
Общая технология обработки валов
Заготовки для валов имеют большой припуск. Болванку зажимают в патроне и поджимают задним центром. Сначала производят черновую обработку с максимальной глубиной резания, затем — чистовую.
Люнеты: как перестать бороться с вибрацией
Ориентир: при L/D > 10…15 необходим люнет. Окончательное решение принимают по результатам пробных проходов.
- Неподвижный люнет — устанавливается на конкретную шейку. Требует идеальной круглости места контакта.
- Подвижный люнет — едет за резцом. Идеален для длинных тонких валов (штоки, шпиндели).
Почему новички ошибаются: ставят люнет, но забывают, что он создает точку с переменной жесткостью. Это может породить параметрические вибрации. Решение: ролики люнета должны прилегать с натягом 0.02…0.05 мм, не более.
Базирование: центры, патрон и хомутик
Финальную обработку проводят в центрах. Патрон вносит погрешность установки до 0.1 мм. Центровые отверстия (упорные центры) дают повторяемость <0.01 мм.
Золотое правило технолога: центровое отверстие должно быть сделано комбинированным инструментом (сверло + зенковка) за один проход. Раздельное сверление гарантирует несоосность.
Организация обработки
- Штучное производство — одна установка, один станок, последовательная смена инструмента.
- Серийное (>100 шт) — разделение на операции: центровка на центровальном полуавтомате, черновая на мощном станке, чистовая на высокоточном.
- Крупносерийное (>1000 шт) — копировальные гидросуппорты или многорезцовые головки (хотя сегодня их вытесняют ЧПУ с активным контролем).
На современных обрабатывающих центрах с ЧПУ вся обработка часто выполняется за одну установку из инструментального магазина, а адаптивная подача автоматически снижается в зонах риска вибраций.
Гладкие валы: мифы калибровки
С точки зрения затрат выгодно использовать калиброванную сталь — она требует меньшего припуска. Однако полностью от обтачивания наружной поверхности не отказываются: калиброванный пруток (допуск h9…h11) имеет овальность до 0.05…0.1 мм и может содержать окалину или масляную пленку. Для подшипниковых шеек нужен допуск h6 — это достигается только точением и шлифовкой.
Правильная экономия: припуск под чистовое точение у калиброванного прутка — 0.3…0.5 мм вместо 1.5…2 мм для горячекатаного проката. Экономия времени — до 30%.
Ступенчатые валы: выбор схемы съема
Различают черновую и чистовую обработку. При черновой снимают основную часть припуска за один-два прохода, при чистовой — окончательно формируют размеры.
Технолог выбирает между радиальной и продольной схемой съема:
| Схема | Глубина резания за проход | Мощность станка | Производительность |
|---|---|---|---|
| Радиальная (глубокое точение) | до 5…7 мм | ≥10 кВт на 100 мм диаметра | Высокая |
| Продольная (много проходов) | 0.5…1.5 мм | Низкая | Низкая |
Закономерность: при отношении глубины резания t к подаче s менее 10 возникают наросты на резце. Для черновой обработки t/s = 20…40, для чистовой t/s = 5…10.
Галтели и канавки
Скругления между ступенями — галтели. Это не просто скругление, а концентратор напряжений. Радиус галтели должен быть не менее 1 мм, оптимально 3…5 мм. Галтель обрабатывают копировальным резцом с одновременной подачей по X и Z.
Канавки изготавливают фасонным резцом в поперечном направлении. Ширина резца соответствует размеру канавки.
Обработка отверстий
Важно: проходной резец обрабатывает наружный диаметр. Для отверстий:
- Сквозные — сверление + зенкерование + растачивание жесткой расточной оправкой (борштангой).
- Глухие — только растачивание.
При растачивании глубоких отверстий (L/D > 5) возникает конусность из-за отжима резца. Компенсируют обратным конусом на инструменте или плавающими расточными головками.
Отрезка детали
Отрезной резец с прямой кромкой разрывает металл, оставляя заусенец. Резец с наклонной кромкой (5…10°) срезает стружку постепенно — торец получается чистым.
Совет технолога: оставьте перемычку 1…2 мм, отрежьте, затем подрежьте торец за 0.2…0.3 мм. Это гарантирует перпендикулярность.
Технологическая пауза
Между черновой и чистовой обработками — пауза для остывания детали до комнатной температуры. Это исключает погрешности теплового расширения. Полного снятия остаточных напряжений пауза не дает — для этого нужна термообработка (отпуск, старение).
Реальный кейс: дробление на станке с ЧПУ (L=1916 мм, D=200 мм)
Ситуация
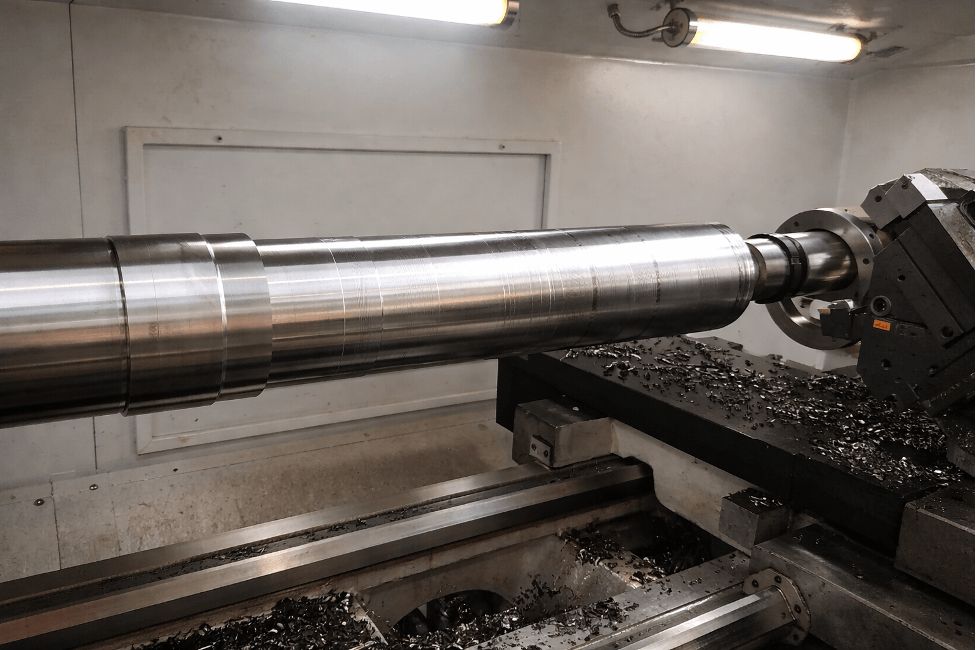
Вал D=200 мм, L=1916 мм. На этапе черновой обработки — сильное дробление (вибрация). При перевороте в тонком месте D=159 мм дробление возрастает втрое.
Диагностика
На практике начинают с простого: проверяют индикатором биение шпинделя и центров. Для углубленного анализа использовали:
- Контроль фундамента — станок «гулял» на незалитых анкерных болтах.
- Проверку кулачков патрона (овальность 0.2 мм при норме <0.02 мм).
- Контроль центровых отверстий — несоосность 0.15 мм из-за раздельного сверления.
- Анализ режимов: v=120 м/мин, s=0.4 мм/об, t=3 мм — агрессивно для L/D=9.6.
- Отсутствие люнета на тонкой части.
Решение
- Проточили кулачки на станке под D=200 мм.
- Перецентровали вал комбинированным инструментом за один проход.
- Скорректировали режимы: v=80 м/мин, s=0.6 мм/об.
- Установили подвижный люнет на шейку D=160 мм.
Результат: дробление ушло, время обработки сократилось на 15% за счет уменьшения количества проходов.
Что изменилось с приходом ЧПУ
Современные станки с ЧПУ и адаптивным управлением позволяют:
- Автоматически снижать подачу в зонах повышенных вибраций.
- Контролировать мощность резания в реальном времени.
- Использовать активные системы измерения (например, Renishaw) для поднастройки на ходу.
Однако базовые законы физики никто не отменил: тепловые деформации, выбор люнета и правильное базирование остаются ключевыми даже на самом дорогом оборудовании.
Сократите время обработки валов на 20–30% без смены инструмента
В статье мы показали реальный кейс: за счет правильных режимов и люнета удалось сократить цикл на 15%. А что, если сам станок изначально спроектирован под тяжелые валы?
Почему наши Станки ЧПУ выигрывают у конкурентов на длинных деталях:
| Параметр | Обычный станок | Наш станок |
|---|---|---|
| Расстояние между центрами | до 2 м | до 4 м |
| Макс. диаметр над станиной | 400 мм | до 800 мм |
| Люнет в базовой комплектации | опция | встроенный подвижный |
| Автоматическая компенсация тепловых деформаций | нет | есть (система iThermal) |
| Диагностика вибраций (ballbar) | сторонний прибор | встроенная |
| Адаптивное управление подачей | нет | есть (подавление чаттера) |
Результат на ваших деталях:
- Стабильный допуск h6 с первой детали
- Никаких «перерывов на остывание» — станок сам компенсирует тепло
- Вибрации подавляются на уровне ЧПУ, а не лайфхаками технолога
|
Спросить или записаться на курсы
|
Заказать услугу
|