Содержание
- Конструктивно-технологическая характеристика ступицы
- Этапы обработки ступицы на станке с ЧПУ
- Оборудование автоматизированного модуля
- Роботизированная автоматизация обработки ступиц
- Контроль качества и измерительные операции
- Преимущества автоматизированного модуля
- Экономическая эффективность автоматизации
- Критерии выбора автоматизированного модуля
Ступица относится к наиболее ответственным деталям автомобильной и машиностроительной отрасли. Она воспринимает радиальные и осевые нагрузки, обеспечивает точное вращение колеса или другого узла, а также во многом определяет безопасность, долговечность и плавность работы всего изделия. Именно поэтому производство ступиц постепенно переходит от отдельных универсальных станков к автоматизированным модулям на базе оборудования с ЧПУ, объединённого роботизированной загрузкой, транспортными системами и измерительным контролем.
Ниже рассмотрен автоматизированный модуль для обработки деталей типа ступица: конструктивные особенности детали, технологический маршрут, состав оборудования, загрузочно-разгрузочные решения, контроль качества, экономика и критерии выбора. Материал ориентирован на технических специалистов, технологов, руководителей производств и поставщиков станков с ЧПУ.
Конструктивно-технологическая характеристика ступицы
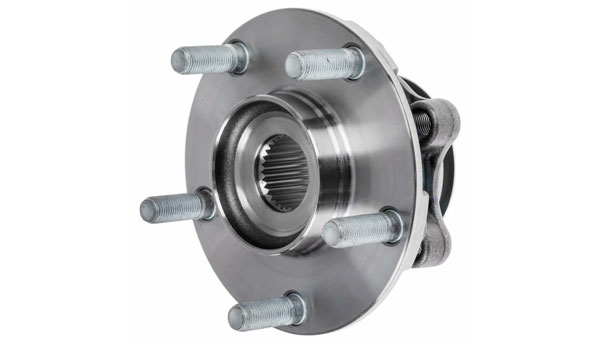
Ступица относится к классу дисковых или фланцевых деталей. Её типовые элементы:
- наружные цилиндрические поверхности;
- внутренние ступенчатые отверстия, в том числе посадочное место под подшипник;
- торцы и торцевые канавки;
- фаски и переходные радиусы;
- центральное отверстие;
- крепёжные резьбовые отверстия, расположенные по окружности;
- пазы, лыски, шлицы и другие элементы, зависящие от конструкции узла.
В автоматизированном сегменте наиболее распространены ступицы с четырьмя или пятью крепёжными отверстиями. Расположение отверстий задаётся диаметром делительной окружности PCD (диаметр окружности с шагом). Именно от точности PCD, углового положения отверстий и перпендикулярности их осей к торцу зависит надёжность соединения колеса со ступицей.
Материалы ступиц могут быть различными:
- конструкционные и легированные стали, например 40Х, 40ХН и их аналоги;
- чугун для тяжёлых условий работы;
- алюминиевые сплавы, получаемые литьём или ковкой;
- комбинированные решения, где требования по прочности и массе особенно высоки.
В электромобилях требования ужесточаются: масса транспортного средства часто выше, чем у аналога с двигателем внутреннего сгорания, поэтому ступица должна сочетать прочность, жёсткость и сниженную массу. Это влияет на выбор заготовки, режимов резания и методов контроля.
Технологические вызовы при обработке ступиц
Современная обработка ступицы связана с тремя группами проблем.
1. Сложные материалы и деформации
Алюминиевые ступицы, полученные литьём или полутвёрдой ковкой, склонны к деформации из-за внутренних напряжений. При снятии припуска напряжения перераспределяются, и геометрия может уходить от заданной. Для подавления вибраций и обеспечения стабильного размера требуется оборудование повышенной жёсткости, рациональная последовательность снятия припуска и эффективное охлаждение.
2. Многопереходность и накопление погрешностей
Типовой маршрут включает более десяти операций: черновое и чистовое точение, расточку, фрезерование, сверление, нарезание резьбы, шлифование и контроль. Если деталь последовательно базируется на разных станках, погрешности установки накапливаются. Это особенно критично для посадочных поверхностей под подшипник, где допуски исчисляются микрометрами.
3. Баланс производительности и стабильности
Серийное производство требует высокой производительности без потери точности. Наиболее ответственные поверхности — посадочное место подшипника, торцы, фланец и крепёжные отверстия. Поэтому автоматизированный модуль должен не просто быстро снимать стружку, а обеспечивать повторяемость размеров от детали к детали.
Этапы обработки ступицы на станке с ЧПУ
Технологический процесс изготовления ступицы в условиях ЧПУ-производства обычно строится по принципу последовательного приближения: от черновых баз к чистовым поверхностям. Ниже приведён укрупнённый маршрут.
1. Входной контроль заготовки
Литые или штампованные заготовки проверяют до загрузки в станок. Контролируют толщину стенок, наружный диаметр, наличие раковин, недоливов, холодных струй и других дефектов. Это позволяет отсеять брак до механообработки и не расходовать машинное время на заведомо негодную заготовку.
2. Черновая токарная обработка
Цель — снять основной припуск и сформировать черновые базы. Заготовку устанавливают в патрон с упором в необработанный торец. На этом этапе подрезают торец, обтачивают наружные поверхности с припуском под чистовую обработку, сверлят или предварительно растачивают центральное отверстие. Точность соответствует 12–14 квалитету.
Ошибки базирования на черновом этапе — биение, неперпендикулярность торца к оси — распространяются на все последующие операции. Поэтому радиальное и торцевое биение черновых баз контролируют сразу после установки.
3. Чистовая токарная обработка
Деталь переустанавливают по уже обработанным базам. Выполняют чистовое точение наружных поверхностей, расточку центрального отверстия, точение канавок и фасок. Для посадочного отверстия под подшипник часто применяют трёхступенчатую расточку: черновую, чистовую и тонкую. Это снижает влияние внутренних напряжений и обеспечивает стабильную геометрию.
Типовая точность чистовой токарной обработки — 7–9 квалитет. Для ответственных поверхностей применяют твердосплавные пластины с износостойкими покрытиями и геометрией, снижающей вибрации.
4. Фрезерная обработка
На обрабатывающем центре с ЧПУ выполняют элементы, которые нельзя получить точением: пазы, лыски, шлицевые профили, поверхности фланца. Базирование — по чистовым поверхностям: обработанному отверстию, торцу и наружному диаметру. Точность обычно находится в пределах ±0,02–0,05 мм, для шлицевых соединений — по соответствующим стандартам.
5. Сверление и нарезание резьбы
Крепёжные отверстия обрабатывают по окружности PCD. Для каждого отверстия применяют стандартный цикл: центрование, сверление, зенкерование или развёртывание, зенкование фаски, нарезание резьбы метчиком или резьбофрезой. Для глубоких отверстий используют цикл с прерывистой подачей и периодическим отводом стружки.
Позиционный допуск расположения отверстий по PCD обычно не превышает 0,05 мм. Угловое положение каждого отверстия задаётся в управляющей программе через полярную интерполяцию или координатный расчёт.
6. Термообработка
Для стальных ступиц, работающих под высокими нагрузками, применяют цементацию, закалку или поверхностную закалку. Маршрут строят так, чтобы термообработка находилась между черновой и финишной обработкой. Это исключает деформацию окончательных поверхностей от теплового воздействия. Для обработки закалённых поверхностей с твёрдостью 50–65 HRC используют керамические или CBN-пластины.
7. Шлифование и хонингование
Финишная обработка посадочных мест подшипника выполняется на круглошлифовальных или внутришлифовальных станках с ЧПУ. Точность может достигать ±0,005 мм и лучше, шероховатость — Ra 0,2–0,8 мкм. Часто применяют измерение в процессе обработки: датчик контролирует диаметр в середине цикла и автоматически корректирует износ круга.
8. Слесарная обработка, промывка и контроль
После механообработки удаляют заусенцы на кромках, фасках и выходах отверстий. Применяют ручную обработку, вибрационную обработку, автоматизированные щётки или фасочные фрезы в программе ЧПУ. Затем деталь промывают, консервируют и передают на финишный контроль.
Типовой маршрут обработки ступицы: сводная таблица
| № | Операция | Оборудование | Точность | Назначение |
|---|---|---|---|---|
| 005 | Токарная черновая, установ А | Токарный центр с ЧПУ | 12–14 квалитет | Формирование черновых баз |
| 010 | Токарная черновая, установ Б | Токарный центр с ЧПУ | 12–14 квалитет | Обработка второй стороны |
| 015 | Токарная чистовая, установ А | Токарный центр с ЧПУ | 7–9 квалитет | Точные поверхности, расточка |
| 020 | Токарная чистовая, установ Б | Токарный центр с ЧПУ | 7–9 квалитет | Фаски, канавки, вторая сторона |
| 025 | Термообработка | Закалочная печь | HRC 50–65 | Твёрдость и износостойкость |
| 030 | Фрезерная | Обрабатывающий центр с ЧПУ | ±0,02–0,05 мм | Пазы, шлицы, фланцы |
| 035 | Сверлильная | Обрабатывающий центр | ±0,01–0,03 мм | Крепёжные отверстия по PCD |
| 040 | Резьбонарезная | Обрабатывающий центр | 6H | Резьба в крепёжных отверстиях |
| 045 | Шлифовальная | Круглошлифовальный с ЧПУ | ±0,005 мм | Посадочные места подшипника |
| 050 | Слесарная | Верстак или автомат | — | Снятие заусенцев |
| 055 | Промывка и консервация | Моечная машина | — | Подготовка к контролю |
| 060 | Контрольная | КИМ, шероховатомер, калибры | ±0,001 мм | Приёмка |
При использовании токарно-фрезерных центров с приводным инструментом, осью C и противошпинделем этапы 005–040 можно объединить в одну или две операции. Это сокращает количество установов, уменьшает накопление погрешностей и повышает коэффициент использования оборудования.
Оборудование автоматизированного модуля
1. Станочное ядро
Для обработки ступиц применяют несколько типов станков с ЧПУ.
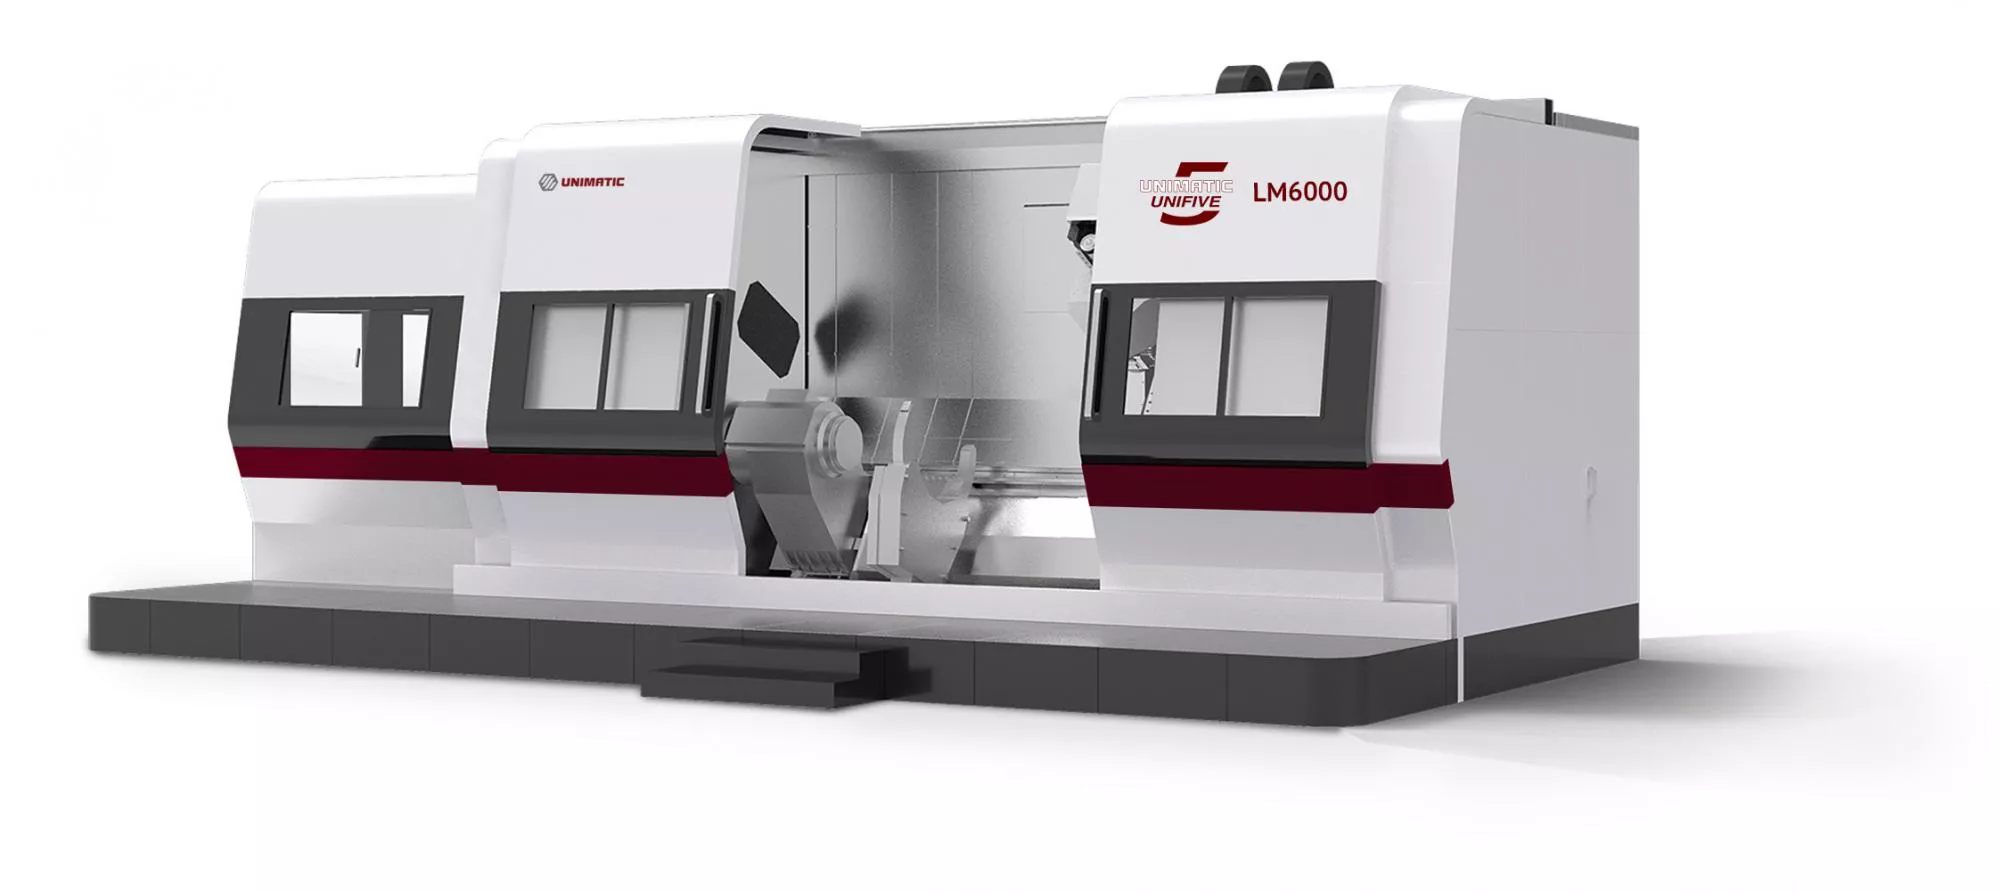
- Токарно-фрезерные центры с ЧПУ. Основа модуля. Выполняют точение наружных и внутренних поверхностей, расточку, точение канавок и фасок. При наличии приводного инструмента и оси C — сверление, фрезерование и нарезание резьбы без переустановки.
- Вертикальные токарные станки с ЧПУ. Часто применяются для массового производства. Сила тяжести помогает надёжно фиксировать заготовку на планшайбе, что снижает деформации. Важны сервоприводные револьверные головки и подготовка к интеграции с роботом.
- Горизонтальные токарные станки с ЧПУ. Подходят для крупных и тяжёлых ступиц, где требуется повышенная жёсткость при снятии большого припуска.
- Вертикальные и горизонтальные обрабатывающие центры. Применяются для сложной геометрии: пазов, карманов, нестандартных фасок, а также для сверления и нарезания резьбы. Многоосевые центры позволяют обрабатывать деталь с нескольких сторон за один цикл.
- Круглошлифовальные и внутришлифовальные станки с ЧПУ. Обеспечивают финишную точность посадочных мест подшипника.
2. Загрузочно-разгрузочные устройства
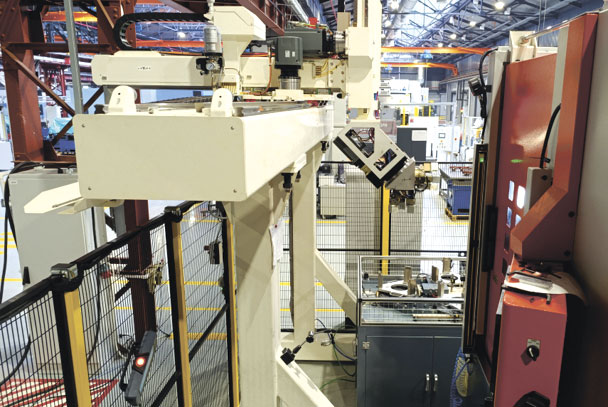
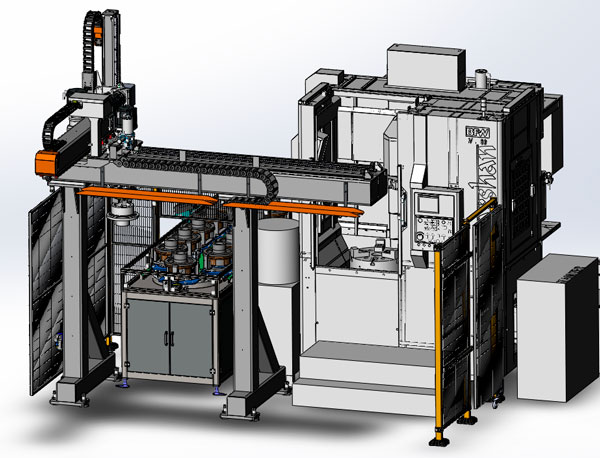
Задача загрузочно-разгрузочной системы — взять заготовку, точно позиционировать её в станке, а после обработки снять деталь и передать дальше. В автоматизированных модулях применяют:
- промышленные роботы-манипуляторы;
- портальные роботы и гантри-системы;
- коллаборативные роботы для лёгких и средних ступиц;
- приспособления-спутники;
- накопители, стокеры и магазины заготовок.
Для сокращения времени цикла используют сдвоенные захваты: одна пара губок удерживает готовую деталь, вторая уже берёт новую заготовку. Захваты подбирают под геометрию ступицы: пневматические, клиновые, магнитные, вакуумные или комбинированные. Часто применяют досылатели, которые подталкивают заготовку к патрону для точного базирования.
3. Транспортные системы
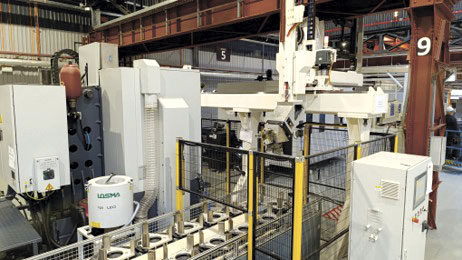
Транспортные системы связывают накопитель, станки, измерительные позиции и склад. Применяются ленточные, рольганговые и цепные конвейеры, а также автономные транспортные тележки. Для сложных трасс используют системы адресования по магнитным меткам, QR-кодам или путевым выключателям.
Ключевой момент — синхронизация транспорта с циклами обработки. Робот или конвейер подаёт сигнал станку «заготовка на месте», а после обработки получает сигнал «деталь готова к транспортировке».
4. Станции ориентации и накопители
Для автоматической работы роботу нужны ориентированные заготовки. В состав модуля включают:
- станции ротационной ориентации с датчиками положения;
- поворотные устройства для переворота ступицы на 180°;
- накопители-стокеры с выдвижными полками;
- системы обдува патрона сжатым воздухом для удаления стружки.
Объём накопителя определяет автономность модуля. Стокер на 10–20 заготовок даёт 1–2 часа работы, магазин на 40–60 заготовок — 4–6 часов, поддон на 100 и более заготовок — возможность работы в течение смены или в режиме без постоянного оператора.
Роботизированная автоматизация обработки ступиц
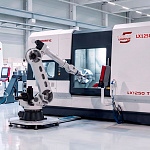
Роботизация загрузки и выгрузки станков с ЧПУ — ключевой шаг к полноценному автоматизированному модулю. Ступица удобна для роботизации: она имеет чёткую геометрию, стабильные базовые поверхности и предсказуемый цикл обработки.
1. Типы роботов
- Шестиосевые промышленные роботы. Наиболее распространённый тип. Обеспечивают доступ к детали в любом положении, имеют грузоподъёмность от 10 до 225 кг и повторяемость позиционирования ±0,02–0,05 мм.
- Портальные роботы (гантри). Работают сверху, экономят площадь цеха и могут обслуживать несколько станков, расположенных в ряд.
- Коллаборативные роботы. Применяются для лёгких и средних ступиц массой до 10–25 кг. Могут работать без громоздкого ограждения, быстрее переналаживаются, но уступают промышленным роботам по скорости и грузоподъёмности.
- Роботы на линейных направляющих. Один робот на направляющей длиной 6–9 метров может обслуживать 2–4 станка с ЧПУ.
2. Захватные устройства
Для ступиц захват должен обеспечивать удержание за два разных элемента: за наружный диаметр фланца при загрузке необработанной заготовки и за внутреннее отверстие после расточки. Поэтому часто применяют комбинированные захваты с двумя типами губок. Наличие досылателя обязательно для точного базирования в патроне.
3. Интеграция робота со станком
Робот не работает сам по себе — он связан с системой управления станком. Возможны три уровня связи:
- дискретные сигналы I/O — простейший способ;
- промышленные сети Profinet, CC-Link, EtherCAT — для сложной синхронизации;
- специализированные опции ЧПУ, например Siemens Run MyRobot или FANUC CNC Integration.
Типовой цикл взаимодействия: станок завершает обработку, открывает дверь и отправляет сигнал «готов к выгрузке». Робот входит в рабочую зону, захватывает готовую деталь, поворачивает двойной захват, устанавливает новую заготовку, отходит и подаёт сигнал «загрузка завершена». Станок закрывает дверь, зажимает патрон и запускает цикл.
Контроль качества и измерительные операции
1. Контролируемые параметры
Для ступицы контролируют:
- диаметр, овальность, конусность и шероховатость посадочного отверстия под подшипник;
- биение посадочных поверхностей относительно торца и наружной поверхности;
- диаметры и позиционные допуски крепёжных отверстий по PCD;
- перпендикулярность осей отверстий к торцу;
- плоскостность и перпендикулярность торцов;
- размеры пазов, шлицев, лысок;
- соосность посадочных диаметров и разностенность.
2. Методы и оборудование
| Метод | Что контролируют | Оборудование | Особенности |
|---|---|---|---|
| Контактный контроль на станке | Биение, диаметры, коррекция инструмента | Измерительные щупы Renishaw, Marposs | Быстро, без снятия детали, автоматическая коррекция |
| Координатно-измерительные машины | Геометрия, позиционные допуски, соосность | Hexagon, Mitutoyo, Carl Zeiss | Высокая точность, выходной контроль, анализ брака |
| Оптические и лазерные системы | Диаметры, фаски, кромки, PCD | Лазерные микрометры, сканеры, машинное зрение | Высокая скорость, встраивание в линию |
| Пневматические и индуктивные пробки | Диаметры отверстий | Поточные измерительные станции | 1–2 секунды на деталь, высокая повторяемость |
| Профилометры и контурографы | Шероховатость, микрогеометрия | Mitutoyo Surftest, Taylor Hobson | Контроль Ra, Rz, радиусов кромок |
| Неразрушающий контроль | Трещины, внутренние дефекты | Вихретоковые, ультразвуковые, капиллярные системы | Выборочный или 100% контроль ответственных деталей |
3. Встроенный контроль и статистическое управление
В автоматизированной линии контроль встраивают в несколько точек: входной контроль заготовки, межоперационный контроль после черновой обработки, контроль после финишных операций и выходной контроль. Данные измерений передаются в систему управления и используются для автоматической коррекции программы, сортировки деталей и накопления статистики.
Статистический контроль процесса позволяет заранее заметить тренд, например уход диаметра из-за износа пластины, и заменить инструмент до появления брака. Это особенно важно для серийного производства ступиц.
Преимущества автоматизированного модуля
- Сокращение вспомогательного времени. Загрузка и выгрузка роботом занимают 5–11 секунд вместо 30–90 секунд при ручной работе.
- Параллельные действия. Пока станок режет, робот может менять инструмент, обдувать патрон, ставить следующую заготовку.
- Многостаночная работа. Один робот на линейной направляющей или гантри-система может обслуживать 2–4 станка.
- Стабильность качества. Робот всегда позиционирует деталь одинаково, исключая перекосы и вариации усилия зажима.
- Снижение брака. Контроль в процессе и автоматическая коррекция держат размеры в допуске даже при длительной работе.
- Гибкость. Сменные губки, спутники и кассеты инструмента позволяют переходить на разные типоразмеры ступиц.
- Интеграция с цифровыми системами. Модуль передаёт в MES данные о статусе станка, количестве деталей, причинах простоев и качестве.
- Безопасность. Роботизированные ячейки проектируются с ограждениями, световыми барьерами и блокировками.
Экономическая эффективность автоматизации
1. Структура инвестиций
| Компонент | Назначение | Ориентировочная стоимость |
|---|---|---|
| Токарно-фрезерный центр с ЧПУ | Основная обработка | 6–10 млн руб. |
| Промышленный робот с захватом | Загрузка и выгрузка | 1,5–3,5 млн руб. |
| Интеграция и пусконаладка | Связка робота с ЧПУ, ограждения, ПЛК | 0,5–2,5 млн руб. |
| Периферия | Конвейеры, стокеры, станция ориентации, обдув | 0,5–1,5 млн руб. |
| Итого | — | 8,5–17,5 млн руб. |
При использовании коллаборативного робота вместо промышленного инвестиции в автоматизацию могут снизиться до 1,8–2,5 млн руб., но грузоподъёмность будет ограничена 10–25 кг.
2. Формула экономического эффекта
Экономический эффект от автоматизации обработки ступиц можно представить в виде:
E = ΔP + ΔL + ΔS − ΔO
где:
- ΔP — рост выручки за счёт производительности;
- ΔL — экономия на фонде оплаты труда;
- ΔS — снижение потерь от брака;
- ΔO — дополнительные эксплуатационные затраты.
3. Пример расчёта
Исходные данные для среднесерийного производства:
| Параметр | Значение |
|---|---|
| Время цикла при ручной загрузке | 13,0 мин |
| Время цикла в автоматизированном модуле | 8,28 мин |
| Режим работы | 2 смены, 4000 ч/год |
| Инвестиции в модуль | 13,0 млн руб. |
| Экономия на ФОТ | 1 125 000 руб./год |
| Дополнительная выручка от роста производительности | 3 978 000 руб./год |
| Экономия на браке | 1 588 000 руб./год |
| Дополнительные эксплуатационные затраты | −105 000 руб./год |
| Годовой экономический эффект | 6 586 000 руб./год |
| Срок окупаемости | около 23,7 мес. |
При наличии субсидии 20% читые инвестиции снижаются до 10,4 млн руб., а срок окупаемости — примерно до 18,9 мес.
4. Факторы, ускоряющие и тормозящие окупаемость
Ускоряют окупаемость:
- работа в две или три смены;
- партии от 150–200 штук и выше;
- высокая сложность детали и концентрация операций;
- доступ к заказам с жёсткими допусками и повышенной маржой.
Тормозят окупаемость:
- загрузка оборудования ниже 60%;
- скрытые затраты на расходные материалы и аварийный ремонт;
- большая доля финишных операций вне автоматизированного модуля;
- недостаточная подготовка персонала и логистики.
Критерии выбора автоматизированного модуля
1. Технологические параметры
- диаметр точения и масса заготовки;
- мощность и крутящий момент шпинделя;
- наличие оси C и приводного инструмента;
- наличие противошпинделя;
- жёсткость шпиндельного узла и способность гасить вибрации.
Для лёгких ступиц достаточно токарно-фрезерного центра мощностью 15–22 кВт. Для грузовых и тяжёлых ступиц требуются станки мощностью 22–37 кВт и выше.
2. Параметры автоматизации
- тип загрузочного устройства и его грузоподъёмность;
- количество обслуживаемых станков;
- тип захвата и наличие досылателя;
- наличие станции ориентации;
- объём накопителя и автономность работы.
3. Точность и контроль
- повторяемость позиционирования станка;
- точность интерполяции оси C;
- биение шпинделя;
- наличие термостабилизации;
- наличие измерительного щупа;
- возможность поточного контроля в линии.
4. Интеграция
- поддержка стандартных G-кодов и форматов CAD/CAM;
- совместимость с Siemens, FANUC, Heidenhain и другими системами ЧПУ;
- поддержка OPC UA или MQTT для связи с MES/ERP;
- уровень связи робота со станком: I/O, Profinet, EtherCAT или специализированные опции.
5. Надёжность и обслуживание
- закрытая рабочая зона;
- автоматический конвейер стружки;
- система охлаждения шпинделя;
- защита направляющих;
- доступность запчастей и сервиса в регионе;
- поддержка удалённой диагностики;
- показатель MTBF и стоимость годового ТО.
6. Экономические критерии
Стоимость владения за 5 лет включает капитальные затраты, электроэнергию, инструмент, обслуживание, ремонт и фонд оплаты труда. При сравнении вариантов полезно использовать чек-лист:
| Критерий | Вариант А | Вариант Б | Вариант В |
|---|---|---|---|
| Точность и повторяемость | |||
| Жёсткость при резании | |||
| Ось C и приводной инструмент | |||
| Противошпиндель | |||
| Тип и грузоподъёмность робота | |||
| Время загрузки и выгрузки | |||
| In-process контроль | |||
| Конвейер стружки | |||
| Совместимость с CAD/CAM | |||
| Поддержка OPC UA и MES | |||
| Сервис и запчасти | |||
| MTBF | |||
| Стоимость модуля | |||
| Себестоимость детали | |||
| Срок окупаемости |
7. Признаки, которые должны насторожить
- отсутствие оси C — невозможно выполнить отверстия по PCD за один установ;
- робот не интегрирован с ЧПУ — ручная синхронизация ведёт к простоям и риску столкновений;
- нет конвейера стружки — при обработке стальных ступиц потребуются частые остановки;
- нет термостабилизации шпинделя — тепловое расширение может вывести диаметр из допуска;
- нет станции ориентации — робот будет ставить заготовку произвольно;
- сервис только за рубежом — простой при аварии может затянуться на недели;
- накопитель на 5–10 заготовок — модуль не проработает автономно даже половину смены.
Достоверность данных и область применения
Приведённые в статье значения точности, режимов, стоимости и сроков окупаемости являются ориентировочными и соответствуют общепринятой практике машиностроительных производств. Конкретные параметры зависят от материала, конструкции ступицы, модели станка, системы ЧПУ, оснастки и организации производства.
При выборе модуля рекомендуется проверять:
- соответствие станка ГОСТ 26228-90 в части гибких производственных модулей;
- нормы точности по ГОСТ 8.051 и ISO 230-2;
- допуски и посадки по ГОСТ 25346-2013;
- характеристики робота и захвата по каталогам производителей;
- реальные показатели точности на тестовой детали;
- доступность сервиса и запчастей в регионе эксплуатации.
Для серийного производства ступиц автоматизированный модуль является не просто набором оборудования, а технологическим решением. Он объединяет многоосевую механообработку, роботизированную загрузку, измерительный контроль и систему управления производственными данными. Это позволяет сократить количество установов, уменьшить накопление погрешностей, стабилизировать качество, снизить трудоёмкость и гибко перенастраиваться на разные типоразмеры ступиц.
Автоматизированный модуль для обработки деталей типа ступица строится вокруг токарно-фрезерного центра с ЧПУ, оснащённого осью C, приводным инструментом и, при необходимости, противошпинделем. Дополнительные элементы — промышленный или коллаборативный робот, захватные устройства, станция ориентации, накопитель, транспортная система и измерительный комплекс. Такой состав обеспечивает высокую загрузку оборудования, повторяемость размеров и экономическую эффективность при партиях от 150–200 штук и работе в две смены. Окончательное решение следует принимать после аудита конкретной номенклатуры, расчёта такта, анализа доступного сервиса и проверки точности на тестовой партии.
|
Спросить или записаться на курсы
|
Заказать услугу
|