Содержание
- Что такое развёртывание и где оно применяется на станках с ЧПУ
- Припуск на развёртывание: расчёт и типовые значения
- Инструмент для развёртывания: типы, материалы, геометрия
- Режимы резания при развёртывании: скорость, подача, выбор СОЖ
- Развёртывание на 3- и 5-осевых обрабатывающих центрах: от инструмента до режимов
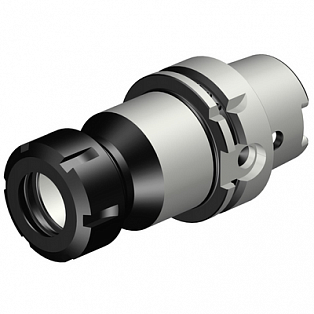
- Инструментальная оснастка: что выбрать для ЧПУ
- Как обеспечить стабильность качества при развёртывании в серийном производстве
- Автоматизация и контроль качества при развёртывании: датчики, КИМ, машинное зрение
- Типичные ошибки при развёртывании на обрабатывающих центрах и как их избежать
- Экономика операции: стойкость инструмента, время цикла, окупаемость оснастки
- Практические рекомендации по выбору обрабатывающего центра для развёртывания
Развёртывание — финишная операция обработки отверстий резанием, от которой напрямую зависит собираемость узлов, точность посадок и ресурс готового изделия. На обрабатывающих центрах с ЧПУ этот процесс реализуется в полностью автоматическом цикле: сверление, зенкерование и развёртывание выполняются за одну установку детали, что многократно снижает погрешности базирования. При этом развёртывание предъявляет повышенные требования к жёсткости системы «станок–приспособление–инструмент», чистоте СОЖ и стабильности режимов. Ошибки в припуске, биении патрона или выборе скорости резания приводят к разбиванию отверстия, конусности и браку, который может перекрыть экономию от быстрого цикла. Ниже — системный разбор технологии, режимов, контроля и типичных ошибок при развёртывании на станках с ЧПУ.
Что такое развёртывание и где оно применяется на станках с ЧПУ
Ключевые характеристики процесса
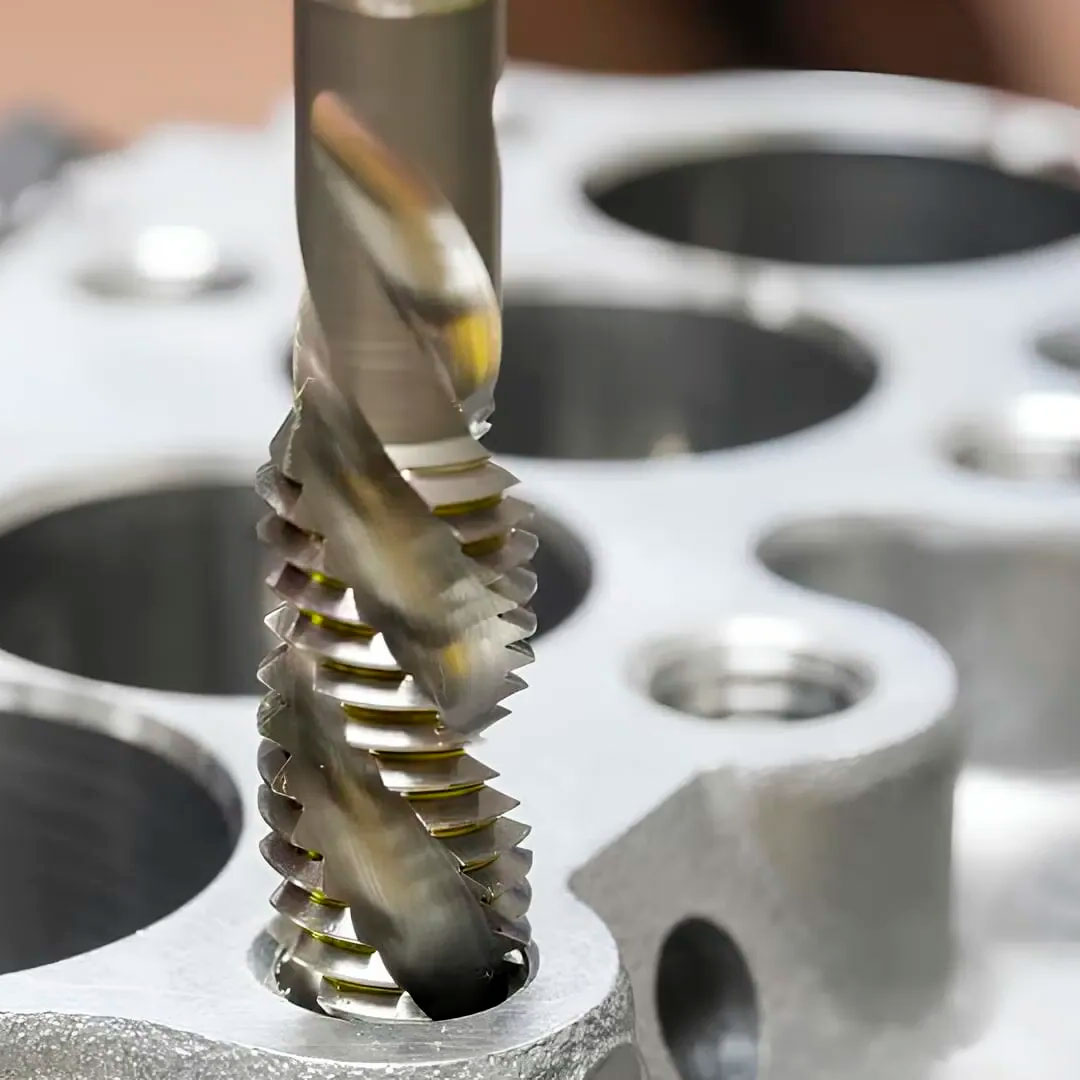
Развёртывание — это чистовая операция обработки отверстий резанием, при которой с помощью специального инструмента — развёртки — удаляют тонкий слой металла со стенок предварительно подготовленного отверстия. Цель — повысить точность диаметра, округлость, прямолинейность и качество поверхности отверстия.
- Минимальный припуск. Развёртка снимает обычно 0,1–0,5 мм по диаметру (часто 50–500 мкм), то есть это именно доводка, а не черновая обработка.
- Высокая точность. Достигаются квалитеты IT6–IT9 (а в отдельных случаях и выше), что соответствует допускам порядка ±0,005 мм и менее при строгом контроле условий.
- Хорошее качество поверхности. Шероховатость после развёртывания обычно Ra 0,2–0,8 мкм, что важно для посадок и герметичности.
- Многолезвийный инструмент. У развёртки несколько режущих кромок (часто 6–16), что распределяет нагрузку, снижает вибрации и даёт стабильную геометрию отверстия.
Где применяется развёртывание на станках с ЧПУ
На обрабатывающих центрах и станках с ЧПУ развёртывание используют как финишную операцию после сверления, зенкерования или расточки. Типичные случаи:
- Отверстия под штифты и установочные пальцы. Нужны высокая точность и плотная посадка; развёртывание обеспечивает нужную геометрию и шероховатость.
- Посадки под подшипники и втулки. Для надёжной фиксации и минимизации перекосов и вибраций в узлах вращения.
- Направляющие и прецизионные отверстия в корпусах. В станочных узлах, пресс-формах, приспособлениях, где важна повторяемость размеров в серии.
- Крепёжные и монтажные отверстия с жёсткими допусками. Например, в аэрокосмических и автомобильных деталях, где критична собираемость и отсутствие натягов/люфтов.
- Конические отверстия. Обрабатывают коническими развёртками — например, под конусы Морзе в державках и патронах.
- Отверстия для гидравлических и пневматических соединений. Где важна герметичность и чистота поверхности.
Особенности на ЧПУ-оборудовании для развертывания
- Программируемые циклы. На стойках ЧПУ есть стандартные циклы развёртывания: задаются обороты, подача, заход/выход без рывков, иногда — выдержка в отверстии для «калибровки» размера.
- Компенсация несоосности. Применяют плавающие патроны, чтобы развёртка могла самоустановиться по оси отверстия и не «разбивала» его из-за небольших перекосов.
- Стабильность условий. На ЧПУ легче обеспечить повторяемость: одинаковые режимы, СОЖ, контроль износа инструмента и автоматическую смену при достижении лимита стойкости.
- Интеграция в многопереходные операции. Часто все переходы (сверление → зенкерование → развёртывание) делают за одну установку детали, что повышает точность за счёт исключения погрешностей переустановки.
Припуск на развёртывание: расчёт и типовые значения
Припуск на развёртывание — это слой металла, который снимает развёртка для достижения нужной точности и чистоты отверстия. Его величина критична: слишком малый припуск не уберёт дефекты предыдущей обработки, слишком большой — приведёт к перегрузке инструмента, вибрациям и браку.
Типовые значения припуска
Припуски принято указывать на диаметр (а не на сторону). Распространённые диапазоны: под черновое развёртывание — 0,2–0,4 мм на диаметр, под чистовое — 0,05–0,15 мм на диаметр. Для разных диаметров отверстий на обрабатывающих центрах с ЧПУ ориентируются примерно так:
| Диаметр отверстия, мм | Припуск на диаметр (черновое), мм | Припуск на диаметр (чистовое), мм |
|---|---|---|
| 6–10 | 0,20–0,30 | 0,05–0,10 |
| 10–20 | 0,25–0,40 | 0,08–0,15 |
| 20–50 | 0,30–0,50 | 0,10–0,20 |
Эти значения подходят для конструкционных сталей при обработке после зенкерования либо качественного сверления.
Как рассчитывать припуск
Формула простая:
Припуск на диаметр = D_развёртки − D_предварительного_отверстияГде:
- D_развёртки — номинальный диаметр развёртки (соответствует требуемому размеру отверстия по чертежу, например, 20 H7).
- D_предварительного_отверстия — диаметр отверстия после предыдущей операции (сверления, зенкерования, расточки).
Пример расчёта
Нужно получить отверстие 20 H7 (допуск порядка 21 мкм). Используют двухпроходную схему:
- Черновое развёртывание. Берут развёртку 19,7 мм. Предварительное отверстие — 19,4 мм. Припуск: 19,7 − 19,4 = 0,3 мм на диаметр.
- Чистовое развёртывание. Развёртка 20,0 мм. Припуск: 20,0 − 19,7 = 0,3 мм на диаметр — это много, поэтому чаще делают так: черновая развёртка 19,8 мм (припуск 0,4 мм от зенкера 19,4), чистовая — 20,0 мм (припуск 0,2 мм).
На практике при двухпроходной схеме придерживаются правила: 60–70 % припуска снимают черновой развёрткой, 30–40 % — чистовой. Это снижает нагрузку на чистовой инструмент и повышает стабильность размера.
Факторы, влияющие на выбор припуска
- Тип предыдущей обработки. После обычного сверления припуск берут больше (0,2–0,4 мм), чтобы убрать эллипсность и спиральные следы. После зенкерования или расточки припуск можно уменьшить до 0,1–0,2 мм.
- Материал заготовки. Для вязких сталей и нержавейки припуск уменьшают, чтобы снизить силы резания и риск нароста на кромке. Для чугуна и хрупких сплавов припуск может быть ближе к верхней границе, так как материал не «тянется» и даёт более стабильную геометрию после сверления.
- Требуемая точность и шероховатость. Для квалитетов IT6–IT7 и Ra 0,3–0,6 мкм нужен минимальный и равномерный припуск, часто в два прохода. Для IT8–IT9 достаточно одного прохода с припуском 0,15–0,3 мм.
- Длина отверстия и жёсткость системы. В глубоких и тонких отверстиях припуск уменьшают (иногда до 0,05–0,1 мм на диаметр), чтобы избежать увода оси и вибраций.
- Конструкция развёртки. Развёртки с направляющей цапфой или с плавающим креплением позволяют работать с меньшими припусками и исправлять небольшие перекосы.
Особенности на обрабатывающих центрах с ЧПУ
- Циклы стойки ЧПУ обычно требуют задать припуск как отдельный параметр (иногда отдельно на сторону, иногда на диаметр) — важно не перепутать единицы измерения в постпроцессоре.
- Плавающие патроны позволяют компенсировать небольшие перекосы и работать с минимальными припусками (0,05–0,1 мм), но не заменяют качественную предварительную обработку.
- Контроль износа инструмента особенно важен при малых припусках: даже небольшое затупление развёртки приводит к «разбиванию» отверстия и выходу за допуск.
Частые ошибки при назначении припуска
- Припуск менее 0,05 мм на диаметр. Развёртка не исправляет геометрию, остаётся эллипсность от предыдущей операции.
- Слишком большой припуск (>0,5 мм). Повышается нагрузка, растёт вибрация, возможен увод оси и быстрый износ инструмента.
- Неравномерный припуск из-за несоосности или перекоса отверстия. Развёртка «забирает» металл только с одной стороны, появляется конусность.
Инструмент для развёртывания: типы, материалы, геометрия
Типы развёрток
Их классифицируют по разным признакам.
По способу применения:
- Ручные. У них квадратный хвостовик под вороток. Подходят для мелкосерийной работы, техобслуживания, когда не нужна высокая скорость.
- Машинные. Предназначены для станков, в том числе ЧПУ. Хвостовик бывает цилиндрическим (часто с посадкой h6 — это повышает точность зажима в термо- или гидропатронах) либо коническим (например, конус Морзе).
По форме обрабатываемого отверстия:
- Цилиндрические — для стандартных круглых отверстий.
- Конические — чтобы получить отверстие под конус (например, под конус Морзе в державках).
- Ступенчатые — для отверстий с разными диаметрами на разной глубине.
По возможности регулировки:
- Цельные — фиксированный диаметр.
- Регулируемые (разжимные) — позволяют в небольших пределах менять диаметр, что удобно для подгонки или работы с нестандартными размерами.
По конструкции:
- Насадные — для больших диаметров: на стальную оправку устанавливается режущая головка.
- Со сменными или напайными твердосплавными пластинами — повышают производительность при обработке твёрдых материалов.
Материалы
Выбор зависит от того, какой материал вы обрабатываете и какие скорости планируете.
- Легированные инструментальные стали (например, 9ХС). Часто используют для ручных развёрток: они хорошо держат острую кромку при малых оборотах.
- Быстрорежущие стали (обозначаются как HSS, в российских марках — Р6М5, Р18, Р9; есть кобальтовые варианты вроде Р6М5К5). Это основной материал для машинных цельных развёрток: они сохраняют твёрдость при нагреве в процессе работы на станке. Встречается обозначение HSSE — это улучшенная быстрорежущая сталь.
- Твёрдый сплав (группы ВК — вольфрамокобальтовые, ТК — титановольфрамокобальтовые). Применяют для высокопроизводительной обработки, в том числе чугуна, закалённых, нержавеющих и жаропрочных материалов. Часто делают не цельный инструмент, а напаивают или устанавливают сменные пластины на стальном корпусе.
- Специальные материалы для особых задач: поликристаллический алмаз (PCD) — оптимален для цветных металлов (алюминий, композиты): сохраняет остроту дольше других материалов, но более хрупок; кубический нитрид бора (CBN) — подходит для закалённых сталей и других чёрных металлов: обладает высокой термической стабильностью.
Часто на инструмент наносят износостойкие покрытия (TiN, TiAlN, CrN), чтобы повысить стойкость, уменьшить трение и предотвратить налипание материала.
Геометрия
Здесь важно подобрать параметры под конкретную задачу.
- Канавки. Их форма влияет на отвод стружки. Прямые канавки рекомендуют для глухих отверстий: стружка выводится против рабочего движения. Винтовые (спиральные) — для сквозных отверстий (особенно при наружном охлаждении): спираль помогает выводить стружку по направлению обработки. Иногда используют неравномерный шаг зубьев, чтобы снизить резонансные колебания.
- Угол заточки. Его подбирают под материал заготовки. Для твёрдых сталей угол делают меньше (6–8°), чтобы лучше контролировать силы резания. Для алюминия угол увеличивают (10–12°), а канавки полируют — это помогает избежать налипания стружки (BUE) и получить хорошую чистоту поверхности.
- Направляющие ленточки. Это узкие полоски вдоль режущих кромок. Они обеспечивают соосность и стабильность отверстия, но их ширина и состояние тоже влияют на качество обработки и риск задира.
- Заборная (режущая) часть. У ручных развёрток она обычно длиннее и имеет пологий конус для плавного врезания и самоцентрирования. У машинных — короче, так как центрирование обеспечивает станок.
Режимы резания при развёртывании: скорость, подача, выбор СОЖ
Режимы резания при развёртывании принципиально отличаются от сверления: скорость резания в 2–3 раза ниже, а подача — в 2–3 раза выше. Низкая скорость предотвращает перегрев, наклёп и разбивание отверстия; высокая подача обеспечивает уверенное резание, а не «замыливание» поверхности.
Скорость резания
Скорость резания Vc — это окружная скорость режущей кромки развёртки. Рассчитывается по формуле:
Vc = (π × D × n) / 1000где D — диаметр развёртки, мм; n — обороты шпинделя, об/мин. И обратная формула для расчёта оборотов:
n = (Vc × 1000) / (π × D)Типовые значения скорости резания
| Материал заготовки | HSS (Р6М5), м/мин | Твёрдый сплав, м/мин |
|---|---|---|
| Конструкционная сталь (до 800 МПа) | 6–12 | 25–50 |
| Легированная сталь (800–1200 МПа) | 4–8 | 20–35 |
| Нержавеющая сталь | 3–6 | 15–25 |
| Серый чугун | 8–12 | 40–80 |
| Алюминиевые сплавы | 15–30 | 60–120 |
| Бронза, латунь | 10–20 | 40–60 |
Развёртки с современными покрытиями (TiAlN, TiCN) допускают скорость на 30–50% выше базовых значений для твёрдого сплава.
Превышение скорости ведёт к перегреву, быстрому износу кромок, наклёпу и потере точности. Занижение скорости — к налипанию материала на кромки и ухудшению чистоты поверхности.
Подача
Подача на оборот (f, мм/об) при развёртывании выше, чем при сверлении того же диаметра — это обеспечивает стабильное стружкообразование и хорошую чистоту поверхности. Минутная подача рассчитывается:
Vf = f × nТиповые значения подачи
| Диаметр развёртки, мм | Сталь, мм/об | Чугун, мм/об | Алюминий, мм/об |
|---|---|---|---|
| 5–10 | 0,08–0,20 | 0,10–0,25 | 0,12–0,30 |
| 10–20 | 0,12–0,30 | 0,20–0,50 | 0,30–0,60 |
| 20–30 | 0,20–0,50 | 0,40–0,80 | 0,50–1,00 |
| 30–50 | 0,30–0,80 | 0,60–1,20 | 0,80–1,50 |
| 50–80 | 0,50–1,20 | 0,80–2,00 | 1,00–2,00 |
Для чистового развёртывания подачу снижают на 20–25% по сравнению с черновой обработкой.
Слишком высокая подача → вибрации, ухудшение чистоты, повышенная нагрузка на инструмент, риск поломки. Слишком низкая подача → «замыливание», трение вместо резания, ускоренный износ.
Выбор СОЖ
СОЖ при развёртывании выполняет две функции: смазывает режущие кромки для снижения трения и охлаждает зону резания, а также вымывает стружку из отверстия.
| Материал заготовки | Рекомендуемая СОЖ | Концентрация |
|---|---|---|
| Конструкционные и легированные стали | Эмульсия, сульфофрезол | 5–10% |
| Нержавеющая сталь | Эмульсия с EP-присадками, сульфофрезол | 8–12% |
| Серый чугун | Всухую или минимальное смазывание | — |
| Алюминиевые сплавы | Эмульсия или раствор с антикоррозионными добавками | 5–8% |
| Бронза, латунь | Всухую или минимальное смазывание | — |
| Титановые сплавы | Специальная СОЖ с высоким содержанием присадок | По каталогу |
Подача СОЖ на станках с ЧПУ
- Наружная подача — стандартный вариант для сквозных отверстий небольшой глубины (L/D < 3).
- Внутренняя подача через инструмент — для глубоких отверстий (L/D > 3): СОЖ подаётся напрямую в зону резания через каналы в корпусе развёртки, что критически важно для охлаждения и эвакуации стружки.
- Высокое давление (HPC) — 70–80 бар и выше: улучшает отвод стружки, позволяет поднять скорость и подачу, продлевает стойкость инструмента.
- Отсутствие или недостаток СОЖ — одна из самых частых причин преждевременного выхода развёртки из строя: налипание материала, задиры, оплавление кромок.
Пример расчёта
Задача: развёртывание отверстия Ø20 мм в стали 45 до H7, инструмент — твёрдосплавная развёртка с покрытием TiAlN.
- Скорость резания: по таблице принимаем Vc = 40 м/мин (с учётом покрытия — ближе к верхней границе).
- Обороты шпинделя: n = (40 × 1000) / (π × 20) ≈ 637 об/мин. Округляем до 640 об/мин.
- Подача на оборот: f = 0,15 мм/об (чистовая обработка).
- Минутная подача: Vf = 0,15 × 640 = 96 мм/мин.
- СОЖ: эмульсия 8%, подача через шпиндель (внутренняя).
Частые ошибки в назначении режимов
- Завышение скорости — самая частая причина разбивания отверстия и быстрого износа. Развёртка не «переживает» высокие скорости, как сверло.
- Занижение подачи — инструмент трётся вместо резания, кромки затупляются, поверхность «замыливается».
- Игнорирование материала инструмента — режимы для HSS и твёрдого сплава отличаются в 3–5 раз; нельзя переносить параметры без корректировки.
- Неравномерная подача СОЖ — особенно в глубоких отверстиях: без внутренней подачи стружка скапливается, развёртка заклинивает.
Развёртывание на 3- и 5-осевых обрабатывающих центрах: от инструмента до режимов
Развёртывание на обрабатывающих центрах (ОЦ) принципиально отличается от работы на обычных сверлильных или токарных станках: здесь всё завязано на программное управление, точную инструментальную оснастку и минимизацию переустановок детали. На 3-осевых ОЦ развёртывание — это стандартная операция в плоскости обработки, а на 5-осевых оно становится частью сложной многосторонней обработки за один установ.
Развёртывание на 3-осевых обрабатывающих центрах
Базовая схема. На вертикальном или горизонтальном 3-осевом ОЦ (оси X, Y, Z) развёртывание выполняется как один из переходов в общем цикле обработки детали. Шпиндель перемещается по трём линейным осям, заготовка закреплена на столе и неподвижна.
Типичная технологическая цепочка для одного отверстия за одну установку:
- Центрование (центровочное сверло) — наметка оси отверстия.
- Сверление (спиральное сверло) — черновое отверстие с припуском 0,2–0,5 мм на диаметр.
- Зенкерование (при необходимости) — коррекция геометрии, снятие припуска до 0,1–0,2 мм.
- Развёртывание (черновое + чистовое) — доводка до H7/H6, Ra 0,2–0,8 мкм.
Все переходы программируются в одном G-коде, инструмент меняется автоматически через магазин (ATC), переустановка детали не требуется.
Программирование циклов. На стойках ЧПУ (Fanuc, Siemens, Heidenhain и др.) для развёртывания используются стандартные постоянные циклы:
| G-код | Назначение | Особенность отвода |
|---|---|---|
| G85 | Цикл растачивания / развёртывания | Рабочая подача на входе и выходе |
| G86 | Развёртывание с остановкой шпинделя | Остановка шпинделя на дне, быстрый отвод |
| G89 | Развёртывание с выдержкой | Пауза на дне, рабочая подача на отводе |
G85 — основной цикл для развёртывания: инструмент подаётся на рабочей подаче до заданной глубины и возвращается на той же рабочей подаче. Это обеспечивает плавный выход без задиров.
Пример программы (Fanuc-формат):
N10 G90 G54 G17 G94
N20 T5 M6            (смена инструмента — развёртка Ø20)
N30 S640 M3          (обороты шпинделя)
N40 G43 H5 Z50       (коррекция длины инструмента)
N50 G95 F0.15        (подача 0,15 мм/об)
N60 G85 X30 Y25 Z-40 R2 F0.15  (цикл развёртывания)
N70 G80              (отмена цикла)
N80 G00 Z100         (отвод)
Здесь R2 — плоскость подвода (2 мм над поверхностью), Z-40 — глубина отверстия, F0.15 — подача на оборот.
Особенности на 3-осевых ОЦ:
- Соосность шпинделя и отверстия. На фрезерных ОЦ шпиндель и стол независимы — соосность обеспечивается программно. Но всегда есть небольшое биение шпинделя, поэтому для точного развёртывания рекомендуется плавающий патрон.
- Жёсткость системы. На 3-осевых ОЦ обычно можно использовать короткий вылет инструмента — это плюс для развёртывания, так как снижаются вибрации.
- СОЖ через шпиндель (CTS). Важно для глубоких отверстий (L/D > 3): СОЖ подаётся напрямую в зону резания через каналы в развёртке.
Развёртывание на 5-осевых обрабатывающих центрах
Что меняется при переходе на 5 осей. 5-осевой ОЦ добавляет две поворотные оси (A, B или C), что позволяет обрабатывать отверстия под произвольными углами к основным плоскостям детали без переустановки. Для развёртывания это означает:
- Наклонные и многонаправленные отверстия обрабатываются за один установ.
- Отпадает необходимость в делительных приспособлениях и перефиксации.
- Точность взаимного расположения отверстий повышается, так как исключаются погрешности переустановки.
Режимы работы: 3+2 и одновременная 5-осевая. Режим 3+2 (позиционный) — самый распространённый для развёртывания. Поворотные оси фиксируют заготовку под нужным углом, затем развёртывание выполняется обычным 3-осевым циклом (G85/G86/G89) в наклоненной плоскости.
- На Siemens 840D для этого используется CYCLE800 — цикл наклонной рабочей плоскости. Он автоматически пересчитывает систему координат под текущее положение поворотных осей.
- На Heidenhain аналогичные функции выполняют циклы наклона плоскости (например, PLANE SPATIAL).
- На Fanuc — функция G68.2 (наклон системы координат).
Одновременная 5-осевая интерполяция для развёртывания применяется редко — в основном для особых случаев, когда отверстие расположено на сложной криволинейной поверхности и ось инструмента должна непрерывно отслеживать нормаль.
RTCP — функция отслеживания вершины инструмента. RTCP (Rotated Tool Center Point) — ключевая функция «настоящего» 5-осевого станка. Она автоматически компенсирует смещение вершины инструмента при вращении поворотных осей: программист задаёт траекторию острия инструмента относительно детали, а стойка ЧПУ сама пересчитывает координаты линейных осей.
Для развёртывания RTCP даёт:
- Независимость от длины инструмента. При замене или перезаточке развёртки не нужно перепостпроцессировать программу — достаточно обновить коррекцию длины в таблице инструментов.
- Точность позиционирования оси отверстия при наклоне стола/головки.
- Упрощение программы: G-код описывает положение отверстия на детали, а не физические координаты осей станка.
Без RTCP («псевдо-5-осевой» режим) при замене инструмента с другой длиной CAM-программу нужно генерировать заново — это серьёзный недостаток для серийного производства.
Пример схемы обработки наклонного отверстия (3+2):
- Позиционирование: поворотный стол устанавливается под углом (например, B = 30°, C = 45°).
- Активация наклонной плоскости: CYCLE800 (Siemens) или G68.2 (Fanuc) — система координат поворачивается вслед за деталью.
- Центрование и сверление в наклонной плоскости — обычные циклы G81/G83.
- Развёртывание — цикл G85/G86 в той же наклонной плоскости.
- Сброс наклона и переход к следующей группе отверстий.
; Пример для Siemens 840D (упрощённо)
CYCLE800(1,"TABLE",100000,27,0,0,0,30,45,0,0,0,0,-1,,1)  ; Наклон плоскости
G54 G90 G17
T8 M6              ; Развёртка Ø12
S800 M3
G43 H8 Z50
G85 X20 Y15 Z-25 R2 F0.12   ; Развёртывание в наклонной плоскости
G80
CYCLE800(0,"TABLE",100000,27,0,0,0,0,0,0,0,0,0,-1,,1)  ; Сброс наклона
Инструментальная оснастка: что выбрать для ЧПУ
Патроны для развёрток.
| Тип патрона | Назначение | Плюсы | Минусы |
|---|---|---|---|
| Плавающий | Компенсация несоосности шпинделя и отверстия | Самоцентрирование развёртки, устранение конусности и овальности | Меньшая жёсткость, ограничение по оборотам |
| Цанговый (ER) | Универсальный зажим цилиндрических хвостовиков | Доступность, широкий диапазон диаметров | Биение до 0,01 мм — выше, чем у термо- и гидропатронов |
| Термопатрон (Shrink Fit) | Прецизионный зажим h6-хвостовиков | Биение ≤ 0,003 мм, отличная балансировка, жёсткость | Нужен индукционный нагреватель, только под конкретный диаметр |
| Гидропатрон | Демпфирование вибраций | Хорошее гашение вибраций, биение ~ 0,003–0,005 мм | Высокая цена, ограничение по максимальным оборотам |
На 3-осевых ОЦ для развёртывания оптимальная связка — плавающий патрон с цангой ER (компенсация несоосности + универсальность). Для прецизионных отверстий (IT6, Ra 0,2) лучше термопатрон — минимальное биение и максимальная жёсткость.
На 5-осевых ОЦ при работе в режиме 3+2 плавающий патрон так же актуален, но нужно учитывать, что при наклоне стола гравитация может влиять на плавающий механизм. В таких случаях часто предпочитают жёсткий зажим в термопатроне с минимальным вылетом, а соосность обеспечивается точным позиционированием станка и RTCP.
Развёртки для ЧПУ:
- Хвостовик h6 — обязателен для термопатронов и рекомендуется для цанговых патронов.
- Внутренняя подача СОЖ — для отверстий L/D > 3 или глухих отверстий: каналы в корпусе развёртки доставляют СОЖ в зону резания.
- Неравномерный шаг зубьев — снижает резонансные вибрации, типичен для качественных машинных развёрток.
- Левая спираль, правое резание — для сквозных отверстий: стружка выгоняется вперёд (в сторону выхода). Правая спираль — для глухих: стружка выводится назад.
Режимы резания: корректировка для ОЦ
Базовые режимы (скорость, подача, СОЖ) были разобраны в предыдущем разделе — они не меняются от количества осей станка. Но на ОЦ есть нюансы:
- Минимальный вылет. На ОЦ важно держать развёртку как можно короче — это снижает вибрации и биение. На 5-осевых станках с режимом 3+2 короткий вылет особенно важен, так как поворот стола может ограничить зону доступа.
- Балансировка патрона. Для высоких оборотов (твёрдосплавные развёртки, 2000+ об/мин) патрон должен быть отбалансирован (G2.5 для 20 000 об/мин, G6.3 для 12 000 об/мин).
- Контроль износа. На ОЦ с автоматической сменой инструмента удобно отслеживать стойкость развёртки по счётчику деталей и менять инструмент превентивно, до выхода за допуск.
- Влияние наклона на СОЖ. При обработке наклонных отверстий на 5-осевом ОЦ поток СОЖ может не попадать в зону резания — в таких случаях внутренняя подача через инструмент обязательна.
Типичные проблемы и решения на ОЦ
| Проблема | Причина | Решение |
|---|---|---|
| Отверстие «разбито» (больше номинала) | Биение шпинделя, жёсткий зажим развёртки | Плавающий патрон |
| Конусность отверстия | Перекос оси развёртки относительно отверстия | Плавающий патрон, проверка соосности |
| Задиры на поверхности | Недостаток СОЖ, налипание стружки | Внутренняя подача СОЖ, увеличение давления |
| Наклонное отверстие неточно | Несовпадение центра вращения стола с моделью | Калибровка кинематики (CYCLE996 на Siemens), точная настройка CYCLE800 |
| Разброс при замене развёртки (5-осевой) | Отсутствие RTCP — длина инструмента «зашита» в код | Включить RTCP, программировать в координатах детали |
Как обеспечить стабильность качества при развёртывании в серийном производстве
В серийном производстве единичное «хорошее» отверстие — не показатель. Стабильность — это когда отверстие №1 и отверстие №1000 укладываются в один и тот же допуск, а разброс контролируем и предсказуем. Для этого выстраивают систему: от входного контроля заготовок до мониторинга износа инструмента в реальном времени.
Факторы стабильности: что влияет на повторяемость
На результат развёртывания в серии влияют шесть групп факторов:
- Заготовка — колебания твёрдости, припуск, форма предыдущего отверстия.
- Инструмент — геометрия развёртки, износ, качество заточки.
- Оснастка — биение патрона, вылет, жёсткость закрепления.
- Станок — термостабильность, износ направляющих, повторяемость позиционирования.
- Режимы — постоянство оборотов и подачи, подача СОЖ.
- Контроль — частота и методика измерения, реакция на отклонения.
Каждый фактор нужно «закрепить» — снизить его вариативность до уровня, при котором процесс остаётся в допуске.
Входной контроль и подготовка заготовки
Стабильность развёртывания начинается до развёртки — на этапе предварительной обработки отверстия.
- Контроль твёрдости заготовок. Колебания твёрдости по партии (например, HB 180–220 вместо номинала 200) напрямую меняют силы резания и фактический размер отверстия. Важно либо сортировать заготовки по группам твёрдости, либо закладывать более широкий допуск и корректировать режимы.
- Стабильный припуск. Главное правило: припуск должен быть одинаковым от детали к детали. Если предыдущая операция (сверление/зенкерование) даёт разброс ±0,1 мм по диаметру, развёртка будет «снимать» разное количество металла — а значит, и размер будет плавать. Решение — ужесточить допуск на предварительное отверстие или ввести промежуточный переход (зенкерование перед развёртыванием).
- Контроль формы предварительного отверстия. Эллипсность и конусность до развёртывания не исправляются, а «копируются» при малом припуске. Поэтому предварительное отверстие должно иметь отклонения формы не более 0,3–0,5 поля допуска развёрнутого отверстия.
Управление инструментом: стойкость и замена
В серийном производстве развёртка — это расходный материал с предсказуемым ресурсом. Управление износом — ключевой элемент стабильности.
Модель износа развёртки. Развёртка проходит три стадии износа:
- Приработка (первые 5–10% ресурса). Микросколы на кромках выглаживаются, фактический диаметр может слегка уменьшиться. Отверстия получаются ближе к нижней границе допуска.
- Нормальный износ (60–80% ресурса). Стабильная работа, размер держится в середине допуска. Это «рабочая зона» инструмента.
- Катастрофический износ (последние 10–15%). Быстрый рост износа по задней поверхности, размер уходит вверх (отверстие «разбивается»), шероховатость ухудшается. Работать в этой зоне нельзя.
Контрольная карта процесса. Для каждой развёртки в серии ведут график фактического диаметра отверстия по номеру детали. По графику определяют:
- Момент замены — когда размер приближается к верхней границе допуска (ВГД) с учётом тренда.
- Коррекцию — если станок поддерживает программную коррекцию диаметра (например, смещение оси на 0,005 мм), можно «подтянуть» размер в номинал, продлив ресурс.
Стратегии замены:
- Замена по стойкости (превентивная). Задают ресурс в штуках (например, 500 деталей) и меняют развёртку по счётчику, не дожидаясь выхода размера. Самый надёжный подход для серии.
- Замена по контролю. Через определённое количество деталей (например, каждые 50 шт.) оператор измеряет отверстие нутромером и принимает решение. Требует дисциплины.
- Замена по факту брака. Самый рискованный вариант — в серии не применяется, так как между последним годным и первым бракованным может пройти несколько деталей.
Мониторинг процесса на ЧПУ
Современные обрабатывающие центры позволяют контролировать процесс развёртывания в реальном времени без остановки.
| Средство | Что контролирует | Как работает |
|---|---|---|
| Контроль мощности привода шпинделя | Рост силы резания из-за затупления | При превышении порога — сигнал на замену |
| Датчики вибрации | Резонанс, биение, поломка зуба | Акселерометр на шпинделе, анализ спектра |
| Система измерения на станке (OMP) | Фактический диаметр и глубина | Щуп после развёртывания, коррекция в УП |
| Счётчик деталей (Tool Life Management) | Наработку инструмента | Автоблокировка при достижении лимита |
Tool Life Management (TLM) — функция стойки ЧПУ, которая считает детали для каждого инструмента и блокирует запуск при исчерпании ресурса. На Fanuc — T#, на Siemens — TCOUN.
Измерительный щуп на станке — касательное измерение отверстия сразу после развёртывания, без снятия детали. При отклонении — автоматическая коррекция в следующем цикле или остановка.
Программная коррекция диаметра. Некоторые стойки ЧПУ позволяют ввести коррекцию на диаметр развёртки — аналог радиус-компенсации при фрезеровании. Это работает при растачивании, а для развёртки применимо ограниченно: инструмент фиксированного диаметра нельзя «сжать» программно. Но можно:
- Сместить ось отверстия на 0,002–0,005 мм — для компенсации систематического смещения.
- Изменить подачу — снижение подачи на 10–15% иногда уменьшает «разбивание» на 0,005–0,01 мм.
- Уменьшить обороты — при налипании материала и росте температуры в зоне резания.
Термостабильность и геометрия станка
В серии станок работает часами — разогрев шпиндельного узла и направляющих вызывает смещение оси на 0,01–0,02 мм, что для развёртывания чувствительно.
- Прогрев станка. Перед началом серийной партии рекомендуется прогнать станок 15–30 минут на холостых перемещениях или на черновых переходах, чтобы выйти на рабочий температурный режим.
- Термокомпенсация. Современные ОЦ имеют встроенную термокомпенсацию — стойка автоматически корректирует смещение нуля по Z и XY. Проверяйте, что функция включена.
- Время цикла. Если циклы идут неравномерно (с простоем на контроле), температура шпинделя «гуляет» — размер будет плавать. Стремитесь к равномерному такту выпуска.
Контроль качества отверстий
Методы измерения.
| Метод | Что измеряет | Точность | Применение в серии |
|---|---|---|---|
| Нутромер индикаторный | Диаметр, отклонение формы | ±0,002–0,005 мм | Выборочный, каждые 10–50 шт. |
| Калибр-пробка проходная / непроходная | Годность по диаметру | ±0,005 мм | 100% контроль в массовом производстве |
| Координатно-измерительная машина (КИМ) | Диаметр, форма, расположение | ±0,001–0,003 мм | Первая деталь, выборочный, при наладке |
| Щуп на станке (OMP / Renishaw) | Диаметр, глубина | ±0,003–0,008 мм | 100% контроль на станке |
| Шероховетомер (профилометр) | Ra, Rz | ±0,05 мкм | Выборочный, при смене инструмента |
Контрольная карта Шухарта. Для серийного производства — основной инструмент статистического контроля. По оси X — номер детали, по оси Y — измеренный диаметр. На карту наносятся:
- Центральная линия (CL) — номинальный размер.
- Верхняя и нижняя границы контроля (UCL, LCL) — обычно ±3σ от среднего, где σ — стандартное отклонение процесса.
Если точки выходят за границы или образуют тренд — процесс требует вмешательства (замена инструмента, коррекция режимов, проверка заготовок).
Чек-лист для наладчика перед запуском серии
- Заготовка: твёрдость в допуске, припуск равномерный, форма отверстия проверена.
- Развёртка: новая (или с зафиксированным остаточным ресурсом), диаметр проверен микрометром, кромки без сколов.
- Патрон: биение проверено индикатором (для плавающего — в пределах хода, для жёсткого — не более 0,005 мм).
- Вылет: минимально возможный, зафиксирован в карте наладки.
- СОЖ: концентрация проверена рефрактометром, давление в норме, подача через инструмент (если применимо).
- Режимы: забиты в УП, проверены на первой детали.
- Контроль: первая деталь измерена, размер в середине допуска.
- Периодичность контроля задана (например, каждые 50 шт. — нутромер, каждые 200 — КИМ).
- Ресурс инструмента: занесён в TLM стойки ЧПУ.
Сводная таблица: что контролировать и как часто
| Параметр | Средство контроля | Периодичность | Реакция на отклонение |
|---|---|---|---|
| Диаметр отверстия | Нутромер / калибр / щуп | Каждые 10–50 шт. | Коррекция или замена развёртки |
| Шероховатость Ra | Профилометр | При смене инструмента | Проверка СОЖ, режимов, кромок |
| Износ по задней поверхности | Инструментальный микроскоп | При замене | Анализ причин ускоренного износа |
| Твёрдость заготовок | Твёрдомер | Каждая партия | Корректировка режимов |
| Биение патрона | Индикатор | При смене наладки | Перенастройка или замена патрона |
| Температура шпинделя | Встроенный датчик | Непрерывно | Прогрев, термокомпенсация |
Автоматизация и контроль качества при развёртывании: датчики, КИМ, машинное зрение
Датчики
Их задача — ловить сигналы прямо в процессе обработки, чтобы система могла оперативно среагировать.
- Датчики силы и момента. Помогают отследить, как идёт резание. Если сила резко выросла — это сигнал: возможно, инструмент начал изнашиваться, в зоне резания появилась помеха (стружка, твёрдые включения в заготовке) или сместилась деталь в оснастке. Система может скорректировать подачу или остановить цикл.
- Лазерные датчики смещения. Контролируют осевое биение развёртки или вибрацию шпинделя. Даже небольшое биение портит геометрию отверстия и шероховатость.
- Контактные щупы. Их часто интегрируют в систему ЧПУ станка. Щуп может автоматически проверить размер отверстия прямо в процессе (например, после черновой развёртки), чтобы система скорректировала дальнейшую обработку или компенсировала износ инструмента.
- Температурные датчики. Тепловое расширение станка или инструмента тоже влияет на точность. Мониторинг температуры помогает вносить поправки в программу.
Сигналы от датчиков поступают в систему управления (ЧПУ или внешнюю SCADA), которая может автоматически корректировать режимы или выдавать предупреждение оператору.
Координатно-измерительные машины (КИМ)
КИМ — это прецизионное оборудование для послеоперационного или промежуточного контроля. Они строят трёхмерную модель детали по точкам и сверяют фактические размеры, форму (овальность, конусность), положение отверстий с чертежом или CAD-моделью.
Плюсы для развёртывания:
- Высокая точность (порядка ±0,005–0,01 мм).
- Возможность проверить сложные геометрические допуски, которые сложно оценить штангенциркулем.
- Автоматизация: КИМ могут работать по программе, измерять партии деталей и сразу экспортировать данные в систему управления качеством.
Нюанс: КИМ обычно не встраивают прямо в станок — это отдельная станция контроля. Но её можно интегрировать в производственный поток: после цикла обработки деталь автоматически перемещается на КИМ для проверки.
Системы машинного зрения
Эти решения используют камеры и алгоритмы обработки изображений для анализа поверхности.
Что они делают в контексте развёртывания:
- Выявляют микродефекты на поверхности отверстия (заусенцы, риски, следы нароста), которые не видны невооружённым глазом.
- Оценивают шероховатость по характеру отражения света.
- Могут «просканировать» геометрию кромки отверстия, чтобы проверить, нет ли локальных искажений формы.
Преимущество: бесконтактность. Это важно, если деталь тонкая, мягкая или имеет чувствительное покрытие — механический щуп может оставить след или деформировать поверхность. Машинное зрение хорошо подходит для высокоскоростного поточного контроля.
Как это работает вместе
Ключевая идея — не просто собирать данные, а замыкать контур обратной связи. Например:
- Датчик фиксирует рост силы резания → система корректирует подачу.
- После серии деталей КИМ выявляет систематическое отклонение размера → технолог корректирует компенсацию инструмента в программе.
- Система машинного зрения обнаруживает повторяющийся дефект на кромке → запускается расследование (износ развёртки, проблема с СОЖ, смещение оснастки).
Часто данные со всех источников агрегируются в единой системе (MES или ERP), где строятся контрольные карты (например, Шухарта) для статистического анализа стабильности процесса.
Типичные ошибки при развёртывании на обрабатывающих центрах и как их избежать
1. Подготовка процесса
Ошибка: завышенный или заниженный припуск.
Симптомы: при заниженном припуске (<0,05 мм) развёртка не исправляет погрешности предварительного отверстия — остаётся эллипсность, следы от сверления. При завышенном (>0,5 мм) — перегрузка, вибрации, увод оси, быстрый износ.
Причины: неверно рассчитан диаметр предварительного сверла; зенкерование пропущено; разброс размеров после предыдущей операции не учтён.
Решение:
- Для однопроходной схемы держите припуск 0,15–0,3 мм на диаметр (в зависимости от материала и диаметра отверстия).
- Для двухпроходной — 60–70% припуска снимает черновая развёртка, 30–40% — чистовая.
- Ужесточите допуск на предварительное отверстие: разброс не должен превышать 0,3 поля допуска развёрнутого отверстия.
- После смены партии заготовок проверьте фактический диаметр предварительного отверстия нутромером — не доверяйте «по программе».
Ошибка: неправильный выбор материала развёртки под обрабатываемый материал.
Симптомы: быстрый износ, налипание материала на кромки, плохая чистота поверхности, разбивание отверстия.
| Материал заготовки | Развёртка HSS | Развёртка твёрдый сплав | Развёртка с покрытием |
|---|---|---|---|
| Сталь конструкционная (до 800 МПа) | ✓ | ✓ | ✓ TiAlN |
| Легированная и нержавеющая сталь | — | ✓ | ✓ TiCN / AlCrN |
| Чугун | — | ✓ | ✓ CBN |
| Алюминий | ✓ | ✓ (острая геометрия) | ✓ полированная, без покрытия |
| Титан | — | ✓ | ✓ AlCrN + обильная СОЖ |
Частая ошибка — ставить HSS-развёртку на нержавейку с «обычными» режимами: инструмент «садится» за 20–30 деталей вместо расчётных 500.
Ошибка: неверно подобранная СОЖ или её отсутствие.
Симптомы: задиры, налипание стружки, перегрев кромок, следы «замыливания» на поверхности.
Решение:
- Конструкционные стали — эмульсия 5–10%.
- Нержавейка — эмульсия с EP-присадками, 8–12%.
- Чугун — всухую или MQL (минимальная смазка).
- Для глубоких отверстий (L/D > 3) — обязательна внутренняя подача СОЖ через инструмент.
- Проверяйте концентрацию рефрактометром раз в смену.
2. Настройка оснастки
Ошибка: жёсткий зажим развёртки в цанговом патроне без учёта биения шпинделя.
Симптомы: отверстие «разбито» — фактический диаметр превышает номинал на 0,01–0,03 мм; конусность по длине; неравномерный износ зубьев развёртки (одни зубья сточены сильнее других).
Причины: биение шпинделя 0,005–0,015 мм в сумме с биением цанги 0,01 мм даёт суммарное смещение 0,015–0,025 мм — развёртка «качается» и снимает металл неравномерно.
| Тип патрона | Биение | Когда применять |
|---|---|---|
| Цанговый ER | 0,005–0,010 мм | Черновое развёртывание, допуски IT8–IT9 |
| Термопатрон | ≤ 0,003 мм | Чистовое развёртывание, IT6–IT7 |
| Гидропатрон | 0,003–0,005 мм | Чистовое развёртывание + гашение вибраций |
| Плавающий | Компенсирует биение | Когда биение шпинделя > 0,005 мм |
- Для отверстий с жёсткими допусками (H7 и точнее) используйте термопатрон или плавающий патрон.
- Проверяйте биение индикатором при каждой смене инструмента.
- На 5-осевых ОЦ при работе в режиме 3+2 предпочтителен жёсткий зажим (термопатрон), так как гравитация может влиять на плавающий механизм при наклоне стола.
Ошибка: слишком большой вылет развёртки.
Симптомы: вибрации (визг при резании), «ёлочка» на поверхности отверстия, конусность, повышенный износ.
Решение:
- Вылет развёртки от торца патрона не должен превышать 3–4 диаметров инструмента.
- Используйте патроны с удлинённым корпусом только при необходимости (глубокие карманы, 5-осевая обработка сложных зон).
- Фиксируйте фактический вылет в карте наладки — при повторной установке инструмент должен заходить в тот же патрон на ту же глубину.
Ошибка: несоосность плавающего патрона и отверстия.
Симптомы: плавающий патрон «выбирает» весь ход в одну сторону — развёртка всё равно работает с перекосом.
Решение:
- Проверьте соосность шпинделя и оси отверстия перед развёртыванием (щупом или индикатором).
- Убедитесь, что ход плавающего патрона (обычно ±0,5–1,0 мм) достаточен для компенсации фактического смещения.
- Если смещение больше хода патрона — проблема не в оснастке, а в геометрии детали или программы; нужно исправлять корень.
3. Программирование
Ошибка: неправильный выбор цикла развёртывания.
Симптомы: задиры на выходе из отверстия, конусность в верхней части, «разбивание» при отводе.
| Цикл | Поведение при отводе | Когда применять |
|---|---|---|
| G85 | Рабочая подача на отводе | Сквозные и глухие отверстия, основной цикл для развёртывания |
| G86 | Остановка шпинделя, быстрый отвод | Глухие отверстия, когда нельзя царапать стенки при выходе |
| G89 | Рабочая подача + пауза на дне | Отверстия с фаской на дне, выглаживание |
- G85 — основной выбор. Отвод на рабочей подаче предотвращает задиры.
- G86 — для глухих отверстий, где развёртка с закруглённой вершиной: остановка шпинделя исключает протягивание стенок при выходе.
- Ошибка быстрого отвода (G00) — развёртка «вырывает» металл при резком выходе. Никогда не используйте быстрый отвод для развёртки, кроме G86.
Ошибка: отсутствие плоскости подвода (R-уровня).
Симптомы: развёртка врезается в деталь «с налёта» — ударная нагрузка, скол кромок, разбивание входной кромки отверстия.
Решение:
- Задавайте плоскость подвода R = 2–5 мм над поверхностью детали.
- На наклонных поверхностях (5-осевая обработка) R-уровень задавайте по нормали к поверхности входа — используйте CYCLE800 / G68.2 для корректного наклона плоскости.
- Включайте плавный подвод (если поддерживает стойка) — снижение подачи на первых 1–2 мм глубины.
Ошибка: неверная подача на оборот.
Симптомы:
- Подача слишком низкая (<0,05 мм/об) — «замыливание», трение без резания, перегрев, налипание.
- Подача слишком высокая (>0,5 мм/об для малых диаметров) — вибрации, скол кромок, ухудшение чистоты.
Решение:
- Ориентируйтесь на диапазон 0,1–0,3 мм/об для сталей, 0,2–0,6 мм/об для чугуна, 0,3–0,8 мм/об для алюминия.
- Для чистового развёртывания снижайте подачу на 20–25% относительно чернового.
- Корректируйте по результатам пробной детали: если шероховатость выше нормы — снижайте подачу; если есть вибрации — снижайте обороты и проверяйте вылет.
Ошибка: отсутствие координатной коррекции при 5-осевой обработке.
Симптомы: наклонное отверстие смещено на 0,02–0,05 мм от номинального положения.
Причины: кинематика станка не откалибрована, CYCLE800 настроен с ошибкой, RTCP не включён.
Решение:
- Регулярно калибруйте кинематику поворотных осей (CYCLE996 на Siemens, калибровочный шар на Heidenhain).
- Включайте RTCP — без него длина инструмента «зашита» в код и при замене развёртки координаты «уплывут».
- Проверяйте первое наклонное отверстие на КИМ — даже малая ошибка в угле поворота стола даёт значимое смещение на большой глубине.
4. Эксплуатация инструмента
Ошибка: работа до полного износа развёртки.
Симптомы: последние 10–15% деталей в партии — брак (отверстие в верхнем поле допуска или выше, шероховатость Ra > 0,8 мкм).
Решение:
- Заменяйте развёртку по счётчику (Tool Life Management): задайте ресурс на 15–20% ниже расчётной стойкости.
- Ведите контрольную карту Шухарта — при приближении размера к верхней границе допуска меняйте инструмент, не дожидаясь брака.
- Если на станке есть щуп — измеряйте отверстие после каждых 20–50 деталей.
Ошибка: переточка развёртки без контроля диаметра.
Симптомы: после переточки отверстие получается меньше номинала — деталь бракуется по проходному калибру.
Решение:
- После переточки измеряйте фактический диаметр развёртки микрометром — диаметр может уменьшиться на 0,01–0,02 мм.
- При необходимости используйте регулируемые (разжимные) развёртки для восстановления номинала.
- Ведите журнал переточек: для каждой развёртки фиксируйте количество переточек и диаметр после каждой.
Ошибка: загрязнение патрона или хвостовика.
Симптомы: внезапное появление биения, разбивание отверстия после смены инструмента, неравномерный износ зубьев.
Решение:
- Протирайте хвостовик развёртки и посадочное место патрона перед установкой — стружка или СОЖ на хвостовике дают смещение 0,005–0,01 мм.
- Проверяйте биение индикатором после каждой установки инструмента — это занимает 30 секунд, но спасает от брака партии.
Ошибка: игнорирование вибрационных сигналов.
Симптомы: стук или визг при развёртывании игнорируется оператором — «и так сойдёт».
Решение:
- Любой посторонний звук при развёртывании — повод остановить цикл и проверить: вылет, биение, заточку, наличие стружки в отверстии.
- Если на станке есть датчики вибрации — настройте пороги срабатывания: при превышении автоматическая остановка с диагностикой.
Сводная таблица ошибок
| Ошибка | Симптом | Причина | Решение |
|---|---|---|---|
| Заниженный припуск | Эллипсность, следы сверления | Диаметр предварительного отверстия слишком близок к номиналу | Увеличить припуск до 0,15–0,3 мм |
| Завышенный припуск | Вибрации, увод, быстрый износ | Пропущено зенкерование | Ввести зенкерование или двухпроходную схему |
| Жёсткий зажим с биением | Разбивание отверстия | Биение шпинделя + биение цанги | Плавающий патрон или термопатрон |
| Большой вылет | Визг, «ёлочка», конусность | Инструмент зажат с большим вылетом | Сократить вылет до 3–4D |
| Быстрый отвод (G00) | Задиры на выходе | Использован неправильный цикл | G85 — рабочая подача на отводе |
| Отсутствие R-плоскости | Скол кромок на входе | Ударная нагрузка при врезании | R = 2–5 мм над поверхностью |
| Работа до износа | Брак в конце партии | Нет превентивной замены | TLM по счётчику, контрольная карта |
| Загрязнение хвостовика | Внезапное биение | Стружка на хвостовике | Протирка перед установкой + проверка индикатором |
| Невключённый RTCP (5-ось) | Смещение наклонного отверстия | Длина инструмента зашита в код | Включить RTCP, калибровка кинематики |
| Неправильная СОЖ | Задиры, налипание | Неверная концентрация или подача | Подбор СОЖ + внутренняя подача для глубоких отверстий |
Экономика операции: стойкость инструмента, время цикла, окупаемость оснастки
Развёртывание — дорогая операция: сам инструмент стоит в 3–10 раз дороже сверла того же диаметра, а брак одной детали может перекрыть экономию на оснастке. Ниже — методика расчёта себестоимости, типовые цифры и точки принятия решений.
Стойкость развёртки: от чего зависит и как считать
Стойкость (T, мин) — это время работы инструмента до выхода за допуск или до недопустимого износа. Для развёрток критерий износа — не поломка, а рост диаметра отверстия сверх допуска или ухудшение шероховатости.
Факторы, влияющие на стойкость:
| Фактор | Влияние на стойкость | Практический диапазон |
|---|---|---|
| Материал инструмента | HSS → твёрдый сплав: рост в 3–8 раз | HSS: 30–60 мин; ТС: 120–480 мин |
| Покрытие | TiAlN, TiCN: +30–60% к стойкости | Зависит от материала заготовки |
| Материал заготовки | Нержавейка снижает в 2–3 раза | Сталь 45: база; 12Х18Н10Т: ×0,3–0,4 |
| Припуск | Превышение припуска на 0,1 мм: −15–20% | Оптимум: 0,15–0,3 мм |
| СОЖ | Отсутствие: −40–60% | Эмульсия 8% через инструмент |
| Биение патрона | Биение 0,01 мм: −25–30% | Термопатрон ≤0,003 мм |
Типовая стойкость по материалам:
| Материал заготовки | HSS (Р6М5), мин | Твёрдый сплав (ВК6/Т15К6), мин | ТС с покрытием, мин |
|---|---|---|---|
| Сталь 45 (HB 200) | 40–60 | 180–300 | 280–450 |
| 40Х (HB 240) | 30–45 | 120–200 | 200–300 |
| 12Х18Н10Т | 15–25 | 60–100 | 100–160 |
| Серый чугун СЧ20 | 50–80 | 250–400 | 350–500 |
| Алюминий АМг6 | 60–90 | 300–500 | 400–600 |
| Титан ВТ1-0 | 10–20 | 40–80 | 70–120 |
Стойкость указана до переточки. Цельная развёртка допускает 3–8 переточек (в зависимости от диаметра и глубины износа), после чего диаметр выходит за минимальный размер и инструмент списывается.
Перевод стойкости в количество деталей:
N = T / t_опгде N — деталей до замены/переточки, T — стойкость в минутах, t_оп — машинное время одного отверстия.
Пример: развёртка Ø20, твёрдый сплав с покрытием, сталь 45, T = 350 мин. Время развёртывания одного отверстия t_оп = 0,5 мин.
N = 350 / 0,5 = 700 деталейВремя цикла: из чего складывается и как оптимизировать
Машинное время одного отверстия при развёртывании:
t_оп = L / Vf + t_подвод + t_отводгде L — длина рабочей подачи (глубина + подвод 2–5 мм + перебег 1–3 мм), Vf — минутная подача (мм/мин), t_подвод и t_отвод — время на быстрые перемещения к отверстию и отвод.
Пример расчёта. Условия: отверстие Ø20 H7, глубина 40 мм, сталь 45, твёрдосплавная развёртка с покрытием TiAlN. Станок: 3-осевой ОЦ.
| Параметр | Значение |
|---|---|
| Скорость резания Vc | 40 м/мин |
| Обороты n | 640 об/мин |
| Подача на оборот f | 0,15 мм/об |
| Минутная подача Vf | 96 мм/мин |
| Рабочая длина L | 45 мм (40 + 5 подвод) |
| Время резания | 45 / 96 ≈ 0,47 мин |
| Подвод/отвод (G00) | 0,03 мин |
| Смена инструмента | 0,05 мин |
| Итого t_оп | ≈ 0,55 мин (33 сек) |
Оптимизация времени цикла:
| Метод | Экономия времени | Ограничения |
|---|---|---|
| Повышение скорости резания | 10–30% | Риск перегрева, износа |
| Повышение подачи | 15–25% | Риск вибраций, ухудшения Ra |
| Совмещение переходов (сверло+развёртка за один установ) | 20–40% от общего цикла детали | Требует ЧПУ с ATC |
| Параллельная обработка (двухшпиндельные ОЦ) | до 50% | Высокая стоимость станка |
| Уменьшение количества проходов (один вместо двух) | 30–50% от времени развёртывания | Только при стабильном припуске |
Важно: оптимизация времени развёртывания редко даёт существенный выигрыш в общем времени цикла детали, так как развёртывание — короткая операция (30–90 сек). Основная экономия достигается за счёт сокращения количества проходов и увеличения стойкости (меньше простоев на замену).
Себестоимость операции: расчёт
Полная себестоимость развёртывания одного отверстия:
C_оп = C_станка × t_оп + C_инстр / N + C_перет / N_перет + C_СОЖгде:
- C_станка — стоимость станко-минута (амортизация + электроэнергия + зарплата оператора + накладные), руб./мин.
- C_инстр — стоимость новой развёртки, руб.
- N — деталей до списания (с учётом переточек).
- C_перет — стоимость одной переточки, руб.
- N_перет — деталей между переточками.
- C_СОЖ — доля стоимости СОЖ на отверстие.
Типовые значения для расчёта (Россия, 2025–2026):
| Параметр | Значение |
|---|---|
| Стоимость станко-минута 3-осевого ОЦ | 8–15 руб./мин |
| Стоимость станко-минута 5-осевого ОЦ | 15–25 руб./мин |
| Развёртка Ø20 HSS (цельная) | 800–1 500 руб. |
| Развёртка Ø20 твёрдый сплав (цельная) | 3 000–6 000 руб. |
| Развёртка Ø20 ТС с покрытием TiAlN | 5 000–9 000 руб. |
| Развёртка Ø20 со сменными пластинами | 8 000–15 000 руб. (корпус) + 300–800 руб./пластина |
| Переточка | 150–400 руб. |
| СОЖ (эмульсия) | 0,1–0,3 руб./отверстие |
Пример расчёта себестоимости. Условия: Ø20 H7, сталь 45, 5 000 деталей в месяц, 3-осевой ОЦ.
| Параметр | HSS (Р6М5) | ТС с покрытием TiAlN |
|---|---|---|
| Стойкость до переточки | 50 мин (100 дет.) | 350 мин (700 дет.) |
| Количество переточек | 5 | 5 |
| Всего деталей до списания | 500 | 3 500 |
| Стоимость инструмента | 1 200 руб. | 7 000 руб. |
| Стоимость переточки | 250 руб. × 5 = 1 250 руб. | 300 руб. × 5 = 1 500 руб. |
| Полная стоимость жизненного цикла | 2 450 руб. | 8 500 руб. |
| Стоимость инструмента на 1 деталь | 4,90 руб. | 2,43 руб. |
| Время операции | 0,55 мин × 1,2 (доп. подходы) | 0,55 мин |
| Стойкость — простои на замену | +0,10 мин/дет. (частая замена) | +0,02 мин/дет. |
| Станко-минуты на 1 деталь | 0,76 мин | 0,59 мин |
| C_станка | 12 руб./мин | 12 руб./мин |
| Затраты станка на 1 деталь | 9,12 руб. | 7,08 руб. |
| СОЖ на 1 деталь | 0,20 руб. | 0,20 руб. |
| Итого на 1 деталь | 14,22 руб. | 9,71 руб. |
| На 5 000 деталей/мес. | 71 100 руб. | 48 550 руб. |
Вывод: несмотря на то, что твёрдосплавная развёртка с покрытием дороже в 5,8 раза, за счёт большей стойкости и меньших простоев на замену инструмента, себестоимость отверстия на 32% ниже. Экономия — 22 550 руб./мес.
Окупаемость оснастки
Часто возникает дилемма: вложиться в дорогую оснастку (термопатрон, плавающий патрон, развёртку со сменными пластинами) или работать с базовой цангой и цельными развёртками.
Окупаемость перехода с цангового патрона на термопатрон.
Проблема: цанговый патрон с биением 0,01 мм даёт разброс диаметра ±0,015 мм. Для H7 (допуск 21 мкм) это съедает почти всё поле — брак достигает 5–10%.
Вложение: термопатрон — 15 000–25 000 руб. + индукционный нагреватель — 40 000–80 000 руб.
| Параметр | Цанговый патрон | Термопатрон |
|---|---|---|
| Биение | 0,01 мм | 0,003 мм |
| Процент брака (при H7) | 5–10% | <0,5% |
| Стоимость брака на 1 000 дет. (×14 руб.) | 700–1 400 руб. | 70 руб. |
| Потери на простое (замена/доработка) | 200–400 руб./1000 дет. | минимально |
Срок окупаемости: (25 000 + 60 000) / (700 × 12) ≈ 11 месяцев при партии 1 000 дет./мес. При больших партиях — 2–4 месяца.
Окупаемость перехода с цельной развёртки на развёртку со сменными пластинами.
Когда выгодно: диаметр >25 мм, материал — чугун или конструкционная сталь, серия >2 000 дет./мес.
| Параметр | Цельная ТС-развёртка Ø30 | Развёртка со сменными пластинами Ø30 |
|---|---|---|
| Стоимость корпуса | — | 12 000 руб. (однократно) |
| Стоимость пластины | — | 600 руб./комплект |
| Стойкость комплекта пластин | 700 дет. | 500–800 дет. |
| Стоимость на 1 деталь | 8 500 / 3 500 = 2,43 руб. | 600 / 600 = 1,00 руб. |
| Переточка | 300 руб. × 5 | не нужна (замена пластин) |
| Затраты на 1 деталь (инструмент) | 2,43 руб. | 1,00 руб. |
Окупаемость корпуса: 12 000 / ((2,43 − 1,00) × N). При N = 5000 дет./мес. — 12 000 / (1,43 × 5000) ≈ 1,7 месяца. Дальше — чистая экономия 7 150 руб./мес.
Окупаемость 5-осевого ОЦ для развёртывания наклонных отверстий.
Сценарий: деталь с 6 наклонными отверстиями под разными углами. На 3-осевом ОЦ — 6 переустановок, на 5-осевом — один установ в режиме 3+2.
| Параметр | 3-осевой ОЦ | 5-осевой ОЦ |
|---|---|---|
| Переустановки | 6 (по 5 мин каждая) | 0 |
| Время на переустановки | 30 мин | 0 мин |
| Время развёртывания (6 отверстий) | 6 × 0,55 = 3,3 мин | 3,3 мин |
| Время сверления/центрования | 18 мин | 18 мин |
| Общее время | 51,3 мин | 21,3 мин |
| Станко-минуты | 51,3 × 12 = 616 руб. | 21,3 × 20 = 426 руб. |
| Разница | — | −190 руб./дет. |
При партии 1 000 дет./мес. экономия — 190 000 руб./мес. Разница в стоимости станка окупается за 1,5–3 года (в зависимости от загрузки и стоимости оборудования). Но это не только развёртывание — а весь цикл обработки.
Чек-лист для оценки экономики операции
- Стоимость станко-минута — посчитайте реальную (амортизация + зарплата + электричество + аренда), а не «котловую».
- Фактическая стойкость — измеряйте на своём станке, а не берите из каталога. Каталожная стойкость обычно завышена на 20–40%.
- Количество переточек — фиксируйте, сколько реально выходит. Часть развёрток ломается раньше, чем изнашивается.
- Стоимость брака — не только материал детали, но и потерянное станко-время: бракованная деталь «съедает» время всех предыдущих операций.
- Простои на замену инструмента — каждый раз 3–5 минут: смена, привязка, проверка. При частой замене это существенная статья.
- Влияние на последующие операции — развёртывание без СОЖ или с затупленной развёрткой может испортить деталь, в которую уже вложено 200–500 руб. обработки.
Ключевая мысль: самый дорогой инструмент — не тот, что стоит дороже, а тот, который ломает детали. Развёртка за 7 000 руб. с ресурсом 3 500 деталей дешевле развёртки за 1 200 руб. с ресурсом 500 деталей — даже без учёта простоев и брака. А оснастка за 25 000 руб. окупается за 2–4 месяца, если она снижает процент брака с 8% до 0,5%.
Практические рекомендации по выбору обрабатывающего центра для развёртывания
Выбор станка под развёртывание определяется не «маркой» или количеством осей, а совокупностью параметров, которые напрямую влияют на точность и стабильность операции. Ниже — разбор по ключевым критериям с конкретными ориентирами.
Жёсткость и термостабильность
Это фундамент: развёртывание чувствительно к вибрациям и тепловым смещениям больше, чем любой другой переход обработки отверстий.
| Параметр | Что искать | На что влияет |
|---|---|---|
| Конструкция станины | Чугунная станина (или полимербетон) | Гашение вибраций, стабильность при длительной серии |
| Масса станка | От 5 т для формата 800×500 мм | Тяжёлый станок меньше «дрожит» при врезании развёртки |
| Термокомпенсация | Встроенные датчики температуры с автоматической коррекцией нуля | Смещение оси при разогреве шпинделя за 2–3 часа работы |
| Жёсткость шпиндельного узла | Подшипники класс P4 или выше, преднатяг | Биение конуса шпинделя ≤ 0,005 мм |
Практический тест при выборе: запустите станок на холостом ходу 30 минут, затем измерьте смещение нуля по Z и Y индикатором на стойке. Если смещение превышает 0,01 мм — термостабильность недостаточна для точного развёртывания (H7 и точнее).
Шпиндель: конус, обороты, биение
| Параметр | Рекомендация | Обоснование |
|---|---|---|
| Конус шпинделя | BT40 / HSK-A63 для станков до 800×500; BT50 / HSK-A100 для крупных | BT/HSK обеспечивают повторяемость посадки ≤ 0,002 мм; конусы ISO (KT) хуже по повторяемости |
| Максимальные обороты | 8 000–12 000 об/мин для универсальных ОЦ | Для малых диаметров (Ø3–8 мм) твёрдосплавных развёрток нужна скорость 3 000–8 000 об/мин; запас по оборотам позволяет гибко подстраивать режимы |
| Биение шпинделя | ≤ 0,005 мм на торце конуса | Измеряется индикатором по эталонной оправке; при большем биении даже идеальная развёртка будет «разбивать» отверстие |
| Ориентация шпинделя | Рекомендуется функция ориентации (M19) | Точная остановка под углом для специальных операций; также полезна для плавающих патронов со шпонкой |
HSK против BT: HSK-A63 даёт меньшее биение и лучшую жёсткость при высоких оборотах, но оснастка дороже. BT40 — стандарт отрасли, достаточен для большинства задач развёртывания до H7. Если планируете развёртывание точнее H7 или высокооборотистую обработку — HSK предпочтительнее.
Точность позиционирования и повторяемость
| Параметр | Для развёртывания H7–H8 | Для развёртывания H6 и точнее |
|---|---|---|
| Точность позиционирования (по осям X, Y, Z) | ≤ 0,01 мм | ≤ 0,005 мм |
| Повторяемость | ≤ 0,006 мм | ≤ 0,003 мм |
| Линейные измерительные системы | Шкала (голографическая/оптическая) — желательно | Обязательны для стабильной серии |
Почему это критично: развёртка не «ищет» ось отверстия так, как сверло. Если станок позиционируется с погрешностью ±0,01 мм, развёртка может начать резать с одной стороны больше, чем с другой — особенно при малом припуске (0,05–0,1 мм). Плавающий патрон компенсирует это лишь частично.
Подача СОЖ
| Параметр | Рекомендация | Почему важно |
|---|---|---|
| Давление СОЖ | 30–70 бар (через шпиндель) | Для глубоких отверстий (L/D > 3) вымывает стружку, охлаждает кромки |
| Внутренняя подача через шпиндель (CTS) | Обязательно для глубоких и наклонных отверстий | Без CTS развёртка Ø8 на глубину 40 мм заклинит от стружки |
| Тонкая фильтрация | ≤ 50 мкм | Стружка и абразив в СОЖ повреждают кромки развёртки при малом припуске |
| Объём бака | 200+ л для серийной работы | Малый бак перегревается за 2–3 часа, СОЖ теряет свойства |
Частая проблема: на бюджетных ОЦ давление СОЖ через шпиндель составляет 10–20 бар — этого достаточно для сверления, но мало для развёртывания глубоких отверстий. При выборе уточняйте фактическое давление через шпиндель с установленным инструментом, а не «номинальное» давление насоса.
Система ЧПУ: функции, необходимые для развёртывания
| Функция | Назначение | Наличие в стойках |
|---|---|---|
| Цикл G85 (развёртывание с рабочим отводом) | Базовый цикл развёртывания | Fanuc, Siemens, Heidenhain, Mitsubishi — все |
| Tool Life Management (TLM) | Счётчик ресурса инструмента, автоблокировка при исчерпании | Fanuc (опция), Siemens (стандарт), Heidenhain (опция) |
| Радиус-компенсация для развёртки | Программная коррекция диаметра | Не во всех стойках; уточняйте |
| CYCLE800 / G68.2 (наклон плоскости) | 5-осевое развёртывание в режиме 3+2 | Siemens, Fanuc, Heidenhain — опционально |
| RTCP | Отслеживание вершины инструмента при 5-осевой обработке | Siemens, Heidenhain — стандарт; Fanuc — опция |
| Высокоскоростная обработка (HSK-протоколы) | Плавная интерполяция, сглаживание рывков | Полезно для плавного подвода развёртки |
Минимальный набор для серийного развёртывания: G85 + TLM + термокомпенсация. Без TLM оператор заменяет развёртку «по ощущениям» — в серии это недопустимо.
3-осевой или 5-осевой: критерии выбора
| Критерий | 3-осевой ОЦ | 5-осевой ОЦ (3+2) |
|---|---|---|
| Отверстия перпендикулярны основным плоскостям | ✓ Оптимально | Избыточно |
| Наклонные отверстия под разными углами | 6–8 переустановок на деталь | Один установ |
| Точность взаимного расположения отверстий | Зависит от переустановки | Выше (все отверстия — один установ) |
| Стоимость станко-минута | 8–15 руб. | 15–25 руб. |
| Окупаемость | — | При >30% деталей с наклонными отверстиями |
Правило: если больше 30% деталей в номенклатуре требуют обработки отверстий под углом — 5-осевой ОЦ окупается за 1,5–3 года только за счёт исключения переустановок и повышения точности расположения.
Дополнительные опции, критичные для развёртывания
| Опция | Влияние на развёртывание | Приоритет |
|---|---|---|
| Измерительный щуп на станке | Контроль диаметра и глубины без снятия детали, коррекция в цикле | Высокий для серии |
| Датчик нагрузки/вибрации на шпинделе | Раннее обнаружение износа или заклинивания развёртки | Средний |
| Автоматическая смена паллет | Сокращение простоев на загрузку/выгрузку | Высокий для крупной серии |
| Система балансировки патронов | Снижение вибраций при высоких оборотах | Высокий для Ø < 10 мм на оборотах > 5 000 |
| Кондиционер СОЖ с охлаждением | Стабильная температура СОЖ → стабильный размер отверстия | Высокий для длительной серии |
Практический чек-лист приёмки станка под развёртывание
- Биение шпинделя — измерить индикатором по эталонной оправке: ≤ 0,005 мм на торце.
- Повторяемость позиционирования — проверить по тесту-крестику (круговой тест): разброс ≤ 0,006 мм.
- Давление СОЖ через шпиндель — измерить манометром с установленным инструментом: ≥ 30 бар.
- Термостабильность — запустить на холостых 30 мин, проверить смещение нуля: ≤ 0,01 мм.
- Тестовое развёртывание — обработать 10 отверстий Ø20 H7 в стали 45, измерить нутромером: разброс ≤ 0,005 мм.
- Цикл G85 — проверить плавность отвода на рабочей подаче, отсутствие рывков.
- TLM — задать тестовый ресурс, проверить блокировку при исчерпании.
- Поддержка внутренней подачи СОЖ через инструмент — проверить, что каналы в развёртке совпадают с каналами патрона и шпинделя.
Сравнение типовых конфигураций
| Параметр | Базовый 3-осевой | Производительный 3-осевой | 5-осевой 3+2 |
|---|---|---|---|
| Конус шпинделя | BT40 | BT40 / HSK-A63 | HSK-A63 |
| Обороты | 8 000 | 12 000–15 000 | 12 000–15 000 |
| Биение шпинделя | ≤ 0,008 мм | ≤ 0,005 мм | ≤ 0,004 мм |
| CTS давление | 20 бар | 50–70 бар | 50–70 бар |
| TLM | Опция | Стандарт | Стандарт |
| RTCP | — | — | Стандарт |
| Щуп на станке | Опция | Рекомендуется | Рекомендуется |
| Термокомпенсация | Базовая | Расширенная | Расширенная |
| Класс точности | VDI/DGQ 3441 | VDI/DGQ 3441 + доп. | Прецизионный |
- Базовый 3-осевой — для развёртывания H8–H9, единичное и мелкосерийное производство, отверстия в основных плоскостях.
- Производительный 3-осевой — для серийного развёртывания H7–H8, глубоких отверстий, стабильной серии.
- 5-осевой 3+2 — для сложных деталей с наклонными отверстиями, H7 и точнее, многономенклатурная серия.
Ключевая мысль: для развёртывания не нужен «самый дорогой» станок — нужен самый стабильный. Биение шпинделя 0,003 мм, давление СОЖ 50 бар и работающий TLM важнее, чем 24 000 оборотов и пять осей. Станок, который «гуляет» на 0,01 мм после двух часов работы, не обеспечит H7 ни на какой оси.
Развёртывание на обрабатывающих центрах с ЧПУ — это системная операция, в которой точность отверстия определяется совокупностью факторов: качеством предварительной обработки, геометрией и материалом развёртки, точностью оснастки, стабильностью режимов и дисциплиной контроля.
На 3-осевых ОЦ развёртывание остаётся базовой операцией для отверстий в основных плоскостях, тогда как 5-осевые центры в режиме 3+2 позволяют обрабатывать наклонные отверстия за один установ, что многократно повышает точность взаимного расположения и сокращает цикл.
Экономика операции определяется не ценой инструмента, а его стойкостью и стабильностью: твёрдосплавная развёртка с покрытием за 7 000 руб. с ресурсом 3 500 деталей дешевле в расчёте на отверстие, чем HSS-развёртка за 1 200 руб. с ресурсом 500 деталей.
Контроль качества строится на сочетании контактных измерений (нутромер, калибр), координатно-измерительных машин и датчиков на станке — с обязательным ведением контрольных карт и управлением ресурсом инструмента через TLM. Типичные ошибки — заниженный припуск, биение патрона, неверный цикл отвода, игнорирование износа — устраняются системно, а не «на глаз». Именно эта системность и отличает серийное производство, где каждое отверстие — от первого до тысячного — укладывается в допуск.
Внимание! Указанные в статье цены носят исключительно информационный характер, приведены для общего представления о порядке затрат и не являются публичной офертой. Фактическая стоимость инструмента, оснастки и станков зависит от курса валют, региона, объёма закупки, текущей политики поставщиков и других условий. Для получения точной коммерческой информации обращайтесь к нашим специалистам.
|
Спросить или записаться на курсы
|
Заказать услугу
|