

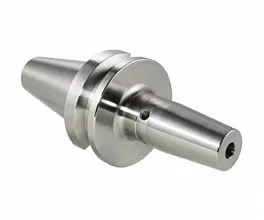
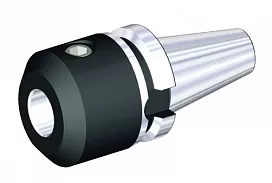
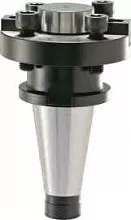
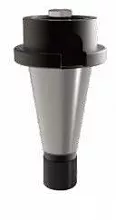
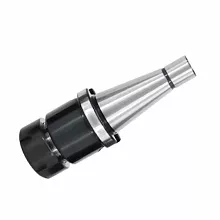
Патрон цанговый ER BT30…50-ER11…20-60…165(M) в Минске

Точная стоимость оборудования зависит от варианта исполнения и комплектации.
Цена не является публичной офертой.


 Работаем для вас 24/7
Коротко об оборудовании
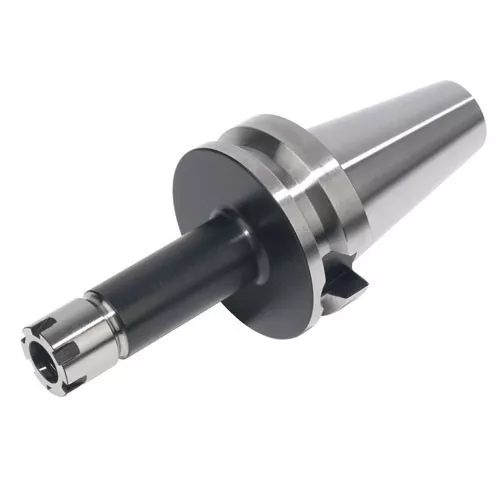
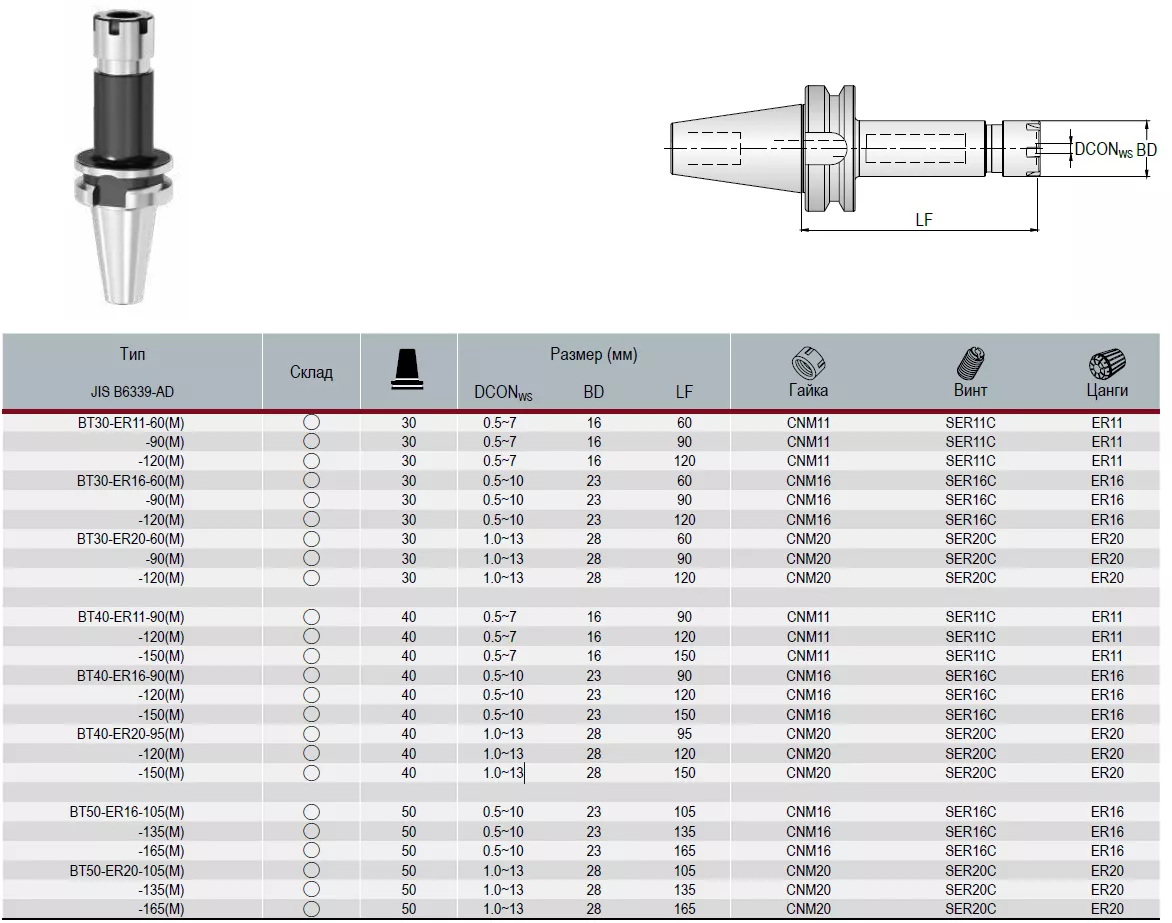
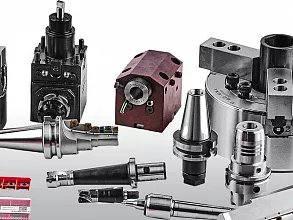
Представленная группа инструментальной оснастки объединяет патроны цанговые ER для станка, которые представляют собой специализированный режущий инструмент для высокопроизводительных операций. Все эти изделия имеют хвостовик с конусностью 7:24 по стандартам MAS403 и JIS B 6339, что обеспечивает универсальность посадки в соответствующие шпиндели обрабатывающих центров. Внутреннее посадочное гнездо выполнено под цанги системы ER (DIN 6499), а цифровой индекс в обозначении (11, 16 или 20) указывает на типоразмер самой цанги. Последнее число в маркировке — 60, 90, 120, 150 или 165 — определяет длину вылета патрона от торца шпинделя, что напрямую влияет на доступ к зоне резания и габаритные ограничения при обработке.
Назначение и область применения
Основное функциональное назначение данных патронов — надёжная и точная фиксация режущего инструмента с цилиндрическим хвостовиком в шпинделе металлорежущего станка. Благодаря использованию цангового зажима обеспечивается концентричность и минимальное биение, что критично для получения качественной поверхности и продления срока службы фрез, свёрл и развёрток. В зависимости от типоразмера хвостовика (BT30, BT40 или BT50) решаются различные производственные задачи: от лёгкого фрезерования в труднодоступных местах до тяжёлого силового резания с высокими крутящими моментами.
| Модификация | |
| Артикул | — |
| LF | — |
| DCON MS | — |
| Конус шпинделя | — |
| BD | — |
| Общие характеристики | |
| Выполняемые операции | Контурная обработка / Фрезерование / Нарезание резьбы / Растачивание / Развертывание / Сверление / Зенкерование |
| Тип оборудования | |
| Тип инструмента |
Оснастка для фрезерных станков | Фрезерные патроны | Цанговые ER |
Для достижения максимальной эффективности при использовании цанговых патронов ER с хвостовиками BT30, BT40 и BT50 рекомендуется учитывать следующие практические аспекты:
- Выбор длины вылета — короткие вылеты (60, 90 мм) предпочтительны для высокоскоростной обработки и чистовых проходов, где важна жёсткость; длинные вылеты (120, 150, 165 мм) используются при необходимости достать до глубоких элементов детали или при работе в закрытых полостях.
- Тип гайки — стандартная гайка подходит для большинства операций; мини-гайка (обозначение M) рекомендуется для случаев, когда внешний диаметр патрона критичен (узкие промежутки между рёбрами жёсткости, обработка тонкостенных деталей).
- Подача СОЖ — при наличии системы внутреннего охлаждения (AD или AD/B) следует использовать патроны с соответствующими каналами, чтобы улучшить отвод тепла и вынос стружки, особенно на глубоких сверлильных и фрезерных операциях.
- Режимы резания — для группы BT30 рекомендуются средние подачи и скорости, для BT40 — повышенные, для BT50 — максимальные, с учётом мощности шпинделя и жёсткости станка.
- Контроль затяжки — точное дозированное усилие затяжки гайки (с использованием динамометрических ключей) обеспечивает постоянство силы зажима и предотвращает проскальзывание инструмента, что особенно важно при обработке твёрдых материалов.
Соблюдение этих рекомендаций позволяет заказчику максимально реализовать потенциал каждого патрона и продлить срок службы инструмента.


Востребованные услуги
Популярные разделы
 Все станки с ЧПУ
 Токарные станки
 Токарные станки по металлу
 Токарно-карусельные станки
 Токарно-фрезерные станки
 Фрезерные станки
 Вертикально-фрезерные станки
 Фрезерные станки по металлу
 Сверлильно-фрезерные станки
 Станок для обработки отверстий Промышленные станки
 Станки лазерной резки с ЧПУ
 Станки лазерной резки по металлу
 Круглошлифовальные станки
 Плоскошлифовальные станки
 Резцы для станка