Содержание
- Что такое автоматизация электроэрозионного производства и зачем она нужна
- Преимущества изготовления электродов-инструментов на фрезерных станках с ЧПУ
- Автоматическая смена инструмента и паллетизация заготовок при изготовлении электродов на ЧПУ
- Интеграция обрабатывающих центров с ЧПУ и проволочно-вырезных EDM-станков в единую линию
- Применение промышленных роботов для загрузки-выгрузки в электроэрозионных ячейках с ЧПУ
- Контроль точности электродов и деталей на КИМ с ЧПУ в потоке
- Окупаемость замены ручного изготовления оснастки на ЧПУ-обработку в EDM-цехе
- Примеры безлюдного электроэрозионного производства с использованием токарных и фрезерных центров
Современное машиностроение характеризуется непрерывным ужесточением требований к точности, срокам изготовления и себестоимости продукции. В условиях растущей конкуренции ключевым фактором успеха становится способность производственных систем оперативно адаптироваться к смене номенклатуры и обеспечивать стабильно высокое качество.
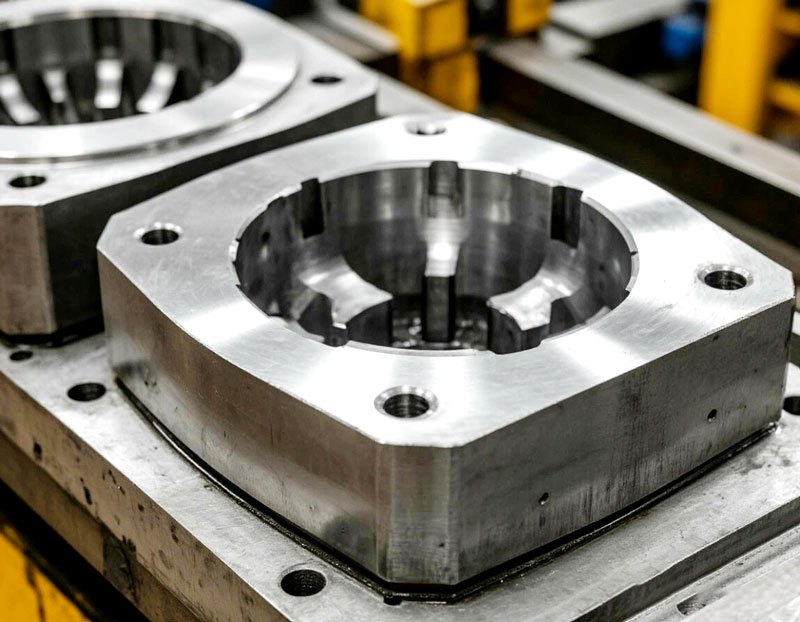
Эта задача также актуальна для электроэрозионных цехов — специализированных подразделений, которые выступают центральным технологическим звеном, связывающим заготовительное производство, изготовление электродов-инструментов, предварительную механообработку, термические и финишные участки.
Тесное взаимодействие потоков заготовок, оснастки, электроэрозионной обработки и операций контроля внутри такого цеха требует сквозной автоматизации и максимальной повторяемости всех технологических переделов.
Одним из наиболее критичных переделов при создании формообразующей оснастки, штампов, пресс-форм и деталей сложной геометрии остаётся электроэрозионная обработка (EDM — Electrical Discharge Machining). Её эффективность неразрывно связана с качеством и оперативностью изготовления электродов-инструментов, а также с возможностью глубокой интеграции EDM-станков в автоматизированные линии.
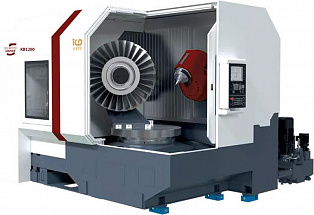
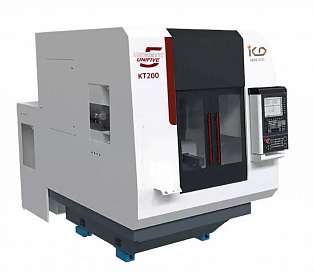
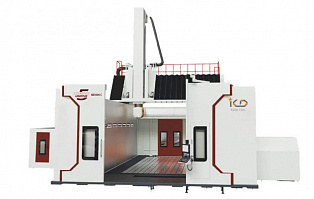
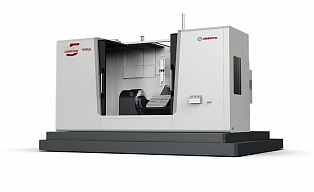
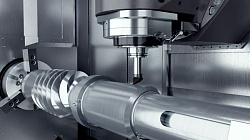
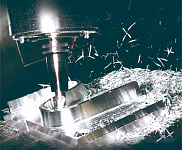
Ключевую роль в решении этих задач играют фрезерные и токарные обрабатывающие центры с числовым программным управлением (ЧПУ), которые из разряда промышленного оборудования перешли в класс системообразующего элемента автоматизированного электроэрозионного производства.
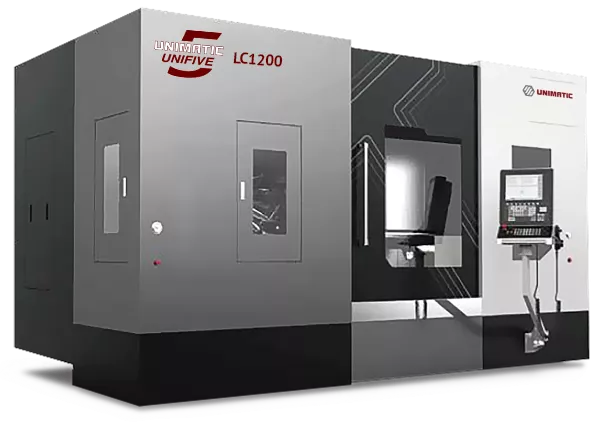
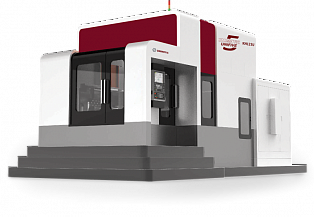
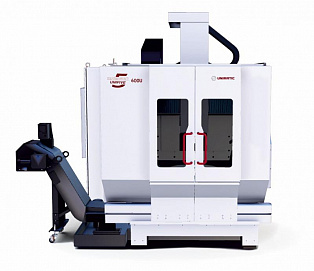
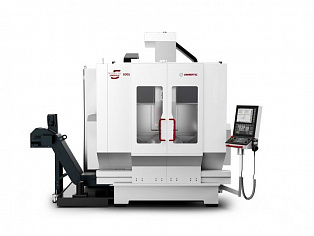
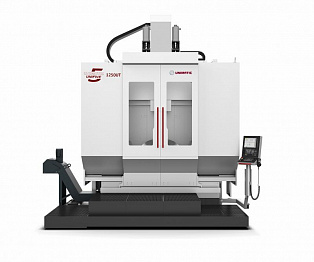
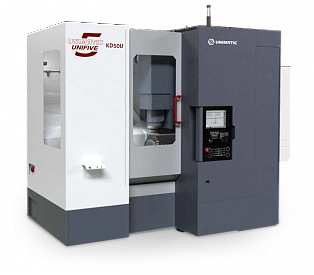
Обрабатывающие центры с ЧПУ для автоматизации EDM
Цель данной статьи — на основе анализа технологических цепочек, аппаратных решений и экономических моделей показать, каким образом фрезерные и токарные центры с ЧПУ трансформируют EDM-обработку, усиливают кооперационные возможности промышленных кластеров и обеспечивают переход к безлюдным производственным ячейкам с минимальным влиянием человеческого фактора.
Что такое автоматизация электроэрозионного производства и зачем она нужна
Автоматизация электроэрозионного производства представляет собой внедрение систем автоматического управления, контроля и логистики в процессы размерной обработки металлов электрическими разрядами.
Электроэрозионная обработка (ЭЭО) — это технология управляемого разрушения токопроводящего материала за счёт импульсных искровых разрядов между электродом-инструментом и обрабатываемой заготовкой в среде диэлектрической жидкости.
Данный метод незаменим для работы с твёрдыми сплавами, изготовления деталей сложной конфигурации, профилирования алмазных кругов, прошивки отверстий малого диаметра, создания пресс-форм и штампов, а также финишной обработки поверхностей с высокими требованиями по шероховатости.
Автоматизированная система управления ЭЭО включает многоуровневый комплекс аппаратных и программных средств. На нижнем уровне располагаются датчики контроля параметров процесса: величины межэлектродного зазора, силы тока, напряжения, температуры диэлектрика, концентрации продуктов эрозии. Сигналы с датчиков обрабатываются промышленными контроллерами и микропроцессорными модулями, которые воздействуют на исполнительные механизмы — сервоприводы подачи электрода, насосы прокачки и фильтрации рабочей жидкости, генераторы технологических импульсов. Верхний уровень представлен программным обеспечением для настройки режимов, мониторинга состояния оборудования и диагностики неисправностей, а также человеко-машинными интерфейсами (HMI-панели, SCADA-системы).
Ключевыми элементами автоматизации выступают: автоматическое поддержание оптимального межэлектродного зазора в реальном времени; адаптивное регулирование энергии импульсов в зависимости от условий в рабочей зоне; автоматическая смена электродов-инструментов; применение CAD/CAM-систем для моделирования и программирования траекторий обработки; обратная связь по качеству поверхности и износу электрода с использованием датчиков технического зрения.
Внедрение автоматизации преследует ряд стратегических целей:
- Повышение производительности. Исключение ручной настройки, сокращение времени переналадки, непрерывная работа без простоев, вызванных человеческим фактором. Исследования показывают, что применение экстремального комбинированного управления способно обеспечить прирост производительности до 20%.
- Улучшение качества обработки. Стабильное поддержание микронных допусков, минимизация дефектов поверхностного слоя (микротрещин, растравливания), автоматическая коррекция траектории с учётом износа электрода.
- Снижение энергопотребления. Интеллектуальное управление мощностью разрядных импульсов и отключение неиспользуемых модулей в режиме ожидания позволяют экономить до 10% электроэнергии.
- Повышение стабильности процесса. Компенсация возмущений (износ электрода, изменение свойств диэлектрика), устойчивость к колебаниям напряжения питающей сети; моделирование демонстрирует рост стабильности на 18%.
- Снижение влияния человеческого фактора. Стандартизация режимов, исключение ошибок настройки, автоматическая диагностика неисправностей.
- Улучшение экологических показателей. Контроль выбросов аэрозолей диэлектрика, оксида углерода, диоксида серы за счёт оптимизации скорости подачи электрода, эффективная регенерация рабочей жидкости.
- Экономическая эффективность. Сокращение расхода электродов, уменьшение брака, возможность многостаночного обслуживания.
- Расширение технологических возможностей. Обработка сложных 3D-профилей, реализация многоэтапных операций без участия оператора, интеграция в гибкие производственные системы.
- Безопасность. Автоматический останов при коротком замыкании или перегреве, дистанционное управление опасными операциями, непрерывный мониторинг.
- Сбор и анализ данных. Накопление статистики для предиктивной аналитики, прогнозирование износа компонентов, поддержка решений на основе Big Data и машинного обучения.
Таким образом, автоматизация превращает электроэрозионную обработку из сложного, нестабильного и энергоёмкого процесса в прецизионный, экономичный и экологичный инструмент, критически важный для серийного и массового производства.
Преимущества изготовления электродов-инструментов на фрезерных станках с ЧПУ
- Качество готовой детали после ЭЭО напрямую определяется точностью электрода-инструмента (ЭИ). Традиционные методы изготовления ЭИ, связанные с ручным фрезерованием, шабрением и доводкой, уже не способны удовлетворить современные требования по производительности и повторяемости. Применение фрезерных обрабатывающих центров с ЧПУ даёт следующие принципиальные преимущества.
- Высокая точность и повторяемость. Современные фрезерные станки с ЧПУ обеспечивают точность позиционирования до 4 мкм и выше. Это гарантирует идентичность каждого электрода в партии, а погрешность изготовления его рабочей поверхности, согласно требованиям ГОСТ, не превышает 30–50% от допуска на обрабатываемую полость.
- Создание сложных геометрических форм. Многоосевые (3–5-осевые) обрабатывающие центры позволяют изготавливать ЭИ с объёмным рельефом, поднутрениями и миниатюрными элементами, получение которых иными методами невозможно. CAD/CAM-системы обеспечивают прямую передачу геометрии от цифровой модели детали к управляющей программе.
- Высокая скорость изготовления. Особенно заметен выигрыш при обработке графитовых электродов: их фрезерование в 3–5 раз быстрее, чем медных при схожей сложности. Высокоскоростные шпиндели (20000–60000 об/мин) в сочетании с быстрой сменой инструмента сокращают машинное время до минимума.
- Экономия материалов и снижение нагрузки на оборудование. Использование стандартных заготовок (цилиндры, трубы, шары) исключает необходимость литья или ковки. Меньшая плотность графита (1,7–1,9 г/см³ против 8,9 г/см³ у меди) снижает нагрузку на шпиндель и упрощает крепление крупных ЭИ. Точный раскрой минимизирует отходы.
- Восстановление и обновление электродов без снятия со станка. Изношенный рабочий торец можно перефрезеровать, восстановив геометрию без демонтажа заготовки. Автоматическое обновление профиля по команде системы ЧПУ продлевает срок службы ЭИ, уменьшает количество замен и поддерживает стабильность обработки.
- Исключение ошибок оператора. Программа обработки (G-код) верифицирована на этапе симуляции, поэтому все перемещения и режимы резания строго регламентированы. Оператор лишь устанавливает заготовку и запускает цикл, что сводит к нулю вариативность, присущую ручному труду.
- Гибкость и быстрая переналадка. Для перехода на новый тип электрода достаточно загрузить другую управляющую программу. При наличии автоматической смены инструмента и паллетизации переналадка происходит за секунды, что критично для мелкосерийного и позаказного производства в рамках кластера.
- Интеграция в автоматизированные системы. Фрезерные центры с ЧПУ легко встраиваются в гибкие производственные ячейки (FMS) с роботизированной загрузкой. Централизованное управление через SCADA или MES-системы обеспечивает прозрачность и сбор данных в соответствии с концепцией Industry 4.0.
- Улучшение условий труда и безопасности. Зона резания изолирована кожухами с вытяжкой, что особенно важно при обработке графита, образующего токопроводящую пыль. Автоматические системы контролируют перегрев, перегрузки и предотвращают аварийные ситуации.
- Экономическая эффективность. Снижение времени изготовления, уменьшение брака и возможность многостаночного обслуживания в совокупности сокращают себестоимость ЭИ и всей последующей EDM-операции.
В таблице ниже обобщены ключевые отличия ручного и автоматизированного способов изготовления электродов.
| Параметр | Ручное изготовление | Фрезерный центр с ЧПУ |
| Точность позиционирования | 15–30 мкм | ≤ 4 мкм |
| Повторяемость в партии | Зависит от квалификации | 100% идентичность |
| Время на сложный профиль | Часы и дни | Минуты и часы |
| Возможность 3D-геометрии | Ограничена | Практически не ограничена |
| Потребность в доводке | Часто требуется | Минимальна |
| Влияние человеческого фактора | Высокое | Практически исключено |
| Интеграция с EDM-линией | Затруднена | Полная |
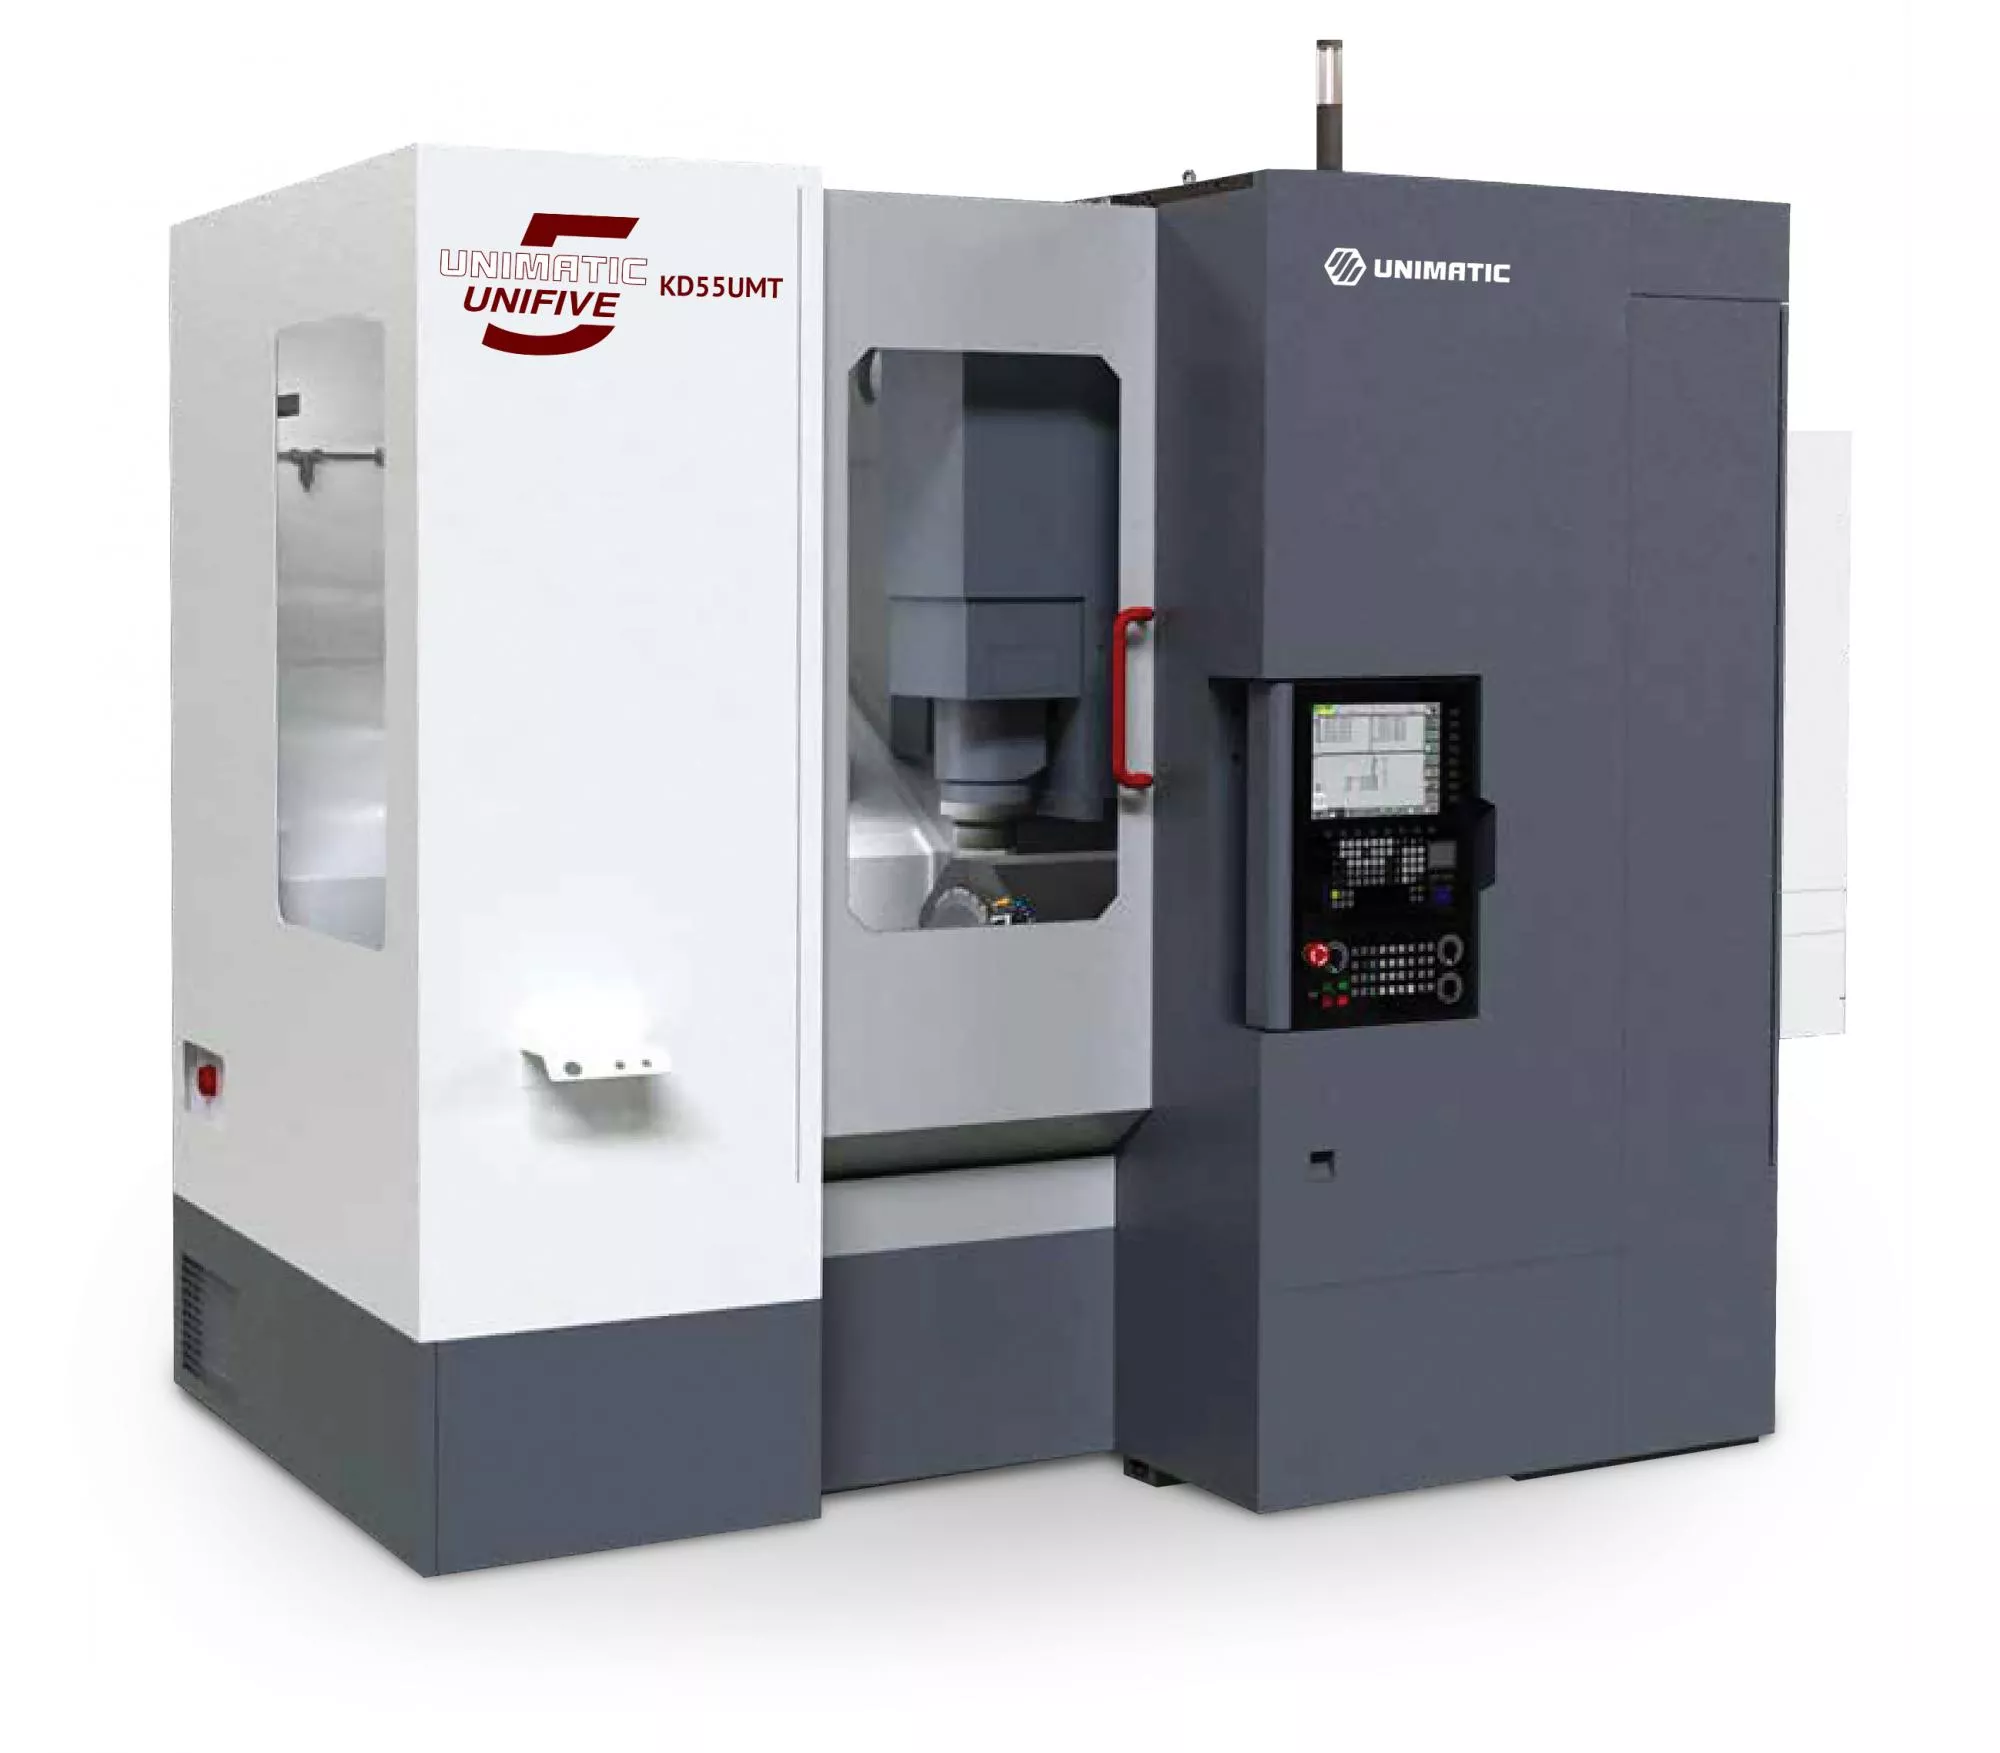
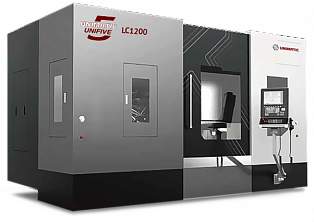
Фрезерные обрабатывающие центры с ЧПУ для автоматизации EDM
Изготовление электрода-инструмента начинается в цифровой среде. Процесс разбивается на два взаимосвязанных этапа: проектирование в CAD-системе и генерация управляющих программ в CAM-модуле.
Первый этап — создание геометрии ЭИ. За основу берётся CAD-модель обрабатываемой детали. Из неё извлекаются поверхности, которые будут подвергаться электроэрозии. Специализированные инструменты, такие как модуль Electrode в hyperMILL или функция «Тело-Пуансон» в PowerSHAPE, автоматически формируют тело электрода, продлевают рабочие поверхности, закрывают сквозные отверстия, рассчитывают минимальный припуск и подбирают заготовку с держателем. Ключевой момент — корректное задание нерабочих зон и расширений, учитывающих величину межэлектродного зазора (искрового промежутка).
На втором этапе геометрия и технологические параметры передаются в CAM-систему. Здесь разрабатываются стратегии обработки: черновая, получистовая, чистовая, а также доработка перемычек. Основным фактором точности является компенсация межэлектродного зазора. CAM-система автоматически смещает траекторию инструмента на заданную величину, гарантируя, что после прожига готовая деталь будет соответствовать номинальным размерам. Обязательным шагом является симуляция процесса фрезерования с визуализацией съёма материала и контролем столкновений — это позволяет выявить потенциальные зарезы и соударения с оснасткой. Завершающая стадия — постпроцессирование, в ходе которого внутренний формат CAM преобразуется в G-код, адаптированный под конкретную стойку ЧПУ фрезерного или EDM-станка.
Повышению точности и производительности способствуют: применение параметрических моделей, позволяющих одним изменением размера обновить всю конструкцию; использование макросов и шаблонов для типовых электродов; интеграция с данными координатно-измерительных машин для обратной связи; ведение библиотек стандартных держателей и заготовок. Среди промышленных решений, зарекомендовавших себя в этой области, можно выделить SolidCAM с модулями проволочной и прошивной EDM, Edgecam Wire EDM с автоматическими стратегиями, NX CAM Wire EDM Advanced, а также отечественную систему ГеММа-3D.
Автоматическая смена инструмента и паллетизация заготовок при изготовлении электродов на ЧПУ
Одним из краеугольных камней автоматизации изготовления электродов является исключение ручных операций по смене режущего инструмента и установке заготовок. Эта задача решается системами автоматической смены инструмента (ATC) и паллетизации.
Система ATC (Automatic Tool Changer) представляет собой комплекс синхронизированных с ЧПУ узлов. Инструментальный магазин барабанного (до 30 позиций) или цепного (более 30 позиций) типа хранит набор фрез. Автооператор с захватами по команде M06 Txx извлекает отработавший инструмент из шпинделя и устанавливает новый. Датчики положения контролируют корректность операции. Общее время смены составляет 3–6 секунд. Для электродного производства это означает возможность выполнить за один установ черновую, получистовую, чистовую обработку, сверление и снятие фасок с применением различных фрез. ЧПУ автоматически активирует корректоры (офсеты) на длину и диаметр каждого инструмента, что критически важно для достижения микронной точности.
Паллетизация подразумевает использование сменных столов-поддонов (паллет) с прецизионной базой. Заготовка закрепляется на паллете вне рабочей зоны, пока станок обрабатывает предыдущую деталь. Устройство смены паллет — механическое или роботизированное — перемещает паллету на стол станка за 10–30 секунд. Прецизионные штифты и втулки гарантируют повторяемость позиционирования. Опциональные накопители паллет позволяют организовать автоматическую подачу заготовок на несколько часов вперёд.
Совместное использование ATC и паллетизации создаёт синергетический эффект: станок может работать в безлюдном режиме в течение ночной смены, последовательно обрабатывая заготовки с разных паллет и меняя инструменты по программе.
Типовой процесс выглядит следующим образом:
- Оператор закрепляет серию заготовок на паллетах и помещает их в накопитель.
- Робот или встроенный манипулятор подаёт первую паллету на стол.
- ЧПУ запускает программу, последовательно вызывая концевую фрезу (T01) для черновой обработки, сферическую фрезу (T02) для получистовой, миниатюрную фрезу (T03) для чистовой и сверло (T04) для отверстий.
- По завершении цикла готовая деталь снимается, а её место занимает следующая паллета.
Ключевыми требованиями к надёжности такой системы являются точная настройка позиции смены, регулярная очистка конуса шпинделя, калибровка инструментов и паллет, а также контроль давления в пневматической системе.
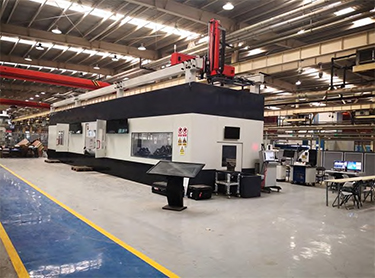
Интеграция обрабатывающих центров с ЧПУ и проволочно-вырезных EDM-станков в единую линию
Переход от изолированных единиц оборудования к интегрированным производственным линиям — следующий шаг автоматизации EDM-производства.
Архитектура такой линии, как правило, включает:
- фрезерные и токарные обрабатывающие центры для изготовления электродов и предварительной механообработки деталей;
- проволочно-вырезные EDM-станки (WEDM) для финишного контурного вырезания;
- промышленных роботов-манипуляторов для межстаночной транспортировки;
- систему паллетизации;
- буферные накопители;
- центральную систему управления класса MES/ERP и сеть датчиков состояния.
Существует три основные модели управления такой ячейкой. Первая — «Master-станок, slave-робот» — отличается простотой реализации: основной станок задаёт ритм, робот лишь реагирует на его сигналы. Вторая — «Master-робот, станки-исполнители» — более гибкая, поскольку робот управляет логикой цикла и может распределять приоритеты. Третья, максимально эффективная, — централизованное управление через MES, где все единицы оборудования подчиняются единой системе планирования, учитывающей состояние инструмента, сроки выполнения заказов и текущую загрузку.
Для синхронизации разнородного оборудования используются промышленные протоколы. Стандарт OPC UA обеспечивает кроссплатформенную интеграцию, безопасность передачи данных и связь с верхнеуровневыми системами. Протокол MTConnect, адаптированный под станочное оборудование, позволяет в режиме реального времени получать данные о выполнении программы, смене инструмента, аварийных остановках. В случаях, когда гибкость масштабирования не критична, применяются проприетарные протоколы производителей (Fanuc, Siemens, Mazak) или прямой обмен дискретными сигналами через PLC.
Этапы интеграции включают:
- детальный анализ техпроцесса с расчётом времени обработки на каждой операции;
- подбор совместимых по интерфейсам станков и роботов;
- проектирование логистики перемещения паллет;
- настройку обмена данными и алгоритмов диспетчеризации;
- отладку линии и обучение персонала.
Наиболее частые узкие места и способы их устранения приведены в таблице.
| Проблема | Решение |
| Несогласованность циклов обработки | Динамическое планирование, датчики реального времени |
| Неполная цифровизация устаревших станков | Обновление ПО, установка OPC UA-серверов |
| Ошибки позиционирования заготовок | 2D/3D-системы технического зрения, калибровка |
| Ограниченная ёмкость буферной зоны | Симуляция материальных потоков перед монтажом, увеличение буфера |
| Сложность обслуживания разнородного парка | Стандартизация регламентов, создание инженерных команд |
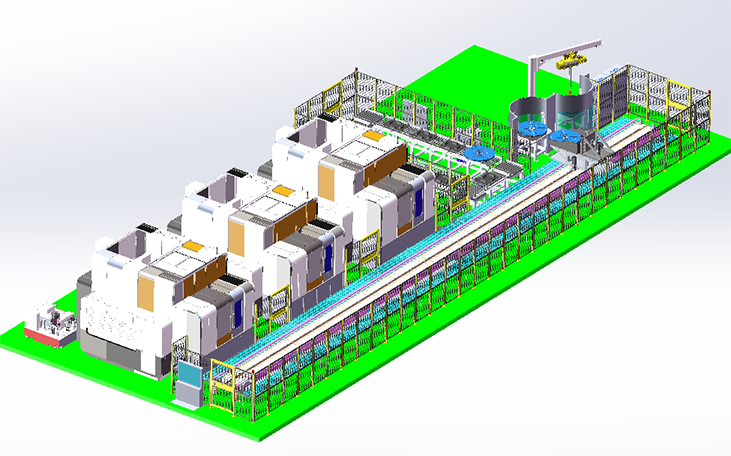
Типичная линия для изготовления пресс-форм может включать:
- обрабатывающий центр с ЧПУ для чернового и получистового фрезерования заготовки, сверления отверстий и снятия фасок;
- робот, перемещающий заготовку на проволочно-вырезной EDM-станок;
- сам EDM-станок, выполняющий чистовое вырезание контуров с автоматической заправкой проволоки;
- координатно-измерительную машину (КИМ) для контроля геометрии;
- автоматизированный склад готовых деталей.
Преимущества такой интеграции — рост загрузки оборудования до 85–95% (против 40–60% при ручной загрузке), сокращение простоев на 30–50%, стабилизация качества, возможность автономной работы до 60–140 часов за счёт использования катушек проволоки большой ёмкости.
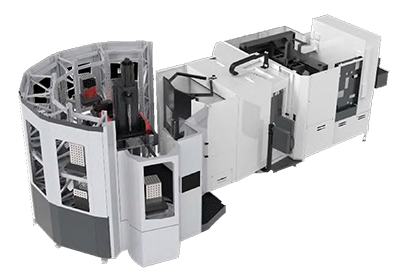
Применение промышленных роботов для загрузки-выгрузки в электроэрозионных ячейках с ЧПУ
Роботизированная загрузка-выгрузка является обязательным компонентом безлюдных EDM-ячеек. Промышленный робот выполняет циклическую последовательность действий:
- извлекает заготовку из магазина, паллеты или конвейера;
- точно позиционирует её в зажимном приспособлении станка;
- после завершения цикла обработки удаляет готовую деталь и перемещает её в накопитель либо на следующую технологическую позицию.
В ряде конфигураций робот также осуществляет подачу электродов-инструментов для прошивочных EDM-станков.
Критическим требованием является точность позиционирования. Для электроэрозионной обработки, где допуски исчисляются микронами, робот должен обладать высокой повторяемостью, а его захватный орган (EOAT — End-of-Arm Tooling) — соответствовать геометрии и массе деталей. Применяются пневматические двух- или трёхгубковые захваты, вакуумные присосы для плоских поверхностей, магнитные захваты для ферромагнитных материалов, а также адаптивные схваты с силомоментными датчиками, позволяющие корректировать ориентацию и избегать повреждений.
Синхронизация робота со станком реализуется через промышленные сети (EtherNet/IP, OPC UA) или посредством прямого обмена M-кодами. Программа ЧПУ формирует запрос на смену детали (например, M60), робот подтверждает выполнение, после чего цикл возобновляется. Особое внимание уделяется условиям среды: робот должен иметь степень защиты IP, достаточную для работы в условиях брызг диэлектрической жидкости и абразивной пыли. Безопасность обеспечивается ограждениями, световыми завесами и системами аварийного останова.
Роботизация особенно экономически оправдана в серийном и мелкосерийном производстве с длительными циклами EDM. Один манипулятор способен обслуживать несколько станков, выполняя часть операций (например, захват следующей заготовки) параллельно с процессом эрозии, что максимизирует коэффициент загрузки шпинделя.
Контроль точности электродов и деталей на КИМ с ЧПУ в потоке
Независимый автоматический контроль является завершающим звеном обеспечения качества. Координатно-измерительные машины с ЧПУ, обладающие собственной точностью до 0,28 мкм, обеспечивают арбитражные измерения, не зависящие от погрешностей обрабатывающих станков. Интеграция КИМ в поток EDM-ячейки позволяет оперативно выявлять отклонения и корректировать технологический процесс до возникновения брака.
Цикл контроля включает несколько этапов:
- Вначале создаётся программа измерения на основе CAD-модели с назначением допусков, построением траекторий и симуляцией.
- Далее производится базирование детали: грубое выравнивание по базовым поверхностям и последующее чистовое выравнивание в автоматическом режиме по сотням точек. Ошибка базирования напрямую мультиплицируется на результат: например, при ошибке 3 мкм на базе длиной 10 мм измеряемое отклонение на длине 100 мм может достичь 30 мкм.
- Затем следует непосредственно измерение — последовательное определение координат точек контактным или оптическим датчиком и сравнение их с математической моделью.
Для особо сложных случаев, когда базовые элементы выражены нечётко, применяется метод регуляризации. Он минимизирует функцию F(a), включающую сумму квадратов отклонений измеренных точек от математического объекта и сумму взвешенных квадратов отклонений параметров от номинальных значений:
F(a) = Σ δ_i² + Σ w_j (a_j — a_j_nom)²,
где δ_i = |P_i' — P_i| — отклонение измеренной точки P_i от соответствующей точки P_i' на объекте; w_j — коэффициенты регуляризации; a_j_nom — номинальное значение параметра.
Результаты измерений формируются в виде протокола с цветовыми картами отклонений, классификацией «годен/брак» и автоматически передаются в MES-систему. При обнаружении систематических отклонений возможна автоматическая коррекция управляющих программ для фрезерного центра.
В поточном производстве КИМ интегрируется с помощью паллетизации и роботизированной загрузки. Готовый электрод или деталь прямо в той же прецизионной паллете перемещается с фрезерного станка на КИМ, где автоматически запускается программа измерения рабочих поверхностей, искрового зазора и баз. Если параметры в допуске, деталь направляется в EDM-станок; при выходе за пределы — на доработку или в изолятор брака.
Окупаемость замены ручного изготовления оснастки на ЧПУ-обработку в EDM-цехе
Экономический эффект от перехода на ЧПУ-изготовление электродов и деталей оснастки складывается из нескольких составляющих.
- Прежде всего, это сокращение времени обработки: высокоскоростное фрезерование сложных профилей выполняется в разы быстрее, чем ручная слесарная доводка.
- Снижаются прямые трудозатраты: один оператор, обслуживающий несколько станков, заменяет бригаду квалифицированных инструментальщиков.
- Резко уменьшается уровень брака и необходимости в доработках благодаря стабильной повторяемости.
- Открывается доступ к заказам на оснастку со сложной 3D-геометрией, имеющим более высокую добавленную стоимость.
- Наконец, оптимизация раскроя и минимизация припусков сокращают расход дорогостоящих материалов (меди, графита).
В то же время необходимо учитывать инвестиционные и операционные затраты: стоимость станка с ЧПУ, его монтаж, программное обеспечение, обучение персонала, техническое обслуживание, энергопотребление и амортизацию.
Базовый расчёт срока окупаемости ведётся по формуле:
Срок окупаемости (мес.) = Общие инвестиции / Чистая ежемесячная прибыль,
где чистая ежемесячная прибыль — это разница между достигнутой экономией (рост выработки, сокращение фонда оплаты труда, снижение брака) и суммой всех дополнительных ежемесячных операционных расходов.
При средней загрузке оборудования на уровне 60–70% типичный срок окупаемости составляет от 12 до 24 месяцев. Однако такой результат достижим не всегда: для единичных деталей простой формы время программирования и наладки может нивелировать выигрыш в машинном времени, и ручной труд окажется экономически целесообразнее. Поэтому перед принятием решения рекомендуется моделировать несколько сценариев — оптимистичный, базовый и пессимистичный — и собирать статистику по текущим затратам времени и проценту брака. Переход наиболее выгоден при стабильном потоке разнообразных заказов со значительной долей сложной геометрии.
Примеры безлюдного электроэрозионного производства с использованием токарных и фрезерных центров
Практическая реализация описанных принципов находит отражение в конкретных производственных ячейках.
Так, инженерная компания, специализирующаяся на проектировании и производстве высокоточных инструментов для литья пластмасс под давлением и компонентов с ЧПУ, внедрила комплексную линию, где копировально-прошивочный EDM-станок интегрирован с трёхкоординатным фрезерным центром и токарно-фрезерным центром.
- Токарно-фрезерный центр за один установ изготавливает заготовки электродов и промежуточные детали оснастки.
- Роботизированные манипуляторы автоматически перемещают паллеты с заготовками между станками.
- Система автоматической смены электродов для прошивочного станка и инструментальный магазин фрезерного центра работают согласованно.
- Программное обеспечение координирует поток заданий и реализует адаптивное управление режимами эрозии в реальном времени.
- Интегрированная КИМ контролирует ключевые размеры и принимает решение о допуске детали на следующую операцию.
В результате оператор лишь загружает сырьё перед началом смены, а ячейка автономно функционирует в ночные часы.
Другой показательный пример — ячейка на базе проволочно-вырезного станка с роботами.
- Робот автоматически подаёт паллеты с заготовками в рабочую зону и выгружает готовые детали.
- Система автозаправки проволоки отслеживает её расход и подтягивает новые катушки без вмешательства человека.
- Встроенные датчики и адаптивные алгоритмы корректируют параметры резки (межэлектродный зазор, скорость подачи) для компенсации износа токоподводов и изменений условий в зазоре.
- ПО позволяет планировать очередь заданий и интегрироваться с CAM-системами.
Подобные ячейки способны работать без оператора до 140 часов подряд.
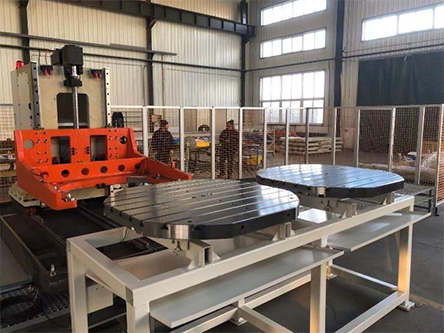
Общими чертами этих решений являются: стандартизация интерфейсов, роботизированная логистика, автоматическое измерение в процессе или после цикла, а также развитое программное обеспечение для планирования и адаптивного управления. Роль человека смещается при этом от непосредственного обслуживания станков к инженерным задачам — программированию, настройке, плановому техническому обслуживанию и анализу производственных данных.
Автоматизация электроэрозионной обработки перестала быть опциональной модернизацией и превратилась в необходимое условие конкурентоспособности предприятий, входящих в современные промышленные кластеры. Критическую роль в этой трансформации играют фрезерные и токарные обрабатывающие центры с ЧПУ. Именно они обеспечивают быстрое и прецизионное изготовление электродов-инструментов, подготовку заготовок и деталей оснастки с точностью, которая напрямую определяет качество конечной EDM-операции.
Интеграция фрезерных и токарных центров с проволочно-вырезными станками, роботами-манипуляторами, системами автоматической смены инструмента и паллетизации, а также с координатно-измерительными машинами позволяет создавать сквозные автоматизированные линии, работающие в безлюдном режиме на протяжении нескольких смен. Такой подход не только кратно повышает загрузку оборудования и снижает влияние человеческого фактора, но и обеспечивает накопление технологических данных для непрерывного совершенствования процессов.
Экономический анализ демонстрирует, что при достаточной серийности и сложности оснастки инвестиции в ЧПУ-центры окупаются в сроки от одного до двух лет, создавая фундамент для долгосрочного роста эффективности. Опыт передовых производств подтверждает: симбиоз фрезерных и токарных центров с ЧПУ и электроэрозионного оборудования становится стандартом для инструментальных и штамповых участков, работающих в парадигме Industry 4.0, и ключевым звеном кооперационных цепочек внутри промышленных кластеров.
|
Спросить или записаться на курсы
|
Заказать услугу
|