Содержание
- Определение промышленного станка с ЧПУ
- Технические аспекты обработки на промышленном оборудовании
- Сценарии применения промышленных токарных центров в строительной отрасли
- Экономические показатели эффективности
- Критерии выбора обрабатывающего центра
- Стабильность качества в серии
- Альтернативные варианты и компромиссы
В малоэтажном строительстве, включая каркасное домостроение, возведение коттеджей и бань, применяется широкий спектр металлических изделий. К ним относятся закладные пластины для фундаментов, соединительные пластины для ферм и стропильных систем, косынки для усиления узлов, кронштейны для крепления лестниц и оборудования, монтажные и пазовые пластины. Изготовление таких деталей включает резку, сверление, фрезерование и точение.
Для производства используется либо ручной инструмент, либо станки с ЧПУ. На начальном этапе, при единичных заказах, достаточно компактного настольного оборудования. Однако при увеличении серийности возникают ограничения, связанные с жесткостью, мощностью и автоматизацией. Данная статья посвящена определению условий, при которых целесообразно применение промышленных обрабатывающих центров с ЧПУ.
Определение промышленного станка с ЧПУ
Промышленный обрабатывающий центр отличается от компактного станка не только стоимостью, но и конструктивными особенностями.
- Станина: отливка из чугуна с ребрами жесткости, рассчитанная на вибрационные нагрузки при высоких режимах резания.
- Направляющие: предварительно нагруженные линейные направляющие роликового типа, обеспечивающие сохранение точности в течение длительного времени.
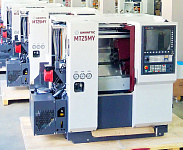
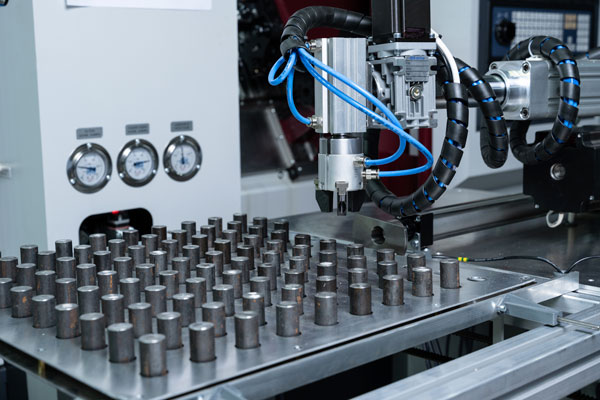
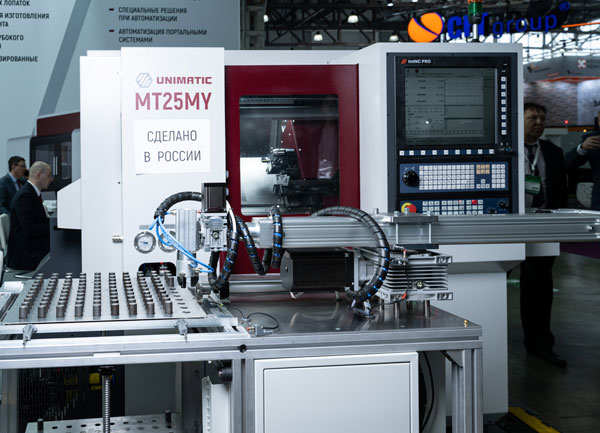
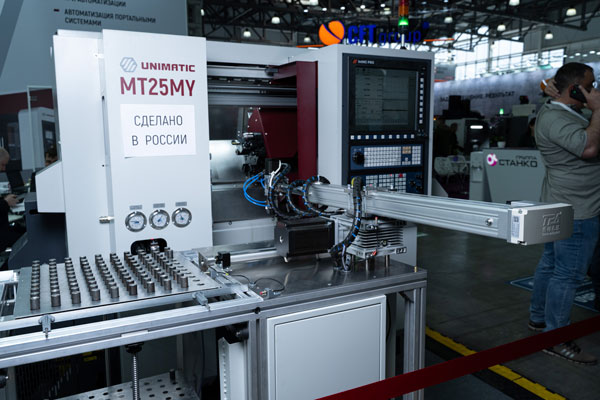
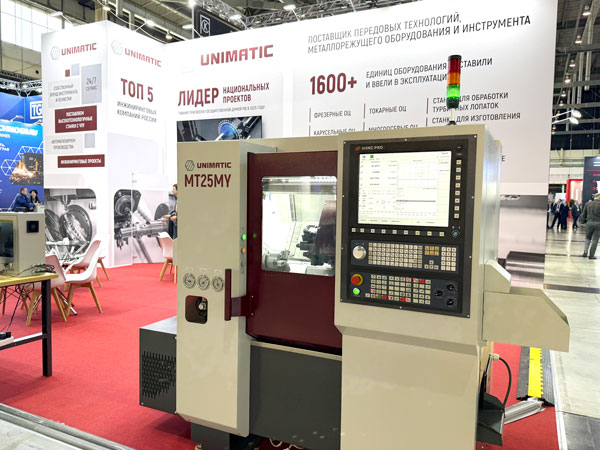
- Шпиндель: мощность измеряется единицами киловатт. Например, токарный обрабатывающий центр Униматик MT25MY имеет мощность 5,5/7,5 кВт, что позволяет снимать значительный припуск без перегрева.
- Автоматическая смена инструмента: револьверная головка с приводным инструментом и магазином на 12 позиций.
- Оснастка: применение патронов HSK, PSC, термозажимных оправок и гидравлических зажимов для обеспечения стабильности базирования.
Технические аспекты обработки на промышленном оборудовании
Возможность снятия большего припуска за один проход на промышленном станке обусловлена тремя факторами: жесткостью системы, мощностью шпинделя и эффективностью охлаждения. Жесткая станина снижает вибрации, что позволяет увеличить подачу. Мощный шпиндель поддерживает крутящий момент без просадки оборотов. Подача СОЖ в зону резания отводит тепло и продлевает срок службы режущих пластин.
В результате производительность обработки, пропорциональная подаче на зуб, глубине резания и скорости резания, возрастает. На компактном оборудовании для достижения аналогичной чистоты поверхности требуется многопроходная стратегия с низкими режимами.
Сценарии применения промышленных токарных центров в строительной отрасли
Закладные пластины для фундамента
Закладная деталь устанавливается в фундамент до заливки бетона и служит для соединения бетонного основания с деревянным каркасом. Типовая деталь: пластина 200×200×12 мм с четырьмя отверстиями и фрезерованным пазом.
На компактном станке фрезерование паза в пластине толщиной 12 мм требует многопроходной обработки с малой подачей, что приводит к нагреву шпинделя и ускоренному износу фрезы. К 50-й детали накапливается тепловая деформация, размеры отклоняются от чертежа.
Промышленный центр, например Униматик MT25MY, оснащенный осью Y и приводным инструментом, выполняет фрезерование, сверление и снятие фаски за одну установку. Жесткость станины и мощность шпинделя позволяют увеличить режимы резания.
Типичная ошибка: недостаточная фиксация заготовки, приводящая к смещению пластины при фрезеровании.
Соединительные пластины для узлов ферм
Стальные соединительные пластины обеспечивают жесткость узлов деревянных ферм. Типовая деталь: пластина 150×300 мм с системой отверстий и фрезерованными пазами.
При серии из 100 деталей с допуском ±0,1 мм на компактном станке наблюдается температурная деформация, требующая остановок для остывания и контроля. Это увеличивает время обработки.
Промышленный станок с термостабилизацией и жесткой конструкцией обеспечивает стабильность допуска на всей серии. Приводной инструмент и ось Y позволяют обрабатывать отверстия и пазы без переустановки.
Типичная ошибка: неверный припуск под чистовой проход, что не позволяет достичь требуемой шероховатости.
Косынки и фасонные пластины
Косынка — треугольная пластина для усиления узлов соединения. Применяется в ответственных узлах деревянных конструкций. Типовая деталь: косынка с криволинейным контуром и фасками под сварку.
На компактном станке для снятия фасок с обратной стороны требуется переустановка детали, что увеличивает время и погрешность базирования.
Промышленный токарный центр с осью Y обрабатывает сложные детали за одну операцию. Направляющие роликового типа обеспечивают стабильность обработки.
Типичная ошибка: биение патрона, приводящее к перекосу детали и отклонению контура.
Кронштейны и монтажные пластины
Кронштейны используются для крепления лестниц, оборудования, навесов. Детали имеют систему отверстий и фрезерованные посадочные площадки.
На компактном станке с ручной подачей не обеспечивается стабильная повторяемость угла фаски.
Промышленный центр с автоматической сменой инструмента и револьверной головкой на 12 позиций выполняет операции быстрее и точнее.
Типичная ошибка: несоблюдение режимов резания при смене инструмента.
Экономические показатели эффективности
Для оценки целесообразности применения промышленного оборудования используются нестоимостные показатели: время обработки, стойкость инструмента, количество деталей до переналадки.
Таблица 1. Время обработки одной детали (минуты)
| Операция | Компактный станок | Промышленный центр |
|---|---|---|
| Фрезерование паза в пластине 12 мм | 8–12 | 3–4 |
| Сверление 4 отверстий Ø12 | 4–6 | 1,5–2 |
| Снятие фаски | 3–5 (с переустановом) | 1 |
| Итого | 15–23 | 5,5–7 |
Таблица 2. Стойкость инструмента (деталей до замены пластины)
| Материал / операция | Компактный станок | Промышленный центр |
|---|---|---|
| Сталь Ст3, фрезерование | 15–25 | 60–100 |
| Сталь 09Г2С, сверление | 20–30 | 80–120 |
| Снятие фаски | 30–40 | 100–150 |
Таблица 3. Количество деталей до первой переналадки
| Показатель | Компактный станок | Промышленный центр |
|---|---|---|
| Деталей до правки инструмента | 20–30 | 80–120 |
| Деталей до смены пластины | 15–25 | 60–100 |
| Деталей до проверки геометрии | 10–15 | 50–70 |
При объемах до 50 деталей разница в производительности не компенсирует затрат на промышленное оборудование. При серии от 50–100 деталей время обработки сокращается в несколько раз. Пороговое значение зависит от толщины металла, сложности детали и загрузки станка.
Критерии выбора обрабатывающего центра
- Тип операций: фрезерование, сверление, нарезание резьбы, пазы. Для сложных контуров необходима ось Y и приводной инструмент.
- Размер рабочей зоны: перемещения по осям должны соответствовать габаритам типовых деталей. У Униматик MT25MY перемещение по Z — 320 мм, по X — 100 мм, по Y — +20/−15 мм.
- Оснастка и автоматизация: магазин инструментов, система привязки, щупы. MT25MY оснащен револьверной головкой VDI на 12 позиций с приводным инструментом.
- Интеграция: мониторинг простоев и контроль загрузки.
- Система ЧПУ: MT25MY использует российскую систему ИНЭЛСИ (Иваново).
- Безопасность: полная кабинетная защита.
- Технические характеристики: мощность шпинделя 5,5/7,5 кВт, максимальные обороты 8000 об/мин, вес 2100 кг, габариты 2180×1425×1870 мм.
Стабильность качества в серии
Точность деталей в серии определяется не только станком, но и оснасткой. Биение патрона 0,05 мм приводит к разбросу размеров. Патроны HSK и PSC обеспечивают повторяемость базирования. Термозажимные оправки исключают смещение инструмента при нагреве. Гидравлические зажимы предотвращают деформацию заготовки. Совокупность этих факторов обеспечивает стабильность размеров на протяжении всей серии. На компактном станке стабильность снижается после 20–30 деталей, на промышленном — сохраняется на всей партии.
Альтернативные варианты и компромиссы
- Аренда услуг ЧПУ: целесообразна при нерегулярных заказах. Позволяет оплачивать операцию, а не оборудование. Недостаток — отсутствие контроля сроков и качества.
- Кооперация с подрядчиком: разделение операций. Недостаток — зависимость от загрузки партнера.
- Модульный подход: использование компактного станка для прототипов и промышленного для серий. Требует четкого определения момента перехода.
- Покупка б/у оборудования: риск приобретения станка с изношенными направляющими и станиной.
- Лизинг: увеличение финансовой нагрузки, оправдано при гарантированном потоке заказов.
Применение промышленного токарного обрабатывающего центра с ЧПУ целесообразно при серийности от 50–100 деталей, наличии жестких допусков (±0,1–0,2 мм) и использовании металла толщиной от 8–10 мм. Компактное оборудование остается оптимальным для единичного производства и прототипирования.
Чек-лист для определения необходимости перехода на промышленное оборудование:
- Серия регулярно превышает 50 деталей.
- Требуемый допуск на отверстия и пазы — ±0,1–0,2 мм.
- Детали содержат фасонные контуры и фаски.
- Толщина металла — от 8–10 мм.
- Простои из-за переналадки и замены инструмента превышают 1 час в смену.
При совпадении трех и более пунктов рекомендуется провести расчет экономической эффективности промышленного решения.
Для получения консультации по подбору станка и оснастки под конкретную серию изделий можно отправить на почту параметры деталей, материал и объемы производства.
|
Спросить или записаться на курсы
|
Заказать услугу
|