Содержание
- Что такое грат: определение дефекта при металлообработке
- Причины образования грата при механической обработке на станках с ЧПУ
- Классификация грата по типу и расположению
- Методы удаления грата: механическая зачистка
- Методы удаления грата: электрохимическая обработка
- Методы удаления грата: термическая и ультразвуковая обработка
- Методы удаления грата: вибрационная и галтовочная обработка
- Устройства и инструменты для снятия грата
- Предотвращение образования грата: оптимизация режимов обработки
- Выбор метода снятия грата в зависимости от типа производства
- Особые случаи и комбинации
- Практическая матрица выбора (быстрый ориентир)
- Экономические аспекты снятия грата в металлообработке
- Контроль качества после снятия грата
- Оборудование для снятия грата
Качество кромки после лазерной резки или механической обработки на станках с ЧПУ напрямую влияет на собираемость изделия, ресурс узлов и трудоёмкость финишных операций. Одним из наиболее распространённых дефектов, требующих отдельной технологической операции, является грат. В настоящем материале рассмотрены причины его образования, классификация, методы удаления, оборудование и экономические аспекты, а также вопросы контроля качества и предотвращения дефекта на этапе проектирования техпроцесса.
Что такое грат: определение дефекта при металлообработке
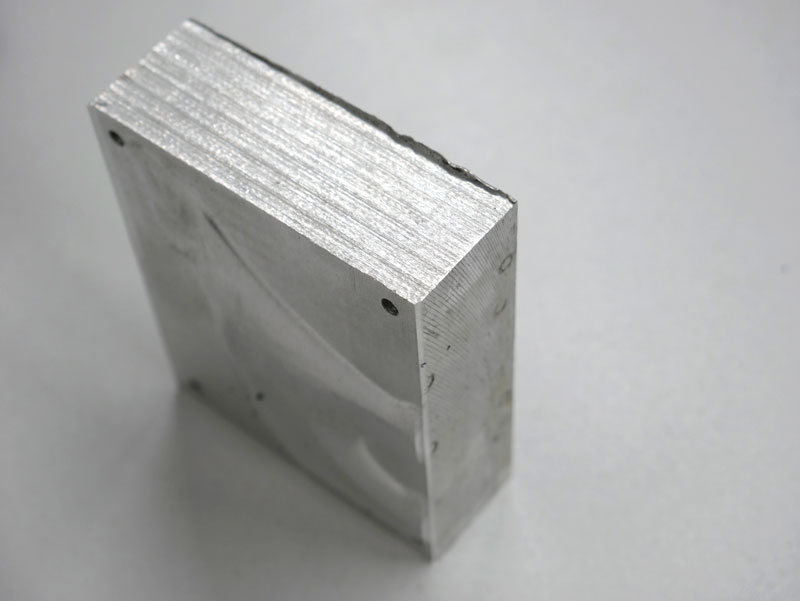
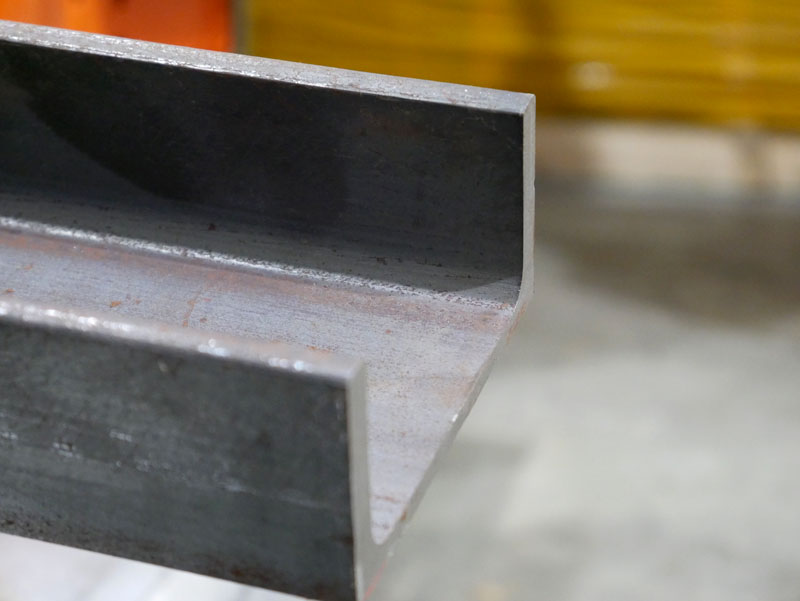
Грат — это застывшие наплывы или капли расплавленного металла на кромке заготовки либо в зоне шва, дефект, возникающий при металлообработке (например, при резке или сварке). В более широком инженерном контексте термин часто распространяют и на заусенцы, образующиеся при механическом резании, хотя природа этих дефектов различна: в первом случае речь идёт о кристаллизовавшемся расплаве, во втором — о пластически деформированном и загнутом металле.
Грат встречается в нескольких технологических переделах:
- При термической резке (лазерной, плазменной, газокислородной): грат образуется преимущественно на нижней кромке реза из-за того, что расплав не выдувается вспомогательным газом полностью.
- При сварке (например, стыковой): это застывшие наплывы металла по линии стыка.
- При некоторых видах формообразования и штамповки: иногда термином описывают избыточный металл, выдавленный в зазор.
- При механической обработке (фрезерование, точение, сверление): образуется так называемый заусенец — загнутый край металла вследствие сдвига и пластического течения.
С инженерной точки зрения принципиально разделять «расплавной грат» (термические процессы) и «заусенец» (механическая обработка), поскольку от этого зависят как методы удаления, так и нормирование допустимой высоты дефекта.
Причины образования грата при механической обработке на станках с ЧПУ
Основные причины образования заусенцев (в обиходе — грата) при механической обработке носят комплексный характер и связаны как с режимами резания, так и с состоянием инструмента, жёсткостью технологической системы и стратегией обработки, заложенной в CAM-программе.
Технологические причины
- Неподходящие режимы резания. Слишком высокая подача или заниженные обороты приводят к тому, что инструмент «давит» на металл, а не режет его: материал не срезается чисто, а сминается и загибается на кромку.
- Тупой или изношенный инструмент. Изношенная режущая кромка теряет остроту, увеличивается сила трения, и вместо чистого среза происходит задир и выдавливание металла.
- Неверный выбор геометрии инструмента. Например, малый передний угол или отсутствие острой зачистной кромки повышает склонность к образованию заусенцев. Для чистовых операций критично использовать пластины с острой кромкой и малым радиусом при вершине.
- Обработка «на выход» без правильной стратегии. Если фреза или сверло выходит из заготовки под острым углом или на полной подаче, металл не успевает срезаться и загибается наружу. Часто помогает снижение подачи на последних миллиметрах или использование специальных траекторий (например, с плавным выходом).
- Особенности материала. Вязкие и пластичные металлы (алюминиевые сплавы, медь, аустенитные нержавеющие стали) сильнее склонны к образованию заусенцев: металл тянется и задирается, а не скалывается.
- Недостаточная жёсткость системы «станок — приспособление — инструмент — деталь». Вибрации и биения приводят к нестабильному контакту режущей кромки с заготовкой, из-за чего появляются задиры и наплывы.
- Отсутствие или неправильная СОЖ. При обработке вязких материалов без хорошего охлаждения и смазки стружка налипает на кромку, ухудшая качество среза и провоцируя заусенцы.
- Ошибки в CAM-программе. Неверная логика переходов, резкие скачки траектории, неправильный подход/отход инструмента — всё это может вызывать ударные нагрузки и образование дефектов на кромках.
Специфика по видам обработки на ЧПУ
- Фрезерование: заусенцы часто возникают на выходе фрезы из паза или кармана, особенно при встречном фрезеровании и большой подаче. Помогает стратегия «чистовой проход с уменьшенной подачей» и использование фрез с острой геометрией.
- Точение: заусенцы появляются при отрезке или подрезке торца, если резец выходит из детали на полной подаче или при затуплении пластины. Эффективны отрезные резцы с острой кромкой, снижение подачи на последнем проходе и правильная настройка угла подрезки.
- Сверление и нарезание резьбы: заусенцы образуются на входе и выходе отверстия. Помогает заточка сверла под нужный угол, использование центровочного сверла, снижение подачи при выходе и применение метчиков с подходящей геометрией (например, спиральные канавки для вязких материалов).
Классификация грата по типу и расположению
Для целей инжиниринга и нормирования удобно рассматривать две независимые оси классификации: по природе и форме дефекта и по его расположению на детали.
Классификация по типу (по природе и форме)
- Каплевидный грат. Выступы в виде застывших капель расплава. Характерен для термической резки (лазер, плазма, газ) и сварки. Причина — недостаточный выдув расплава из зоны реза/шва.
- Гребневидный (нитевидный) грат. Тонкие острые «гребни» вдоль кромки. Чаще встречается при термической резке на высоких скоростях или при плохой фокусировке луча.
- Наплывной (валиковый) грат. Сплошной валик металла по линии обработки. Типичен для сварки и стыковой резки, а также для некоторых видов штамповки.
- Заусенец пластической деформации (в обиходе тоже называют гратом). Это не расплав, а загнутый край металла из-за сдвига и пластического течения. Характерен для механической обработки на ЧПУ: фрезерование, точение, сверление.
- Локальный точечный грат. Отдельные мелкие выступы, часто из-за вибраций, биений инструмента или локальных дефектов заготовки (окалина, неоднородность).
- Слоистый (чешуйчатый) грат. Металл застывает «лепестками» или чешуйками — бывает при нестабильном процессе резки либо при обработке многослойных/композитных материалов.
Классификация по расположению
- Наружный грат. На внешней кромке детали. Самый частый вариант при резке листа и сварке. Легко виден при визуальном контроле, но может мешать сборке и замерам.
- Внутренний грат. Внутри отверстий, пазов, карманов, труб. Опасен тем, что не виден снаружи, но мешает посадке, повреждает уплотнения, вызывает турбулентность потока (в трубопроводах) или застревание инструмента при последующих операциях.
- Торцевой грат. На торцах и выходах инструмента (например, на торце после отрезки на токарном станке с ЧПУ или на выходе сверла из отверстия). Часто возникает при «выходе» инструмента на полной подаче.
- Межкромочный грат. В узких зазорах, между близко расположенными кромками или в узких пазах. Особенно проблематичен при фрезеровании карманов и контурной обработке тонкостенных деталей: его сложно удалить без повреждения стенок.
- Шовный грат. По линии сварного шва (наружный/внутренний валик). В трубах и замкнутых профилях нормируется по высоте и обязательно удаляется для ответственных изделий.
- Угловой грат. На острых углах и радиусах (в том числе на внутренних углах карманов и пазов). Часто появляется из-за резкого поворота траектории фрезы и ударной нагрузки на кромку.
Привязка к процессам на станках с ЧПУ
- Лазерная/плазменная резка на ЧПУ: преобладает наружный и торцевой грат (нижняя кромка), часто гребневидный или каплевидный.
- Фрезерование на ЧПУ: преобладают заусенцы (пластическая деформация) на выходе инструмента, угловые и межкромочные заусенцы в пазах и карманах.
- Токарная обработка на ЧПУ: торцевой грат при отрезке и подрезке торца, а также заусенцы на кромках отверстий и фасок.
- Сверление и нарезание резьбы на ЧПУ: заусенцы на входе и выходе отверстия; внутренний грат возможен при плохой эвакуации стружки и налипании на кромку сверла.
Практическое применение классификации
- Выбор операции удаления: наружный гребневидный грат на листах — зачистка щётками или галтовка; внутренний и межкромочный — специальные зачистные фрезы, электрохимическая обработка либо ручная доработка.
- Нормирование времени: разные типы и расположения грата требуют разного времени на удаление (например, внутренний грат в отверстиях дольше зачищать, чем наружный на контуре).
- Настройка CAM: для углового и торцевого грата закладывают снижение подачи на последних миллиметрах, плавный выход инструмента, специальные стратегии подхода/отхода.
- Контроль качества: в контрольных картах указывают тип и расположение грата как критерий приёмки (допустимая высота, отсутствие внутреннего грата в посадочных отверстиях и т. п.).
Методы удаления грата: механическая зачистка
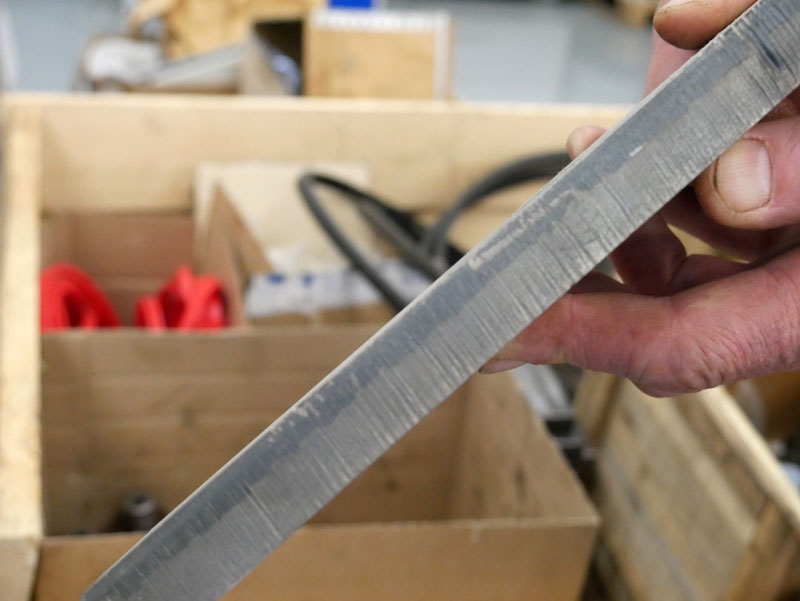
Ручные методы (для единичных и мелкосерийных деталей, доработки)
- УШМ («болгарка») с зачистным или лепестковым кругом. Снимает массивный грат, толстые наплывы. Для нержавейки критично работать на низких оборотах и без сильного нажима: перегрев даёт цвета побежалости и снижает коррозионную стойкость. Зернистость подбирают по задаче: грубое снятие — P40–P60, финиш под покраску — P120–P240.
- Зачистные щётки (чашечные, дисковые, кордщётки). Хорошо убирают тонкий гребневидный грат и рыхлые наплывы. Важно подбирать материал ворса: нержавеющая проволока — для нержавейки, латунная или нейлоновая с абразивом — для алюминия и мягких сплавов (стальная щётка на алюминии оставляет риски и может вызвать гальваническую коррозию).
- Напильники, надфили, шаберы. Точечная доработка: внутренние кромки, посадочные места, фаски, углы карманов, где нельзя применить круг или щётку. Даёт точный контроль, но трудоёмок.
Полуавтоматические и автоматизированные методы (для серийного производства)
- Проходные щёточные и ленточно-шлифовальные модули. Деталь проходит между валами со щётками или абразивными лентами: стабильно снимается грат с кромки и одновременно скругляется кромка (это плюс для последующей окраски). Хороший вариант для листового проката после лазерной/плазменной резки.
- Кромкошлифовальные станки и автоматы. Стабильно формируют фаску и убирают грат по заданной геометрии. В инжиниринговых проектах их закладывают как отдельную операцию, чтобы гарантировать допуски и шероховатость.
- Виброабразивная обработка (галтовка). Детали и абразивные тела в барабане или вибрационной ванне: мелкие заусенцы сглаживаются, кромки притупляются. Подходит для мелких серийных деталей простой формы; не годится для массивного грата и там, где важно сохранить острые углы.
- Ротационные зачистные системы на шпинделе станка. Щётки или зачистные диски ставят прямо в шпиндель и добавляют отдельный переход в управляющей программе. Это снижает логистику и повышает повторяемость качества.
Специализированные инструменты и операции под ЧПУ
- Дебюрринг-фрезы (зачистные фрезы). Фрезы с особой геометрией для снятия заусенцев без большого съёма металла. Их используют на фрезерных ЧПУ как финишный проход после контурной обработки: в CAM-программе задают сниженную подачу и плавный выход инструмента.
- Пневмо- и электробормашины со шлифовальными камнями и цилиндрическими фрезами. Для внутренних отверстий, карманов, пазов — туда, где сложно подвести щётку или круг.
- Фаскосниматели и кромкофрезерные машинки. Если после удаления грата нужна гарантированная фаска под сварку или окраску. Бывают ручные и стационарные; в серийном производстве — часть техпроцесса.
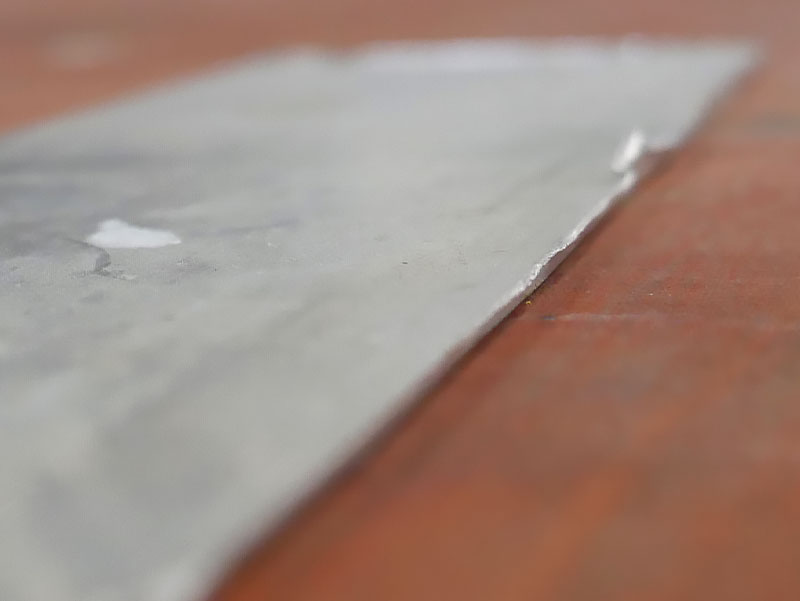
Методы удаления грата: электрохимическая обработка
Физический принцип
В основе электрохимической обработки (ЭХО) лежит анодное растворение металла в электролите под действием постоянного тока:
- Деталь — анод (+), инструмент-катод (–).
- В зазоре между ними прокачивают электролит (чаще всего водные растворы солей, например, NaCl или NaNO₃).
- На выступах (грате, заусенцах) плотность тока выше, поэтому металл там растворяется быстрее — это даёт эффект «самофокусировки» на дефектах.
- Основной металл почти не затрагивается, если правильно подобраны параметры.
Основные разновидности ЭХО под удаление грата
- Объёмное электрохимическое удаление заусенцев. Классическая схема: катод повторяет контур зоны обработки, зазор 0,1–0,5 мм, прокачка электролита. Эффективно для кромок отверстий, пазов, зубчатых венцов.
- Локальная ЭХО. Катод делают под конкретную кромку или группу кромок; часто используют гибкие или трубчатые катоды, чтобы дотянуться внутрь детали.
- Импульсная ЭХО. Ток подают короткими импульсами — это повышает локальность съёма и точность, снижает нагрев и побочные эффекты.
- Электрохимическое полирование. Если после удаления грата нужна ещё и гладкая кромка: одновременно снимаются заусенцы и снижается шероховатость.
Где ЭХО реально полезна в ЧПУ-производстве
- Внутренние кромки и отверстия. Например, заусенцы на выходе сверла или фрезерованного паза, которые невозможно снять щёткой.
- Тонкостенные и хрупкие детали. Нет механического контакта — нет риска деформации.
- Сложные профили и карманы. Там, где галтовка закругляет углы, а механическая зачистка не достаёт.
- Нержавеющие стали, титановые и никелевые сплавы. Для них ЭХО даёт стабильный результат без наклёпа и перегрева.
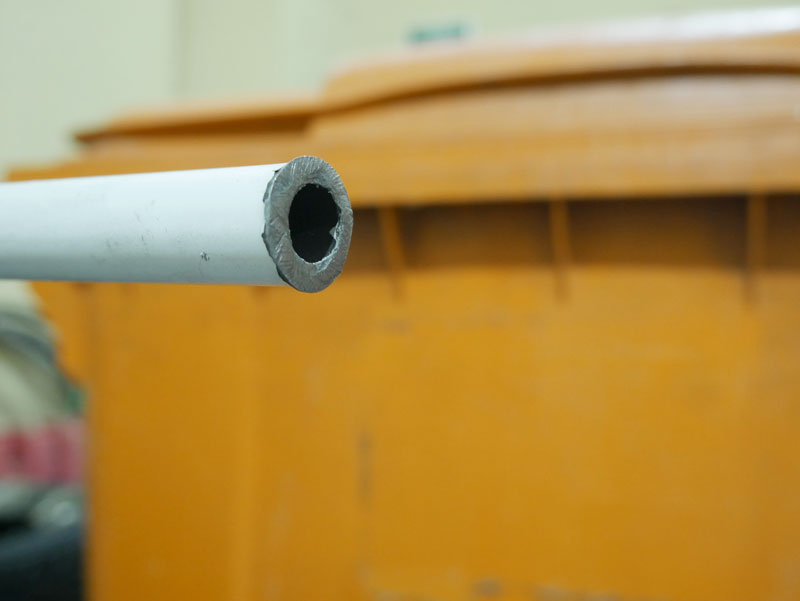
Методы удаления грата: термическая и ультразвуковая обработка
Термическая обработка для удаления грата
Здесь речь не про «отпуск/закалку», а про локальное оплавление заусенцев — чтобы грат расплавился и стек либо сгорел.
Основные варианты:
- Пламенная обработка (газопламенное оплавление). Горелка с направленным пламенем быстро проходит вдоль кромки: тонкие заусенцы оплавляются и «закатываются» в кромку. Подходит для толстого листа и массивного гребневидного грата после газовой резки.
- Лазерная оплавка кромки. Локальный нагрев кромки лучом без проплавления всей толщины: заусенцы оплавляются, кромка слегка скругляется. Плюс — высокая локальность и возможность встроить в ту же ячейку, где была резка.
- Электродуговое оплавление (в отдельных установках). Дуга скользит по кромке, расплавляя выступы. Реже применяется из-за широкой зоны термического влияния.
Где это реально используют в ЧПУ-производстве:
- Листовой прокат после термической резки, когда нужно быстро убрать массивный грат на нижней кромке без сложной оснастки.
- Крупногабаритные детали, где механическая зачистка трудоёмка, а ЭХО экономически неоправданна.
- Как промежуточная операция перед окраской: оплавленный и слегка скруглённый край лучше держит покрытие.
Параметры (ориентиры):
- Температура в зоне обработки: порядка 1300–1600 °C (зависит от сплава).
- Скорость перемещения источника: подбирают так, чтобы оплавить только заусенцы, не деформируя кромку (обычно 0,5–2 м/мин).
- Время контакта: доли секунды на точку — этого хватает для оплавления тонких выступов.
Плюсы:
- Высокая производительность на простых кромках: можно обрабатывать большие партии без сложной оснастки.
- Не нужен прямой контакт с кромкой — меньше риска повредить геометрию.
- Одновременно скругляет кромку, что полезно под окраску и сборку.
Ограничения и риски:
- Зона термического влияния. Возможны изменения структуры и твёрдости на кромке; для ответственных деталей это критично.
- Цвета побежалости и окисление. На нержавейке и алюминии ухудшается коррозионная стойкость и внешний вид; часто требуется последующая пассивация или дробеструйная обработка.
- Не убирает внутренний грат в пазах и отверстиях: метод работает по открытой кромке.
- Риск оплавления полезной кромки при ошибке в режимах: угол и фаска могут «поплыть».
- Для тонких листов (0,5–1 мм) метод часто неприменим: кромка деформируется.
Ультразвуковая обработка для удаления грата
В контексте удаления грата чаще всего имеют в виду ультразвуковую очистку в ванне либо ультразвуковое шлифование/дебюрринг.
Варианты:
- Ультразвуковая очистка в ванне. В растворе (вода, ПАВ, иногда слабый щелочной раствор) кавитация разрушает и отрывает мелкие заусенцы и загрязнения. Лучше всего работает с мелкими деталями и там, где грат рыхлый.
- Ультразвуковое шлифование и дебюрринг. Абразивный инструмент или суспензия работают при ультразвуковых колебаниях — это повышает интенсивность съёма на острых кромках. Бывает ручное (УЗ-бормашина) и автоматизированное (станки с УЗ-головкой).
- Локальный УЗ-дебюрринг. В шпиндель ставится инструмент с УЗ-модулем; в CAM-программе задают финишные проходы по кромкам.
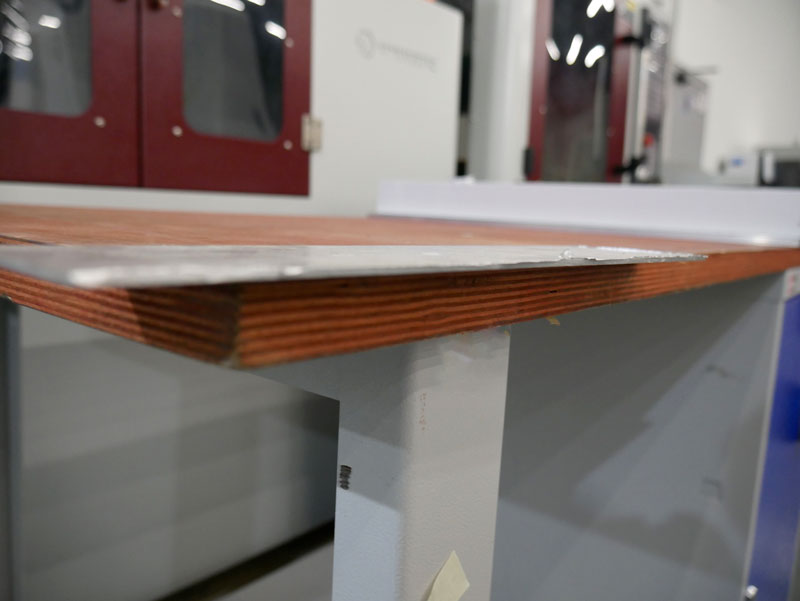
Методы удаления грата: вибрационная и галтовочная обработка
Галтовочная обработка
Это объёмная обработка деталей вместе с абразивными телами в барабане или барабане с вращением/качанием.
Основные варианты:
- Барабанная галтовка. Классический барабан вращается, детали и наполнитель перекатываются. Просто и дёшево, но медленнее и менее управляемо.
- Вибрационная галтовка (виброгалтовка). Рабочая ёмкость вибрирует, смесь «кипит»: детали не перекатываются, а совершают микроперемещения среди абразива. Это даёт более равномерный результат и лучше сохраняет геометрию.
- Центробежно-планетарная/роторная галтовка. Высокая интенсивность за счёт центробежных сил — подходит для быстрого съёма и когда нужно заметно скруглить кромки.
Что именно убирает:
- Мелкие заусенцы после фрезеровки, токарной отрезки, пробивки.
- Лёгкий грат после термической резки на тонких листах.
- Окалину, остатки формовочной смеси, лёгкие загрязнения.
- Не годится для массивного каплевидного грата и толстых наплывов.
Параметры (ориентиры для проектирования операции):
- Время обработки: 30–180 минут (зависит от размера заусенца и требуемой шероховатости).
- Наполнитель (абразивные тела): керамика, фарфор, пластик, стальные шары. Для алюминия и мягких сплавов используют пластиковые или фарфоровые тела, чтобы не царапать поверхность.
- Рабочая среда: сухая или с технологической жидкостью (вода + ПАВ, слабый щелочной раствор) — жидкость снижает нагрев и улучшает смыв продуктов съёма.
- Загрузка: 50–70 % объёма ёмкости, чтобы смесь свободно перемешивалась.
- Скорость вращения/амплитуда вибрации: подбирают так, чтобы детали не бились друг о друга и не деформировались.
Плюсы:
- Высокая производительность на серии: можно обрабатывать сотни мелких деталей одновременно.
- Стабильный результат: повторяемость качества кромки без зависимости от оператора.
- Комплексный эффект: одновременно удаляются заусенцы, сглаживаются кромки, улучшается адгезия покрытий.
- Простота интеграции: участок галтовки легко встроить после фрезерной/токарной операции.
Ограничения и риски:
- Закругляет углы и кромки. Если нужны острые углы или точные фаски под посадку — галтовка не подходит.
- Риск повреждения тонких стенок и мелких элементов. При агрессивном режиме возможны сколы, деформация.
- Не убирает внутренний грат в узких пазах и отверстиях, если абразив туда не попадает.
- Шум и пыль: нужна вытяжка и шумоизоляция участка.
Вибрационная обработка
Часто термин «вибрационная обработка» используют как синоним виброгалтовки, но в инжиниринге под ним понимают ещё и локальную вибрационную зачистку (например, вибрационными головками/модулями на станках или в оснастке).
Варианты:
- Объёмная вибрационная обработка (виброванна/виброконтейнер). То же, что виброгалтовка: детали + абразив + вибрация. Отличается от барабанной более мягким воздействием и лучшим контролем качества.
- Локальная вибрационная зачистка. Инструмент или щётка работает с вибрацией (пневмовибратор, эксцентриковый привод) — это повышает интенсивность съёма на кромках без сильного съёма основного металла.
- Виброшлифование/виброполирование. Используют мягкие тела и пасты для финишной доводки поверхности и кромок.
Где это уместно в ЧПУ-производстве:
- Мелкие и средние детали простой формы (кронштейны, втулки, корпуса), где допустимо лёгкое скругление кромок.
- Детали из вязких материалов (алюминий, медь, латунь): виброобработка даёт более предсказуемое скругление, чем ручная зачистка.
- Перед окраской, гальваникой, порошковым покрытием: ровная, слегка скруглённая кромка лучше держит покрытие.
- Как альтернатива ручной зачистке при больших объёмах, чтобы уйти от зависимости от квалификации слесаря.
Параметры (ориентиры):
- Частота вибрации: 15–50 Гц (для объёмной обработки).
- Амплитуда: 2–8 мм (подбирается по размеру деталей и жёсткости).
- Среда и наполнитель: те же, что в галтовке; для финиша — мелкие фарфоровые гранулы или пластиковые тела.
- Время цикла: 30–120 минут для съёма заусенцев, 60–240 минут для полирования.
Плюсы:
- Меньше деформации по сравнению с барабанной галтовкой за счёт более мягкого режима.
- Более равномерный съём и контроль шероховатости.
- Возможность тонкой настройки под конкретный тип заусенца и материал.
Риски и типичные ошибки:
- Переобработка: слишком долгое время или агрессивный наполнитель скругляют кромки сильнее, чем нужно.
- Повреждение покрытий или тонких кромок: особенно при использовании керамического абразива на алюминии и латуни.
- Неравномерность при плохой загрузке: если детали слипаются или лежат слоями, часть поверхности не обрабатывается.
Устройства и инструменты для снятия грата
Устройства
Иногда под «устройством» имеют в виду не отдельный инструмент, а целую приставку или модуль, который интегрируется в станок или работает как автономное решение с ЧПУ-управлением.
- Специализированные станки для снятия грата с ЧПУ. Это отдельные установки, где траектория движения, скорость подачи и усилие прижима программируются. Они могут быть односторонними (обрабатывают одну сторону) или двусторонними (сразу обе — критично, например, после лазерной резки листа). Часто такие станки многозональные: за один проход последовательно выполняют черновое удаление грата, формирование фаски или скругления кромки (радиус R1–R3) и финишную доводку.
- Модульные системы. Иногда в обрабатывающий центр встраивают сменные рабочие модули. Например, один модуль с абразивной лентой для грубого съёма, другой — с вращающимися щётками для скругления, третий — для чистовой обработки.
Инструменты
Это то, что непосредственно крепится к шпинделю станка или в цанговый патрон.
- Щётки. Один из самых распространённых вариантов. Бывают с абразивной щетиной:
- из керамического волокна — хорошо снимают даже мелкие заусенцы (до 0,1 мм), при этом минимально влияют на геометрию детали (уменьшение размера на 1–3 микрона), подходят для автоматизации;
- из нейлона — мягче, подходят для деликатной обработки;
- с металлической щетиной — для более агрессивного съёма. Щётки выпускают разных диаметров (от нескольких миллиметров для узких отверстий до крупных для плоскостей), что позволяет подбирать под конкретную геометрию детали.
- Борфрезы и концевые фрезы. Специализированные фрезы с особой геометрией режущей части предназначены именно для локального удаления грата, в том числе в труднодоступных местах (внутренние кромки, узкие пазы).
- Ролики с абразивным покрытием или металлическими штифтами. Используются в составе модульных систем: ролик прокатывается по кромке, снимая грат.
- Ленточные шлифовальные узлы. В некоторых станках для ЧПУ интегрируют модули с бесконечной абразивной лентой — они эффективны для обработки протяжённых кромок.
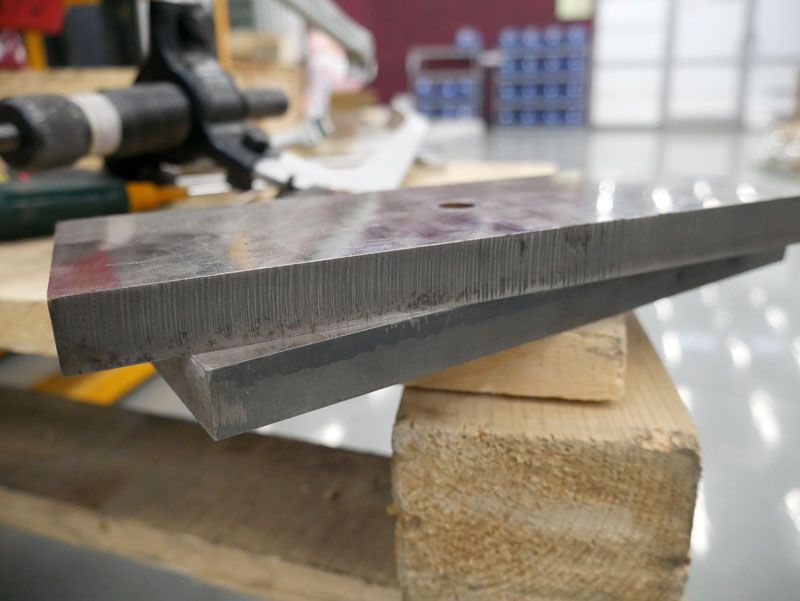
Предотвращение образования грата: оптимизация режимов обработки
Фрезерование: ключевые параметры и приёмы
- Скорость резания (vc) и подача (fz, fn). Слишком низкая подача на зуб приводит к «перетиранию» вместо резания и к пластической деформации кромки — образуется заусенец. Слишком высокая — риск вибраций и вырывов. Оптимально держать подачу в рекомендованном производителем инструмента диапазоне (например, 0,08–0,22 мм/зуб для твёрдосплавных фрез по стали).
- Глубина резания и ширина фрезерования. При черновой обработке избегайте «полной ширины резания» без выхода: в замкнутом пазу кромка чаще загибается. Лучше использовать трохоидальные стратегии с небольшим перекрытием и гарантированным выходом инструмента. В CAM закладывайте «рампу» или спиральный вход вместо вертикального врезания — это снижает ударную нагрузку и риск заусенца.
- Стратегия обработки и траектория. Для карманов и пазов используйте трохоидальную или контурную стратегию с постоянным усилием резания. Избегайте резких остановок и стартов на кромках: добавляйте плавные ускорения/замедления, а на выходе делайте «петлю» траектории, чтобы инструмент уходил плавно.
- Ориентация инструмента. При контурной обработке ведите инструмент «в сторону» от свободной кромки — так кромка подрезается, а не загибается. Для внутренних углов используйте фрезы с радиусом вместо острых кромок: это уменьшает концентрацию напряжений и риск отрыва заусенца с последующим его загибом.
- СОЖ и охлаждение. Стабильное охлаждение снижает пластичность металла в зоне реза и уменьшает склонность к образованию заусенцев. Для алюминия и вязких сталей особенно важна подача СОЖ под высоким давлением (через каналы в шпинделе) — она также помогает эвакуировать стружку и не даёт ей «накатываться» на кромку.
Точение: как не получить торцевой и кромочный грат
- Подача и радиус при вершине пластины. Уменьшение подачи и использование пластин с большим радиусом при вершине (0,4–0,8 мм) снижает остроту заусенца и делает его более «ломаным», а не загнутым. На отрезке и подрезке торца подачу на последнем проходе снижают на 30–50 %.
- Геометрия и угол пластины. Пластины с положительной геометрией и острой режущей кромкой режут чище, но требуют стабильных условий. Для вязких материалов лучше брать пластины с усиленной кромкой и микрофаской — они не скалываются и дают более стабильный срез.
- Отрезка и выход инструмента. На отрезке обязательно закладывайте небольшой «недорез» (0,1–0,3 мм), который затем дорезают на пониженной подаче. Это предотвращает «вытягивание» заусенца на торце. Также используйте отрезные резцы с углом в плане, который обеспечивает чистый выход без загиба кромки.
- Контроль вылета и жёсткости. Большой вылет и недостаточная жёсткость системы приводят к вибрациям и задирам — они провоцируют образование заусенцев. Минимизируйте вылет, используйте антивибрационные державки и подбирайте обороты так, чтобы не попадать в резонансные зоны.
Сверление и нарезание резьбы: минимизация кромочного грата
- Сверление. Используйте центровочные свёрла или предварительное засверливание для точного позиционирования. Для чистых кромок на входе/выходе применяйте ступенчатые свёрла либо стратегию «пекового» сверления с коротким выводом для ломки стружки. На выходе из отверстия снижайте подачу — это критично для предотвращения «вырыва» заусенца.
- Нарезание резьбы. Для метчиков выбирайте правильный тип (спиральный, прямой с подточкой) и контролируйте подачу. Избыточная подача или «затягивание» метчика приводит к пластическому течению металла и образованию заусенцев на кромке отверстия.
Термическая резка (лазер/плазма): профилактика грата по кромке
- Мощность и скорость. Слишком низкая скорость резки приводит к перегреву и наплывам; слишком высокая — к гребневидному грату из-за неполного выдувания расплава. Подбирайте скорость по таблицам производителя под толщину и материал.
- Фокус и сопло. Неправильная фокусировка и изношенное сопло нарушают геометрию струи газа и ухудшают выдув расплава. Регулярно проверяйте и меняйте сопла.
- Тип и давление ассистирующего газа. Для углеродистой стали — кислород, для нержавейки и алюминия — азот высокого давления. Недостаточное давление газа — одна из главных причин грата на нижней кромке.
- Стратегия прожига и начала реза. Прожиг делайте на пониженной мощности и скорости, чтобы избежать всплесков расплава. Точки начала реза выносите за контур детали (на перемычки/технологические мосты), чтобы кромка контура была чистой.
Практические приёмы и CAM-настройки для инжиниринга
- Снижение подачи на кромках. В CAM-системе создавайте отдельные переходы «финиш кромки» с подачей 50–70 % от основной и плавной траекторией.
- Контроль вибраций. Балансируйте оправки, минимизируйте вылеты, подбирайте обороты вне резонансных зон. Вибрации — одна из скрытых причин заусенцев.
- Эвакуация стружки. Для пазов и карманов используйте трохоидальные стратегии и обеспечьте подачу СОЖ под давлением. Налипание стружки на кромку приводит к повторному резанию и образованию заусенцев.
- Последовательность операций. Сначала делайте грубые проходы, затем чистовые с гарантированным перекрытием. Не оставляйте «недорезанные» кромки на чистовом проходе — они почти всегда дают заусенцы.
- Нормирование и контроль. В техкарте фиксируйте допустимую высоту заусенца (например, ≤ 0,1 мм) и метод контроля (визуально + щуп). Это позволяет быстро выявлять отклонения в режимах и корректировать их.
Выбор метода снятия грата в зависимости от типа производства
Единичное и опытное производство (штучные детали, прототипы, ремонт)
Приоритет: гибкость, минимальные капитальные вложения, возможность точечной доработки.
Подходящие методы:
- Ручная механическая зачистка (УШМ, щётки, напильники, шаберы). Позволяет быстро убрать грат в труднодоступных местах (например, на посадочных поверхностях патронов, в пазах под PSC-хвостовик).
- Пневмо-/электробормашины со шлифовальными камнями и цилиндрическими фрезами. Оптимальны для внутренних кромок, карманов, фасок — там, где нельзя применить щётку или круг.
- Локальная термическая оплавка (горелка) для массивного грата на кромках листа после газовой/плазменной резки.
Почему подходит: нет необходимости в оснастке и переналадке; можно адаптировать под любую геометрию.
Риски: высокая зависимость от квалификации оператора, нестабильное качество кромки.
Пример: при изготовлении единичных адаптеров или переходников под HSK100A-SFX ручная зачистка позволяет точно не завалить посадочные поверхности и сохранить допуски.
Мелкосерийное производство (партии 10–500 шт., частая смена номенклатуры)
Приоритет: баланс между скоростью, стабильностью и гибкостью.
Подходящие методы:
- Механическая зачистка на ЧПУ (щётки из керамического волокна, дебюрринг-фрезы, борфрезы). В CAM закладывают отдельный финишный переход по кромкам — это даёт повторяемость без сложной оснастки.
- Проходные щёточные/ленточные модули (для листовых деталей после лазерной/плазменной резки). Просты в переналадке и дают стабильное скругление кромки.
- Виброгалтовка с мелким наполнителем (для мелких деталей простой формы: втулки, кронштейны, держатели). Подходит, если допустимо лёгкое скругление кромок.
Почему подходит: можно быстро переналадить под новую деталь, при этом качество стабильно.
Риски: для сложных внутренних кромок (пазы, карманы) галтовка может не достать; щётки и фрезы требуют контроля износа.
Пример: при производстве небольших партий термозажимных патронов и оснастки под PSC щёточная зачистка на ЧПУ позволяет держать одинаковые кромки без ручной доводки.
Серийное производство (сотни–тысячи штук, стабильная номенклатура)
Приоритет: стабильность, производительность, встраиваемость в поток.
Подходящие методы:
- Автоматизированные щёточные и ленточно-шлифовальные линии. Проходные модули убирают грат и одновременно скругляют кромку — это плюс под окраску и сборку.
- Кромкошлифовальные автоматы и ЧПУ-станки с зачистными переходами. Позволяют гарантировать геометрию кромки и шероховатость по техкарте.
- Галтовка/виброгалтовка (если допустимо скругление углов и кромки). Для мелких серийных деталей (корпуса, втулки, крепёжные элементы) это самый экономичный вариант.
- Электрохимическая обработка для деталей с внутренними кромками и пазами, куда не достаёт механика. Подходит, когда нужно убрать заусенцы без изменения углов.
Почему подходит: высокая повторяемость, возможность нормировать параметры и контролировать качество по щупу/радиусомеру.
Риски: ECM требует проектирования катодов и контроля электролитов; галтовка закругляет углы.
Пример: для горизонтальных и зубошлифовальных станков с ЧПУ, где много мелких корпусных деталей, виброгалтовка или щёточные линии дают стабильный результат без зависимости от оператора.
Крупносерийное и массовое производство (десятки тысяч штук, узкая номенклатура)
Приоритет: максимальная производительность, минимальные трудозатраты, полная автоматизация.
Подходящие методы:
- Специализированные станки для снятия грата с ЧПУ (односторонние/двусторонние, многозональные). За один проход выполняют грубую зачистку, формирование фаски/скругления и финиш.
- Центробежно-планетарная/роторная галтовка для быстрого съёма и стабильного скругления кромок у мелких деталей.
- ECM дебюрринг с постоянными катодами под конкретную деталь — для высокой точности и доступа к внутренним кромкам.
- Комбинированные линии (механическая зачистка + УЗ-очистка) для полного удаления заусенцев и загрязнений перед покрытием/сборкой.
Почему подходит: максимальная скорость и повторяемость; можно встроить в поточную линию с контролем качества.
Риски: высокие капитальные затраты, низкая гибкость при смене номенклатуры.
Пример: при выпуске больших партий патронов для метчиков, переходников и удлинителей под разные серии шпинделей автоматизированные линии и ECM позволяют держать стабильные кромки и минимизировать брак.
Особые случаи и комбинации
- Детали с точными посадочными поверхностями и фасками (адаптеры, патроны, оснастка): избегайте галтовки и агрессивной щёточной обработки. Лучше — дебюрринг-фреза на ЧПУ или локальная ручная доработка шабером.
- Листовой прокат после термической резки (перегородки, панели, кожухи): проходной щёточный или ленточный модуль + контроль ширины зоны скругления. Для нержавейки — щадящие режимы, чтобы не было цветов побежалости.
- Внутренние кромки и пазы (в том числе под PSC и полигональные хвостовики): ECM дебюрринг либо локальная бормашина. Галтовка и щётки часто не достают.
- Тонкостенные и хрупкие детали (лёгкие корпуса, элементы оснастки): виброгалтовка с мягким наполнителем либо УЗ-очистка; избегайте жёстких щёток и грубых абразивов.
Практическая матрица выбора (быстрый ориентир)
| Тип производства | Лучший базовый метод | Альтернатива при особых требованиях | Что избегать |
|---|---|---|---|
| Единичное | Ручная зачистка (щётки, бормашина) | Локальная термическая оплавка | Галтовка (теряет точность) |
| Мелкосерийное | ЧПУ-зачистка (щётки/фрезы) | Проходной щёточный модуль, виброгалтовка | ECM (дорого для малых партий) |
| Серийное | Проходные щёточные линии, кромкошлифовальные автоматы | Виброгалтовка, ECM дебюрринг | Ручная зачистка (нестабильность) |
| Массовое | Автоматизированные линии, роторная галтовка, ECM | Комбинированные линии (мех. + УЗ) | Ручные методы, простые щётки без контроля |
Экономические аспекты снятия грата в металлообработке
Что влияет на экономику
- Объём производства. Это ключевой фильтр. Для единичных деталей или мелких серий ручная зачистка (УШМ, щётки, напильники) часто выгоднее: не нужно вкладываться в дорогое оборудование и оснастку. Но при росте партий ручной труд становится узким местом: растут трудозатраты, появляется риск нестабильного качества (брак, переделки), а также повышается вероятность травм. Здесь уже выгоднее автоматизация: зачистные станки, виброгалтовка, роботизированные ячейки снижают себестоимость одной детали за счёт скорости и повторяемости.
- Сложность геометрии. Если у детали много внутренних кромок, карманов, узких пазов, ручная или простая механическая обработка может не достать до всех мест. В таких случаях приходится либо мириться с браком, либо применять более специализированные и дорогие методы (электрохимическая обработка, абразивный поток, лазер). Иногда оптимальнее скорректировать сам техпроцесс на этапе проектирования (изменить радиус скругления, стратегию резания), чтобы минимизировать грат изначально — это сэкономит ресурсы на зачистке.
- Требования к качеству. Если деталь идёт в прецизионный узел (аэрокосмос, медтехника), где даже мелкий грат критичен для сборки, придётся выбирать метод, гарантирующий нужную шероховатость и геометрию кромки. Такие методы (например, ECM) обычно дороже, но предотвращают дорогой брак на финальной сборке.
Скрытые затраты
Часто упускают из виду дополнительные статьи, которые сильно влияют на итоговую цифру:
- Время на контроль и переделки. При нестабильном методе (например, ручная обработка) растёт доля деталей, требующих доработки. Каждая переделка — это дополнительные трудозатраты, расход материалов и время.
- Расходники. Абразивные ленты, щётки, наполнители для галтовки, электролиты для ECM — их доля в себестоимости может быть существенной, особенно при больших объёмах.
- Обслуживание и амортизация оборудования. Для автоматизированных линий нужно закладывать затраты на сервис, замену изношенных узлов, а также распределять стоимость самого станка на весь объём выпуска.
- Энергопотребление и вспомогательные системы (пылеудаление, сжатый воздух).
Контроль качества после снятия грата
Что именно контролируют
- Наличие/высоту заусенца. Даже 0,1–0,2 мм могут заклинить узел или повредить уплотнения.
- Радиус скругления кромки или фаску. Особенно критично для посадочных поверхностей (патроны, адаптеры, PSC-хвостовики).
- Острые кромки и заусенцы внутри пазов/отверстий. Они часто не видны, но опасны при сборке.
- Целостность геометрии. Чтобы зачистка не «подъела» полезную кромку, не завалила фаску и не изменила допуски.
- Поверхностные дефекты. Риски, вырывы, следы вибраций — они снижают ресурс и могут быть концентраторами напряжений.
Методы контроля и инструменты
Визуальный и тактильный контроль
- Лупа 10×, переносной микроскоп. Позволяют увидеть мелкие заусенцы, особенно на кромках отверстий и в пазах.
- Тактильная проверка кромкой ногтя или полимерным щупом. Старый, но рабочий приём: если чувствуется «зацеп», значит, есть грат. Для ответственных деталей тактильный метод лучше не использовать как единственный.
- Косое освещение и теневой контур. На ровной кромке тень ровная; если есть заусенец — появляется тонкая линия/тень.
Измерительный контроль
- Щупы (набор 0,05–0,5 мм). Самый простой и быстрый способ проверить высоту заусенца. Норматив часто ставят ≤ 0,1 мм.
- Радиусомеры и шаблоны фасок. Критично для деталей, где скругление или фаска — это часть конструкции (например, заход под посадку, направляющие).
- Штангенциркуль/микрометр. Если зачистка влияет на размер (например, кромка — это часть посадочного размера), проверяют именно размер, а не только кромку.
- Профилометр. Для количественной оценки шероховатости кромки после зачистки (часто Ra 3,2–6,3 мкм достаточно, но для прецизионных узлов бывает Ra 1,6 мкм).
Оптические и автоматизированные системы
- Видеоизмерительные машины (ВИМ) и оптические компараторы. Хорошо подходят для мелких деталей и повторяемых кромок: можно задать допуски и проверять автоматически.
- 3D-сканер. Для сложных кромок и карманов, где щупом не достать. Даёт облако точек и позволяет увидеть отклонения формы.
- Системы машинного зрения на конвейере. В серийном производстве такие камеры с подсветкой и алгоритмами детектируют заусенцы и отклонения кромки в потоке.
Неразрушающий контроль (для ответственных узлов)
- Капиллярный контроль (ПВК). Если есть риск микровырывов или трещин на кромке (например, при агрессивной зачистке или на закалённых деталях).
- Вихретоковый контроль. Для поиска поверхностных дефектов на кромках без контакта.
Оборудование для снятия грата
На рынке промышленного оборудования представлены специализированные станки для удаления заусенцев и скругления кромок, предназначенные для обработки листового металла после лазерной, плазменной и газовой резки. Ниже приведён обобщённый обзор модельного ряда одного из распространённых производителей — TFON. Все перечисленные модели можно условно разделить на несколько функциональных групп по назначению и набору выполняемых операций.
Станки для сатинирования и снятия заусенцев
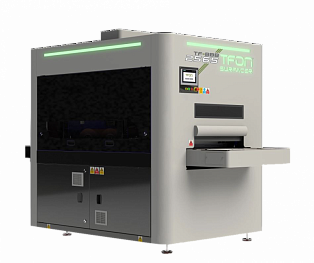
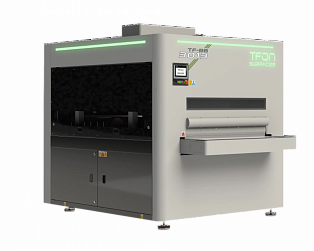
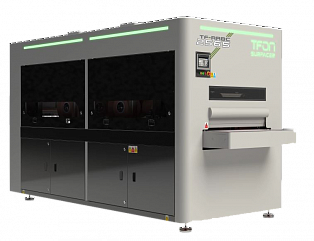
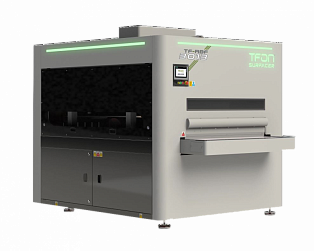
К этой группе относятся модели TF-BBB 3013 и TF-BBB 2565. Они оснащены несколькими щётками (например, модель TF-BBB 3013 имеет 6 щёток размером Ø300×400 мм), что позволяет одновременно выполнять зачистку кромок и придавать поверхности декоративный сатинированный вид. Станки подходят для обработки деталей, к которым предъявляются повышенные требования по внешнему виду. Рабочая высота раскрытия стола у модели TF-BBB 3013 составляет 0–120 мм, скорость подачи регулируется в диапазоне 0,6–4,0 м/мин. Габаритные размеры — 4060×2115×2310 мм.
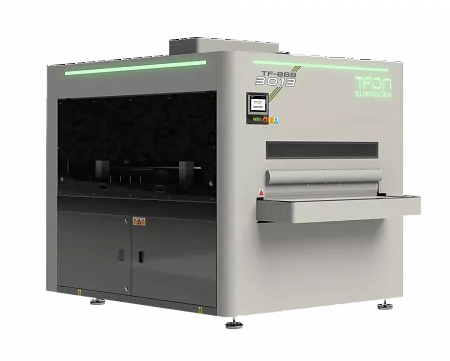
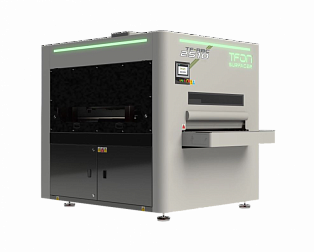
Станок TFON TF-BBB 3013 для снятия грата
Станки для скругления кромок и снятия заусенцев
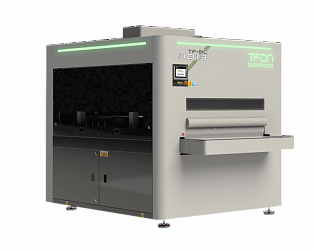
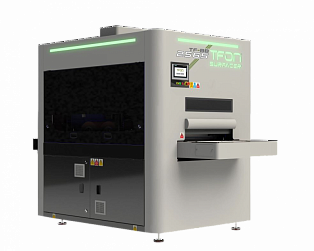
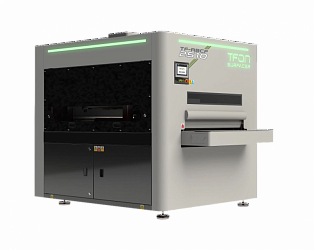
Наиболее обширная группа представлена сериями TF-RF, TF-RB, TF-R и TF-RBC. Эти станки предназначены для удаления заусенцев и формирования скругления кромки (радиус R1–R3), что особенно важно для деталей, подвергаемых последующей окраске или сборке. Модели выпускаются в различных типоразмерах: 2510, 2565, 3013, где числа обозначают ширину и длину рабочей зоны соответственно.
- Серия TF-R выполняет только скругление кромок.
- Серия TF-RB добавляет к этому снятие заусенцев.
- Серия TF-RBC позиционируется как решение для снятия тяжёлых заусенцев и скругления кромок.
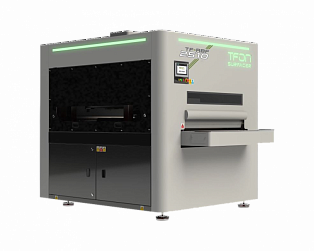
- Серия TF-RF сочетает скругление кромок и снятие заусенцев.
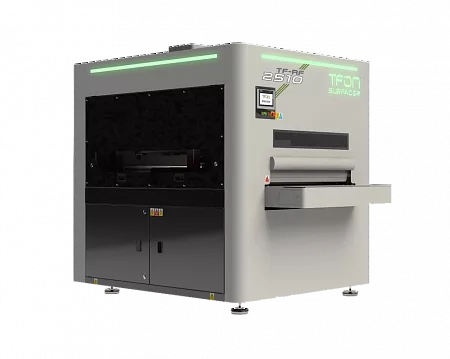
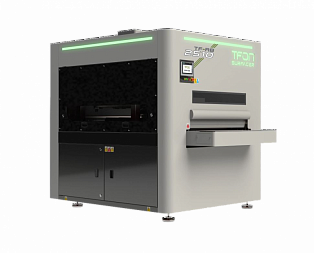
Станок TFON TF-RF 2510 для снятия грата, скругления кромок
Комбинированные станки: скругление кромок, снятие заусенцев, сатинирование
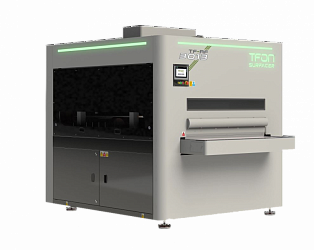
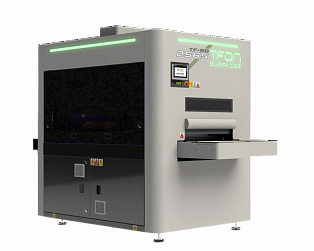
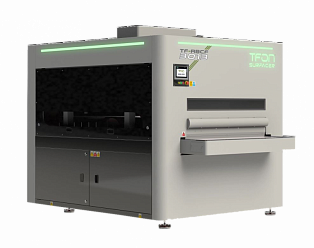
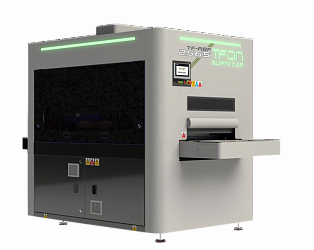
Модели TF-RRBC, TF-RBCF и TF-RBF представляют собой многофункциональные решения. Они позволяют за один проход выполнить последовательно несколько операций: удаление заусенцев, скругление кромки и сатинирование поверхности. Это снижает количество переустановок и повышает производительность, особенно в серийном производстве.
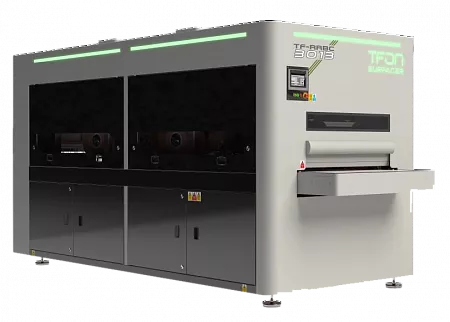
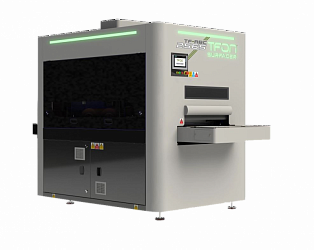
Станок TFON TF-RRBC 3013 для удаления грата и скругления кромок
Станки для снятия заусенцев
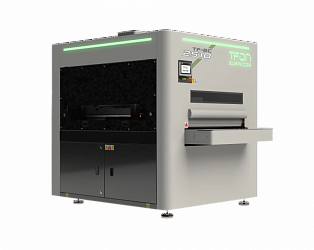
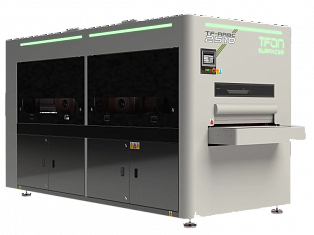
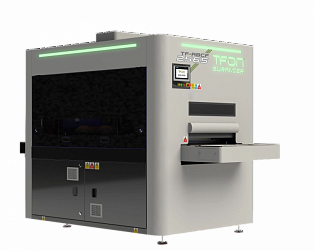
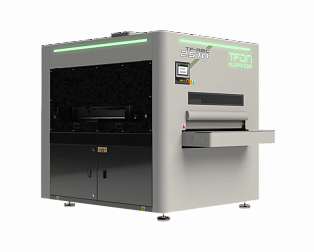
Серия TF-BC (модели 3013 и 2510) и серия TF-BB (модели 3013, 2510, 2565) предназначены для удаления заусенцев. Они могут быть как односторонними, так и двусторонними, что позволяет обрабатывать кромки с обеих сторон листа за один проход. Эти станки часто используются после лазерной резки, когда требуется быстро и стабильно убрать грат с нижней кромки.
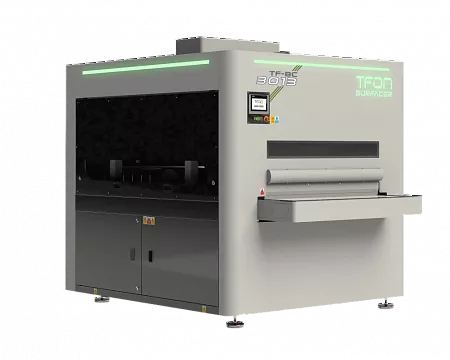
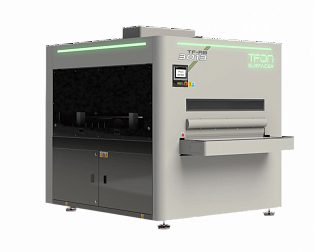
Станок TFON TF-BC 3013 для снятия грата и удаления заусенцев
Общим для всех перечисленных моделей является модульная конструкция, возможность настройки скорости подачи и усилия прижима, а также интеграция в автоматизированные линии. Выбор конкретной модели определяется толщиной обрабатываемого материала, требуемой производительностью, необходимостью формирования фаски или скругления и допустимым уровнем шероховатости.
Снятие грата после лазерной резки и механической обработки на станках с ЧПУ — это многофакторная задача, решение которой начинается на этапе проектирования техпроцесса и заканчивается контролем качества готовой детали. Понимание причин образования дефекта, его классификация и грамотный выбор метода удаления позволяют не только обеспечить требуемое качество кромки, но и существенно снизить себестоимость продукции за счёт сокращения ручных операций и предотвращения брака на сборке. Современное оборудование для снятия заусенцев, включая станки с ЧПУ, виброгалтовочные установки и системы электрохимической обработки, предоставляет широкий выбор решений для любого типа производства — от единичного до крупносерийного.
|
Спросить или записаться на курсы
|
Заказать услугу
|