Содержание
- Актуальность изготовления втулок в машиностроении и других отраслях
- Краткий обзор ключевых этапов производства
- Материалы для изготовления втулок
- Технология изготовления втулок: основные методы
- Технологический процесс изготовления втулки
- Изготовление втулки на токарном станке
- Станки для изготовления втулок
- Контроль качества и испытания готовых втулок
- Типичные проблемы и способы их решения
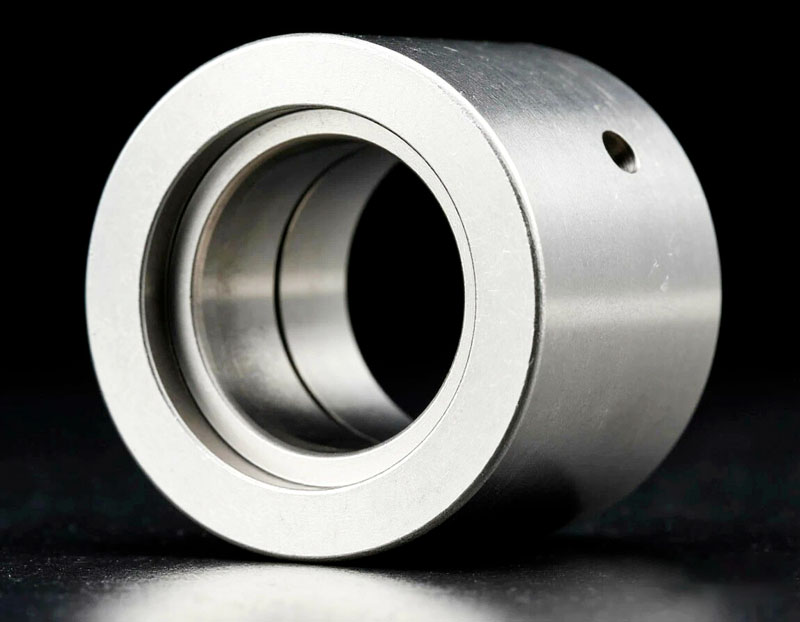
В машиностроении втулка является базовым элементом большого числа узлов. Она выполняет функцию подшипника скольжения: снижает трение между валом и корпусом, перераспределяет радиальные и осевые нагрузки, защищает более дорогостоящие детали механизма от преждевременного износа. Изготовление втулок востребовано в осях и рычагах станков, узлах вращения сельскохозяйственной техники, электродвигателях, промышленных линиях, роликах и направляющих.
За пределами классического машиностроения спрос также устойчив. В автомобилестроении втулки критически важны в подвеске, рулевом управлении и трансмиссии. Для электромобилей развиваются гидравлические, полиуретановые и композитные решения, предназначенные для гашения специфических вибраций и шумов. В нефтегазовой и химической отраслях применяются фторопластовые, коррозионностойкие и композитные втулки. Отдельным примером являются немагнитные втулки из бериллиевой бронзы в буровом оборудовании: они не искажают показания телеметрических систем и обладают искробезопасностью.
Судостроение требует втулки гребных валов, устойчивые к коррозии и биологическому обрастанию. Пищевая и фармацевтическая промышленность ориентирована на решения без смазки или с минимальным её количеством, чтобы исключить загрязнение продукции. Энергетика и тяжёлая техника активно используют втулки в узлах с высокими динамическими нагрузками.
Актуальность изготовления втулок в машиностроении и других отраслях
Современное производство втулок развивается под влиянием нескольких факторов. Во-первых, растёт интерес к новым материалам: композитам, самосмазывающимся системам, например бронзово-графитовым, в которых графит выделяется при трении, а также нанопокрытиям, повышающим износостойкость. Во-вторых, усиливаются требования к надёжности и сокращению простоев оборудования. Предприятия выбирают решения, способные дольше работать в сложных условиях и реже требовать обслуживания.
В-третьих, во многих странах, включая Россию, активно развивается локализация и импортозамещение. Растёт спрос на отечественное производство втулок, что снижает зависимость от зарубежных поставок. В-четвёртых, всё чаще требуется персонализация: изготовление деталей втулок под конкретные геометрические параметры, рабочую среду и нагрузки. Наконец, появляются интеллектуальные решения с датчиками, отслеживающими состояние втулки в реальном времени и предупреждающими об износе до наступления отказа.
Таким образом, роль втулки трансформируется: от простой промежуточной детали до высокотехнологичного компонента, влияющего на эффективность, безопасность и долговечность оборудования.
Краткий обзор ключевых этапов производства
Процесс изготовления втулки включает несколько последовательных стадий. Сначала выполняется выбор материала и подготовка заготовки. В зависимости от условий эксплуатации применяются сталь, бронза, латунь, алюминиевые сплавы, чугун или композиты. Заготовку получают резкой металлического прутка, литьём, штамповкой или ковкой. Чем точнее заготовка, тем меньше объём последующей механической обработки.
Основной стадией является токарная обработка, часто на станках с ЧПУ. На этом этапе формируются наружные и внутренние поверхности, задаются размеры и геометрия, создаются посадочные места, отверстия, фаски и канавки. Далее выполняются дополнительные операции: расточка, сверление, фрезерование, шлифование. Шлифование обеспечивает высокую чистоту поверхности и точность размеров.
При необходимости проводится термообработка: закалка, отпуск, нормализация, цементация или азотирование. Это повышает прочность, износостойкость и долговечность. Затем наносится защитное покрытие — гальваническое, оксидирование или композитный слой. Завершает процесс контроль качества: проверяются размеры, геометрия, точность отверстий, шероховатость, твёрдость и отсутствие дефектов.
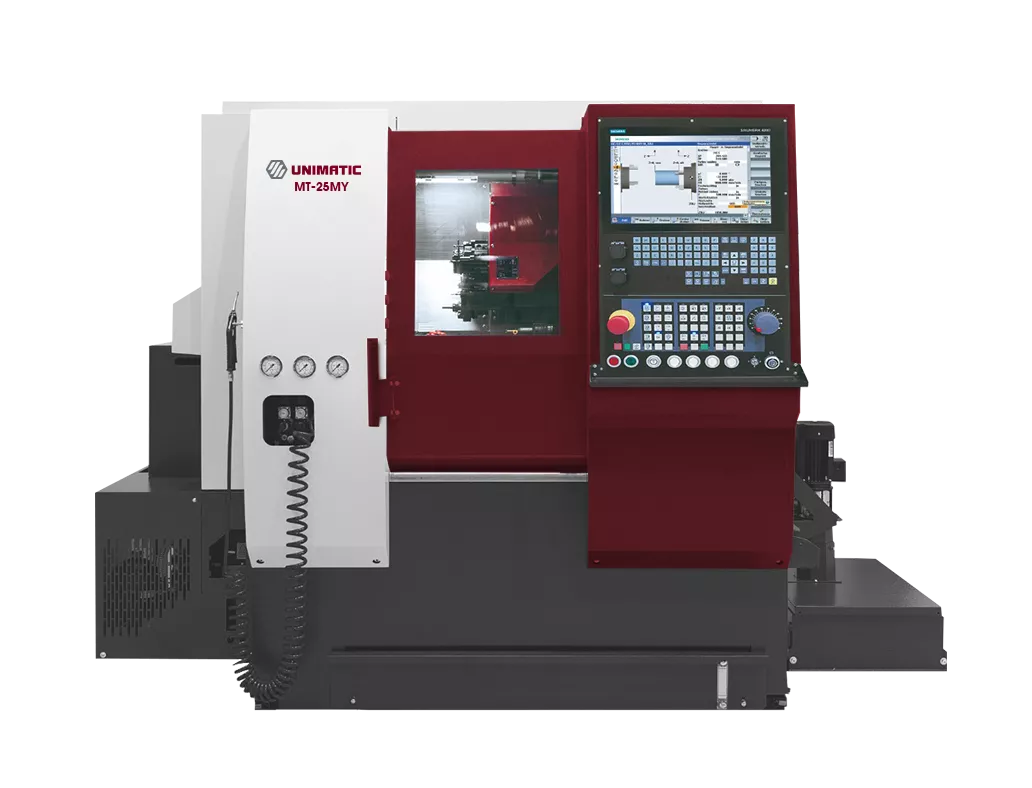
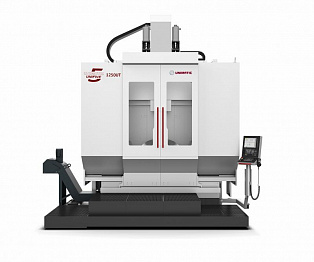
Токарный обрабатывающий центр Униматик MT25MY для изготовления втулок
Материалы для изготовления втулок
Выбор материала определяется рабочими нагрузками, скоростью скольжения, температурой, наличием смазки и агрессивностью среды. Ниже приведены основные группы материалов для изготовления втулок.
| Материал | Типичные марки | Преимущества | Ограничения | Области применения |
|---|---|---|---|---|
| Чугун | СЧ15, СЧ20, ВЧ40, ВЧ50 | Низкая стоимость, высокая твёрдость, износостойкость, жаропрочность | Хрупкость, риск абразивного износа вала при некачественном сплаве | Узлы с умеренными нагрузками и средними скоростями |
| Сталь | Ст3, Ст20, Ст45, 40Х, 18ХГТ | Высокая прочность, ударная вязкость, термостойкость | Низкие антифрикционные свойства, требуется смазка | Тяжелонагруженные узлы, редукторы, двигатели |
| Оловянные бронзы | БрОФ10-1 | Высокие антифрикционные свойства, работа при удельных давлениях до 25–30 МПа | Более высокая стоимость, чем у чугуна и стали | Подшипники скольжения с надёжной смазкой |
| Алюминиевые бронзы | БрАЖ9-4 | Высокая прочность, коррозионная стойкость, стойкость к ударным нагрузкам | Требуют точного соблюдения режимов обработки | Агрессивные среды, ударные нагрузки |
| Свинцовые бронзы | БрС30 | Отличная прирабатываемость, работа при скудной смазке | Меньшая прочность, чем у оловянных бронз | Биметаллические втулки, узлы с ограниченной смазкой |
| Латунь | Л63, ЛС59-1, ЛЦ40С | Дешевле бронзы, хорошая износостойкость | Меньшая износостойкость по сравнению с бронзой | Сельхозтехника, станки, общее машиностроение |
| Алюминиевые сплавы | Д16, АМг, АД1 | Малый вес, коррозионная стойкость | Меньшая прочность, чем у стали и бронзы | Лёгкие конструкции, пищевое оборудование |
| Титан и сплавы | ВТ1-0, ВТ6 | Высокая удельная прочность, коррозионная стойкость, термостойкость | Высокая стоимость, сложность обработки | Авиация, космос, химическая промышленность |
| Нержавеющая сталь | 12Х18Н10Т, AISI 304, AISI 316 | Отличная коррозионная стойкость, прочность | Склонность к заеданию, высокие требования к смазке | Пищевая, фармацевтическая, химическая отрасли |
Кроме металлических материалов, для изготовления втулок применяются полимеры и композиты: фторопласт (PTFE), полиамиды, полиуретаны, текстолиты, а также металлополимерные ленты. Они обеспечивают работу без внешней смазки, снижают шум и вибрации, устойчивы к коррозии. Втулки сталь изготовление обычно сочетается с нанесением антифрикционного слоя или использованием биметаллической конструкции.
Технология изготовления втулок: основные методы
Технология изготовления втулок выбирается исходя из материала, серийности, требуемой точности и сложности геометрии. Основные методы представлены ниже.
Литьё
Расплавленный металл заливается в форму, остывает и извлекается в виде заготовки. Используется литьё в песчаные формы, кокили, а также центробежное литьё. При центробежном способе форма вращается, за счёт чего металл распределяется равномерно, а примеси и газы вытесняются к внутренней поверхности. Это даёт плотную структуру без раковин. Такие заготовки применяются для тяжелонагруженных узлов, например редукторов и гидроцилиндров.
Преимущества метода — возможность получения сложных форм и высокая производительность в массовом производстве. Недостатки — возможные отклонения по размерам и необходимость последующей механической обработки.
Механическая обработка
Заготовка, полученная литьём, резкой прутка, штамповкой или ковкой, обрабатывается на станках. Выполняются точение, расточка, фрезерование, сверление, зенкование и шлифование. Станки с ЧПУ обеспечивают высокую повторяемость размеров и позволяют создавать сложные профили. Преимущество — высокая точность. Недостаток — более длительный и дорогой процесс, часть металла уходит в стружку.
Порошковая металлургия
Металлический порошок прессуется в форме под высоким давлением и затем спекается при температуре, обеспечивающей сплавление частиц. Метод минимизирует потери материала, позволяет получать детали с высокими механическими свойствами и сложной геометрией. Ограничения — максимальные размеры изделия и высокая стоимость оборудования.
Экструзия и прессование
Применяются преимущественно для полимеров и композитов. Материал нагревается до состояния текучести и продавливается через фильеру или форму. Метод отличается высокой производительностью. Недостатки — возможная необходимость доводки точности и более низкие механические свойства по сравнению с металлическими деталями.
Другие подходы
Используется выдавливание, в том числе в разъёмных матрицах. В отдельных случаях втулку собирают сваркой из трубной заготовки и основания, однако сварной шов может быть концентратором напряжений. Для ответственных деталей чаще применяются биметаллические конструкции: стальная основа с запрессованным или наплавленным слоем антифрикционного материала, например бронзы или баббита.
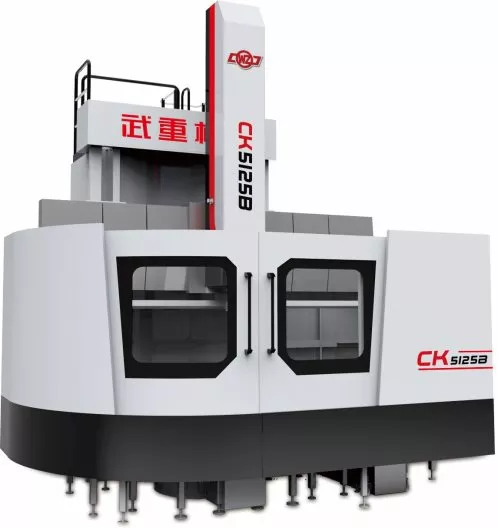
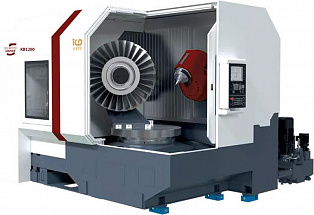
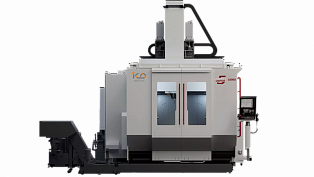
Одностоечный токарно-карусельный станок Wuhan CHX5125 для изготовления втулок
Технологический процесс изготовления втулки
Технологический процесс изготовления втулки зависит от чертежа, типа производства и оборудования. Тем не менее можно выделить общие этапы.
- Подготовка заготовки. Используется отрезок прутка, трубы, штамповка или отливка, близкая по форме к готовой детали. При необходимости выполняется правка.
- Установка и базирование. Заготовку фиксируют в трёхкулачковом патроне по наружному диаметру и торцу. Для обеспечения соосности отверстия и наружной поверхности применяют разжимные цанговые оправки, особенно для тонкостенных втулок, чтобы избежать деформации при зажиме.
- Первый установ. Подрезается торец, при необходимости выполняется центрование, сверлится отверстие или растачивается труба, выполняется черновое точение наружной поверхности, прорезаются канавки и фаски.
- Второй установ. Заготовку переустанавливают по обработанному отверстию и торцу. Подрезается второй торец, окончательно протачиваются наружные поверхности с припуском под шлифование, доводятся канавки и фаски. При необходимости нарезается внутренняя или наружная резьба.
- Термообработка и покрытие. Если требуется, проводят закалку, отпуск, цементацию или азотирование, затем наносят защитное покрытие.
- Контроль. Проверяются фактические размеры, шероховатость, соосность, отсутствие дефектов. При необходимости выполняются дополнительные операции шлифования или доводки.
Изготовление втулки на токарном станке
Изготовление втулки на токарном станке является наиболее распространённым способом получения точных цилиндрических деталей. Процесс начинается с установки заготовки. При единичном производстве используют токарно-винторезные станки, при серийном — токарно-револьверные или станки с ЧПУ, при массовом — одношпиндельные и многошпиндельные полуавтоматы.
На первом установе подрезают свободный торец, при необходимости центруют его. Если заготовка сплошная, сверлят отверстие; если заготовка трубная — зенкеруют или растачивают. Затем выполняют черновое точение наружного диаметра, прорезают канавки и фаски. На втором установе заготовку базируют по обработанному отверстию и торцу. Это обеспечивает высокую соосность. Подрезают второй торец, выполняют чистовое точение наружных поверхностей с припуском под последующее шлифование.
Режимы резания подбираются с учётом материала, типа резца и жёсткости системы станок–приспособление–деталь. При черновой обработке глубина резания максимальна для быстрого снятия припуска. При чистовой обработке глубина уменьшается, скорость увеличивается, подача снижается, что позволяет достичь требуемой точности и шероховатости.
Для тонкостенных втулок применяются технологические приёмы, повышающие жёсткость. Например, при нарезании наружной резьбы в отверстие предварительно ввинчивают технологическую пробку. Это снижает риск деформации и улучшает качество поверхности.
Станки для изготовления втулок
Выбор станка для изготовления втулок определяется серийностью, точностью и сложностью детали. Основные типы оборудования представлены в таблице.
| Тип станка | Особенности | Область применения |
|---|---|---|
| Токарно-винторезный | Универсальный, ручное управление, точность зависит от оператора и состояния направляющих | Единичное и мелкосерийное производство, ремонтные цеха |
| Токарный с ЧПУ | Программное управление, гидравлический или пневматический патрон, револьверная головка на 8–12 позиций | Серийное производство, высокая повторяемость |
| Токарно-револьверный | Инструмент крепится на вращающемся барабане, быстрая смена инструмента | Серийное производство, работа с калиброванным прутком |
| Токарный обрабатывающий центр | Фрезерный шпиндель, приводной инструмент, дополнительные оси C и Y | Сложные втулки с пазами, лысками, нецентральными отверстиями |
| Прутковый автомат продольного точения | Точная обработка длинных деталей малого диаметра | Часовая, медицинская промышленность |
| Токарно-карусельный | Для крупногабаритных деталей большого диаметра при малой высоте | Кольца, фланцы, крупные втулки |
Контроль качества и испытания готовых втулок
Контроль качества втулок является многоэтапным процессом и включает проверку материалов, геометрии, поверхности и функциональных характеристик.
Входной контроль материалов
До начала производства проверяются химический состав, механические свойства, структура материала и содержание вредных примесей. Химический состав подтверждается сертификатом или лабораторным спектральным анализом.
Операционный контроль
На каждом этапе изготовления контролируются правильность установки и базирования заготовки, соответствие режимов резания технологическим картам, промежуточные размеры, шероховатость и отсутствие дефектов после операций.
Приёмочный контроль готовых втулок
- Визуальный осмотр: отсутствие трещин, раковин, пор, заусенцев, коррозии; качество сварных швов; чёткость маркировки.
- Геометрические параметры: наружный и внутренний диаметры, длина, соосность, конусность, овальность, расположение канавок, фасок и резьб, биение торцов. Для прецизионных втулок биение торцов обычно не более 0,025 мм.
- Шероховатость поверхности: параметр Ra для посадочных поверхностей обычно находится в пределах от 0,8 до 1,6 мкм.
- Твёрдость материала: замеры по Роквеллу, Бринеллю или Виккерсу, соответствие чертежу и ТУ.
Неразрушающие методы контроля
Для ответственных деталей применяются ультразвуковая дефектоскопия, магнитопорошковый контроль и капиллярная дефектоскопия. Они выявляют внутренние и поверхностные дефекты, а также микротрещины.
Функциональные испытания
- Испытание на герметичность: пневматическое или гидравлическое давление с фиксацией утечек.
- Испытание на осевой сдвиг: усилие выдавливания втулки из зоны соединения измеряется на гидравлическом прессе. Например, для труб диаметром 57–89 мм норматив может составлять 3 т, для диаметров 108–159 мм — 4 т.
- Адгезионная прочность покрытий: разрушение должно быть когезионным, а не адгезионным.
- Испытание на усталостную прочность: циклические нагрузки до 2×10⁶ циклов при напряжении 0,6 от предела текучести, актуально для крупных втулок.
- Проверка посадки: сборка с эталонным валом, замер усилия запрессовки, оценка равномерности контакта.
Виды испытаний по ГОСТ 15.309
Приёмо-сдаточные испытания проводятся для 10% партии по геометрии, маркировке и внешнему виду, а для критических параметров — для 100% изделий. Периодические испытания выполняются не реже одного раза в три года для каждого типоразмера. Типовые испытания проводятся при изменении конструкции, технологии или материала.
Документирование, хранение и транспортировка
Каждая партия сопровождается паспортом изделия и сертификатом качества с указанием предприятия, наименования, маркировки, даты, номера партии, количества и веса. Сертификат заверяется штампом ОТК. После приёмки проверяются консервация, упаковка и условия хранения по ГОСТ 15150.
Типичные проблемы и способы их решения
При изготовлении и эксплуатации втулок возникают характерные дефекты. Основные проблемы и пути их устранения приведены в таблице.
| Проблема | Симптомы | Причины | Способы решения |
|---|---|---|---|
| Деформация тонкостенных втулок при зажиме | Овальность, конусность, волнистость | Чрезмерное усилие зажима, недостаточная жёсткость | Разжимные оправки, мембранные патроны, малые глубины резания |
| Несоосность отверстия и наружной поверхности | Биение, неравномерный износ | Неправильное базирование, износ направляющих | Обработка за один установ, базирование по отверстию, регулировка станка |
| Неудовлетворительная шероховатость | Ra выше нормы, риски, задиры | Неправильные режимы резания, износ инструмента, вибрации | Увеличить скорость, уменьшить подачу, применять СОЖ, проверить жёсткость |
| Трещины после термообработки | Микротрещины, хрупкость | Быстрый нагрев или охлаждение, перегрев, недостаточный отпуск | Контролировать скорость нагрева и охлаждения, проводить отпуск |
| Недостаточная твёрдость | Быстрый износ, вмятины | Заниженная температура закалки, малое время выдержки | Соблюдать режимы ТУ, выборочная проверка твёрдости |
| Ускоренный абразивный износ | Увеличение зазора, люфт, стук | Попадание пыли, отсутствие смазки | Установить пыльники, регулярно смазывать, использовать канавки для смазки |
| Задиры и схватывание | Невозможность разборки, глубокие борозды | Сухое трение, перегрев, несоответствие твёрдости пары | Непрерывная смазка, подбор пары с разницей твёрдости 5–10 HRC |
| Усталостное разрушение | Трещины, разлом | Превышение нагрузок, перекосы, нарушение термообработки | Контроль запрессовки, правильная геометрия посадочных мест |
| Коррозия | Ржавчина, питтинг, снижение прочности | Влага, агрессивные среды, отсутствие защиты | Коррозионностойкие материалы, покрытия, герметизация |
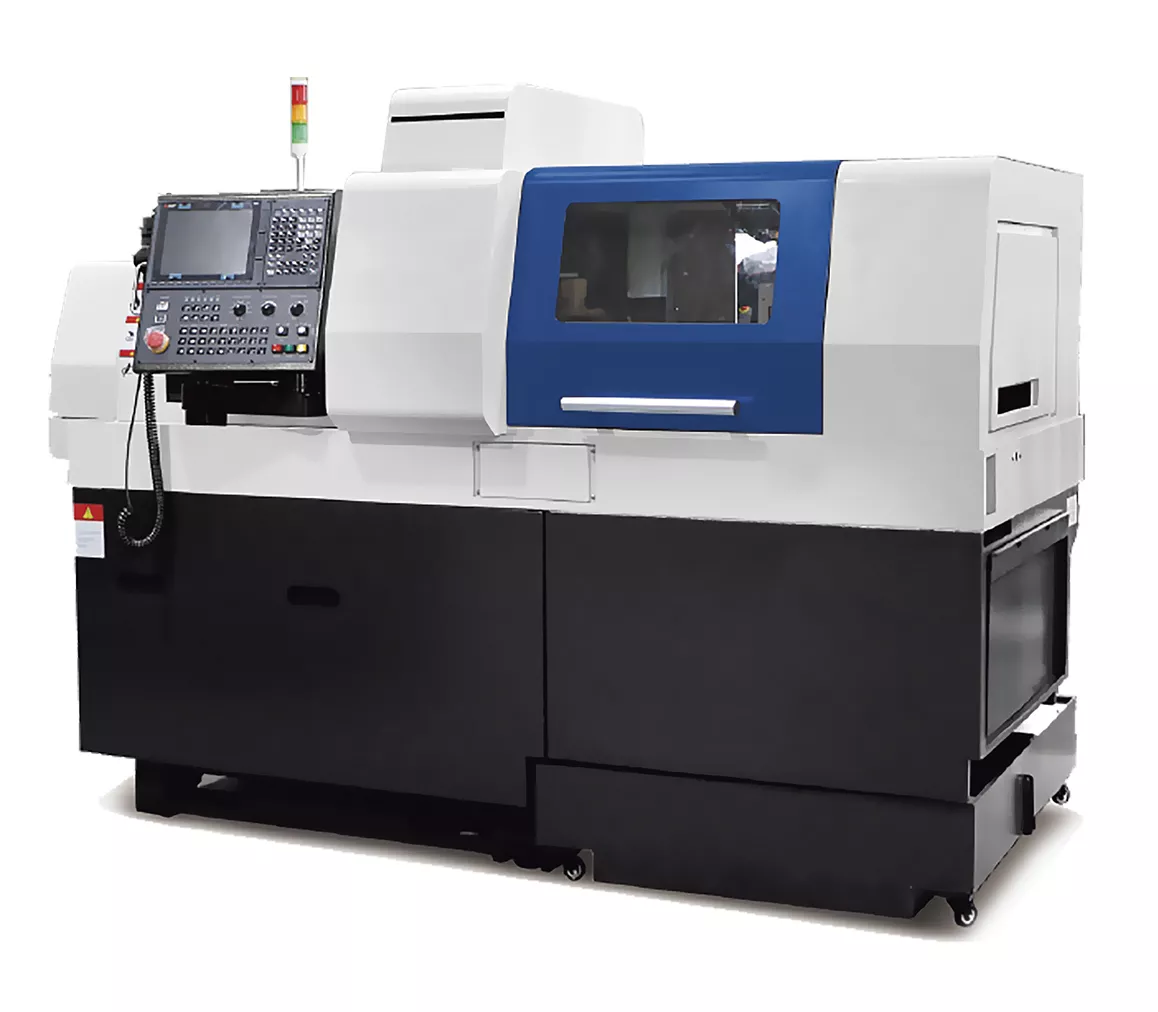
Автомат продольного точения с противошпинделем 5-х осевой Mufeng 325 для изготовления втулок
Для предотвращения проблем на этапе проектирования задают чёткие допуски и посадки, например H7/h6, предусматривают фаски и радиусы. В производстве внедряют входной контроль материалов, регулярно калибруют оборудование и обучают персонал. При монтаже соблюдают момент затяжки и технологию запрессовки, контролируют смазку и герметизацию. Контроль качества включает проверку геометрии, твёрдости и при необходимости неразрушающий контроль.
Изготовление втулок остаётся важным направлением машиностроительного производства. Разнообразие материалов и технологий позволяет создавать детали для широкого спектра условий эксплуатации: от умеренных нагрузок в сельхозтехнике до агрессивных сред в химической промышленности. Современный технологический процесс изготовления втулки сочетает точную механическую обработку, термообработку, нанесение покрытий и многоступенчатый контроль качества.
Применение станков с ЧПУ, обрабатывающих центров и специализированного оборудования обеспечивает высокую повторяемость и точность. В то же время развитие материаловедения, самосмазывающихся систем и интеллектуального мониторинга расширяет функциональные возможности втулок. Комплексный подход к выбору материала, технологии и контролю позволяет выпускать изделия, отвечающие современным требованиям надёжности, долговечности и экономической эффективности.
|
Спросить или записаться на курсы
|
Заказать услугу
|