Содержание
- Классификация криволинейных поверхностей в металлообработке
- Виды фрез для 3D-обработки: сферические, торроидальные и конические
- Сравнение стратегий чернового фрезерования криволинейных поверхностей
- Чистовые стратегии обработки сложных поверхностей: растровая, спиральная и эквидистантная
- Параметры режимов резания при фрезеровании криволинейных профилей
- Особенности 5-осевого фрезерования криволинейных поверхностей
- Контроль шероховатости и точности после финишного прохода
- Типичные дефекты при фрезеровании криволинейной геометрии и способы их устранения
- Примеры применения ЧПУ-фрезерования криволинейных поверхностей в пресс-формах и аэрокосмических деталях
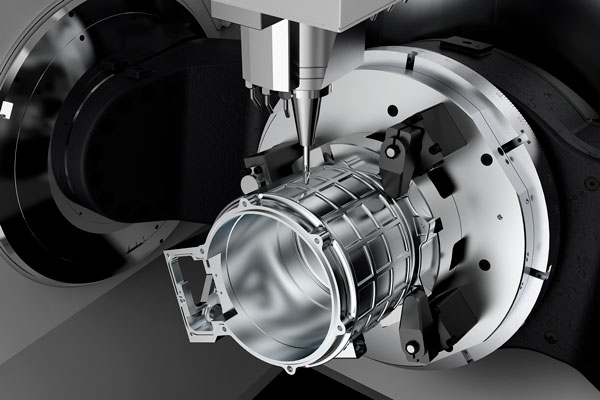
Фрезерование криволинейных поверхностей на станках с ЧПУ представляет собой один из наиболее сложных и одновременно востребованных видов механической обработки. Качество формообразования таких поверхностей напрямую определяет функциональные характеристики ответственных деталей — от аэродинамической эффективности лопаток турбин до точности смыкания пресс-форм. Достижение требуемой геометрической точности и шероховатости при приемлемой производительности требует системного подхода: обоснованного выбора стратегии обработки, геометрии режущего инструмента, параметров режимов резания и технологической оснастки. В настоящем материале рассматриваются ключевые аспекты эффективного фрезерования криволинейных поверхностей, опирающиеся на современную технологическую практику и научно-технические рекомендации.
Классификация криволинейных поверхностей в металлообработке
Для выбора рациональной технологии обработки необходима систематизация поверхностей по геометрическим и технологическим признакам. Ниже приведена классификация, охватывающая основные типы криволинейных поверхностей, встречающихся в машиностроении.
По форме образующей линии
- Выпуклые — поверхность выступает наружу относительно базовой плоскости (например, скруглённый край корпусной детали, наружная сфера).
- Вогнутые — поверхность заглублена внутрь заготовки (внутренняя сферическая полость, радиусная канавка, чашеобразный профиль).
- Комбинированные — содержат чередующиеся выпуклые и вогнутые участки с переменным знаком кривизны, что характерно для большинства сложнопрофильных деталей.
По сложности профиля
- Простые — обладают регулярной предсказуемой геометрией: цилиндрическая, коническая, сферическая с постоянным радиусом кривизны. Формообразование таких поверхностей не требует сложной адаптации траекторий.
- Сложные — профиль с переменным радиусом кривизны, наличием сопряжений разнородных кривых, иногда с прямолинейными участками. Типичные представители: аэродинамические профили лопаток турбин, поверхность крыльчатки, пространственные каналы корпусных деталей.
По расположению относительно оси вращения (для тел вращения)
- Наружные — криволинейный участок расположен на наружной поверхности детали (фасонная рукоятка, наружная сфера на валу).
- Внутренние — криволинейная полость или канавка внутри детали (внутренняя поверхность вкладыша подшипника, полость гидрораспределителя).
По способу образования (геометрический подход)
- Поверхности вращения — образованы вращением криволинейной образующей вокруг оси. Примеры: сфера, торовая поверхность, коническая поверхность.
- С прямолинейной образующей — кривизна задаётся движением прямой линии по сложной пространственной траектории. Такие поверхности часто встречаются в линейчатых лопатках и направляющих аппаратах.
- Пространственные фасонные — обладают сложной трёхмерной формой, где кривизна проявляется одновременно в нескольких направлениях; например, поверхность гребного винта или матрицы для литья пластмасс.
По технологическому признаку
Классификация, удобная при проектировании технологических процессов, учитывает способ получения заготовки и последующей обработки:
- Поверхности, полученные литьём, — как правило, требуют минимальной механической доработки.
- Поверхности, сформированные штамповкой или гибкой листового металла.
- Обработанные резанием — фрезерованием, точением, шлифованием.
- Комбинированные — сочетание нескольких методов формообразования.
Виды фрез для 3D-обработки: сферические, торроидальные и конические
Выбор геометрии инструмента является решающим фактором при формообразовании криволинейных поверхностей. Наибольшее распространение получили три типа фрез, каждый из которых имеет характерные конструктивные особенности и области рационального применения.
Сферические (шаровые) фрезы
Инструмент с полусферической режущей частью, диаметр сферы совпадает с диаметром цилиндрического хвостовика. Выпускаются в широком диапазоне диаметров — от 1 до 10 мм. По числу режущих кромок различают:
- однозаходные — оптимальны для мягких материалов (алюминиевые сплавы, пластики, древесина), обеспечивают максимальный отвод стружки;
- двухзаходные — применяются для обработки твёрдой древесины, МДФ, алюминия; дают более гладкую поверхность;
- трёхзаходные — предназначены для скоростной обработки на высоких подачах, преимущественно в сталях.
Сферические фрезы универсальны: крупные диаметры (6–10 мм) служат для чернового удаления материала, мелкие (1–3 мм) — для чистовой обработки с формированием плавных переходов без выраженных ступенек. Главный недостаток — склонность к вибрациям при больших глубинах резания и ограниченная жесткость кончика.
Торроидальные фрезы
Цилиндрическая фреза с закруглённым углом при вершине (радиус скругления от 0,5 до 3 мм). Основной диаметр находится в диапазоне 4–20 мм, число зубьев — от 2 до 4. За счёт большей полнотелости обладают повышенной жёсткостью по сравнению со сферическими фрезами того же номинального диаметра. Это позволяет вести обработку с большей глубиной резания без опасных вибраций, что делает их предпочтительными для чистового формирования глубоких карманов, наклонных стенок и элементов с заданным внутренним радиусом.
Конические (конусные) фрезы
Отличаются конической формой рабочей части, сужающейся к кончику. Различают следующие разновидности:
- конические сферические — конус с полусферическим окончанием (радиус кончика 0,1–3 мм), предназначены для глубокой 3D-обработки;
- V-образные — острый конус без скругления, применяются для гравировки и надписей;
- конические с плоским кончиком — для наклонных поверхностей и карманов с уклоном.
Угол конуса лежит в пределах 5°–90°, для типичных 3D-работ используют 5°–15°. Главное преимущество — сочетание высокой прочности при малом диаметре кончика и возможности обработки глубоких областей (до 30–50 мм за проход). Недостаток — более сложный подбор режимов и чувствительность к износу кончика при некорректном задании подачи.
Сравнительная характеристика
| Параметр | Сферическая | Торроидальная | Коническая |
|---|---|---|---|
| Глубина обработки | Средняя | Высокая | Очень высокая |
| Детализация | Высокая | Средняя | Очень высокая (сферич. конус) / средняя (V-образные) |
| Жёсткость | Средняя | Высокая | Высокая |
| Отвод стружки | Хороший | Отличный | Хороший (спиральные) / средний (прямые) |
| Типичные материалы | Дерево, МДФ, акрил, алюминий | Сталь, алюминий, латунь, дерево | Дерево, акрил, металлы |
| Основные задачи | 3D-рельефы, плавные переходы | Глубокие карманы, чистовая обработка | Глубокая 3D-обработка, гравировка, наклонные поверхности |
Сравнение стратегий чернового фрезерования криволинейных поверхностей
Черновая обработка криволинейных поверхностей призвана быстро удалить основной объём материала, оставив равномерный припуск под чистовой проход. Выбор стратегии черновой обработки определяется формой заготовки, жёсткостью технологической системы и свойствами обрабатываемого материала.
Послойная обработка (Z-level)
Материал снимается слоями, параллельными базовой плоскости (обычно XY), при этом инструмент движется строчками, последовательно опускаясь на заданную глубину. Стратегия проста в программировании и хорошо работает на 3-осевых станках для деталей с пологими уклонами и вертикальными стенками. Однако на участках с резко меняющейся кривизной остаются значительные ступени, требующие увеличенного припуска под чистовую обработку. Неравномерность нагрузки на фрезу (на выпуклых участках перегрузка, на вогнутых — недогрузка) провоцирует вибрации и ухудшает стойкость инструмента.
Трохоидальное фрезерование
Инструмент движется по петлеобразным траекториям с постоянным малым углом контакта. Такой подход радикально снижает радиальную силу резания, улучшает отвод стружки и отвод тепла, делая стратегию незаменимой для глубоких пазов, узких карманов и труднообрабатываемых материалов (титан, нержавеющие стали). Недостатком является большая длина траектории по сравнению с линейными проходами, что несколько увеличивает машинное время, однако выигрыш в стойкости инструмента и стабильности процесса часто компенсирует эти затраты.
Адаптивная черновая обработка
Это развитие трохоидальной стратегии, при котором CAM-система в реальном времени корректирует траекторию, поддерживая постоянную нагрузку на инструмент. При детектировании зоны с увеличенным объёмом снимаемого материала ширина резания автоматически уменьшается, а на открытых участках увеличивается, что выравнивает силовые воздействия. Адаптивная стратегия наиболее эффективна для сложных свободноформенных поверхностей с переменной кривизной и для станков с ограниченной жёсткостью или мощностью шпинделя. Требует продвинутого CAM-модуля и тщательной настройки параметров.
Сводная таблица стратегий черновой обработки
| Критерий | Послойная (Z-level) | Трохоидальная | Адаптивная |
|---|---|---|---|
| Сложность программирования | Низкая | Средняя | Высокая |
| Нагрузка на инструмент | Переменная, пиковая | Равномерная | Сглаженная, адаптивная |
| Стойкость фрезы | Пониженная на перепадах | Высокая | Максимальная |
| Применимость к глубоким карманам | Ограниченная | Отличная | Отличная |
| Требования к CAM | Базовые | Продвинутые | Высокопроизводительные алгоритмы |
Чистовые стратегии обработки сложных поверхностей: растровая, спиральная и эквидистантная
Чистовое фрезерование формирует окончательную геометрию и качество поверхности. Здесь первостепенное значение имеют равномерность шага, стабильность сил резания и отсутствие резких изменений направления подачи.
Растровая стратегия (змейка)
Инструмент движется параллельными проходами под заданным углом в плоскости XY, с реверсом на концах. Шаг обработки (Ae) обычно составляет 0,1–0,3 мм для получения шероховатости Ra 1,6–3,2 мкм. Стратегия проста, но смена направления на каждом проходе вызывает дополнительные динамические нагрузки и ускоряет износ инструмента. Оптимальна для прямоугольных областей и пологих поверхностей.
Спиральная стратегия
Движение по непрерывной спирали от центра к периферии или наоборот. Постоянное направление резания и отсутствие остановок обеспечивают высокое качество поверхности и стабильность процесса. Особенно эффективна для округлых карманов без внутренних «островов» и при высокоскоростной обработке (ВСО). На деталях с выступающими островными элементами длина траектории может существенно возрасти, а шаг спирали на участках приближения к контуру уменьшается, что требует коррекции подачи для предотвращения перегрева инструмента.
Эквидистантная стратегия (офсет)
Траектория повторяет контур детали или предыдущий проход с постоянным отступом. Применяется для сложных криволинейных контуров и пресс-форм. Постоянство шага и направления резания, минимальное количество холостых перемещений делают эту стратегию предпочтительной для чистовой ВСО. В сочетании со сглаживанием траектории (гоночная стратегия) удаётся избежать резких изменений направления на углах, что снижает вибрации и повышает точность. Требует CAM-системы с развитыми алгоритмами офсетной обработки.
Сопоставление чистовых стратегий
| Параметр | Растровая | Спиральная | Эквидистантная |
|---|---|---|---|
| Направление резания | Меняется на каждом проходе | Постоянное | Постоянное |
| Шаг обработки | Постоянный | Уменьшается на приближении к профилю | Постоянный |
| Длина траектории | Средняя | Зависит от геометрии (может быть большой) | Оптимальная |
| Качество поверхности | Хорошее (при малых шагах) | Высокое на плавных участках | Высокое |
| Применимость к ВСО | Ограниченная | Хорошая | Отличная (со сглаживанием) |
Параметры режимов резания при фрезеровании криволинейных профилей
Назначение режимов резания для криволинейных поверхностей требует учёта локальной кривизны, так как толщина срезаемого слоя меняется по сравнению с плоским фрезерованием. Основные параметры:
Скорость резания (V, м/мин):
V = (π · D · n) / 1000, где D — диаметр фрезы (мм), n — частота вращения шпинделя (об/мин).
Частота вращения шпинделя:
n = (1000 · V) / (π · D).
Подача на зуб Sz (мм/зуб), подача на оборот So = Sz · z (z — число зубьев), минутная подача Sm = Sz · z · n (мм/мин).
Влияние кривизны на толщину стружки
Ключевой характеристикой является относительный радиус кривизны Kд = Rд / R, где Rд — радиус кривизны детали, R — радиус фрезы. На выпуклых поверхностях максимальная толщина срезаемого слоя уменьшается, что позволяет увеличить подачу. На вогнутых — наоборот, толщина стружки возрастает, поэтому подачу необходимо уменьшать. При Kд > 5 влиянием кривизны пренебрегают.
Рекомендуемые коэффициенты корректировки подачи K
| Тип поверхности | Kд < 2 | Kд > 2 |
|---|---|---|
| Выпуклая | 1,1–1,3 | 1,0 |
| Вогнутая | 0,6–0,8 | 0,9–1,0 |
Скорректированная подача на зуб: Sz корр = Sz пл · K.
Базовые режимы по материалу (фрезы 2–4 зуба)
| Материал | V, м/мин | Sz, мм/зуб | ap (черновая), мм | ae (черновая), от D |
|---|---|---|---|---|
| Алюминий | 150–300 | 0,1–0,2 | ≤ D | 0,4–0,7 |
| Сталь (750 МПа) | 80–150 | 0,05–0,15 | ≤ 0,5 D | 0,3–0,6 |
| Нержавеющая сталь | 45–95 | 0,03–0,1 | ≤ 0,3 D | 0,2–0,5 |
| Титан | 30–60 | 0,02–0,08 | ≤ 0,2 D | 0,1–0,3 |
Чистовые проходы: ap = 0,1–0,5 мм, ae = (0,05–0,2)·D, Sz = 0,02–0,08 мм/зуб, скорость резания максимальная для данного материала. При черновой обработке скорость снижают на 20–30% относительно чистовой. Всегда рекомендуется начинать с 70–80% расчётных значений и проводить отладку на технологическом образце.
Особенности 5-осевого фрезерования криволинейных поверхностей
Применение пяти управляемых координат (трёх линейных X, Y, Z и двух поворотных A/B/C) радикально расширяет технологические возможности при обработке криволинейных поверхностей. Наклон шпинделя или поворот стола с деталью позволяет подводить инструмент к обрабатываемой зоне под оптимальным углом, недостижимым для 3-осевых станков.
Конфигурации поворотных осей
- «Голова/стол» (A+C или B+C): шпиндельная головка наклоняется по одной оси, стол вращается по другой. Наиболее универсальная компоновка.
- «Стол/стол» (A+C): обе оси на столе, высокая жёсткость, ограниченный диапазон наклона.
- «Голова/голова» (A+B): обе оси на шпиндельном узле; заготовка неподвижна, удобно для тяжёлых деталей.
Режимы обработки
- Позиционная 5-осевая («3+2») — инструмент позиционируется под фиксированным углом, после чего выполняется 3-осевая обработка. Применяется для наклонных плоскостей и отверстий.
- Одновременная 5-осевая — все оси движутся скоординированно, непрерывно изменяя ориентацию инструмента относительно нормали к поверхности. Необходима для аэродинамических профилей, крыльчаток и каналов сложной формы.
Ключевые преимущества
- Обработка поднутрений и глубоких полостей за один установ, сокращение количества переустановок до 1–2 вместо 4–6.
- Исключение нулевой скорости резания в центре шаровой фрезы за счёт поддержания постоянного наклона шпинделя 10–15° от нормали.
- Возможность использовать более короткие инструменты, что снижает вибрации и повышает точность.
- Достижение шероховатости Ra 0,4–0,8 мкм на финишных проходах против типичных 1,6–3,2 мкм при 3-осевой обработке, при линейной точности ±0,005–0,015 мм.
Стратегии финишных проходов при 5-осевой обработке
- Постоянный угол наклона (fixed tilt) — наклон сохраняется вдоль траектории, меняется лишь поворот стола.
- Переменный наклон (lead/lag и side tilt) — угол непрерывно адаптируется к нормали; обеспечивает наилучшее качество на сложных поверхностях.
- Обработка боковой поверхностью (flank milling) — используется боковая режущая кромка; применима для линейчатых поверхностей (лопатки, импеллеры).
Ориентировочные режимы для шаровой фрезы Ø10 мм, сталь 45
| Вид прохода | ae, мм | Sz, мм/зуб | V, м/мин | Ra, мкм |
|---|---|---|---|---|
| Черновой | 1–4 | 0,05–0,12 | 70–110 | 3,2–6,3 |
| Получистовой | 0,3–1 | 0,03–0,08 | 90–140 | 1,6–3,2 |
| Финишный (с наклоном) | 0,05–0,3 | 0,01–0,04 | 120–200 | 0,4–0,8 |
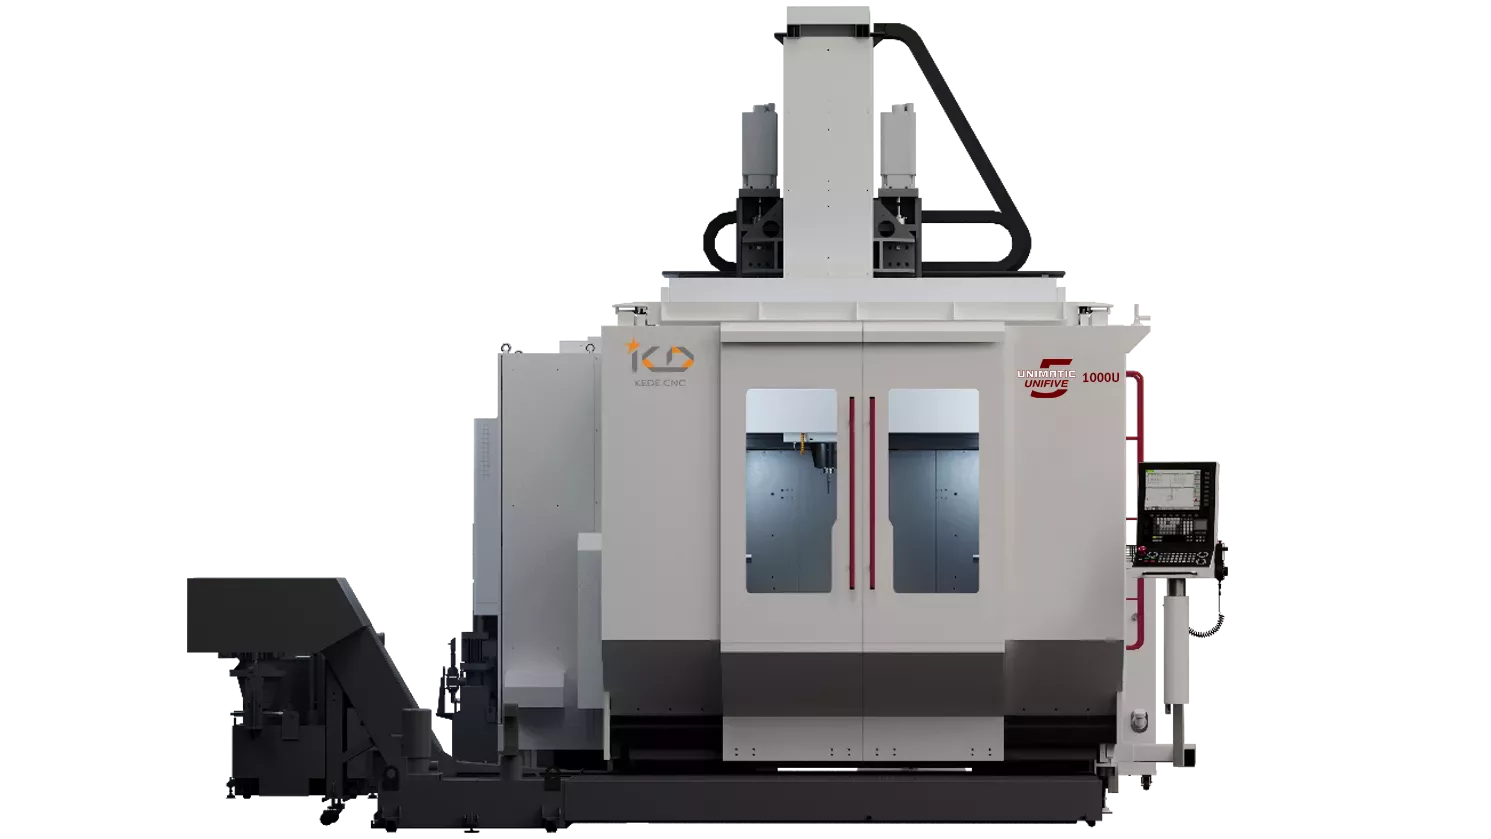
Для внедрения 5-осевой обработки необходимы: станок с высокой жёсткостью, профессиональная CAM-система с корректным постпроцессором и квалифицированный персонал, владеющий методиками программирования многокоординатных траекторий.
Контроль шероховатости и точности после финишного прохода
Обеспечение заданных параметров качества поверхности и точности размеров является завершающим и критически важным этапом технологического процесса.
Контроль шероховатости
Основные нормируемые параметры:
- Ra — среднее арифметическое отклонение профиля; наиболее универсальный показатель.
- Rz — высота неровностей по десяти точкам; важен для уплотнительных и посадочных поверхностей.
Методы контроля:
- Визуальное сравнение с эталонами — оперативный цеховой метод, дающий приблизительную оценку.
- Контактный профилометр — щуп с радиусом 2–5 мкм записывает профиль и вычисляет параметры Ra, Rz. Измерения необходимо проводить поперёк направления подачи, так как именно там шаг строчки формирует максимальную высоту гребешков.
- Бесконтактный оптический метод — лазерная или конфокальная микроскопия, исключающая механическое воздействие на поверхность. Рекомендуется для тонкостенных и мягких деталей, а также для сложнопрофильных участков, где контактный датчик может исказить микрорельеф.
Перед измерением деталь тщательно очищается; базовая длина оценки выбирается по стандарту в зависимости от ожидаемой шероховатости.
Контроль точности
Оцениваются:
- Линейные размеры — штангенциркулем, микрометром, координатно-измерительной машиной. Обязательно измерение в нескольких точках для исключения локальных деформаций.
- Отклонения формы (плоскостность, круглость, цилиндричность) — с помощью поверочных линеек, лекальных линеек на просвет, индикаторных головок.
- Точность взаимного расположения (перпендикулярность, соосность, биение) — контролируется с использованием угольников, индикаторов часового типа и специальных контрольных оправок.
Для сложных криволинейных поверхностей всё чаще применяют бесконтактные сканеры и сравнение оцифрованной модели с CAD-моделью.
Типичные дефекты при фрезеровании криволинейной геометрии и способы их устранения
Даже при тщательном планировании процесса могут возникать специфические дефекты, требующие оперативной коррекции.
Волнистость поверхности
- Признаки: периодические неровности вдоль траектории, «ступеньки».
- Причины: недостаточная жёсткость системы СПИД, резонансные колебания, биение шпинделя.
- Меры: минимизировать вылет инструмента, использовать фрезы с неравномерным шагом зубьев, применить демпфирующие оправки, изменить частоту вращения для ухода от резонанса, проверить балансировку шпинделя и устранить биение.
Задиры
- Признаки: глубокие царапины и борозды в направлении подачи.
- Причины: затупление режущей кромки или наростообразование на пластичных материалах.
- Меры: заменить или переточить фрезу, скорректировать режимы (снизить подачу, оптимизировать скорость), использовать износостойкие покрытия.
Заусенцы
- Признаки: микровыступы, грат на кромках.
- Причины: слишком агрессивная глубина резания в сложных зонах, неэффективное стружкоудаление.
- Меры: пересмотреть стратегию в пользу трохоидальной или адаптивной, применить фрезы с полированной стружечной канавкой, обеспечить обильную подачу СОЖ.
Прижоги
- Признаки: локальные изменения цвета, микротрещины, снижение твёрдости поверхностного слоя.
- Причины: перегрев из-за недостаточного охлаждения или чрезмерно низкой подачи, когда трение преобладает над резанием.
- Меры: увеличить подачу на 10–15%, улучшить подачу СОЖ под давлением, подобрать инструмент с теплостойким покрытием (TiAlN, AlCrN).
Отклонения геометрии
- Признаки: несоответствие радиусов, углов, нарушение плавности кривых.
- Причины: ошибки в CAM-программе, неточная калибровка кинематики станка, упругая или термическая деформация заготовки.
- Меры: тщательно симулировать траекторию, провести калибровку 5-осевой кинематики, усилить закрепление, для тонкостенных деталей применить поэтапное снятие припуска и контролировать тепловой режим.
Столкновения
- Признаки: вмятины, сколы от удара инструментом или держателем.
- Причины: неучтённые пересечения движений, неверные габариты заготовки в CAM.
- Меры: обязательная верификация и симуляция обработки в виртуальной среде, точное задание всех геометрических и кинематических ограничений.
Примеры применения ЧПУ-фрезерования криволинейных поверхностей в пресс-формах и аэрокосмических деталях
Наиболее жёсткие требования к точности и качеству криволинейных поверхностей предъявляются в инструментальном производстве и авиационно-космической отрасли, где функциональность изделия напрямую зависит от геометрии.
Пресс-формы и штампы
Изготовление формообразующих элементов (матриц, пуансонов, вставок) сопряжено с обработкой глубоких полостей сложной конфигурации, каналов охлаждения переменного сечения, знаковых элементов с плавными сопряжениями. Типовые решения:
- черновая выборка основной полости адаптивной стратегией с торроидальной фрезой Ø12 мм, R2 мм;
- чистовая обработка сферической фрезой Ø3 мм по эквидистантной стратегии со сглаживанием траектории (Ra 0,8 мкм);
- для глубоких узких каналов — коническая сферическая фреза с углом 6° и радиусом кончика 0,5 мм, обработка в режиме «3+2» либо одновременной 5-осевой обработкой с наклоном шпинделя для обеспечения доступа и постоянства скорости резания.
Аэрокосмические детали
Критичными являются аэродинамические профили лопаток турбин и компрессоров, где помимо сложной закрученной геометрии предъявляются требования по шероховатости Ra ≤ 0,4 мкм и точности пера в пределах ±0,05 мм. Технология включает:
- получистовую лепестковую обработку (flank milling) концевыми радиусными фрезами с ориентацией вдоль линейчатой образующей;
- финишную точечную обработку сферической фрезой с наклоном 12° от нормали, что исключает нулевую скорость в центре и позволяет получить зеркальную поверхность;
- постоянный контроль вибраций с помощью мониторинга мощности шпинделя и вибродатчиков.
Для силовых элементов планера (стрингеры, шпангоуты, интегральные панели) фрезерование позволяет выполнить облегчающие карманы и сложные контуры при сохранении высоких прочностных характеристик. Крупногабаритные детали обрабатываются на портальных 5-осевых центрах с длинномерными оправками, жёсткость которых обеспечивается минимальным вылетом и применением демпфирующих устройств.
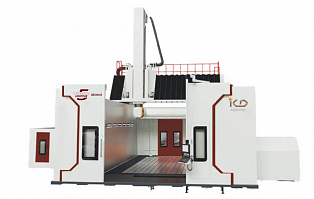
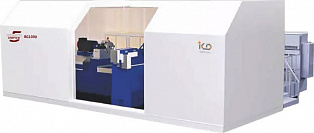
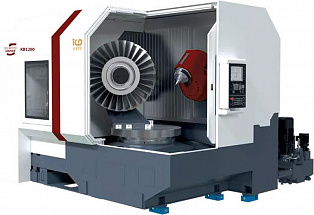
Видео: 5-осевые токарные и фрезерные обрабатывающие центры UNIFIVE с русифицированной системой ЧПУ, в том числе для фрезерования криволинейных поверхностей
Эффективное фрезерование криволинейных поверхностей на станках с ЧПУ базируется на глубоком понимании геометрических особенностей детали, рациональном сочетании черновых и чистовых стратегий, грамотном подборе инструмента и расчёте режимов с поправкой на локальную кривизну. Применение методов трохоидальной и адаптивной обработки, эквидистантных и спиральных чистовых проходов, а также возможностей 5-осевой кинематики позволяет достичь высоких показателей точности (до ±0,005 мм) и шероховатости (Ra 0,4 мкм) при сохранении производительности. Непрерывный контроль состояния инструмента и параметров процесса, верификация программ и системный подход к устранению дефектов обеспечивают стабильность и повторяемость результатов. Постоянное совершенствование CAM-алгоритмов и инструментальных материалов открывает дальнейшие резервы повышения эффективности обработки сложной пространственной геометрии.
|
Спросить или записаться на курсы
|
Заказать услугу
|