Содержание
- Значение оснастки в обработке на станках с ЧПУ
- Классификация оснастки для фрезерных станков с ЧПУ
- Зажимная оснастка для фрезерных станков с ЧПУ
- Вспомогательный инструмент для крепления фрез на станках с ЧПУ
- Делительные и поворотные устройства для фрезерных станков с ЧПУ
- Делительные устройства: назначение и типы
- Специальная и модульная оснастка для фрезерных станков с ЧПУ
- Модульная оснастка: принцип и типы
- Критерии выбора оснастки для фрезерного станка с ЧПУ
- Современные тенденции в развитии оснастки для ЧПУ
Фрезерный станок с ЧПУ — это сложная техническая система, где результат обработки определяется не только мощностью шпинделя и качеством системы управления, но и тем, что соединяет инструмент со станком и заготовку — столом. Оснастка выполняет роль связующего звена: именно она передаёт крутящий момент, обеспечивает точность базирования, гасит вибрации и в конечном счёте определяет, будет ли деталь изготовлена в допуске или уйдёт в брак. Ниже — систематизированный обзор видов оснастки для фрезерных станков с ЧПУ, её назначения и критериев выбора.
Значение оснастки в обработке на станках с ЧПУ
Роль оснастки в металлообработке часто недооценивают, концентрируя внимание на самом станке и режущем инструменте. Между тем, именно оснастка замыкает систему «станок — приспособление — инструмент — деталь» (СПИД) и во многом определяет её жёсткость, точность и производительность.
Ключевые значения оснастки сводятся к следующему.
- Обеспечение точности и повторяемости. Качественная оснастка минимизирует биение и погрешности установки. Например, термозажимные патроны и оправки HSK дают биение в пределах 0,003–0,005 мм, что критично для чистовой обработки и деталей с мелкими допусками.
- Жёсткость системы СПИД. Чем выше жёсткость, тем меньше вибрации и прогибы, тем стабильнее шероховатость и геометрия. Сюда входят люнеты для длинных валов, модульные крепёжные системы, антивибрационные оправки.
- Сокращение вспомогательного времени. Быстросменные патроны, приводные блоки револьверной головки, автоматизированные зажимы позволяют выполнять многооперационные циклы без ручной переналадки.
- Расширение технологических возможностей. Приводная оснастка, расточные системы, угловые головки и адаптеры PSC/BT превращают стандартный фрезерный станок в многофункциональный обрабатывающий центр.
- Поддержка сложных и нежёстких деталей. Мембранные патроны, планшайбы с прихватами, люнеты и специальные приспособления позволяют обрабатывать тонкостенные, несимметричные и длинные заготовки без деформаций.
- Безопасность и защита оборудования. Надёжная фиксация исключает проворот или выпадение заготовки, снижает риск столкновений и ударных нагрузок на шпиндель.
Классификация оснастки для фрезерных станков с ЧПУ
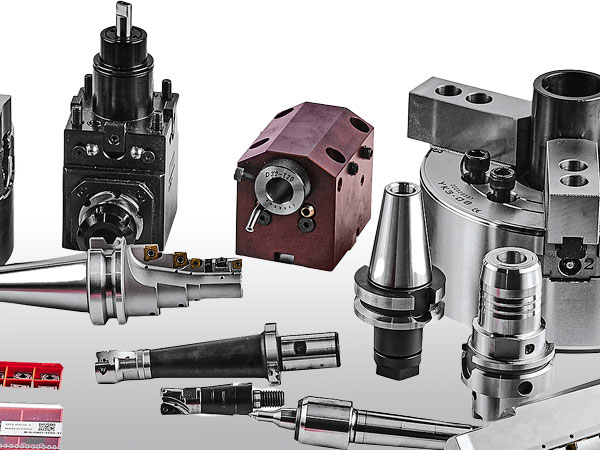
Всю оснастку для фрезерных станков с ЧПУ можно разделить на несколько крупных групп по функциональному назначению. Ниже — их краткая характеристика.
Оснастка для крепления инструмента (инструментальная оснастка)
Эта группа отвечает за передачу крутящего момента от шпинделя к режущему инструменту, минимизацию биения и обеспечение жёсткости установки.
По типу соединения со шпинделем:
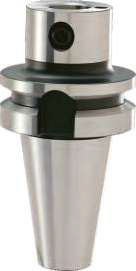
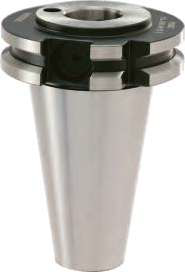
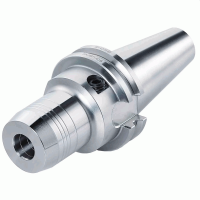
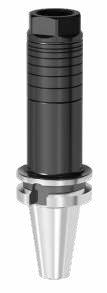
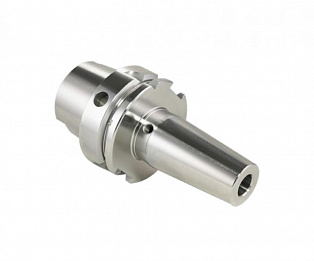
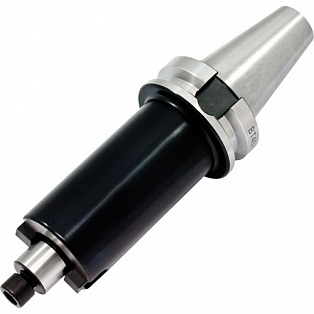
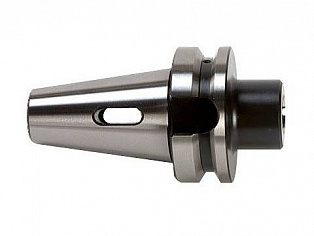
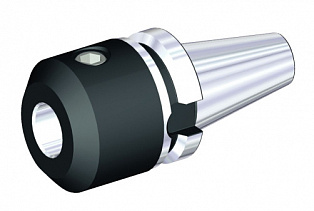
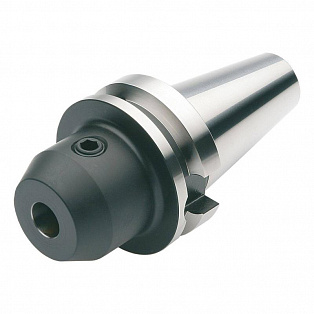
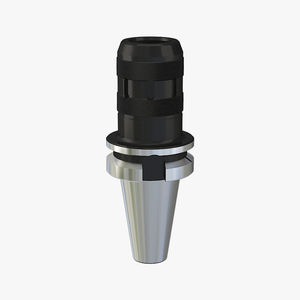
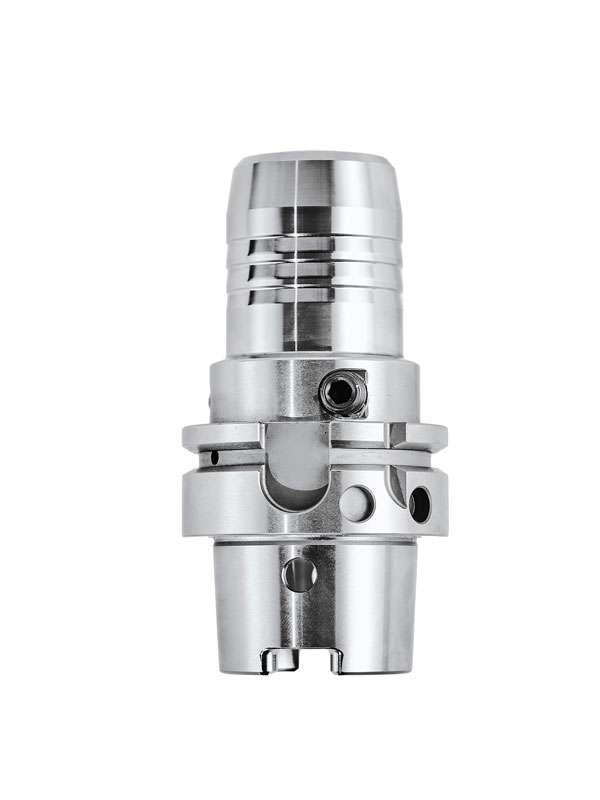
- Конусные держатели (BT, BBT, HSK). BT (MAS 403 BT) — классика для универсальных фрезерных центров; BBT — двойной контакт (по конусу и фланцу) для повышенной жёсткости; HSK (DIN 69893) — для высокоскоростной обработки и высоких требований к биению.
- Цилиндрические хвостовики с цанговым зажимом (ER, OZ). ER — наиболее распространённый стандарт; даёт хорошее соотношение точности и универсальности. Биение обычно в пределах 0,005–0,01 мм при качественной цанге.
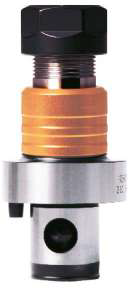
- Термозажимные патроны для станков с ЧПУ. Обеспечивают минимальное биение (часто ≤ 0,003 мм) и высокую жёсткость за счёт посадки «горячим» методом. Востребованы при чистовой обработке и работе с длинными вылетами.
- Гидропластовые патроны. Демпфируют вибрации, удобны для получистовой и чистовой обработки с умеренными вылетами. Биение составляет 0,002–0,003 мм за счёт равномерного гидравлического давления.
По назначению и конструкции:
- Оправки для насадных фрез (торцевых, дисковых). Имеют посадочное отверстие и шпонку, передают высокий крутящий момент. Часто идут с балансировкой и внутренним подводом СОЖ.
- Патроны Weldon. Для инструмента с лыской; обеспечивают высокую жёсткость, но уступают по биению (обычно до 10 мкм). Применяются для черновых и силовых операций.
- Антивибрационные оправки. С демпфером внутри. Применяются при больших вылетах и обработке глубоких карманов, снижают риск дробления и поломки инструмента.
- Удлинители и переходники (в т.ч. BT–PSC, PSC‑серии). Позволяют использовать инструмент с другим типом хвостовика и увеличивать вылет; требуют учёта жёсткости и балансировки.
Оснастка для закрепления заготовки (станочные приспособления)
Эта группа отвечает за точность базирования, жёсткость фиксации и повторяемость установа.
Базовые типы:
- Механические тиски (обычные, прецизионные, поворотные). Прецизионные тиски обеспечивают параллельность и минимальное биение; поворотные — для 4-й оси.
- Столы с Т-пазами и прижимы. Универсальное решение для крупных и нестандартных деталей; требует ручной настройки, но гибко масштабируется.
- Вакуумные столы. Для тонких листовых заготовок, алюминиевых панелей, композитов; обеспечивают равномерный прижим без деформации.
- Магнитные и электромагнитные плиты. Для стальных деталей; позволяют быстро менять заготовки и вести обработку с нескольких сторон без переустановки.
- Модульные крепёжные системы (на базе базовых плит и комплектов прижимов). Дают высокую повторяемость и сокращение времени наладки.
- Специализированные приспособления (кассеты, ложементы, кондукторы). Под серийное производство; обеспечивают максимальную повторяемость.
Дополнительные элементы: установочные пальцы, упоры, призмы — для точного позиционирования; прижимы разной формы — под геометрию детали и направление сил резания.
Оснастка для расширения технологических возможностей
Позволяет выполнять на фрезерном станке операции, выходящие за рамки стандартного фрезерования.
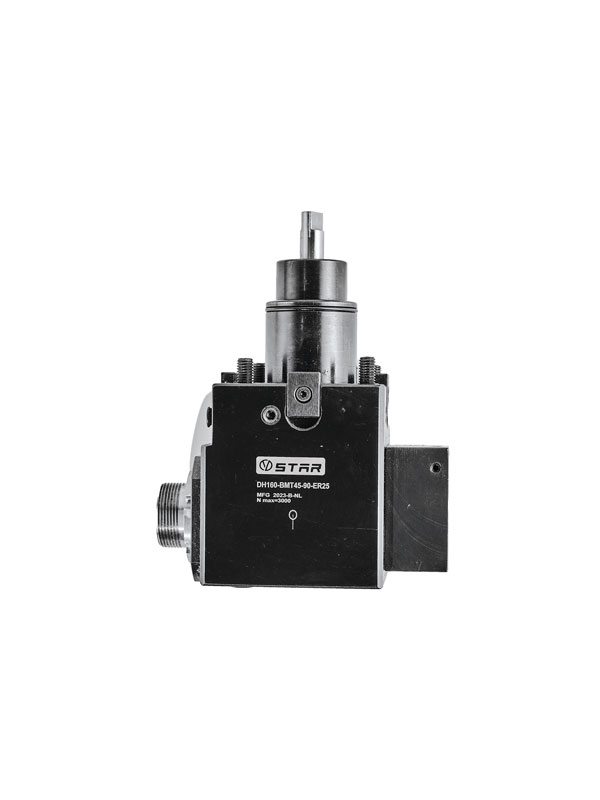
- Приводные инструментальные блоки. Дают возможность фрезеровать, сверлить и нарезать резьбу вне оси шпинделя.
- Угловые головки и редукторные насадки. Для обработки труднодоступных карманов, наклонных плоскостей и отверстий под углом без переориентации детали.
- Делительные головки и поворотные столы (4-я и 5-я оси). Позволяют вести 4- и 5-осевую обработку, сокращая количество установов и повышая точность взаимного расположения поверхностей.
- Расточные системы (микрорасточка, модульные расточные головки). Для высокоточной обработки отверстий с жёсткими допусками; часто комплектуются микрометрической настройкой диаметра.
Оснастка для контроля, настройки и автоматизации
Критична для серийного производства и встраивания в автоматические линии.
- Пресеттеры (настройка инструмента вне станка). Позволяют заранее выставить вылет и диаметр инструмента, сократить время наладки и исключить ошибки оператора. Автоматические пресеттеры позволяют сократить время настройки до 50%.
- Датчики контакта (щупы) для привязки заготовки и контроля размеров. Автоматизируют определение нулевой точки и измерение деталей прямо на станке.
- Системы автоматической смены инструмента (ATC) и магазины. Увеличивают автономность работы и производительность.
- Системы подачи СОЖ (форсунки, адаптеры для внутреннего подвода). Влияют на стойкость инструмента и качество поверхности.
- Системы контроля усилия зажима и состояния инструмента. Позволяют отслеживать износ и поломки в реальном времени.
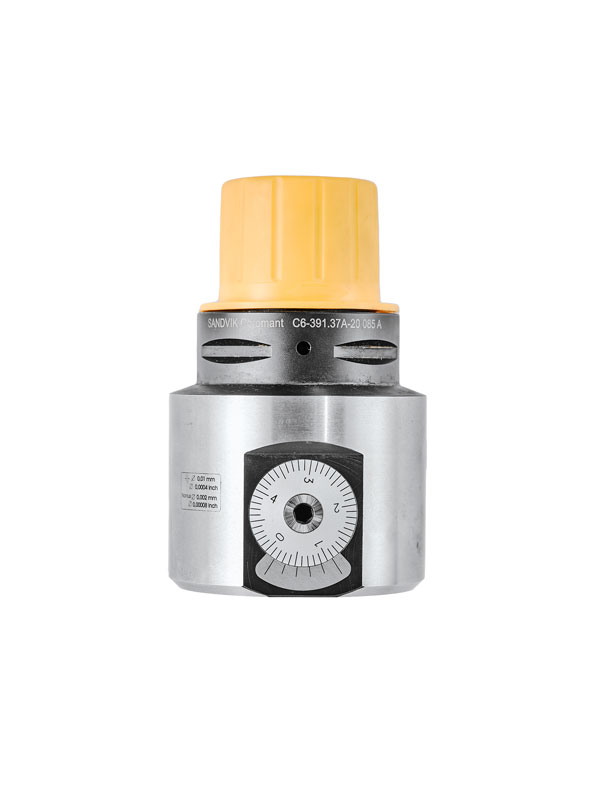
Для наглядности сведём основные типы оснастки и их ключевые параметры в таблицу.
Таблица 1. Типы оснастки и ключевые параметры
| Тип оснастки | Примеры | Ключевые параметры | Основное применение |
|---|---|---|---|
| Конусные держатели | BT40, BBT40, HSK-A63 | Биение, жёсткость, внутренний подвод СОЖ | Универсальное и высокоскоростное фрезерование |
| Термопатроны | SF‑серия | Биение ≤ 0,003 мм, жёсткость | Чистовая обработка, длинные вылеты |
| Прецизионные тиски | Гидравлические/механические | Параллельность, усилие зажима | Точная фиксация, повторяемость |
| Модульные крепёжные системы | Базовые плиты + прижимы | Время наладки, повторяемость | Серийное производство, 5S |
| Антивибрационные оправки | С демпфером | Длина вылета, подавление вибраций | Глубокие карманы, тонкостенные детали |
| Поворотные столы (4/5‑я ось) | Делительные, ЧПУ‑столы | Точность позиционирования | Обработка под углом, сокращение установов |
| Пресеттеры | Настольные/автоматические | Точность вылета, повторяемость | Сокращение наладки, автоматизация |
Зажимная оснастка для фрезерных станков с ЧПУ
Зажимная оснастка делится на две большие категории: для инструмента и для заготовки. Обе решают схожие задачи — надёжное удержание, точное позиционирование и повторяемость, — но применительно к разным объектам.
Зажимная оснастка для инструмента
Её задача — надёжно удерживать режущий инструмент, передавать крутящий момент, минимизировать биение и вибрации, обеспечивать повторяемость установки.
Основные типы:
- Цанговые патроны (ER, OZ). Наиболее универсальные решения для концевых фрез и свёрл с цилиндрическим хвостовиком. ER (по DIN 6499) даёт биение в пределах 0,005–0,01 мм при качественной цанге. Применение: получистовая и чистовая обработка, средние вылеты.
- Термозажимные патроны. За счёт теплового расширения/сжатия обеспечивают посадку с минимальным зазором. Биение часто ≤ 0,003 мм, высокая жёсткость. Применение: чистовая обработка, длинные вылеты, высокие требования к шероховатости и допускам.
- Гидропластовые патроны. Равномерный обжим хвостовика жидкостью, демпфирование вибраций, биение порядка 0,002–0,003 мм. Применение: получистовые и чистовые операции с умеренными вылетами, чувствительные к вибрациям операции.
- Патроны Weldon. Для инструмента с лыской; обеспечивают высокую передачу крутящего момента, но уступают по биению (обычно до 10 мкм). Применение: черновые и силовые операции, корпусные фрезы.
- Оправки для насадных фрез (FMB, ISO‑фланцы). Жёсткая посадка по торцу и отверстию, шпонка передаёт момент. Часто имеют внутренний подвод СОЖ и балансировку. Применение: торцовое фрезерование, большие диаметры, высокие съёмы металла.
- Антивибрационные оправки. Внутри — демпфирующий элемент, снижающий колебания при больших вылетах. Применение: глубокие карманы, обработка тонкостенных элементов.
Ключевые параметры для выбора: биение, жёсткость, передача крутящего момента, внутренний подвод СОЖ, балансировка.
Зажимная оснастка для заготовки
Её задача — обеспечить точное базирование, надёжное удержание под силами резания и повторяемость установа.
Основные типы:
- Механические тиски (обычные, прецизионные, поворотные). Прецизионные тиски имеют повышенную параллельность и меньшее биение; поворотные реализуют 4-ю ось. Применение: прямоугольные и призматические детали, мелкосерийное и среднесерийное производство.
- Столы с Т-пазами и прижимы. Универсальное решение для крупных и нестандартных деталей. Применение: единичное и мелкосерийное производство, крупные корпусные детали.
- Вакуумные столы. Равномерный прижим по всей площади, минимальное усилие на локальные зоны. Применение: тонкие листы, алюминиевые панели, композиты.
- Магнитные и электромагнитные плиты. Быстрый прижим стальных деталей без механических прижимов. Применение: стальные пластины, операции с несколькими сторонами без переустановки.
- Модульные крепёжные системы (базовые плиты, прижимы, упоры). Высокая повторяемость, быстрая переналадка. Применение: серийное производство, частая смена номенклатуры.
- Специализированные приспособления (ложементы, кассеты, кондукторы). Максимальная повторяемость и минимальное время установа. Применение: крупносерийное производство.
Критические факторы при выборе: усилие зажима (должно превышать силы резания с запасом, но не деформировать деталь), повторяемость позиционирования, совместимость с рабочей зоной станка, возможность подвода СОЖ и контроля размеров без снятия детали.
Таблица 2. Зажимная оснастка: типы, параметры, применение
| Группа | Тип оснастки | Ключевые параметры | Основное применение | Влияние на режимы и экономику |
|---|---|---|---|---|
| Инструмент | Цанговый патрон ER | Биение 0,005–0,01 мм, универсальность | Получистовая/чистовая обработка | Баланс точности и стоимости, хорошая стойкость инструмента |
| Инструмент | Термозажимной патрон | Биение ≤ 0,003 мм, высокая жёсткость | Чистовая обработка, длинные вылеты | Позволяет более агрессивные режимы, повышает качество поверхности |
| Инструмент | Гидропластовой патрон | Демпфирование, биение ~0,002–0,003 мм | Получистовые/чистовые операции | Снижает вибрации, увеличивает стойкость инструмента |
| Инструмент | Weldon‑патрон | Высокий крутящий момент | Черновая обработка, корпусные фрезы | Подходит для больших съёмов, менее критичен к микронной точности |
| Заготовка | Прецизионные тиски | Параллельность, усилие зажима | Точные детали, повторяемые партии | Сокращает брак, повышает стабильность размеров |
| Заготовка | Модульная крепёжная система | Повторяемость, время переналадки | Серийное производство | Снижает вспомогательное время, улучшает экономику операции |
| Заготовка | Вакуумный стол | Равномерность прижима, минимальная деформация | Тонкие листы, алюминиевые панели | Исключает вмятины, позволяет обрабатывать чувствительные поверхности |
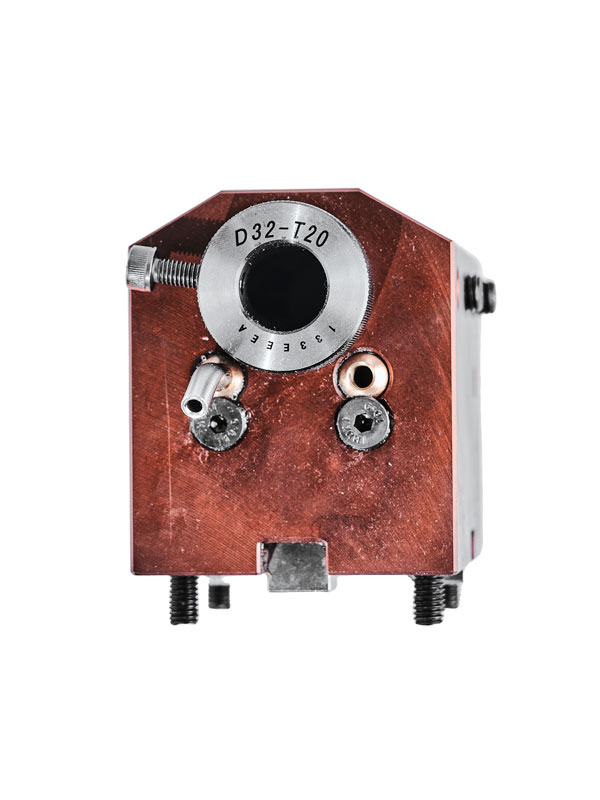
Вспомогательный инструмент для крепления фрез на станках с ЧПУ
Выбор вспомогательного инструмента напрямую зависит от типа фрезы и способа её крепления. Рассмотрим основные комбинации.
Для концевых фрез (цилиндрический хвостовик):
- Цанговые патроны (ER, OZ). Самый массовый вариант. ER (по DIN 6499) даёт биение 0,005–0,01 мм при качественной цанге. Назначение: получистовая и чистовая обработка, универсальные операции.
- Термозажимные патроны. Посадка за счёт теплового расширения; биение ≤ 0,003 мм, высокая жёсткость. Назначение: чистовая обработка, длинные вылеты.
- Гидропластовые патроны. Равномерный обжим жидкостью, демпфирование вибраций; биение 0,002–0,003 мм. Назначение: операции, чувствительные к вибрациям.
- Патроны Weldon. Фиксация винтами через лыску на хвостовике; высокий крутящий момент, но большее биение (до 10 мкм). Назначение: черновые и силовые операции.
Для насадных (корпусных) фрез:
- Оправки с посадкой по отверстию и шпонке (FMB, ISO‑фланцы). Жёсткая передача момента, часто с балансировкой и внутренним подводом СОЖ. Назначение: торцовое фрезерование больших диаметров.
- Оправки BT‑FM, BT‑FMB. Стандартные решения под конус BT; FM — с центральным болтом и лысками для удобства смены. Назначение: серийное торцовое фрезерование.
Вспомогательные элементы и переходные решения:
- Переходные втулки и адаптеры (в т. ч. BT–PSC, PSC‑серии). Позволяют использовать инструмент с другим типом хвостовика, увеличивают вылет.
- Удлинители и наращиваемые оправки. Дают доступ к глубоким карманам и сложным полостям.
- Антивибрационные оправки (с демпфирующим элементом внутри). Снижают риск дробления при больших вылетах (L/D > 4–5).
- Гайки, штревели, ключи и калибровочные кольца. Обеспечивают правильную затяжку и контроль вылета.
Ключевые параметры для выбора:
- Биение (радиальное). Для чистовых операций критично ≤ 0,005 мм; для черновых допустимо до 0,02–0,03 мм.
- Жёсткость системы. Влияет на допустимые глубину резания и подачу.
- Передача крутящего момента. Критична для черновых операций и больших диаметров фрез.
- Внутренний подвод СОЖ. Повышает стойкость инструмента и качество обработки.
- Балансировка. Особенно важна на высоких оборотах (≥ 12–15 тыс. об/мин).
- Вылет и L/D. Чем больше вылет, тем выше риск вибраций.
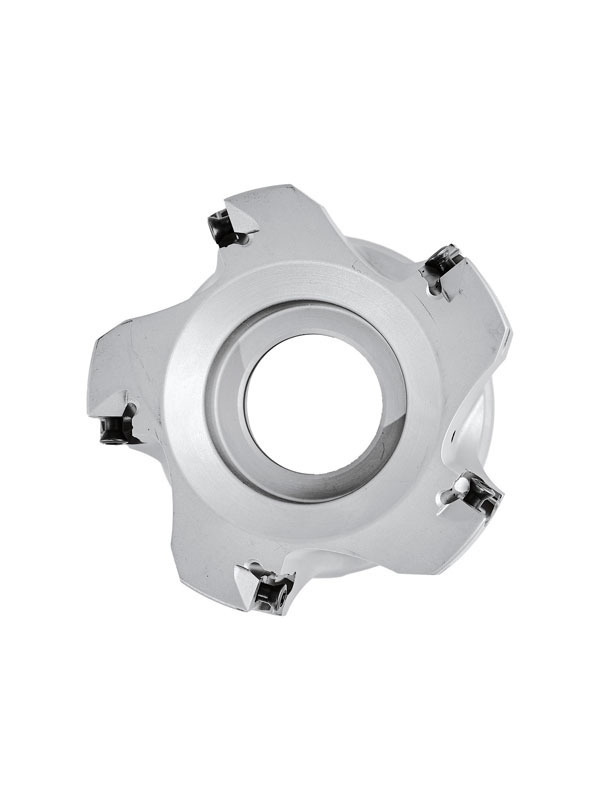
Таблица 3. Вспомогательный инструмент: типы, параметры, применение
| Тип оснастки | Примеры | Ключевые параметры | Основное применение | Влияние на режимы и экономику |
|---|---|---|---|---|
| Цанговый патрон ER | ER32, ER40 | Биение 0,005–0,01 мм, универсальность | Получистовая/чистовая обработка | Баланс точности и стоимости |
| Термозажимной патрон | SF‑серия | Биение ≤ 0,003 мм, высокая жёсткость | Чистовая обработка, длинные вылеты | Позволяет более агрессивные режимы |
| Гидропластовой патрон | С демпфированием | Биение ~0,002–0,003 мм, гашение вибраций | Получистовые/чистовые операции | Снижает вибрации, увеличивает стойкость |
| Патрон Weldon | Для инструмента с лыской | Высокий крутящий момент | Черновая обработка, корпусные фрезы | Подходит для больших съёмов |
| Оправка FMB/BT‑FMB | FMB32, BT‑FM | Жёсткая посадка, шпонка, подвод СОЖ | Торцовое фрезерование, большие диаметры | Стабильная работа на высоких нагрузках |
| Антивибрационная оправка | С демпфером | Подавление вибраций, контроль L/D | Глубокие карманы, тонкостенные детали | Исключает дробление |
Делительные и поворотные устройства для фрезерных станков с ЧПУ
Делительные и поворотные устройства расширяют кинематические возможности станка, позволяя обрабатывать детали с нескольких сторон за один установ.
Делительные устройства: назначение и типы
Делительные устройства обеспечивают поворот заготовки на точно заданный угол с последующей фиксацией. Их применяют, когда нужно выполнить ряд одинаковых операций по окружности (фрезерование граней, пазов, зубьев, сверление отверстий) без переустановки детали.
Основные типы:
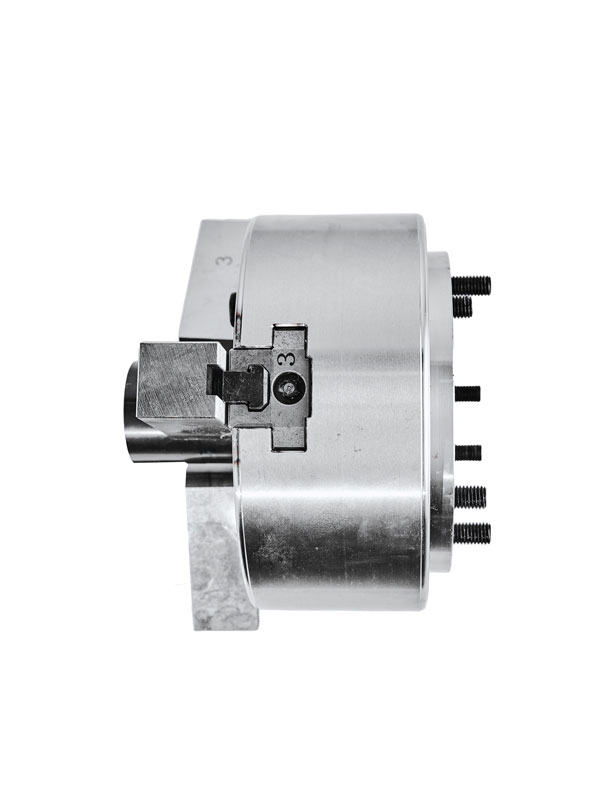
- Универсальные делительные головки (УДГ). Классическое решение на базе червячного редуктора (обычно передаточное отношение 1:40). Позволяют выполнять простое, дифференциальное и непрерывное деление. Применение: мелкосерийное производство, нарезание зубьев методом копирования.
- Делительные столы с ручным или механическим приводом. Упрощённые варианты для ограниченного набора углов. Применение: единичное производство, ремонтные операции.
- Поворотные устройства с ЧПУ‑управлением (4‑я ось). Интегрируются в систему ЧПУ, управляются через G‑коды, обеспечивают высокую повторяемость. Применение: серийное производство, сложные контуры.
Ключевые параметры: передаточное отношение, дискретность поворота, точность позиционирования, усилие зажима, возможность наклона оси.
Поворотные столы и 4‑/5‑осевые поворотные устройства
Это полноценные дополнительные оси, которые встраиваются в рабочую зону фрезерного станка и управляются системой ЧПУ.
По конструкции и функционалу:
- Горизонтальные поворотные столы (ось A или B). Заготовка вращается вокруг горизонтальной оси. Применение: фрезерование торцов, пазов и отверстий с разных сторон детали за один установ, обработка тел вращения.
- Наклонно‑поворотные столы (оси A+C или B+C). Обеспечивают одновременный наклон и вращение, реализуя полноценную 5‑осевую обработку. Применение: сложные корпусные детали, лопатки, пресс‑формы.
- Компактные поворотные модули (для паллетных систем). Рассчитаны на работу в составе автоматических линий. Применение: автоматизированные участки, серийное производство.
Точность поворотных столов ЧПУ достигается за счёт жёсткости механики и прецизионного контроля положения. Дискретность вращения составляет 0,001°.
Преимущества в контексте ЧПУ: сокращение числа переустановок, возможность вести обработку под углом без использования угловых головок, непрерывная 5‑осевая обработка.
Влияние на режимы резания и экономику: поворотные столы с прямым приводом и роликовыми опорами дают минимальное биение и высокую жёсткость — это позволяет ставить более агрессивные подачи и глубины. Повторяемость позиционирования в пределах нескольких угловых секунд критична для серийного производства.
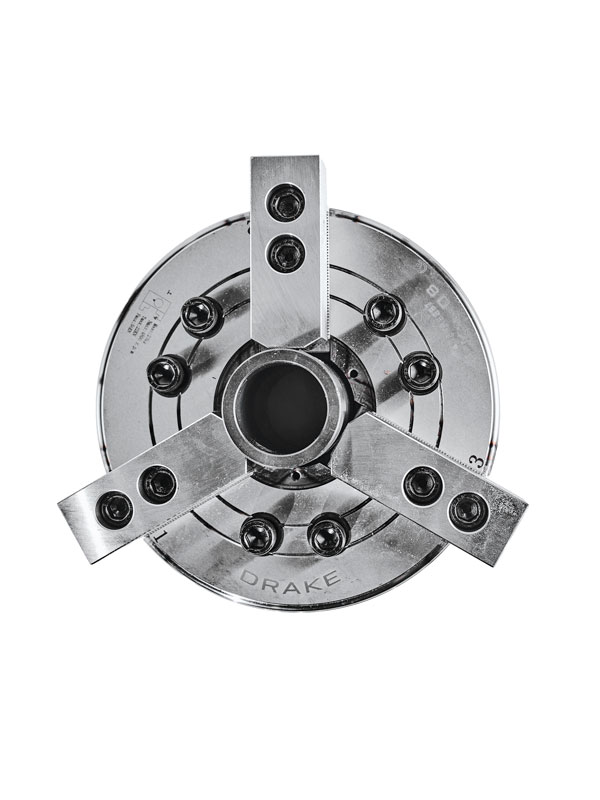
Таблица 4. Делительные и поворотные устройства: параметры и применение
| Тип устройства | Примеры | Ключевые параметры | Основное применение | Влияние на режимы и экономику |
|---|---|---|---|---|
| Универсальная делительная головка (УДГ) | УДГ‑Д, аналоги зарубежных брендов | Передаточное отношение 1:40, точность деления | Нарезание зубьев, многогранники | Гибкость при малых сериях, низкая стоимость |
| Поворотный стол с ЧПУ (ось A) | Горизонтальные столы под паллету | Точность позиционирования ≤ 10″, жёсткость | Обработка фланцев, валов | Сокращение переустановок, стабильное качество |
| Наклонно‑поворотный стол (A+C / B+C) | 5‑осевые столы для фрезерных центров | Точность ≤ 5–8″, высокая жёсткость | Сложные корпусные детали, пресс‑формы | Возможность 5‑осевой обработки, снижение брака |
| Компактный модуль для паллетной системы | Модули под стандартные паллеты | Стандартизованное крепление, быстрая смена | Автоматизированные участки | Минимизация времени переналадки |
Специальная и модульная оснастка для фрезерных станков с ЧПУ
Модульная оснастка: принцип и типы
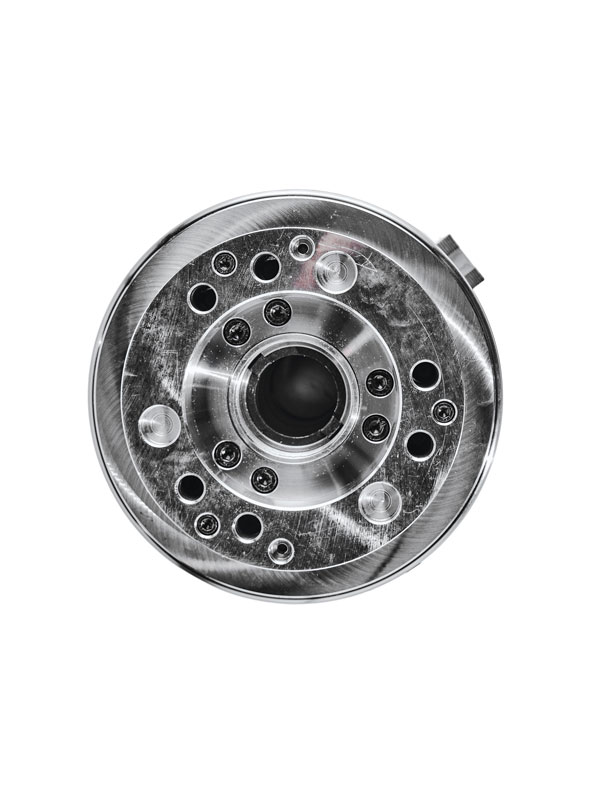
Модульная оснастка — это системы, собираемые из стандартизованных элементов (базовые плиты, прижимы, упоры, шпильки, гайки, втулки) под конкретную задачу. По сути, это «конструктор», который позволяет быстро формировать схему базирования и зажима без изготовления уникальных приспособлений.
Основные компоненты модульных систем:
- Базовые плиты с сеткой отверстий/Т‑пазов и прецизионной плоскостью. Служат фундаментом для сборки.
- Прижимы разной формы и длины (ступенчатые, Г‑образные, прямые) — для прижима заготовки сверху/сбоку с учётом направления сил резания.
- Установочные элементы: упоры, призмы, пальцы, базовые линейки — для точного позиционирования и повторяемости.
- Крепёжная фурнитура: шпильки, Т‑гайки, быстрозажимные винты, гидрозажимы — для фиксации и регулировки усилия.
- Адаптеры и переходники под разные типы столов и паллет — для интеграции в автоматические линии.
Ключевые типы модульных решений:
- Универсально‑сборные приспособления (УСП) — классические комплекты для мелко‑ и среднесерийного производства. Позволяют собирать десятки конфигураций из одного набора.
- Паллетные модульные системы — под автоматизированные участки и роботизированную загрузку. Имеют стандартизованные посадочные места.
- Быстросменные кассеты и ложементы — для серийного выпуска деталей со схожей геометрией.
Практические преимущества для ЧПУ‑производства:
- Повторяемость и стабильность качества. Базирование от одних и тех же базовых элементов снижает разброс размеров между деталями в партии.
- Сокращение времени наладки. Сборку типовой схемы можно выполнить за 10–30 минут вместо дней на проектирование и изготовление спецприспособления.
- Гибкость под номенклатуру. Один комплект оснастки закрывает множество деталей за счёт комбинаторики элементов.
- Совместимость с системой 5S. Стандартизованные компоненты удобно маркировать, хранить и инвентаризировать.
- Интеграция с автоматизацией. Модульные паллетные системы позволяют вести безлюдную обработку, быструю смену паллет и контроль привязки щупами.
Специальная оснастка: назначение и типы
Специальная оснастка проектируется и изготавливается под конкретную деталь или операцию. Её цель — максимально сократить вспомогательное время, обеспечить жёсткость и точность именно для этого изделия.
Основные типы:
- Кассеты и ложементы с контурными гнёздами под деталь. Обеспечивают мгновенную установку «в размер» без выверки.
- Кондукторные плиты с направляющими втулками — для сверления/фрезерования повторяющихся отверстий с высокой точностью.
- Специализированные тиски и зажимы под несимметричные или тонкостенные детали (с мягкими накладками, мембранным прижимом).
- Опорно‑зажимные системы с дополнительными опорами и демпфирующими элементами — для нежёстких деталей.
Практические преимущества: максимальная производительность в серии, высокая точность и стабильность, возможность вести обработку на более агрессивных режимах. Минус — высокая стоимость проектирования и изготовления; окупается только при больших объёмах выпуска.
Таблица 5. Модульная и специальная оснастка: типы, параметры, применение
| Тип оснастки | Примеры | Ключевые параметры | Основное применение | Влияние на режимы и экономику |
|---|---|---|---|---|
| Модульная базовая плита + прижимы | УСП‑системы, паллетные плиты | Точность плоскости, сетка отверстий | Мелко‑ и среднесерийное производство | Сокращает время наладки, повышает стабильность |
| Быстросменная кассета/ложемент | Кассеты под типовые детали | Точность гнёзд, усилие прижима | Серийное производство | Минимизирует время установа |
| Кондукторная плита | Плита с втулками под отверстия | Точность отверстий, жёсткость | Сверление/фрезерование повторяющихся отверстий | Повышает точность, снижает брак |
| Спецтиски с мембранным прижимом | Для тонкостенных деталей | Равномерность прижима, мягкие накладки | Тонкостенные, несимметричные детали | Исключает деформации |
| Опорно‑зажимная система с демпфером | Для нежёстких заготовок | Жёсткость, гашение вибраций | Длинные, тонкостенные детали | Позволяет вести обработку без дробления |
Критерии выбора оснастки для фрезерного станка с ЧПУ
Выбор оснастки — многокритериальная задача. Ниже — основные факторы, которые следует учитывать.
Технические характеристики станка
Отправная точка: оснастка должна быть совместима со станком по геометрии, кинематике и мощности.
- Тип шпиндельного интерфейса. BT, HSK, CAT, PSC (Capto) — определяет доступный тип держателей и адаптеров. HSK предпочтителен для высоких оборотов и жёстких допусков; BT — универсальное решение для среднескоростных станков.
- Максимальные обороты шпинделя. При оборотах свыше 12–15 тыс. об/мин критичны балансировка оснастки и тип зажима.
- Размеры рабочей зоны. Высота, вылет и габариты оснастки не должны приводить к столкновениям и ограничивать ходовые оси.
- Мощность и крутящий момент шпинделя. Для мощных станков нужны оснастка и оправки с высокой передачей момента; для высокоскоростных — акцент на балансировку и минимальное биение.
- Наличие 4‑й/5‑й оси. Если станок оснащён поворотным столом, оснастка должна учитывать массу, габариты и посадочные места паллеты.
- Подвод СОЖ. Внутренний подвод требует соответствующих держателей с каналами и уплотнениями.
Характеристики обрабатываемого материала
Материал заготовки напрямую определяет требования к жёсткости, типу зажима и режимам.
Таблица 6. Требования к оснастке в зависимости от материала
| Материал | Ключевые требования к оснастке | Рекомендуемые решения |
|---|---|---|
| Алюминий, цветные сплавы | Высокие обороты, хорошая балансировка, минимальное биение | Термозажим, HSK, вакуумные столы для листовых заготовок |
| Конструкционная сталь | Высокая жёсткость, передача крутящего момента, внутренний подвод СОЖ | Weldon, шпоночные оправки, мощные тиски |
| Нержавеющая сталь, жаропрочные сплавы | Максимальная жёсткость системы СПИД, антивибрационные решения | Антивибрационные оправки, гидропатроны, спецприспособления |
| Чугун | Жёсткий зажим, защита от стружки | Магнитные плиты, механические тиски с защитой направляющих |
| Композиты, пластик | Мягкий равномерный прижим без деформации | Вакуумные столы, прижимы с мягкими накладками |
Тип и геометрия детали
- Габариты и масса заготовки. Определяют тип приспособления (тиски, Т‑пазы, планшайба, вакуум) и несущую способность базовой плиты.
- Жёсткость детали. Тонкостенные и нежёсткие заготовки требуют равномерного прижима (вакуум, мембранные патроны) и дополнительных опор (люнеты).
- Базовые поверхности. Наличие плоских баз, отверстий под пальцы, цилиндрических участков для призм — определяет схему базирования.
- Количество обрабатываемых сторон. Если нужна обработка с 4–5 сторон — поворотные столы или модульные кассеты.
- Допуски и требования к шероховатости. Жёсткие допуски (±0,01 мм и менее) требуют термозажимных или гидропластовых патронов, прецизионных тисков.
Тип и параметры операции
Таблица 7. Приоритетные критерии выбора оснастки в зависимости от операции
| Тип операции | Приоритетные критерии выбора оснастки |
|---|---|
| Черновое фрезерование | Крутящий момент, жёсткость зажима, отвод стружки |
| Чистовое фрезерование | Биение ≤ 0,005 мм, балансировка, жёсткость оправки |
| Глубокие карманы (L/D > 4) | Антивибрационные оправки, внутренний подвод СОЖ |
| Развёртывание, точное растачивание | Минимальное биение (термозажим/гидропатрон), жёсткая короткая оправка |
| Нарезание резьбы | Оправка с осевой плавающей компенсацией или резьбофрезерование |
| Высокоскоростная обработка (HSM) | Балансировка (G2,5), HSK‑интерфейс, термозажим |
| Многоосевая обработка | Поворотный стол с высокой повторяемостью, компактная оснастка |
Точность и повторяемость
- Биение патрона/оправки. Для черновых операций допустимо 0,02–0,03 мм; для чистовых — ≤ 0,005 мм; для прецизионных — ≤ 0,003 мм.
- Повторяемость позиционирования заготовки. В серийном производстве критична повторяемость ≤ 0,01 мм — достигается модульными и специальными приспособлениями.
- Балансировка. Для оборотов ≥ 10 000 об/мин класс балансировки G2,5 обязателен; для стандартных режимов достаточно G6,3.
- Стабильность зажима. Гидравлические и пневматические зажимы дают постоянное усилие от детали к детали.
Производственные факторы
- Размер партии. Единичное и мелкосерийное — модульные системы (УСП); среднесерийное — быстросменные кассеты на модульной базе; крупносерийное — специальная оснастка.
- Частота переналадки. При частой смене номенклатуры приоритет — модульность, быстрый зажим, пресеттинг вне станка.
- Наличие автоматизации. Роботизированная загрузка и паллетные системы требуют стандартизованных посадочных мест и датчиков положения.
- Квалификация операторов. Более сложная оснастка (гидрозажимы, термопатроны) требует обученного персонала.
Экономика и окупаемость
- Стоимость оснастки vs стоимость детали. Дорогая оснастка оправдана, если обеспечивает рост стойкости инструмента на 30–50% и сокращение брака.
- Время наладки. Каждый час наладки — это час простоя станка. Модульные системы и пресеттеры сокращают наладку в 3–10 раз.
- Срок службы оснастки. Качественные патроны и оправки служат 5–10 лет; дешёвые аналоги могут потребовать замены через 1–2 года.
- Затраты на обслуживание. Гидропластовые патроны требуют периодической проверки давления; термозажимные — нагревательного устройства; цанговые — замены цанг при износе.
Сводный чек-лист выбора оснастки:
- Совместимость со станком — конус шпинделя, обороты, размер зоны, подвод СОЖ.
- Материал заготовки — жёсткость, момент, балансировка, тип зажима.
- Геометрия детали — габариты, жёсткость, базы, количество сторон.
- Тип операции — черновая/чистовая, глубина, допуски, шероховатость.
- Точность и повторяемость — биение, балансировка, стабильность зажима.
- Производственный контекст — партия, переналадка, автоматизация, кадры.
- Экономика — стоимость, окупаемость, эксплуатационные расходы.
Современные тенденции в развитии оснастки для ЧПУ
Оснастка для фрезерных станков с ЧПУ развивается в нескольких направлениях, отражающих общие тренды цифровизации и автоматизации производства.
- Глубокая автоматизация и роботизация. Оснастка всё чаще проектируется под полностью автоматизированные ячейки. Речь не только о загрузке/выгрузке заготовок роботами-манипуляторами, но и об автоматизации других вспомогательных операций: очистке рабочей зоны, промежуточном контроле, смене инструмента. Для этого разрабатывают специализированные модули: сменные губки захватов под разные типы деталей, системы автоматической смены паллет или кассет с оснасткой.
- Интеграция с «умными» технологиями. Оснастка активно «умнеет» за счёт встроенных датчиков и связи с системами управления станком. Системы активного контроля в реальном времени: в рабочий стол или элементы оснастки встраивают датчики (акустические, вибрационные, для измерения крутящего момента). Они позволяют системе ЧПУ в процессе обработки корректировать траекторию инструмента — компенсировать тепловые деформации, вибрации или смещение заготовки. Предиктивная аналитика: данные с датчиков оснастки анализируются алгоритмами ИИ. Это помогает прогнозировать износ инструмента и вовремя планировать замену. Цифровые двойники: создаётся динамическая виртуальная модель станка, оснастки и заготовки, что позволяет ещё до физической наладки смоделировать процесс, выявить потенциальные коллизии и оптимизировать схему базирования.
- Адаптация под сложные материалы. Появление новых материалов (жаропрочные никелевые сплавы, титан, карбоновые композиты) требует разработки специализированной оснастки: оправки и держатели с повышенной жёсткостью и термостойкостью, элементы оснастки с покрытиями, устойчивыми к абразивному износу, решения для эффективного отвода стружки и подачи СОЖ.
- Гибкость и модульность. Растёт спрос на решения, которые можно быстро перенастроить под другую деталь. Развиваются модульные системы, где базовые элементы (плиты, прижимы, установочные узлы) комбинируются с быстросъёмными адаптерами и кассетами под конкретную задачу.
- Развитие многокоординатной обработки. Рост популярности 5-осевых (и более) обрабатывающих центров напрямую влияет на оснастку. Появляются специализированные решения: поворотные столы с интегрированными датчиками, модульные системы для перехвата заготовки, оснастки, учитывающие сложную кинематику многокоординатных станков.
- Фокус на устойчивости. В оснастке и сопутствующих решениях всё чаще закладываются принципы экологичности. Например, разрабатываются системы, которые помогают точнее дозировать СОЖ (снижая расход), или используются материалы с меньшим экологическим следом.
Оснастка для фрезерного станка с ЧПУ — это не вспомогательный аксессуар, а полноценный элемент технологической системы, определяющий точность, производительность и экономику обработки. Выбор между цанговым патроном и термозажимом, между механическими тисками и модульной плитой — это не вопрос предпочтений, а результат расчёта, учитывающего материал, геометрию детали, требования к допускам и объём партии.
Грамотно подобранная оснастка позволяет реализовать потенциал станка полностью: использовать агрессивные режимы резания без потери качества, сокращать вспомогательное время, обеспечивать стабильность размеров от детали к детали. И наоборот, экономия на оснастке оборачивается браком, ускоренным износом инструмента и простоями, которые в сумме перекрывают первоначальную экономию.
Современные тенденции — цифровизация, автоматизация, адаптация под новые материалы — делают оснастку ещё более значимым звеном производственной цепочки. Инвестиции в качественную и современную оснастку окупаются не только напрямую, через снижение себестоимости операции, но и косвенно — через расширение технологических возможностей предприятия и повышение его конкурентоспособности.
|
Спросить или записаться на курсы
|
Заказать услугу
|