

Переходник 21A.BT30…40.25…63-40…180 в Минске

Точная стоимость оборудования зависит от варианта исполнения и комплектации.
Цена не является публичной офертой.


 Работаем для вас 24/7
Коротко об оборудовании
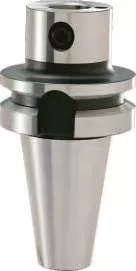
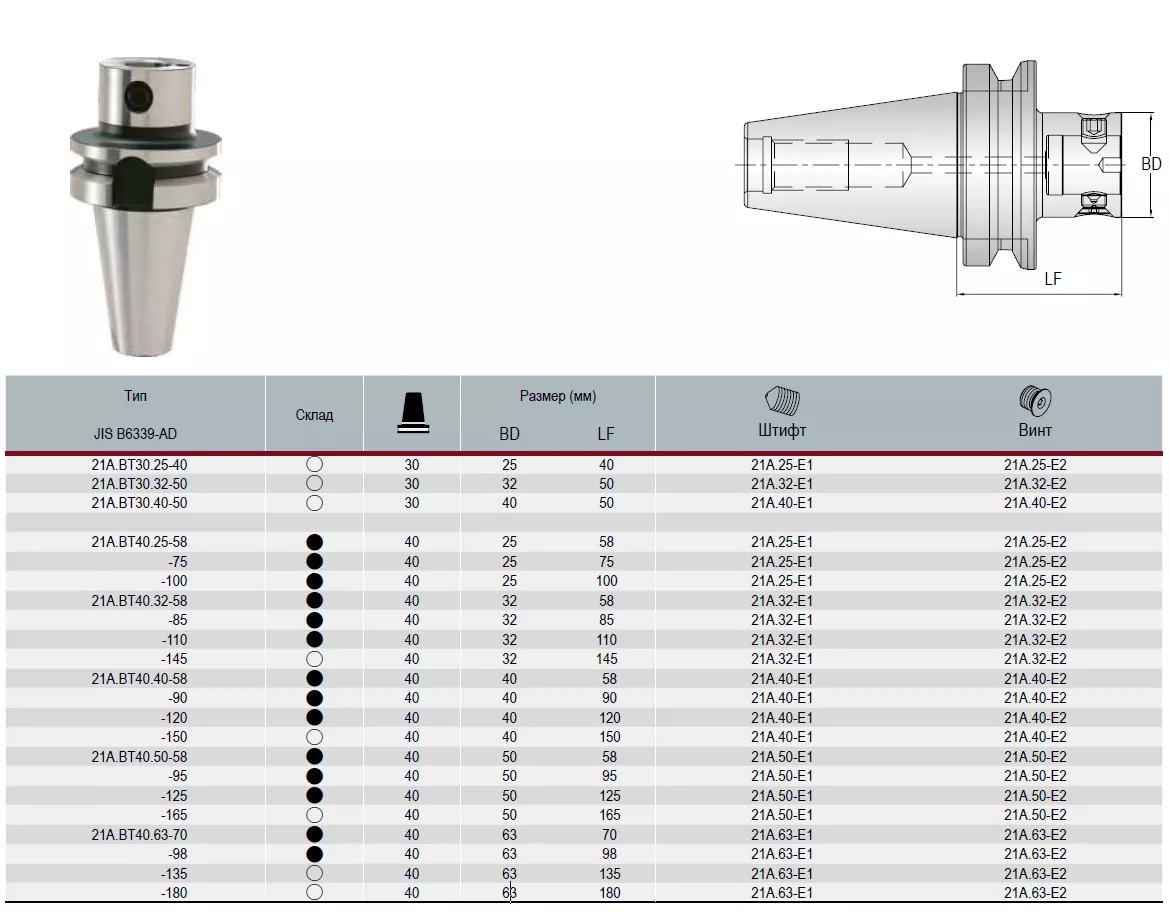
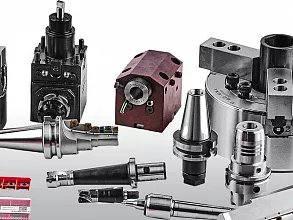
Переходники и удлинители для станка данной группы — это базовые модульные оправки серии 21A расточной системы TMG-21 с конусом BT30 и BT40 по стандарту JIS B 6339 (MAS 403 / ISO 7388-2). Они устанавливаются непосредственно в шпиндель и служат связующим звеном между станком и модульным расточным инструментом. Маркировка читается по схеме 21A.[тип конуса].[диаметр модуля]-[вылет]. Первый блок 21A обозначает серию базовой оправки, BT30 или BT40 — типоразмер конуса 7:24, число после точки — посадочный диаметр модульного соединения TMG-21 (25, 32, 40, 50 или 63 мм), число после дефиса — рабочая длина от торца шпинделя. Переходники и удлинители для станка по металлу рассматриваемой номенклатуры делятся на два блока: три модели с конусом BT30 для компактных станков и девятнадцать моделей с конусом BT40 для универсальных и мощных обрабатывающих центров.
Назначение
Переходники и удлинители для станка с ЧПУ данной серии выполняют роль носителя расточной оснастки. На рабочий конец базовой оправки устанавливается расточная головка системы TMG-21, а при необходимости между ними добавляется промежуточный переходник серии 21B для смены диаметра или удлинитель для увеличения общей длины. Оправка передаёт крутящий момент от шпинделя к режущему инструменту, обеспечивает точное позиционирование и повторяемость при смене головок. Диаметр модульного соединения определяет, головки какого типоразмера подключаются к оправке: BD 25 — под головки 21CD25, BD 32 — под 21CD32, BD 40 — под 21CD40, BD 50 — под 21CD50, BD 63 — под 21CD63. Младшие размеры применяют для малых отверстий, старшие — для крупных с повышенным съёмом материала.
Особенности конструкции
- Хвостовик 7:24 по JIS B 6339 с фланцем под автоматическую смену инструмента и приводными пазами для передачи момента.
- Резьба под штревель: M16 для конуса BT30 и M16×2,0 для конуса BT40. Штревель в комплект не входит и подбирается отдельно под модель шпинделя.
- Модульный интерфейс TMG-21 на рабочем конце — прецизионное отверстие с сопрягаемыми плоскостями.
- Трёхэлементный механизм закрепления: приёмный винт с внутренним конусом E2, скользящий штифт и упорный винт с внешним конусом E1.
- При затяжке сначала E2, затем E1 скользящий штифт смещает расточную головку с большим усилием и прижимает её к торцу.
- Для каждого диаметра BD — свой комплект винтов: 21A.25-E1/E2, 21A.32-E1/E2, 21A.40-E1/E2, 21A.50-E1/E2, 21A.63-E1/E2.
- Корпус из легированной цементируемой стали типа 20CrMnTi с термообработкой — износостойкость сопрягаемых поверхностей.
- Центральный канал подвода СОЖ в исполнении AD; для внутренней подачи применяется уплотнительное кольцо 21A.[BD]-E9.
- Точность позиционирования и повторяемость соединения TMG-21 — 0,003–0,004 мм.
- Балансировка класса G6,3 с возможностью доведения до G2,5 или G1 в сборе с инструментом.
Основные виды выполняемых операций
- Чистовое растачивание однорезцовыми головками FBZ с микрометрической настройкой 0,01 мм.
- Черновое растачивание двухрезцовыми головками TSR с углом в плане 80° или 90°.
- Ступенчатое растачивание отверстий сложного профиля.
- Растачивание глубоких отверстий за счёт увеличенного вылета или добавления удлинителя TMG-21.
- Растачивание отверстий больших диаметров мостовыми системами.
- Обратное растачивание обратных фасок и уступов.
- Сверление и фрезерование при установке соответствующих головок с режущими пластинами.
Некоторые виды обрабатываемых деталей
- Корпусные детали: блоки цилиндров, картеры, корпуса редукторов и коробок передач с соосными отверстиями под подшипники.
- Головки цилиндров и гильзы с посадочными отверстиями под поршневые пальцы.
- Станины, рамы и базовые плиты с отверстиями под направляющие втулки и шпиндельные узлы.
- Фланцы и крышки с посадочными отверстиями и уплотнительными канавками.
- Клапанные коробки и корпусная арматура с посадочными местами под золотники и седла.
- Штампы и пресс-формы с глубокими точными отверстиями в инструментальной стали.
- Крупногабаритные корпуса и фланцы с отверстиями до 200 мм и более.
Применение
Переходники и удлинители для станка данной номенклатуры устанавливаются в шпиндель фрезерного обрабатывающего центра или специализированного расточного станка с конусом BT30 или BT40 и системой автоматической смены инструмента. Оправки BT30 применяются на компактных и средних станках при растачивании отверстий малых и средних диаметров. Оправки BT40 работают на универсальных фрезерно-расточных центрах, где требуется повышенная жёсткость и больший крутящий момент. Типоразмерный ряд по вылету — от коротких оправок для максимальной жёсткости до удлинённых исполнений для глубокой расточки. Сборка строится по принципу модульности: к базовой оправке подключается головка того же диаметра, либо через переходник серии 21B — головка меньшего размера, что расширяет диапазон обработки без потери жёсткости. Такая оснастка востребована в общем и точном машиностроении, станкостроении, автомобилестроении, производстве пресс-форм и штампов, а также в энергетическом машиностроении, где ведётся расточка корпусных деталей с высокими требованиями к точности расположения отверстий.
При подборе позиции из данной группы сверяют типоразмер конуса со шпинделем станка, диаметр модульного соединения — с планируемой расточной головкой, а вылет — с глубиной отверстия. Для сборки нужны соответствующие винты E1 и E2, уплотнительное кольцо под СОЖ и шестигранные ключи S3–S12 в зависимости от диаметра. Для заказчика важны повторяемость позиционирования при смене головок, жёсткость соединения, совместимость с удлинителями и переходниками TMG-21 и ресурс сопрягаемых поверхностей при многократной переборке.
Купить переходники и удлинители данной группы в Минске всегда можно у нас с инженерным сопровождением и коротким сроком поставки, в наличии и по заказу.
| Модификация | |
| Артикул | — |
| LF | — |
| Конус шпинделя | — |
| BD | — |
| Общие характеристики | |
| Выполняемые операции | Растачивание / Сверление |
| Тип оборудования |
Фрезерные обрабатывающие центры | Станки для обработки отверстий |
| Тип инструмента |
Переходники и удлинители данной группы применяются для:
- растачивания посадочных отверстий под подшипники в корпусах редукторов, коробок передач и насосов;
- чернового и чистового растачивания отверстий с точностью до 6–7 квалитета;
- обратного растачивания обратных фасок и уступов;
- ступенчатого и глубокого растачивания отверстий сложного профиля;
- обработки отверстий в блоках и головках цилиндров, гильзах и станинах;
- растачивания посадочных мест в клапанной арматуре и корпусных деталях;
- работы с отверстиями в штампах, пресс-формах и крупногабаритных фланцах;
- эксплуатации на обрабатывающих центрах с ЧПУ и расточных станках с конусом BT30 или BT40.
Такая оснастка уместна в общем и точном машиностроении, станкостроении, автомобилестроении, производстве пресс-форм и штампов, энергетическом машиностроении и ремонтном производстве — там, где требуется расточка корпусных деталей с высокой точностью расположения отверстий, повторяемостью позиционирования и стабильной жёсткостью модульной сборки.


Востребованные услуги
Популярные разделы
 Все станки с ЧПУ
 Токарные станки
 Токарные станки по металлу
 Токарно-карусельные станки
 Токарно-фрезерные станки
 Фрезерные станки
 Вертикально-фрезерные станки
 Фрезерные станки по металлу
 Сверлильно-фрезерные станки
 Станок для обработки отверстий Промышленные станки
 Станки лазерной резки с ЧПУ
 Станки лазерной резки по металлу
 Круглошлифовальные станки
 Плоскошлифовальные станки
 Резцы для станка