

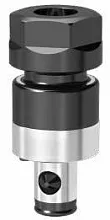
Патрон для насадных фрез HSK63…100A-XMB16…40-50…100 в Минске

Точная стоимость оборудования зависит от варианта исполнения и комплектации.
Цена не является публичной офертой.


 Работаем для вас 24/7
Коротко об оборудовании
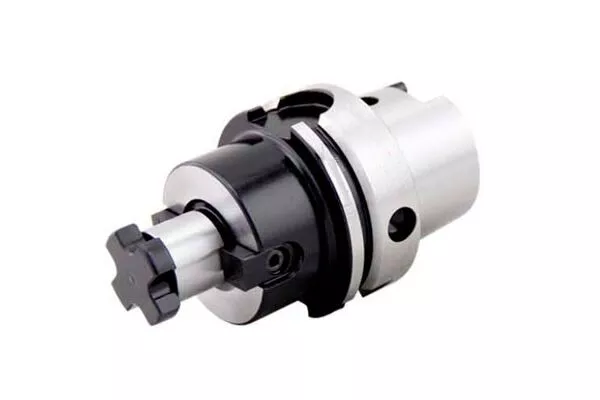
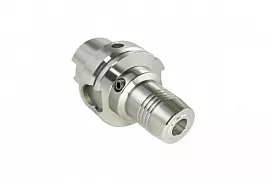
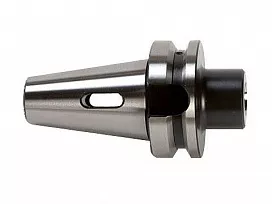
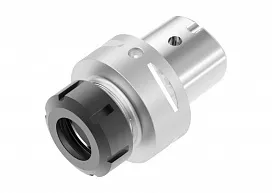
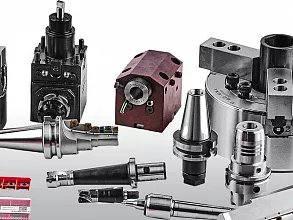
Рассматриваемая номенклатура представляет собой специализированную линейку переходных инструментальных оправок, объединенных общей конструктивной концепцией. Каждый патрон для насадных фрез для станка с ЧПУ данной группы выполняет функцию высокоточного соединительного звена между шпинделем обрабатывающего центра и сменной насадной фрезой (преимущественно торцевого типа). С одной стороны, оснастка имеет посадочный конус стандарта HSK (типоразмер 63A или 100A), который непосредственно интегрируется в шпиндельный узел. С другой стороны, в корпусе патрона предусмотрено посадочное отверстие строго определенного диаметра под хвостовик фрезы, оснащенной цапфой. Таким образом, патрон для насадных фрез для станка по металлу не является режущим инструментом, а выполняет критически важную функцию жесткого базирования и трансляции крутящего момента от шпинделя к фрезе с обеспечением минимального радиального биения.
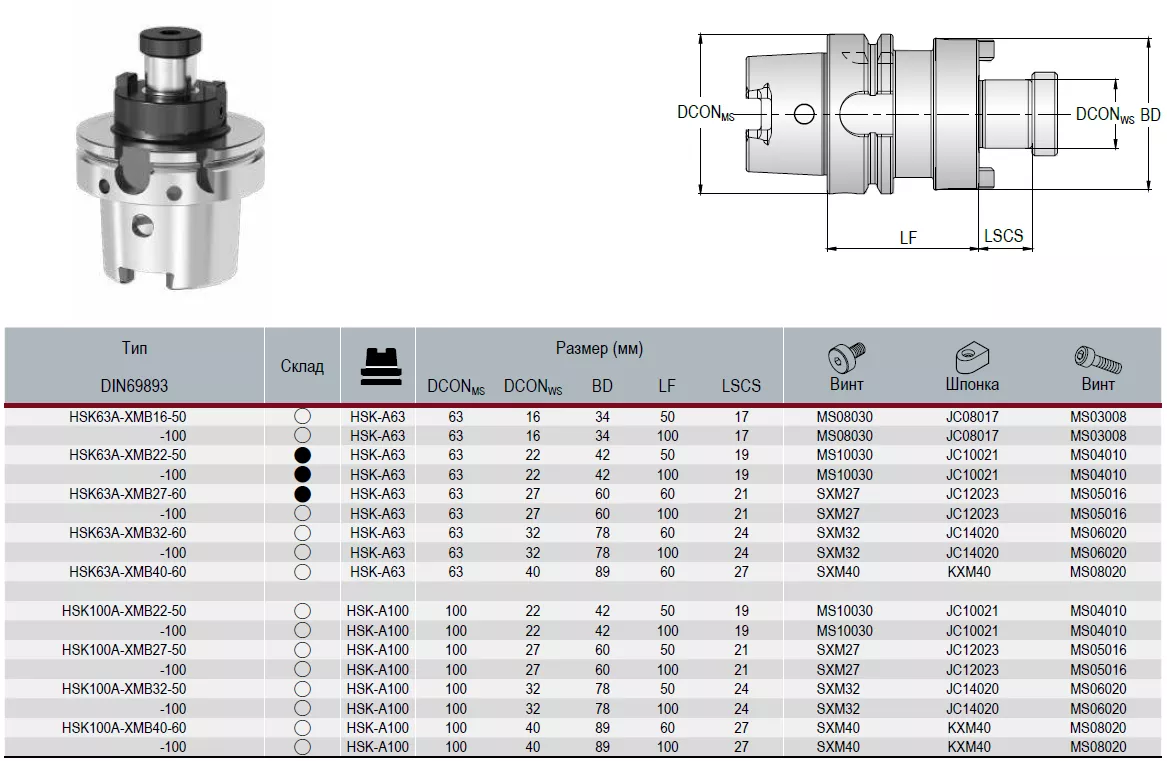
Вся линейка структурирована по двум основным признакам: типоразмеру конуса (HSK 63A или HSK 100A) и посадочному диаметру под хвостовик фрезы (16, 22, 27, 32, 40 мм). Дополнительным дифференцирующим параметром выступает рабочий вылет — расстояние от опорного торца шпинделя до режущей части инструмента. В зависимости от модели этот показатель варьируется от 50 до 100 мм, что позволяет подобрать оптимальную длину для конкретной технологической задачи. Например, для патрона для насадных фрез для станка с ЧПУ на конусе HSK 63A доступны исполнения с вылетом 50 и 100 мм под все типовые диаметры, за исключением размера 40 мм, который представлен только в версии с вылетом 60 мм. В серии HSK 100A, напротив, почти все позиции дублируются в обоих вариантах вылета, что подчеркивает универсальность более жесткого стандарта для тяжелых режимов резания.
Назначение и технологические задачи
Главное функциональное предназначение данной оснастки — обеспечение надежной и виброустойчивой фиксации насадной фрезы в шпинделе металлорежущего станка с ЧПУ. Это прямо влияет на достижение требуемой точности геометрических параметров обрабатываемой детали, чистоты поверхности и стойкости самого режущего инструмента. Стабильное базирование, исключающее микроперемещения фрезы под нагрузкой, позволяет реализовать высокоскоростные стратегии обработки без потери качества.
Конструктивные особенности
- Посадочный конус HSK. Исполнение 63A или 100A гарантирует мгновенную и повторяемую установку в шпиндель с высокой точностью центрирования. Система HSK (Hohlschaftkegel) обеспечивает одновременный контакт по конусу и торцу шпинделя, что значительно повышает жесткость соединения по сравнению с традиционными конусами SK.
- Отверстие под посадочную цапфу. Диаметр отверстия строго соответствует номиналу (16, 22, 27, 32 или 40 мм) и выполняется по стандарту FMB (внутреннее отверстие с резьбой под затяжной винт). Фиксация фрезы внутри патрона осуществляется посредством мощного затяжного винта, обеспечивающего осевую и радиальную неподвижность.
- Система подвода СОЖ. Конструкция патронов предусматривает возможность подачи смазочно-охлаждающей жидкости непосредственно в зону резания. В стандартном исполнении (форма AD) реализовано сквозное осевое отверстие для прохода эмульсии или масляного тумана. По требованию заказчика может быть предложена модификация AD/B с дополнительным фланцевым подводом, что особенно актуально при обработке глубоких полостей и пазов, где требуется интенсивное охлаждение и удаление стружки.
- Динамическая балансировка. Каждый патрон для насадных фрез для станка по металлу проходит процедуру балансировки на специализированном оборудовании. Типичные классы точности — G6.3 при частоте вращения 15 000 об/мин или G2.5 при 25 000 об/мин. Это минимизирует вибрационные нагрузки на шпиндель, повышает ресурс подшипников и обеспечивает стабильность процесса на высоких скоростях.
- Совместимость с АСИ. Геометрия и масса патронов рассчитаны на использование в системах автоматической смены инструмента (АСИ) обрабатывающих центров с ЧПУ. Это обеспечивает бесперебойную работу в автоматических циклах без необходимости ручного вмешательства.
Основные виды выполняемых операций
Использование патронов данной серии позволяет реализовать широкий спектр фрезерных операций на станках с ЧПУ:
- Торцевое фрезерование плоских поверхностей, обработка широких площадей за один проход;
- Создание уступов, заплечиков и снятие фасок под заданным углом;
- Контурное фрезерование для получения сложных криволинейных профилей и контуров;
- Прорезка прямых и криволинейных пазов, канавок различной глубины;
- Обработка закрытых полостей (карманов, колодцев) с ограниченным доступом инструмента;
- Черновое и получистовое фрезерование с высокими съемами металла.
Типовые обрабатываемые детали и материалы
Оснастка находит применение при изготовлении деталей из различных конструкционных материалов:
- Алюминиевые сплавы — компоненты авиационных конструкций, корпуса электроники, элементы автомобильных узлов;
- Конструкционные и легированные стали — детали станочных приспособлений, корпусные детали редукторов, валы и фланцы;
- Титановые сплавы — элементы аэрокосмической техники и медицинского оборудования (требуют высокой жесткости оправки);
- Жаропрочные и нержавеющие стали — оснастка для нефтегазового сектора, судостроения;
- Пластмассы и композиты — корпусные детали приборов, износостойкие покрытия.
Рекомендации по выбору и эксплуатации
Для обеспечения максимальной эффективности использования патронов данной серии рекомендуем руководствоваться следующими практическими правилами:
| Условие/Параметр | Рекомендация |
| Выбор конуса (HSK 63A или 100A) | При частоте вращения до 12 000 об/мин и мощности шпинделя до 20 кВт допустим HSK 63A. Для мощностей свыше 25 кВт и тяжелых режимов — обязательно HSK 100A. |
| Определение вылета | Минимально возможный вылет повышает жесткость системы. Выбирайте 50 мм, если конфигурация детали позволяет. Вылет 100 мм применяйте только при обработке глубоких полостей или труднодоступных поверхностей. |
| Затяжка винта | Используйте только динамометрический ключ с нормированным моментом затяжки (указан в паспорте изделия). Перетяжка может деформировать корпус и снизить точность. |
| Контроль биения | Перед установкой в шпиндель проверяйте радиальное биение собранного узла (патрон + фреза) — оно не должно превышать 0,01 мм на радиусе 100 мм. |
| Регулярность балансировки | После каждой замены фрезы или при изменении режимов резания рекомендуется проводить повторную динамическую балансировку узла, особенно при работе свыше 10 000 об/мин. |
| Уход за посадочным конусом | Регулярно очищайте конусную поверхность от загрязнений и микрочастиц стружки. Используйте специальные чистящие пасты для восстановления точности посадки. |
Применение данных рекомендаций позволяет продлить ресурс оснастки, снизить вибрации и добиться стабильного качества обработанной поверхности даже при длительных циклах автоматической работы.
Представленная группа переходных патронов представляет собой сбалансированное решение для широкого круга фрезерных работ, требующих высокой точности базирования и надежности. Разнообразие типоразмеров по конусу, посадочному диаметру и вылету позволяет подобрать оптимальный вариант под любую производственную задачу — от обработки легких алюминиевых сплавов на высоких оборотах до тяжелого чернового фрезерования стальных заготовок. Все изделия проходят строгий контроль геометрических параметров и балансировку, что гарантирует стабильный результат и долгий срок службы как самого патрона, так и режущего инструмента.
Купить патрон для насадных фрез данной группы в Минске всегда можно у нас с инженерным сопровождением и коротким сроком поставки, в наличии и по заказу.
| Модификация | |
| Артикул | — |
| LF | — |
| DCON MS | — |
| DCON WS | — |
| Конус шпинделя | — |
| BD | — |
| LSCS | — |
| Общие характеристики | |
| Выполняемые операции | Контурная обработка / Фрезерование / Нарезание резьбы / Развертывание / Сверление / Зенкерование |
| Тип оборудования |
Фрезерные центры с ЧПУ | Резьбонарезные станки | Станки с ЧПУ для сверления |
| Тип инструмента |
Оснастка для фрезерных станков | Фрезерные патроны | Для насадных фрез (ТОС) |
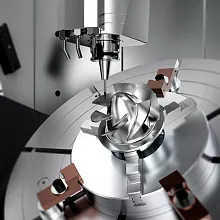
Патроны для насадных фрез рассматриваемой линейки являются стандартным оснащением современных высокоскоростных и высокопроизводительных фрезерных станков с ЧПУ, обрабатывающих центров с горизонтальным и вертикальным расположением шпинделя.
Выбор конкретного типоразмера патрона для насадных фрез для станка с ЧПУ определяется тремя ключевыми параметрами: диаметром хвостовика используемой фрезы (соответствует посадочному отверстию оправки), требуемым вылетом для доступа к зоне обработки и планируемыми режимами резания.
Для операций с высокими нагрузками (большие глубины резания, подачи) предпочтение следует отдавать конусу HSK 100A как более жесткому и массивному.


Востребованные услуги
Популярные разделы
 Все станки с ЧПУ
 Токарные станки
 Токарные станки по металлу
 Токарно-карусельные станки
 Токарно-фрезерные станки
 Фрезерные станки
 Вертикально-фрезерные станки
 Фрезерные станки по металлу
 Сверлильно-фрезерные станки
 Станок для обработки отверстий Промышленные станки
 Станки лазерной резки с ЧПУ
 Станки лазерной резки по металлу
 Круглошлифовальные станки
 Плоскошлифовальные станки
 Резцы для станка