

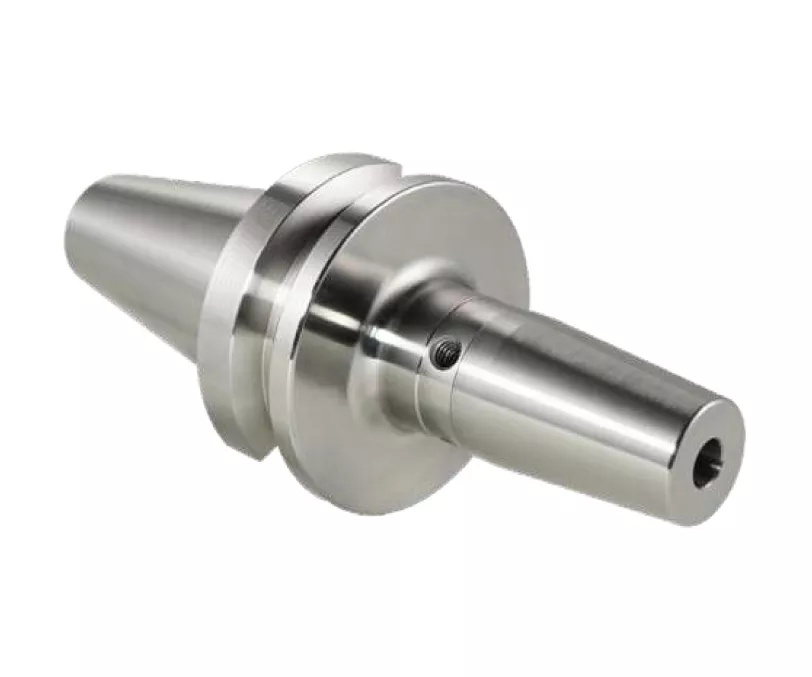
Патрон термозажимной BT50-SF(X/-)06…32-100…160 в Минске

Точная стоимость оборудования зависит от варианта исполнения и комплектации.
Цена не является публичной офертой.


 Работаем для вас 24/7
Коротко об оборудовании
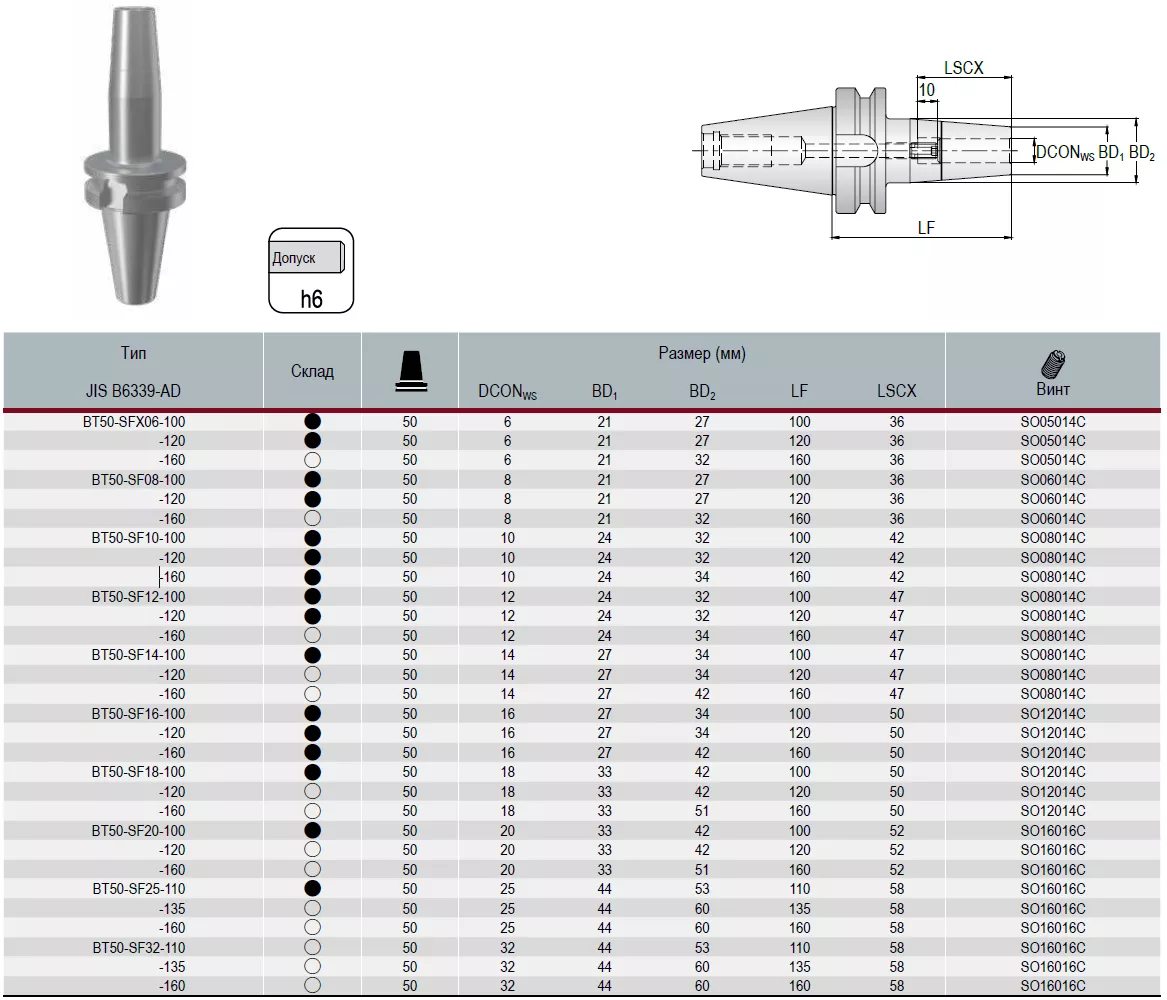
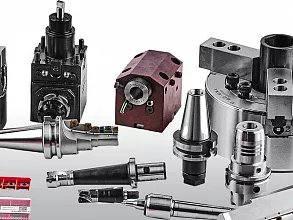
Данная номенклатура — это патроны термозажимные для станка с конусом BT50 по MAS 403 (JIS B 6339, ISO 7388-2) серий SF и SFX. Фиксация инструмента выполняется термическим расширением корпуса: посадочное отверстие нагревают индукционной станцией, вставляют хвостовик, а после остывания сталь обжимает его по всей длине посадки без зазоров. Серия SFX представлена одной позицией с посадочным диаметром 6 мм и уменьшенным наружным диаметром носика. Серия SF охватывает диаметры от 8 до 32 мм с углом рабочей части около 4,5°. Для каждого диаметра доступны вылеты 100, 120 и 160 мм, а для крупных диаметров 25 и 32 мм — также промежуточный 135 мм. Патроны термозажимные для станка по металлу данной группы не имеют цанг, гаек и подвижных зажимных элементов.
Назначение
Патроны термозажимные для станка с ЧПУ предназначены для прецизионной фиксации осевого инструмента с гладким цилиндрическим хвостовиком: концевых и шаровых фрез, монолитных свёрл, развёрток, зенкеров, цековок и резьбофрез. Конус BT50 относится к тяжёлому классу и применяется на мощных горизонтально-расточных, портальных и многоосевых центрах. Основные задачи — минимальное биение, максимальная жёсткость системы «инструмент — патрон — шпиндель», устойчивость к вибрациям и высокая балансировка на форсированных режимах.
Особенности конструкции
- Монолитный корпус из теплостойкой инструментальной стали с закалкой до HRC 52–56, рассчитанный на тысячи циклов нагрева и охлаждения.
- Цельная конструкция без цанг и гаек исключает зазоры, микросмещения и накопление погрешностей при перезажиме.
- Балансировка класса G2.5 при 25 000 об/мин; в корпусе предусмотрены резьбовые отверстия под балансировочные винты.
- Slim-исполнение SFX с уменьшенным наружным диаметром носика для доступа в глубокие полости и узкие карманы.
- Винт осевой регулировки вылета с ходом до 10 мм — начиная с диаметра 6 мм.
- Для диаметров 3–5 мм применяют только твёрдосплавный хвостовик с допуском h4, для остальных — h6.
Основные виды выполняемых операций
- Высокоскоростное фрезерование на оборотах от 15 000 до 25 000 в минуту и выше.
- Высокопроизводительное фрезерование с большим съёмом материала.
- Чистовая и получистовая обработка с шероховатостью Ra 0,4–1,6 мкм.
- Фрезерование глубоких полостей и карманов моделями с вылетом 135 и 160 мм.
- Растачивание и развёртывание отверстий по 7-му квалитету и точнее.
- Сверление и зенкерование цельнотвёрдосплавным инструментом.
- Резьбофрезерование и обработка труднодоступных зон.
Некоторые виды обрабатываемых деталей
- Пресс-формы, матрицы и штампы с глубокими формообразующими полостями.
- Корпуса насосов, компрессоров и блоков цилиндров.
- Лонжероны, шпангоуты и панели из алюминиевых и титановых сплавов.
- Лопатки турбин из жаропрочных сплавов.
- Посадочные отверстия под подшипники и направляющие втулки.
- Медицинские имплантаты и прецизионные детали приборов.
Применение
Патроны термозажимные для станка данной номенклатуры ставятся на горизонтально-расточные, портальные и многоосевые обрабатывающие центры со шпинделем BT50. Короткий вылет 100 мм даёт максимальную жёсткость и уместен для точных операций. Универсальный 120 мм закрывает большинство фрезерных переходов. Промежуточный 135 мм применяют с крупным инструментом диаметром 25 и 32 мм при увеличенной глубине обработки. Удлинённый 160 мм нужен для глубоких полостей и труднодоступных зон, хотя и требует снижения режимов резания. Slim-модификация с диаметром 6 мм востребована в узких карманах пресс-форм, где массивный корпус не проходит. Такая оснастка работает с конструкционными и легированными сталями, нержавеющими и жаропрочными сплавами, титаном, алюминием и закалёнными материалами. Перед цанговыми патронами термопатрон выигрывает по биению и жёсткости, перед гидропластовыми — по передаваемому крутящему моменту, но требует индукционной станции и допускает только один диаметр хвостовика на корпус.
При подборе позиции из данной серии сверяют посадочный диаметр с хвостовиком инструмента, вылет — с глубиной обработки, а исполнение — с доступностью зоны резания. Инструмент с лыской в термопатрон не устанавливают, а хвостовик должен соответствовать допуску h6 или h4 для малых диаметров. Для заказчика важны повторяемость биения при перезажиме, ресурс посадочного отверстия, совместимость со шпинделем BT50 и наличие подходящей термостанции и штревеля M12.
Купить патроны термозажимные данной группы в Минске всегда можно у нас с инженерным сопровождением и коротким сроком поставки, в наличии и по заказу.
| Модификация | |
| Артикул | — |
| LF | — |
| DCON WS | — |
| BD1 | — |
| Конус шпинделя | — |
| LSCX | — |
| BD2 | — |
| Общие характеристики | |
| Выполняемые операции | Фрезерование / Растачивание / Развертывание / Сверление / Зенкерование |
| Тип оборудования |
Горизонтальные обрабатывающие центры | Портальные обрабатывающие центры | 5-осевые фрезерные центры |
| Тип инструмента |
Патроны термозажимные данной группы применяются для:
- установки концевого инструмента с гладким цилиндрическим хвостовиком на станках с конусом BT50;
- высокоскоростного и высокопроизводительного фрезерования пресс-форм, матриц и штампов;
- чистовой обработки сложных контуров и глубоких полостей;
- растачивания и развёртывания посадочных отверстий под подшипники и втулки;
- сверления и зенкерования цельнотвёрдосплавным инструментом с подводом СОЖ;
- работы с нержавеющими, титановыми и жаропрочными сплавами на форсированных режимах;
- обработки алюминиевых панелей и корпусных деталей в 5-осевом исполнении.
Такая оснастка востребована в производстве пресс-форм и штампов, автомобилестроении, авиастроении, энергетическом машиностроении и медицинской технике — там, где нужны минимальное биение, высокая жёсткость зажима и стабильная повторяемость размеров в крупносерийной обработке.


Востребованные услуги
Популярные разделы
 Все станки с ЧПУ
 Токарные станки
 Токарные станки по металлу
 Токарно-карусельные станки
 Токарно-фрезерные станки
 Фрезерные станки
 Вертикально-фрезерные станки
 Фрезерные станки по металлу
 Сверлильно-фрезерные станки
 Станок для обработки отверстий Промышленные станки
 Станки лазерной резки с ЧПУ
 Станки лазерной резки по металлу
 Круглошлифовальные станки
 Плоскошлифовальные станки
 Резцы для станка