

Патрон термозажимной C12…32-SF(X/-)03…20-160 в Минске

Точная стоимость оборудования зависит от варианта исполнения и комплектации.
Цена не является публичной офертой.


 Работаем для вас 24/7
Коротко об оборудовании
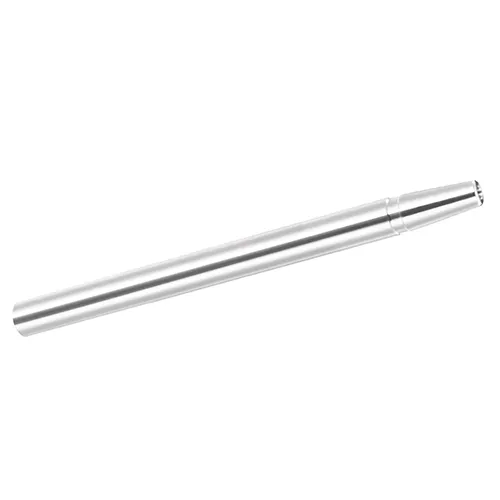
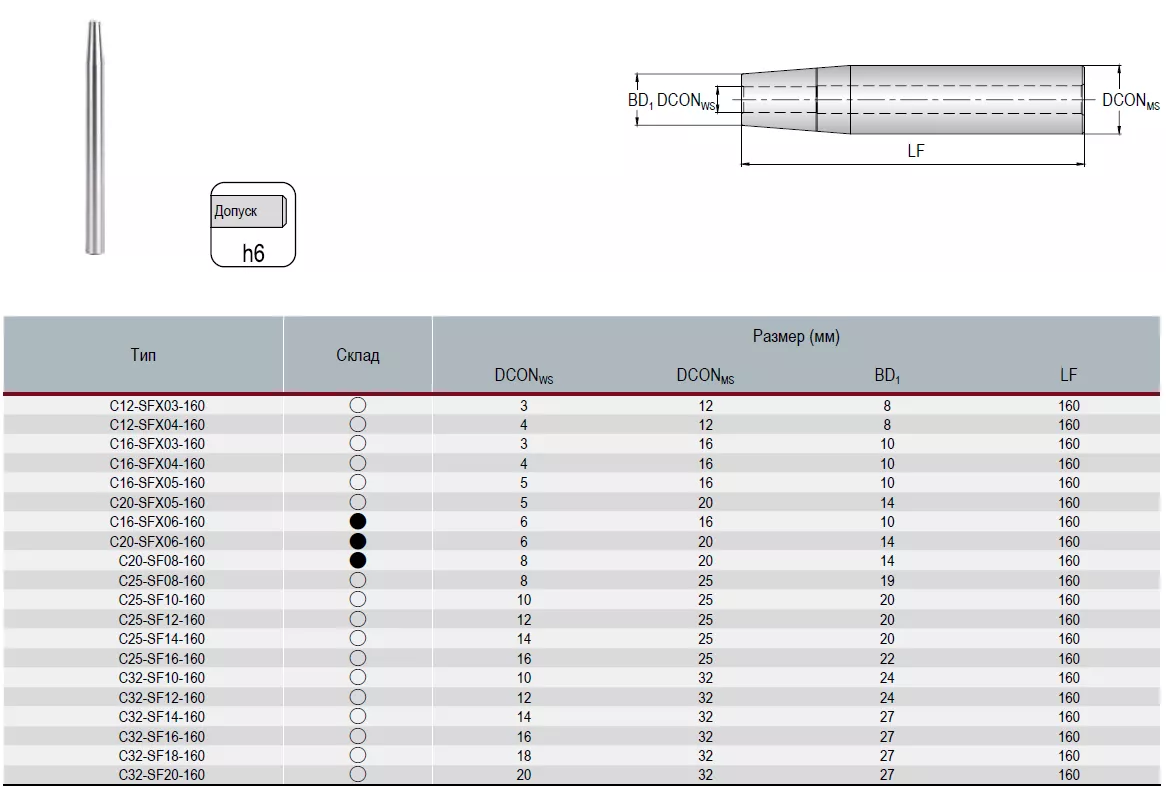
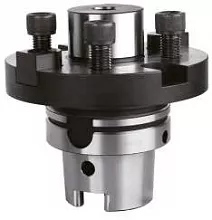
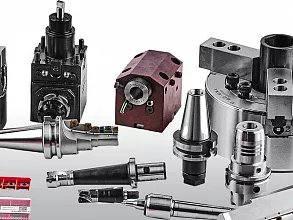
Патроны термозажимные для станка C12-SFX03-160, C12-SFX04-160, C16-SFX03-160, C16-SFX04-160, C16-SFX05-160, C20-SFX05-160, C16-SFX06-160, C20-SFX06-160, C20-SF08-160, C25-SF08-160, C25-SF10-160, C25-SF12-160, C25-SF14-160, C25-SF16-160, C32-SF10-160, C32-SF12-160, C32-SF14-160, C32-SF16-160, C32-SF18-160, C32-SF20-160 — это термозажимные (термоусадочные) оправки с цилиндрическим хвостовиком типа C по DIN 1835 форма A/E и вылетом 160 мм. Маркировка строится по схеме C[диаметр хвостовика]-SF[серия][посадочный диаметр]-[вылет]. C12, C16, C20, C25 и C32 обозначают диаметр цилиндрического хвостовика в миллиметрах, серии SFX и SF указывают на угол рабочей части (около 3° и 4,5° соответственно), число после букв — посадочный диаметр под хвостовик инструмента. Патроны термозажимные для станка по металлу данной группы охватывают диапазон посадочных диаметров от 3 до 20 мм и различаются по типу хвостовика, серии и посадочному диаметру.
Назначение
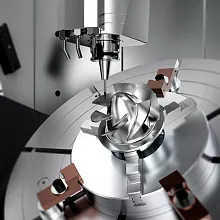
Патроны термозажимные для станка с ЧПУ данной серии предназначены для прецизионной фиксации режущего инструмента с гладким цилиндрическим хвостовиком. Зажим выполняется за счёт теплового расширения корпуса: посадочное отверстие нагревают индукционной станцией, вставляют хвостовик, а после остывания сталь равномерно обжимает его по всей длине посадки. Такой способ обеспечивает минимальное биение, высокую балансировку и монолитность соединения. Цилиндрический хвостовик типа C устанавливается в блоки осевого инструмента, цанговые патроны и специальные держатели токарно-фрезерных центров. Увеличенный вылет 160 мм востребован при обработке глубоких полостей и труднодоступных зон деталей.
Особенности конструкции
- Корпус из легированной инструментальной стали с термообработкой; посадочное отверстие имеет гарантированный натяг в холодном состоянии.
- Установка инструмента выполняется нагревом до 250–350 °C индукционным, контактным или воздушным способом; после остывания сталь обжимает хвостовик по всей длине посадки.
- Цельная монолитная конструкция без цанг и зажимных винтов — нет подвижных элементов и накопления погрешностей.
- Радиальное биение не более 0,003 мм; повторяемость установки — того же порядка.
- Балансировка класса G2.5 при 25 000 об/мин и выше — критично для высокоскоростной обработки.
- Серия SFX с углом рабочей части около 3° даёт уменьшенный наружный диаметр носика для доступа в узкие полости и карманы.
- Серия SF с углом около 4,5° обеспечивает повышенную жёсткость и лучшее демпфирование вибраций.
- Цилиндрический хвостовик C12–C32 с лыской под винтовой зажим для установки в блок осевого инструмента или цанговый патрон.
- Сквозной осевой канал подвода СОЖ к режущей кромке; часть исполнений допускает комбинированную подачу.
- Для диаметров 3–5 мм применяют только твёрдосплавный хвостовик с допуском h4, для остальных — h6.
Основные виды выполняемых операций
- Высокоскоростное фрезерование концевым и шаровым инструментом на оборотах 20 000–30 000 в минуту и выше.
- Чистовое и получистовое фрезерование контуров, пазов, карманов и уступов.
- Обработка глубоких полостей и узких карманов режущим инструментом в стесненных условиях.
- Точное сверление и развёртывание отверстий с минимальным уводом оси.
- Зенкерование и цекование под головки крепежа.
- Гравировка и тонкая обработка микрофрезами.
- 5-осевая обработка сложных профилей с минимальной интерференцией.
Некоторые виды обрабатываемых деталей
- Пресс-формы и литейные формы с глубокими узкими полостями и рёбрами.
- Штампы с профильными карманами и радиусными переходами.
- Корпусные детали редукторов, насосов и клапанных блоков.
- Тонкостенные конструкции из алюминиевых и титановых сплавов.
- Прецизионные детали приборостроения с микронными допусками.
- Медицинские имплантаты и хирургический инструмент.
- Электроды для электроэрозионной обработки из меди и графита.
Применение
Патроны термозажимные для станка данной номенклатуры задействуются на токарно-фрезерных центрах с ЧПУ, в блоках осевого инструмента, на сверлильных и фрезерных обрабатывающих центрах, а также на высокоскоростных станках, где хвостовик C устанавливается в цанговый патрон или специальный держатель. Младшие хвостовики C12 и C16 используются с инструментом малого диаметра, C20 — со средним диапазоном, C25 и C32 — с более крупным инструментом и повышенными нагрузками. Серия SFX применяется в узких полостях пресс-форм, где массивный носик не проходит. Серия SF эффективна при силовых проходах с фрезами диаметром 8–20 мм. Увеличенный вылет 160 мм востребован при обработке глубоких отверстий, труднодоступных зон и деталей с выступающими элементами. Такая оснастка востребована в производстве пресс-форм и штампов, приборостроении, медицинской технике, автомобилестроении и энергетическом машиностроении.
При подборе позиции из данной группы сверяют диаметр цилиндрического хвостовика с блоком или патроном станка, посадочный диаметр — с хвостовиком инструмента, а серию — с доступностью зоны резания. Для диаметров 3–5 мм подходит только твёрдый сплав с допуском h4, для больших — h6. Хвостовик должен быть чистым и без заусенцев. Для заказчика важны минимальное биение, высокая балансировка, ресурс посадочного отверстия и совместимость с имеющимся нагревательным оборудованием.
Купить патроны термозажимные данной группы в Минске всегда можно у нас с инженерным сопровождением и коротким сроком поставки, в наличии и по заказу.
| Модификация | |
| Артикул | — |
| LF | — |
| DCON MS | — |
| DCON WS | — |
| BD1 | — |
| Общие характеристики | |
| Выполняемые операции | Фрезерование |
| Тип оборудования |
Токарные станки с ЧПУ | Фрезерные станки с ЧПУ | Станки, выполняющие сверление | Высокоскоростные фрезерные станки |
| Тип инструмента |
Патроны термозажимные данной группы применяются для:
- установки концевого, шарового и гравировального инструмента на токарно-фрезерных центрах и в блоках осевого инструмента;
- высокоскоростного фрезерования пресс-форм, штампов и корпусных деталей;
- чистовой обработки сложных контуров и тонкостенных конструкций;
- сверления и развёртывания точных отверстий с подводом СОЖ;
- работы в стеснённых условиях за счёт специальной серии режущего инструмента для стесненных условий SFX;
- обработки закалённых, нержавеющих, титановых и жаропрочных сплавов монолитным инструментом;
- изготовления медицинских компонентов, электродов и деталей приборостроения.
Такая оснастка задействуется в производстве пресс-форм и штампов, приборостроении, медицинской технике, автомобилестроении и энергетическом машиностроении — там, где нужны минимальное биение, высокая балансировка и повторяемость размеров в партии.


Востребованные услуги
Популярные разделы
 Все станки с ЧПУ
 Токарные станки
 Токарные станки по металлу
 Токарно-карусельные станки
 Токарно-фрезерные станки
 Фрезерные станки
 Вертикально-фрезерные станки
 Фрезерные станки по металлу
 Сверлильно-фрезерные станки
 Станок для обработки отверстий Промышленные станки
 Станки лазерной резки с ЧПУ
 Станки лазерной резки по металлу
 Круглошлифовальные станки
 Плоскошлифовальные станки
 Резцы для станка